La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Resistenza di contatto MC4: il crimpaggio sul campo è l'anello debole
Indice
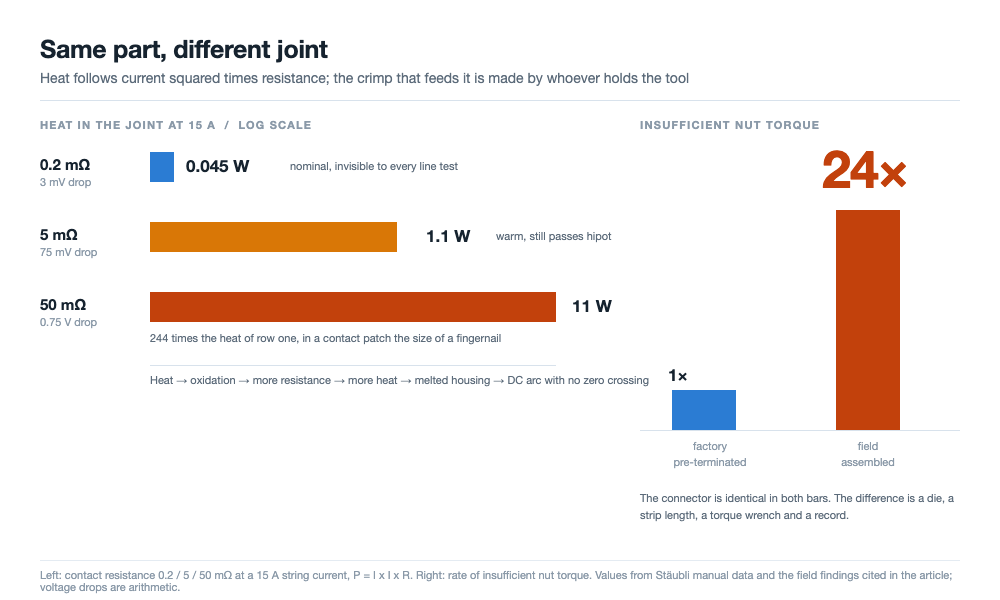
Risposta rapida: Un connettore cede in un solo punto: l'interfaccia dove due superfici metalliche si incontrano, e il calore che genera segue I²R. A 15 A un giunto a 0,2 mΩ dissipa circa 0,045 W, cioè nulla. A 5 mΩ è circa 1,1 W. A 50 mΩ sono 11 W all'interno di un'area grande quanto un'unghia, e il percorso da lì a un involucro fuso e a un arco DC non ha alcun freno. Nient'altro in una distinta base dipende così tanto da chi ha eseguito il lavoro. I connettori pre-terminati in fabbrica arrivano con un crimpaggio realizzato su una pressa calibrata, uno stampo verificato e un test di trazione a campione. I connettori assemblati sul campo presentano coppia del dado insufficiente circa 24 volte più spesso, e un'indagine del 2019 sugli incendi sui tetti olandesi ha attribuito più dell'80 per cento dei casi a difetti di installazione dei connettori o ad accoppiamenti incrociati. La variabile su cui puoi agire non è la marca o la classificazione. È dove è stato fatto il crimpaggio, e se la coppia è stata registrata.
Due connettori con lo stesso codice prodotto possono uscire da due fabbriche con una differenza di dieci volte nella qualità del giunto. La plastica è identica. La differenza è un crimpaggio, uno stampo e un valore di coppia che nessuno ha annotato.
L'aritmetica: 11 W in un'unghia
La resistenza di contatto è l'unica causa radice che vale la pena monitorare, perché ogni altro modo di guasto o la aumenta o ne è aumentato. L'ingresso d'acqua corrode il contatto, una molla allentata riduce la pressione, un barilotto lento restringe il percorso. Tutti e tre si presentano come un unico numero, e quel numero si trasforma in calore.
A una corrente di stringa di 15 A, una coppia accoppiata si comporta così:
| Resistenza di contatto | Caduta a 15 A | Calore nel giunto | In servizio |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nominale per una coppia nuova, invisibile a ogni test di linea |
| 5 mΩ | 75 mV | 1,1 W | Caldo al tatto, supera comunque un test di isolamento |
| 50 mΩ | 0,75 V | 11 W | Riscaldatore grande quanto un'unghia, l'involucro si ammorbidisce, il rischio di arco sale |
Undici watt non sembrano molti finché non li dividi per l'area. Una coppia accoppiata presenta una zona di contatto di qualche centinaio di millimetri quadrati, quindi la densità di potenza ammorbidisce un involucro in PA ben al di sotto del suo limite di 115 °C.
Poi il ciclo si chiude su se stesso. Il calore accelera l'ossidazione della placcatura, l'ossidazione aumenta la resistenza, la resistenza aumenta il calore, e la molla che mantiene la pressione di contatto si rilassa mentre il metallo cede. La fine è un involucro fuso e un arco DC, che non ha un passaggio per lo zero in cui estinguersi, quindi un giunto caldo finisce in un incendio.
Ogni cifra lì è una proprietà del giunto, non del prodotto.
Le lamelle parallele comprano tempo, non immunità
Il sistema di contatto in un MC4 è una fascia MULTILAM: un anello di lamelle stampate in lega di rame, conformate a lamella in modo che ciascuna sia una molla indipendente, inserite nella parete della presa. Ogni lamella incontra il pin da 4 mm nel proprio punto, e tutti quei punti sono in parallelo.
Questa geometria offre tre cose, e decadono secondo programmi diversi. I punti paralleli dividono la corrente, quindi la resistenza di contatto è bassa, nominalmente sotto 0,2 mΩ per un MC4-Evo 2. Le lamelle restano elastiche attraverso i cicli termici, quindi la pressione di contatto non segue l'involucro. E un punto degradato non apre il circuito, quindi il giunto peggiora gradualmente anziché di colpo.
Graduale non significa sicuro, ed è qui che la reputazione del formato viene sopravvalutata. La fascia a lamelle protegge l'interfaccia pin-presa. Non protegge il barilotto dove sono crimpate le trefoli del cavo. Quel giunto è in serie, non ha ridondanza, e il produttore del connettore non lo realizza. Chi sguaina il cavo, inserisce il fascio e chiude lo stampo lo realizza, e su un tetto è un tecnico con un attrezzo manuale.
Quattro difese, e una di esse lascia la fabbrica non fatta
Il componente è costruito attorno a quattro barriere, e aiuta sapere chi esegue ciascuna, perché questo decide se un difetto viene individuato.
| Difesa | Cosa protegge | Chi la esegue | Verificata successivamente |
|---|---|---|---|
| Fascia di contatto | Resistenza al pin | Produttore del connettore | Solo tramite misurazione |
| Tenuta: O-ring di interfaccia, pressacavo alla coda del cavo, chiuso dal dado di bloccaggio | Il percorso di corrosione | Produttore all'interfaccia, installatore al pressacavo | Visivamente, non la compressione |
| Fermo: attrezzo necessario per sbloccare | Separazione sotto carico di vento e cavo | Produttore | Sì, visibilmente agganciato |
| Materiale e terminazione: rame stagnato, PA UL94-V0, testato alla nebbia salina, crimpaggio a freddo | Ambiente e qualità del giunto | Produttore per il materiale, installatore per il crimpaggio | Altezza del crimpaggio, solo a campione |
La dichiarazione di tenuta è IP65 o IP68, con un valore manuale di 1 m per 168 ore. Il fermo esiste per una ragione normativa tanto quanto meccanica: dal 2008 il National Electrical Code statunitense richiedeva che i connettori fotovoltaici necessitassero di un attrezzo per l'apertura, e un fermo autobloccante lo soddisfaceva in un unico componente, il che è in gran parte il motivo per cui questo formato è sopravvissuto. La tensione nominale è 1500 V DC secondo IEC e UL, e il passo successivo cambia la qualifica di cui il componente ha bisogno, non la fisica al contatto: il passaggio a 2000 V ricade su questo stesso componente.
Rileggi l'ultima colonna. Tre barriere sono proprietà del componente così come viene spedito. La quarta, la terminazione, è un processo eseguito da una persona, ed è l'unica la cui qualità non lascia traccia.
Cosa richiede la regola dello stesso produttore a una linea
IEC 62852 copre i connettori, IEC 62548 copre la progettazione dell'array, IEC 60364-7-712 copre gli impianti fotovoltaici. Tutti e tre richiedono che le due metà che si accoppiano provengano dallo stesso produttore e dallo stesso tipo, e IEC 61730-1 ora richiede il tipo di connettore sulla targhetta del modulo. Per una fabbrica di moduli quelle clausole si traducono in tre punti.
- La distinta base smette di essere locale. Se l'inverter, il quadro di combinazione o l'optimizer viene fornito con un tipo di connettore specifico, il tuo cavo deve corrispondervi, altrimenti l'installatore crea una coppia mista in cantiere. Cosa comporta il mescolamento per le caratteristiche nominali è descritto in il confronto tra MC4 e MC4-Evo 2; ciò che conta qui è che l'accoppiamento viene deciso in fase di acquisto, mesi prima che qualcuno veda un tetto.
- La marcatura sulla targhetta rende il connettore una caratteristica dichiarata. Una sostituzione smette di essere una comodità di acquisto e diventa una modifica a un documento certificato, che viene sottoposto ad audit.
- Il second sourcing per il prezzo sposta l'interfaccia verso l'installatore. Il tuo cavo incontra un dispositivo che non hai scelto, e la persona che li collega non può sapere che le due metà non sono mai state qualificate come coppia.
Niente di tutto ciò sostiene una sola marca fine a se stessa. Sostiene il trattare il connettore come un confine di sistema, che è ciò che diventa con una voce in targhetta.
Il crimpaggio viene fatto nel posto sbagliato
Ecco il numero che dovrebbe riorganizzare il modo in cui pensi al componente. Un connettore assemblato in campo mostra una coppia insufficiente del dado circa 24 volte più spesso di uno pre-terminato in fabbrica. Non il 24 percento in più spesso. Ventiquattro volte.
A sinistra: una grandezza fisica, il calore a 15 A, che sale da 0,045 W a 0,2 mΩ a 11 W a 50 mΩ. A destra: un rapporto di processo, i connettori assemblati in campo che raggiungono una coppia insufficiente del dado circa 24 volte più spesso di quelli pre-terminati in fabbrica.
Si tratta all'incirca di un ordine di grandezza, e separa un processo da un'improvvisazione. Un crimpaggio di fabbrica viene fatto su una pressa con una matrice abbinata al connettore e al cavo, a una lunghezza di spellatura prestabilita, con l'altezza del crimpaggio verificata rispetto a un disegno. Un crimpaggio in campo usa qualunque attrezzo ci sia nel furgone, con una mano in quota e con i guanti, e quasi mai con una registrazione.
Standardizziamo questo passaggio sulla nostra linea di assemblaggio abbinando matrici calibrate alle sezioni dei cavi, verificando le dimensioni del crimpaggio rispetto ai disegni affinché la resistenza di contatto iniziale rimanga al livello nominale di 0,2 mΩ sotto 15 A.
Una coppia insufficiente danneggia due cose contemporaneamente. Il dado di bloccaggio comprime la guarnizione del pressacavo sulla coda del cavo e blocca il cavo. Una coppia troppo bassa lascia la guarnizione non compressa, il che apre un percorso di umidità verso il corpo del contatto, e lascia il conduttore non trattenuto, così il creep dei trefoli allenta il giunto e la resistenza sale. Un errore, due modalità di guasto, nessuna delle due visibile dall'esterno.
La coppia è la voce che nessuno registra
Un valore di coppia è la prova più economica in un impianto fotovoltaico e la più spesso mancante. Con una chiave dinamometrica impostata su un valore e firmata, la discussione dopo un guasto riguarda il valore. Fatta a sentimento, riguarda la memoria. Il dato delle 24 volte è ciò che accade quando un passaggio calibrato diventa non calibrato.
Ogni ciclo di accoppiamento costa resistenza
L'accoppiamento non è gratis. I dati riportati indicano un aumento della resistenza di circa il 10 percento dopo 10 cicli e di circa il 30 percento dopo 50, perché ogni ciclo abrasa la placcatura e i detriti rimangono nella fascia. La messa in servizio diventa un processo di usura: ogni ri-innesto per un test lascia la resistenza più alta.
Ne derivano due abitudini, entrambe gratuite. Non accoppiare né disaccoppiare sotto carico, perché un arco in CC a 15 A erode il contatto in un modo che nessuna pulizia recupera. Metti un tappo antipolvere su qualsiasi connettore che rimarrà non accoppiato, perché l'esposizione aperta danneggia il contatto e la superficie di tenuta, le due superfici su cui si basa il grado IP.
| Dimensioni | Pre-terminato in fabbrica | Assemblato in campo | Prova detenuta da |
|---|---|---|---|
| Attrezzo per crimpaggio | Pressa calibrata, matrice abbinata | Attrezzo manuale, spesso non specificato | Linea |
| Coppia | Impostata dalla macchina | Una chiave dinamometrica se è nel kit, raramente registrata | Installatore |
| Controllo dopo la chiusura | Prova di trazione per campione, altezza del crimpaggio secondo disegno | Nessuno | Qualità |
| Tasso di coppia insufficiente | Livello di riferimento | Circa 24 volte il riferimento | Non assegnato |
Che aspetto hanno 24 volte una volta sul tetto
Due indagini europee indicano la stessa direzione da estremi opposti. Nei Paesi Bassi, un'indagine TNO sugli incendi di impianti fotovoltaici su tetto pubblicata nel 2019 ha attribuito più dell'80 percento dei casi studiati a difetti di installazione dei connettori o a connettori accoppiati in modo incrociato. Nel Regno Unito, un'indagine BRE del 2017 ha parimenti elencato i connettori in CC tra i principali punti di origine degli incendi. Entrambe ci arrivano tramite una recensione di PV Tech, non dagli originali, il che influisce sulla precisione e non sulla direzione.
Leggere quei percentuali con onestà
Un'indagine su un incendio è un campione distorto: contiene i guasti abbastanza gravi da essere indagati e nessuno dei quasi-incidenti che un impianto supera. Quindi l'80 percento non è la probabilità che un connettore provochi un incendio. È ciò che è stato trovato quando gli incendi sono stati ricondotti a una causa, e dice che i connettori dominano quella lista.
Il lavoro sui connettori è ad alta conseguenza e bassa visibilità. Nulla in un programma di costruzione premia un pressacavo serrato a coppia, e nulla fallisce quando il passaggio viene eseguito. Il guasto emerge anni dopo, in una giunzione che era già marginale quando le impalcature sono state smontate.
L'ultima interfaccia elettrica prima che il modulo venga imballato
Un modulo esce dalla linea con due cavi e due connettori, e quelle sono le ultime interfacce elettriche che la fabbrica tocca. Tutto ciò che sta a monte si trova all'interno di un processo con misurazioni associate. Il connettore è il punto in cui il prodotto diventa un'installazione.
Questo è l'argomento per trattare la terminazione come un processo di linea. Quattro controlli portano la maggior parte del peso.
- Pre-terminare sul pavimento che ha prodotto il modulo. Il cavo viene tagliato, spellato e crimpato nello stesso edificio, con la matrice e la prova di trazione sotto il tuo controllo. La macchina per la saldatura della scatola di giunzione chiude la scatola sul cavo e il potting della scatola sigilla l'interno, ma nulla nella scatola protegge il crimp all'esterno di essa.
- Tratta matrice e cavo come un'unica specifica. Connettore, cavo e matrice sono tre parti di un unico crimp. Cambia il fornitore del cavo e il numero della matrice può cambiare, e un test di trazione sulla vecchia combinazione non dimostra nulla sulla nuova.
- Registra la coppia per qualsiasi operazione eseguita a mano. Se un passaggio non può essere eseguito a macchina, necessita di un utensile con un'impostazione e una firma, che è l'unica cosa che rende verificabile il dato delle 24 volte.
- Controlla il giunto, non solo l'isolamento. Un hipot e un test di continuità superano un barrel allentato a bassa corrente, perché nessuno dei due misura la resistenza del giunto. Una lettura a quattro fili sì.
Tre di questi quattro sono procedure anziché acquisti, e il quarto utilizza uno strumento che la maggior parte delle linee possiede già. Il rischio risiede in un passaggio, non in una specifica.
Pre-terminato o terminato in campo: il vero compromesso
La terminazione in campo sopravvive grazie alla logistica. Il cavo sfuso viaggia su un rocchetto e viene tagliato a misura in cantiere, così nulla viene sprecato su una tratta domestica di 40 m. I cavi pre-terminati viaggiano a una lunghezza fissa con il connettore già crimpato, e una lunghezza sbagliata è scarto. In un lavoro su tetto pieno di tratte corte e irregolari, quella differenza è denaro reale.
Il compromesso è un risparmio logistico contro la rimozione di un processo dal percorso critico. La terminazione in campo prende un passaggio con un tasso di sotto-coppia 24 volte superiore e lo affida a chi ha la minore supervisione, calibrazione e tenuta dei registri.
Cosa dimostra un test di trazione, e cosa no
Un test di trazione dimostra che una matrice specifica, su un cavo specifico, a una lunghezza di spellatura specifica, ha prodotto un giunto al di sopra di una soglia sui campioni prelevati. Non dimostra la tenuta né la coppia del dado, e non dice nulla sulle unità che non sono state campionate. Il campionamento convalida un processo, mai una singola unità.
Abbiniamo test di trazione distruttivi su lotti campione con verifiche elettriche a quattro fili, confermando che le terminazioni crimpate mantengono la tenuta meccanica mentre mantengono la resistenza di contatto vicino al livello di 0,2 mΩ prima che i cavi siano instradati nelle scatole di giunzione.
La questione della responsabilità ne consegue. Un connettore che si guasta due anni dopo è una discussione tra un produttore di moduli, un fornitore di cavi, un installatore e un marchio. Se il crimp è stato realizzato nella tua fabbrica c'è una sola parte coinvolta, il che di solito vale più della differenza di trasporto.
Da dove vengono questi numeri
I valori di prodotto e i risultati sul campo qui provengono da un articolo tecnico in lingua cinese sul connettore MC4, che cita i manuali Stäubli e una recensione di PV Tech sui guasti dei connettori. Ogni cifra sopra proviene da esso: i tre casi di resistenza con i loro risultati in watt a 15 A, il valore nominale di 0,2 mΩ, la classificazione IP65/IP68 a 1 m per 168 ore, UL94-V0, il limite di 115 °C, il rapporto di 24 volte, gli aumenti del 10 e 30 per cento su 10 e 50 cicli, i risultati TNO e BRE e la clausola NEC del 2008.
Tre cose sono nostre. La colonna della caduta di tensione è aritmetica: 15 A attraverso 0,2, 5 e 50 mΩ dà 3 mV, 75 mV e 0,75 V. L'affermazione che la fascia a lamelle non protegge il crimp del barrel, e l'assegnazione di ciascuna difesa a una parte nella seconda tabella, sono una nostra lettura anziché la fonte.
Due elementi sono pratica elettrica comune anziché risultati: un arco DC non ha passaggio per lo zero e non si autoestingue, e il flusso a freddo dei trefoli allenta un giunto che non è mai stato serrato completamente. Le percentuali TNO e BRE ci arrivano attraverso la recensione di PV Tech e non abbiamo letto nessuno dei due originali, quindi verificale prima che entrino in una specifica. Il modello di test di tipo è quello in l'elenco dei test di affidabilità dei moduli: un test di tipo dimostra un progetto, non un'installazione.
Domande frequenti
D: La resistenza di contatto conta più della corrente nominale?
Su un giunto nuovo, no. La corrente nominale è ciò che il componente è certificato a sopportare, e una coppia nuova ignora la resistenza. La differenza è che solo la resistenza cambia in cantiere.
D: Perché un crimp in campo è peggiore quando il connettore è lo stesso?
Perché il connettore è uno dei tre input, insieme alla matrice e all'operatore. Una fabbrica fissa entrambi e campiona la resistenza alla trazione; un kit da campo li lascia a chi tiene in mano l'utensile.
D: Quanta resistenza aggiunge il ricollegamento?
Circa 10 per cento dopo 10 cicli e circa 30 per cento dopo 50, secondo le cifre riportate nella fonte. È poco rispetto a 0,2 mΩ e molto rispetto al margine su cui contavi.
D: Una misurazione a quattro fili può individuare un crimp difettoso?
Individua la resistenza che un crimp difettoso produce. Un misuratore a due fili legge anche la resistenza del proprio cavo, quindi a questi valori la lettura è dominata dalla cosa sbagliata. Una verifica a quattro fili rispetto a un giunto noto come buono risolve il problema.
D: Il dato delle 24 volte riguarda solo la coppia?
È indicato per una coppia insufficiente del dado, e la coppia è l'indicatore più chiaro perché è misurabile e quasi mai misurata. La lunghezza di spellatura, l'inserimento dei trefoli e la scelta della matrice mostrano lo stesso divario, non registrato.
D: Le indagini TNO e BRE dimostrano che i connettori causano incendi?
Mostrano che quando gli incendi sui tetti sono stati indagati e tracciati, i connettori erano il fattore dominante, con più dell'80 per cento dei casi olandesi legati a difetti di installazione o ad accoppiamenti incrociati. Non è un tasso di guasto.
D: Una linea di moduli dovrebbe pre-terminare i propri cavi?
Dovrebbe deciderlo deliberatamente. La pre-terminazione mantiene un processo misurabile all'interno della tua fabbrica; la terminazione in campo risparmia logistica su tratte corte e irregolari. La scelta dovrebbe seguire chi detiene le prove quando un giunto si guasta.
D: Cosa richiede la regola dello stesso produttore a una fabbrica?
Che sia scelto tenendo conto del dispositivo a valle, dichiarato sulla targhetta secondo IEC 61730-1, e non sostituito senza una modifica documentale. Tre norme richiedono semigusci di accoppiamento dello stesso produttore e tipo.
Considerazioni finali
Il connettore non è una commodity e nemmeno una scheda tecnica. È un giunto che qualcuno realizza. Ogni barriera nel progetto, la fascia a lamelle, gli O-ring, il fermo, l'involucro ignifugo, protegge un contatto che rimane a 0,2 mΩ solo se il crimp è stato chiuso correttamente. Ventiquattro volte non è un piccolo divario di processo. È la differenza tra un prodotto che puoi certificare e un'installazione che puoi solo sperare.
Forniamo il Tester completi di sicurezza PV CHT9980A e CHT9981A per verificare hipot, resistenza di isolamento e continuità di terra su moduli solari finiti e gruppi di cavi. Inviaci il tuo stack di moduli, i disegni dei cavi o campioni di connettori per la valutazione al fine di determinare i parametri di test appropriati per la tua linea di produzione.