La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Selezione del diodo di bypass: sei numeri e due parole
Indice
Risposta rapida: La scheda tecnica di un diodo di bypass per una scatola di giunzione fotovoltaica sta in una pagina: VRRM, IF, VF, IR, Tj e Rth, più un nome di processo di due parole come 150 trench. Sei numeri si leggono come un menu di dimensioni. Non lo sono. VF decide quanti watt il componente scarica in una scatola sigillata e riempita di resina, sul retro di un modulo. IR decide cosa succede a quella scatola a 125 °C, perché la corrente di dispersione aumenta con la temperatura mentre la scatola dissipa solo ciò che le sue superfici consentono. I due si contrastano a vicenda, quindi ogni selezione è un compromesso. E la corrente indicata sulla pagina è un valore del chip, misurato con una dissipazione termica che una scatola di giunzione non offre. Le schede tecniche pubbliche delle scatole abbinano un diodo da 50 A, 45 V a una valutazione del gruppo da 30 A. Leggi i sei numeri, poi leggi la scatola in cui vanno inseriti.
Quindici ampere di corrente di stringa attraversano un diodo di bypass ogni ora di sole senza toccarlo. Nel pomeriggio in cui atterra una foglia, lo stesso componente porta l'intera sottostringa e trasforma quella corrente in calore.
Cosa fa il componente quando nulla è sbagliato
Ogni cella è in serie con ogni altra cella, quindi la corrente di stringa ha un solo percorso attraverso l'intero modulo. Metti in ombra una cella e questa smette di essere una sorgente. Il resto della stringa continua a spingere corrente attraverso di essa, la tensione ai capi di quella cella si inverte e la cella ombreggiata trasforma la corrente in calore locale. Un diodo collegato ai capi di ogni sottostringa offre alla corrente un percorso a resistenza inferiore attorno alla sezione ombreggiata. I moduli convenzionali ne portano tre, e ciascuno copre all'incirca un terzo delle celle.
In funzionamento normale non succede nulla. Il diodo si trova a tensione inversa ai capi della sua sottostringa, blocca e disperde microampere. La tensione che deve bloccare è la tensione a circuito aperto di una sottostringa, che su un modulo moderno è solo nell'ordine delle decine di volt. Ciò che poi una cella ombreggiata fa a se stessa è un argomento separato, trattato in polarizzazione inversa e formazione di punti caldi.
Due correzioni vale la pena ricordare. Un diodo di bypass non è un diodo di blocco: quel componente è in serie per fermare la corrente inversa, un compito diverso. E un diodo di bypass non elimina il rischio di punti caldi. Limita la tensione inversa a una sottostringa, il che limita il calore, anziché azzerarlo.
Da dove viene il calore
Un diodo in conduzione paga un pedaggio, e il pedaggio è all'incirca P ≈ VF × I. Le giunzioni PN al silicio fanno pagare 0,7-1 V. Le giunzioni Schottky fanno pagare 0,4-0,5 V. Quella frazione di volt è l'intera ragione per cui quasi ogni diodo di bypass fotovoltaico è uno Schottky.
Prendi un modulo che funziona a 15 A. A 0,45 V il diodo brucia circa 7 W mentre sta bypassando. Spingi gli stessi 15 A attraverso una giunzione PN a 0,7-1 V e il valore è 10,5-15 W. Nessuno dei due numeri sembra drammatico finché non lo collochi: una scatola sigillata, riempita di resina, incollata sul retro di un modulo già a 70-80 °C sul campo, senza alcun flusso d'aria degno di nota.
La temperatura che raggiunge il chip è quella potenza moltiplicata per la resistenza termica dalla giunzione al mondo esterno, più la temperatura ambiente. La scheda tecnica ti fornisce la potenza. La scatola ti fornisce la resistenza. Ecco perché una scheda tecnica eccellente può comunque fallire in uno specifico assemblaggio.
Sei numeri, e a cosa serve ciascuno
La scheda tecnica di un diodo di bypass fotovoltaico è breve. Sei righe contengono quasi tutta la decisione.
| Parametro | Cosa dichiara | Cosa controllare |
|---|---|---|
| VRRM | Tensione inversa che il componente blocca da spento | 45 V e 50 V sono comuni. La tensione a circuito aperto di una sottostringa è solo nell'ordine delle decine di volt, quindi il margine qui è generoso e raramente è il vincolo. |
| IF | Corrente diretta continua nominale | I componenti sono comunemente marcati 30, 40 o 50 A. È un valore del chip, non la valutazione della scatola in cui è montato. |
| VF | Caduta di tensione diretta in conduzione | Più bassa è meglio, e si traduce direttamente in watt. Chiedi VF alla corrente e alla temperatura a cui funzionerà il tuo prodotto, non solo a 25 °C. |
| IR | Corrente di dispersione inversa durante il blocco | Piccola a temperatura ambiente, moltiplicata ad alta temperatura. È l'input per la fuga termica, quindi chiedi la curva anziché il punto a 25 °C. |
| Tj | Temperatura massima di giunzione | I componenti Schottky fotovoltaici di solito specificano 200 °C o meno. È il limite rispetto al quale misura il test del diodo di bypass. |
| Rth | Resistenza termica, dalla giunzione verso l'esterno | Determinata dal package e dalla struttura della scatola. Più piccola è meglio, ed è l'unico numero che un fornitore di diodi non può darti per il tuo alloggiamento. |
Quattro righe descrivono il componente. Due descrivono un sistema. VRRM è un margine quasi gratuito in un'applicazione di sottostringa, Tj è un limite anziché un obiettivo, e Rth esce dal controllo del fornitore nel momento in cui il diodo viene annegato nella resina nella tua scatola. La coppia che decide effettivamente la selezione è VF e IR, perché si muovono in direzioni opposte ed entrambi finiscono nella temperatura.
Perché 30 A sul diodo non sono 30 A nella scatola
Le valutazioni di corrente dei diodi sono dichiarate in condizioni di dissipazione termica che una scatola di giunzione non fornisce. Una volta che il componente è saldato a un pad di rame, coperto di resina e serrato contro un backsheet che funziona a 70-80 °C, la corrente che porta continuamente è inferiore all'etichetta. Il derating non è un'ammissione di un componente scadente. È la differenza tra un chip su un dissipatore e un chip in una scatola di plastica.
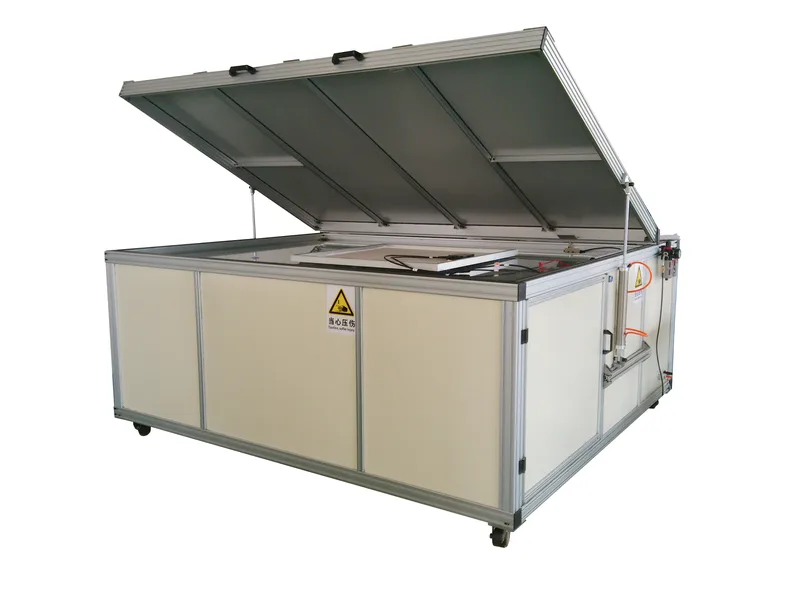
Quando laminiamo stack di moduli progettati per temperature del backsheet di 70-80 °C, controlliamo la pressione della camera e i profili di temperatura per mantenere l'area di incollaggio della scatola di giunzione piatta e uniforme.
Le schede tecniche pubbliche delle scatole di giunzione mostrano l'aritmetica in bella vista: è comune trovare un diodo nominale da 50 A, 45 V specificato all'interno di un gruppo valutato a 30 A. Il diodo non è etichettato male e la scatola non è conservativa. I due numeri rispondono a domande diverse, e solo il secondo è una promessa sul gruppo che acquisti. Negoziate sulla valutazione del gruppo, che è il numero che i test termici mettono alla prova.
Le valutazioni in produzione di massa si concentrano su 25 A e 30 A, con 35 A e 40 A per prodotti da 210 mm e bifacciali ad alta potenza. Quando un preventivo dice 30 A, la domanda di follow-up utile è 30 A a quale temperatura ambiente, con quale resina, e se quel valore supera i test nella sezione successiva.
Due test che il numero deve superare
Entrambi i test IEC sono misurazioni della temperatura di giunzione mascherate, ed entrambi vengono eseguiti su un assemblaggio anziché su un componente.
Il test termico del diodo di bypass, IEC 61215-2 MQT 18.1, riscalda il modulo a 75 °C, fa passare la corrente di cortocircuito del modulo attraverso il diodo e misura la giunzione, poi ripete a 1,25 × Isc per un'ora, e la giunzione deve rimanere al di sotto del suo massimo nominale con il diodo ancora funzionante in seguito.
Prima di sottoporre i moduli al test termico a 75 °C a 1,25 × Isc per un'ora, verifichiamo che la nostra ricetta di laminazione polimerizzi l'incapsulante in modo uniforme attorno alle uscite della barra collettrice in rame senza vuoti.
Il test di fuga termica, IEC 62979, prende di mira specificamente i componenti Schottky: riscalda il diodo con corrente diretta finché non è ben caldo, commuta a tensione inversa e osserva se si raffredda da solo.
Il ciclo di fuga termica è il motivo per cui IR merita più attenzione di quanto suggerisca il suo valore in microampere. Giunzione più calda, più dispersione, più dissipazione inversa, giunzione più calda. Un componente con una caduta diretta confortevole e una curva di dispersione trascurata può superare un test in diretta e fallire questo. È una voce di una lista più lunga, motivo per cui l'elenco dei test di affidabilità vale la pena leggere prima di accettare un rapporto di qualifica di un diodo.
Il numero prima della parola: cosa significano 130, 150 e 180
Acquirenti e ingegneri di processo discutono di diodi con una scorciatoia che non appare mai su una scheda tecnica. Questa scatola usa un trench da 150. Possiamo scendere a un 130. In questo sono racchiuse due informazioni. Il numero è il lato del chip in mil. La parola è come è costruito il chip. Un mil è un millesimo di pollice, ovvero 0,0254 mm.
I chip sono quadrati, quindi 150 significa un lato di 150 mil, ovvero 3,81 mm. Il resto è aritmetica che è facile sbagliare in riunione.
| Chip | Lato (mm) | Area (mm²) | Area relativa | Lato relativo |
|---|---|---|---|---|
| 130 | 3.30 | 10.9 | 1.00 | 1.00 |
| 150 | 3.81 | 14.5 | 1.33 | 1.15 |
| 180 | 4.57 | 20.9 | 1.92 | 1.38 |
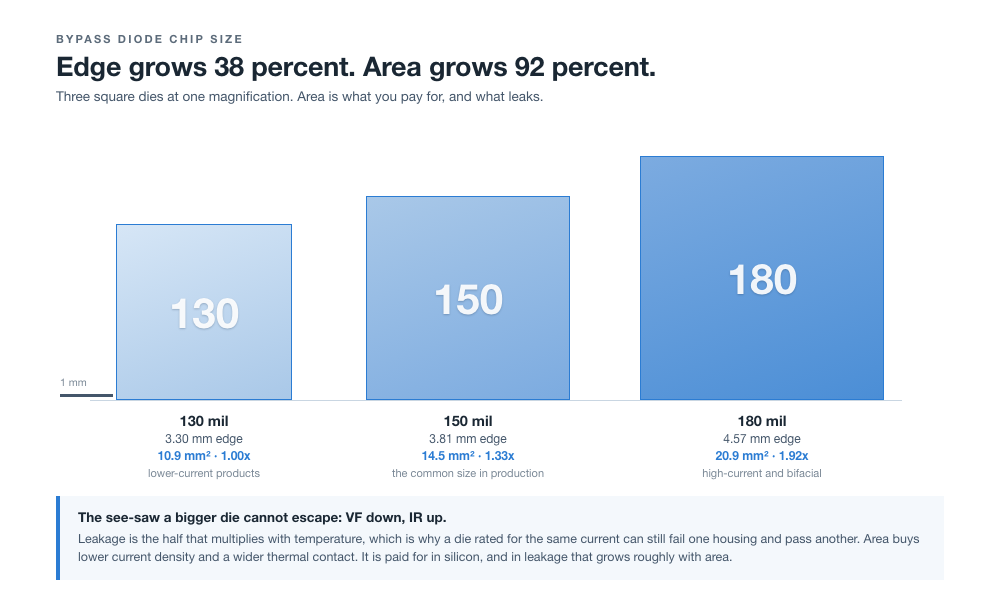
Passando da 130 a 180 il lato cresce del 38 % e l'area del 92 %, perché l'area scala con il quadrato del lato. Per una data corrente la densità di corrente diminuisce dello stesso fattore di cui aumenta l'area, quindi VF diminuisce, e il die diffonde il suo calore su una superficie di contatto più ampia contro il rame. Il prezzo aumenta con l'area, perché il silicio si vende ad area, e la dispersione aumenta all'incirca in proporzione, cosa che gli acquirenti dimenticano quando chiedono una taglia in più.
Tre die a un unico ingrandimento. Da 130 a 180 mil il lato cresce del 38 percento e l'area cresce del 92 percento. Disegnati dalle dimensioni nell'articolo di riferimento di seguito; i valori del lato relativo sono il nostro calcolo.
Il disegno sopra fa sembrare il passo più piccolo di quanto sia, ed è questo il punto. Quindi la questione della dimensione non è quale sia più sicuro. È quanto margine ha il vostro alloggiamento e quanto costa quel margine. Un die da 130 mil su rame spesso con un buon incapsulamento può funzionare più freddo di un die da 180 mil su rame sottile, perché Rth è determinato da più del chip. La corrente del modulo fissa il limite minimo sulla dimensione, ma il limite è un punto di partenza più che una regola.
Planar contro trench: due modi per contenere lo stesso campo
La seconda parola è la struttura del chip, ed esiste per risolvere un problema. Una barriera Schottky è un'interfaccia metallo-silicio, e la tensione inversa attraverso quell'interfaccia è l'origine della dispersione.
Planar: l'altalena è il design
Uno Schottky planar pone una barriera piatta sulla superficie. È semplice, maturo ed economico. La sua difficoltà è un'altalena: abbassa VF e IR sale di un multiplo, mantieni bassa IR e VF non scenderà. Il compromesso è fissato dalla barriera e dalla regione di deriva, con poco spazio rimasto all'interno.
Trench: bloccare il campo invece della corrente
Uno Schottky trench incide una serie di scanalature su scala micrometrica nel silicio, fa crescere uno strato di ossido sulle pareti e le riempie. Sotto polarizzazione inversa i trench adiacenti strozzano il silicio tra loro, e l'ossido si frappone tra l'interfaccia metallo-silicio e il campo intenso. La dispersione diminuisce. L'area che veniva spesa per contenere il campo può quindi essere spesa per la conduzione, così VF può essere abbassata ulteriormente a parità di dimensione del die. Il processo costa di più.
| Dimensioni | Planar | Trench |
|---|---|---|
| Caduta di tensione diretta | Maggiore | Inferiore |
| Dispersione ad alta temperatura | Maggiore | Minore |
| Margine contro la fuga termica | Adeguato | Migliore |
| Processo e costo | Semplice, più economico | Più complesso, più costoso |
| Area del die per la stessa corrente | Maggiore | Può essere minore |
Una taglia in meno nel trench è un'affermazione che devi testare
Le due metà si combinano direttamente. 150 trench è un chip trench da 150 mil; 180 planar è un chip planar da 180 mil. Poiché il componente trench fa di più per millimetro quadrato, il settore comunemente abbina un trench di una taglia più piccolo contro un planar di una taglia più grande, e sulla carta la coppia sembra equivalente.
Se sia equivalente nella vostra scatola è una domanda diversa, perché il vantaggio del trench è per lo più un vantaggio in temperatura, e il vostro incapsulamento, il vostro rame e il vostro backsheet determinano la temperatura. La sostituzione viene decisa dalla temperatura di giunzione misurata e da un risultato di fuga termica nell'assemblaggio reale, non da mil contro mil.
Leggere il codice prodotto, il package e la scatola
I codici prodotto seguono una convenzione non rigida. 3045, 4045 e 5045 sono quelli familiari: le prime due cifre sono la corrente in ampere, le ultime due la tensione in volt, quindi 5045 è 50 A a 45 V. È comune più che universale, quindi confrontatelo con la marcatura sul componente che acquistate.
Tre stili di package compaiono nelle scatole. I componenti con terminali assiali hanno in gran parte lasciato i moduli mainstream. I componenti SMD e i diodi per moduli si dividono ciò che resta, e il diodo per moduli è quello interessante: il chip è saldato direttamente alla barra collettrice in rame all'interno della scatola e incapsulato, il che accorcia il percorso termico e spiega perché domina i prodotti ad alta corrente. Lo standard di gruppo cinese T/CPIA 0052-2023 esiste specificamente per i diodi per moduli, il che vi dice quanto si sia evoluta la categoria.
Gli alloggiamenti in un pezzo unico e in due parti sono l'altra variabile. Il monopezzo mette tre diodi in una scatola. Il modello in due parti li divide in tre piccole scatole con un diodo ciascuna. Il modello in due parti è ormai lo standard, perché tre fonti di calore distribuite su tre posizioni si raffreddano meglio di tre fonti in un unico alloggiamento, e la disposizione si adatta ai moduli half-cut. Il ragionamento è in la nota sulle scatole di giunzione in due parti.
Gli ultimi due passaggi di produzione decidono se il numero della scheda tecnica sopravvive al contatto con il prodotto. Il diodo viene saldato o brasato alla barra collettrice, poi la scatola viene riempita con un composto termoconduttivo che tiene fuori l'acqua e dissipa il calore. Entrambi sono decisioni sulle attrezzature con finestre di processo: il passaggio di saldatura della scatola di giunzione e sistemi servo AB potting. Una giunzione fredda o con vuoti aggiunge resistenza termica dove il die non può permettersela, il modo di guasto descritto in la nota sulla saldatura fredda.
Da dove vengono questi numeri
La fonte è una spiegazione tecnica in lingua cinese sui diodi di bypass nelle scatole di giunzione fotovoltaiche, scritta per ingegneri di processo e materiali dei moduli. Quasi ogni numero in questo articolo proviene da essa: i tre diodi per modulo convenzionale e la copertura di un terzo, la corrente del modulo di 15 A, da 0,7 a 1 V per una giunzione PN e da 0,4 a 0,5 V per un diodo Schottky, il valore di 7 W, le tensioni inverse di 45 V e 50 V, le classificazioni del chip da 30, 40 e 50 A, il limite di giunzione di 200 °C, il diodo da 50 A, 45 V all'interno di un assemblaggio da 30 A, le condizioni di 75 °C e 1,25 × Isc con una tenuta di un'ora, 1 mil = 0,0254 mm, le tre dimensioni del die e le loro aree di 10,9, 14,5 e 20,9 mm² con aree relative di 1,00, 1,33 e 1,92, le descrizioni planare e trench, la convenzione dei codici prodotto, i tre stili di package e le classificazioni degli assemblaggi da 25 A a 40 A ora in produzione.
Due cose qui sono nostri calcoli e non la tabella della fonte. Il valore da 10,5 a 15 W è 15 A moltiplicato per l'intervallo dichiarato da 0,7 a 1 V. La colonna relativa del bordo, 1,00, 1,15 e 1,38, è data dalle dimensioni del bordo divise per 3,30 mm. Che correnti di modulo maggiori comportino die più grandi è un'affermazione della fonte, non una distribuzione misurata.
La fonte afferma anche che le sue cifre sono grandezze tipiche, quindi vanno trattate come tali. Una scheda tecnica, una specifica di potting e una temperatura di giunzione misurata hanno più valore di ogni numero qui riportato.
Domande frequenti
D: Un diodo di bypass da 30 A va bene per una scatola di giunzione da 30 A?
Non da solo. Il 30 A sul diodo è una classificazione del chip dichiarata in condizioni di dissipazione termica; il 30 A sulla scatola è una classificazione dell'assemblaggio che tiene già conto di potting, rame e alloggiamento. Le schede tecniche pubbliche delle scatole abbinano abitualmente un diodo da 50 A, 45 V a una classificazione dell'assemblaggio da 30 A. Abbina la classificazione dell'assemblaggio, poi verifica la temperatura di giunzione che l'assemblaggio raggiunge.
D: Perché non usare un diodo PN, visto che costa meno?
Perché la caduta diretta è da 0,7 a 1 V invece di 0,4 a 0,5 V, e quella differenza è potenza. A 15 A un componente PN dissipa da 10,5 a 15 W contro circa 7 W di uno Schottky, in una scatola sigillata. È la scatola, non il diodo, a diventare il limite.
D: Cosa significa 150 trench in un preventivo?
Un chip Schottky a struttura trench con un bordo di 150 mil, ovvero 3,81 mm. Il numero è la dimensione del die e la parola è il processo. Nessuno dei due indica la classificazione dell'assemblaggio, il composto di potting o la temperatura di giunzione misurata, quindi chiedili separatamente.
D: Un chip trench da 150 mil può sostituire uno planare da 180 mil?
Il settore spesso li abbina, perché un die trench fa di più per millimetro quadrato. È però un'affermazione che riguarda il tuo alloggiamento. La sostituzione è valida se la temperatura di giunzione misurata e il risultato della fuga termica nel tuo assemblaggio sono accettabili, il che è un test e non un confronto di numeri.
D: Quale numero predice prima i problemi, VF o IR?
IR in temperatura, nella maggior parte dei guasti sul campo, perché alimenta il ciclo di fuga termica. VF decide il carico termico stazionario mentre il diodo è in bypass. Un componente con un buon VF e una curva di perdita scarsamente controllata può superare un test in diretta e fallire quello in inversa.
D: Un solo diodo di bypass protegge l'intero modulo?
No. I moduli convenzionali ne portano tre, ciascuno su una sottostringa, quindi una cella ombreggiata compromette circa un terzo del modulo invece di tutto. Il diodo limita la tensione inversa a una sottostringa, e con essa il calore. Non elimina il rischio di punti caldi.
D: In cosa differisce un diodo di bypass da un diodo di blocco?
Un diodo di bypass è in parallelo a una sottostringa e conduce solo quando quella sottostringa è ombreggiata. Un diodo di blocco è in serie alla stringa e impedisce alla corrente inversa di rifluire nell'array. Proteggono da eventi diversi e non sono intercambiabili.
D: Un chip più grande si raffredda sempre meglio?
Riduce la densità di corrente e distribuisce il calore su una superficie di contatto più ampia. Ma la temperatura di giunzione è data dai watt moltiplicati per la resistenza termica, e il die attach, il rame e il potting dominano quella resistenza. Un die grande su rame sottile può scaldarsi più di un die più piccolo con un percorso di uscita migliore.
Considerazioni finali
I sei numeri e le due parole non sono un menu da cui scegliere. Sono la risposta a un problema termico che la tua scatola, il tuo potting e il tuo backsheet hanno già risolto o già fallito. Fissa prima la classificazione dell'assemblaggio, misura la temperatura di giunzione nell'alloggiamento che spedirai effettivamente, e lascia che la dimensione del die e il nome del processo ne derivino. Un chip più grande compra margine. Non compra una scatola più fredda.
OOITech costruisce macchine a camera singola e doppia solar panel laminator machines con piani riscaldati a olio o elettrici per garantire un controllo termico uniforme su ogni pannello. Inviaci i tuoi disegni, uno stack di moduli o campioni per la valutazione, e ti aiuteremo a verificare i cicli termici adatti al tuo assemblaggio della scatola di giunzione.