Processo e tecnologia di produzione dei moduli solari
Indice
Risposta rapida: La filiera fotovoltaica ha quattro fasi: polisilicio, wafer, cella solare e modulo. Il modulo si colloca a valle, tra la cella finita e l'impianto fotovoltaico installato. La produzione dei moduli prende singole celle fragili e le trasforma in un'unità sigillata, incorniciata e resistente agli agenti atmosferici: le celle vengono saldate in stringhe, le stringhe vengono disposte con l'incapsulante EVA tra il vetro frontale e il backsheet posteriore, la pila viene laminata sotto vuoto e calore, poi incorniciata, dotata di junction box e testata su un tester IV. Il taglio half-cell e i layout multi-busbar hanno cambiato ogni fase, aumentando la potenza e riducendo le perdite resistive. Poiché una singola cella produce solo pochi watt a circa 0,6 V, è la fase di assemblaggio che produce un modulo utilizzabile da 400 W a 700 W. Il modulo è anche il punto in cui tutti i problemi di qualità a monte diventano visibili come perdita di resa.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione ai moduli fotovoltaici
La catena industriale fotovoltaica è divisa in quattro fasi: polisilicio, wafer, cella solare e modulo. Il modulo fotovoltaico si trova a valle della catena, posizionato tra la cella solare e il sistema fotovoltaico completo.
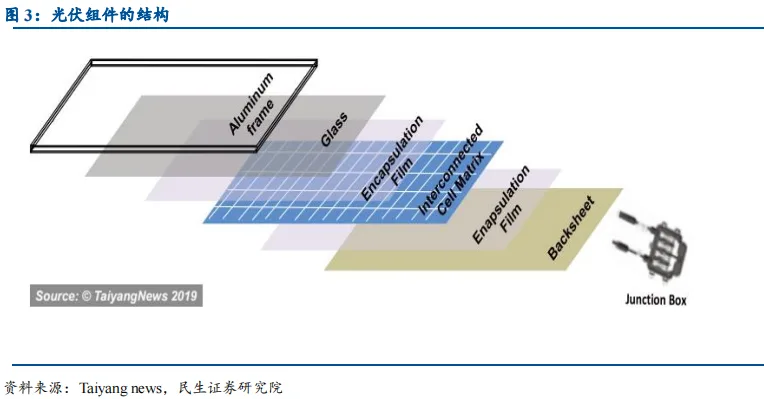
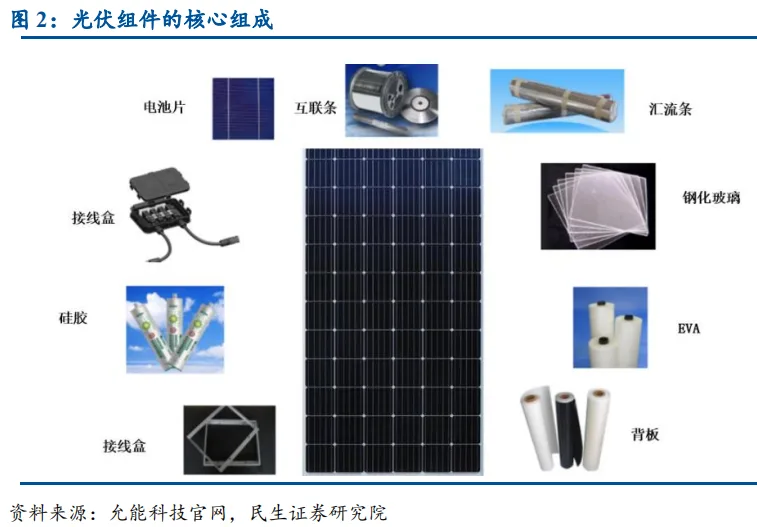
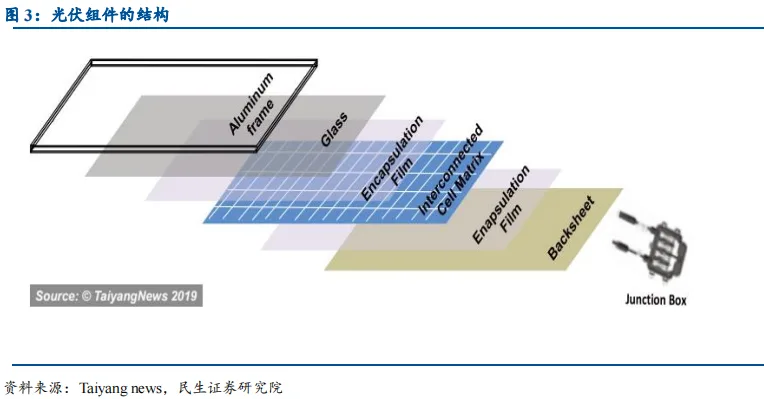
Una singola cella solare genera solo una quantità limitata di elettricità. Le celle devono essere collegate in serie e incapsulate in un modulo prima di poter servire come fonte di alimentazione utilizzabile. Il modulo fotovoltaico è quindi il più piccolo dispositivo solare indivisibile in grado di fornire da solo una corrente continua in uscita. Come più piccola unità effettiva di generazione di energia, è composto da nove componenti principali: celle solari, nastri di interconnessione, barre collettrici, vetro temperato, EVA, foglio posterioretelaio in lega di alluminio, sigillante e junction box.
Tra le quattro fasi della catena fotovoltaica, il segmento dei moduli è stato il primo a svilupparsi e maturare in Cina.
La produzione di moduli comporta principalmente due passaggi chiave: interconnessione delle celle e laminazione. L'interconnessione delle celle determina le prestazioni elettriche del modulo. Il numero standard di celle per un modulo fotovoltaico è di 60 o 72 celle, collegate da 10 o 12 nastri di rame che fungono da barre collettrici, con sei gruppi interconnessi per formare un modulo.
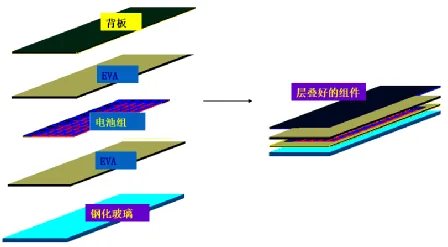
Un modulo fotovoltaico dovrebbe durare almeno 25 anni, quindi deve resistere allo stress ambientale e fornire un certo grado di resistenza meccanica. Dopo l'interconnessione delle celle, i materiali sono tipicamente disposti dal basso verso l'alto come vetro temperato, EVA, celle e pellicola posteriore, quindi sigillati insieme tramite laminazione. La pellicola posteriore e il vetro temperato incapsulano le celle e l'EVA all'interno, mentre il telaio in alluminio e il sigillante proteggono e sigillano i bordi.
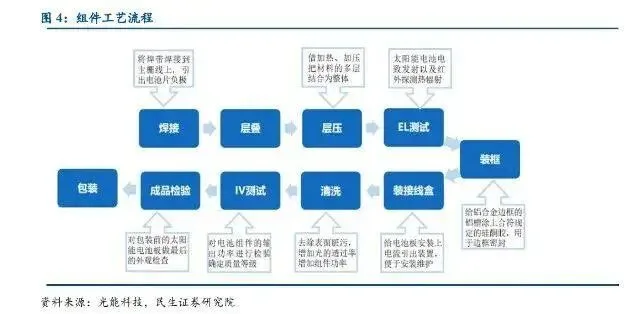
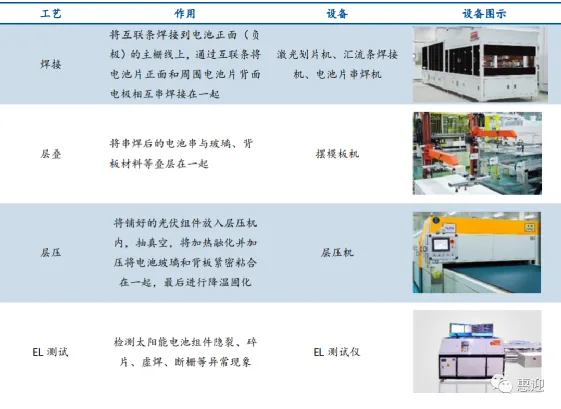
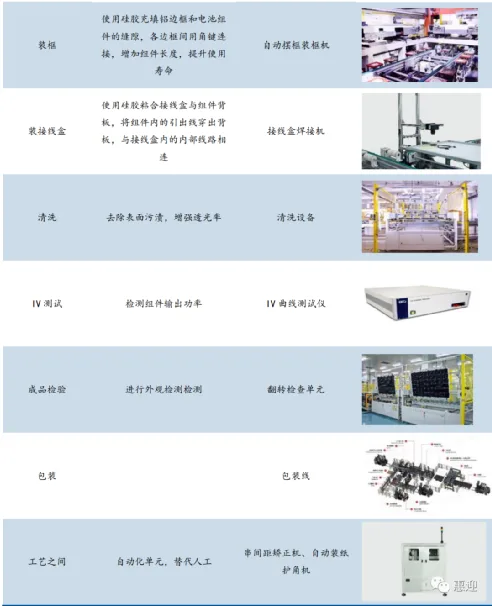
Il flusso di lavoro complessivo di produzione dei moduli può essere suddiviso in: saldatura, stratificazione, laminazione, test EL, incorniciatura, installazione della scatola di giunzione, pulizia, test IV, ispezione finale e imballaggio. Tra questi, la saldatura e la laminazione hanno il contenuto tecnico e il valore più elevati.
Attrezzature utilizzate nella produzione di moduli
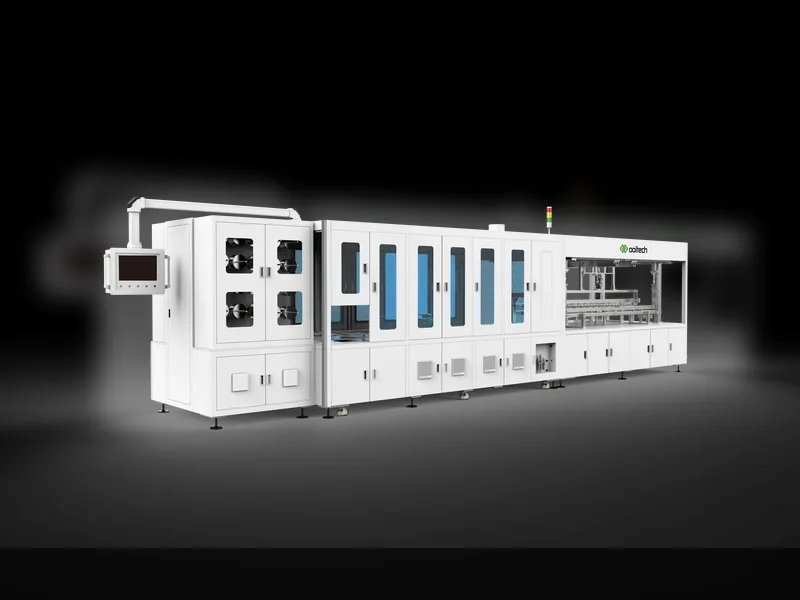
L'attrezzatura del modulo corrisponde direttamente a ciascuna fase del flusso di produzione. Le macchine principali includono taglio laser macchine, tabber stringers, attrezzature automatiche per la posa, laminatori e linee di produzione automatiche.
Esaminando le singole fasi: la fase di saldatura richiede macchine per il taglio laser, macchine per la saldatura delle barre collettrici e stringer per le linguette delle celle; la fase di layup utilizza macchine per il posizionamento dei template; la fase di laminazione richiede un laminatore; la fase di test EL richiede un tester EL; la fase di incorniciatura richiede macchine automatiche per il posizionamento della cornice e macchina per incorniciaturas; la fase della junction box richiede una macchina per la saldatura della junction box; la fase di pulizia richiede unità di rotazione dei moduli; la fase di test IV utilizza un tester della curva IV; l'ispezione finale richiede un'unità di ispezione con ribaltamento; e l'imballaggio richiede una linea di imballaggio.
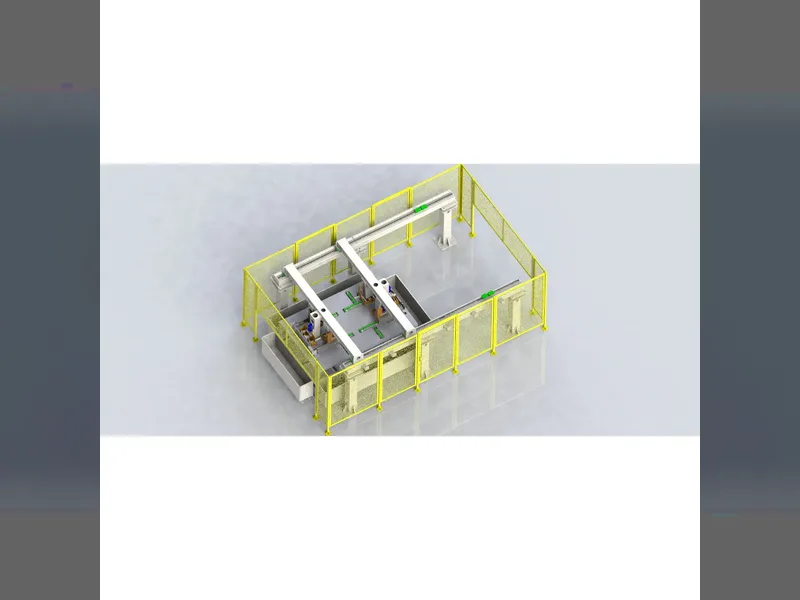
Oltre alle singole macchine, i fornitori di attrezzature possono anche fornire linee di assemblaggio completamente automatizzate per moduli che coprono ogni fase, consentendo progetti chiavi in mano.
La qualità e il costo dei moduli fotovoltaici influenzano direttamente la qualità e il costo dell'intero sistema. Quindi, come funziona realmente il flusso di lavoro di produzione dei moduli?
Struttura del modulo
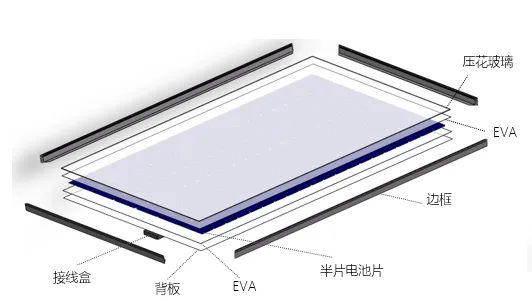
Struttura del modulo a mezza cella
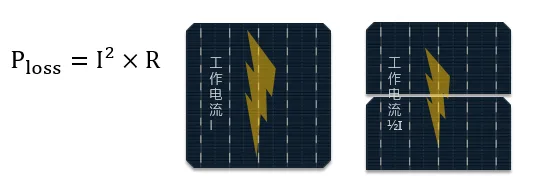
Nei moduli a mezza cella, le celle vengono tagliate a metà in modo che la corrente operativa di ciascuna cella sia dimezzata. Ciò riduce significativamente le perdite elettriche sui nastri e migliora il rapporto cella-modulo (CTM) del modulo.
Gli spazi tra le celle in un modulo a mezza cella sono più ampi, aumentando leggermente la luce riflessa dal vetro sulle celle. Maggiore è la corrente della cella, maggiore è il beneficio ottenuto dalla tecnologia a mezza cella.
Flusso di lavoro di produzione dei moduli
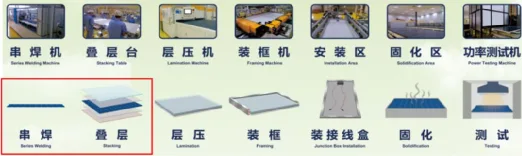
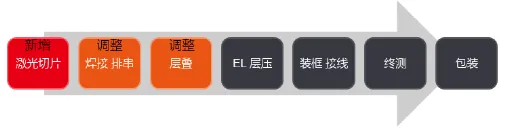
Il processo di produzione dei moduli passa generalmente attraverso sette fasi: stringatura, posizionamento, laminazione, incorniciatura, installazione della scatola di giunzione, polimerizzazione e test, prima dell'imballaggio finale e della consegna al mercato. A differenza dei moduli a cella intera, i moduli a mezza cella implementano il taglio delle celle nella fase del modulo, aggiungendo un passaggio di taglio con una macchina per il taglio laser, dopo il quale i processi di stringatura e posizionamento vengono adattati. Sul lato delle celle, la tecnologia a mezza cella richiede di adattare il layout delle celle.
Stringatura
Utilizzando nastri (manualmente o automaticamente), il fronte e il retro di ciascuna cella vengono saldati insieme per formare una stringa di celle in serie.
Controlli chiave del processo: saldatura a freddo, sovrasaldatura, rottura delle celle e resistenza alla trazione della saldatura.
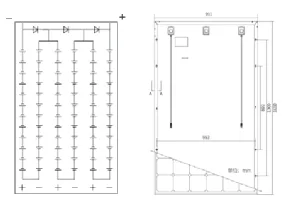
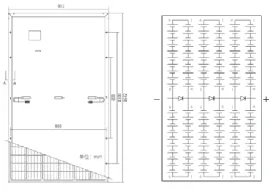
Il layout principale per i moduli a mezza cella adotta un design a due sezioni (come mostrato). Le metà superiore e inferiore sono collegate in parallelo e utilizzano diodi di bypass. Il punto di uscita cambia dalla parte superiore di un modulo a cella intera al centro, rendendolo adatto per l'installazione verticale.
Layup
Dopo che le stringhe di celle sono state collegate e hanno superato l'ispezione, le stringhe di celle, il vetro, l'EVA tagliato e il backsheet vengono disposti in un ordine specifico in preparazione per la laminazione. Durante la stratificazione, le posizioni relative delle stringhe di celle e dei materiali come il vetro vengono mantenute fisse, e la spaziatura tra le celle viene regolata per fornire una buona base per la laminazione. L'ordine di stratificazione dal basso verso l'alto è: vetro, EVA, celle, EVA, fibra di vetro e backsheet.
Laminazione
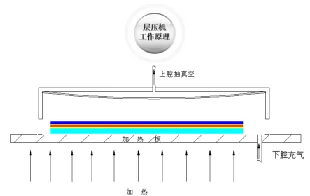
L'assemblaggio di celle stratificato viene posto nella laminatrice. L'aria all'interno del modulo viene rimossa tramite vuoto, quindi viene applicato calore per fondere l'EVA, incollando insieme celle, vetro e backsheet. Infine, il modulo viene raffreddato e rimosso. La laminazione è il passaggio critico nella produzione dei moduli, con temperatura e tempo di laminazione determinati dalle proprietà dell'EVA. Quando si utilizza EVA ordinario, il tempo di ciclo di laminazione è di circa 10-15 minuti, con una temperatura di polimerizzazione di 135-145 gradi Celsius.
Controlli chiave del processo: bolle, graffi, ammaccature, rigonfiamenti e rottura delle celle.
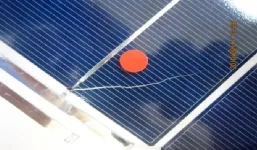
Vale la pena notare che prima della laminazione, sono richiesti un'ispezione visiva rigorosa e test EL per garantire le prestazioni e la sicurezza del modulo.
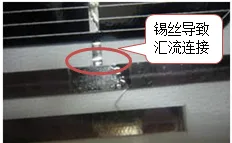
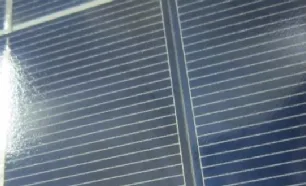
Ispezione visiva
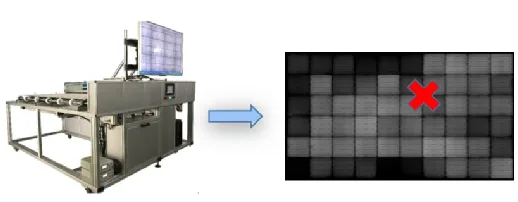
L'ispezione EL
Incorniciatura
Il telaio protegge i bordi e gli angoli del vetro temperato del modulo e del modulo laminato, rendendo più facile l'installazione successiva.
Controlli chiave del processo: ammaccature, abrasioni, graffi, fori di montaggio mancanti, fuoriuscita di sigillante sul retro, bolle e mancanza di sigillante.
Installazione della scatola di giunzione
La scatola di giunzione collega e protegge il modulo fotovoltaico mentre conduce la corrente generata dal modulo all'utente.
Controlli chiave del processo: bolle e fuoriuscita di sigillante.
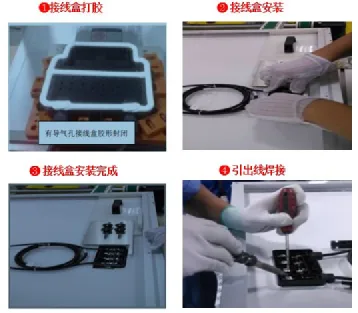
Polimerizzazione
Il sigillante iniettato durante i passaggi precedenti di incorniciatura e installazione della scatola di giunzione viene polimerizzato per rafforzare la tenuta e proteggere il modulo da ambienti esterni difficili in seguito.
Controlli chiave del processo: tempo di polimerizzazione, temperatura e umidità.
Test
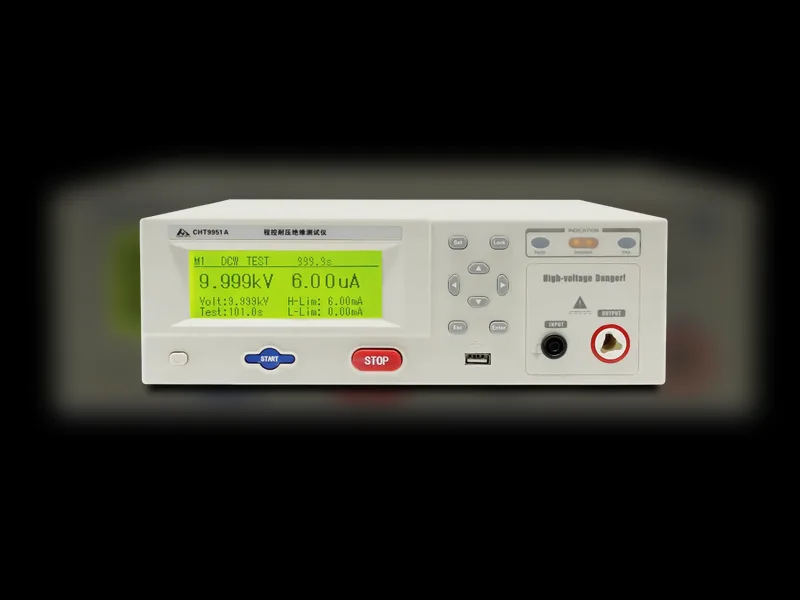
I parametri delle prestazioni elettriche vengono misurati per determinare il grado del modulo. Sono inclusi tre test principali: il test di tenuta alla tensione di isolamento, che verifica la sicurezza tra il telaio e le parti interne sotto tensione (celle, nastri, ecc.) sotto alta tensione; il test di continuità di terra, che misura la resistenza tra il telaio e la terra per confermare se la messa a terra del telaio è corretta; e il test IV, che misura i parametri delle prestazioni elettriche per determinare il grado del modulo.
Flusso di produzione di un singolo modulo fotovoltaico
Un robot industriale posiziona celle fotovoltaiche singole delle dimensioni di un libro sulla linea di produzione.
Le celle fotovoltaiche disposte vengono incollate e saldate, con una fila di 12 celle saldate e tagliate. Prima della meccanizzazione, questo lavoro richiedeva circa quattro o cinque persone che lavoravano contemporaneamente.
Le celle fotovoltaiche saldate vengono sottoposte a controllo di qualità. Quelle senza problemi di qualità vengono inviate direttamente alla fase successiva per la disposizione e l'organizzazione.
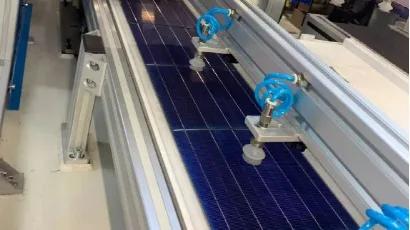
Le celle fotovoltaiche sono disposte in sei file di 12 celle ciascuna per gruppo.
Vengono eseguiti riscaldamento, incollaggio e applicazione del film.
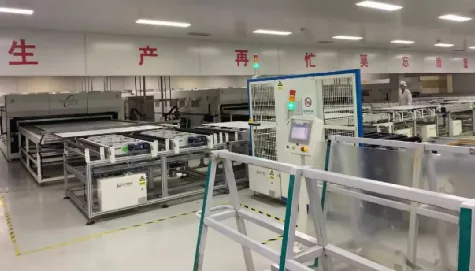
Il primo strato è vetro, il secondo è EVA, al centro ci sono le celle fotovoltaiche, il quarto è ancora EVA, e il quinto è il backsheet, utilizzato per impermeabilizzazione e resistenza alla corrosione.
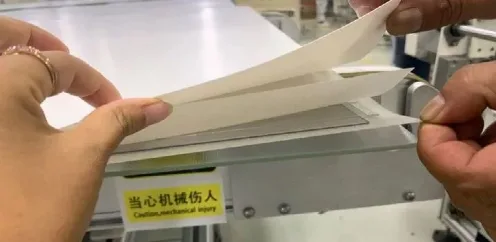
Un gruppo di moduli fotovoltaici monocristallini ha cinque strati. La laminazione fonde questi cinque strati in uno solo.
Dopo la laminazione e quattro ore di polimerizzazione a freddo, viene eseguita la rimozione manuale della polvere e vengono ispezionati i bordi e gli angoli.
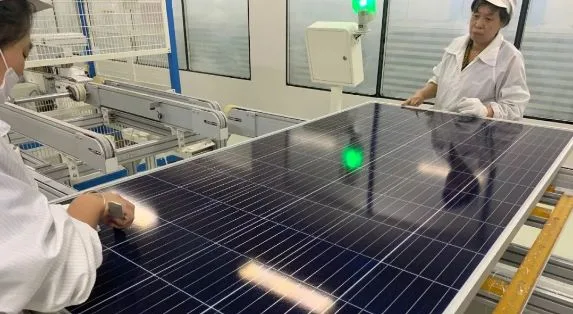
Il modulo fotovoltaico finito viene sottoposto a un test funzionale con luce solare simulata.
Vengono eseguiti l'ispezione finale e l'imballaggio.
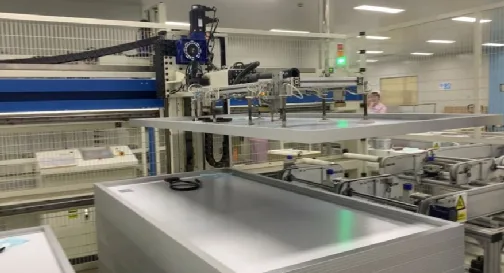
Il Punto di Vista di Ooitech
Ooitech crede: la produzione di moduli fotovoltaici si riduce alla precisa stringatura delle celle e alla laminazione affidabile, con la tecnologia a mezza cella e i test EL rigorosi come chiavi per una maggiore efficienza e affidabilità a lungo termine.