La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
EPE Encapsulant: bolle a forma di linea e delaminazione
Indice
Risposta rapida: Film incapsulante EPE, chiamato anche incapsulante POE coestruso, è un film a tre strati con un nucleo in poliolefina tra strati esterni in EVA. Questa struttura esiste per ottenere la bassa permeabilità all'umidità e la resistenza al PID del POE senza le difficoltà di manipolazione del POE, perché gli strati esterni in EVA aderiscono al vetro e al backsheet come fa un incapsulante convenzionale. La delaminazione a forma di linea in un modulo laminato con EPE di solito risale a una delle tre cause: reticolazione insufficiente nello strato centrale, contaminazione sulla superficie del vetro o del backsheet che blocca l'adesione, oppure un ciclo di laminazione in cui la rampa di temperatura ha lasciato fluire il film prima che lo stack si assestasse. La delaminazione a forma di linea anziché a chiazze è di per sé un indizio diagnostico — segue la direzione di flusso dell'incapsulante, il che indica il ciclo di laminazione piuttosto che il lotto di materiale.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione: Che cos'è il film EPE Incapsulante ?
Il film incapsulante EPE, noto anche come incapsulante POE co-estruso, è un materiale di incapsulamento fotovoltaico prodotto co-estrudendo resina POE e resina EVA. Nella produzione di moduli solari, viene principalmente utilizzato per combinare la comodità di lavorazione dell'EVA con le prestazioni di barriera all'umidità e anti-PID del POE.
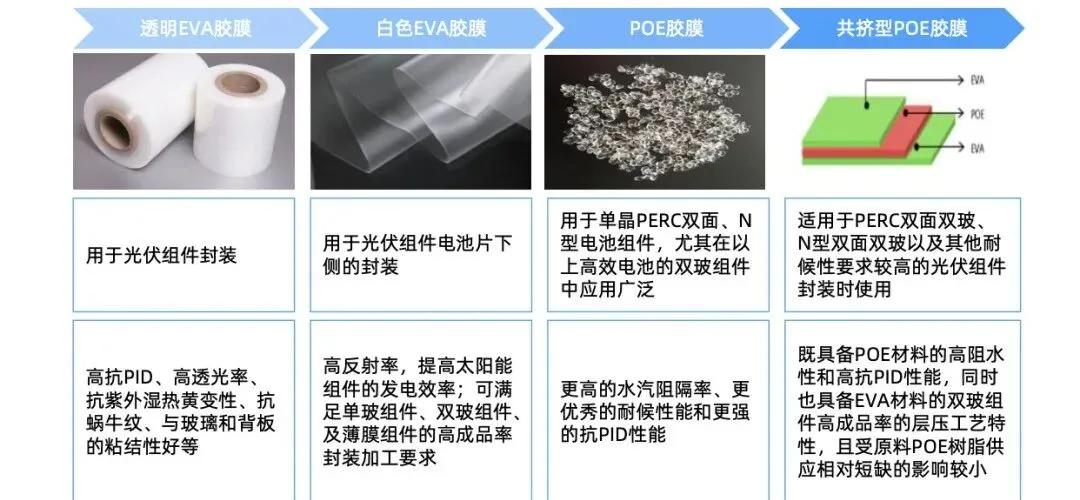
Il film EVA convenzionale è ampiamente utilizzato nella produzione di moduli fotovoltaici perché offre buone prestazioni anti-PID, elevata trasmittanza luminosa, resistenza all'ingiallimento da UV e calore umido, resistenza alle snail trail e una forte adesione al vetro e foglio posteriore. Tuttavia, l'EVA presenta anche dei limiti, come prestazioni relativamente deboli come barriera all'umidità, una maggiore trasmissione del vapore acqueo e un rischio più elevato di PID in determinate condizioni operative.
Il film POE, in confronto, ha una migliore barriera al vapore acqueo, una maggiore resistenza agli agenti atmosferici e una capacità anti-PID più affidabile. Ma il POE ha anche le sue sfide di lavorazione: la sua adesione a vetro e backsheet è solitamente più debole dell'EVA, la sua reazione di reticolazione è più lenta e durante la produzione del modulo il film può scivolare o spostarsi più facilmente, riducendo l'efficienza produttiva.
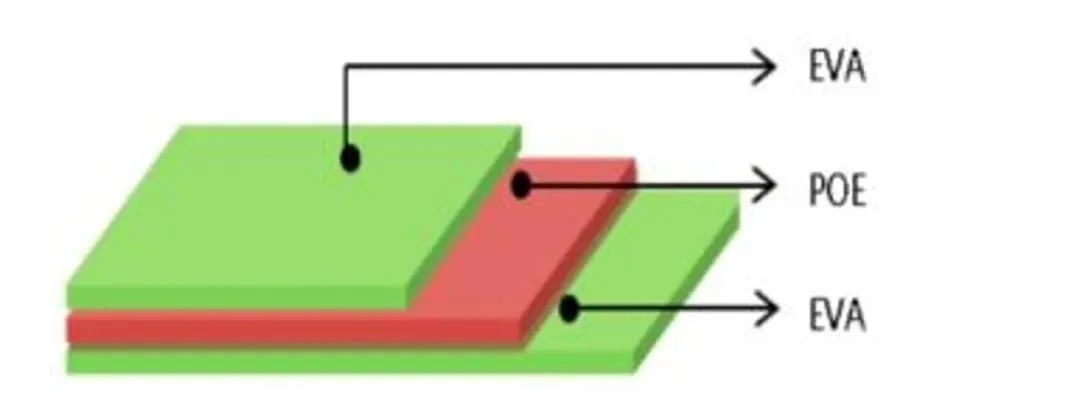
Questo è il motivo per cui è stato sviluppato il film EPE. Attraverso un processo di co-estrusione, il POE viene avvolto da strati di EVA, formando una struttura a sandwich EVA-POE-EVA. Questo design mantiene l' elevata barriera all'umidità del POE, aiutando a proteggere le celle solari dal vapore acqueo, mantenendo anche la buona compatibilità di laminazione e la più facile lavorabilità dell'EVA. Nella produzione normale, l'EPE può migliorare sia l'affidabilità del modulo che la resa produttiva quando il materiale e il processo di laminazione sono ben controllati.
Meccanismo Tecnico: Perché l'EPE Può Delaminare Durante la Laminazione
Sebbene l'EPE combini i vantaggi dell'EVA e del POE, i due materiali non si comportano esattamente allo stesso modo durante la laminazione. Le loro curve di polimerizzazione, le caratteristiche di reticolazione, la polarità, la capacità di assorbimento degli additivi e il comportamento di dilatazione termica sono diversi. Queste differenze possono portare a delaminazione tra gli strati e formazione di bolle, specialmente attorno alle aree della ribbon di saldatura dove la pressione locale e la variazione di spessore sono più evidenti.
EVA e POE hanno polarità diversa. L'EVA è un materiale polare, quindi ha una buona compatibilità con molti additivi. Il POE è meno polare, quindi la sua capacità di trattenere additivi polari è diversa. Nel tempo di stoccaggio, gli additivi all'interno dello strato di POE possono migrare gradualmente verso gli strati di EVA, che hanno una polarità più forte e una migliore capacità di assorbimento.
Questa migrazione di additivi modifica la struttura interna e le prestazioni del film EPE. Di conseguenza, la forza di adesione tra gli strati di POE e EVA può diminuire. Nei casi gravi, lo strato di POE può essere compresso, separato o delaminato localmente durante la laminazione del modulo. Questa è anche una delle ragioni per cui la durata di conservazione del film EPE è generalmente più breve rispetto a quella del film incapsulante in singolo EVA o singolo POE.
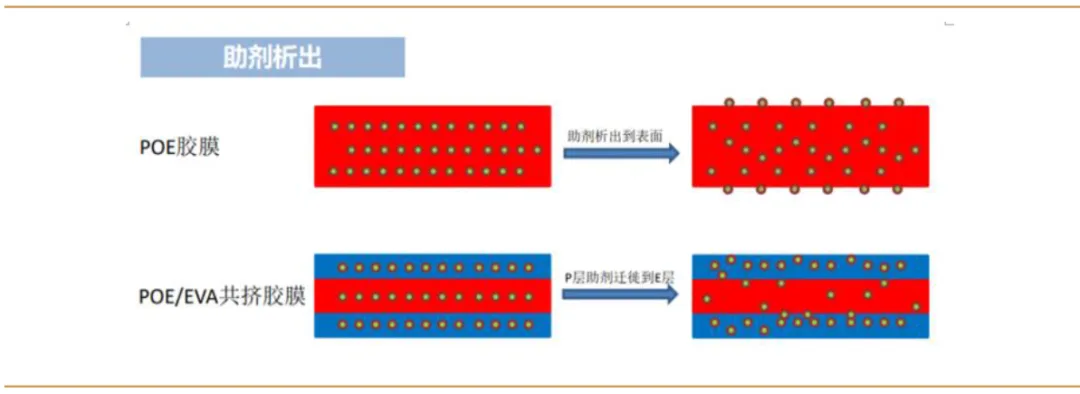
| Fattore chiave | Meccanismo | Possibile difetto nella laminazione del modulo |
|---|---|---|
| Migrazione degli additivi | Gli additivi polari come agenti reticolanti e stabilizzanti migrano dal POE all'EVA nel tempo | Minore grado di reticolazione del POE, ridotta coesione, delaminazione interstrato dell'EPE |
| Disallineamento della velocità di reticolazione | L'EVA di solito reticola più velocemente del POE durante la laminazione | Lo strato di EVA diventa solido prima mentre il POE rimane fuso, causando uno squilibrio di stress interstrato |
| Differenza del coefficiente di espansione termica | EVA e POE mostrano un diverso comportamento di espansione e contrazione dopo la reticolazione | Stress interno durante il raffreddamento, possibile separazione interstrato |
| Variazione locale dello spessore | Lo spessore dello strato di POE può essere irregolare nella direzione TD, o l'EPE diventa localmente più sottile vicino a nastri e busbar | Mancanza locale di colla, accumulo di gas, bolle lineari |
| Pressione di sovrapposizione di nastro e busbar | Lo spessore locale dello stack è maggiore nelle posizioni di saldatura | Flusso dell'incapsulante, delaminazione locale, bolle lineari che si estendono dalle aree dei nastri |
Analisi Tecnica: Formazione di Bolle Lineari Lungo i Nastri
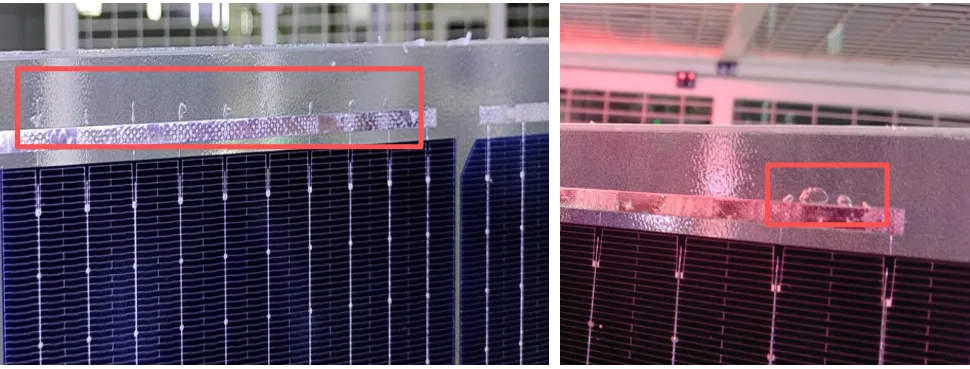
Le bolle lineari che si estendono dai nastri di saldatura sono spesso correlate all'effetto combinato della migrazione degli additivi, della velocità di reticolazione non uniforme e del diverso comportamento di dilatazione termica tra EVA e POE.
Durante la laminazione, l'EVA reticola più velocemente del POE. Se lo strato di POE non reticola in tempo, i gas di reazione generati durante la decomposizione del perossido potrebbero non essere completamente espulsi prima dell'applicazione della pressione. Questi gas possono rimanere intrappolati all'interno del modulo e formare bolle.
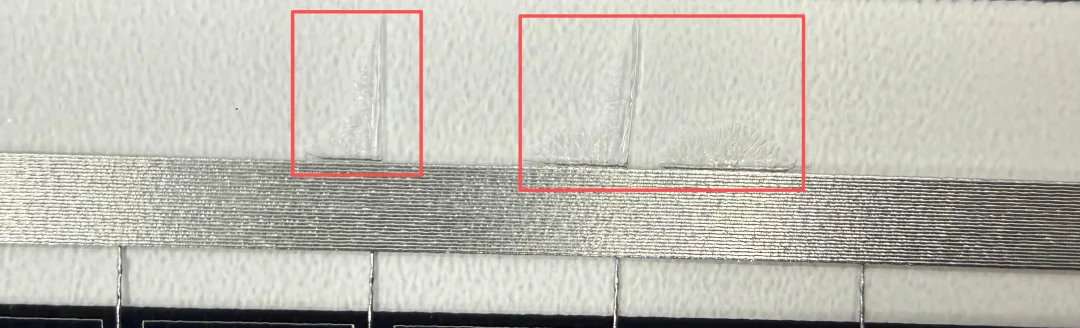
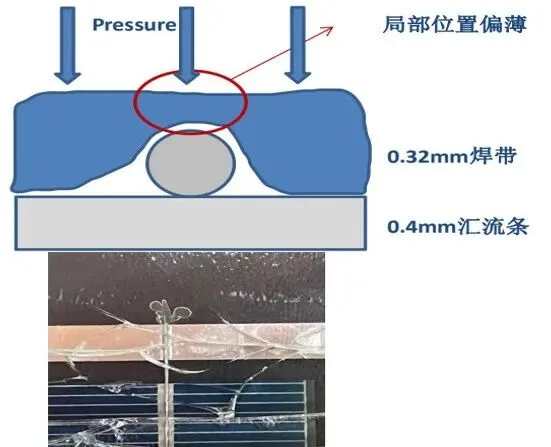
Un'altra causa comune è il assottigliamento locale del film EPE in corrispondenza dei nastri e delle barre collettrici. Lo strato intermedio di POE dell'EPE può presentare non uniformità di spessore nella direzione TD a causa di fattori legati alle materie prime. Inoltre, durante la laminazione, lo spessore sovrapposto di nastri e barre collettrici aumenta la pressione locale. Questo può rendere l'EPE più sottile in quella posizione, creando un punto debole dove è più probabile una carenza di adesivo o un accumulo di gas.
In termini semplici, l'area dei nastri riceve una pressione maggiore durante la laminazione. Se gli strati di EVA hanno già iniziato a reticolare mentre lo strato di POE vicino al nastro è ancora in uno stato fluido, la struttura EPE può separarsi localmente. L'incapsulante rimanente nella posizione del nastro può comportarsi più come POE, con reticolazione più lenta e maggiore tendenza al flusso. Sotto la pressione di laminazione, questo può creare bolle colorate o trasparenti a forma di linea che si diffondono verso l'esterno dal nastro.
Sintomi di processo chiave da osservare
Le bolle appaiono principalmente lungo i percorsi dei nastri di saldatura piuttosto che in modo casuale su tutto il modulo.
Il difetto può apparire come sottili tracce d'aria lineari che si estendono verso l'esterno dalle aree dei nastri o delle barre collettrici.
Il problema può diventare più evidente quando il film EPE è stato conservato per un periodo più lungo.
Il difetto può aumentare quando la temperatura di laminazione, il tempo di vuoto, i tempi di pressione o il grado di reticolazione non sono ben abbinati alla specifica formulazione EPE.
Suggerimenti pratici per il controllo dei difetti di laminazione EPE
Per le bolle causate dal comportamento intrinseco del materiale dell'incapsulante EPE, la soluzione dovrebbe combinare la gestione del materiale e l'ottimizzazione del processo di laminazione. Non è sufficiente regolare un solo parametro senza verificare le condizioni di conservazione del film, la curva di laminazione e la distribuzione della pressione nell'area dei nastri.
1. Controllare il tempo di conservazione del materiale EPE
Pianificare attentamente l'approvvigionamento dell'incapsulante EPE e l'uso in produzione. A condizione che la produzione non venga influenzata, ridurre il più possibile il tempo di stoccaggio del film EPE. Un tempo di stoccaggio più breve aiuta a ridurre la migrazione degli additivi dallo strato POE agli strati EVA, mantenendo più stabile il comportamento originale di adesione tra strati e reticolazione.
2. Aumentare adeguatamente la temperatura di laminazione della prima camera
Un aumento adeguato della temperatura di laminazione della prima camera può accelerare la reticolazione del POE nel film EPE. Questo aiuta a evitare la situazione in cui l'EVA ha già raggiunto un grado di reticolazione relativamente alto mentre il POE è ancora fuso. Una migliore sincronizzazione tra la polimerizzazione di EVA e POE può ridurre lo stress tra gli strati e aiutare a prevenire bolle lineari vicino alle posizioni dei ribbon.
3. Abbinare vuoto, pressione e tempi di polimerizzazione
Se la pressione viene applicata troppo presto mentre lo strato POE è ancora altamente fluido, il gas può essere intrappolato o spinto lungo le aree dei ribbon. Una ricetta di laminazione ben progettata dovrebbe consentire abbastanza tempo per l'estrazione dell'aria e l'ammorbidimento del materiale prima di applicare la piena pressione. L'impostazione esatta dovrebbe essere verificata tramite test del grado di reticolazione, test di resistenza al peeling e ispezione visiva dopo la laminazione.
4. Controllare l'altezza di impilamento di ribbon e busbar
Poiché la pressione locale è più alta attorno a ribbon e busbar, uno spessore di impilamento eccessivo può rendere l'EPE più sottile in questi punti. I team di produzione dovrebbero controllare la planarità della saldatura, l'allineamento dei ribbon, la sovrapposizione delle busbar e la coerenza del layup. Ridurre la differenza di altezza locale può ridurre il rischio di deformazione locale dell'incapsulante e formazione di bolle.
5. Verificare la qualità dell'EPE in ingresso
Per il film EPE, l'ispezione in ingresso non dovrebbe solo controllare aspetto e spessore, ma anche concentrarsi su uniformità di spessore, durata di conservazione, condizioni di stoccaggio, comportamento del contenuto di gel e prestazioni di adesione. Se possibile, la laminazione di prova dovrebbe essere eseguita prima della produzione di massa quando si cambiano fornitori, lotti o strutture dei moduli.
Questo blog si basa sull'analisi pratica delle anomalie nella produzione di moduli fotovoltaici e sui seguenti riferimenti:
Esperienza sul campo dall'analisi dei difetti anomali durante la produzione di moduli fotovoltaici
Dow Chemical, Zhang Wenxin, "POE che potenzia i moduli fotovoltaici ad alte prestazioni"
Southwest Securities, "Iterazione N-Type, l'industria POE apre un ciclo di alta crescita"
Produzione e tecnologia chimica, "Ricerca sulla reazione di reticolazione del film incapsulante poliolefinico per il fotovoltaico"
Il Punto di Vista di Ooitech
Come fornitore di apparecchiature, la vediamo così: le bolle nella linea di nastro legate all'EPE non sono solo un problema di materiale, ma anche una questione di finestra di processo che dipende dal profilo di temperatura di laminazione, dall'efficienza del vuoto, dalla tempistica della pressione e dalla planarità dell'impilamento. Per i produttori di moduli che utilizzano tecnologie cellulari avanzate e formati più grandi, la tolleranza per il flusso dell'incapsulante e l'altezza locale dell'impilamento diventa molto più ridotta, quindi il controllo della durata di conservazione del materiale e la validazione della ricetta di laminazione dovrebbero essere trattati come parte dello stesso sistema di qualità. Una linea di produzione di pannelli solari stabile richiede sia una buona selezione dell'incapsulante che una verifica disciplinata del processo prima della produzione di massa.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: