La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Spessore AlOx e UVID TOPCon: dal 3,24% allo 0,85%
Indice
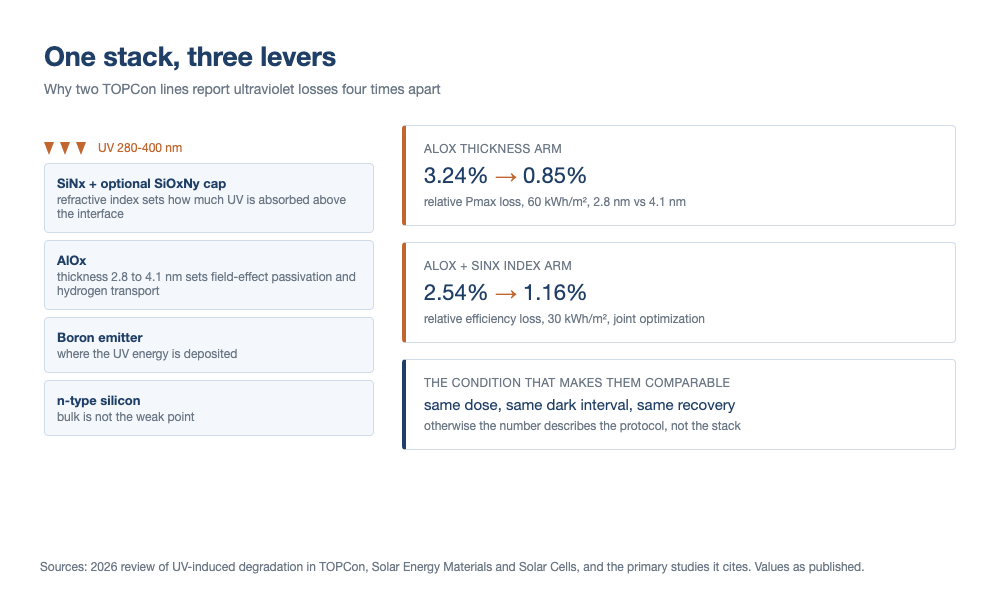
Risposta rapida: Su un modulo TOPCon la perdita ultravioletta è determinata dallo stack frontale piuttosto che dal nome della cella. Nel lavoro raccolto in una review del 2026, spostare l'AlOx frontale da 2,8 nm a 4,1 nm ha ridotto la perdita relativa di potenza massima dopo 60 kWh/m² di UV dal 3,24% allo 0,85%. Abbinare una modifica dell'AlOx a una modifica dell'indice di rifrazione del SiNx ha ridotto la perdita dopo 30 kWh/m² dal 2,54% all'1,16%. Su campioni industriali della stessa review, la perdita di tensione implicita al punto di massima potenza variava da meno di 3 mV a oltre 38 mV, e il gruppo più sensibile ha raggiunto circa il 7% di perdita relativa di efficienza. Quelle prove hanno utilizzato campioni, dosi e storie di misurazione diversi, quindi indicano una direzione più che una specifica. Il valore che può viaggiare tra fornitore e acquirente è quello rilevato dopo un passo di recupero definito.
Due linee TOPCon possono realizzare lo stesso design di cella e riportare perdite ultraviolette che differiscono di un fattore quattro. Il divario di solito risiede in uno stack spesso meno di 100 nm, e in quando è stata effettuata la misurazione.
Dove si ferma l'ultravioletto
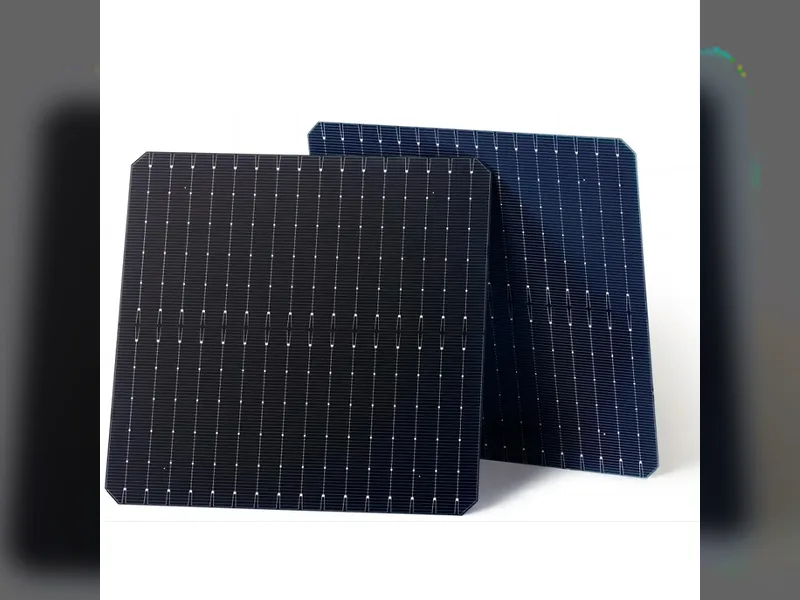
La luce ultravioletta tra 280 e 400 nm trasporta da 3,1 a 4,4 eV per fotone. Il silicio necessita di 1,12 eV per liberare un portatore, quindi la maggior parte di quell'energia diventa calore entro poche decine di nanometri dalla superficie. In una cella TOPCon quella regione superficiale contiene l'emettitore al boro, lo strato di ossido di alluminio che lo passiva, il nitruro di silicio che funge anche da rivestimento antiriflesso e, opzionalmente, un cap di ossinitruro.
Ecco perché il danno UV è un problema di stack e non un problema di bulk. L'energia viene depositata esattamente dove si trovano i legami e la carica fissa che mantengono bassa la ricombinazione superficiale, e una variazione di un nanometro in uno di quei film sposta il risultato.
Inoltre divide la perdita in due. Parte di ciò che l'UV porta via ritorna sotto luce o calore moderato, e parte no. La classificazione che separa la quota reversibile dalla quota residua è esposta in la suddivisione UVID tra perdita reversibile e irreversibile, e tutto quanto segue presuppone che quel passo sia stato applicato. Per il lato chimico, le prove ToF-SIMS e XPS che l'ossido stesso cambia stato di legame sotto UV sono in lo studio sull'evoluzione chimica.
La dispersione pubblicata: da meno di 3 mV a oltre 38 mV
La review mette a confronto i risultati accelerati industriali, e la dispersione è ampia. La perdita di tensione implicita al punto di massima potenza va da meno di 3 mV nei campioni meno sensibili a oltre 38 mV nei peggiori, con il gruppo più sensibile che perde circa il 7% di efficienza relativa.
Quell'intervallo descrive la ricetta dello stack frontale, il metodo di deposizione e la storia del processo, non l'architettura della cella. Due fornitori possono eseguire lo stesso design e collocarsi agli estremi opposti, ed è per questo che un singolo valore pubblicato è una cattiva specifica e un utile avvertimento.
Confronta all'interno della tua finestra di processo. Tratta un numero proveniente dal campione di un'altra azienda come prova di quale estremo dell'intervallo sia raggiungibile, non di dove si colloca la tua linea.
La review è anche esplicita sul record che deve accompagnare il numero: stato iniziale, dose e spettro, stoccaggio al buio dopo l'esposizione, trattamento di recupero e momento della misurazione. Ometti uno qualsiasi di questi e il valore non può essere confrontato con nulla, nemmeno con la tua precedente prova.
Spessore AlOx: da 2,8 nm a 4,1 nm, dal 3,24% allo 0,85%
Il risultato più citato nella review è un confronto di spessore su moduli. Aumentare l'AlOx frontale da 2,8 nm a 4,1 nm ha ridotto la perdita relativa di potenza massima dopo 60 kWh/m² di UV dal 3,24% allo 0,85%. Dopo esposizione a luce naturale e altri trattamenti di recupero, potenza, Voc, FF e Jsc sono tutti risaliti, in misura diversa.
Leggi attentamente la clausola sul recupero. I due valori di perdita sono numeri post-esposizione, e lo stesso studio ha poi applicato il recupero. Il confronto resta un confronto di sensibilità dello stack, ma i valori assoluti appartengono al protocollo più che al prodotto.
Perché un film più spesso aiuta
L'ossido di alluminio svolge due funzioni contemporaneamente. Passiva chimicamente l'interfaccia e trattiene una carica negativa fissa che respinge gli elettroni dalla superficie. Lo spessore cambia entrambe, e cambia anche il modo in cui l'idrogeno si muove attraverso lo stack durante il firing e sotto illuminazione. La review indica quelle tre vie come il percorso attraverso cui una variazione di spessore altera la sensibilità agli UV.
Dove si ferma il guadagno
Più spesso non è automaticamente meglio. Oltre un ottimo il film può formare bolle, aggiungere difetti d'interfaccia propri e aumentare la resistenza di tunneling con cui il contatto deve convivere. L'allumina da ALD e l'allumina da PECVD non rispondono allo stesso modo, quindi uno spessore che funziona su uno strumento potrebbe non trasferirsi a un altro.
L'ottimizzazione inoltre non si chiude sul solo ossido. Deve essere eseguita con il cap di nitruro, la passivazione di partenza e il profilo di firing all'interno dello stesso design, perché il bilancio dell'idrogeno è condiviso tra tutti loro.
Indice SiNx: assorbire la luce sopra l'interfaccia
La seconda leva si trova sopra la prima. Aumenta l'assorbimento a lunghezza d'onda corta del nitruro di silicio e meno ultravioletto raggiunge l'interfaccia sottostante. Il costo è ottico: un film ottimizzato per assorbire rinuncia anche a parte delle prestazioni antiriflesso e aggiunge assorbimento parassita, e la corrente del modulo ne paga il prezzo. Il compromesso tra indice e potenza è analizzato in il confronto dei film frontali SiNx.
La prova congiunta che ha riportato l'1,16%
Un set di campioni nella review combinava una variazione di spessore dell'ossido con una variazione dell'indice di rifrazione del nitruro. Dopo 30 kWh/m² la perdita relativa di efficienza è scesa dal 2,54% all'1,16%. Gli autori sono cauti sull'ambito: una struttura a una dose, non un valore da estrapolare su un'altra linea.
Quella cautela conta, perché due direzioni pubblicate sembrano contraddittorie a prima vista. Una via aumenta l'indice affinché il rivestimento assorba più UV prima che raggiunga l'interfaccia. Un'altra abbina un ossido più spesso a un nitruro con rapporto Si:N più basso e guadagna in parte attraverso la riflessione su quello strato. Entrambe possono essere corrette. L'indice non può essere scelto solo per l'ottica, e un valore che aiuta uno stack può danneggiare il successivo.
Tre leve sullo stesso stack frontale. I numeri a destra sono valori pubblicati alle dosi indicate, non una specifica.
La scala delle dosi: 15, 30, 60 e 120 kWh/m²
La dose decide cosa un test è in grado di vedere, e i numeri in circolazione non sono intercambiabili.
| Dose | Dove compare | Cosa può mostrare | Cosa nasconde |
|---|---|---|---|
| 15 kWh/m² | Precondizionamento UV nella IEC 61215, il passo MQT 10 | Guasti precoci dell'incapsulante, del backsheet e di altri polimeri | Sensibilità dello stack a livello di cella: la dose è bassa e non è specificato alcun passo di recupero |
| 30 kWh/m² | L'indice congiunto di ossido e nitruro eseguito nella revisione | Se una modifica dello stack sposta o meno la perdita, e all'incirca di quanto | Perdita assoluta, poiché una struttura a una data dose non dice nulla su un'altra |
| 60 kWh/m² | Il confronto dello spessore dell'ossido; il lavoro sull'evoluzione chimica | Effetti di spessore e cambiamenti di legame nello stack frontale | La quota residua, a meno che non segua un passo di recupero dopo l'esposizione |
| 120 kWh/m² | Programmi UVID a livello di cella a dosi rilevanti per il servizio | Se compare o meno un danno persistente a dosi rilevanti per il servizio | Qualsiasi cosa riguardo a uno specifico stack di produzione, perché i campioni differiscono |
La scala spiega una confusione familiare. Un modulo può superare il passo di precondizionamento di 15 kWh/m² e portare comunque uno stack che perderebbe diversi punti percentuali a 60. Quel test è stato scritto per individuare i guasti dei polimeri, e svolge bene quel compito. Non è stato scritto per classificare gli stack frontali.
Quando prepariamo i moduli per lo screening dei polimeri a 15 kWh/m², eseguiamo cicli termici uniformi in entrambe le camere per evitare che una reticolazione non uniforme distorca i successivi dati di degradazione.
Spiega anche perché le perdite pubblicate non sono confrontabili nel modo in cui sembrano. Una perdita dello 0,85% a 60 kWh/m² e una perdita dell'1,16% a 30 kWh/m² non ordinano quei due stack. Le dosi differiscono, i campioni differiscono e i passi di recupero differiscono.
Misurare prima Voc, poi FF, e smettere di leggere Jsc
In tutto il lavoro sui moduli raccolto nella revisione, Voc è di solito il parametro che cala di più nello stoccaggio al buio. Anche FF può calare. Jsc cambia relativamente poco.
L'ordine ha una ragione fisica. Il danno risiede nella passivazione superficiale, e la ricombinazione superficiale colpisce la tensione più duramente. Un report basato su Jsc quindi sottostima l'effetto, e uno basato su FF mescola la perdita di passivazione con la resistenza di contatto.
Una misura senza contatto porta le stesse informazioni prima, attraverso la curva di tensione implicita, e separa la passivazione dalla resistenza in serie invece di mescolarle. Il documento sulla IV senza contatto mostra quanto quella curva segua la degradazione della passivazione.
Lo stoccaggio al buio fa parte del test, non è un periodo di attesa
Il meccanismo proposto nella revisione è la carica più che la sola chimica. Durante l'esposizione, alcuni elettroni fotogenerati vengono catturati in trappole all'interno dell'ossido. Ciò modifica la carica fissa e indebolisce la passivazione a effetto di campo mentre la luce è accesa. Sposta il campione al buio e la carica intrappolata viene rilasciata, così la ricombinazione all'interfaccia che era in parte mascherata diventa visibile. La potenza cala dopo che la lampada è spenta.
Quanto e con quale rapidità dipende dalla temperatura, dal fatto che il campione avesse subito un pre-invecchiamento UV e dalla struttura iniziale del film e della cella. Non è funzione del solo tempo trascorso, ed è per questo che due laboratori possono riportare cinetiche di stoccaggio al buio diverse sullo stesso prodotto.
C'è una trappola di misurazione dentro questo. Se il campione vede luce nel tragitto dall'armadio buio al tester a flash, l'atto stesso di misurare cambia lo stato che viene misurato. L'intervallo tra stoccaggio e misurazione deve essere fisso e registrato, altrimenti la ripetibilità scompare.
Il recupero funziona nella direzione opposta. Una breve illuminazione o una blanda ricottura restituisce parte della perdita, e flash ripetuti possono riportare su la potenza del modulo. Uno studio nella revisione ha rilevato che l'iniezione di corrente a temperatura ambiente non produceva lo stesso recupero nelle sue condizioni. Spettro, dose, temperatura e polarizzazione cambiano tutti l'esito, quindi i trattamenti non sono intercambiabili.
Un DOE sullo stack che risponde a una domanda di produzione
Le cifre pubblicate danno delle direzioni. Una linea ha bisogno della propria risposta, e può ottenerla con un disegno piccolo e fisso.
Un film per braccio, una dose per braccio
| Braccio | Cosa cambia | Cosa verifica |
|---|---|---|
| A | Stack di riferimento | Il riferimento rispetto al quale si misura ogni altro braccio |
| B | AlOx +0,5 nm | Se un piccolo passo di spessore è visibile al di sopra del rumore tra una corsa e l'altra |
| C | AlOx +1,3 nm | Estremo superiore della finestra pubblicata da 2,8 a 4,1 nm |
| D | Passo dell'indice di SiNx | Guadagno UV ottico rispetto alla corrente che costa |
| E | Aggiunto cap di ossinitruro, stesso ossido | Contributo del cap isolato dalla variazione di spessore |
Mantieni quattro cose costanti su tutti i bracci: dose, temperatura della camera, l'intervallo al buio prima della misurazione e il trattamento di recupero. Misura ogni braccio come esposto e di nuovo dopo il recupero, e riporta entrambi. Tre o quattro moduli per braccio bastano per vedere una differenza della grandezza riportata nella revisione; un modulo per braccio no.
Quando processiamo lotti di tre o quattro moduli per braccio di test, manteniamo temperature del piatto identiche in ogni corsa della camera affinché le condizioni di incapsulamento non aggiungano dispersione alle misurazioni elettriche.
Esegui lo screening alla dose inferiore e conferma il vincitore a quella superiore. Questo costa una corsa UV extra su un braccio invece che su ogni braccio, e mantiene la caratterizzazione costosa dove rende qualcosa.
Cambia un film alla volta. Il risultato stesso della revisione mostra che spessore e indice interagiscono, ma un braccio che muove entrambi non può dirti quale dei due ha prodotto il guadagno, e il prossimo cambiamento di processo diventa un'ipotesi.
Due note di processo. Un cambiamento del profilo di firing è un cambiamento UV, perché il bilancio dell'idrogeno si muove con esso, quindi qualsiasi regola di ritest deve coprirlo. Un cambiamento di fornitore sull'ossido, sul nitruro o sul precursore riapre la stessa domanda per la stessa ragione.
Cosa cambiano i dati sul campo
La revisione raccoglie anche prove sul campo. In un confronto sul campo, i moduli che erano stati sottoposti a stoccaggio al buio hanno recuperato potenza una volta riilluminati, e la parte recuperabile della perdita da stoccaggio al buio non è apparsa come un divario equivalente nella generazione di energia. Un valore di laboratorio rilevato subito dopo l'esposizione non può essere convertito in una perdita di resa sul campo.
Ciò non rende l'effetto trascurabile. Lo spettro esterno, la temperatura diurna e notturna, l'incapsulante e la storia di stoccaggio differiscono tutti dalla camera, e l'accoppiamento tra UV, calore umido e polarizzazione non è ancora mappato. La descrizione del modo di guasto da calore umido copre la parte di tale accoppiamento che è già documentata.
La quota residua, non recuperabile, è quella che appartiene a una discussione sulla garanzia, e la revisione è diretta sul suo stato: il meccanismo del difetto e la mitigazione specificamente mirata ad esso sono ancora scarsi. Nel frattempo esistono leve a livello di modulo. Le pellicole che tagliano o spostano verso il basso gli UV prima che raggiungano le celle riducono la dose in superficie, e la loro specifica è trattata in l'articolo sulle pellicole di conversione della luce UV. Non riparano uno stack debole, ed è meglio valutarle dopo che è nota la suddivisione tra perdita recuperata e perdita residua.
Da dove vengono questi numeri
Ogni cifra qui riportata è tratta da una revisione pubblicata su Solar Energy Materials and Solar Cells nell'ottobre 2026 da un team di Trina Solar sulla degradazione indotta da UV nelle celle TOPCon, insieme agli studi primari che cita: il lavoro sullo spessore dell'ossido di alluminio, lo studio ToF-SIMS sull'idrogeno, il confronto sul campo e il lavoro sulla procedura di stabilizzazione.
I valori sono riportati come pubblicati. I campioni alla base sono celle diverse, moduli diversi, dosi diverse e storie di misura diverse, e nulla di tutto ciò proviene da un singolo esperimento controllato. Mantieni le condizioni associate a ciascun numero e considera la direzione di ciascun effetto come la parte che si trasferisce.
FAQ
D: Uno strato di AlOx più spesso riduce sempre la perdita da UV?
No. Il guadagno pubblicato da 2,8 nm a 4,1 nm non continua indefinitamente. Oltre l'ottimo, una pellicola di ossido può sfogliarsi, aggiungere difetti di interfaccia e aumentare la resistenza di contatto, e le pellicole ALD e PECVD rispondono diversamente. Considera lo spessore come un braccio di un progetto, non come una manopola che migliora le cose solo in una direzione.
D: Perché si usa 60 kWh/m² invece dei 15 kWh/m² della IEC 61215?
Perché i due test rispondono a domande diverse. Il passo di precondizionamento è stato scritto per esporre i guasti precoci di incapsulante, backsheet e altri polimeri, quindi la dose è modesta e non è specificato alcun passo di recupero. Un confronto tra stack necessita di una dose sufficientemente grande perché compaia un danno persistente, poi di un passo di recupero per eliminare la quota metastabile.
D: Quale parametro dovrebbe essere monitorato per primo?
Voc, poi FF, poi Jsc. Il danno è nella passivazione superficiale, quindi la tensione risponde per prima e più intensamente. Un rapporto che mette in primo piano Jsc sottostima l'effetto, e uno che mette in primo piano FF mescola la perdita di passivazione con la resistenza di contatto.
D: Si può saltare lo stoccaggio al buio per risparmiare tempo?
Solo se si accetta un numero che dipende dall'intervallo che si è scelto di usare. La perdita continua a crescere al buio e la carica intrappolata si rilascia nel tempo. Saltare il passo non rimuove l'effetto dal prodotto, rimuove l'informazione dal rapporto.
D: Aumentare l'indice di rifrazione del SiNx costa potenza al modulo?
Di solito un po'. Un nitruro sintonizzato per assorbire le lunghezze d'onda corte rinuncia a parte delle sue prestazioni antiriflesso e aggiunge assorbimento parassita, e la perdita di corrente è reale. La domanda di progetto è se il guadagno UV valga quella corrente, ed è per questo che l'indice appartiene a una prova congiunta con l'ossido anziché in isolamento.
D: Questi numeri si trasferiscono alle celle HJT o BC?
Solo in parte. Il meccanismo dipende dallo stack di passivazione frontale, e quelle architetture non usano la stessa sequenza di pellicole. Ciò che si trasferisce è la disciplina: fissa la dose, fissa l'intervallo al buio, applica un recupero definito, riporta il residuo. I valori in nanometri no.
D: Come confronto i rapporti UV di due fornitori?
Fai tre domande. Il campione è stato stabilizzato prima della misura riportata, quanto è rimasto al buio tra esposizione e misura, e qual è stata la perdita dopo il recupero, distinta dalla perdita subito dopo l'esposizione. Se manca una qualsiasi risposta, il numero non è confrontabile, nemmeno con il rapporto precedente dello stesso fornitore.
D: La parte recuperata della perdita è innocua?
Innocua per un modello di garanzia, non innocua per un rapporto di prova. La quota recuperata non appartiene a una previsione energetica a 25 anni, ed è per questo che esiste la suddivisione. Se cicli ripetuti convertano lentamente la perdita recuperata in perdita residua è una questione aperta, e per rispondere servono dati di ciclazione anziché una singola prova.
Considerazioni finali
La sensibilità agli ultravioletti è una proprietà di uno stack a quattro strati, e i numeri pubblicati mostrano quanto un nanometro di ossido possa spostarla. Prima del prossimo cambio di processo, fissa la dose, l'intervallo al buio e il passo di recupero, poi esegui cinque bracci invece di uno. Il risultato non corrisponderà a nessuna cifra di questo articolo, e questo è il punto: descriverà invece il tuo stack.
OOITech costruisce macchine a camera singola e doppia solar panel laminator machines con riscaldamento elettrico o a olio per mantenere profili termici stabili durante l'incapsulamento. Se stai ottimizzando gli stack delle celle o testando materiali di imballaggio contro la degradazione ultravioletta, invia le specifiche dello stack del tuo modulo, i disegni di assemblaggio o i campioni di prova al nostro team di ingegneria per una valutazione tecnica.