La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Incapsulante per tipo di cella: PERC, TOPCon, HJT, BC
Indice
Risposta rapida: L'incapsulante è l'unico strato il cui compito cambia ogni volta che cambia la cella. PERC chiedeva alla pellicola di combattere il PID con un fronte trasparente e un retro bianco. Il bifacciale chiedeva alla pellicola posteriore di diventare trasparente e di trattenere l'acqua. TOPCon ha spostato il test dal PID agli UV e ha aggiunto la corrosione da acido acetico. HJT, la cella più delicata, chiedeva la pellicola più pulita e più impermeabile all'acqua. BC ha messo entrambi gli elettrodi sul retro e ha chiesto alla pellicola posteriore di isolare e resistere alla corrosione. I dati CPIA collocano TOPCon a circa l'87 percento del mercato nel 2025, in calo a circa il 69 percento entro il 2030 mentre BC sale verso il 23 percento. Ogni percorso è un esame diverso per lo stesso materiale. Uno studio UNSW aggiunge una sfumatura: il guasto da calore umido spesso deriva dalla contaminazione lasciata sulla cella durante la manipolazione, non dalla pellicola, quindi una cella pulita con EVA semplice può battere una cella sporca con POE premium.
Scegliere un incapsulante in base a una singola specifica della pellicola è una trappola. La pellicola giusta dipende dalla generazione della cella, e la generazione della cella continua a evolversi. Ecco ogni tecnologia mappata sulla pellicola di cui ha effettivamente bisogno.
Una pellicola, molti esami diversi
Un incapsulante non è un unico prodotto che si comporta allo stesso modo ovunque. È un bersaglio mobile il cui compito è determinato dalla cella sottostante. Nell'ultimo decennio l'industria ha attraversato diversi percorsi di celle, e ognuno ha posto alla pellicola una nuova serie di domande. PERC chiedeva del PID. Il bifacciale chiedeva trasparenza e acqua. TOPCon chiedeva UV e acido. HJT chiedeva pulizia e acqua. BC chiedeva isolamento del lato posteriore. I produttori di pellicole rispondono con EVA, POE ed EPE in miscele diverse, e la risposta giusta una generazione fa non è automaticamente giusta per la successiva. Leggere la roadmap prima di leggere la scheda tecnica della pellicola è il modo più rapido per acquistare il materiale giusto.
Un mercato che è già passato al tipo N
Il passaggio dalle celle PERC di tipo P alle celle di tipo N non è più una previsione, è la base installata. I dati CPIA raccolti da TaiyangNews collocano TOPCon a circa l'87 percento del mercato nel 2025, con BC a circa il 7 percento e HJT a circa il 2,6 percento. Entro il 2030 il mix cambia di nuovo: TOPCon scende a circa il 69 percento, BC sale verso il 23 percento e HJT raggiunge circa il 7,5 percento. Per un acquirente di pellicole il punto è che la tecnologia dominante stabilisce ciò che la pellicola deve sopportare, e il mix si sta ancora spostando verso i percorsi che chiedono di più all'incapsulante.
| Tecnologia | Quota 2025 | Previsione 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Perché la pellicola segue la quota delle celle
La pellicola che viene spedita in volume è quella che la tecnologia di celle leader può tollerare. Quando TOPCon ha superato la metà del mercato, la domanda si è spostata dall'EVA semplice per vetro singolo verso EPE e POE, perché quelle sono le pellicole che una linea TOPCon può utilizzare senza problemi di corrosione da acido acetico. Un acquirente di pellicole legge la quota delle celle prima del listino prezzi, perché la quota decide quali pellicole sono stoccate, quotate e supportate.
PERC e l'era del vetro singolo
Negli anni del PERC a vetro singolo e monofacciale la stratificazione era semplice: un EVA trasparente sul fronte e un EVA bianco sul retro, sopra un backsheet, sigillati in un laminazione passaggio. La pellicola frontale doveva trasmettere la luce e proteggere la cella, e la pellicola posteriore bianca rifletteva la luce verso la cella. Il test principale era il PID, potenziale degradazione indotta, causato da tensioni di sistema di 1000 V o 1500 V in condizioni calde e umide. La soluzione era un EVA anti-PID basato su una resistività di volume più elevata, che rallenta la migrazione ionica alla base del PID. In questa era il compito della pellicola riguardava soprattutto l'isolamento elettrico sotto tensione, e gli UV erano una preoccupazione secondaria. La costruzione a vetro singolo poneva meno richieste alla pellicola, e le questioni relative ad acqua e UV che in seguito sarebbero diventate dominanti non erano ancora arrivate.
Il bifacciale fa vedere la luce alla pellicola posteriore
Il bifacciale ha cambiato completamente il retro del modulo. Una volta che la cella genera anche dal retro, la pellicola posteriore bianca non è più consentita, perché bloccherebbe la luce che il lato posteriore deve raccogliere. La pellicola posteriore deve essere trasparente, e il modulo passa a una costruzione vetro-vetro. Questo porta un nuovo problema: l'umidità che filtra dai bordi di un modulo a doppio vetro non ha modo di fuoriuscire, quindi la pellicola necessita di una barriera all'acqua più elevata e di prestazioni anti-PID superiori rispetto a prima. Il POE è intervenuto con la sua elevata barriera all'acqua, l'alta resistività di volume e la chimica priva di acidi, e EPE, un sandwich estruso di strati di EVA su un nucleo di POE, ha poi preso la via di mezzo per bilanciare il costo rispetto a quelle proprietà.
Perché EPE ha preso la via di mezzo
La risposta del POE era tecnicamente pulita ma costosa, e il vantaggio di costo dell'EVA non garantiva sufficiente margine di acqua e resistività per un modulo vetro-vetro. EPE divide la differenza: il nucleo di POE coestruso fornisce la barriera all'acqua e la resistività dove contano, mentre gli strati di EVA più economici mantengono lo stack conveniente e aderiscono bene al vetro e alla cella. Ora è lo standard per una grande quota di moduli bifacciali di tipo N.
Quando si eseguono stack vetro-vetro con pellicole EPE o POE, regoliamo i tempi di permanenza sotto vuoto e le curve di riscaldamento del piatto per eliminare le bolle prevenendo al contempo lo spostamento della resina del nucleo.
TOPCon sposta il test dal PID agli UV
TOPCon ha cambiato il guasto che la pellicola deve prevenire. La cella non è più così limitata dal PID, ma è sensibile alla luce ultravioletta, e l'industria ora monitora l'UVID, la degradazione indotta da ultravioletti. Le condizioni di test presso Kiwa PVEL utilizzano una dose UV frontale di 120 kWh per metro quadrato a 60 gradi C, circa uno o due anni di esposizione esterna. Anche alcune celle PERC mostrano UVID, quindi non è esclusivo di TOPCon. Oltre agli UV, la metallizzazione di TOPCon è sensibile all'acido acetico che l'EVA può rilasciare, che corrode il metallo, quindi le linee TOPCon si sono in gran parte standardizzate su EPE o POE anziché EVA semplice.
Tre modi per gestire gli UV
Ci sono tre percorsi di base. Trasmettere gli UV per conservare ogni fotone per la generazione, il che massimizza la produzione ma lascia la cella esposta, la scelta a rischio più alto. Tagliare gli UV per proteggere la cella, il che perde la potenza che la banda UV avrebbe contribuito. Oppure convertirli, usando un agente di downshifting per trasformare gli UV in una lunghezza d'onda più lunga che la cella può utilizzare, il che mira a entrambe le cose ma dipende dalla stabilità del convertitore per tutta la vita del modulo. La maggior parte delle formulazioni propende per tagliare o convertire, perché trasmettere UV grezzi a una cella sensibile agli UV è un rischio che pochi produttori di moduli si assumerebbero. La specifica della pellicola deve indicare quale percorso segue la formulazione.
HJT è la cella più delicata
Le celle a eterogiunzione applicano uno strato di passivazione in silicio amorfo, un ossido conduttivo trasparente e una pasta d'argento a bassa temperatura su un wafer che non vede mai una fase ad alta temperatura. L'intero processo si svolge a freddo, e la cella finita è sensibile all'acqua, agli acidi e ai raggi UV contemporaneamente. Questo spinge il film verso la classe POE, che offre la barriera all'acqua e la chimica priva di acidi di cui la cella ha bisogno. HJT è la via in cui tagliare gli angoli sull'incapsulante si manifesta più rapidamente, perché non c'è una fase ad alta temperatura indulgente che bruci un errore. Il processo a freddo è la radice di questa sensibilità: una cella convenzionale passa attraverso un forno che può eliminare i residui, ma HJT viene assemblata a freddo, quindi qualsiasi cosa il film rilasci, o qualsiasi cosa rimanga sul wafer, resta lì.
Per proteggere le celle a eterogiunzione a bassa temperatura durante l'incapsulamento, configuriamo setpoint termici ridotti e un trasferimento di calore uniforme su entrambe le camere per curare il film senza degradare gli strati sensibili alla temperatura.
Il film non è l'unico colpevole
Uno studio UNSW del 2024, guidato da Sen e colleghi, ha scoperto qualcosa che cambia il modo di leggere i guasti HJT e TOPCon damp heat . Quando le celle fallivano gravemente nel damp heat, la causa principale spesso non era il grado del film ma la contaminazione lasciata sulla cella durante la produzione, ioni di sodio, calcio, cloro e zolfo raccolti da guanti e ventose. Le celle contaminate continuavano a perdere circa dal 10 al 16 percento di potenza relativa dopo 1000 ore di damp heat anche quando veniva utilizzato un POE di alta qualità. Le celle pulite, al contrario, si degradavano molto poco sia che il film fosse EVA o POE.
Impronte digitali nascoste
La scoperta è scomoda perché la contaminazione è invisibile. Una cella può superare i suoi test elettrici e portare comunque ioni che un test di damp heat mobilizzerà in seguito. Questo è il motivo per cui due linee che utilizzano la stessa cella e lo stesso film possono mostrare risultati molto diversi, e perché la scelta del film da sola non può spiegare un guasto nel damp heat. Le celle di tipo N sono sensibili alla contaminazione lungo tutta la linea, dal flusso di saldatura ai guanti che maneggiano il wafer. La lezione è trattare la pulizia della cella come parte della decisione sull'incapsulante, non come una questione di igiene separata.
BC mantiene un frontale pulito e un retro affollato
Le celle a contatto posteriore spostano entrambi gli elettrodi sul retro, il che lascia il frontale libero dalla busbar e dalle linee della griglia, con efficienza più alta e aspetto pulito. Il prezzo si paga sul retro: gli elettrodi positivo e negativo si alternano a passo fine, quindi il film posteriore deve fornire isolamento elettrico a lungo termine tra polarità ravvicinate e resistere alla corrosione da damp heat. Alcuni moduli BC sono completamente neri, il che aggiunge un requisito di colore e copertura al film posteriore affinché il modulo appaia uniforme dal frontale.
Il requisito tutto nero
Un modulo completamente nero nasconde il retro della cella e il ribbon, quindi il film posteriore deve fare più che isolare, deve coprire. Ciò significa che opacità e solidità del colore entrano nella specifica insieme a isolamento e resistenza alla corrosione, e il film deve mantenerli tutti per tutta la vita del modulo.
La roadmap in una tabella
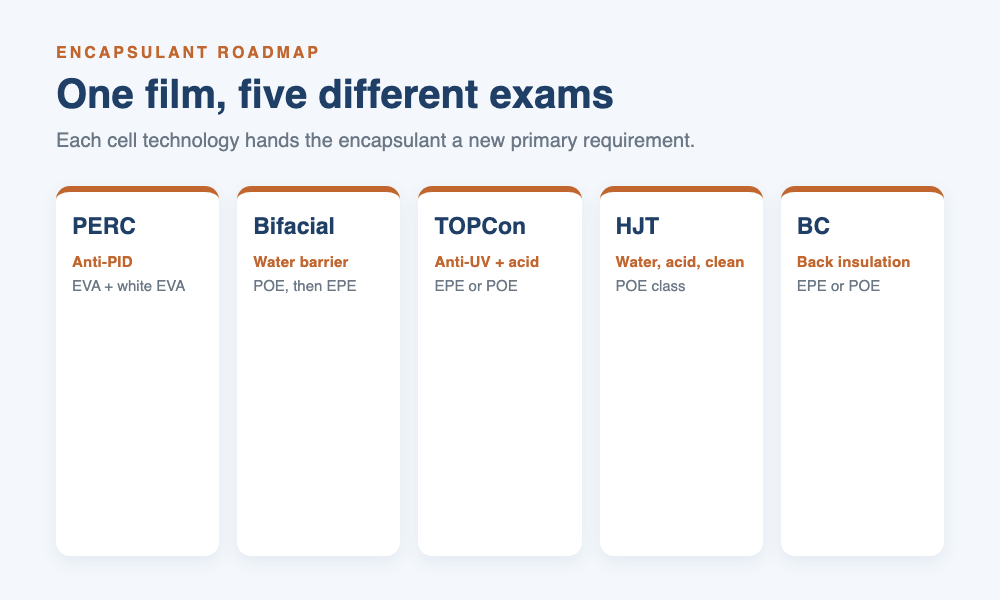
Lo schema è semplice una volta esposto. Ogni tecnologia di cella pone al film una domanda primaria, e l'industria ha trovato una risposta di film corrispondente. La tabella riassume la roadmap.
| Via della cella | Requisito primario | Film tipico |
|---|---|---|
| PERC vetro singolo | Anti-PID | EVA trasparente + EVA bianco |
| Bifacciale vetro-vetro | Retro trasparente, barriera all'acqua | POE, poi EPE |
| TOPCon | Anti-UV più resistenza agli acidi | EPE o POE |
| HJT | Acqua, acidi e pulizia | Classe POE |
| BC | Isolamento posteriore e aspetto | EPE o POE con copertura |
La roadmap dell'incapsulante. Ogni tecnologia di cella pone al film un nuovo requisito primario, dal PID del PERC all'isolamento posteriore del BC.
Oltre il silicio, la questione tandem
Le celle tandem in perovskite indicano il prossimo esame. Funzionano a bassa temperatura, necessitano di una forte barriera all'acqua e sono sensibili al calore, quindi l'industria sta esplorando incapsulanti termoplastici e sigillatura dei bordi invece dei film standard curati con perossido. Questo è ancora esplorativo, ma mostra che lo schema regge: la cella cambia, e il film deve imparare una nuova risposta. Il film che vincerà l'era tandem sarà quello che risponde in modo pulito alla questione acqua e calore, proprio come POE ha risposto alla questione bifacciale.
Da dove vengono questi numeri
Le quote di mercato, circa 87, 7 e 2,6 percento per TOPCon, BC e HJT nel 2025 e circa 69, 23 e 7,5 percento nel 2030, sono cifre CPIA raccolte da TaiyangNews e citate nell'articolo di origine. Il test UV Kiwa PVEL di 120 kWh per metro quadrato a 60 gradi C è la condizione di test dichiarata. La scoperta UNSW sul damp heat, la perdita di potenza relativa dal 10 al 16 percento e la durata di 1000 ore, provengono dallo studio del 2024 di Sen e colleghi. Queste sono cifre dall'articolo di origine e dalle sue referenze, non misurazioni di questo sito. Le vie di gestione UV e le scelte dei film sono pratiche industriali qualitative, non una singola specifica.
D: Ogni tecnologia di cella necessita di un film diverso?
Non una chimica completamente diversa ogni volta, ma una specifica diversa. Le scelte principali restano EVA, POE ed EPE. Ciò che cambia è su quale proprietà il film deve essere leader: PID per PERC, barriera all'acqua per bifacciale, UV e acidi per TOPCon, pulizia e acqua per HJT, e isolamento posteriore per BC. La stessa famiglia di film può servire diverse vie una volta abbinato il grado.
D: Perché il film posteriore è dovuto cambiare per il bifacciale?
Poiché una cella bifacciale genera anche dal retro, il vecchio film posteriore bianco bloccherebbe la luce che il lato posteriore è destinato a raccogliere. Il film posteriore deve essere trasparente, e un film trasparente in un modulo vetro-vetro deve anche trattenere l'umidità che filtra dai bordi, motivo per cui POE ed EPE hanno sostituito il semplice EVA bianco sul retro.
D: Perché TOPCon si preoccupa degli UV?
TOPCon è sensibile al degrado indotto dagli ultravioletti, UVID. Il test Kiwa PVEL espone il frontale a 120 kWh per metro quadrato a 60 gradi C, circa uno o due anni di dose esterna. Il film deve trasmettere, tagliare o convertire quegli UV, e la scelta cambia sia la protezione della cella che la potenza erogata.
D: Perché POE è preferito per HJT?
HJT è realizzato con un processo a bassa temperatura ed è sensibile contemporaneamente ad acqua, acido e UV. POE offre l'elevata barriera all'acqua, l'elevata resistività di volume e la chimica priva di acidi di cui la cella ha bisogno, senza alcuna fase ad alta temperatura per bruciare un errore di film. Questo rende POE la scelta predefinita più sicura per HJT.
D: Un film migliore risolve il guasto da calore umido?
Non sempre. Lo studio UNSW ha rilevato che la contaminazione lasciata sulla cella durante la manipolazione era spesso la vera causa, e le celle contaminate perdevano comunque circa dal 10 al 16 percento dopo 1000 ore di calore umido anche con un POE di alta qualità. Le celle pulite si degradavano molto poco sia con EVA che con POE.
D: Perché EPE ha sostituito POE su molte linee?
POE è tecnicamente pulito ma costoso, e il semplice EVA non garantisce sufficiente margine di barriera all'acqua e resistività per un modulo vetro-vetro. EPE colloca il nucleo in POE dove serve la barriera e lo avvolge in strati esterni di EVA più economico, il che mantiene bassi i costi preservando le prestazioni di barriera all'acqua e resistività.
D: Cosa richiede BC al film posteriore?
BC colloca entrambi gli elettrodi sul retro con un passo fine, quindi il film posteriore deve isolare a lungo termine polarità ravvicinate e resistere alla corrosione da calore umido. I moduli BC completamente neri aggiungono un requisito di copertura, quindi il film deve anche nascondere il retro della cella e mantenere il colore stabile.
D: EVA è morto per i moduli di tipo N?
No. EVA è ancora il cavallo di battaglia per il lato frontale di molti moduli e per le costruzioni a vetro singolo dove UV e PID sono gestibili. Perde terreno dove la barriera all'acqua, la resistenza agli acidi o la protezione UV sono i fattori decisivi, ed è lì che subentrano POE ed EPE.
Considerazioni finali
L'incapsulante segue la cella, e la cella continua a evolversi. Una specifica di film scritta per PERC non sopravviverà invariata a una linea TOPCon o HJT. Prima di confrontare EVA, POE ed EPE sul prezzo, stabilisci quale esame la cella chiede al film di superare, e verifica che la cella stessa sia pulita prima di incolpare il film per un guasto da calore umido.
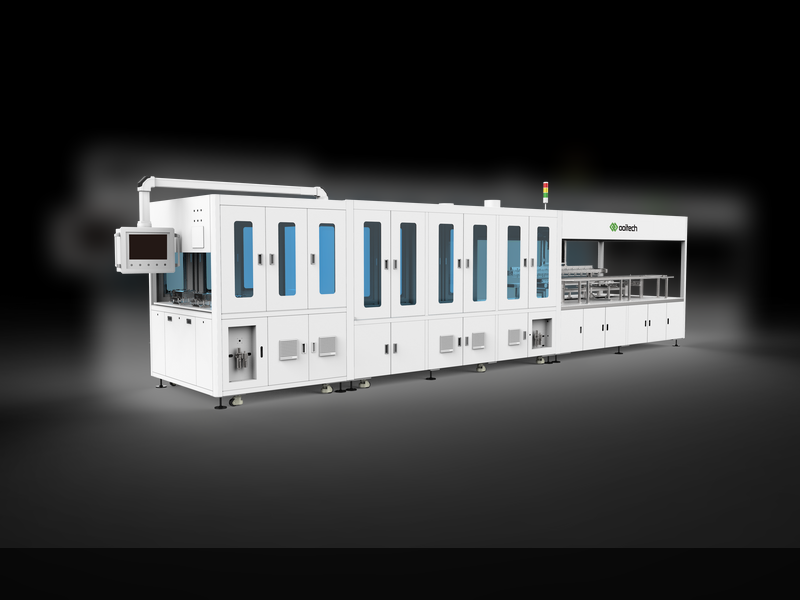
OOITech produce camere singole e doppie solar panel laminator machines con opzioni di riscaldamento a olio o elettrico per gestire le ricette dei moduli PERC, TOPCon, HJT e BC. Invia i tuoi disegni, le specifiche dello stack del modulo o campioni di prova al nostro team di ingegneria per la valutazione del ciclo e la validazione dei parametri.