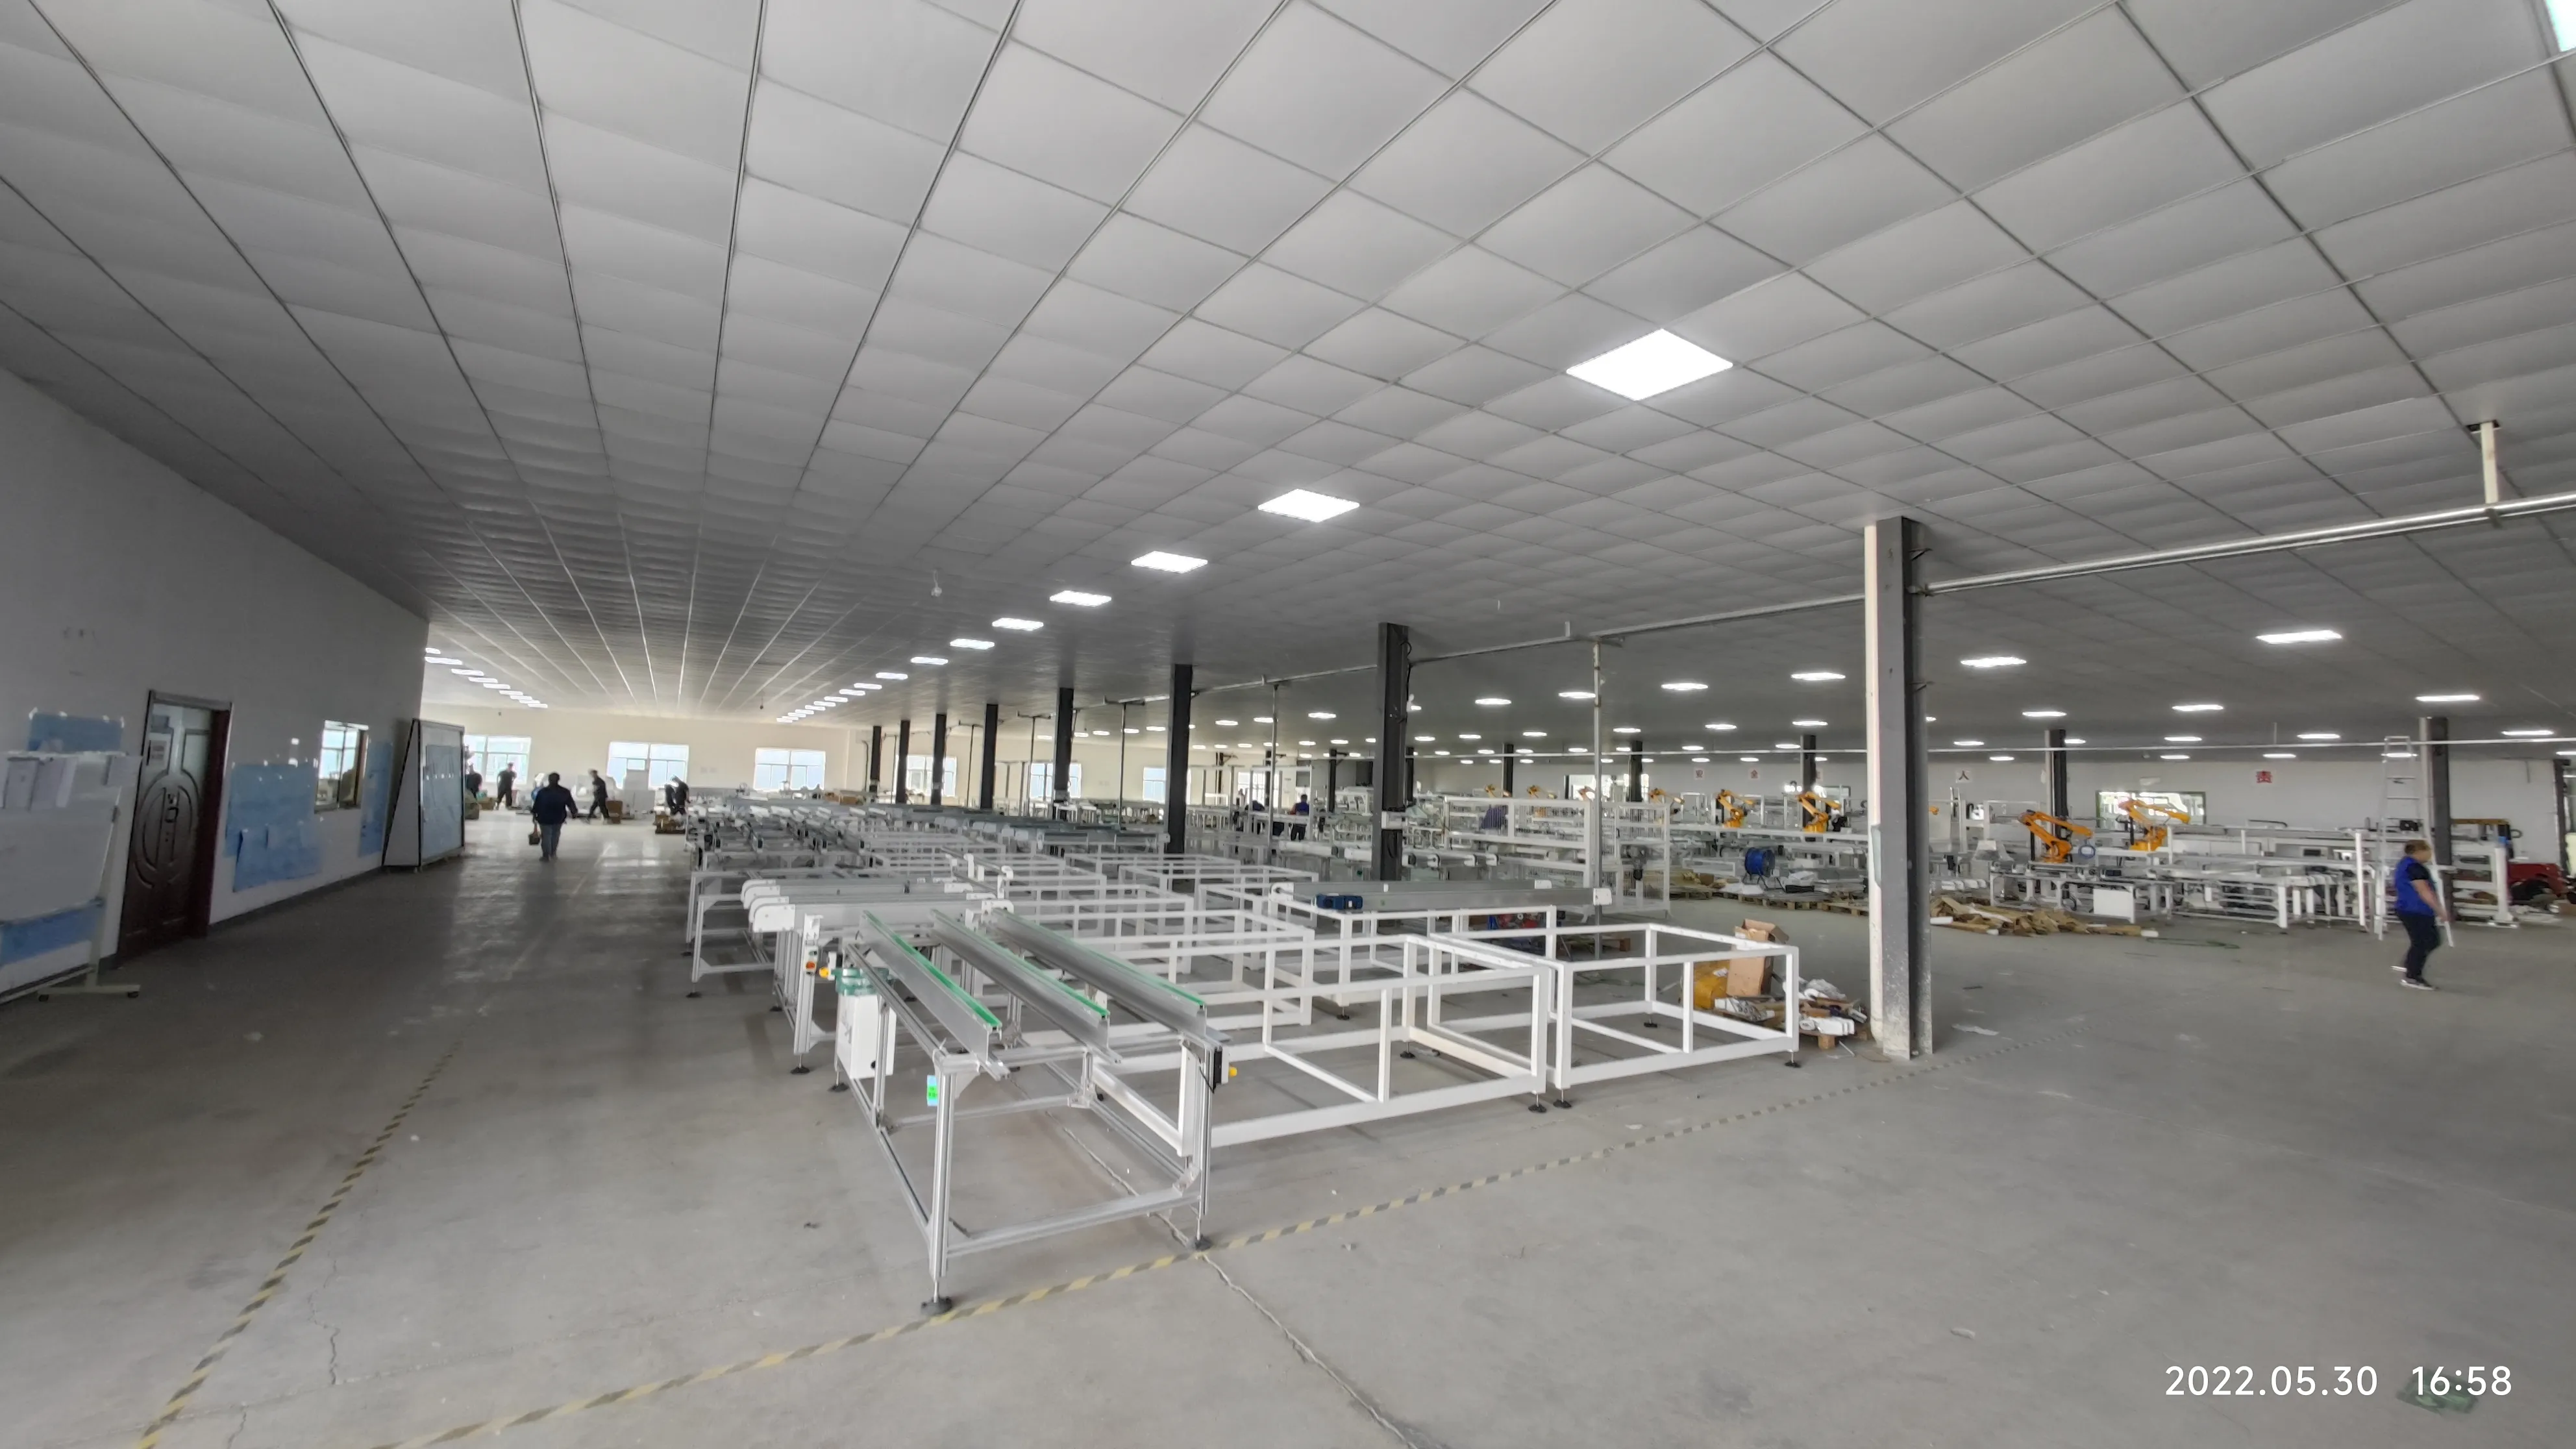
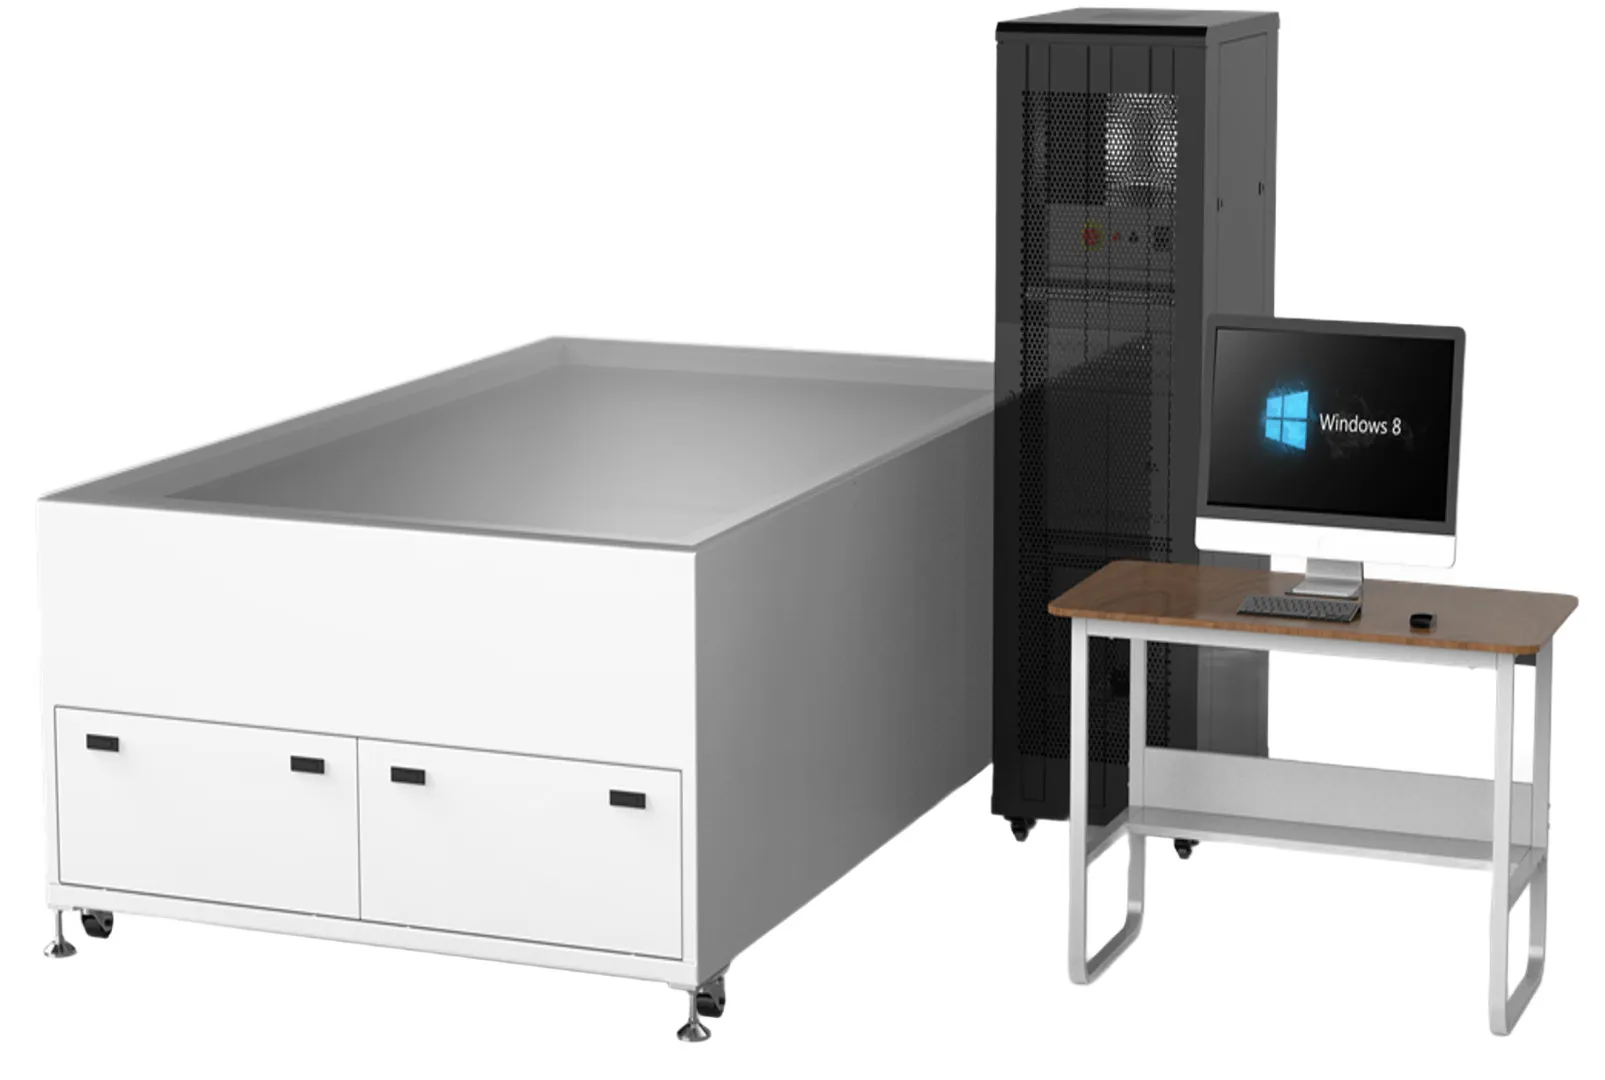
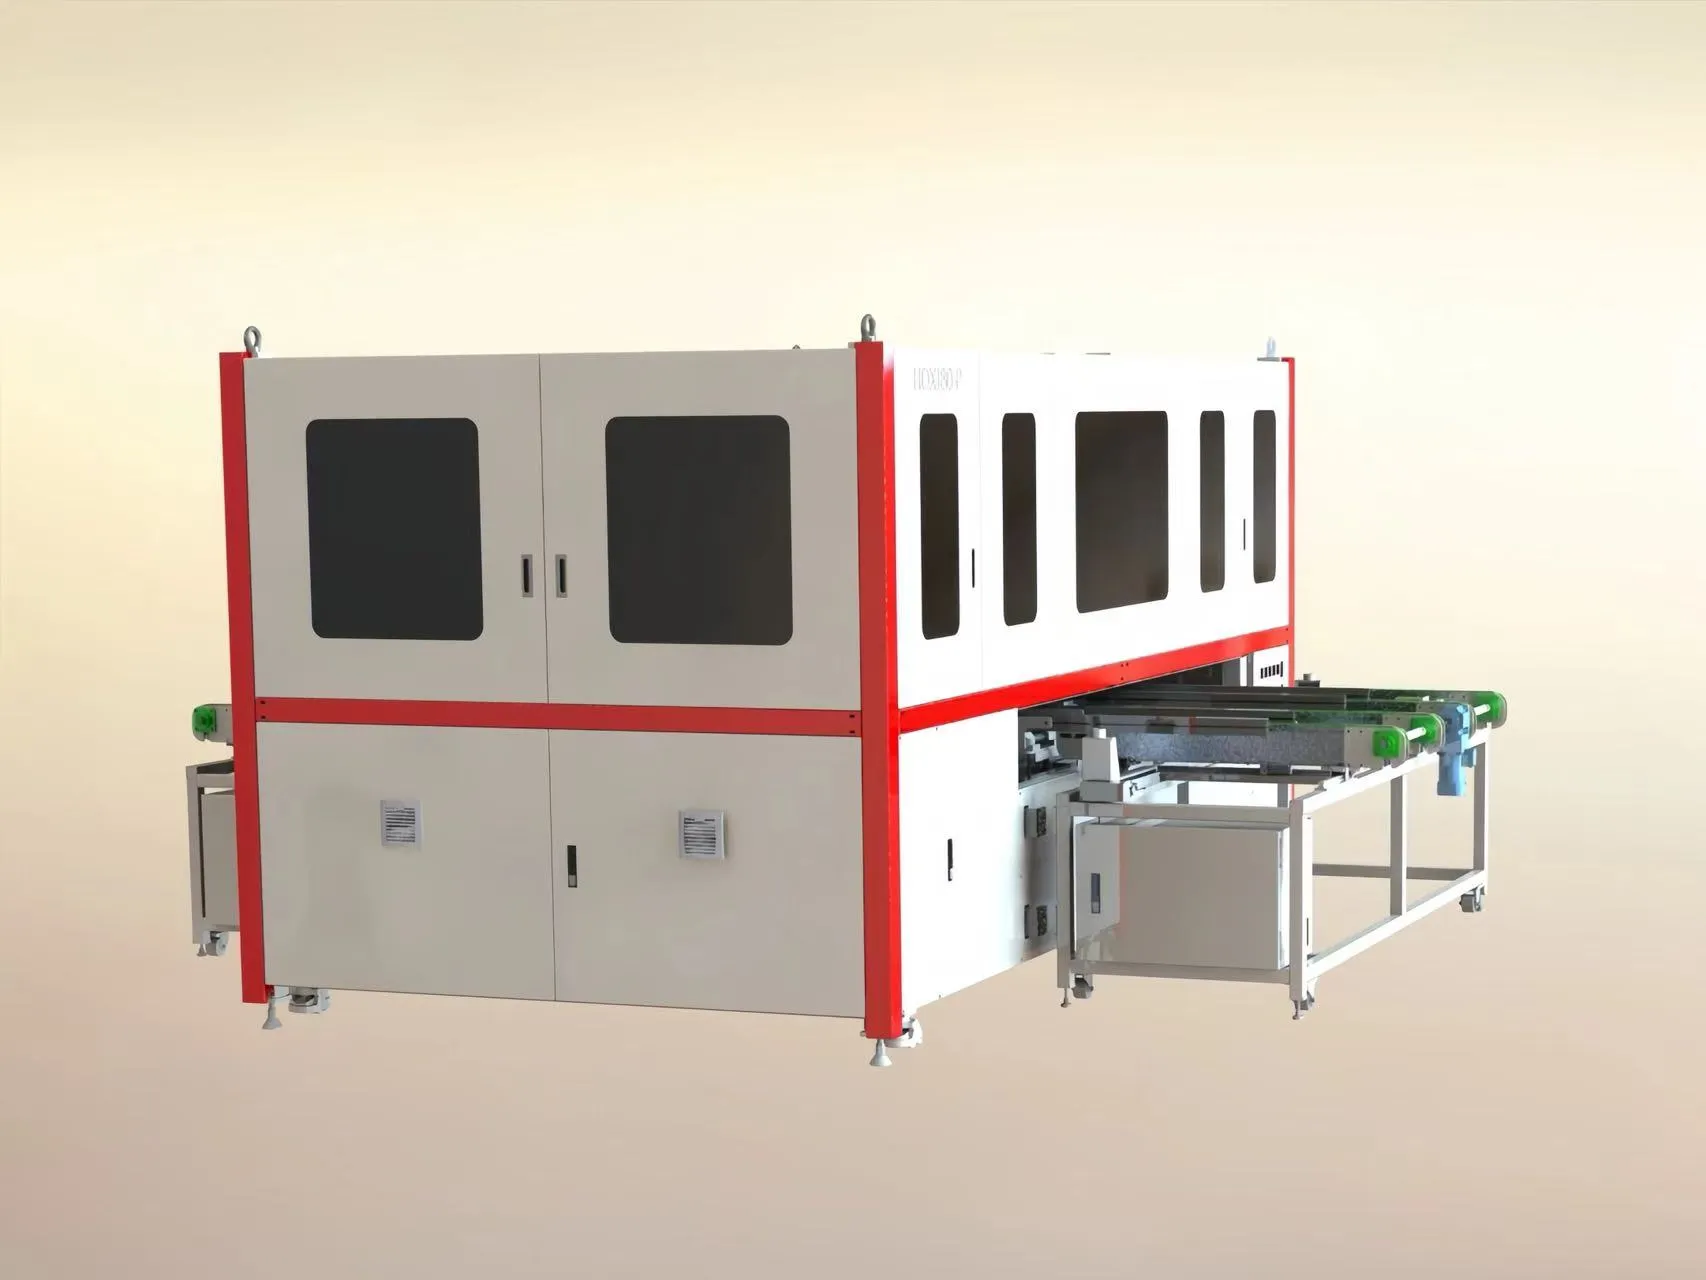
Risposta rapida: Una linea di produzione di pannelli solari è l'insieme ordinato di stazioni che trasforma le celle in moduli finiti — taglio, tabbing, layup, bussing, laminazione, incorniciatura, montaggio della junction box, collaudo — fornita in versione semiautomatica o completamente automatica e dimensionata su un livello di capacità da 5 MW a 1–2 GW, con layout, utenze e personale che seguono quel livello.
Linea di produzione di pannelli solari: configurazioni da 5 MW a 1 GW
Raramente gli acquirenti si trovano in difficoltà per una singola macchina. Si trovano in difficoltà con la linea come progetto: un livello di capacità scelto prima che qualcuno verificasse il locale tecnico, un livello di automazione scelto senza contare gli operatori, un ingombro disegnato prima che qualcuno chiedesse quanto è davvero lunga la coda del laminatore.
Cosa contiene una linea di produzione di pannelli solari
La sequenza è fissa. Ciò che cambia tra un laboratorio da 5 MW e un impianto da gigawatt è quanto viene fatto a mano, quanto buffer c'è tra le stazioni e quanta ispezione viene eseguita automaticamente.
- Preparazione delle celle — selezione, poi taglio laser o scribing per lavorazioni half-cell, shingled o back-contact.
- Tabbing e stringing — saldatura a nastro o incollaggio adesivo in stringhe con giunzioni ripetibili.
- Layup — stringhe su vetro con encapsulante e backsheet o vetro posteriore, nell'ordine del circuito.
- Bussing e isolamento — unione delle estremità delle stringhe nel circuito del modulo e isolamento delle giunzioni.
- Ispezione pre-laminazione — controllo visivo ed EL mentre i difetti sono ancora riparabili.
- Laminazione — calore, vuoto e pressione che reticolano l'encapsulante ed estraggono l'aria.
- Incorniciatura e junction box — rifilatura, adesivo per cornice, saldatura della box o riempimento con colla, reticolazione.
- Test finale — imaging EL, IV sotto simulatore solare, test hipot, selezione, imballaggio.
Due stazioni dettano il ritmo a valle: un tabber-stringer come l'AM050FH per stringhe half-cell MBB, e la misurazione IV su un simulatore di classe AAA come l'OTMT. Tutto il resto è specificato per funzione e per la sua interfaccia con le stazioni vicine.
Semiautomatica versus completamente automatica
La distinzione non è "macchine versus nessuna macchina". Una linea di produzione di pannelli solari semiautomatica utilizza le stesse attrezzature di processo; gli operatori spostano i moduli tra le stazioni e applicano più giudizio visivo. Una linea completamente automatica aggiunge trasferimento, buffering, carico automatico del laminatore e tracciabilità, così i moduli non vengono mai sollevati a mano.
Il trasferimento manuale costa organico e comporta danni da manipolazione che nessun test intercetta del tutto. La coerenza è il vero argomento man mano che la capacità cresce: il layup manuale va bene con una manciata di moduli per turno e diventa la principale fonte di disallineamento con centinaia. Il recupero dei guasti va nella direzione opposta — un inceppamento visibile viene risolto da un operatore, una linea automatica richiede una procedura scritta.
Come cambia la configurazione da 5 MW a 1 GW
Livelli su cui Ooitech costruisce: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW e 1–2 GW. La tabella mostra come cambia il carattere della linea; guida la decisione piuttosto che specificarla.
| Livello | Carattere | Cosa guida il progetto |
|---|
| 5 MW | Semiautomatica, compatta | Minimo esborso di capitale; trasferimento manuale. |
| 10 MW | Semiautomatica, con una certa automazione | Dove il lavoro manuale limita la qualità. |
| 20 MW | Semiautomatica, più stazioni | Buffer e flusso superiori alla velocità della macchina. |
| 30 MW | Hybrid | Il carico del laminatore è il collo di bottiglia. |
| 60 MW | Prevalentemente automatica | Ispezione in linea e tracciabilità. |
| 120 MW | Chiavi in mano completamente automatica | Trasferimento, buffering, dati integrati. |
| 150 MW | Completamente automatica, multiformato | Tempo di cambio formato e bilanciamento della linea. |
| 300 MW | Completamente automatica, flusso parallelo | Ridondanza e accesso per la manutenzione. |
| 600 MW | Scala di impianto | Utenze, logistica, MES. |
| 1–2 GW | Impianto multilinea | Utenze e sistema qualità condivisi. |
Due regole sopravvivono a ogni livello. La capacità è determinata dalla stazione più lenta della catena, non dalla macchina più veloce del preventivo. E il passaggio da semiautomatica ad automatica è un passo nella complessità del progetto prima che nel numero di stazioni. Gli acquirenti alla prima esperienza spesso partono dalla linea semi-automatica da 5 MW mentre progettano l'edificio in modo che una successiva configurazione automatica si adatti allo stesso ingombro.
Logica del layout e degli spazi
Il layout segue il materiale, non il foglio da disegno. La linea scorre in un'unica direzione dal carico del vetro all'imballaggio, e ogni passaggio di consegne solleva le stesse domande: dove attendono i moduli, chi li sposta, come uno scarto esce dal flusso senza bloccarlo. Linea retta, forma a U che riporta i moduli finiti al corridoio del vetro, oppure due corridoi con layup e laminazione affiancati.
Lo spazio a pavimento è consumato dal buffer, non dalle macchine. Tra layup e laminatore deve esserci coda sufficiente per alimentarlo durante un fermo; tra laminatore e incorniciatura deve esserci spazio per il raffreddamento. Corridoi di manutenzione, spazio libero per i quadri e un percorso abbastanza largo per rimuovere un laminatore sono costosi da aggiungere in seguito.
Utenze: energia, aria, acqua, ambiente
Le utenze sono la parte di una linea di produzione di pannelli solari approvata per ultima e incolpata per prima. Il carico connesso è dominato dai laminatori, dal simulatore solare e dall'impianto di raffreddamento, e la distribuzione deve essere dimensionata per il funzionamento simultaneo, non per una somma nominale. L'aria compressa viene prelevata in molti piccoli punti — cilindri, pinze, dosaggio della colla, attrezzature — quindi una pressione stabile conta più del volume totale.
L'acqua refrigerata è richiesta dal laminatore e da alcune apparecchiature laser e di collaudo; la specifica deve indicare la temperatura e la portata che la macchina si aspetta, dimensionate con margine per l'estate. La laminazione e la reticolazione degli adesivi richiedono anche un locale pulito e controllato — un laboratorio confortevole per le persone non è automaticamente adatto all'incapsulamento.
Personale per turno in base al livello di automazione
L'organico si ricava dal layout, non si indovina da un depliant. Su una linea semiautomatica le persone sono distribuite lungo il processo — ogni passaggio manuale è una persona, concentrata su layup, bussing e ispezione. Su una linea completamente automatica la stessa produzione richiede personale al carico del vetro, ai cancelli di qualità, all'imballaggio e alla manutenzione.
In fase di quotazione la domanda riguarda l'organizzazione che il fornitore presuppone: persone per turno, competenze, se il cambio formato richiede una o due persone, chi risolve un guasto alle tre del mattino. Ooitech fornisce chiavi in mano con formazione, quindi il piano del personale e il piano di formazione dovrebbero arrivare come un unico documento.
Sequenza di messa in servizio e formazione
La messa in servizio va dalla verifica delle utenze e dalle prove a vuoto delle singole stazioni, attraverso l'integrazione delle sezioni, fino a una corsa dell'intera linea su materiale reale prima della consegna. La formazione procede in parallelo, non successivamente: gli operatori imparano una stazione mentre viene impostata, il personale di manutenzione impara i disegni sulla macchina che dovrà riparare.
Due documenti fanno o disfano questa fase: la checklist pre-installazione emessa prima della spedizione, che indica cosa deve essere completato nell'edificio prima che arrivino le casse, e il protocollo di consegna, che indica cosa viene dimostrato, su quale materiale e chi firma.
Come scrivere una RFQ per una linea di produzione di pannelli solari
Una buona RFQ descrive una fabbrica, non un elenco di nomi di macchine. Indica prima il prodotto: dimensione e formato del modulo, tipo e configurazione della cella, vetro, con o senza cornice, tipo di junction box e la combinazione se ne vengono prodotte più di una. Poi il quadro commerciale: fascia target, turni al giorno, espansione prevista e se il sito è nuovo o una conversione.
- Dati del sito: superficie del pavimento, altezza del soffitto, portata del pavimento, alimentazione elettrica, aria, acqua, drenaggio.
- Confini del perimetro: dove finisce il fornitore e dove inizi tu.
- Aspettativa di automazione per sezione, non un'unica etichetta globale.
- Interfacce: tracciabilità, raccolta dati, MES o ERP.
- Deliverable: layout, schema delle utenze, manuali, lista ricambi, formazione, criteri di accettazione.
- Termini di servizio: canale di risposta, tempi di consegna dei ricambi, supporto remoto, ambito della garanzia.
La comparabilità è il punto: due quotazioni per la stessa "linea automatica di produzione di pannelli solari" raramente coprono lo stesso perimetro, e una risposta sezione per sezione è il modo per scoprirlo. La disciplina è identica quando si confronta una linea automatica da 120 MW con una configurazione chiavi in mano da 600 MW.
Errori comuni nelle specifiche
- Capacità senza prodotto. Una fascia non significa nulla finché non è definito il formato del modulo.
- La macchina più veloce, non una linea bilanciata. Il collo di bottiglia si sposta semplicemente.
- Ispezione fuori dal perimetro. I test EL e IV sono apparecchiature di processo, non extra.
- Negoziare via la formazione. Operatori non formati generano scarti dal primo giorno.
La sequenza conta più di qualsiasi singola specifica; il processo è mappato in il processo produttivo in dieci fasi e in come funziona una linea dalle celle ai moduli.
FAQ
Quanto tempo serve per costruire e mettere in servizio una linea?
Dipende dalla fascia di capacità, dal livello di automazione e da quanto rapidamente è pronto l'edificio. Una linea compatta semiautomatica è un progetto breve; una linea completamente automatica a più sezioni richiede tempi più lunghi di costruzione, installazione e integrazione. Chiedi un programma sezione per sezione così che i lavori in sito procedano in parallelo.
Una linea semiautomatica può essere aggiornata ad automatica in seguito?
Sì, se layout e utenze sono progettati per questo. Il percorso abituale aggiunge trasferimento e buffer tra le sezioni, poi il carico automatico del laminatore, mantenendo le stesse apparecchiature principali. I vincoli sono lo spazio a pavimento, la capacità elettrica disponibile e il margine di aria e raffreddamento.
Cosa determina il prezzo di una linea di produzione di pannelli solari?
La fascia di capacità, il livello di automazione per sezione, il numero di stazioni, i formati gestiti e il confine del perimetro: se carico, movimentazione, ispezione e imballaggio sono inclusi. Impianti delle utenze e lavori edili sono voci di budget separate. Le quotazioni sono comparabili solo quando la RFQ impone una risposta sezione per sezione; la struttura dei costi per capacità mostra come si leggono quei prospetti.
Dobbiamo acquistare l'intera linea in una volta?
Non necessariamente, ma la sequenza conta. Le stazioni che determinano la qualità — stringing, laminazione, test — sono le più difficili da sostituire; movimentazione e imballaggio possono iniziare in manuale. Acquista il processo prima del trasporto, mantieni il layout completo dal primo giorno e introduci l'automazione per fasi in una linea progettata per riceverla.
Una linea di produzione di pannelli solari è un bene di lunga durata, e la proposta che firmi decide come si comporterà per anni. Invia la tua specifica di prodotto, la fascia target e i dati del sito tramite il modulo di richiesta preventivo e chiedi un perimetro sezione per sezione; la panoramica delle macchine a livello di stazione è la naturale lettura successiva.