Risposta rapida: Una macchina per la produzione di pannelli solari si acquista stazione per stazione, non come un unico oggetto — ogni unità possiede una singola operazione fisica (taglio, saldatura, posizionamento, incollaggio, sigillatura, collaudo) e ha il proprio modo di guastarsi quando la specifica è più debole del lavoro.
Macchine per la produzione di pannelli solari: una guida stazione per stazione
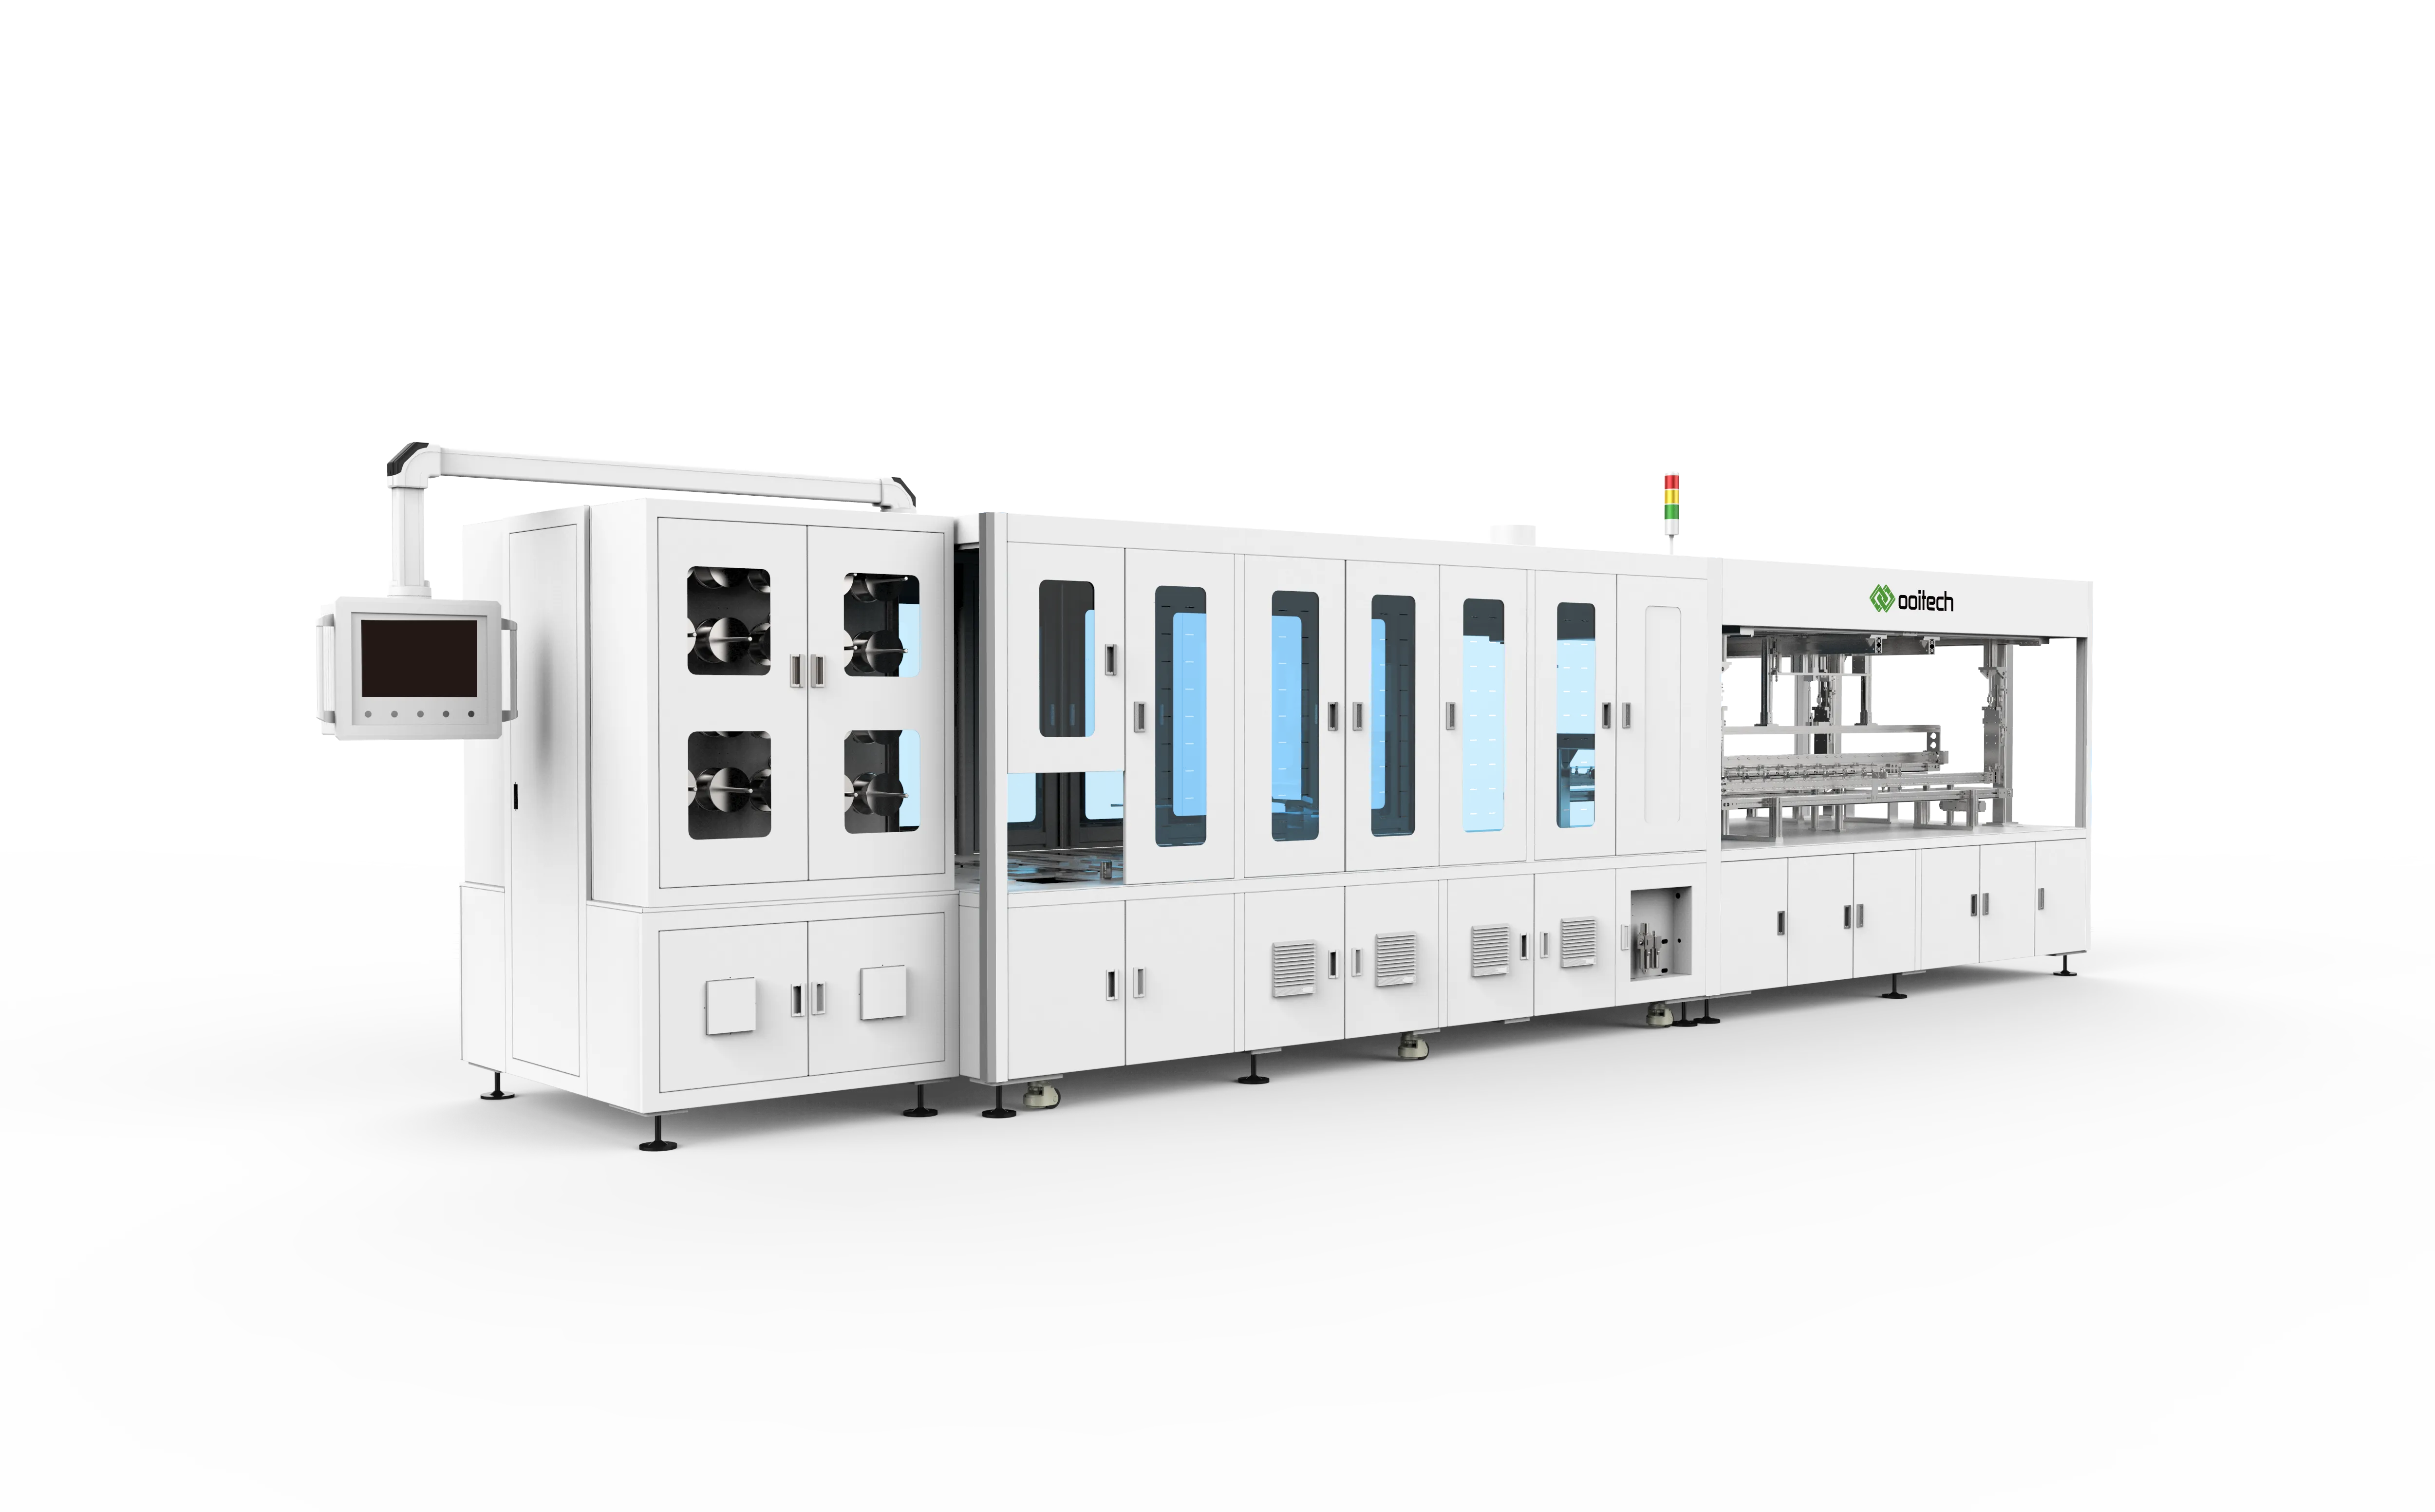
Una linea per moduli sembra continua, ma è una catena di macchine indipendenti, ciascuna con il proprio sistema di movimento e il proprio modo di rovinare un pannello. Gli acquirenti che trattano una macchina per la produzione di pannelli solari come un'unica voce di preventivo scoprono le differenze dopo l'installazione, quando un tabber perde le stringhe o un laminatore intrappola aria ai bordi.
Taglio delle celle ed elaborazione laser
Le architetture half-cell, shingled e back-contact iniziano modificando la cella anziché assemblandola. La scribatura laser e la scissione dividono una cella in metà o strisce; gli strumenti di passivazione dei bordi e apertura dei contatti preparano la superficie all'interconnessione. Ooitech costruisce questo gruppo attorno alle famiglie OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 ed ECPC-C350, ciascuna con un ruolo distinto anziché un unico contenitore universale.
Un taglio sottospecificato fallisce a valle: una scissione che lascia microfratture supera l'ispezione visiva, poi cede in laminazione o nell'immagine EL. Chiedete come si controlla la profondità di scribatura rispetto allo spessore della cella, come si gestisce l'incurvamento della cella, quale estrazione di detriti esiste al taglio e se un cambio di formato è una ricetta o una ricostruzione.
Tabber-stringer
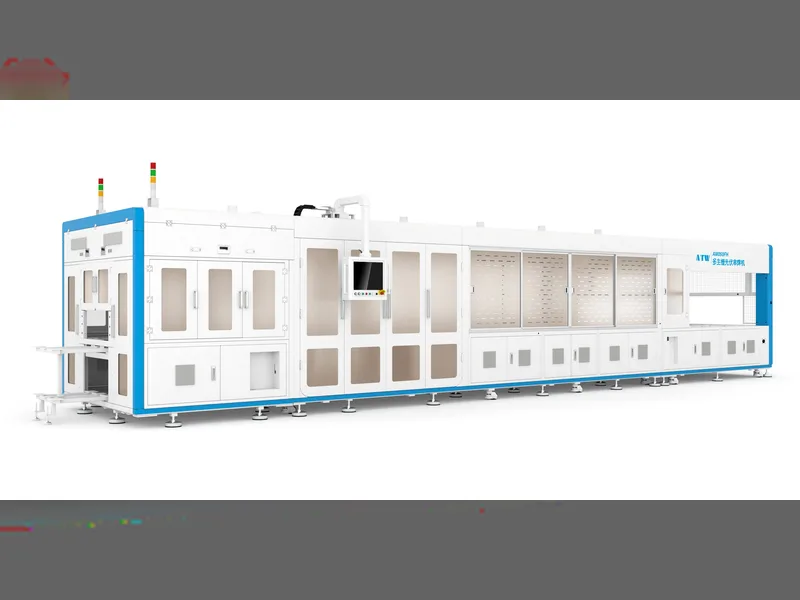
Il tabber-stringer determina la qualità elettrica dell'intero modulo. Salda la ribbon sulle busbar e unisce le celle in stringhe — l'unica stazione in cui cicli termici, precisione di posizionamento e tensione della ribbon agiscono contemporaneamente sullo stesso componente. La gamma segue la tecnologia delle celle: AM050FH per half-cell MBB, SS-1500B e SS-2500B per la stringatura mainstream, OSLB-1300 per celle BC, SL-1000 per IBC e back-contact, SL-30C per layout shingled.
Il guasto raramente è drammatico — sono giunzioni che conducono ma resistono, lunghezze di stringa che variano abbastanza da bloccare il robot di layup, o celle che si crepano perché il profilo era tarato per un'altra pasta. Chiedete del controllo del profilo di riscaldamento e raffreddamento, della verifica del posizionamento, della regolazione della tensione della ribbon, del rilevamento delle giunzioni in processo e di come vengono validate le modifiche di ricetta. La guida alla scelta di tabber e stringer approfondisce l'argomento.
Layup
Il layup trasforma la distinta base in una pila: vetro, encapsulante, matrice di stringhe, encapsulante, backsheet. Il layup manuale regge su piccola scala; oltre, subentrano i robot, perché il posizionamento a mano non resta ripetibile lungo un turno. Ooitech offre WS-CL80D per la posa ad alta velocità di half-cell MBB, HS-PBR per il layup robotizzato delle stringhe, SAW-100A per layup e bussing combinati e ALU-HBL per il layout con bussing integrato.
Un layup sottospecificato produce disallineamenti che la laminazione blocca in modo permanente. Chiedete come si fa riferimento al bordo del vetro, come si conferma la presenza della stringa, cosa accade in caso di prelievo fallito e se il controllo visivo avviene prima o dopo il posizionamento. Vedere la macchina di layup WS-CL80D.
Bussing
Il bussing salda le estremità delle stringhe nella geometria delle busbar che raggiunge la junction box — poco stagno, molto lavoro, poiché ogni ampere vi transita. DH200-Y e HDX200-P coprono il ruolo del bussing automatico.
Un bussing debole resta invisibile fino alla misura di potenza, poi appare come un modulo solo un po' basso e viene attribuito alle celle anziché a questa macchina per la produzione di pannelli solari. Chiedete come si imposta la posizione della busbar rispetto alle estremità delle stringhe, come si controlla l'energia di saldatura, come si verifica la continuità e se il percorso per il vostro design di modulo è compatibile. Vedere la macchina di bussing DH200-Y.
Laminazione
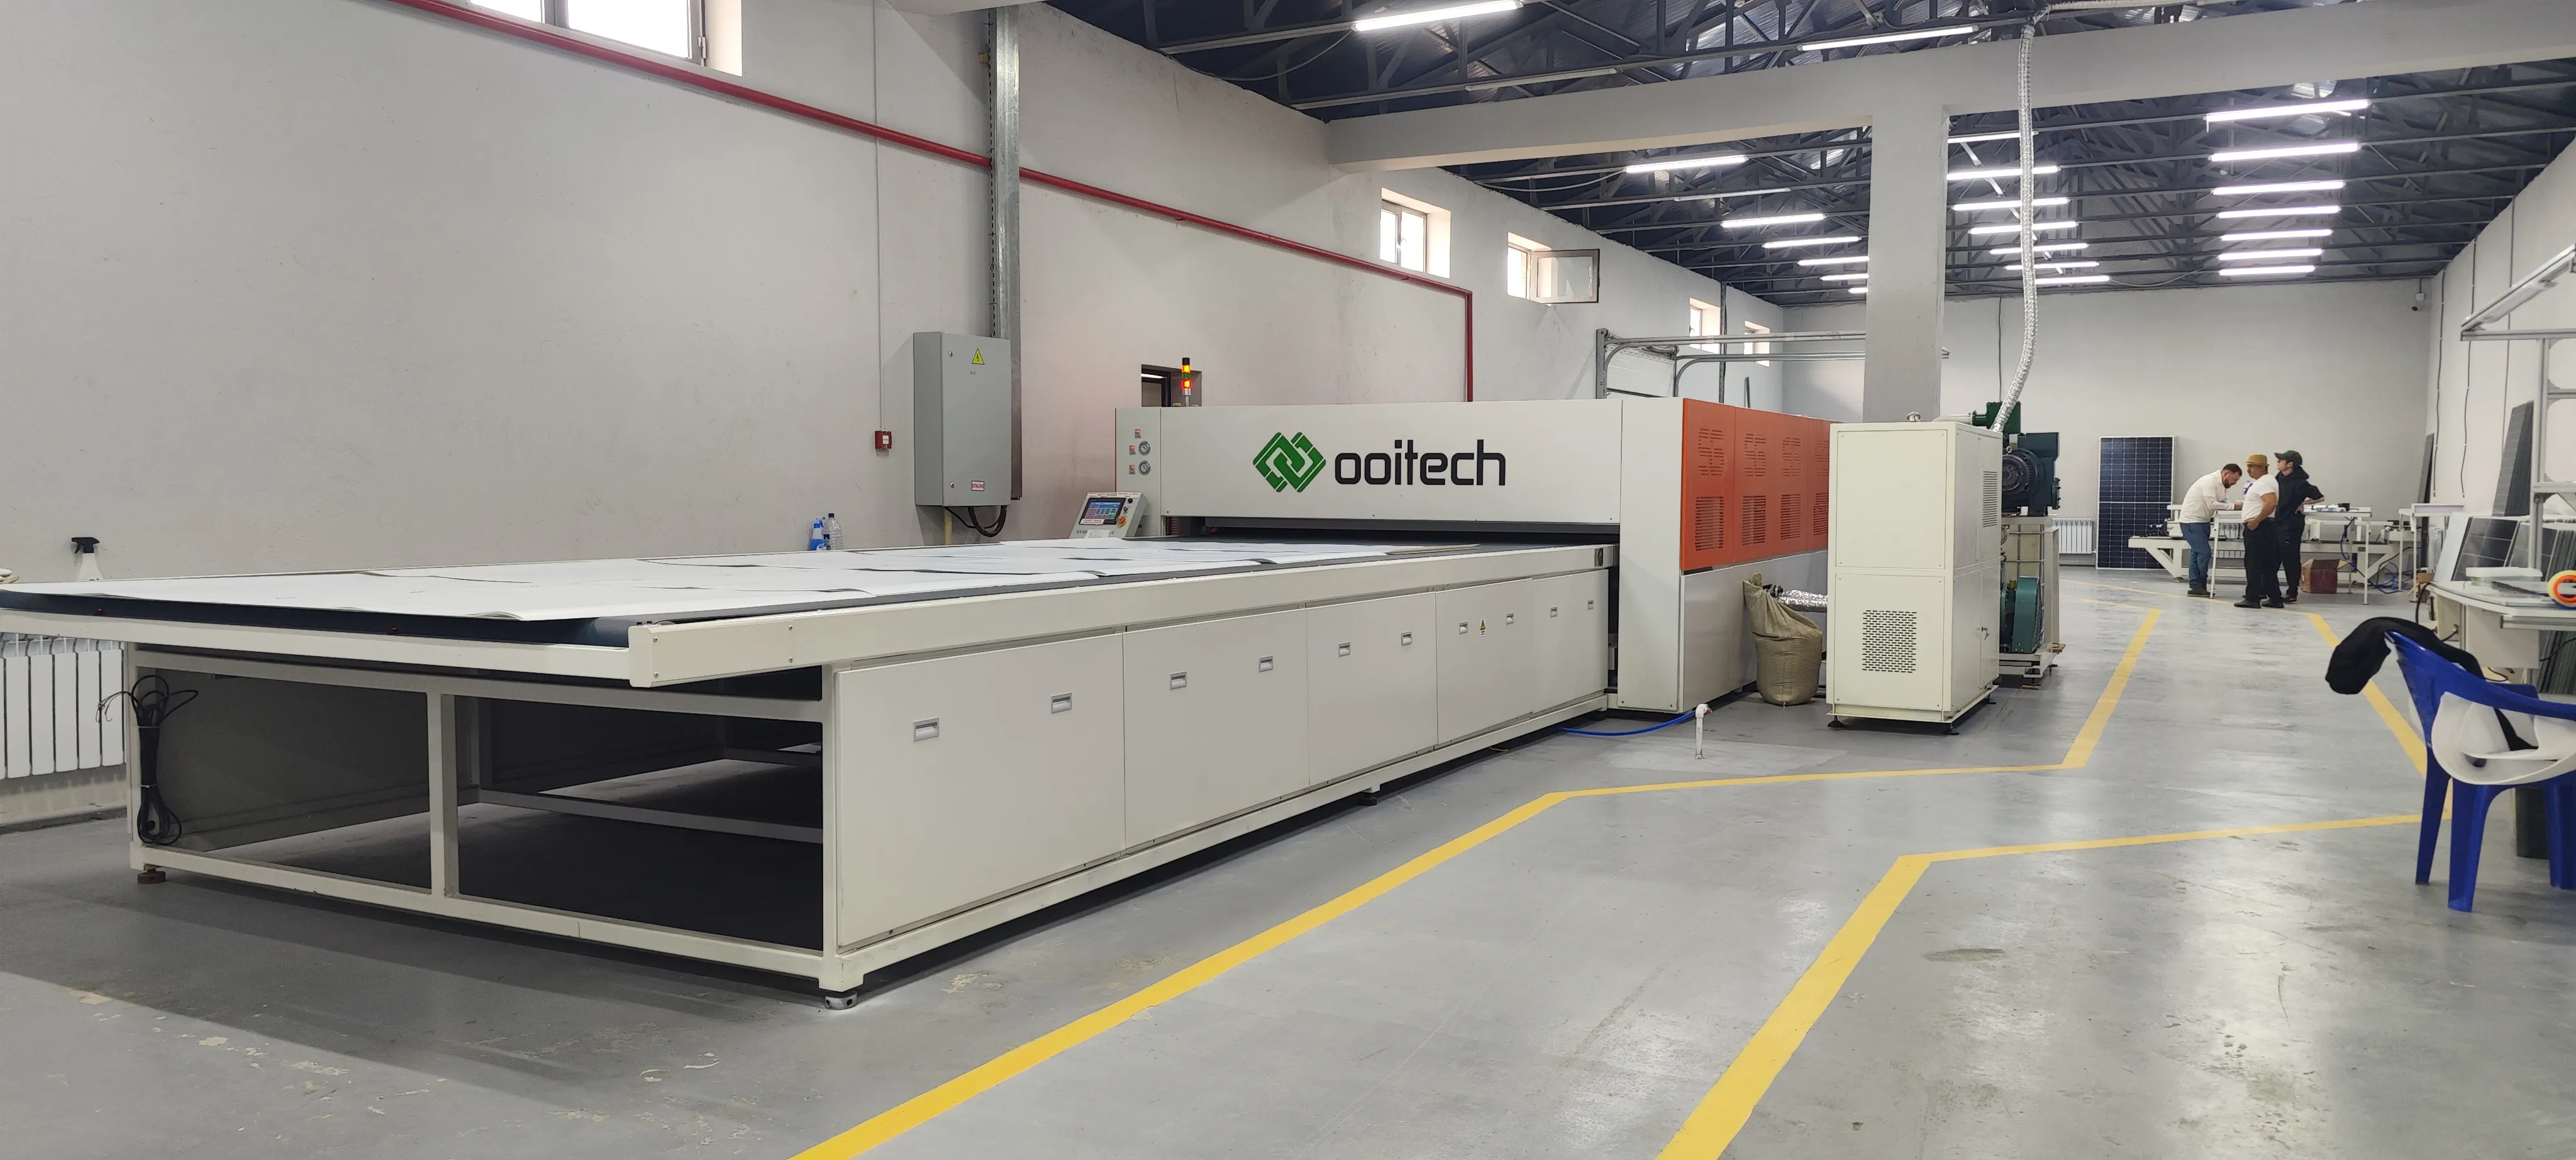
Il laminatore è la macchina per la produzione di pannelli solari più spesso sottovalutata, perché sulla carta è una pressa con calore. In pratica è una macchina per profilare vuoto, temperatura e pressione, e il profilo è il prodotto. OTCY-2754DD è un design a doppia camera a strato singolo pensato per il lavoro BIPV; OCY-H600D è un laminatore semiautomatico per operazioni più piccole.
Una laminazione sottospecificata dà bolle, fuoriuscite, spostamenti di celle o backsheet che non reticolano mai del tutto — tutti superano un'occhiata superficiale e falliscono un controllo damp-heat o EL in seguito. Chiedete quante zone di riscaldamento e stadi di pressione consente la ricetta, come si crea e si mantiene il vuoto e come il profilo effettivo viene registrato rispetto al setpoint. Maggiori dettagli nella guida alla scelta del laminatore.
Incorniciatura
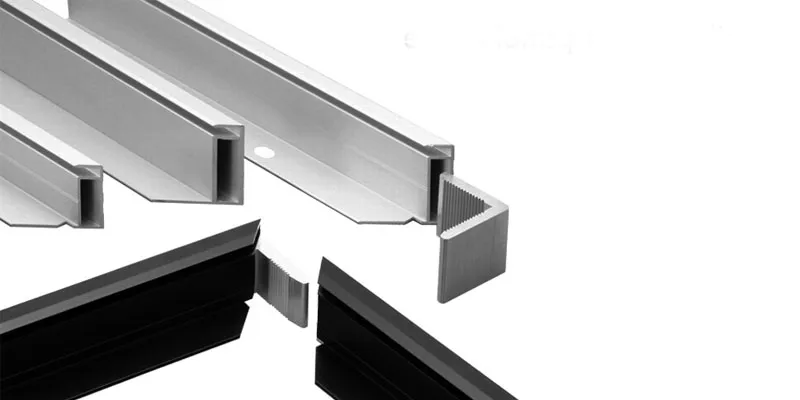
La cornice pressa il telaio sul pannello laminato e, sulla maggior parte delle macchine, dispensa adesivo strutturale nello stesso passaggio. Quantità e posizionamento del cordone decidono sia la tenuta meccanica sia la sigillatura contro l'umidità. OTZK-A è la macchina automatica per la cornice con dispensazione automatica di colla.
Una stazione sottospecificata o affama la giunzione, lasciando cornici che si allentano in seguito, o la inonda, mettendo adesivo sul vetro. Chiedete come si controlla la geometria del cordone, come si gestisce l'interferenza agli angoli, come si rileva un cordone mancante e quali profili di cornice accetta l'attrezzatura. Dettagli sulla macchina per cornici OTZK-A.
Saldatura della junction box e riempimento con colla
Qui vivono due operazioni. KS-01C esegue la saldatura della junction box, il collegamento dalla busbar al terminale della scatola; SPZ-AB10S/JH esegue il riempimento con colla, incapsulando la scatola contro l'umidità. Una linea necessita di entrambe, e i loro guasti differiscono: una saldatura fredda è un difetto elettrico, un incapsulamento incompleto un difetto di corrosione che appare mesi dopo.
Chiedete come il saldatore verifica la giunzione anziché completare un movimento, come si dosa il volume di incapsulamento, come si accomodano scatole di fornitori diversi e quale gestione della polimerizzazione si colloca tra le fasi. Vedere la macchina di saldatura KS-01C.
Pulizia
La pulizia si colloca tra cornice e collaudo, rimuovendo residui di flussante, sbavature di adesivo e segni di manipolazione prima che la telecamera EL fotografi il pannello. È la macchina per la produzione di pannelli solari meno discussa della linea e quella più spesso ridotta a una passata manuale — tollerabile su piccola scala, un problema di resa man mano che il volume cresce, perché una pulizia incoerente diventa falsi difetti. Chiedete se la pulizia è in linea, come le spazzole evitano di segnare il vetro e quanto costano i consumabili per pannello.
Collaudo EL e IV
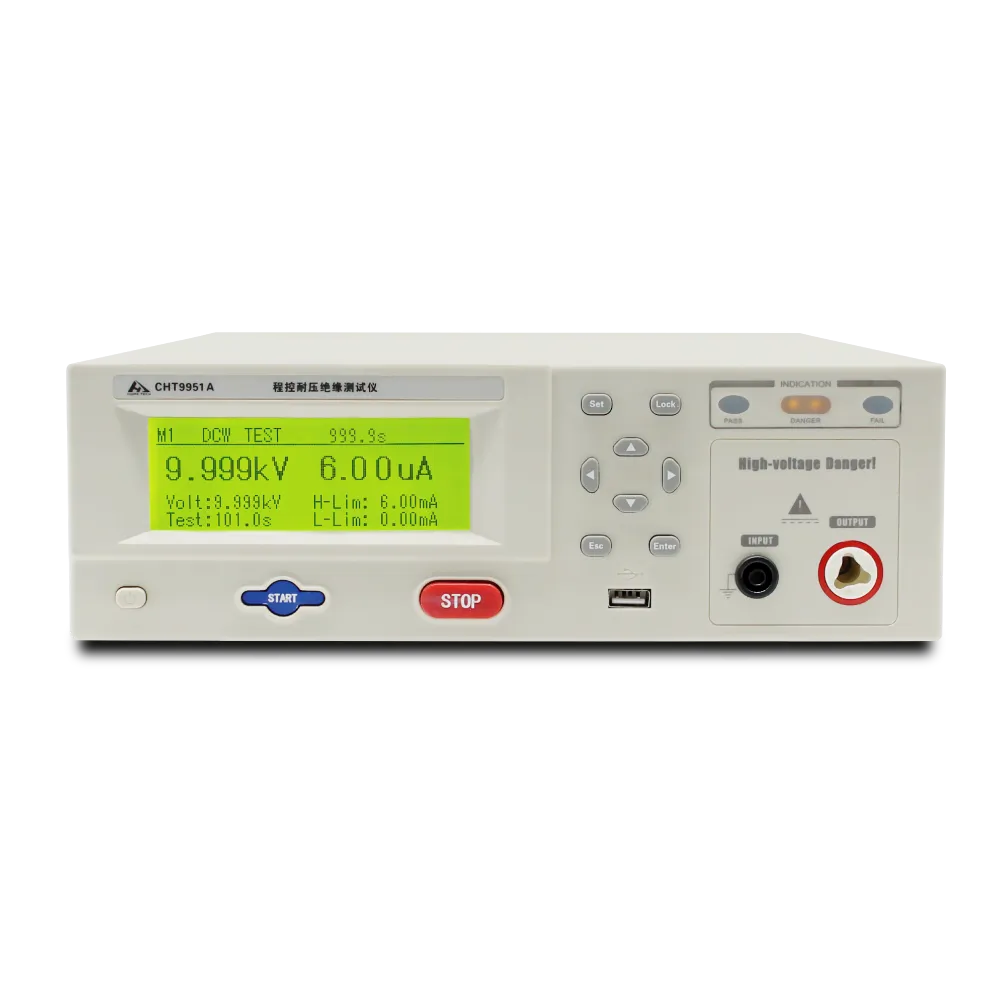
Il collaudo è l'unica stazione che vi dice se le nove precedenti hanno fatto il loro lavoro, ed è l'acquisto più importante della linea. Le famiglie si dividono per misura: OEL-S2400 per l'imaging a elettroluminescenza; OPT-M960B, OPT-M951B e OPT-M950B per EL e VI combinati; OTMT per la simulazione solare di classe AAA e le curve IV; ST-TLD3A per il ruolo di simulatore solare; CHT9951A/B per l'hipot; CHT9980A/9981A per la sicurezza; OPT-S110H per l'EL a livello di stringa prima della laminazione.
Un tester sottospecificato non fallisce in modo evidente. Approva pannelli che avrebbe dovuto intercettare, oppure rifiuta quelli buoni, e l'operatore smette di fidarsi. Chiedete come la telecamera risolve le classi di difetti contro cui vendete, come è calibrato il riferimento IV, come i risultati si riconducono al seriale del pannello e cosa fa il software con un risultato borderline. Vedere il Tester EL OEL-S2400.
Macchine lato materiale
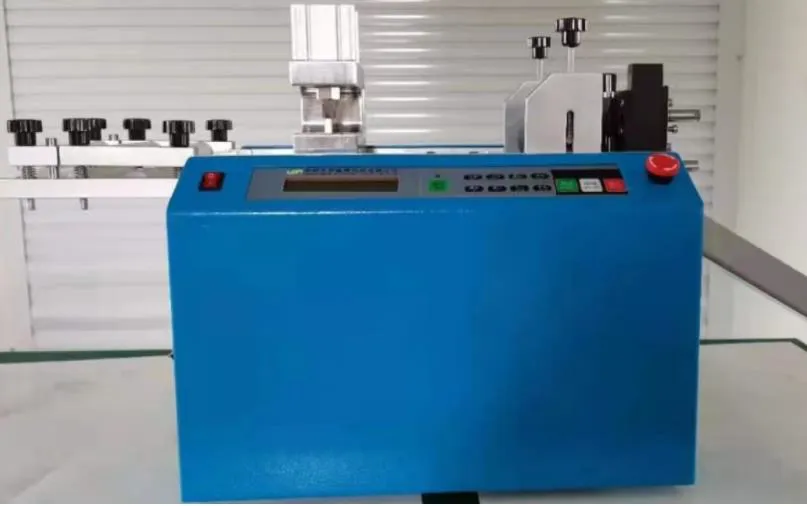
Non tutte le macchine per la produzione di pannelli solari toccano una cella. Il taglio e la sagomatura dei nastri, il taglio di EVA e backsheet e la movimentazione del vetro determinano la qualità dell'input a valle: un nastro tagliato in modo incoerente inceppa lo stringer, un encapsulante irregolare lascia un percorso di sigillatura che la laminazione non riesce a chiudere, un backsheet tagliato contro fibra si raggrinza sotto vuoto. Queste unità costano poco rispetto alle stazioni di processo, ed è per questo che vengono saltate. Chiedete la ripetibilità della lunghezza di taglio.
Riepilogo delle stazioni
| Stazione | Famiglie di modelli | La scheda tecnica deve specificare |
|---|
| Taglio celle | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Profondità di incisione, estrazione detriti, cambio formato |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Profilo termico, verifica posizionamento, rilevamento giunzioni |
| Layup | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Riferimento sul vetro, errori di prelievo, temporizzazione visione |
| Bussing | DH200-Y, HDX200-P | Posizionamento busbar, energia di saldatura, continuità |
| Laminazione | OTCY-2754DD, OCY-H600D | Zone, gestione del vuoto, registrazione del profilo |
| Incorniciatura | OTZK-A | Geometria del cordone, rilevamento del cordone, gamma telai |
| Scatola di giunzione | KS-01C, SPZ-AB10S/JH | Verifica saldatura, dosaggio potting, accoppiamento scatola |
| I test di qualificazione | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Risoluzione difetti, calibrazione IV, tracciabilità |
Come le stazioni si vincolano a vicenda
Qui nulla è indipendente. Uno stringer preciso ma lento affama il robot di layup; un ciclo di laminazione lungo costringe la cornice a tamponare i pannelli; un tester lento diventa la coda dietro cui tutti aspettano. Quando specificate una macchina per la produzione di pannelli solari singolarmente, chiedete cosa presuppone delle stazioni adiacenti — compatibilità dei cicli, ingombro del pannello, metodo di movimentazione. È lì che risiede il rischio di integrazione. Le decisioni di raggruppamento spettano alla guida alle stazioni e al layout di linea.
Ooitech fornisce queste stazioni come linee chiavi in mano, semiautomatiche e completamente automatiche, con formazione degli operatori e assistenza post-vendita inclusi nell'ambito di fornitura.
FAQ
Quale stazione conta di più su una linea moduli?
Il tabber-stringer e il laminatore, in quest'ordine: determinano la resa elettrica e meccanica. Tutto ciò che sta a valle rileva solo i loro errori.
Posso acquistare una macchina per la produzione di pannelli solari una unità alla volta?
Sì, e molte nuove fabbriche lo fanno, aggiungendo stazioni man mano che i volumi lo giustificano. Ogni unità deve corrispondere all'ingombro del pannello e alla movimentazione di ciò che possedete.
Come riconosco una stazione sottospecificata prima dell'acquisto?
Chiedete cosa misura in processo anziché cosa esegue. Una stazione che completa solo un movimento, senza controllo in processo, lascia passare i difetti in silenzio.
Queste macchine sono solo per moduli in silicio cristallino?
La sequenza descritta è quella del silicio cristallino. I prodotti back-contact, shingled e BIPV mantengono l'ordine delle stazioni ma cambiano l'attrezzatura, ed è per questo che le famiglie di modelli differiscono per tecnologia delle celle.
Per discutere di una stazione o richiedere un preventivo di linea completa, inviate il vostro progetto di modulo e la produzione target e lo confronteremo con l'elenco delle stazioni.