Come scegliere il laminatore per moduli solari giusto
Indice
Risposta rapida: La scelta di un laminatore per moduli solari parte dal disegno del modulo e dalla ricetta di laminazione, non dalla cifra annuale in MW riportata sulla brochure. La dimensione della camera è la prima decisione perché determina quanti moduli si caricano contemporaneamente: una camera da 2200 mm per 3600 mm è stata specificata per tre moduli convenzionali da 72 celle, una camera da 2300 mm per 4600 mm per quattro, e camere più grandi per cinque, tutte basate su formati di moduli più vecchi che non dovrebbero essere riutilizzati per gli attuali moduli di grande formato senza un nuovo disegno di layout. Una specifica che richiede almeno 50 mm tra i moduli significa che dividere l'area del piano di lavoro per l'area del modulo sovrastima il carico. Un fornitore che dichiara la capacità utilizzando celle da 156 mm e moduli da 275 W mostrerà una cifra in MW più alta per la stessa macchina. Confrontare invece i moduli vendibili all'ora.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Panoramica del prodotto e metodologia di selezione
Selezione in base ai requisiti del modulo
Selezionare un modulo solare laminatore richiede di guardare oltre le brochure isolate delle attrezzature. Le dimensioni della camera di un laminatore devono corrispondere alle dimensioni del modulo, il suo ciclo deve corrispondere alla velocità complessiva della linea di produzione, e il suo profilo di vuoto e temperatura deve adattarsi allo specifico incapsulante (EVA o POE). La scelta dell'attrezzatura dovrebbe derivare dai disegni del modulo e dalle ricette di laminazione piuttosto che dalle cifre annuali in MW stampate nei materiali promozionali.
Le valutazioni in MW pubblicizzate spesso calcolano la capacità basandosi su formati di moduli obsoleti (ad es., celle da 156 mm, moduli da 275 W). Una potenza del modulo più alta gonfia i MW pubblicizzati anche quando la produttività totale dei pannelli rimane identica. Per una valutazione obiettiva, confrontare le macchine in base ai moduli vendibili all'ora:
Moduli vendibili all'ora = moduli per carico × carichi completati all'ora × resa al primo passaggio × tempo di attività
Importanza dei disegni di carico
La selezione inizia con le dimensioni del modulo, lo spessore del vetro, i dettagli di stratificazione, le specifiche dell'incapsulante e le posizioni della scatola di giunzione. Un disegno di carico in scala deve dimostrare le distanze esatte. Ad esempio, mantenendo una distanza di 50 mm tra i moduli significa che semplicemente dividere l'area della piastra per l'area del modulo sovrastima la capacità di carico. I formati delle camere devono essere valutati rispetto alle dimensioni moderne dei moduli di grande formato.
Parametri tecnici e matrice di configurazione
Selezione dell'architettura della camera
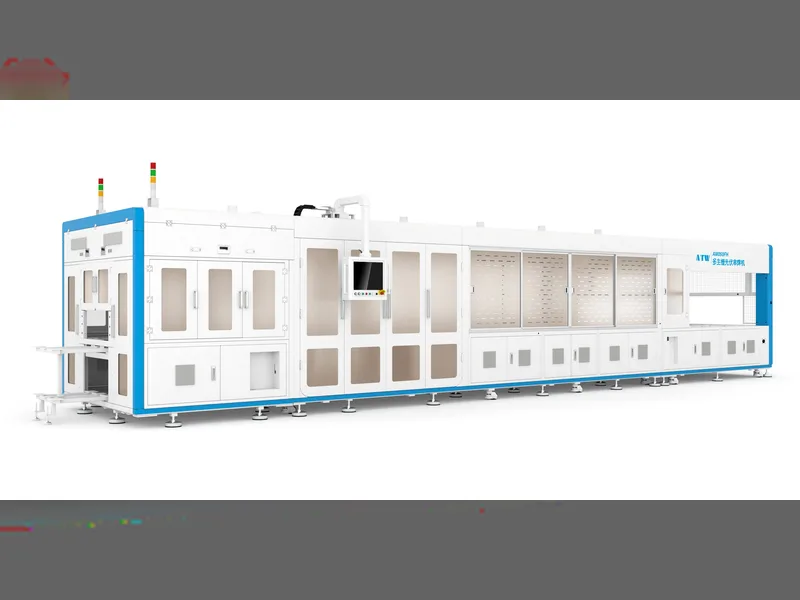
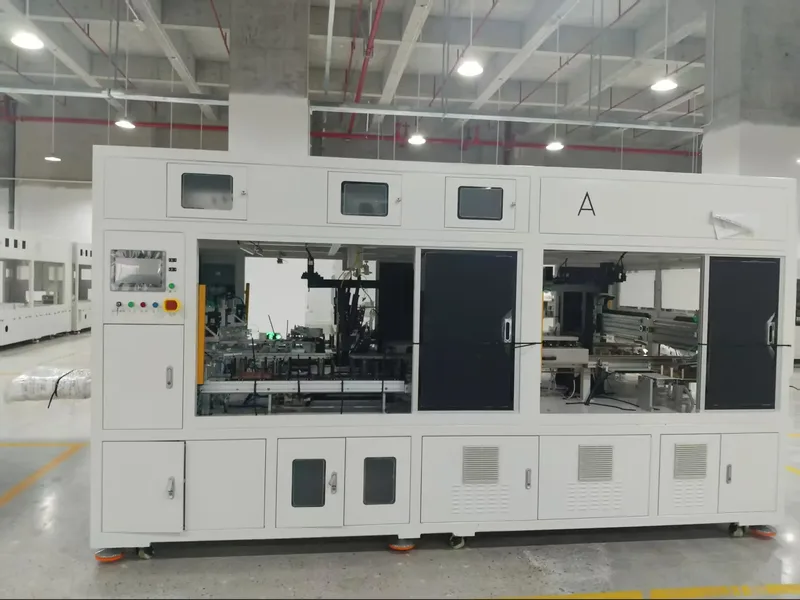
Un laminatore a camera singola esegue evacuazione, pressatura, polimerizzazione e sfogo all'interno di una sola camera. Ha un'ingombro ridotto e minori richieste di utenze. I laminatori a doppia camera separano la laminazione dalla polimerizzazione, consentendo a un carico di polimerizzare mentre il successivo evacua, raddoppiando la produzione all'ora.
| Configurazione | Area di lavoro effettiva | Ciclo di lavoro dichiarato | Potenza operativa media | Dimensioni complessive | Uso consigliato |
|---|---|---|---|---|---|
| Semiautomatico | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Riparazioni, lavori pilota, moduli piccoli |
| Camera singola automatica | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Volume di produzione inferiore |
| Doppia camera automatica | 2200 × 3600 mm per camera | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Produzione continua di moduli |
| Doppia camera impilata | Quattro livelli di lavoro 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Elevata produzione con superficie limitata |
| Grande doppia camera | 2700 × 8700 mm per camera | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Moduli grandi e linee ad alto volume |
Specifiche di vuoto e termiche
Le prestazioni del vuoto richiedono un'evacuazione rapida in una camera calda e caricata. I sistemi utilizzano tipicamente pompe a palette rotative (es. 2X-70) combinate con booster Roots (es. ZJP300 o ZJP600) per configurazioni a doppia camera, per raggiungere pressioni di processo inferiori a 100 Pa entro 90 secondi. I sistemi di riscaldamento utilizzano olio termovettore con controllo PID multi-zona, garantendo un'uniformità di temperatura della piastra entro ±1,5°C e ±2,0°C su almeno cinque punti di misurazione per camera.
Vantaggi tecnici e fattori chiave di valutazione
Il ragionamento alla base di quei valori di vuoto e termici, incluso il motivo per cui i booster Roots sono abbinati a pompe rotative a palette, è esposto in pompe per vuoto per laminatori, la finestra EVA e come è configurato il gruppo pompe.
Sincronizzazione e tempi di linea
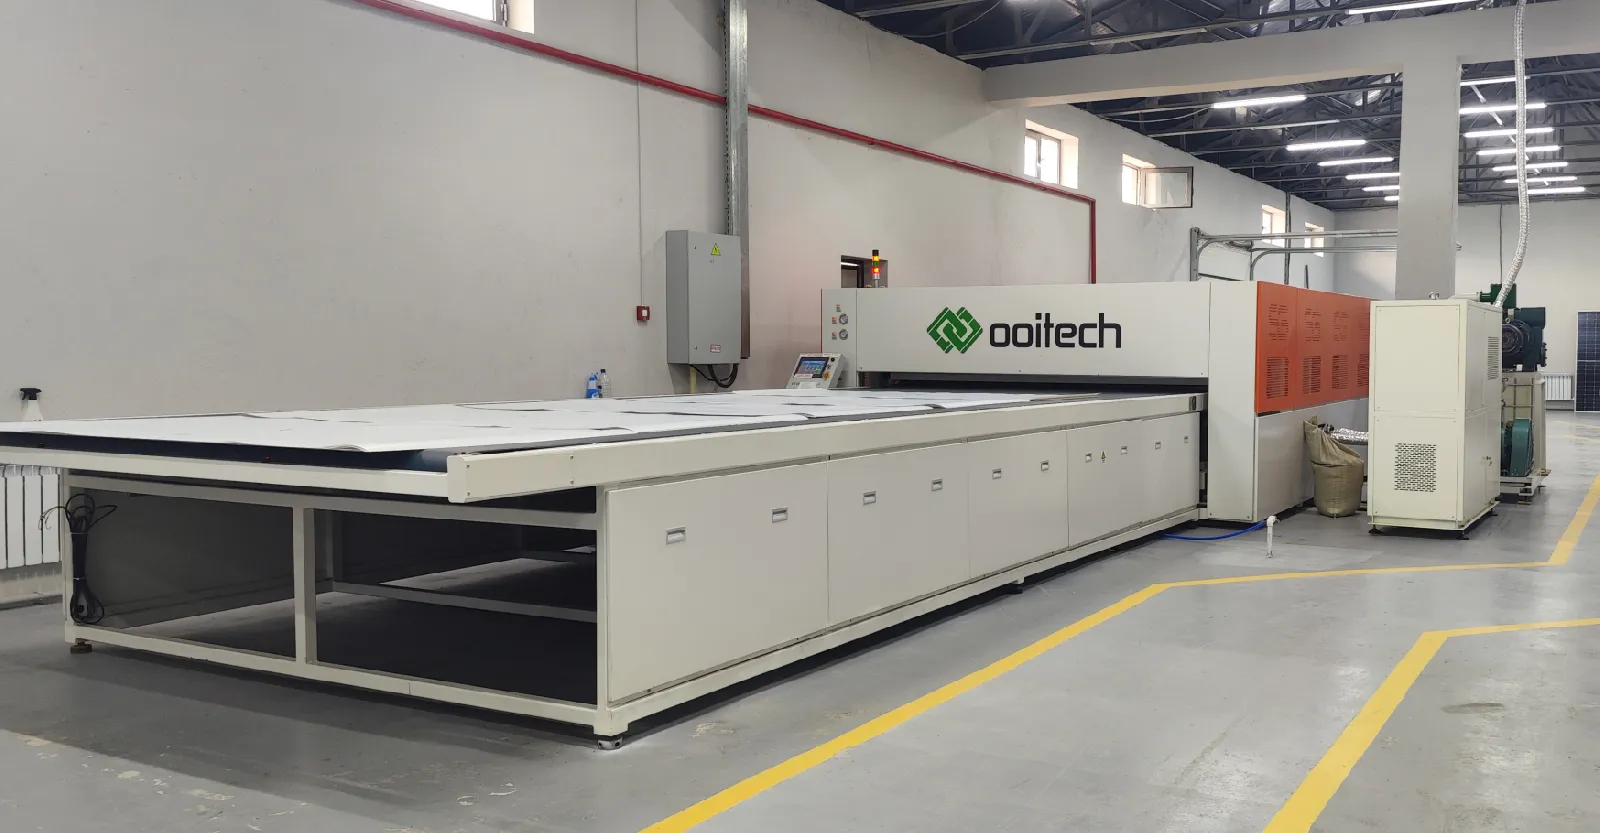
Corrispondenza buffer a livello di linea: una laminatrice deve integrarsi perfettamente con le stazioni di stringatura, layup, buffer, raffreddamento, ispezione e incorniciatura. La capacità di gestione a valle determina la produzione effettiva della linea.
Definizioni esplicite dei tempi di ciclo: i diagrammi temporali dettagliati devono coprire caricamento, evacuazione/pressatura in camera uno, trasferimento, polimerizzazione in camera due, sfiato e scarico, allineando il tempo di permanenza totale con le finestre di polimerizzazione di EVA/POE.
Architettura del vuoto avanzata: Evacuazione ad alto volume abbinata a pompe booster Roots impedisce l'intrappolamento d'aria e la formazione di bolle nei pacchi in doppio vetro e foglio posteriore .
Uniformità rigorosa del piatto: il riscaldamento PID multipunto garantisce una reticolazione uniforme su moduli in vetro di grande formato senza angoli freddi.
Disponibilità contrattuale e manutenibilità: gli obiettivi di utilizzo delle apparecchiature (98%-99%) devono definire il tempo operativo escluso, i programmi di sostituzione della membrana in silicone (oltre 3.000 cicli) e i sistemi automatici di pulizia del nastro.
Applicazioni di prodotto e integrazione di linea
Scenari applicativi
Linee pilota e strutture di R&S: configurazioni semi-automatiche (1100 × 2200 mm) ideali per la produzione di moduli in piccoli lotti, test di processo e riparazione di moduli.
Linee commerciali standard: unità automatiche a camera singola e doppia (2200 × 3600 mm) progettate per la produzione di pannelli solari di volume medio-alto.
Impianti di produzione ad alta densità: configurazioni a doppia camera impilate su più livelli massimizzano la resa per metro quadrato in strutture con spazio limitato.
Linee di grande formato e scala utility: Unità estese a doppia camera (fino a 2700 × 8700 mm) progettate per supportare la produzione di moduli pesanti in doppio vetro, TOPCon, HJT e PERC.
Requisiti di integrazione della struttura: l'installazione richiede una pianificazione precisa della struttura, inclusi alimentazione 380V/50Hz, alimentazione pneumatica 0,6–0,8 MPa, acqua di raffreddamento per pompe a vuoto, capacità di carico del pavimento fino a 1,5 t/m² e planarità del pavimento entro ±10 mm.
Requisiti di raccomandazione e accettazione FAT
Checklist delle specifiche e criteri di accettazione
Per valutare e selezionare il modello di laminatore appropriato, sono richiesti cinque input di dati critici:
Disegno dettagliato del modulo e ingombro dimensionale.
Specifiche del vetro, dell'incapsulante e del backsheet/foglio posteriore in vetro.
Scheda tecnica dell'incapsulante (finestre di polimerizzazione EVA o POE).
Produzione di moduli richiesta per turno e obiettivo operativo.
Piano di layout della struttura che indica i punti di utenza (elettricità, aria, acqua di raffreddamento).
Test di accettazione in fabbrica (FAT)
La valutazione FAT finale deve eseguire pile di materiali di produzione reali attraverso carichi consecutivi a temperature operative stabili. I parametri di accettazione chiave registrati durante il FAT includono moduli finiti all'ora, curve della pompa a vuoto, distribuzione termica multipunto del piatto, registri di allarme PLC, resa al primo passaggio e tempi di riavvio dopo la manutenzione pianificata.
Correlato: Perché il bussing (saldatura a sovrapposizione) causa crepe nelle celle copre la geometria del giunto su cui poi agisce la laminazione, che è spesso il punto in cui inizia una cricca del foro centrale.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: