Dalle celle solari ai moduli finiti: come funziona una linea di produzione di pannelli solari
Indice
Un modo utile per capire una fabbrica di moduli solari è ignorare per un momento i nomi delle macchine e osservare cosa succede al prodotto.
All'inizio, ci sono celle individuali fragili e rotoli o fogli di materiale. Nel mezzo, c'è un circuito elettricamente connesso intrappolato in un pacco sciolto. Alla fine, c'è un prodotto sigillato con un numero di serie, potenza misurata, registri di ispezione e una decisione: rilascio, rilavorazione o scarto.
Questo cambiamento avviene in tre grandi trasformazioni.
| Trasformazione | Cosa entra | Cosa deve uscire dalla fase | Famiglie di processi principali |
|---|---|---|---|
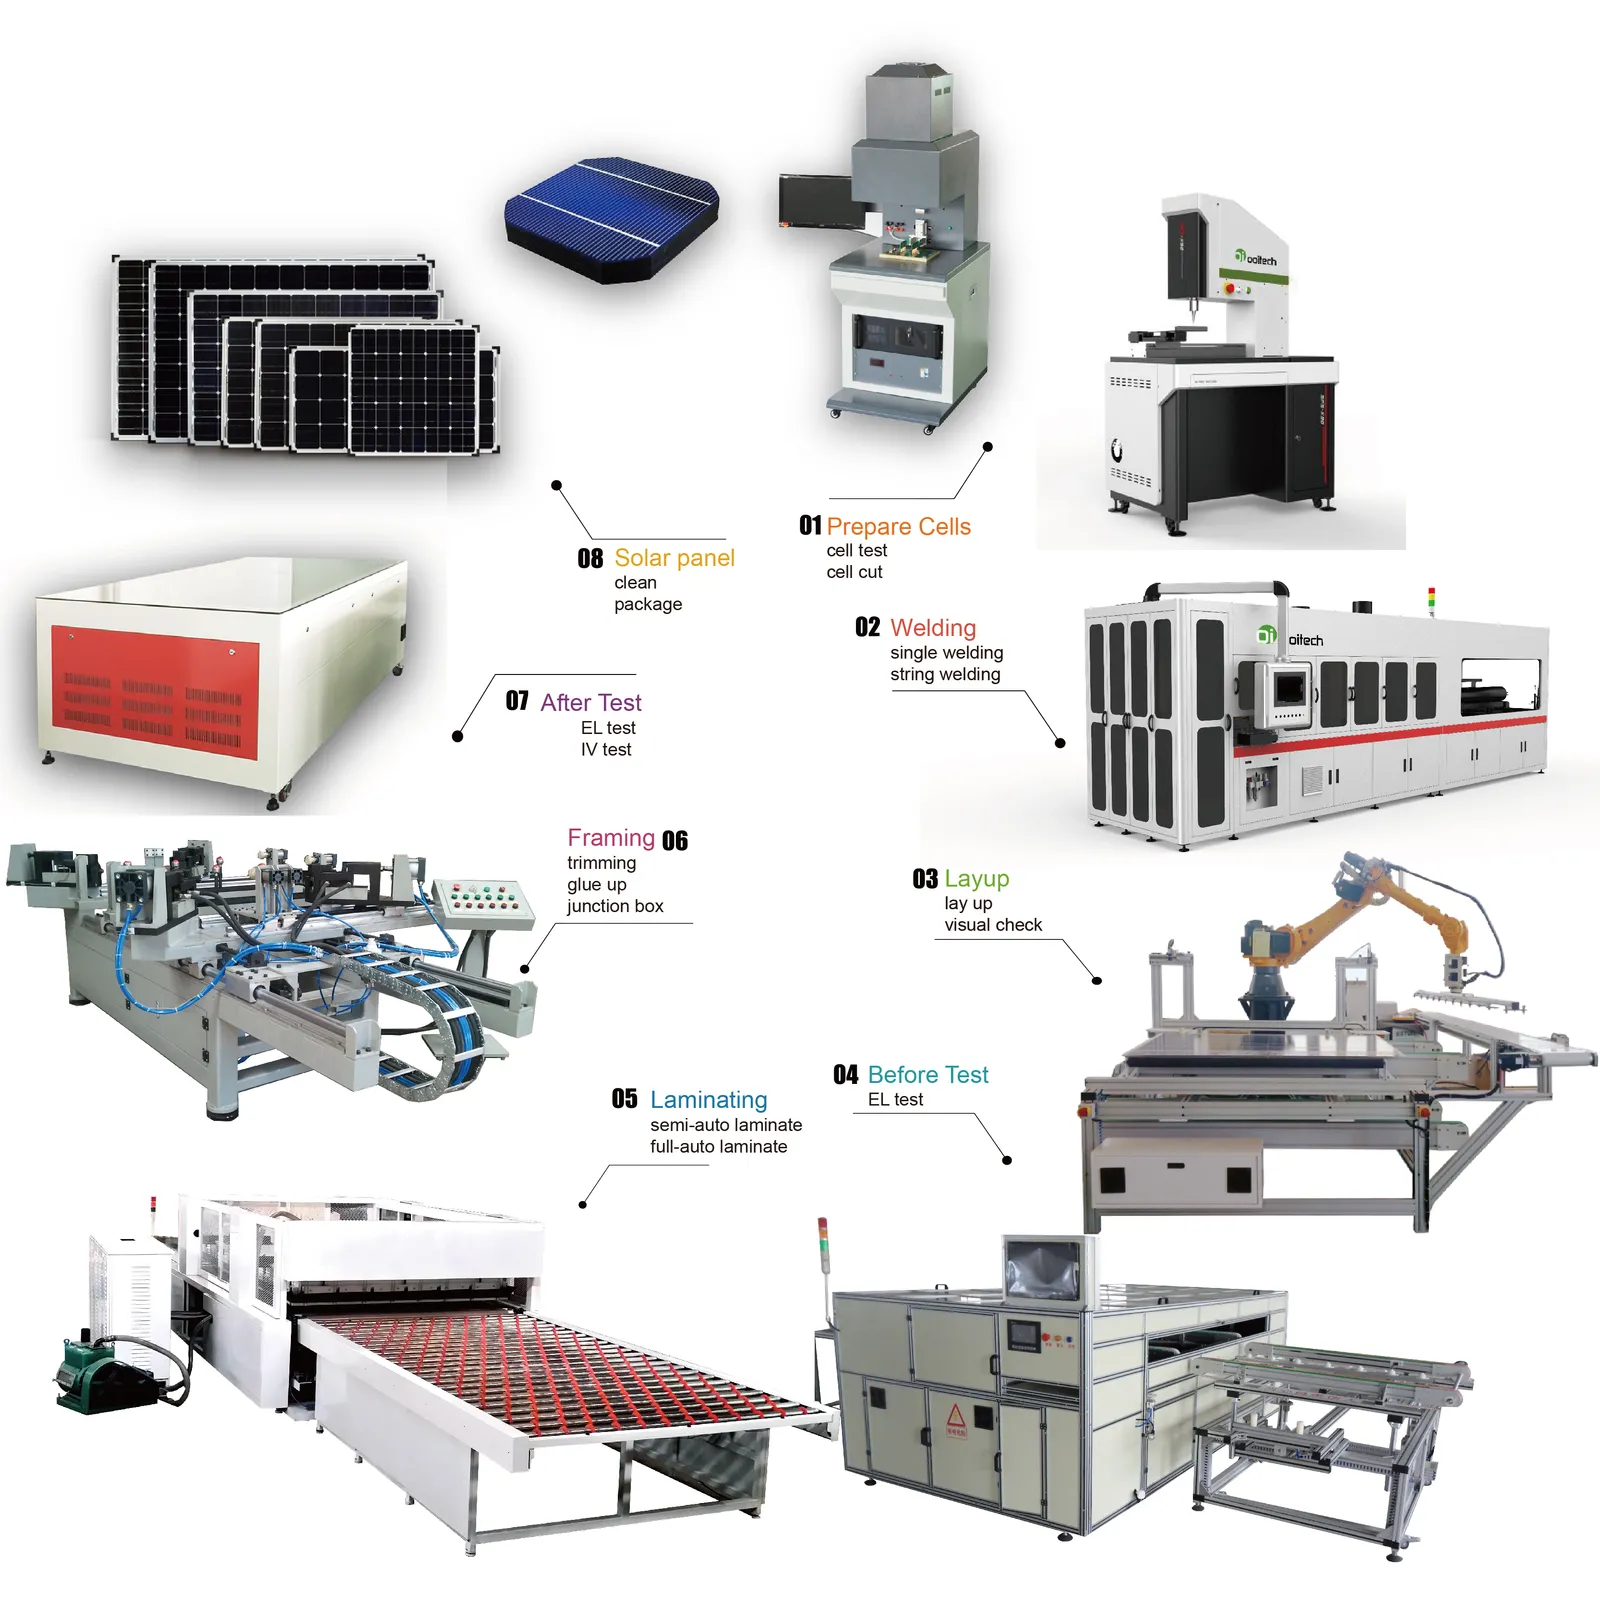
| Le celle diventano un circuito | Celle solari ordinate o preparate | Stringhe collegate disposte come circuito del modulo previsto | Preparazione celle, stringatura, layup, bussing, ispezione in-process |
| Il pacco diventa un laminato | Vetro, incapsulante, celle collegate e materiale posteriore | Un laminato incollato e protetto | Preparazione materiali, impilamento, ispezione, laminazione |
| Il laminato diventa un modulo rilasciato | Pannello laminato | Prodotto meccanicamente finito, elettricamente collegato, testato e identificato | Taglio, incorniciatura, lavoro sulla scatola di giunzione, polimerizzazione, test EL, IV e di sicurezza, etichettatura |
Questa visione del processo serve a uno scopo diverso da un catalogo di macchine. I lettori che necessitano di un riferimento dettagliato macchina per macchina possono usare l'articolo di Ooitech su quali macchine vengono utilizzate per produrre pannelli solari. Qui, la domanda è come queste operazioni dipendono l'una dall'altra.
Le celle diventano un circuito elettrico controllato
La maggior parte degli impianti di assemblaggio di moduli inizia con celle fotovoltaiche acquistate. Le prime decisioni di produzione sono già incorporate nel design del prodotto: cella intera o tagliata, contatto frontale convenzionale o contatto posteriore, numero e posizione dei ribbon, lunghezza della stringa, gap, posizione di uscita e disposizione finale del circuito.
Se il design utilizza celle divise, un processo laser prepara i pezzi necessari. Il processo di stringing salda poi il ribbon conduttivo alle celle e le collega in serie. Le stringhe completate passano al layup, dove vengono posizionate sul vetro preparato e sull'incapsulante. Il bussing collega le stringhe secondo il design elettrico del modulo.
Queste operazioni sono spesso vendute come categorie di macchine separate, ma la fabbrica le vive come un unico problema continuo: costruire il circuito senza rompere le celle, surriscaldare strutture sensibili, spostare la geometria o creare giunzioni elettriche deboli.
I passaggi di consegna contano. Una stringa può superare il proprio controllo visivo e subire comunque danni mentre viene sollevata, ruotata o posizionata. Una stringa correttamente saldata può diventare un modulo mal allineato se il riferimento di layup è sbagliato. Un ribbon di bussing può essere collegato elettricamente ma posizionato male per il successivo processo di junction box.
Per questo motivo, la movimentazione delle celle, la correzione visiva, il trasporto delle stringhe, la precisione del layup e il controllo del bussing dovrebbero essere progettati insieme. Acquistare ogni stazione in base alle proprie specifiche di brochure fa perdere di vista le interfacce dove compaiono molte perdite di produzione.
Il confine costoso si trova prima della laminazione
Prima della laminazione, il modulo può ancora essere aperto. Una stringa danneggiata può essere sostituita. Un ribbon fuori posto può essere corretto. La polvere può essere rimossa. L'incapsulante o il materiale posteriore possono essere riposizionati.
Dopo la laminazione, quelle stesse correzioni diventano difficili, antieconomiche o impossibili senza sacrificare il modulo. Questo rende l'ispezione pre-laminazione più di una routine del reparto qualità. È un confine economico nel flusso di produzione.
Un gate sensato controlla due tipi di evidenza.
L'ispezione visiva copre il posizionamento dei materiali, la contaminazione, la spaziatura delle stringhe, le posizioni di uscita, le pieghe, gli oggetti estranei e i danni evidenti. L'ispezione EL copre la condizione elettrica del circuito di celle collegato, inclusi difetti che potrebbero non essere visibili con illuminazione normale.
Lo scopo non è creare un altro rapporto di ispezione. È prevenire che difetti evitabili passino in un processo irreversibile. Quando una linea trova ripetutamente lo stesso problema a questo gate, la risposta corretta è la correzione del processo a monte, non semplicemente aggiungere più ispettori.
Un pacco sciolto diventa un laminato protetto
Il pacco del modulo include normalmente vetro frontale, incapsulante, il circuito di celle connesse, un secondo strato di incapsulante e un backsheet polimerico o vetro posteriore. I sistemi di taglio e posa dei materiali preparano questi strati alle dimensioni del prodotto. Le apparecchiature di movimentazione mantengono sotto controllo i bordi e i punti di riferimento mentre il pacco si muove verso la laminazione.
La laminatrice applica una combinazione controllata di vuoto, calore, pressione e tempo. L'aria viene rimossa, l'incapsulante fluisce e polimerizza, e gli strati precedentemente sciolti diventano una struttura legata.
Questa fase è governata da una ricetta, non semplicemente da un'impostazione di temperatura. La chimica dell'incapsulante, la costruzione del vetro, le dimensioni del modulo, lo stoccaggio dei materiali, il comportamento di evacuazione, l'uniformità del riscaldamento e le condizioni di raffreddamento influenzano tutti il risultato. Una ricetta adatta a una distinta base non dovrebbe essere copiata ciecamente su un'altra.
La laminatrice ha anche un limite rigoroso: non può riparare il pacco che riceve. Non può raddrizzare una stringa fuori posto, rimuovere la contaminazione, ripristinare una cella incrinata o correggere il materiale posteriore sbagliato. Una buona laminazione quindi inizia ben prima che la porta della camera si chiuda.
Il flusso di fabbrica attorno a questo processo merita una pianificazione attenta. I pacchi non laminati sono fragili e occupano spazio. Il caricamento a lotti può creare arrivi e partenze irregolari. Il raffreddamento e la movimentazione a valle possono limitare l'area anche quando la camera stessa sembra abbastanza veloce. La cifra di capacità utile è il flusso sostenuto attraverso l'intera sezione, non il tempo di ricetta più breve visualizzato.
La finitura aggiunge funzione, non decorazione
Un laminato può già assomigliare a un pannello solare, ma rimangono diversi lavori funzionali.
La finitura inizia al perimetro del laminato, dove il materiale in eccesso viene rimosso e i bordi vengono preparati per la costruzione scelta. Su un prodotto con telaio, sigillante e profili in alluminio vengono assemblati in una struttura quadrata e sicura di trasferimento del carico per l'imballaggio, il montaggio e l'uso sul campo. I design senza telaio e vetro-vetro gestiscono questa fase in modo diverso, quindi la loro movimentazione e i processi sui bordi devono essere definiti dal disegno del prodotto.
La scatola di giunzione crea la connessione elettrica esterna. I nastri di uscita devono raggiungere i terminali corretti, il giunto elettrico deve essere stabile e il materiale adesivo o di incapsulamento deve proteggere l'insieme. Il tempo di polimerizzazione fa parte del tempo di produzione; spostare un modulo troppo presto può disturbare un'installazione altrimenti accettabile.
Questi passaggi sono talvolta trattati come la parte facile della linea perché il circuito solare è già stato costruito. Questa ipotesi è rischiosa. Danni al telaio, scarsa sigillatura, connessioni terminali deboli o applicazione incontrollata di adesivo possono far scartare un modulo che ha superato tutte le fasi precedenti.
Un modulo viene rilasciato in base alle evidenze
I test finali rispondono a diverse domande, e nessun singolo tester risponde a tutte.
Primo: il circuito è ancora intatto? L'ispezione EL finale cerca danni o discontinuità elettriche che potrebbero essere apparsi durante la laminazione, il taglio, la cornice o il trasferimento.
Secondo: quali prestazioni elettriche fornisce il modulo? Un tester IV o simulatore solare registra la risposta corrente-tensione sotto illuminazione controllata. Il risultato supporta la classificazione di potenza e i dati elettrici associati al modulo.
Terzo: il prodotto è elettricamente sicuro? I controlli di isolamento, hi-pot e continuità di terra affrontano l'isolamento e i percorsi protettivi secondo la costruzione e il piano di qualità applicabile.
C'è anche una quarta domanda facile da trascurare: la fabbrica può dimostrare quale storia di processo appartiene a questo modulo fisico?
Un codice a barre o altro identificatore seriale può collegare il prodotto a lotti di celle o materiali, registri di stringatura, immagini di ispezione, ricette di laminazione, dati di operatori o attrezzature, risultati IV e risultati dei test di sicurezza. In una fabbrica automatizzata, queste informazioni possono essere scambiate con un sistema di esecuzione della produzione. In una fabbrica più piccola, lo stesso principio si applica anche se la raccolta dati è più semplice.
La tracciabilità trasforma i risultati dei test in un registro di produzione utilizzabile. Aiuta a indagare i difetti ricorrenti, isolare il materiale interessato, confrontare le ricette e prevenire che un'unità scartata venga rimessa nello stock accettato.
Le code rivelano il vero design della fabbrica
La produzione raramente è limitata dalla macchina con la specifica più impressionante. È limitata dal modo in cui tempi di ciclo, lotti, trasferimenti, ispezioni, cambi di formato, manutenzione e blocchi di qualità interagiscono durante un turno.
Le code sono prove utili perché mostrano dove la linea perde coordinazione.
| Cosa vede la fabbrica | Cosa può indicare | Cosa esaminare |
|---|---|---|
| Stringhe finite in attesa di posizionamento | La produzione di stringhe arriva più velocemente di quanto layup o bussing possano assorbire | Schema di scarico stringhe, ciclo di layup, progettazione buffer, blocchi per difetti |
| Stack preparati che occupano i corridoi | Il flusso di ispezione o laminazione non sta smaltendo il lavoro in ingresso | Tempistica preparazione materiali, rilascio ispezione, caricamento lotti, disponibilità camera |
| Moduli laminati in attesa prima dell'incorniciatura | Raffreddamento, rifilatura, trasferimento o incorniciatura sono sottodimensionati | Lunghezza trasportatore, tempo di raffreddamento, movimentazione manuale, preparazione telaio |
| Moduli completati in attesa di test | Ciclo di test, trasferimento dati, etichettatura o smistamento non riescono a tenere il passo con l'output di assemblaggio | Configurazione tester, comunicazione risultati, flusso di lavoro codici a barre, instradamento scarti |
| Fermi lunghi durante i cambi prodotto | La flessibilità di formato esiste sulla carta ma il lavoro di cambio è mal definito | Attrezzature, ricette, stoccaggio materiali, controllo parametri, procedura operatore |
Un buffer può proteggere un processo da brevi disturbi in un altro, ma non è una cura per uno squilibrio permanente. Troppo poco buffering causa fermi frequenti. Troppo nasconde problemi, aumenta il lavoro in corso, consuma spazio sul pavimento e permette ai difetti di viaggiare più lontano prima che qualcuno noti uno schema.
L'obiettivo non è eliminare ogni momento di attesa. È sapere perché l'attesa esiste e se protegge il processo o espone un errore di progettazione.
Automazione del rischio prima dello spettacolo
Le decisioni sull'automazione sono spesso discusse come una scelta tra una fabbrica semi-automatica e una completamente automatica. Una domanda più utile è dove l'automazione rimuove il maggior rischio operativo.
La movimentazione fragile è una priorità. Il sollevamento e posizionamento ripetuto di celle, stringhe, vetro e grandi laminati crea opportunità di rottura, graffi e deriva di allineamento.
La precisione ripetibile è un altro aspetto. Il posizionamento delle stringhe, la geometria dei busbar, l'erogazione dell'adesivo, l'incorniciatura e il posizionamento dei test beneficiano quando lo stesso movimento controllato deve avvenire modulo dopo modulo.
Anche i passaggi di consegna meritano attenzione. Il trasferimento automatico può ridurre le code e i contatti manuali, ma solo quando le stazioni collegate utilizzano riferimenti compatibili, logica di ciclo, controlli di sicurezza e recupero guasti.
Infine, l'automazione può migliorare l'acquisizione dei dati. La lettura dei codici a barre, la selezione delle ricette, il trasferimento dei risultati dei test e l'instradamento degli scarti diventano più affidabili quando sono integrati nel processo invece di essere registrati successivamente.
Il lavoro manuale ha ancora il suo posto. Può fornire flessibilità durante la produzione pilota, lo sviluppo del prodotto, le operazioni a basso volume o in fasi in cui il giudizio è più prezioso della velocità. Il compromesso è che il processo deve definire formazione, ispezione, ergonomia e tracciabilità con la stessa attenzione con cui una stazione automatica definisce sensori e interblocchi.
Il layout inizia con gli input, non con una planimetria
Un fornitore non può progettare una linea di produzione utile basandosi solo sull'obiettivo di capacità annuale. La produzione annuale è un riepilogo di molte ipotesi operative. Il layout ha bisogno delle ipotesi stesse.
| Input di progetto | Perché cambia la linea |
|---|---|
| Disegno del modulo e distinta base | Determina la preparazione delle celle, il pattern delle stringhe, la costruzione dello stack, l'area di lavoro delle attrezzature, l'incorniciatura e il processo della scatola di giunzione |
| Produzione richiesta per turno | Converte l'obiettivo aziendale in cicli di stazione, quantità di lotto, attrezzature parallele, manodopera e requisiti di buffer |
| Mix di prodotti e frequenza di cambio | Influisce su attrezzature, ricette, stoccaggio materiali, pulizia, controllo parametri e schedulazione |
| Piano di qualità e certificazione | Definisce le posizioni di ispezione, le attrezzature di test, il campionamento, la logica di accettazione, i percorsi di rilavorazione e la conservazione dei registri |
| Requisito di tracciabilità | Determina i punti di lettura dei codici a barre, le interfacce dati, l'archiviazione delle immagini, la stampa delle etichette e l'integrazione con i sistemi di fabbrica |
| Informazioni su edificio e utenze | Imposta il posizionamento delle attrezzature, la larghezza dei corridoi, l'accesso ai materiali, il carico elettrico, l'aria compressa, la ventilazione e lo spazio di manutenzione |
| Modello di manodopera e manutenzione | Modifica il confine tra lavoro manuale, stazioni assistite, robotica, pezzi di ricambio e supporto tecnico |
| Strategia di espansione | Determina dove riservare spazio, utenze, trasportatori, capacità di test e stazioni parallele |
Questi input prevengono anche un errore comune di layout: tracciare prima una linea ordinata e poi forzare il prodotto e il flusso dei materiali ad adattarsi. La sequenza migliore è definizione del prodotto, flusso di processo, punti di controllo qualità, modello di ciclo, configurazione delle attrezzature e infine la planimetria dettagliata.
Fonti e letture correlate
Catalogo attrezzature per la produzione di pannelli solari Ooitech
Attrezzature per linea di produzione di pannelli solari completamente automatica Ooitech
Quali macchine vengono utilizzate per produrre pannelli solari? — Ooitech
Progetta a ritroso partendo dal modulo che devi produrre
La linea di produzione diventa più facile da specificare quando il progetto definisce tre output: un circuito corretto, un laminato durevole e un modulo finito supportato da registrazioni di test e tracciabilità. La selezione delle macchine segue quindi il processo invece di sostituirlo.
Ooitech può configurare e fornire sistemi di produzione di pannelli solari per clienti in tutto il mondo, da fabbriche assistite da operatori a linee ad alta automazione, con selezione delle attrezzature, layout della fabbrica, installazione, messa in servizio, formazione e supporto post-vendita adattati al modulo e al piano di produzione previsti.