Risposta rapida: Una linea di assemblaggio di scatole di derivazione trasforma coperchi sciolti, diodi, alloggiamenti, cavi e connettori in una scatola di derivazione fotovoltaica finita. Nella sua configurazione completamente automatica è composta da cinque gruppi di macchine — assemblaggio di connettori MC4, assemblaggio dell'alloggiamento della scatola di derivazione, taglio e crimpatura dei cavi con inserimento dei connettori, saldatura con test elettrici e marcatura laser, e fissaggio dei cavi — disposti come un unico flusso in linea con una capacità produttiva nominale di circa 1.000 pezzi all'ora. La sequenza del processo è fissa ma i moduli non lo sono: lo stesso layout è offerto in forma semiautomatica, e le attrezzature possono essere cambiate per produrre diversi modelli di scatole di derivazione su una sola linea.
Questa pagina illustra cosa fa ciascun gruppo di macchine, qual è la capacità nominale della linea, su quali scatole di derivazione è costruita e i requisiti di alimentazione e aria che determinano come la linea si inserisce in un capannone.
Cosa assembla la linea
Una scatola di derivazione per modulo del tipo che questa linea assembla è un assemblaggio piccolo e altamente standardizzato. La distinta base per una scatola a tre diodi è breve: tre coperchi, tre diodi, un alloggiamento sinistro, centrale e destro, due fermi di bloccaggio, due cavi e un set di connettori maschio più femmina. La linea deve posizionare, crimpare, saldare, testare e marcare quei componenti nell'ordine corretto, a una velocità che corrisponda alla produzione dei moduli.
Le scatole stesse sono specificate per il lato moduli del business: tensione nominale 1500 V, corrente nominale da 20 A a 35 A a seconda del diodo installato, classe di protezione II, tenuta IP68, isolamento in PPO, composto di incapsulamento dosato in grammi e un cavo 12 AWG con diametro esterno definito. La certificazione è tipicamente TUV e UL secondo IEC 62790 per il prodotto scatola di derivazione. Vengono utilizzate anche costruzioni a scatola divisa, in cui le barre collettrici sono fisicamente separate per ridurre il riscaldamento concentrato.
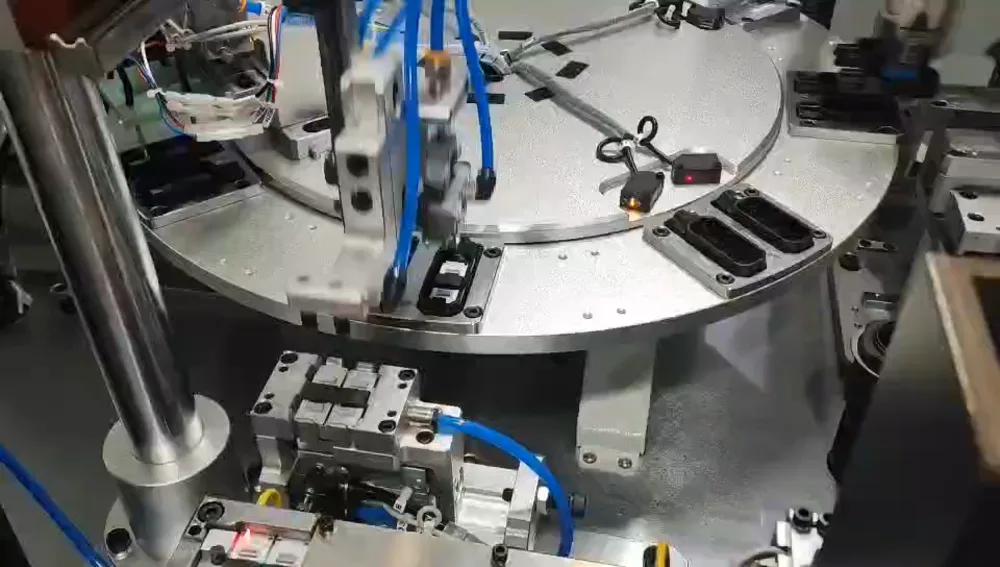
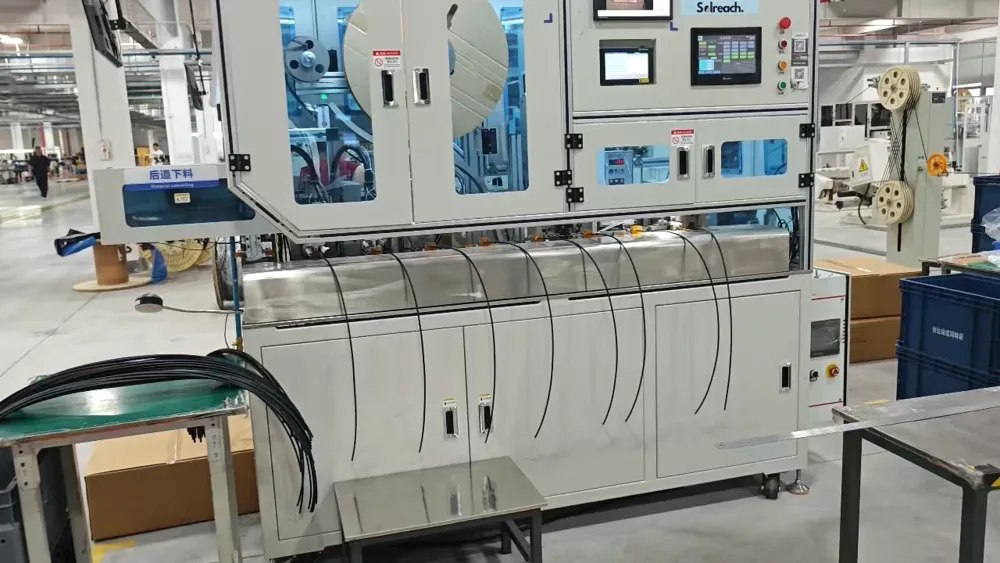
I cinque gruppi di macchine
| Gruppo di macchine | Cosa fa | Unità nella configurazione automatica |
|---|
| Macchina per l'assemblaggio di connettori MC4 | Assembla i set di connettori maschio e femmina che terminano i cavi della scatola. | 1 |
| Macchina per l'assemblaggio dell'alloggiamento della scatola di derivazione | Posiziona i diodi e assembla le sezioni dell'alloggiamento; include test e marcatura. | 2 (uno positivo e centrale, uno negativo) |
| Taglio, crimpatura e inserimento dei connettori dei cavi | Taglia il cavo a misura, crimpa il terminale, inserisce il connettore e fissa il dado. | 2 (uno positivo, uno negativo) |
| Macchina per saldatura, test e marcatura | Rivettatura dei fili, saldatura a ultrasuoni, test delle prestazioni elettriche e marcatura laser in un'unica stazione. | 2 (uno positivo e centrale, uno negativo) |
| Macchina per il fissaggio dei cavi | Fissaggio finale e sistemazione dei cavi prima dell'imballaggio. | 2 (uno positivo, uno negativo) |
Le scatole positive e negative scorrono su moduli paralleli separati all'interno della stessa linea, motivo per cui i gruppi alloggiamento, cavo, saldatura e fissaggio appaiono in coppia. La linea è disposta come un flusso in linea anziché come isole, quindi il materiale non deve essere trasferito manualmente tra le fasi.
Sequenza del processo all'interno della linea
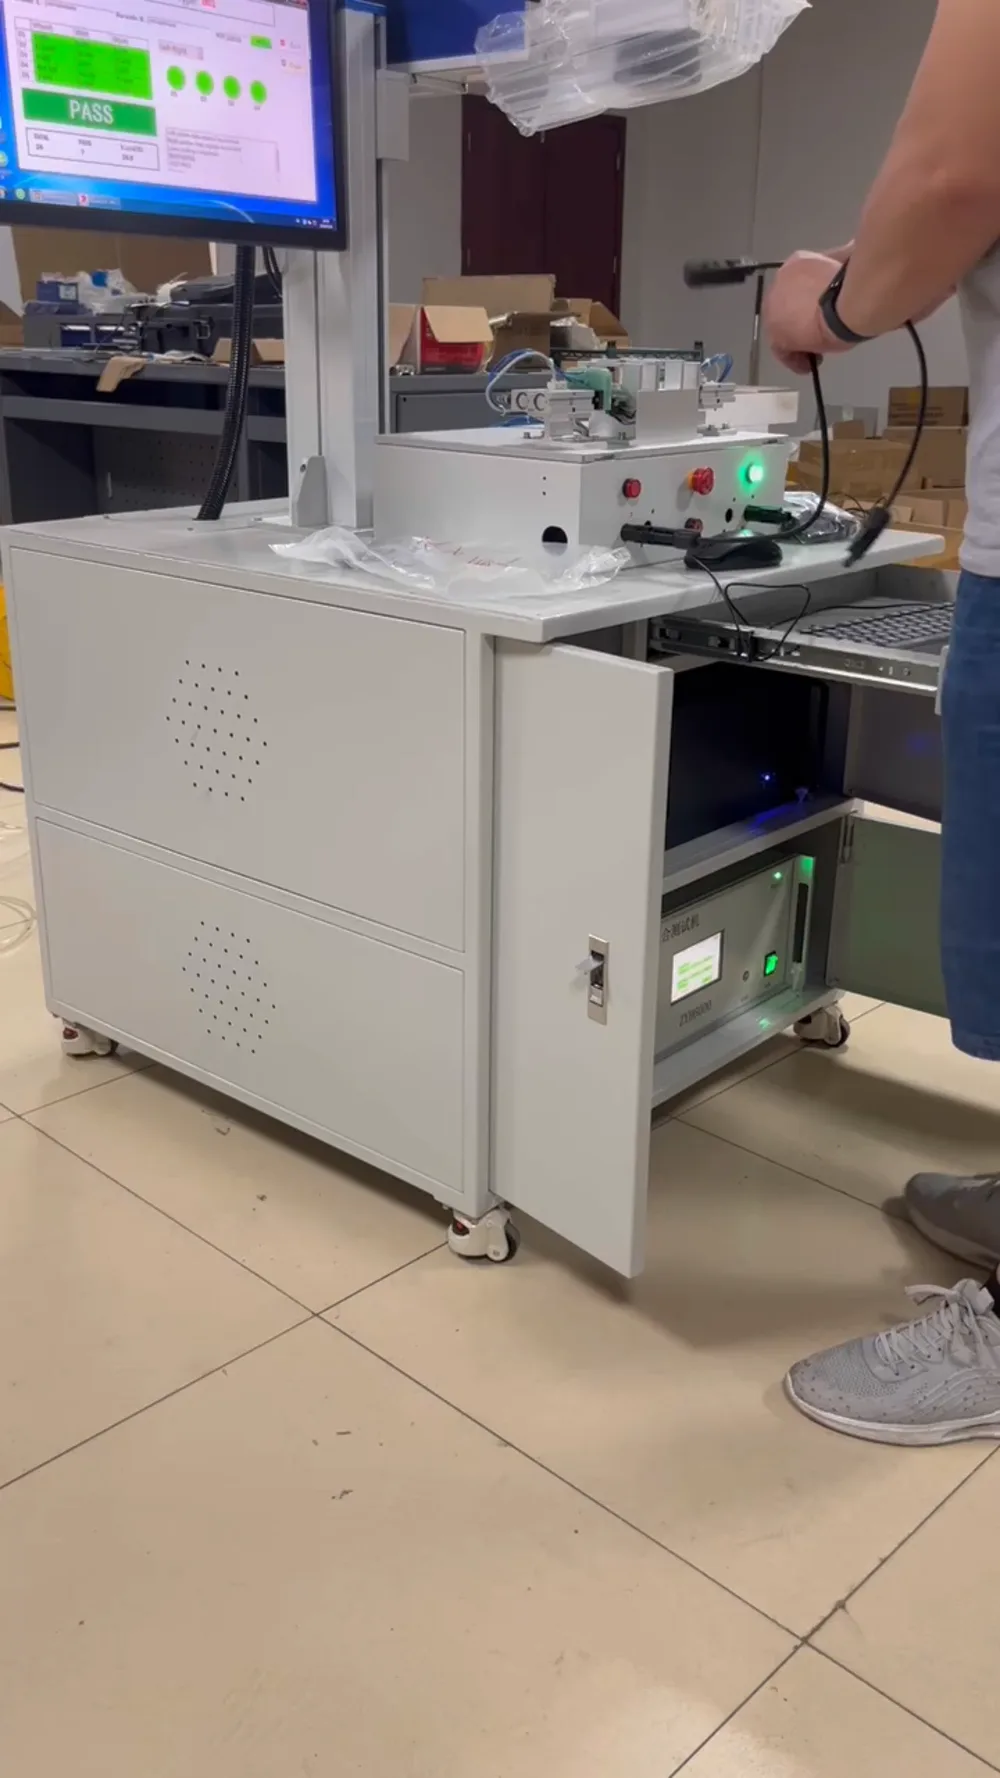
La sequenza critica è all'interno della stazione di saldatura, perché è lì che vengono creati il giunto elettrico e la tracciabilità della scatola: rivettatura dei fili → saldatura a ultrasuoni → test delle prestazioni elettriche → marcatura laser. La rivettatura fissa prima il giunto meccanico, la saldatura crea la connessione elettrica senza aggiungere stagno, il test scarta una scatola prima che possa essere marcata, e il laser appone l'identificazione su una scatola che ha già superato il test.
A monte di ciò, il percorso del cavo viene tagliato a misura, spellato, crimpato al terminale e dotato di connettore e dado di fissaggio. A valle, i cavi finiti vengono fissati e sistemati. Poiché test e marcatura sono in linea, una scatola difettosa viene rimossa alla stazione anziché essere scoperta all'ispezione finale, e nessuna scatola marcata deve essere ritestata.
Configurazioni automatiche e semiautomatiche
Non ogni volume giustifica il layout automatico. La configurazione semiautomatica copre la stessa sequenza di processo con meno moduli integrati e trasferimento manuale tra alcune fasi:
| Moduli semiautomatici | Funzione |
|---|
| Taglio dei fili e crimpatura dei terminali con fili e stagno | Prepara le estremità dei cavi; fornito in coppia. |
| Macchina per test e marcatura | Test elettrico e marcatura, fornita in coppia. |
| Macchina per crimpatura di cavi e diodi | Crimpa la connessione del diodo al cavo. |
| Pressa a freddo | Pressa i giunti meccanici; fornita in coppia. |
| Macchina per saldatura a ultrasuoni | Salda il giunto elettrico. |
| Avvitatore | Fissa le connessioni avvitate. |
La differenza pratica è il contenuto di manodopera per scatola e quanta movimentazione avviene tra le stazioni. Il layout automatico è specificato per il funzionamento senza operatore tra i punti di carico a circa 1.000 pezzi all'ora; il layout semiautomatico mantiene la stessa qualità del giunto ma richiede operatori nei punti di trasferimento.
Produzione, cambio formato e cosa limita la velocità
La capacità produttiva nominale della linea completamente automatica è di circa 1.000 pezzi all'ora, ben al di sopra del consumo di una linea di moduli su scala gigawatt, quindi la linea per scatole di derivazione raramente è il vincolo di una fabbrica. Ciò che effettivamente limita la produttività nella pratica è il cambio formato, non la velocità a regime.
Il cambio di formato è gestito tramite attrezzature e sostituzione di parti anziché ricostruendo la linea: cambiando il set di attrezzature o singole parti, le stesse stazioni possono lavorare modelli diversi di junction box e tipi diversi di connettori. Per uno stabilimento che produce diversi formati di moduli, la domanda da porsi in fase di specifica non è quindi la velocità di punta, ma quanti modelli la linea deve coprire e con quale frequenza cambia formato.
Servizi e ambiente per stazione
| Stazione | Potenza | Aria compressa |
|---|
| Macchina di assemblaggio front-end | AC 380 V più o meno 5 percento, potenza nominale circa 3 kW | Oltre 0,5 MPa, statico 0,6 più o meno 0,1 MPa, filtrato da acqua e olio |
| Macchina per clip (aggancio) | AC 220 V più o meno 5 percento, potenza nominale circa 4 kW | Oltre 0,5 MPa, filtrato |
| Macchina di assemblaggio rear-end | Monofase 380 V, 50-60 Hz, potenza nominale 35 kW | Da 5 a 7 kgf per centimetro quadrato |
Ambiente comune per la linea: temperatura ambiente da -10 a 45 gradi C, umidità relativa dal 20 all'80 percento RH, alimentazione a 50 Hz con tolleranza di più o meno 5 percento e assenza di gas nocivi in sito. La macchina rear-end è il carico elettrico da pianificare, perché la sua potenza nominale è di un ordine di grandezza superiore a quella delle stazioni front-end. La qualità dell'aria conta più del volume d'aria: i manuali richiedono che acqua e olio siano filtrati, e la maggior parte degli allarmi delle stazioni risale a una pressione fuori dall'intervallo indicato o a un filtro intasato.
FAQ
Che cos'è una linea di assemblaggio di junction box solari?
È un insieme di macchine che assembla le junction box dei moduli a partire dalle loro parti separate: custodie, diodi, coperchi, cavi e connettori. È una linea separata dalla linea di produzione dei moduli e di solito funziona parallelamente ad essa, perché la scatola viene montata sul modulo nella stazione di incorniciatura e junction box.
Quante junction box all'ora può produrre?
La configurazione completamente automatica ha una capacità nominale di circa 1.000 pezzi all'ora. La produzione reale dipende dalla frequenza dei cambi formato della linea e da come sono presidiati i punti di carico.
Quanti operatori richiede la linea?
La configurazione automatica è progettata per funzionare senza operatore tra i punti di carico, quindi la squadra operativa è ridotta. La configurazione semiautomatica utilizza la stessa tecnologia di giunzione ma mantiene il trasferimento manuale tra diverse fasi, ed è qui che si collocano gli operatori aggiuntivi.
Quali tipi di junction box può lavorare?
Scatole a tre diodi nella classe 1500 V e 20-35 A, sia in costruzione standard che split, con connettori della famiglia MC4. Dimensioni diverse della custodia e tipi diversi di connettore sono gestiti cambiando attrezzature e singole parti anziché ricostruendo la linea.
Quali servizi devono essere disponibili prima dell'installazione?
Trifase 380 V per le stazioni front-end, 220 V per la macchina per clip, un'alimentazione monofase 380 V da 35 kW nominali per la macchina rear-end e aria compressa pulita oltre 0,5 MPa con acqua e olio filtrati. Lo spazio a pavimento segue il disegno di layout, che viene fornito con la linea.
Il collaudo e la marcatura fanno parte della linea?
Sì. Il collaudo delle prestazioni elettriche e la marcatura laser sono in linea all'interno del gruppo di saldatura, nell'ordine rivettatura, saldatura, collaudo, marcatura. Questa sequenza significa che una scatola viene marcata solo dopo aver superato il collaudo, quindi il marchio può essere utilizzato come riferimento di tracciabilità per l'assemblaggio finito.
Considerazioni finali
Una linea per junction box si acquista in base a tre numeri anziché a un'immagine della macchina: il numero di modelli che deve coprire, il tempo di cambio formato accettabile e i servizi che il capannone può effettivamente fornire, soprattutto il carico rear-end da 35 kW. Una volta definiti questi aspetti, la scelta tra automatico e semiautomatico di solito si impone da sé, perché la configurazione automatica giustifica il suo costo solo quando il volume e il mix di modelli sono sufficientemente stabili da poterla far funzionare senza operatore. Inviate i disegni delle junction box e il volume annuale insieme alla richiesta, e chiedete l'elenco delle stazioni più il disegno di layout per quella specifica scatola, in modo che offerte diverse possano essere confrontate sulla stessa base.