Risposta rapida: Scegliere una macchina laminatrice per pannelli solari abbinando formato della camera, tipo di membrana e sistema di controllo alle dimensioni del modulo e all'incapsulante, quindi utilizzarla con una ricetta che estrae l'aria prima che la membrana prema e mantenga la pila durante la reticolazione — e mantenerla pulita, sigillata e senza perdite.
Macchina laminatrice per pannelli solari: come sceglierla e utilizzarla
Cosa fa realmente la laminazione a un modulo
Prima della laminazione un modulo è vetro, incapsulante, celle e backsheet tenuti insieme solo dall'allineamento; dopo, è un prodotto sigillato che deve resistere per decenni all'aperto. Quattro operazioni avvengono contemporaneamente.
Rimozione dell'aria. L'aria intrappolata diventa un vuoto, poi un percorso per l'umidità, un sito di scarica parziale e uno scarto estetico. Il vuoto la rimuove prima che la pila venga compressa.
Reticolazione. EVA, POE ed EPE non sono termoplastici che semplicemente fondono: il calore li ammorbidisce, poi il perossido nel film si decompone e lega le catene polimeriche in una barriera isolante tenace e trasparente. Poiché si tratta di chimica e non di un punto di fusione, una ricetta non può essere copiata tra materiali — consulta la nostra guida alla laminatrice come cuore dell'incapsulamento dei moduli fotovoltaici.
Adesione e stabilità. Il laminato deve aderire al vetro e al backsheet o al vetro posteriore, incapsulare ogni ribbon e uscire piatto e squadrato — le stazioni di incorniciatura e di scatola di giunzione a valle presuppongono un modulo piatto.
Configurazioni delle macchine e a cosa serve ciascuna
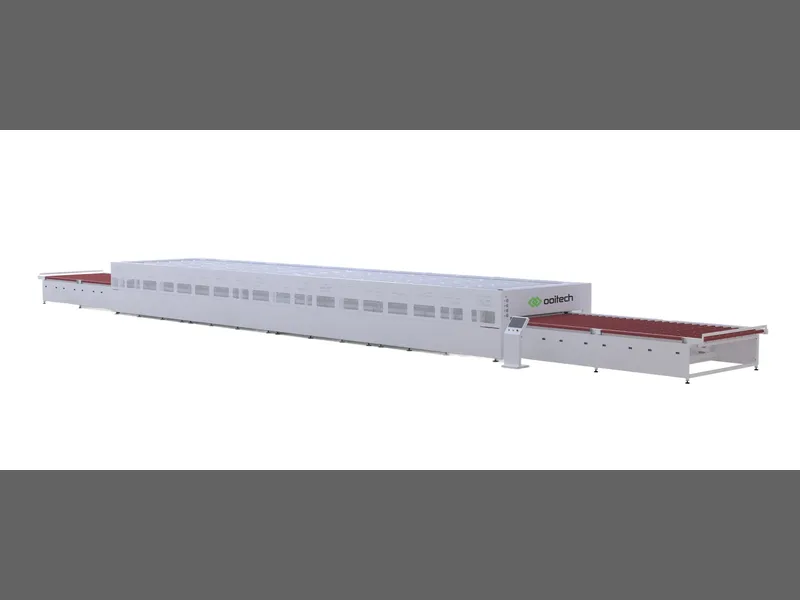
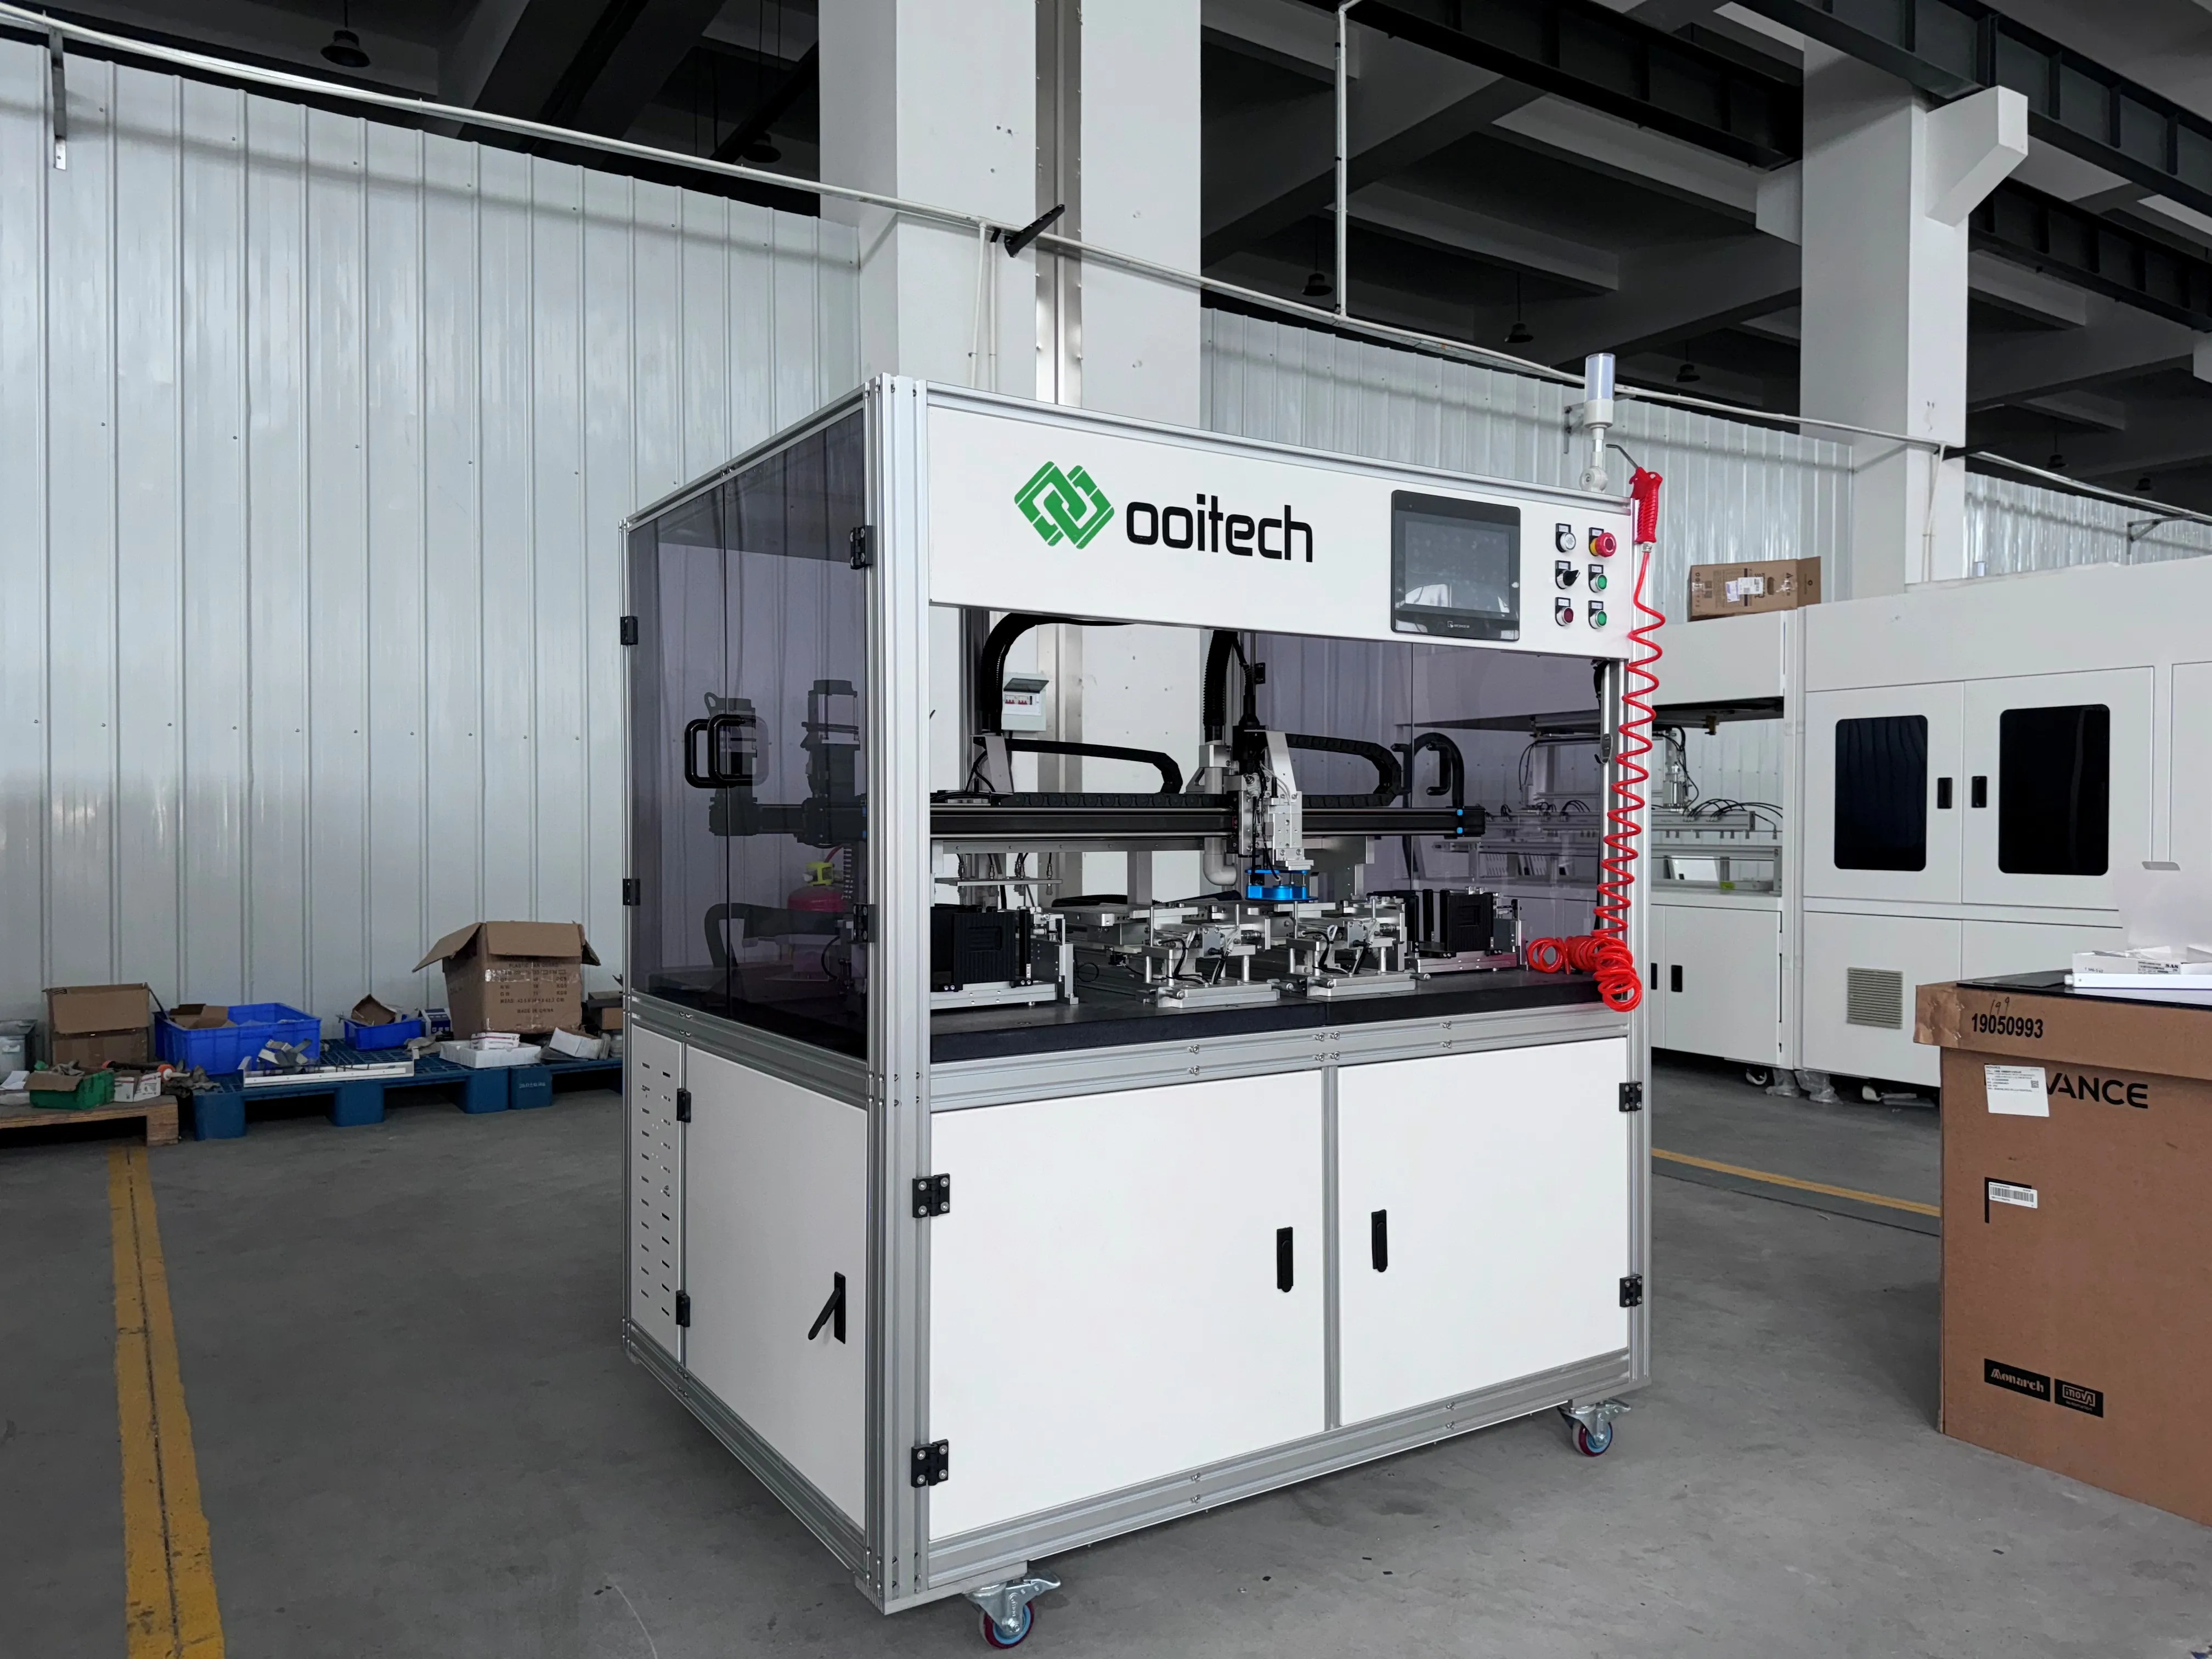
Una macchina laminatrice per pannelli solari non è un prodotto unico. Le configurazioni differiscono per numero di camere, impilamento, metodo di pressione e integrazione in linea; il formato del modulo e il mix di prodotti guidano la scelta più del prezzo.
| Configurazione | Come funziona | Migliore per |
|---|
| Camera singola | Una camera, un modulo per ciclo | Gamma ristretta, linee pilota |
| Strato singolo, doppia camera | Due camere sotto un unico sistema di controllo e un solo operatore | Due ricette contemporaneamente, più produzione per superficie occupata |
| Doppio strato (impilato) | Due camere indipendenti impilate, ciascuna con la propria membrana e riscaldamento | BIPV misto, con cornice, vetro-vetro |
| Multicamera in linea | Più camere in serie all'interno di una linea completamente automatica | Alto volume, formato unico |
| Semiautomatico | L'operatore carica e scarica; il ciclo è automatico | Lavoro a lotti, retrofit |
La OTCY-2754DD è una laminatrice automatica a doppia camera a strato singolo concepita per moduli BIPV e con cornice — due camere, così un laminato BIPV pesante e un modulo standard con cornice eseguono ciascuno la propria ricetta senza fermare la produzione. La OCY-H600D è una laminatrice semiautomatica, la risposta abituale quando i volumi non giustificano un sistema di trasferimento completamente automatico.
Membrana o camera a cuscino
In una macchina a membrana un foglio fissato al bordo della camera viene attirato sul modulo dal vuoto sopra di esso e la pressione atmosferica preme; una macchina a cuscino spinge invece verso il basso un cuscino gonfiabile. Le membrane si adattano meglio attorno a cornici e bordi spessi, i cuscini sono più semplici da manutenere. In ogni caso la planarità della camera e la tensione della membrana contano più di qualsiasi valore nominale.
Con cornice, senza cornice, BIPV e vetro-vetro
Un modulo senza cornice premuto piatto contro una piastra si comporta in modo prevedibile. Uno con cornice ha l'alluminio che sporge dal vetro, quindi la membrana deve scavalcare la cornice senza farla leva — il meccanismo alla base di salto del telaio. I laminati BIPV sono più spessi e spesso asimmetrici, e richiedono rampe più delicate. Il vetro-vetro non ha backsheet dietro cui nascondersi: ogni bolla resta visibile, quindi la ricetta deve servire sia l'estetica sia la forza del legame.
Semiautomatico o in linea è una questione di logistica. In una linea completamente automatica la laminatrice si trova tra la stratificazione e le stazioni a valle con un ritmo fisso — con stazioni di test ed EL come la OEL-S2400 e l'incorniciatura come la OTZK-A che stabiliscono quel ritmo su entrambi i lati. Il nostro confronto di come scegliere il laminatore giusto per il modulo solare affronta il calcolo dimensionale.
Il ciclo, fase per fase
- Evacuazione. L'aria viene estratta da entrambe le facce, o da una faccia contro una piastra. Qui si prevengono i vuoti.
- Riscaldamento. La pila raggiunge la temperatura alla quale l'incapsulante fluisce; iniziare il calore durante o dopo l'evacuazione cambia quanto il film fluisce prima della pressatura.
- Pressatura. La membrana scende, spingendo l'incapsulante ammorbidito in ogni interstizio attorno a ribbon, busbar e bordi delle celle.
- Mantenimento e cura. Mantenuto mentre procede la reticolazione — di solito la fase più lunga, e quella che determina il contenuto di gel.
- Raffreddamento. Mantenuto sotto pressione affinché il laminato non si ritiri dal vetro né si arricci ai bordi.
- Rilascio. Il vuoto si interrompe, la camera si apre, il modulo esce. Un rilascio anticipato causa delaminazione dei bordi.
Sistema di vuoto e la finestra EVA
Il vuoto è prodotto da pompe a palette rotanti a olio, pompe a secco o a diaframma senza olio, combinazioni con soffianti Roots o pompe ad anello liquido. Le pompe a tenuta d'olio aspirano più a fondo ma richiedono cambi d'olio e controllo della nebbia; le pompe a secco funzionano più pulite. Alcuni progetti di laminatrici per moduli fotovoltaici evacuano entrambe le facce della pila, altri solo quella superiore — la differenza si manifesta come vuoti ai bordi su vetro-vetro spesso.
Ciò che conta è la finestra EVA: la banda in cui l'incapsulante è abbastanza fluido da scorrere e lasciar uscire l'aria, ma non ancora gelificato abbastanza da trattenerla. Evacuare troppo lentamente e il film gelifica con l'aria ancora all'interno; troppo velocemente attraverso un interstizio stretto e la membrana scavalca il bordo e sigilla l'aria dentro. La progettazione della ricetta è in gran parte l'arte di restare dentro quella finestra — il nostro articolo su pompe per vuoto delle laminatrici, tipi e la finestra EVA spiega l'interazione.
Manuale dei difetti
| Difetto | Causa | Controllo e correzione |
|---|
| Bolle e vuoti | Aria rimasta nella pila, o umidità rilasciata dopo il punto di gel | Controllare lo svuotamento, l'integrità della tenuta, lo stoccaggio della pellicola e la durata di conservazione. Iniziare con le vere cause dietro le bolle nei moduli solari. |
| Delaminazione dei bordi | Adesione debole, distacco precoce, vetro o pellicola contaminati | Ispezionare la sequenza di distacco e la fase di raffreddamento. Se segue le linee dei ribbon è un problema di flusso, non di pressione. |
| Bolle lungo le linee dei ribbon | La pellicola non riesce a bagnare sotto ribbon e busbar prima della gelificazione | Rallentare la rampa, allungare il periodo di flusso e verificare la geometria dei ribbon rispetto al disegno di stratificazione. |
| Sollevamento del telaio | La membrana scavalca il telaio e lo fa leva sul vetro | Verificare l'alloggiamento del telaio e la tensione della membrana, poi ammorbidire la rampa di pressione. |
| Crepe delle celle vicino alle busbar | Stress da saldatura più una rampa irregolare in corrispondenza della sovrapposizione | Ispezionare a monte la sovrapposizione del bussing. Vedere perché la sovrapposizione del bussing causa crepe delle celle durante la laminazione. |
| Pieghe del backsheet | Tensione irregolare, aria intrappolata, riscaldamento asimmetrico | Verificare l'allineamento della stratificazione e che il foglio sia tirato in piano prima della chiusura. Pieghe su un solo lato indicano una piastra non piana o un modulo fuori centro. |
Produttività e bilanciamento della linea
Sulla maggior parte delle linee il laminatore è la stazione più lenta, quindi il suo tempo di ciclo — non lo stringer o il framer — determina il takt: tempo disponibile diviso per i moduli richiesti. Un ciclo più lungo del takt è un collo di bottiglia, per quanto velocemente funzioni tutto il resto. Esistono tre soluzioni oneste. Aggiungere capacità in parallelo, una seconda camera o un'unità a doppia camera, così due moduli sono in lavorazione mentre l'operatore carica il successivo. Accorciare la ricetta dove l'incapsulante lo consente, scambiando il tempo di permanenza con il contenuto di gel nel laboratorio di prova. Oppure accettare il takt imposto dalla macchina laminatrice per pannelli solari e dimensionare i buffer e la capacità a valle di conseguenza. Ciò che non funziona mai è affamarla: un laminatore in linea in attesa di moduli perde più produzione di quanto ne faccia perdere una ricetta lenta.
Funzionamento e manutenzione quotidiani
Cura della membrana. La membrana e la pellicola di distacco raccolgono residui di EVA, schegge e polvere di vetro. Pulire, ispezionare alla ricerca di fori e pieghe e sostituire secondo programma — un foro produce un pattern di vuoti ripetibile che è costoso da rintracciare.
Pulizia della camera. Gocce di EVA, frammenti di celle e residui di flussante finiscono sulla piastra e si imprimono su ogni modulo successivo.
Controlli di tenuta e perdite. Ispezionare la guarnizione perimetrale per tagli e indurimento, poi chiudere la camera vuota, isolare la pompa e osservare il manometro. Una lettura che cala lentamente segnala un problema di tenuta molto prima che compaiano le bolle.
Tracciamento della cura. Registrare ID ricetta, lotto, lotto della pellicola e ciclo, e confrontare con il contenuto di gel o con prove di pelatura sui campioni. I registri trasformano un pomeriggio storto in una diagnosi. Ooitech fornisce attrezzature chiavi in mano con formazione degli operatori e servizio post-vendita, così il ricettario e il programma di manutenzione vengono costruiti insieme alla linea.
Cosa specificare in fase di acquisto
- Dimensioni della camera rispetto al formato del modulo, con margine per telai, dime e il vostro pannello BIPV più grande.
- Tipo e tensionamento della membrana, e quanto rapidamente un operatore può cambiarla.
- Sistema di controllo e registrazione delle ricette: ricette memorizzate per prodotto, cronologia allarmi, registri di ciclo esportabili.
- Interblocchi di sicurezza su porte, sovratemperatura, pressione e vuoto, più un rilascio di emergenza documentato.
- Scorta di membrane e guarnizioni di ricambio dal primo giorno: entrambe sono materiali di consumo ed entrambe fermano la linea.
FAQ
Cosa fa realmente una macchina laminatrice per pannelli solari?
Rimuove l'aria tra vetro, incapsulante, celle e backsheet, fonde la pellicola in modo che scorra attorno a ogni ribbon e interstizio, poi mantiene lo stack sotto calore e pressione finché non reticoli in un'unità sigillata e isolante.
Camera singola o doppia?
Aggiungere una camera quando la produzione richiesta supera quanto consente il ciclo di una camera, o quando si eseguono ricette realmente diverse. Per un solo formato a volume modesto, una camera singola è più semplice da mantenere.
Quanto dura un ciclo di laminazione?
Dipende dalla chimica dell'incapsulante, dallo spessore della pellicola, dalla costruzione e dal contenuto di gel richiesto, quindi un valore citato senza questi dati è privo di significato. Richiedere una prova di ciclo sul proprio stack di laminato.
Una macchina può lavorare EVA, POE ed EPE?
Sì, con ricette memorizzate separate. POE ed EPE richiedono generalmente un periodo di flusso più lungo e una rampa più delicata rispetto all'EVA perché bagnano lentamente attorno ai ribbon, quindi ogni materiale deve essere validato anziché adattato a sensazione.
Quale manutenzione conta di più?
Condizione della membrana e della pellicola di distacco, pulizia della piastra, ispezione della guarnizione perimetrale e controlli regolari delle perdite di vuoto. Questi quattro aspetti distinguono una macchina che funziona pulita per anni da una che produce bolle intermittenti che nessuno riesce a rintracciare.
Dimensionare una macchina laminatrice per pannelli solari per una linea nuova o esistente? Inviate i formati dei vostri moduli e la produzione target e abbineremo una configurazione, un piano di ricette e un pacchetto di formazione — richiedi un preventivo.