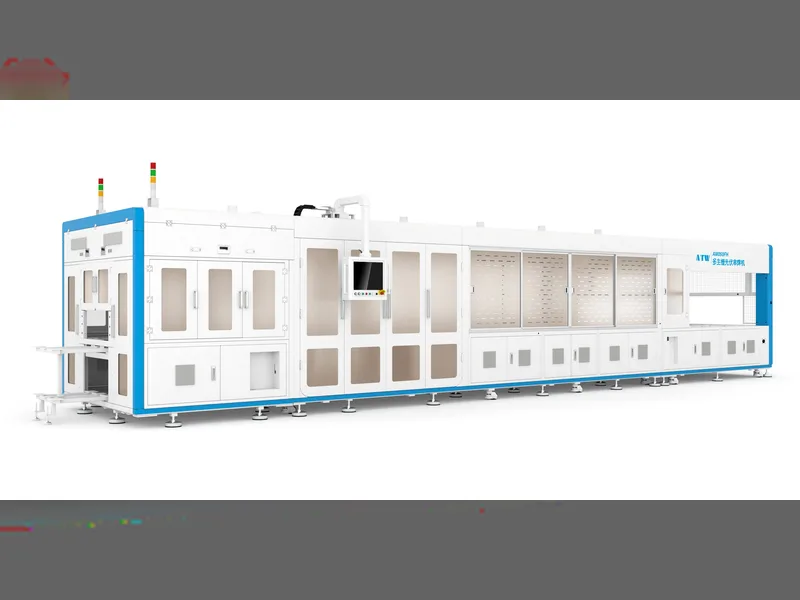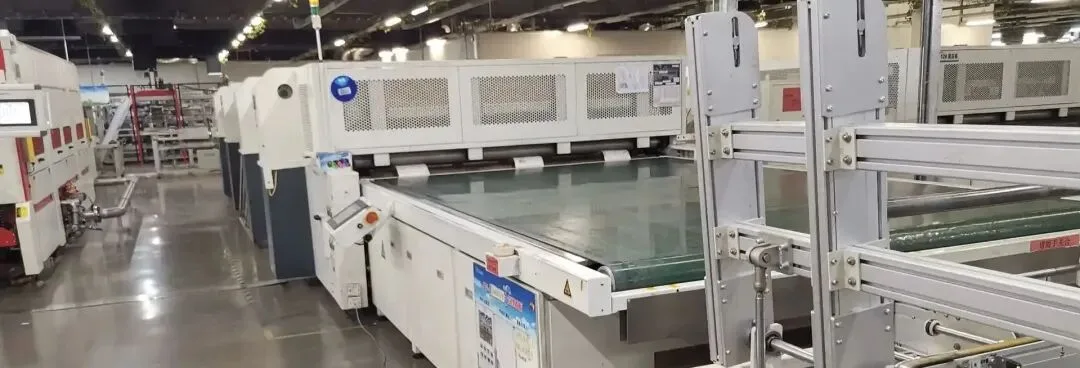
La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Laminatore per moduli FV: fasi di vuoto e laminazione
Indice
Risposta rapida: Una laminatrice per pannelli solari è la macchina che unisce lo stack del modulo — vetro frontale, incapsulante EVA, la stringa di celle interconnesse, un secondo strato di EVA e il backsheet — in un'unica unità sigillata e priva di vuoti. Ciò avviene sotto vuoto e calore in un ciclo a più fasi. Innanzitutto la camera viene evacuata per rimuovere l'aria intrappolata, poi viene applicata pressione mentre i piatti riscaldano lo stack e infine il modulo viene mantenuto in temperatura abbastanza a lungo perché l'EVA reticoli completamente. La finestra termica dell'EVA è ristretta: la reticolazione procede intorno ai 150°C, mentre il processo deve evitare la regione dei 120°C dove l'incapsulante è ancora fluido e soggetto a bolle, e il raffreddamento deve essere controllato per prevenire lo spostamento delle celle. L'uniformità di temperatura entro circa 2°C su tutto il piatto è il requisito pratico, poiché un angolo freddo lascia EVA non reticolato e un punto caldo lo degrada.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Cosa fa un laminatore per pannelli solari
Il sistema a vuoto che sta dietro il ciclo di laminazione — i tipi di pompa, i loro ruoli e la finestra termica dell'EVA che stabilisce la scadenza — è trattato in pompe per vuoto per laminatori, la finestra EVA e come è configurato il gruppo pompe.
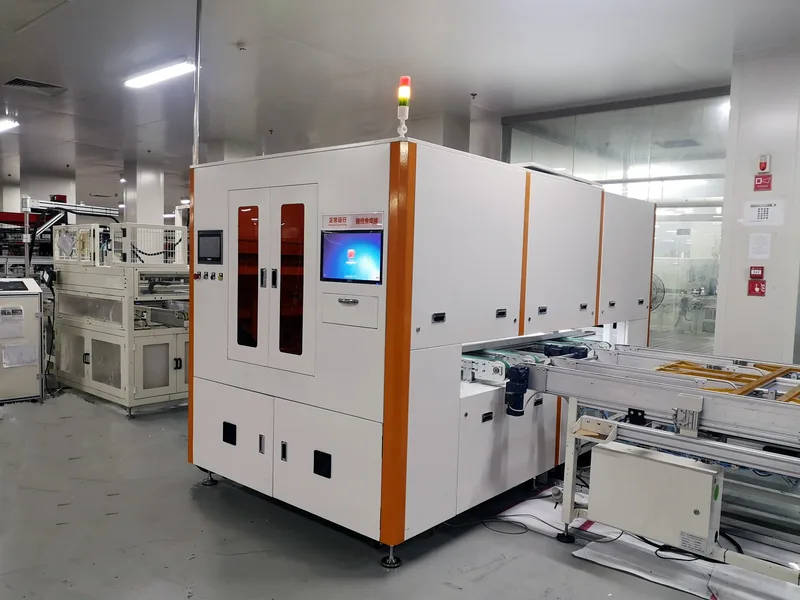
Il laminatore per pannelli solari è la macchina che trasforma una pila di strati sciolti in un unico modulo sigillato. Sulla linea di incapsulamento dei moduli fotovoltaici fonde i materiali sovrapposti in un'unica unità: sotto temperatura, vuoto e pressione impostati, una macchina laminatrice per pannelli solari termopremette e unisce insieme le celle preparate, le barre collettrici e le pellicole incapsulanti. Gli obiettivi principali di questo processo includono:
La macchina stessa si colloca tra i materiali e il processo: il film encapsulante che scegli definisce la finestra di processo, e la fase di laminazione determina l'aspetto del laminato finito. Per i criteri di selezione, vedi come scegliere il laminatore giusto per il modulo solare; per i difetti specifici, vedi salto del telaio e sistemi servo bolle nel laminato. A livello di linea, la laminatrice è una stazione nella sequenza descritta in macchine per la produzione di pannelli solari.
Rimozione dell'aria: Con l'aiuto di un ambiente sottovuoto, tutta l'aria intrappolata tra gli strati viene rimossa accuratamente per prevenire bolle interne e delaminazione.
Fusione e incollaggio: Il riscaldamento fa fondere e fluire il film di EVA (o POE, ecc.), facilitando l'estrazione dell'aria.
Applicazione della pressione: Mentre il film è fuso, viene applicata una pressione uniforme per riempire completamente gli spazi tra celle, ribbon, vetro e backsheet.
Reticolazione e polimerizzazione: Mantenendo una temperatura elevata per un tempo sufficiente, si induce l'EVA a completare la sua reazione di reticolazione, formando uno strato solido, trasparente e stabile con elevata forza di adesione.
Formazione integrale: Infine, vetro, celle, film e backsheet vengono saldamente incollati in un modulo fotovoltaico sigillato, robusto e resistente alle intemperie.
Parametri tecnici
La posizione critica del laminatore sulla linea di produzione
Prima di guardare i numeri, è utile capire perché questa stazione è così importante. La qualità della laminazione è direttamente correlata all'affidabilità a lungo termine del modulo (resistenza al PID, resistenza al calore umido, capacità ai raggi UV e al carico meccanico) e alla durata di vita di oltre 25 anni. Il ciclo di laminazione è anche relativamente lungo (tipicamente 8-15 minuti per ciclo), quindi l'efficienza e la stabilità dell'attrezzatura hanno un'influenza decisiva sulla capacità dell'intera linea. L'investimento iniziale, il consumo energetico operativo e la manutenzione periodica costituiscono una parte importante del costo di produzione del modulo.
| Parametro | Specifiche tipiche |
|---|---|
| Tempo di ciclo di laminazione | 8-15 min per ciclo |
| Precisione del controllo della temperatura | ±1-2°C |
| Temperatura camera 1 | circa 110-120°C |
| Temperatura camera 2 | 140-150°C |
| Livello di vuoto principale / di lavoro | 40-100 Pa (o inferiore) |
| Tempo di vuoto camera 1 | 300-400 s |
| Tempo di vuoto camera 2 | circa 50-120 s |
| Tempo di mantenimento camera 2 | circa 400-600 s |
| Temperatura target di raffreddamento | sotto 50°C |
| Metodo di riscaldamento | Riscaldamento a olio / Riscaldamento elettrico |
| Metodo di pressione | Air bag / Diaframma (membrana in silicone) |
| Struttura della camera | Doppio ponte a tre camere / doppia camera |
| Durata del foglio di silicone | 6000-8000 cicli |
Vantaggi Tecnici
Sistemi principali dell'attrezzatura e principio di funzionamento
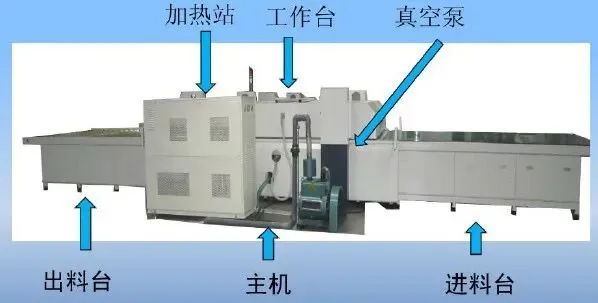
Una laminatrice di solito integra diversi sistemi principali che lavorano insieme:
Sistema di riscaldamento: Fornisce un campo termico controllabile con precisione per fondere l'EVA e ottenere la reticolazione. Le opzioni principali includono riscaldamento a olio (circolazione di olio termico, temperatura uniforme e stabile, alta precisione di controllo, sistema leggermente più complesso) e riscaldamento elettrico (riscaldamento rapido, struttura semplice, uniformità da ottimizzare). La precisione di controllo deve essere molto elevata (comunemente ±1-2°C), e l'uniformità della temperatura ha un impatto importante sulla qualità della laminazione.
Sistema di vuoto: Crea e mantiene il vuoto durante la laminazione, estraendo l'aria interstrato e i gas generati dall'EVA fuso. Include tipicamente un gruppo pompe da vuoto (come una pompa Roots con pompe a palette o a secco), tubazioni per il vuoto, valvole e un vacuometro. Il livello di vuoto finale (spesso 40-100 Pa), la velocità di pompaggio e la stabilità del mantenimento della pressione sono tutti critici.
Sistema di pressione: Applica una pressione uniforme e controllabile al pannello sotto vuoto per favorire il flusso e il riempimento dell'EVA fuso. Il tipo a air-bag / diaframma è ampiamente utilizzato: aria compressa (o azoto) viene caricata in un sacco di gomma o diaframma in silicone, trasmettendo la pressione attraverso mezzi flessibili come una piastra in silicone, garantendo buona uniformità e adattabilità a diversi spessori. I parametri chiave sono il valore di pressione, la velocità di pressurizzazione, il tempo di mantenimento e l'uniformità della pressione.
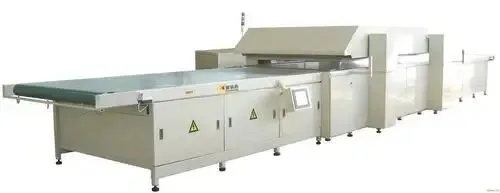
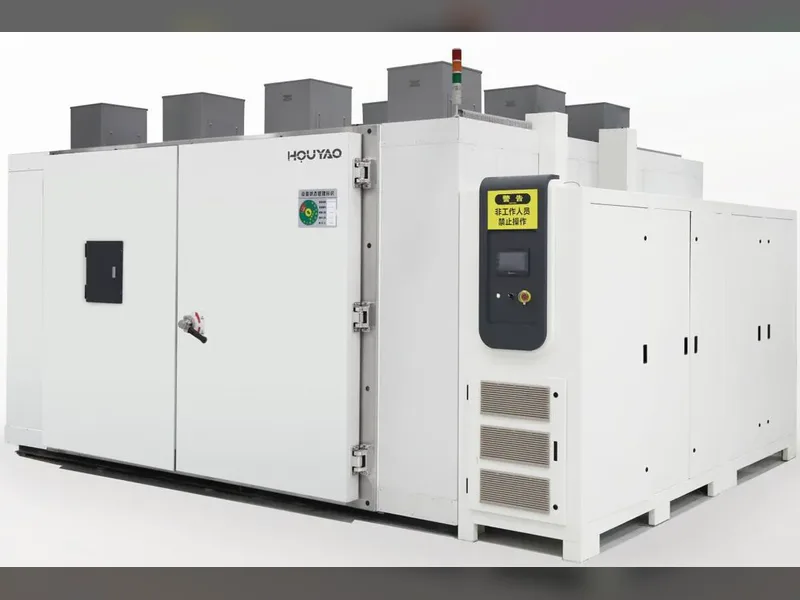
Camera e struttura principale: Forma lo spazio sigillato per mantenere l'ambiente di vuoto e pressione. L'attuale mainstream è una struttura a doppio ponte a tre camere o a doppio ponte a due camere. Nel design a tre camere, una camera opera a una temperatura relativamente più bassa con un tempo di vuoto più lungo, focalizzata sulla rimozione delle bolle; la seconda opera più calda con pressione leggermente più alta per garantire che il film si reticoli completamente. La struttura consiste in un robusto telaio in acciaio, coperchio superiore sollevabile, camera inferiore fissa, strisce di tenuta e isolamento, con le prestazioni di tenuta come metrica principale.
Sistema di trasporto: Alimenta i moduli da pressare nella camera e invia i prodotti finiti all'esterno. Il trasporto a rulli o a catena è comune e deve connettersi senza problemi con le apparecchiature a monte e a valle come la sigillatura dei bordi e il taglio.
Sistema di controllo: Funge da cervello dell'apparecchiatura, controllando con precisione l'intero ciclo di laminazione (temperatura, vuoto, pressione, tempo) per il funzionamento automatico, l'impostazione dei parametri, la registrazione dei dati e la diagnosi dei guasti. Si basa su un PLC e un touchscreen HMI, con unità di fascia alta che possono integrare un'interfaccia MES.
Passaggi tipici del processo di laminazione (esempio con air-bag)
Caricamento: Il modulo assemblato viene trasportato nella prima camera aperta.
Chiusura del coperchio: Il coperchio superiore scende, si chiude con la camera inferiore e preme la striscia di tenuta.
Vuoto: La pompa a vuoto si avvia, estraendo rapidamente l'aria dalla camera al livello di vuoto impostato (il tempo di vuoto della camera 1 è solitamente 300-400 s) e rimuovendo la maggior parte del gas dal modulo.
Riscaldamento e fusione: La camera 1 mantiene circa 110-120°C; il modulo in ingresso viene riscaldato passivamente e il film si scioglie (sincronizzato con il vuoto).
Pressurizzazione: Dopo l'aspirazione, il cuscino d'aria/diaframma viene gonfiato, applicando una pressione uniforme al modulo fuso attraverso una piastra in silicone. Sotto pressione e vuoto combinati, l'EVA scorre per riempire i vuoti e le bolle vengono espulse.
Pressione di mantenimento e vuoto: Mantenuto a temperatura impostata, alto vuoto e pressione per un periodo (di solito 300-400 s) per rimuovere completamente le bolle.
Rilascio di vuoto e pressione: Quando il tempo è scaduto, l'aria viene introdotta lentamente e la pressione del cuscino viene rilasciata per prevenire deformazioni o tensioni interne dovute a cambiamenti improvvisi di pressione.
Apertura del coperchio e trasferimento alla camera 2: Il coperchio si alza e il modulo viene trasportato alla camera 2.
Operazione della camera 2: Impostata a 140-150°C. Poiché le bolle sono state rimosse nella camera 1, il tempo di vuoto è breve (circa 50-120 s) ma il tempo di mantenimento è più lungo (circa 400-600 s) per garantire una completa reticolazione. Dopo il rilascio del vuoto e l'apertura del coperchio, il modulo entra nella camera di raffreddamento (camera 3).
Raffreddamento: L'acqua di raffreddamento nella piastra di base della camera 3 riduce il modulo a un intervallo sicuro (es. sotto 50°C) per stabilizzare la struttura. Le unità senza terza camera spesso aggiungono raffreddamento ad aria a pressione atmosferica.
Scarico: Il coperchio si alza e il modulo laminato viene inviato al processo successivo come il taglio.
Applicazione del prodotto
Parametri di controllo chiave del processo di laminazione
La laminatrice è applicata come stazione di incapsulamento centrale in praticamente tutte le linee di moduli in silicio cristallino e molte linee a film sottile, e ottenere questi parametri corretti è ciò che la fa funzionare nella produzione reale:
Temperatura: Deve corrispondere alla finestra di fusione e reticolazione dell'EVA. Troppo alta causa ingiallimento e delaminazione; troppo bassa dà reticolazione insufficiente e scarsa adesione. Di solito impostata a 140-150°C (regolata in base al grado di EVA).
Vuoto: Un vuoto iniziale e principale insufficiente è la causa principale di bolle e delaminazione. Lo stadio di vuoto principale spesso richiede 40-100 Pa o meno.
Pressione: Troppa poca pressione causa riempimento incompleto e adesione debole; troppa o troppo rapida può causare micro-crepe o spostamento delle celle.
Tempo: Il tempo di vuoto, il tempo di mantenimento pressione/vuoto (polimerizzazione) e il tempo di raffreddamento richiedono tutti un controllo preciso. Un tempo di polimerizzazione insufficiente riduce direttamente il grado di reticolazione.
Velocità di raffreddamento: Un raffreddamento troppo rapido può causare concentrazione di stress interno o deformazioni.
Elementi essenziali per la manutenzione delle attrezzature
La manutenzione regolare è fondamentale per salvaguardare le prestazioni e la durata delle attrezzature:
Controlli giornalieri: Test di uniformità di vuoto, pressione e temperatura, ispezione delle guarnizioni di tenuta, pulizia e controllo del telo ad alta temperatura e del foglio di silicone (verificare graffi e invecchiamento), lubrificazione del sistema di trasporto e pulizia delle superfici.
Manutenzione periodica: Cambiare regolarmente l'olio della pompa a vuoto, pulire o sostituire i filtri del vuoto, controllare il sistema di riscaldamento (circuito dell'olio o tubi riscaldanti), calibrare i sensori di temperatura/pressione/vuoto, verificare i collegamenti elettrici e pulire a fondo la camera.
Sostituzione del foglio di silicone: Il foglio di silicone è un componente soggetto a usura, solitamente sostituito dopo 6000-8000 utilizzi o quando è gravemente graffiato, indurito o danneggiato, per proteggere l'uniformità di pressione e la qualità della superficie del modulo (si consiglia anche la sostituzione quando si passa da moduli a doppio vetro a moduli a vetro singolo per evitare ammaccature sul retro).
Il laminatore è senza dubbio il cuore della produzione di moduli fotovoltaici; le sue prestazioni determinano direttamente la qualità dell'incapsulamento e l'affidabilità a lungo termine. Poiché la tecnologia fotovoltaica evolve verso maggiore efficienza, dimensioni più grandi, celle più sottili e strutture a doppio vetro, il laminatore deve soddisfare requisiti più elevati in termini di uniformità della temperatura, prestazioni del vuoto, precisione del controllo della pressione, automazione e intelligenza.
Il Punto di Vista di Ooitech
Come fornitore globale di linee di produzione di pannelli solari, Ooitech ritiene che il laminatore sia il punto in cui l'affidabilità del modulo si vince o si perde davvero: con wafer sottili e design a doppio vetro ormai mainstream, il margine tra una buona e una scarsa uniformità di temperatura, stabilità del vuoto e controllo della pressurizzazione si è ridotto drasticamente, e un laminatore a tre camere ben abbinato non è più un lusso ma un requisito di base. Dalla nostra esperienza con linee di moduli chiavi in mano, scopriamo che abbinare ricette di processo precise guidate da PLC con una disciplina nella manutenzione del foglio di silicone e delle guarnizioni fa di più per la resa che inseguire la velocità massima. Per altri filmati reali dalle fabbriche di moduli solari, siete invitati a seguire e iscrivervi al canale YouTube di Ooitech all'indirizzo www.youtube.com/ooitech.
Letture correlate: come vengono costruiti i prezzi delle macchine e sistemi servo dove si trova il laminatore nella linea.
Correlato: Perché il bussing (saldatura a sovrapposizione) causa crepe nelle celle è la controparte lato giunzione: ciò che deve essere corretto alla stazione di bussing prima che la pressa veda il modulo.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore:
- VDMA — Roadmap tecnologica internazionale per il fotovoltaico (ITRPV)
- pv magazine — notizie globali e approfondimenti tecnici sull'industria fotovoltaica
- Fraunhofer ISE — Rapporto sul fotovoltaico
Per i tipi di camera, le finestre per vuoto ed EVA e le fasi del ciclo su una linea reale, consulta la guida alla selezione e al funzionamento della macchina laminatrice per pannelli solari.