Interruzioni dei diti nelle celle solari — Test EL
Indice
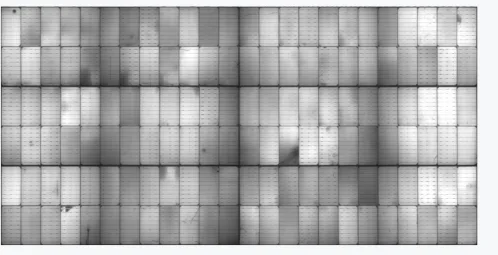
Risposta rapida: Il test di elettroluminescenza e il test IV rispondono a domande diverse su una linea di moduli solari. Il test IV misura quanta potenza produce un modulo; il test EL mostra dove al suo interno la corrente non fluisce. Un'interruzione di un finger — una rottura nella sottile linea di metallizzazione che raccoglie la corrente da una cella — è invisibile a una misura di potenza se la perdita è piccola, ma appare chiaramente in un'immagine EL come una linea scura, perché la fotocamera riprende l'emissione del modulo stesso a lunghezze d'onda intorno ai 1200 nm. Questa differenza è importante per l'azione correttiva: un risultato IV ti dice che un modulo ha prestazioni inferiori, mentre un'immagine EL ti dice quale fase del processo l'ha causato, che si tratti di serigrafia, firing o danni da manipolazione dopo la metallizzazione. Eseguire entrambi i controlli inline è ciò che rende un difetto riconducibile a una stazione anziché a un lotto.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione al prodotto
Test EL e test IV nella produzione di moduli solari
In una linea di produzione di pannelli solari, due fasi di ispezione sono particolarmente importanti: test EL e sistemi servo test IV. Il test IV viene normalmente utilizzato come ispezione finale delle prestazioni. Conferma se il modulo fotovoltaico finito soddisfa la potenza di uscita richiesta prima della spedizione.
Tuttavia, il test IV misura le prestazioni elettriche dell'intero modulo. Non può individuare con precisione i difetti in una singola cella solare, come micro-crepe nascoste, dita rotte, saldature scadenti o contaminazione locale. È qui che l'imaging EL diventa molto utile. Il test EL rende visibili problemi interni invisibili, aiutando i team di produzione a identificare i difetti prima che il modulo raggiunga il cliente.
Il test EL è utilizzato principalmente per analisi qualitativa della posizione delle celle all'interno di un modulo fotovoltaico. Può aiutare a rilevare micro-crepe, celle rotte, linee di griglia interrotte, saldature deboli, dissaldature, contaminazione da sporco, scarsa sinterizzazione e inefficienza non uniforme delle celle.
Parametri tecnici
Logica tecnica di base dell'imaging EL
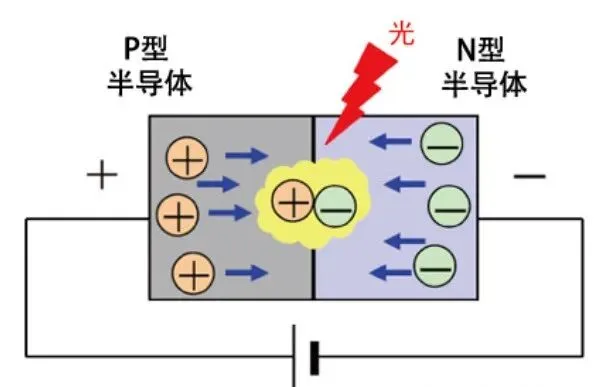
Il principio di funzionamento del test EL è strettamente correlato al principio di funzionamento di una cella solare. Una cella solare in silicio cristallino è composta principalmente da materiali semiconduttori di tipo P e di tipo N. Quando le regioni di tipo P e di tipo N formano una giunzione PN, viene generato un campo elettrico incorporato all'interfaccia di contatto.
Sotto la luce solare, l'energia dei fotoni eccita le coppie elettrone-lacuna. Gli elettroni vengono spinti verso la regione N, mentre le lacune vengono spinte verso la regione P. Questa separazione di carica crea corrente, che è il principio di base della generazione di energia di una cella solare.
Ma cosa succede se invertiamo questo processo?
Durante il test EL, le sonde del tester entrano in contatto con le barre collettrici positive e negative del modulo fotovoltaico. Successivamente, viene applicata una tensione esterna al modulo. Questa tensione viene condotta attraverso le barre collettrici, trasferita ai nastri, quindi consegnata agli elettrodi d'argento sulla superficie della cella. Da lì, la corrente entra nelle regioni semiconduttrici di tipo P e di tipo N all'interno della cella.
Mentre elettroni e lacune si muovono in modo direzionale, formano un circuito di corrente. Quando questi portatori entrano nell'area di giunzione PN, chiamata anche regione di svuotamento, ricombinazione radiativa avviene. Durante la ricombinazione, gli elettroni passano da un livello energetico più alto a uno più basso e rilasciano energia in eccesso. Questa energia viene emessa sotto forma di fotoni, producendo luce nel vicino infrarosso con una lunghezza d'onda di circa 1100-1200 nm.
Una fotocamera EL professionale cattura questa luce nel vicino infrarosso e genera l'immagine EL.
| Articolo | Descrizione |
|---|---|
| Metodo di prova | Elettroluminescenza imaging in polarizzazione diretta |
| Scopo principale | Ispezione visiva dei difetti interni delle celle solari |
| Oggetto applicato | Celle solari e moduli fotovoltaici finiti |
| Processo fisico chiave | Iniezione di portatori e ricombinazione radiativa |
| Intervallo di emissione luminosa | Luce nel vicino infrarosso, circa 1100-1200 nm |
| Difetti rilevabili | Micro-crepe, celle rotte, dita rotte, saldature deboli, dissaldature, contaminazione, efficienza non uniforme |
| Differenza principale dal test IV | EL individua i difetti visivamente; IV misura l'uscita elettrica complessiva |
Va notato che sia gli elettroni che le lacune sono portatori. Il loro movimento direzionale può essere semplicemente inteso come flusso di corrente.
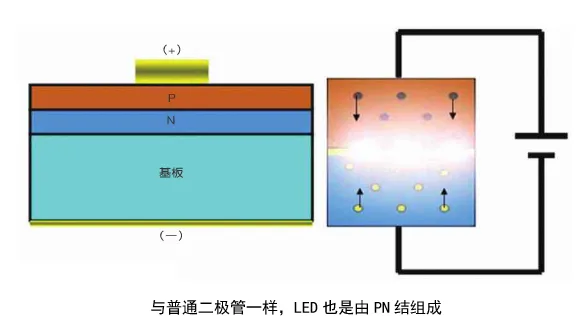
Una piccola nota: il principio di funzionamento del test EL è simile al principio di funzionamento di una lampada a LED. Pertanto, quando il termine ricombinazione radiativa appare, non significa che i moduli solari generino radiazioni dannose.
Vantaggi Tecnici
Perché i difetti diventano visibili nelle immagini EL
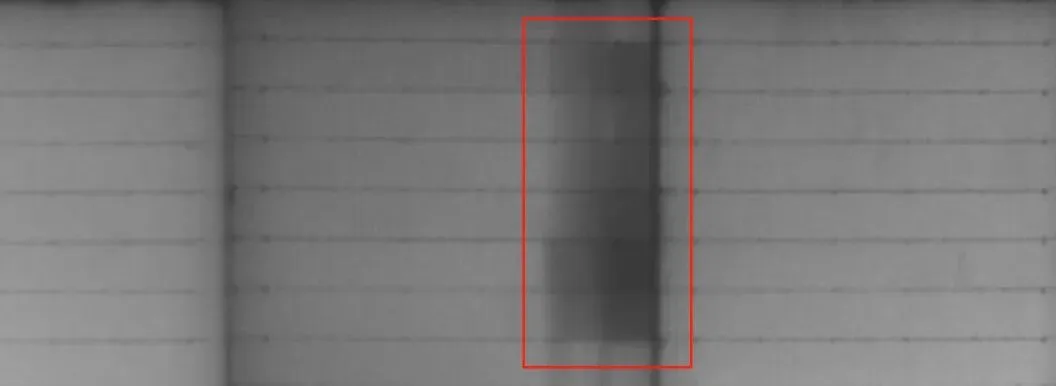
Nell'imaging EL, qualsiasi difetto che influisce sulla trasmissione di corrente, o più precisamente sulla trasmissione dei portatori, può diventare visibile. Se elettroni o lacune non possono passare agevolmente attraverso una certa area, la ricombinazione radiativa si indebolirà o si fermerà in quell'area. Di conseguenza, vengono emessi meno fotoni e l'area appare più scura nell'immagine EL.
Micro-crepe: Una microcricca nascosta si riferisce a una minuscola crepa all'interno della cella solare che è difficile da vedere a occhio nudo. Sebbene possa sembrare invisibile dall'esterno, per i portatori come elettroni e lacune, la crepa è come una barriera. La trasmissione dei portatori è bloccata in quel punto, quindi la ricombinazione radiativa non avviene normalmente. Senza emissione di fotoni, la crepa appare come una linea nera nell'immagine EL.
Saldatura debole: La saldatura debole di solito appare come macchie scure locali o linee scure nelle immagini EL. Questi difetti sono spesso distribuiti lungo la direzione delle linee di griglia e possono apparire come linee nere irregolari e discontinue o aree scure punteggiate. Il motivo principale è che il nastro e la linea di griglia non formano una connessione metallica efficace. Ciò aumenta notevolmente la resistenza di contatto. La trasmissione di corrente è bloccata nell'area di saldatura debole, quindi i portatori non possono passare efficientemente attraverso quella posizione nella cella. L'intensità luminosa è ridotta, formando un'area scura chiara rispetto alle celle normali adiacenti.
Dita rotte: Le dita rotte si verificano quando le sottili linee di griglia frontali della cella solare sono interrotte o separate dalla superficie della cella. La corrente iniettata dalla barra collettrice non può raggiungere l'area della griglia fine disconnessa, oppure la corrente sulla dita non può entrare nella giunzione PN all'interno della cella. In quest'area, la densità di corrente della giunzione PN diventa molto bassa o addirittura zero, risultando in un'emissione debole o assente. Questo forma una tipica anomalia di dita rotte nelle immagini EL.
Applicazione del prodotto
Ruolo del test EL nel controllo qualità dei moduli solari
Il test EL è ampiamente utilizzato nella produzione di moduli solari perché offre agli ingegneri di produzione un modo diretto per ispezionare i difetti a livello di cella. È particolarmente importante dopo processi meccanici o termici chiave, dove le celle possono essere sottoposte a stress o danneggiate.
I punti di applicazione comuni includono:
Ispezione delle celle in ingresso: Per verificare se le celle solari presentano già crepe, differenze di colore, linee di griglia rotte o efficienza non uniforme prima dell'assemblaggio del modulo.
Dopo la stringatura: Per identificare crepe, saldature deboli, disallineamento dei ribbon o interruzioni dei finger causati durante tabber stringer l'operazione.
Dopo la stratificazione e il collegamento: Per confermare se le stringhe sono collegate correttamente e se compaiono difetti di saldatura prima della laminazione.
Dopo la laminazione: Per ispezionare se la pressione termica ha causato nuove crepe o ha ampliato difetti esistenti.
Ispezione finale del modulo: Per supportare la classificazione di qualità insieme ai test IV e all'ispezione visiva.
Nella produzione pratica, i test EL e i test IV non si sostituiscono a vicenda. Il test IV dice al produttore se la potenza del modulo è qualificata. Il test EL dice al produttore perché un modulo può essere anomalo e dove si trova il difetto. Quando vengono utilizzati insieme, la fabbrica può costruire un sistema di controllo qualità più completo.
Contatta per l'acquisto
Risultato pratico per i produttori di moduli fotovoltaici
Il test EL può rivelare micro-crepe nascoste perché la crepa blocca il movimento dei portatori all'interno della cella solare. Una volta interrotta la trasmissione dei portatori, la ricombinazione radiativa diventa debole o scompare in quella regione, e l'immagine EL mostra una linea scura o un'area scura. Questo è il motivo per cui il test EL è uno dei metodi di ispezione più efficaci per identificare difetti interni delle celle che non possono essere visti a occhio nudo.
Per le fabbriche di moduli fotovoltaici, il valore del test EL non è solo trovare moduli difettosi. Più importante, aiuta a rintracciare i difetti fino alle fasi di processo come la movimentazione delle celle, la stringatura, la saldatura, la stratificazione, la laminazione e l'assemblaggio finale. Questo rende l'ispezione EL uno strumento chiave per migliorare la resa, ridurre i reclami dei clienti e stabilizzare la qualità dei moduli.
Il Punto di Vista di Ooitech
In qualità di fornitore di attrezzature specializzato in linee di produzione di pannelli solari, Ooitech considera il test EL più di una semplice stazione di ispezione. Il vero valore è il feedback di processo: se le micro-crepe compaiono frequentemente dopo lo stringing o la laminazione, la fabbrica non dovrebbe solo scartare i moduli difettosi, ma anche rivedere lo stress di manipolazione, la temperatura di saldatura, la tensione dei ribbon e i parametri di laminazione. Per i moderni moduli MBB, TOPCon, e celle di grandi dimensioni, una strategia di ispezione EL ben posizionata può ridurre notevolmente i rischi di qualità nascosti prima della spedizione.