Perché la saldatura a sovrapposizione (bussing) causa crepe nelle celle durante la laminazione nei moduli fotovoltaici
Indice
Introduzione al prodotto
Le crepe al foro centrale sono il difetto estetico più frequente che si incontra su una linea di moduli fotovoltaici. Le cause sono complesse e numerose. Questo post restringe il campo e considera solo le crepe al foro centrale che derivano da problemi nella fase di bussing (saldatura a sovrapposizione). Tre cause tipiche, analizzate una alla volta.
Parametri tecnici
Lo spazio riservato tra ribbon e bordo cella è troppo piccolo
Il bordo della cella è troppo vicino alla barra collettrice.
Le stringhe di celle TOPCon usano una struttura positiva con ribbon sul lato anteriore, e il ribbon è saldato sul retro della barra collettrice. Durante la bussing la macchina porta cella e barra collettrice sullo stesso piano, ma i due materiali differiscono molto in spessore:
| Articolo | Spessore |
|---|---|
| Wafer TOPCon standard | 0,13mm |
| Barra collettrice centrale | 0,35mm~0,4mm |
Una volta in laminazione, l'area di contatto dove il ribbon incontra il bordo della cella subisce una forza bidirezionale.


Quando lo spazio tra cella e barra collettrice è troppo piccolo, l'angolo tra ribbon e bordo del wafer si riduce. La forza di trazione F1 diminuisce, mentre la pressione verticale F2 aumenta contemporaneamente.
I wafer sono fragili. Sotto questa pressione maggiore, il bordo si crepa facilmente, e si ottiene una crepa al foro centrale.

Vantaggi Tecnici
Il ribbon si piega e si deforma dopo la formatura
Se la differenza di piano tra cella e barra collettrice è troppo grande durante la bussing, il ribbon mantiene una differenza di altezza dopo la saldatura.


La bussing ha già fissato la lunghezza totale del ribbon. La lunghezza extra non ha dove andare, quindi il ribbon si piega per assorbirla. Quel ribbon piegato continua a premere sul bordo della cella, e si ottengono crepe al foro centrale in serie.
Difetto dell'anello di saldatura durante la bussing (una causa più rara in serie)
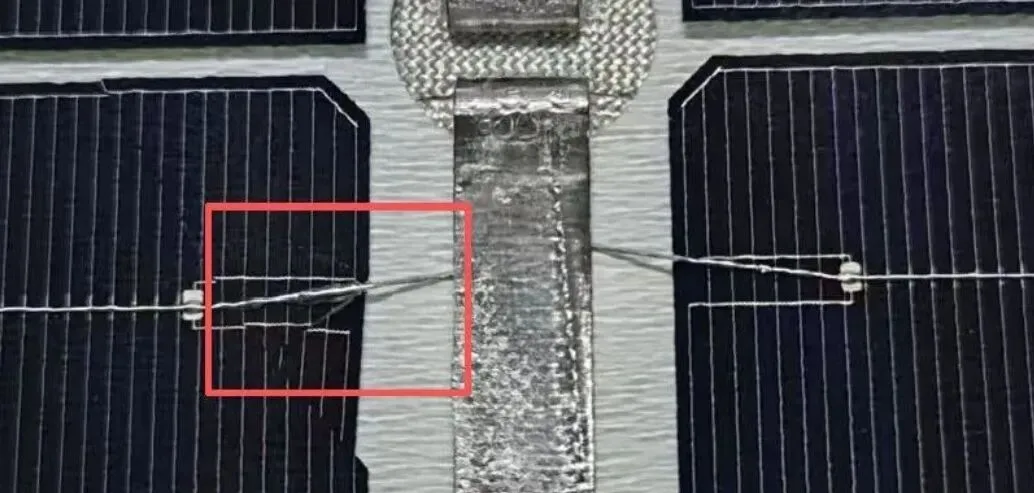
Qui la cella e la barra collettrice presentano una leggera differenza di piano durante la connessione, e l'area dell'arpione non ha supporto per la barra collettrice, quindi il nastro si separa dalla wafer. Quando il calore di saldatura fonde il rivestimento del nastro, si forma un anello di saldatura rialzato attorno ad esso. Durante la pressione di laminazione, questo anello di saldatura duro spinge direttamente nella wafer e la crepa, dando un'altra crepa centrale a foro.

Applicazione del prodotto
Queste tre modalità di guasto si manifestano nella maggior parte delle linee di moduli cristallini, e sono più rilevanti su celle sottili ad alta efficienza dove il margine meccanico è già ridotto. Monitorare la spaziatura nastro-cella, l'allineamento del piano durante la connessione e il controllo del profilo di saldatura offre la leva più grande sulla resa delle crepe centrali a foro.
Il Punto di Vista di Ooitech
Le wafer TOPCon sottili a 0,13 mm lasciano quasi nessun margine di errore, quindi l'equilibrio delle forze F1/F2 di cui parliamo qui è in realtà un problema di allineamento che si risolve a monte nelle stazioni di stringatura e connessione, non qualcosa che si può correggere più tardi in laminazione. Nelle linee di moduli che costruiamo, mantenere la cella e la barra collettrice complanari e mantenere un profilo di saldatura stabile è da dove proviene la maggior parte della resa delle crepe centrali. Se vuoi vedere come questi passaggi funzionano in una fabbrica reale, il canale YouTube di Ooitech www.youtube.com/ooitech ha molte riprese di linea che vale la pena guardare.