Processo di produzione dei pannelli solari: 10 fasi e macchine
Indice
Risposta rapida: La produzione di pannelli solari funziona come un processo continuo scandito dal takt, non come dieci macchine indipendenti. Entra una scatola di celle classificate ed esce un modulo pallettizzato e testato, attraverso test delle celle, taglio, stringatura, layup, laminazione, rifilatura, incorniciatura, montaggio della junction box, curing e test IV finale. La produttività è determinata dalla stazione più lenta, quindi una linea è specificata dalla capacità annua: una linea da 120 MW e una linea da 20 MW utilizzano la stessa sequenza con un numero e una velocità delle stazioni diversi. Il posizionamento del ribbon e la saldatura presso lo stringer, e il profilo di vuoto e termico presso il laminatore, sono i punti in cui ha origine la maggior parte dei difetti; due gate di elettroluminescenza intercettano micro-crepe e vuoti prima che raggiungano il cliente. Lo stesso processo serve le celle PERC, TOPCon e back-contact, con il formato della cella e il numero di busbar come principali variabili.
Cosa accade realmente tra una scatola di celle in ingresso e un modulo pallettizzato — ogni fase con la sua macchina, tempo di ciclo, consumo energetico, spazio occupato e numero di operatori, da un fornitore le cui linee eseguono questo processo ogni giorno.
Produzione di moduli fotovoltaici · Guida a processo e attrezzature · di Jerry, Ooitech
Una linea automatica da 120 MW completa un modulo all'incirca ogni due minuti. Dieci fasi separano una scatola di celle in ingresso da quel modulo pallettizzato, e ogni fase ha una macchina, un tempo di ciclo, un prezzo e una modalità di guasto. La maggior parte delle descrizioni del processo di produzione dei pannelli solari si ferma alla scienza. Questa pagina lo percorre come lo verificheresti in un reparto produttivo — perché è la versione che ti serve prima di firmare un contratto per le attrezzature.
1. Come funziona davvero il processo: takt, non dieci macchine separate
La parola che governa tutto è takt — il ritmo con cui i moduli finiti escono dalla linea. Nella nostra configurazione semiautomatica da 20 MW la linea completa 16 pannelli all'ora; sulla linea automatica da 120 MW, 32 pannelli all'ora operando 24 ore al giorno. Ogni stazione a monte deve tenere il passo con quel ritmo o diventare un collo di bottiglia, e le due operazioni più lente — saldatura e laminazione — dettano il tempo per tutto il resto.
Ecco perché anche la lista dei processi qui sotto si legge come un foglio di preventivo. Ognuno dei dieci passaggi corrisponde a un gruppo di macchine con una fascia di prezzo di mercato piuttosto stabile, FOB Cina: le stringer di fascia entry-level si collocano nella gamma $60k–70k, la classe workhorse da 2.400 celle tra $99.000–120.000 e $140.000–150.000, una macchina per la scribatura laser intorno a $20k–25k, un'unità di tornitura qualche migliaio di dollari — fasce che si sono mosse sorprendentemente poco in diversi anni di preventivi. Quando avrai finito questa pagina dovresti essere in grado di guardare il diagramma di processo di qualsiasi fornitore e associare a ogni casella una fascia di prezzo e un conteggio della manodopera.
2. Le dieci fasi, dal collaudo delle celle al pallet
| Fase | Cosa accade | Macchina (fascia tipica FOB Cina) | Numero chiave |
|---|---|---|---|
| 1. Test delle celle | Celle in ingresso testate con flash e suddivise per Isc, Voc, Pmax, FF, Rs, Rsh | Tester per celle, classe OTCT-A ($15k–18k) | Flash da 10 ms · celle fino a 210×210 mm |
| 2. Incisione laser e taglio | Celle intere incise e poi tagliate in celle a metà o a un quarto | Incisione laser, classe OLS-20A ($20k–25k) | 1.500 celle intere/h · incisione 40 μm · rotture ≤0,3% su grado A |
| 3. Tabbing e stringing | Nastro saldato da fronte a retro, da cella a cella, in stringhe | Classe SS-1500 ($60k–70k) / classe SS-2500 ($120k–140k); classe ATW ($380k–430k) | 2.400 celle/h (SS-2500) · saldatura IR · rotture ≤0,2% |
| 4. Layup | Vetro, EVA, stringhe, secondo strato di EVA e foglio posteriore impilati in ordine | Caricatore vetro $25k–30k · layup automatico $50k–60k · taglierina EVA/TPT $8k–35k · stazioni di layup manuale da ~$1.400–1.700 | Semiautomatico: 4 stazioni per 16 pannelli/h |
| 5. Bussing | Stringhe interconnesse nel circuito completo; nastro della junction box steso | Tavoli di bussing manuali ($4k–5k) o bussing automatico ($130k–260k) | La maggiore variazione di ambito tra i preventivi |
| 6. EL pre-laminazione | Elettroluminescenza l'imaging rileva microcricche e nastri disallineati | Tester EL, classe a 8 telecamere ($25k–32k) | Ultima occasione prima del passaggio irreversibile |
| 7. Laminazione | Impilamento fuso sottovuoto e calore in un unico laminato legato | Classe OCY-2666 ($90k–105k) a camera singola; doppia camera $150k–200k | 98 kW nominali · vuoto 40 Pa · uniformità ±1–2 °C |
| 8. Rifilatura e incorniciatura | Bava di bordo rimossa, telaio in alluminio incollato e pressato | Rifilatura manuale $4k–5k / automatica $30k–35k · incorniciatura $6k–8k semi / $45k–52k auto / $140k–185k all-in-one | L'all-in-one aggiunge il controllo del flusso di colla |
| 9. Scatola di giunzione & polimerizzazione | J-box incollata, cablata, incapsulata; l'adesivo si indurisce su un nastro trasportatore | Incollaggio $5k–6k · incapsulamento $12k–17k · saldatura automatica $60k–70k · nastro di indurimento $30k–70k | 2 operatori nel nostro piano di organico da 150 MW |
| 10. Test IV e EL finale, imballaggio | Il flash del simulatore solare assegna la classe di potenza; l'EL finale verifica l'assenza di nuove crepe; modulo imballato | Tester IV, OTMT-A class ($20k–28k) o Gsolar Class A ($60k–75k) · EL finale a 4 telecamere ($20k–23k) | Flash da 10 ms · moduli fino a 2500×1400 mm |
Quattro di queste fasi decidono gran parte della tua economia, quindi meritano uno sguardo più attento.

Fase 3 — stringing, quella irreversibile
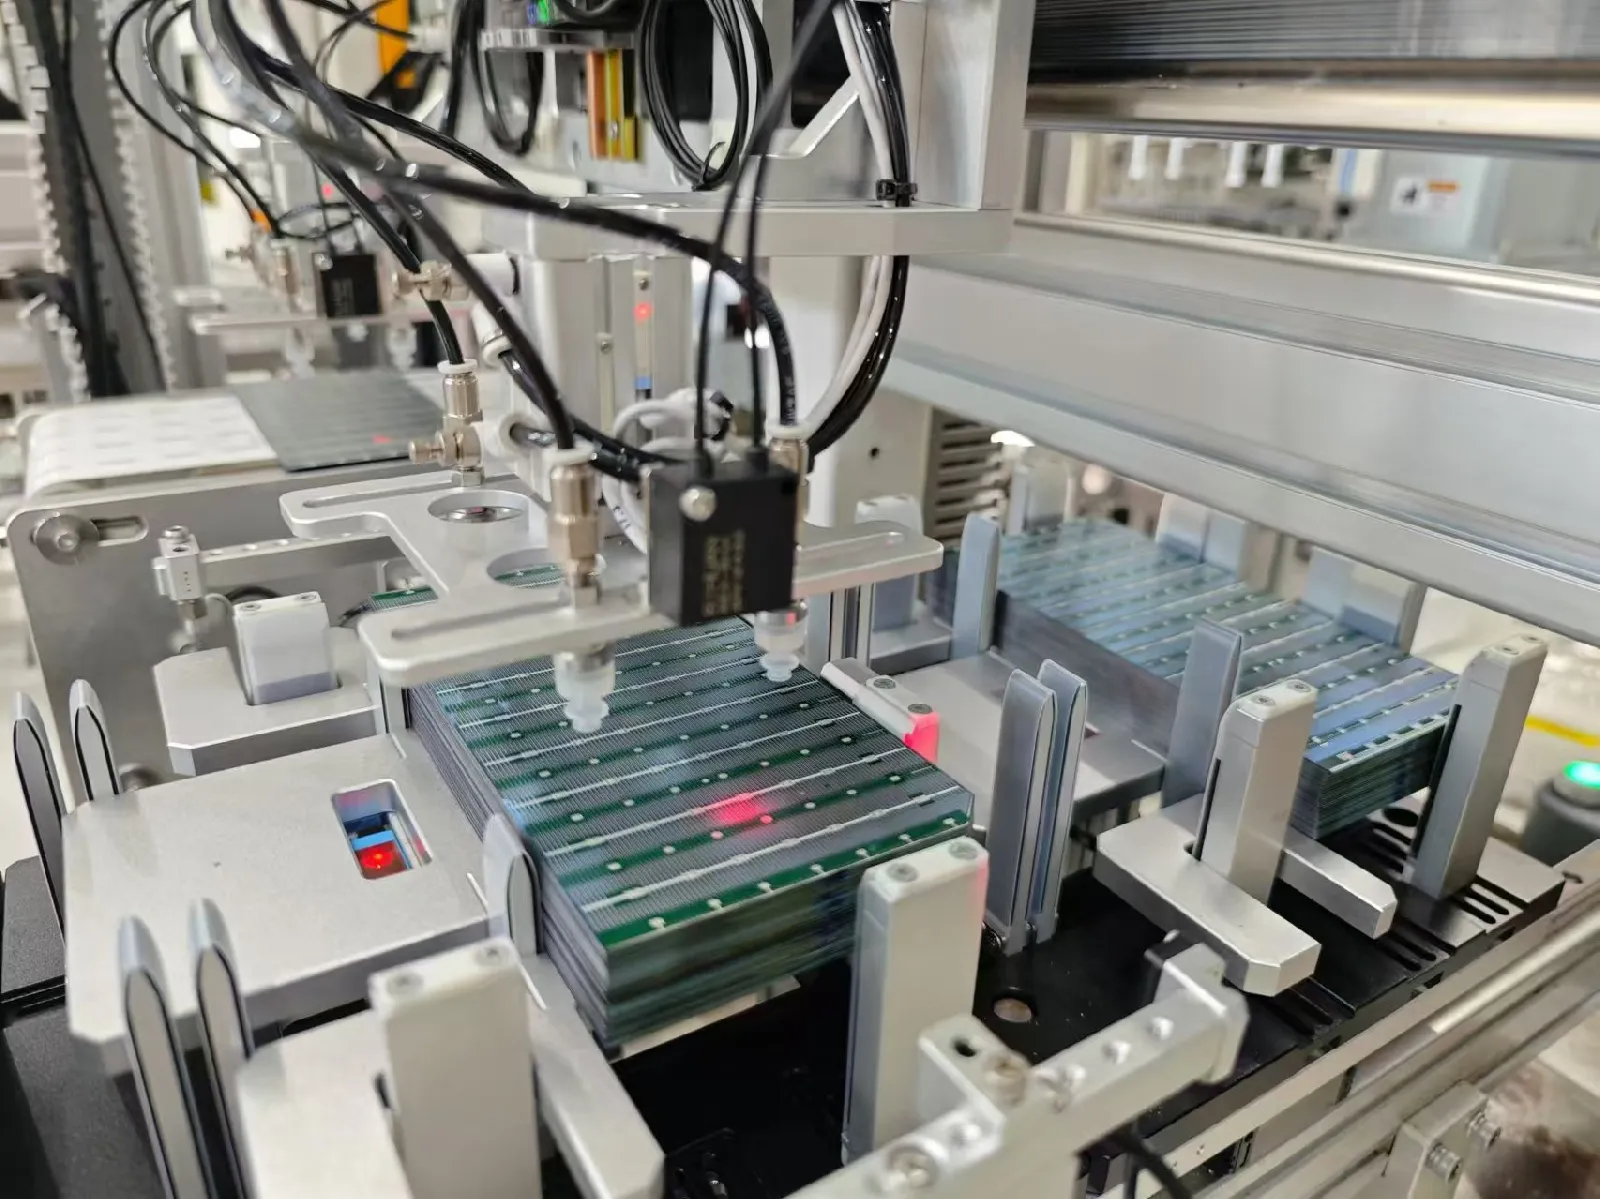
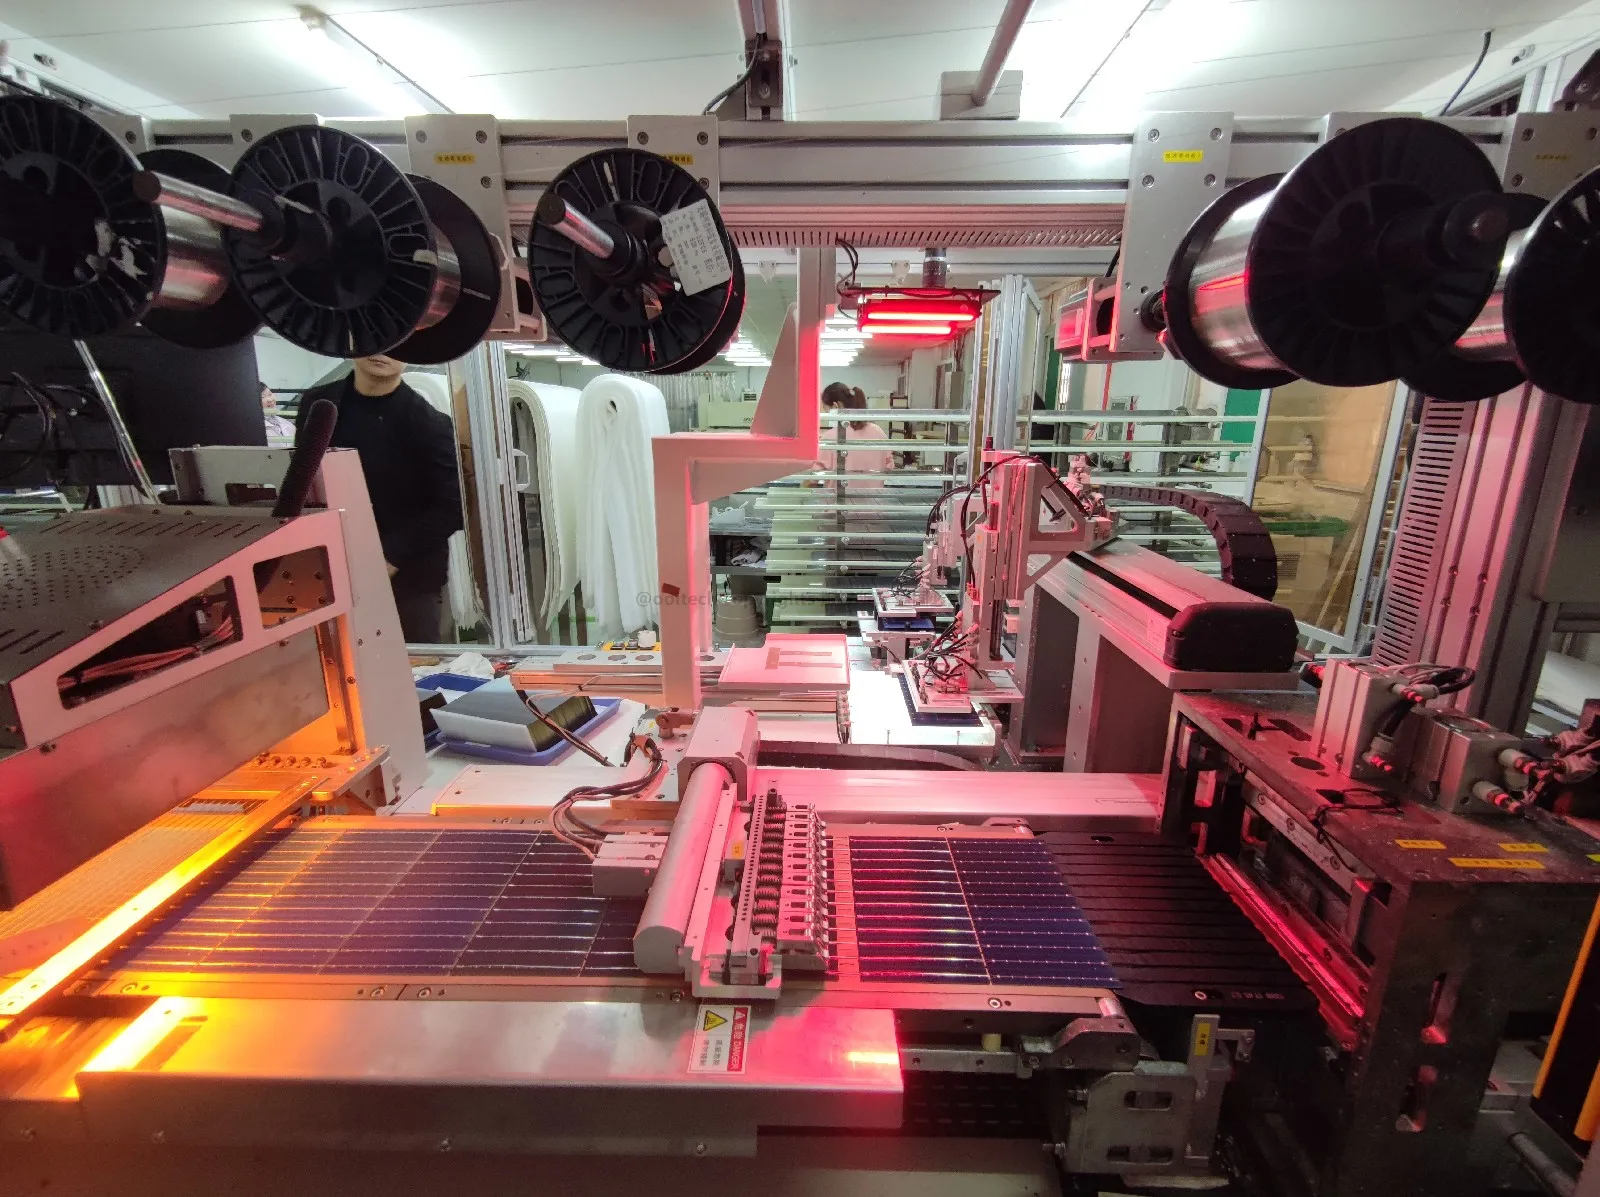
Saldare la ribbon sulla faccia frontale di una cella e instradarla verso il retro della cella successiva è il punto in cui si blocca la qualità elettrica di un modulo. L'SS-2500 lo fa a 2.400 celle all'ora con posizionamento tramite telecamera CCD e un robot che gestisce ogni cella, mantenendo la rottura a o non oltre lo 0,2% su celle di grado A in formati da 3–20 busbar da 156 a 210 mm. Una volta che un giunto di saldatura difettoso o una microcrepa nascosta supera questa stazione, nessuna fase successiva può ripararla — ed è per questo che esiste la fase 6. Quando qualcosa va fuori tolleranza, il sintomo è specifico: fili fuori posto rispetto ai loro pad di saldatura, visibili come giunti anneriti o non bagnati sul bordo della stringa. La soluzione è quasi sempre l'allineamento dell'avanzamento della ribbon o la ricetta della temperatura di saldatura, non la cella.
Fase 7 — laminazione, quella che detta il ritmo
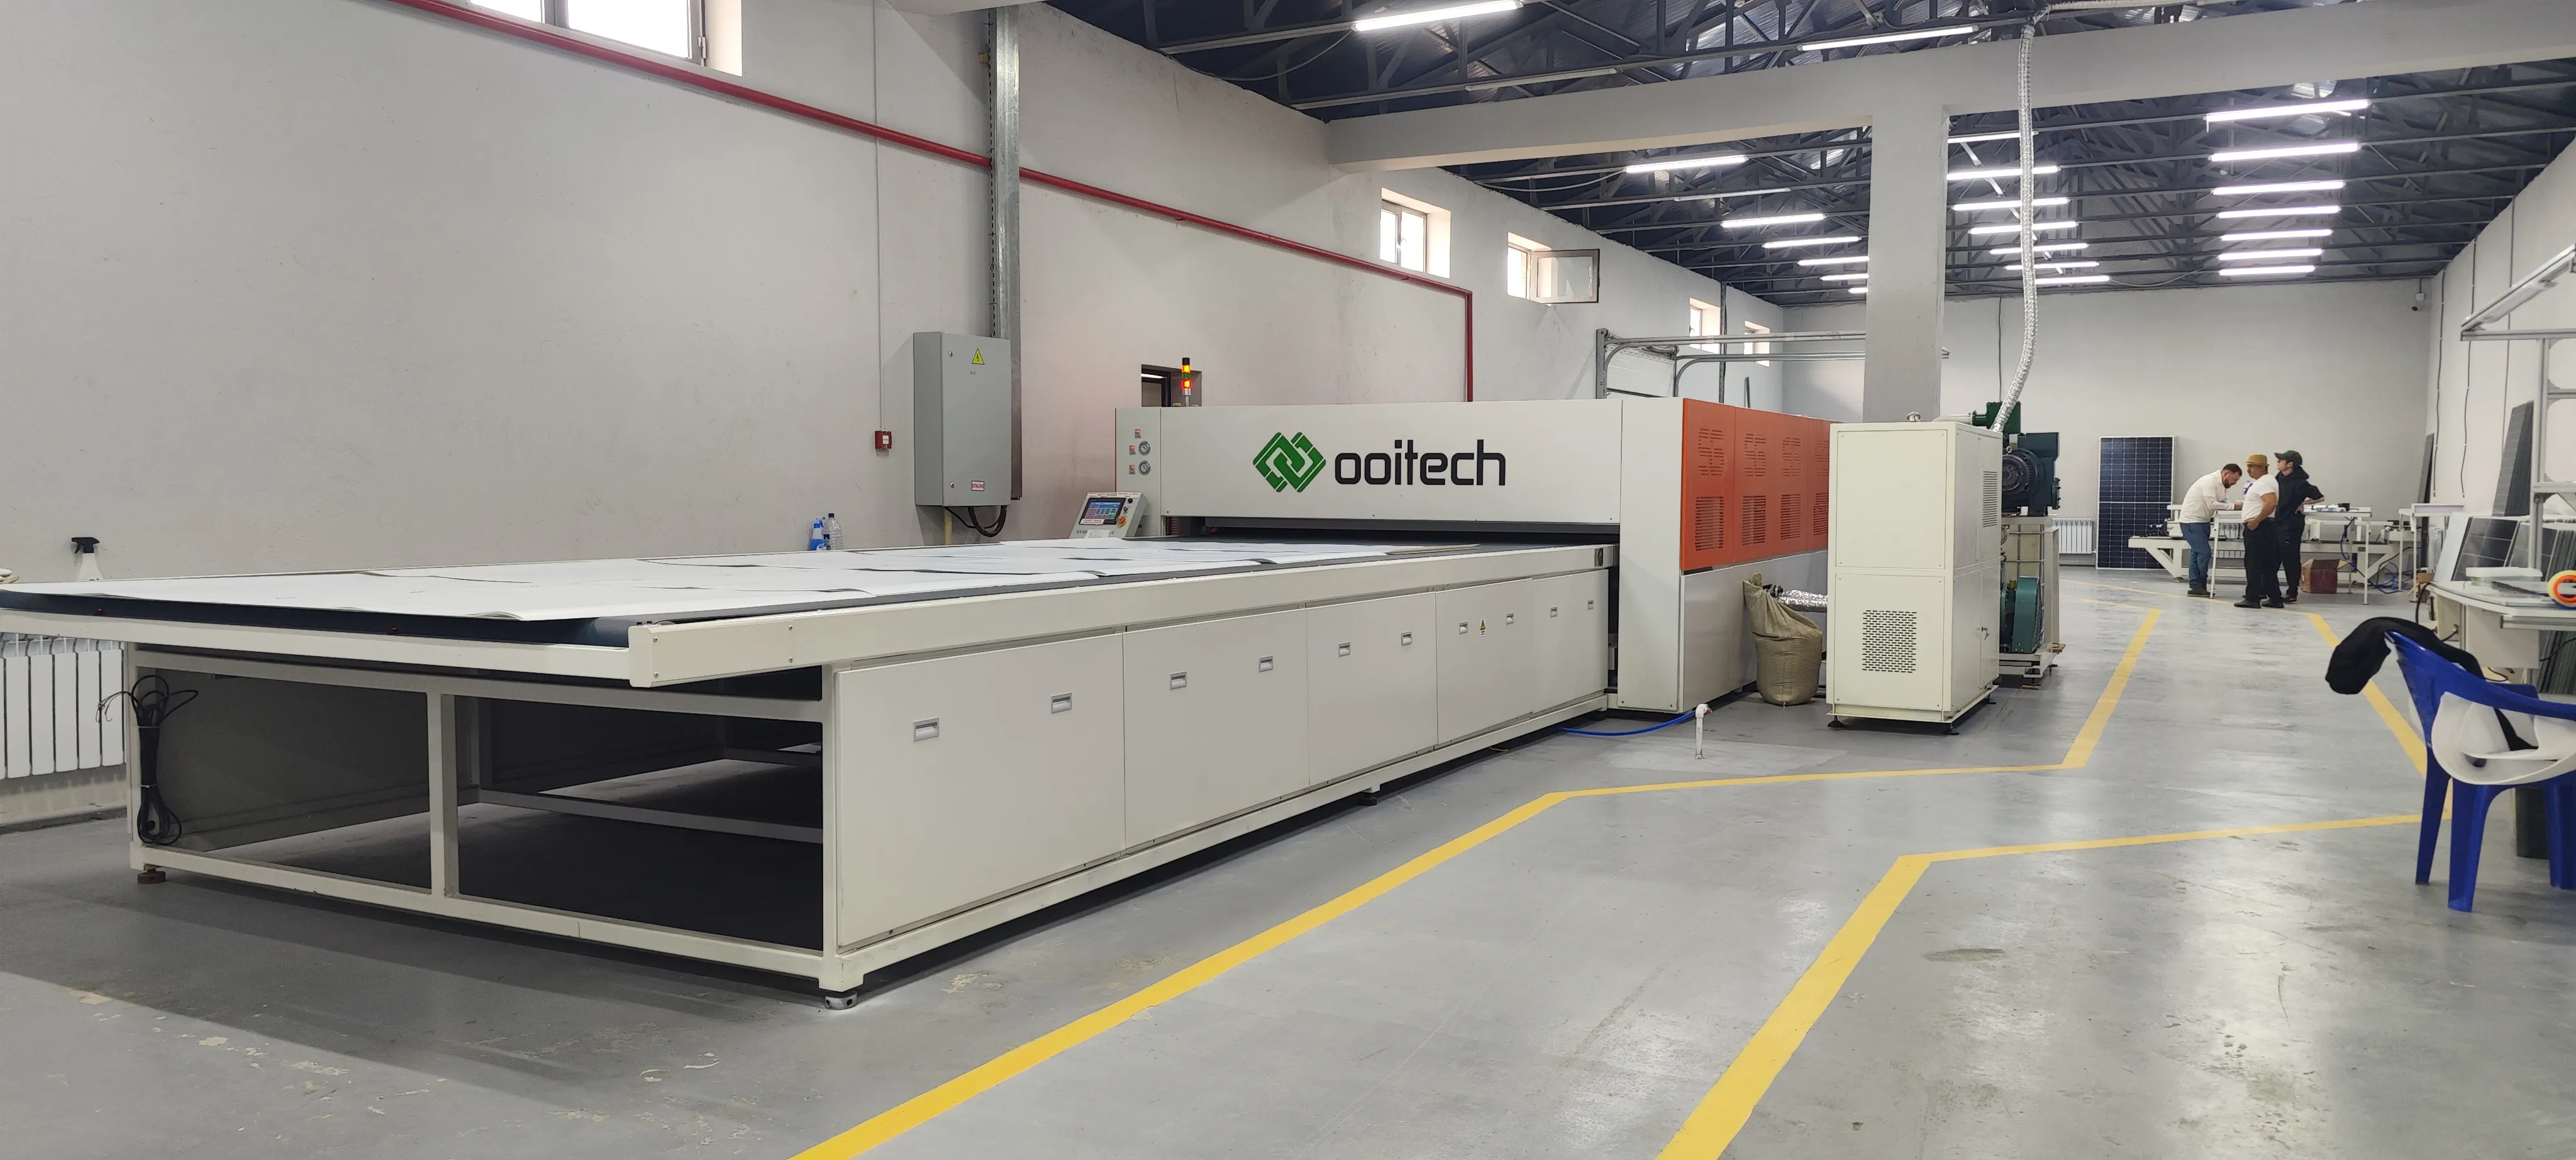
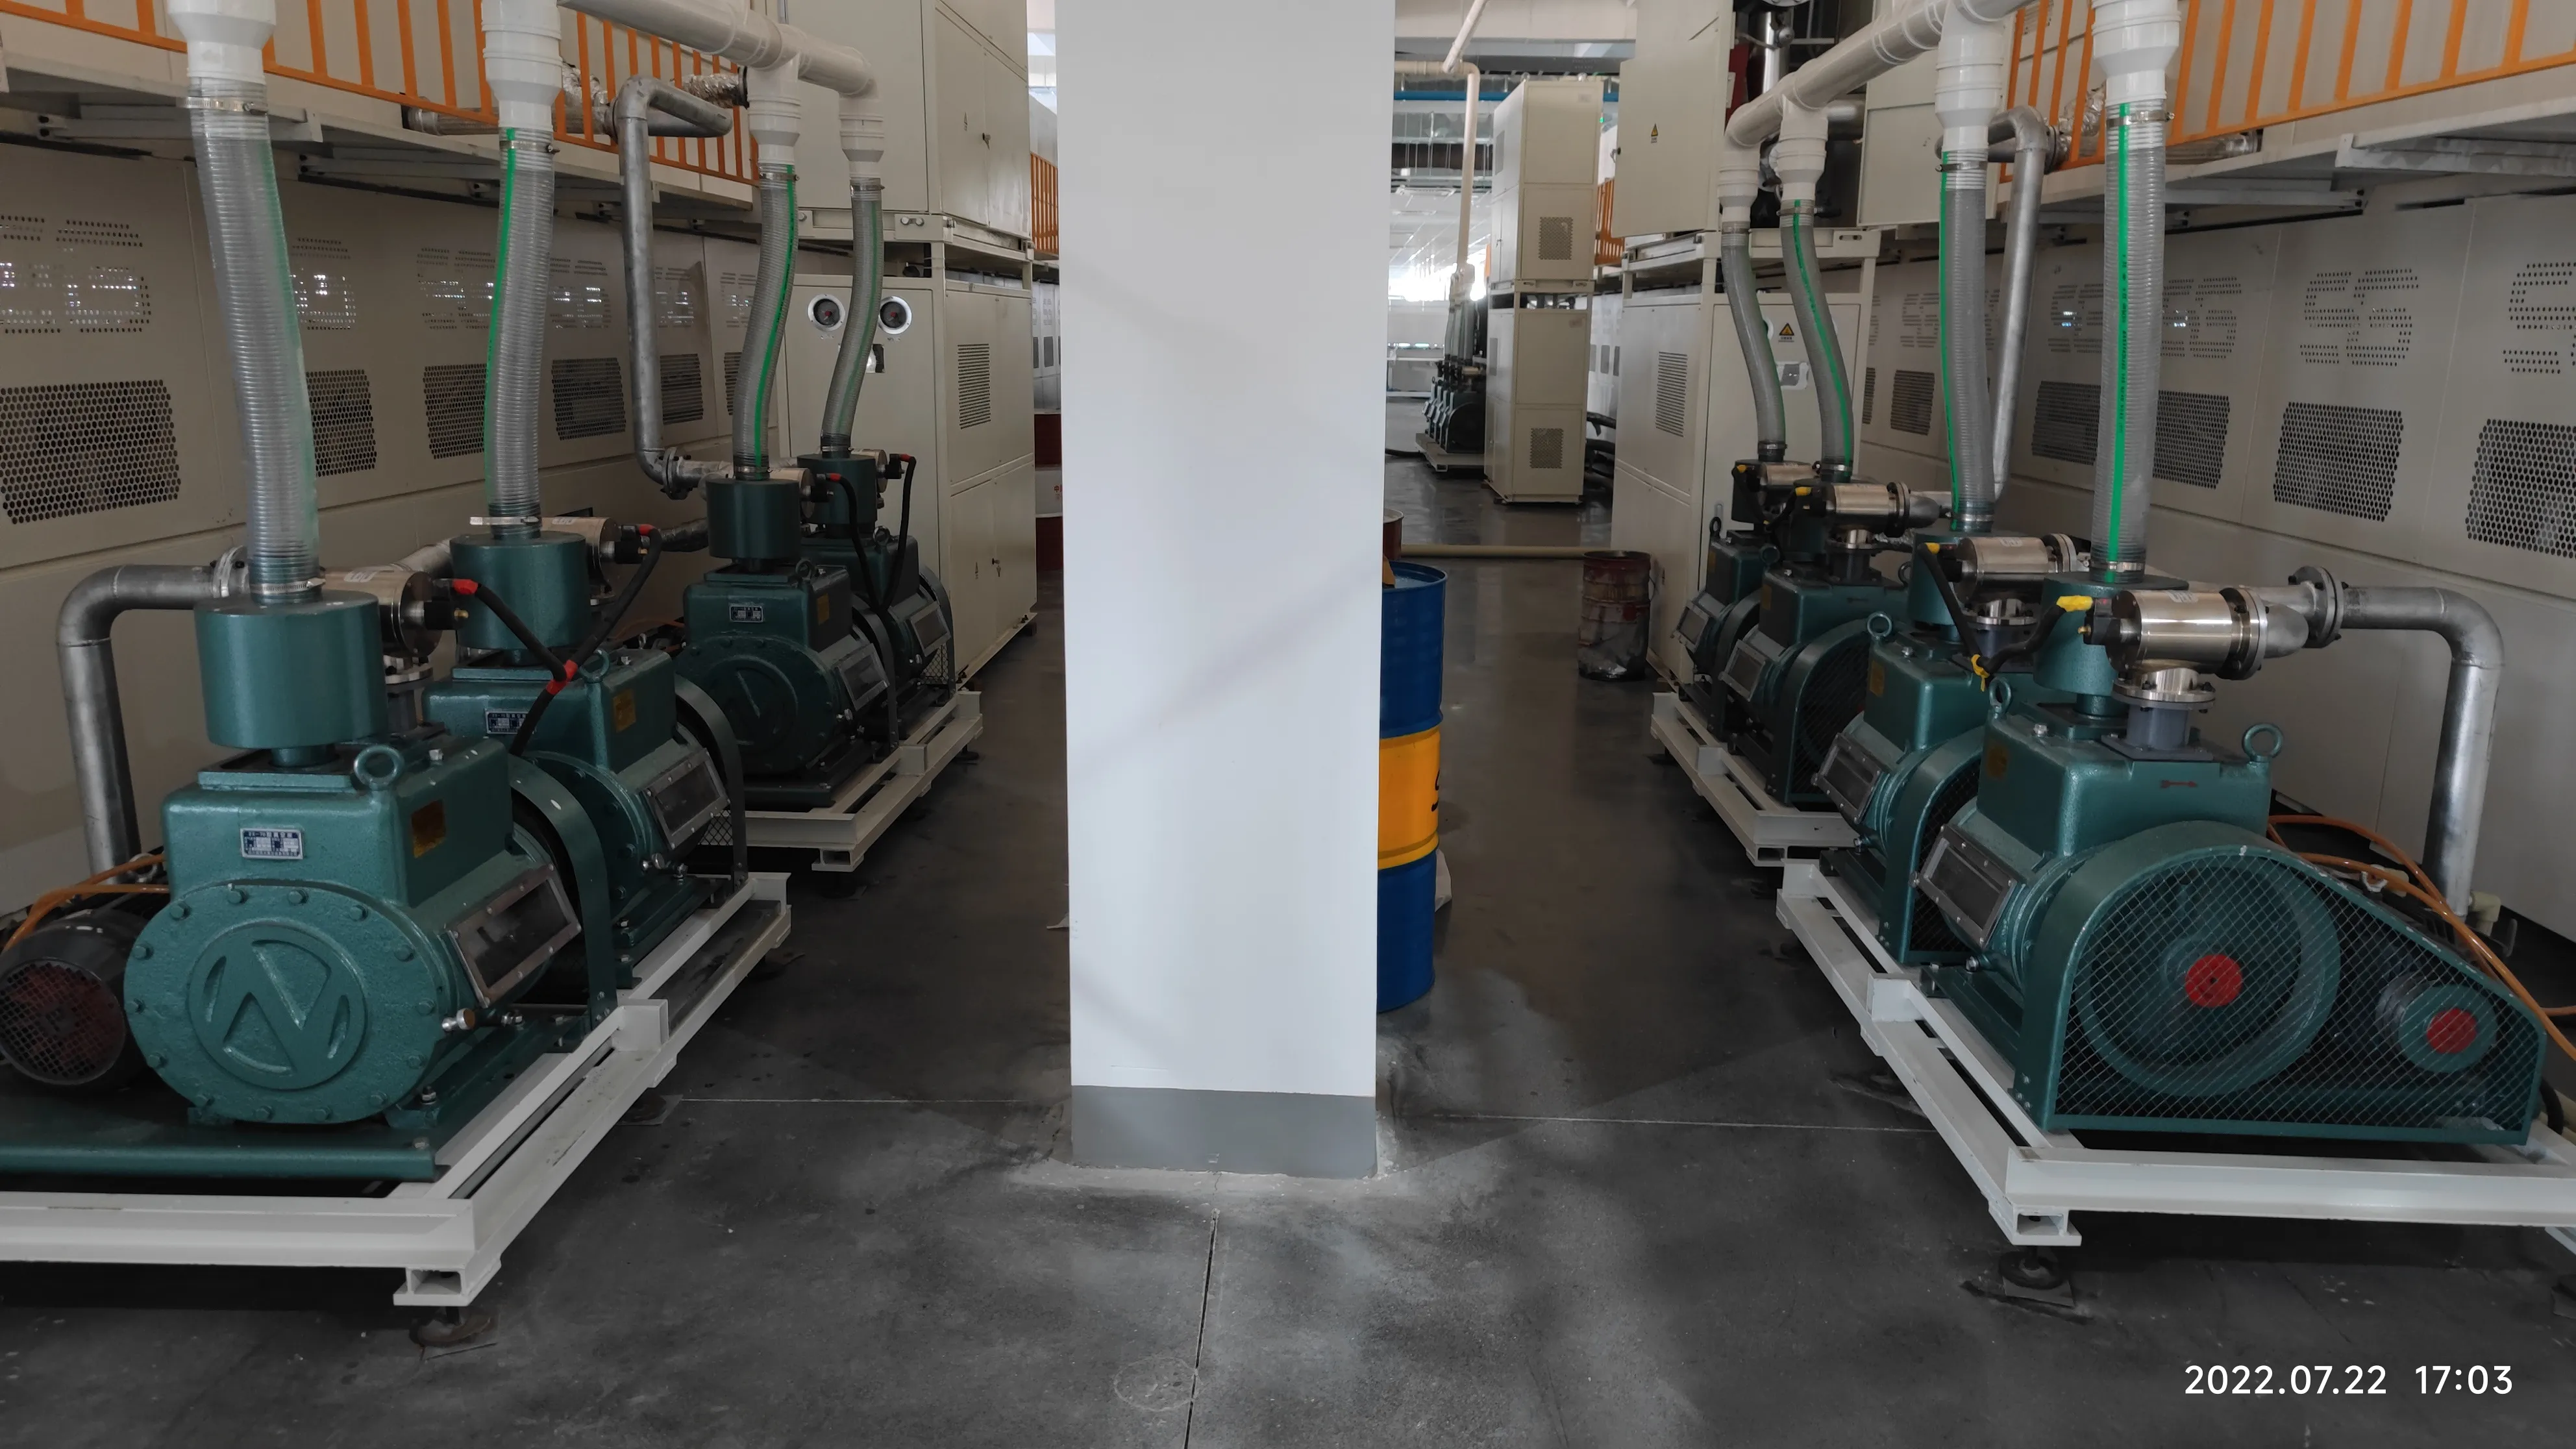
La laminatore è l'unica macchina dentro cui ogni modulo deve passare. La classe OCY-2666 offre una superficie di lavoro di 2600 × 6600 mm, riscaldamento a olio con uniformità di temperatura mantenuta entro ±1–2 °C, vuoto fino a 40 Pa e cicli di evacuazione di 5–30 minuti — ecco perché è la laminazione, non la saldatura, a determinare il takt di linea sulle linee più piccole. È anche la singola macchina più energivora dal punto di vista elettrico: 98 kW nominali, di cui 72 kW per il riscaldamento. Al livello da 120 MW il foglio passa tipicamente a una macchina a doppia camera (150k–200k $) così una camera polimerizza mentre l'altra va in vuoto; a 300–600 MW, unità a doppia camera e doppio strato che arrivano a circa 400k $ ciascuna.
Fasi 4, 5 e 8 — dove il semi-automatico fa risparmiare e costa
Layup, bussing e trimming sono i tre passaggi che esistono sia in una versione a stazione manuale di classe $1.400–1.700 sia in una versione automatica da $45.000–290.000. Il processo di produzione dei pannelli solari è chimicamente identico in entrambi i casi; ciò che cambia è chi fa il lavoro. Una linea semiautomatica da 20 MW mette quattro operatori ai tavoli di layup, due ai tavoli di bussing, uno alla rifilatura — e l'intera linea si colloca nella fascia bassa-media dei 300.000 $. Gli equivalenti automatici eliminano quelle posizioni e aggiungono invece nastri trasportatori, unità di rotazione e stazioni di centratura. Nessuna delle due è "migliore": dove i salari degli operatori sono di 400–700 $ al mese, la versione manuale si ripaga, e dove sono a livelli europei, quella automatica è l'unica configurazione sensata.
Passaggi 1, 6 e 10 — i gate di qualità
Tre dei dieci passaggi testano anziché trasformare, e insieme costano da qualche parte nella fascia di 60.000–100.000 $ di attrezzature: tester di celle, EL pre-laminazione, simulatore IV ed EL finale. Gli acquirenti che tirano il budget sono tentati di tagliarne uno. Non fatelo. Senza il binning delle celle in ingresso si mescolano gradi in una stessa stringa; senza l'EL pre-lam si laminano le crepe chiudendole e le si scopre dopo il passaggio più costoso; senza il flash IV finale si spediscono classi di potenza che non sono mai state misurate. I gate sono le macchine più economiche della fabbrica rispetto alle perdite che prevengono.

3. Cosa consuma il processo: spazio, potenza, aria, persone
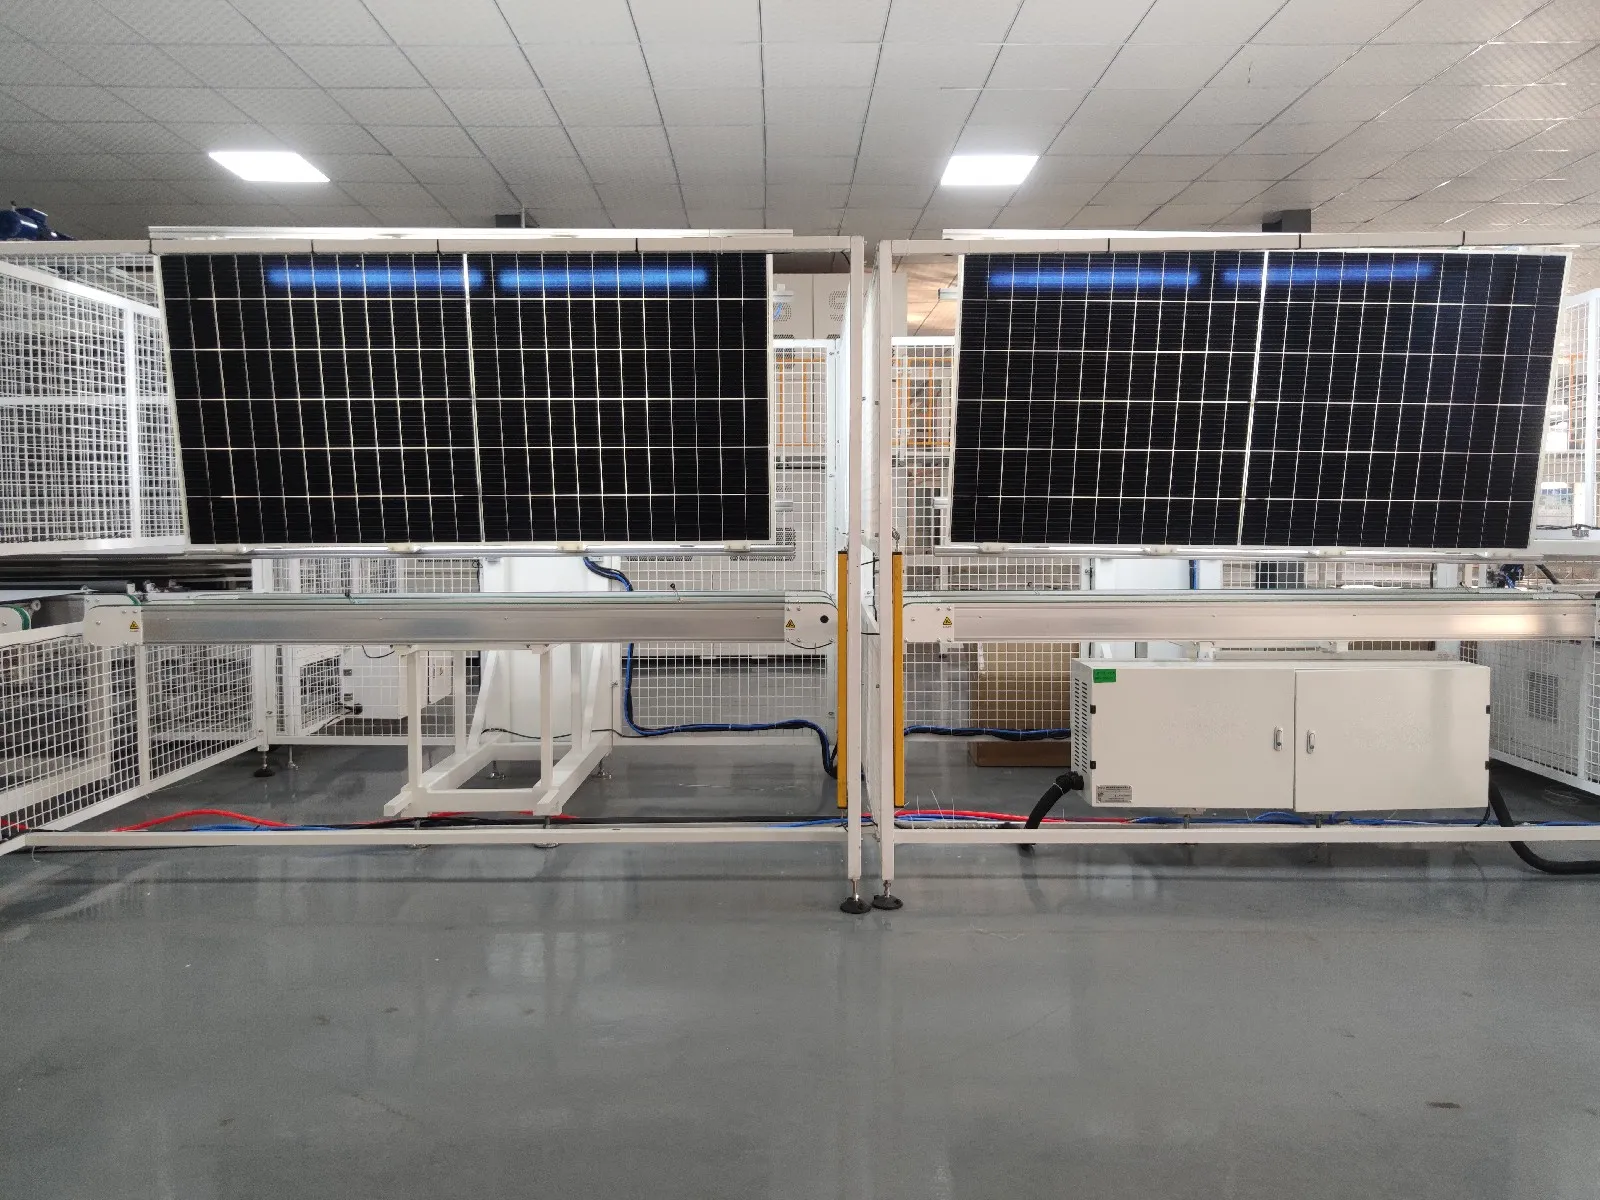
Gli acquirenti seri ci inviano una checklist che risulta quasi identica ogni volta: capacità produttiva per macchina, tempo di ciclo, fabbisogno di potenza, consumo d'aria, operatori necessari, dimensioni della macchina, livello di automazione. Ecco quella checklist con le risposte per i tre livelli standard, dai nostri stessi fogli di preventivo e disegni di layout di fabbrica.
| Risorsa | 20 MW semi-automatico | 60 MW automatico | 120 MW automatico |
|---|---|---|---|
| Ritmo di produzione | 16 pannelli/h, un turno di 8 h | classe ~24 pannelli/h | 32 pannelli/h, funzionamento 24 h |
| Capannone di produzione | classe ~600–800 m² | classe ~800–1.000 m² | ~1.000 m² (50×20 m) |
| Magazzino (celle in ingresso / moduli in uscita) | all'incirca la stessa area ancora, per tutti i livelli | — | — |
| Soffitto / porte / colonne | Soffitto 4,2–6 m · porte larghe 5–6 m · preferibile senza colonne, altrimenti interasse ≥6 m (dal layout da 120 MW) | ||
| Potenza installata | Classe ~150–200 kW | classe ~350–500 kW | ~700 kW |
| Aria compressa | Migliaia di litri al minuto ai livelli automatici — dimensionata in base al layout; i cilindri pneumatici azionano framing, unità di rotazione e caricatori | ||
| Operatori per turno | Semi aggiunge posizioni manuali di layup, cablaggio e rifilatura | Squadra automatica snella | 12–15 operatori + 2 ingegneri; 24/turno sul piano double-glass da 150 MW |
| Ambiente della sala | Le zone di stringing e laminazione richiedono 25 °C ±2 e 50–60% RH — una conversione di magazzino di solito ripaga il retrofit del controllo climatico | ||
Sul personale, il piano di organico double-glass da 150 MW vale la pena di essere letto stazione per stazione, perché mostra dove vanno effettivamente le persone: un operatore allo stringer, uno ciascuno ad alimentazione vetro, alimentazione EVA, posizionamento spacer e alimentazione busbar/tape, uno all'EL pre-laminazione, tre al rework, uno ciascuno a edge taping, rifilatura, ispezione flip e colla/telaio, due alla stazione junction-box, uno che monta i coperchi della scatola e pulisce il retro, uno che pulisce il fronte, uno che cambia gli attrezzi di test IV/EL, uno ciascuno a IV ed EL finale, due che applicano targhette e codici a barre, due allo scarico. Ventiquattro persone, e nessuna di esse è opzionale su una linea double-glass a quel livello di automazione — il solo rework ne impiega tre, perché lo step 6 e lo step 10 continuano ad alimentarlo.
4. Dove nascono i difetti — e le due porte EL
Ogni ingegnere di processo esperto in questo settore dice la stessa cosa sul rendimento: i difetti sono economici da individuare prima della laminazione e costosi dopo. Il gate EL pre-laminazione al passaggio 6 esiste perché la stringatura è irreversibile; il gate finale al passaggio 10 esiste perché la laminazione stessa, l'incorniciatura e la movimentazione possono tutti introdurre nuove cricche dopo che il primo gate è stato superato. Tra di loro, le due stazioni EL costano complessivamente ben meno di $54.000–66.000 e intercettano le modalità di guasto che altrimenti emergono come richieste di garanzia al terzo anno: microcricche sotto la ribbon, giunti di saldatura freddi e celle incrinate durante il trasporto lungo la linea.
La domanda pratica da porre a qualsiasi fornitore è cosa succede tra le due porte quando viene trovato un difetto. Il rework prima della laminazione significa ricollocare uno string — minuti. Dopo la laminazione significa scartare un laminato incollato che contiene già il suo vetro, EVA, celle e backsheet: a circa $55–60 di materiali per modulo di classe 585 W, tre difetti sfuggiti al giorno sono una perdita annuale di materiali a cinque cifre che non appare mai in un preventivo delle attrezzature.
5. Un processo, tre percorsi tecnologici
I dieci passaggi non cambiano quando cambia la cella — ma a due macchine dell'elenco va detto cosa stanno alimentando. Una stringer SS-2500 copre PERC e TOPCon nei formati 3–20BB nativamente; i requisiti a bassa temperatura dell'HJT e i formati back-contact (BC) richiedono una configurazione della stringer compatibile, ed è per questo che gli acquirenti che pianificano volumi BC o HJT dovrebbero confermare la compatibilità della stringer prima di qualsiasi altra cosa sul foglio. Gli acquirenti ci chiedono anche, giustamente, se una linea può gestire più tipi di celle contemporaneamente per lavori in conto terzi — la risposta è sì con kit cella a cambio rapido e una ricetta di saldatura rivalidata per ogni formato, al costo del tempo di cambio. Ciò che il processo non tollera mai è mescolare le classi all'interno di una stringa: il binning del passaggio 1 esiste proprio perché le celle abbinate entrino insieme nel passaggio 3.
FAQ — Processo di produzione dei pannelli solari
Quanto tempo serve per produrre un pannello solare?
La produzione della linea si misura in takt, non in tempo per pannello: una linea automatica da 120 MW completa un modulo all'incirca ogni due minuti, una linea semiautomatica da 20 MW ogni tre o quattro. Ma qualsiasi singolo modulo trascorre il tempo più lungo all'interno del laminatore — il pump-down e la cura durano 5–30 minuti per ciclo — motivo per cui le linee più grandi usano macchine a doppia camera per sovrapporre i cicli.
Quanti operai servono a una linea di produzione di pannelli solari?
Nel nostro piano di organico per il doppio vetro da 150 MW, 24 operatori per turno più ingegneri di linea; il foglio automatico da 120 MW specifica 12–15 operatori più 2 ingegneri; i livelli semiautomatici aggiungono posizioni manuali al layup, al bussing e alla rifilatura invece di pagare per le macchine automatiche. Il numero di addetti segue l'ambito di automazione, non il numero di capacità.
Quanto spazio a pavimento richiede il processo?
Circa 1.000 m² di capannone produttivo per una linea da 120 MW (50×20 m, soffitto 4,2–6 m, porte larghe 5–6 m, colonne a 6 m o più), più all'incirca la stessa area ancora per il magazzino delle materie prime e dei moduli finiti. Un capannone di 2.000 m² ospita quindi una linea da 50–100 MW con un magazzino utilizzabile ma stretto; le linee più piccole scalano verso il basso da lì. Le collocazioni al secondo piano funzionano solo per le stazioni più leggere — il carico a pavimento della laminazione e il flusso in linea retta del layout di solito ancorano l'estremità pesante a livello del suolo.
Quanta elettricità consuma una fabbrica di pannelli solari?
Prevedere circa 700 kW installati al livello automatico da 120 MW, con il laminatore (98 kW nominali sulla classe 2666) e la stringer IR come i due maggiori assorbimenti. Il consumo medio è ben al di sotto della capacità installata e scala in modo sublineare: le cifre pubblicate del settore collocano una linea da 30 MW vicino a 150 kW di media e una linea da 400 MW vicino a 360 kW.
Una linea di produzione può lavorare celle PERC, TOPCon e BC?
PERC e TOPCon funzionano sullo stesso stringer di classe SS-2500 (3–20BB, 156–210 mm). HJT e i formati back-contact richiedono una configurazione dello stringer a bassa temperatura o compatibile con BC — confermatelo prima di preventivare qualsiasi altra cosa. Gli altri otto passaggi sono indipendenti dal tipo di cella, a parte le impostazioni di ricetta e gli attrezzi di test.
Quale passaggio causa più difetti?
Lo stringing. Applica calore a una cella di 130–180 μm ed è irreversibile: disallineamento del ribbon rispetto ai pad di saldatura, giunti freddi e microcricche hanno tutti origine lì. Ecco perché le specifiche di rottura (≤0,2% su celle di grado A per l'SS-2500) e il gate EL pre-laminazione contano più di qualsiasi cifra di throughput sulla scheda.
Quali materie prime consuma il processo?
Per un modulo TOPCon da 585 W, circa $55–60 di materiali ai prezzi di mercato di metà 2025: le celle da sole oltre il 40% del conto, telaio e vetro temperato insieme circa il 30%, poi nastro di saldatura, backsheet, POE, EVA, junction box e sigillante. Una linea da 120 MW consuma tutto ciò in continuo a 32 pannelli all'ora, pagato in gran parte in anticipo come acquirente al primo anno — il numero di capitale circolante che decide se il processo continua a funzionare.
La formazione è davvero necessaria se le macchine sono automatiche?
Sì. Le macchine funzionano da sole; il processo no. Gli operatori hanno bisogno di due o tre mesi per mantenere il rendimento nominale — cambi di ricetta per formato di cella, lettura delle immagini EL, controlli di allineamento di ribbon e cutter sono competenze umane. Il nostro scope standard include 30 giorni di messa in servizio e formazione in loco più supporto remoto al processo a vita, perché la maggior parte dei problemi di rendimento dopo il primo mese sono questioni di ricetta e allineamento, non guasti hardware.
Le specifiche fanno riferimento ai dati macchina Ooitech; le fasce di prezzo riflettono i tipici intervalli di mercato FOB Cina per classe di macchina e variano con configurazione e tassi di cambio — confermate un preventivo aggiornato prima di fare budget.
Letture correlate: come vengono costruiti i prezzi delle macchine, costo impianto, utenze e personale, e come avviare un'impresa di produzione di pannelli solari.
Quali macchine e attrezzature sono necessarie per la produzione di pannelli solari per scopi commerciali?
Per la produzione commerciale di moduli l'elenco principale è: un tester e selezionatore di celle, una tabber e stringer, una stazione di layup, una macchina per il bussing o auto-bussing, un tester EL dopo lo stringing, un impilatore per laminazione, un laminatore, una macchina per la rifilatura, una macchina per l'intelaiatura, una stazione per junction-box e potting, un forno di curing, un secondo tester EL, un tester IV con simulatore solare, un tester hipot e di isolamento, e un'area di pulizia e imballaggio.
Attorno a questo nucleo si trovano sistemi di supporto che è facile dimenticare in un budget: aria compressa con essiccazione, raffreddamento di processo, aspirazione per i fumi di flusso e laminazione, pavimentazione antistatica (ESD-safe) e la movimentazione dei materiali che collega le stazioni. In pratica questi sistemi di supporto sono ciò che distingue un elenco di macchine da una linea funzionante, ed è per questo che una fabbrica dovrebbe essere progettata prima di essere quotata.
Quali attrezzature sono necessarie per i pannelli solari?
L'elenco minimo onesto per realizzare un modulo finito e testabile è più breve di quanto si pensi: uno stringer, un'installazione per layup e bussing, un laminatore, una macchina per l'intelaiatura e tester per EL e IV. Tutto il resto migliora la produttività, la resa o la ripetibilità piuttosto che rendere possibile il prodotto. Questa distinzione conta quando si fa il budget, perché separa le stazioni senza le quali non si può iniziare da quelle che si possono aggiungere man mano che il volume le giustifica.
Ciò che non si può saltare è il testing. Un modulo che non è stato testato EL e testato IV è un prodotto non verificato, e il costo di tale verifica è irrisorio rispetto al costo di spedire moduli con crepe nascoste o una classe di potenza mal classificata.
Cosa serve per produrre pannelli solari?
Quattro cose, in ordine di quanto spesso vengono sottovalutate: un edificio adeguato, le attrezzature, la catena di fornitura delle materie prime e le persone. L'edificio deve sopportare il carico, fornire l'alimentazione e supportare le temperature di laminazione e curing. Le attrezzature sono il costo più visibile e quello quotato con maggiore precisione. La catena di fornitura — le celle soprattutto, poi l'incapsulante, il vetro, il nastro e le junction box — determina se la linea può effettivamente funzionare alla sua capacità nominale.
Il requisito del personale è quello silenzioso. Una linea completamente automatica necessita comunque di ingegneri di processo in grado di leggere un'immagine EL, diagnosticare un difetto di laminazione e regolare un profilo di saldatura. L'automazione elimina le mani, non il giudizio, e una fabbrica priva di quel giudizio passa il tempo a rieseguire lotti invece di produrre moduli.
Correlato: Macchina per la produzione di pannelli solari: stazioni e layout spiega come la stessa sequenza di processo venga ridimensionata da 5 MW a 1,2 GW e quali input congelare prima dell'ordine.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: