Macchina Tabber e Stringer: Come funziona, come scegliere
Indice
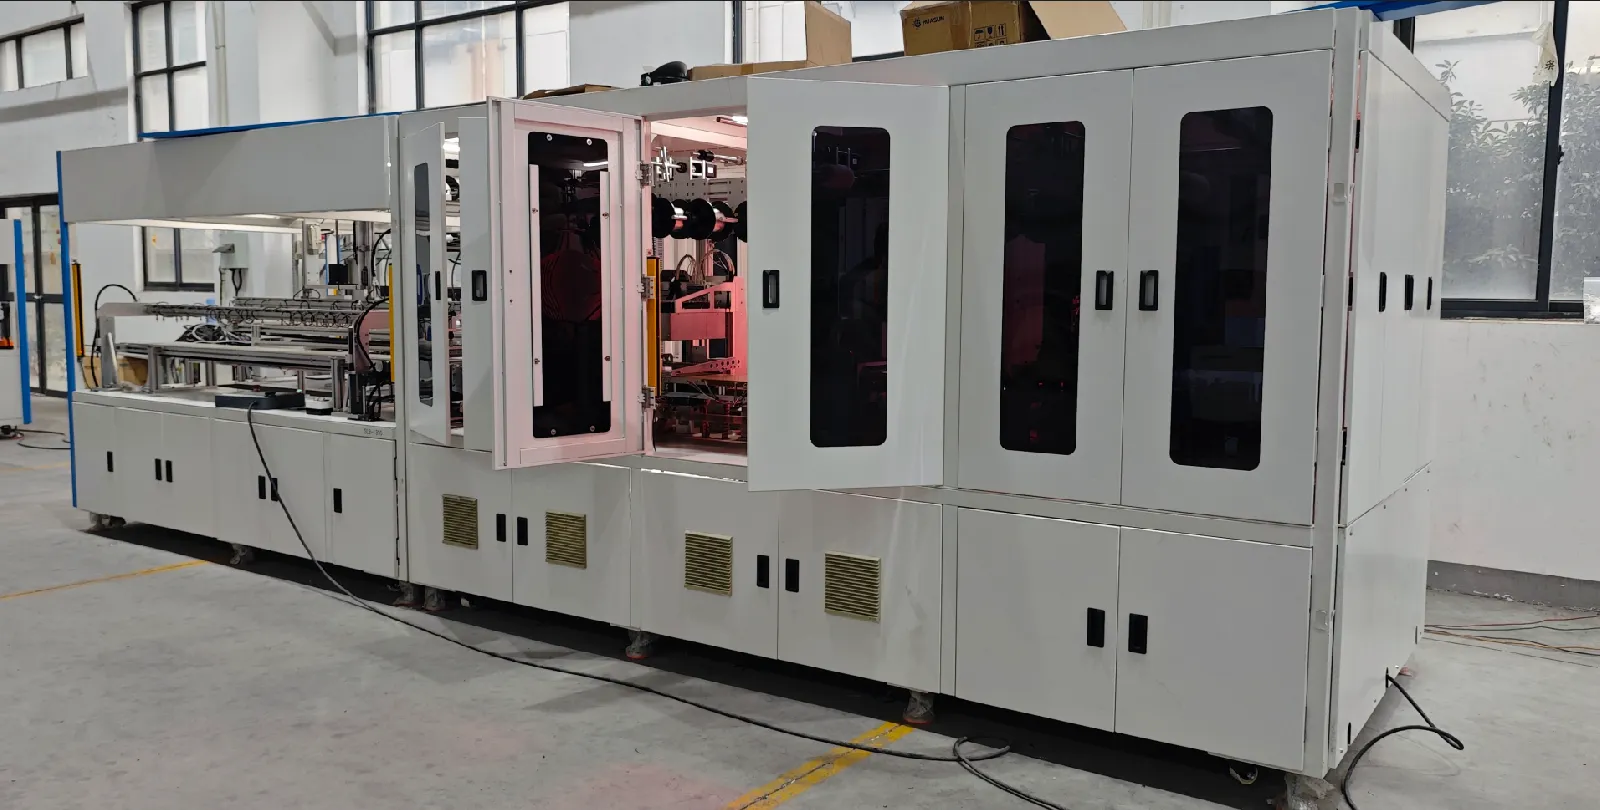
Risposta rapida: Una tabber e stringer è l'unica macchina che ogni modulo deve superare e nessuna stazione successiva può riparare. Salda il ribbon sulle singole celle e le unisce in una stringa in serie, e ogni crepa o giunzione fredda creata qui viene scritta nel modulo finito. La stazione esegue due processi termici: posizionamento del ribbon e saldatura, con ribbon intorno a 0,15 mm e formati di cella fino a 210 mm, e deve mantenere la precisione di posizionamento su layout multi-busbar e back-contact. Le macchine della classe SS-1500B e SS-2500B gestiscono i formati mainstream, e le varianti 0BB e BC richiedono attrezzature diverse piuttosto che un cambio di impostazione. Poiché lo stringer determina la potenza del modulo e il tetto sulla resa di linea, è normalmente il collo di bottiglia della produttività di una linea di moduli e la prima stazione da controllare quando la capacità è scarsa.
L'unica macchina che ogni modulo deve superare e che nessuna stazione successiva può riparare — stazioni, specifiche di saldatura, compatibilità 0BB e BC, fasce di prezzo e i difetti che emergono nelle fabbriche reali.
Produzione Moduli PV · Guida alla Scelta dello Stringer · di Jerry, Ooitech
Una sola macchina decide se un modulo mantiene la sua potenza per 25 anni: la macchina tabber e stringer. Ogni giunzione che salda è permanente — nessuna stazione successiva può ripararne una difettosa. Ecco come funziona la macchina e come scegliere la tua.
1. Cosa Decide Davvero la Macchina
La tabber e stringer salda le celle solari insieme, una per una, tramite nastro di rame stagnato: il nastro si lega alle linee della griglia frontale di una cella, si avvolge sul retro della successiva e si ripete fino a formare una stringa completa. Il calore fonde il rivestimento di stagno del nastro in un legame metallurgico con i finger della cella — e quel profilo termico, applicato a una wafer spessa circa 130–180 μm, o lascia un percorso elettrico intatto o una microcricca nascosta.
Sulla linea di produzione la macchina si trova dopo la selezione delle celle e prima del layup, il che la rende il primo processo irreversibile tra cella e modulo. La laminazione può essere ripetuta, l'incorniciatura può essere corretta, ma una saldatura fredda o una cella incrinata all'interno di una stringa finita resta lì per sempre. Ecco perché gli acquirenti esperti dedicano più tempo ad auditare questa singola macchina che al resto del foglio di quotazione messo insieme.
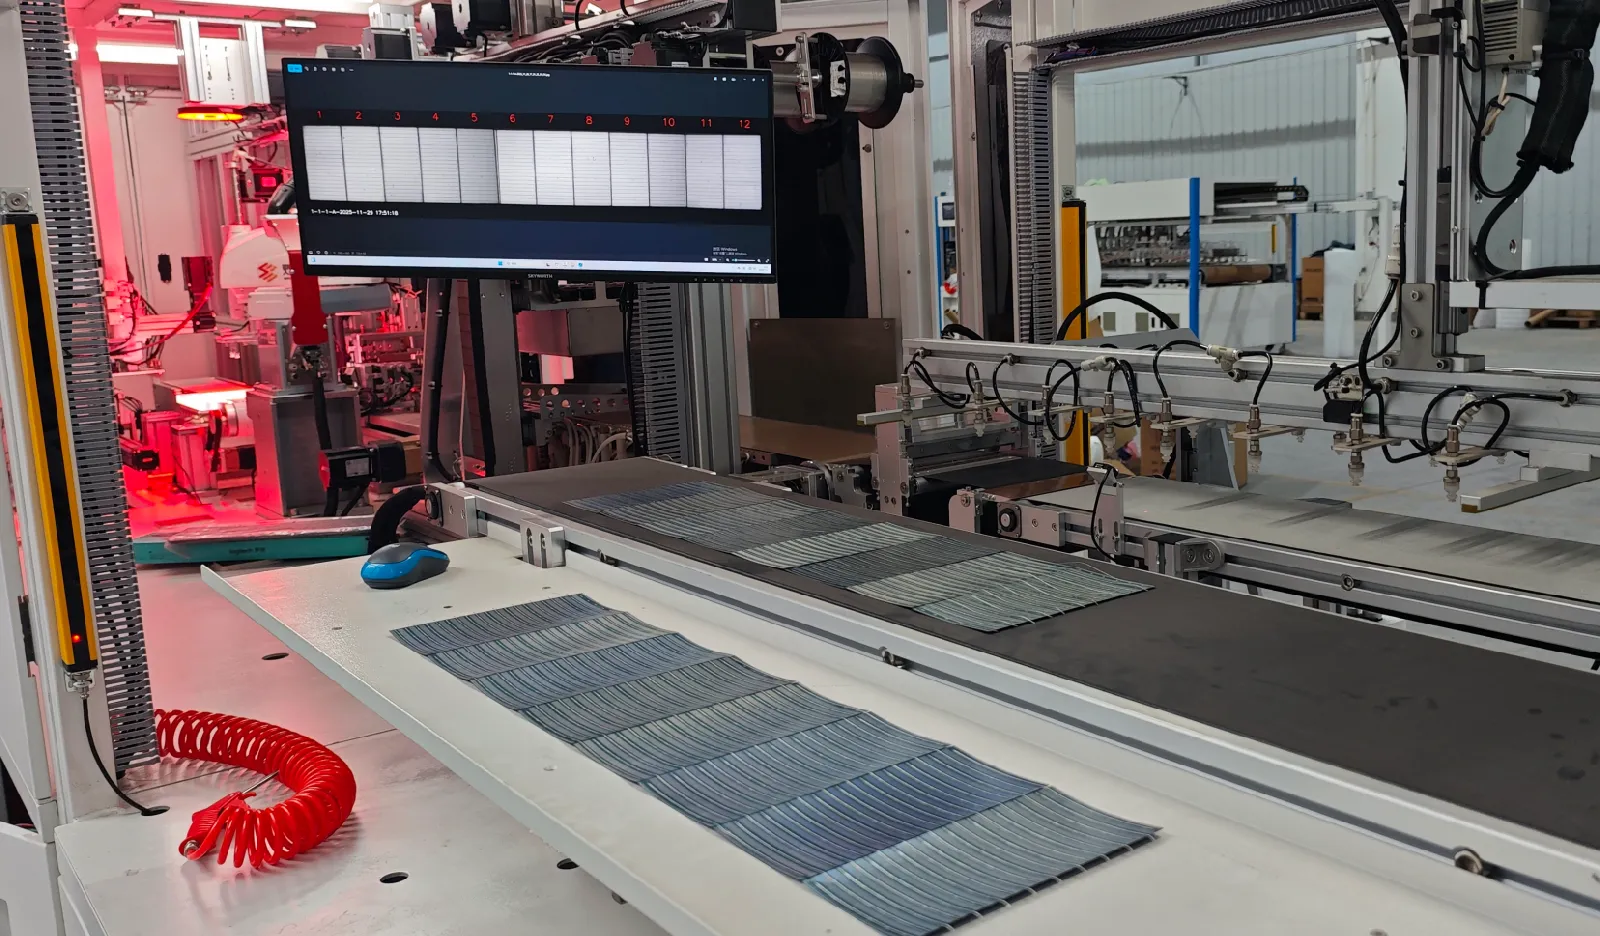
2. Dentro la Macchina: Sei Stazioni
| Stazione | Cosa accade | Cosa verificare al momento dell'acquisto |
|---|---|---|
| 1. Carico e selezione | Celle caricate, allineate tramite telecamera CCD | Specifica di precisione di allineamento (±0,15 mm classe sulle macchine attuali) |
| 2. Spruzzo di flussante | Il flussante prepara le superfici di saldatura | Consistenza del dosaggio; il flussante è solitamente reperito localmente |
| 3. Alimentazione del nastro | Nastro piatto formato, tagliato e posizionato sui pad | Intervallo di larghezza del nastro (0,35–1,2 mm tipico), regolabilità della taglierina — la maggior parte dei difetti di allineamento inizia qui |
| 4. Tabbing IR | Le lampade a infrarossi rifondono la lega saldante | Numero di zone di riscaldamento controllate indipendentemente; memorizzazione per ricetta |
| 5. Stringing | Celle collegate fronte-retro nella stringa, impilate dal robot | Intervallo di spaziatura delle celle (1,5–10 mm), delicatezza nella movimentazione |
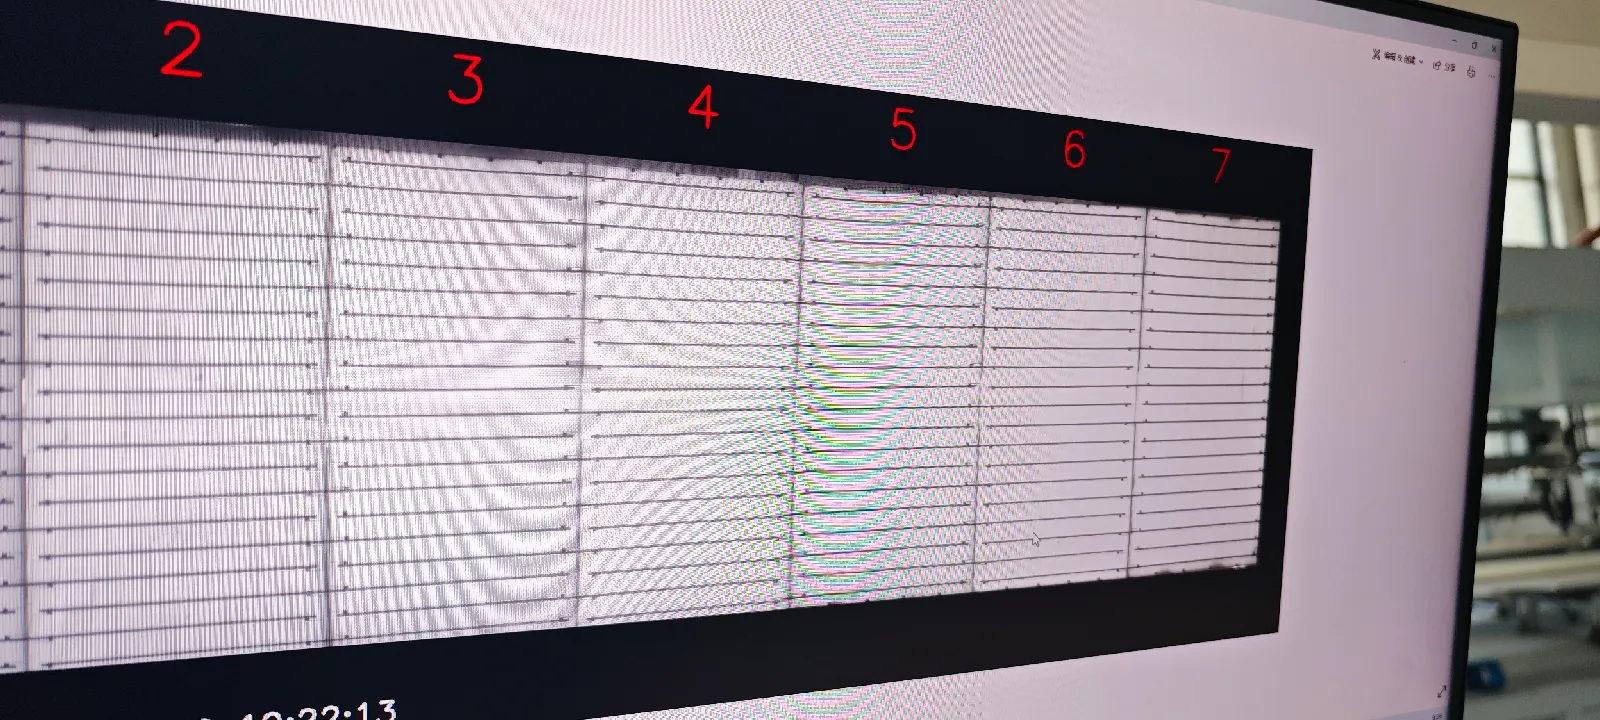
| 6. EL in linea | Elettroluminescenza controlla la stringa finita | Incluso o opzionale; risoluzione e numero di telecamere |
Le linee costruite per formati zero-busbar (0BB) aggiungono una settima stazione dopo la saldatura — cura della colla o laminazione del film — che la Sezione 5 tratta. Il nucleo a sei stazioni è per il resto identico su ogni macchina di ogni produttore; ciò che distingue i preventivi è la precisione, il controllo del riscaldamento e quanto della movimentazione è robotizzato.
3. I numeri che contano nella scheda tecnica
Tre specifiche predicono tutto il resto della macchina. Tasso di rottura: le macchine di generazione attuale mantengono ≤0,2% su celle di grado A — non accettare nulla di più permissivo, perché la rottura in questa stazione è scarto più manodopera di rilavorazione, in modo permanente. Produttività: le macchine entry-level lavorano ~1.200 celle all'ora, la classe workhorse 2.400, e le macchine ad alta velocità di classe ATW 6.800 — dimensiona questo rispetto al tuo laminatore e al tuo piano turni, non rispetto allo slogan del venditore. Precisione di posizionamento: ±0,15 mm di posizionamento e ±0,2 mm di collocamento sono lo standard attuale; man mano che il numero di busbar aumenta e le dita diventano più fini, la precisione è ciò che mantiene il nastro sui pad ad alta velocità.
Un'altra specifica che vale la pena pretendere: quanti kit cella completi vengono forniti con la macchina e quanto costa un secondo kit. Se prevedi di gestire più di un formato di cella — e la maggior parte delle linee alla fine lo fa — il cambio formato vive o muore sui kit di ricambio e sulle ricette memorizzate.
4. La saldatura IR ha vinto — confermalo e passa oltre
I cataloghi più vecchi elencano infrarosso, aria calda, laser e induzione fianco a fianco come se la scelta fosse ancora aperta. Non lo è. L'infrarosso è lo standard per la produzione di massa — senza contatto, maturo, con controllo di temperatura a zone indipendenti — mentre l'aria calda ha di fatto lasciato le nuove linee: riscaldamento non uniforme, cicli lenti e shock termico che le wafer sottili non possono sopportare. Laser e induzione sopravvivono in applicazioni di nicchia a costi di attrezzatura che l'economia raramente giustifica per l'assemblaggio dei moduli. La decisione che conta davvero nel 2026 non è il metodo di riscaldamento ma se la piattaforma IR può essere aggiornata a 0BB in seguito.
5. La vera domanda del 2026: formati busbar e 0BB
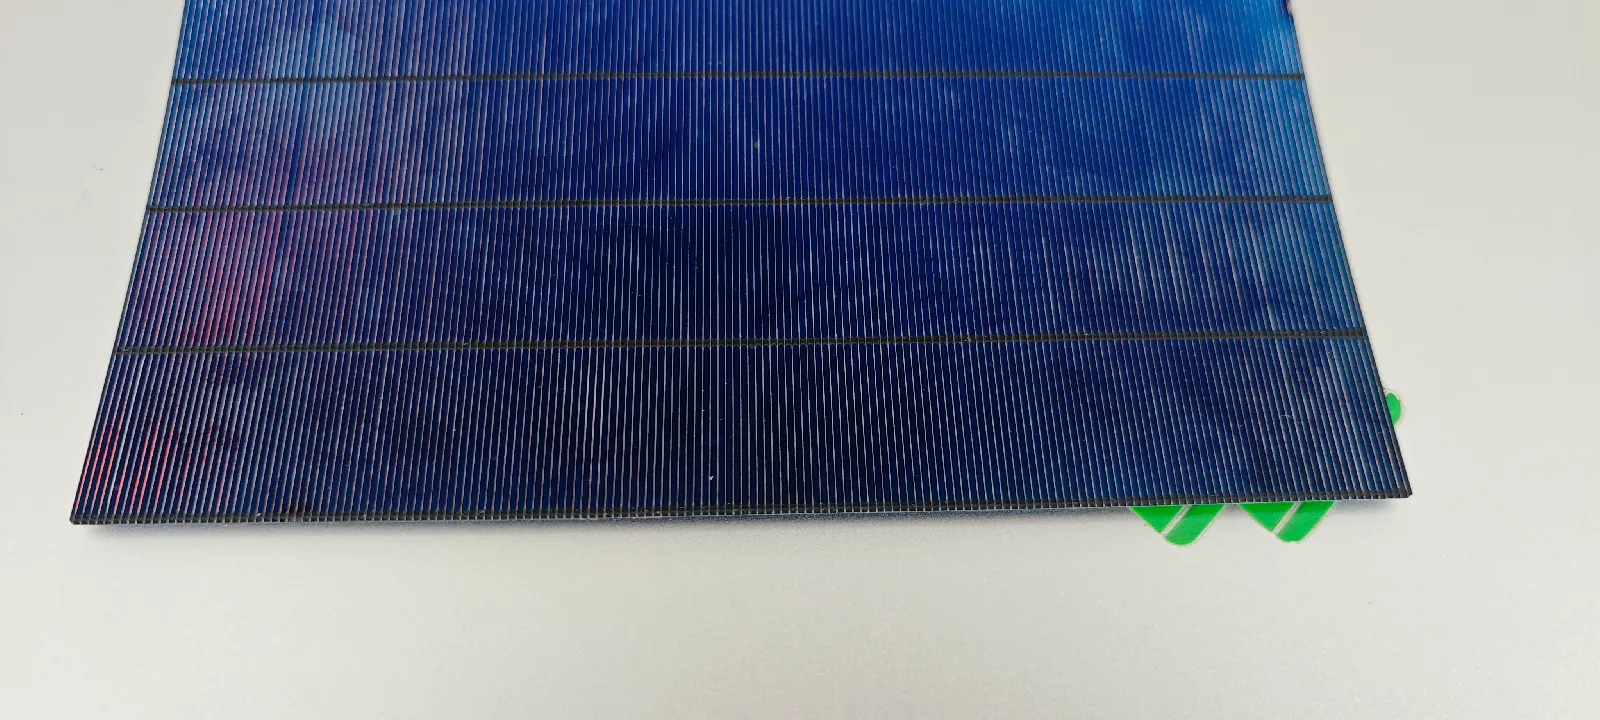
Lo sviluppo dello stringer negli ultimi cinque anni è una sola storia: busbar da molte a nessuna. MBB (multi-busbar) ha lasciato il posto a SMBB (15–25BB), e l'industria si sta ora muovendo verso 0BB — fili rotondi sottili saldati direttamente sui finger, risparmiando pasta d'argento, riducendo l'ombreggiamento e aumentando la potenza. Le previsioni del settore collocano 0BB vicino al 90% di penetrazione entro il 2026, il che significa che una macchina acquistata oggi che non può gestire 0BB rischia di essere obsoleta entro due anni. Una macchina standard copre PERC e TOPCon in 3–20BB nativamente; 0BB è un processo aggiuntivo, e le quattro rotte differiscono abbastanza da cambiare il tuo acquisto:
| Rotta 0BB | Come si lega | Compromesso |
|---|---|---|
| Saldatura + colla | L'IR fissa il filo, la colla termoindurente rinforza | Il più economico nella produzione di massa; richiede elevata precisione di dosaggio della colla — il naturale percorso di aggiornamento per uno stringer IR |
| Film | Il film polimerico trattiene i fili, si lega durante la laminazione | Massima compatibilità con i tipi di cella (TOPCon/HJT/BC) e alta affidabilità; il film aggiunge costo |
| Dosaggio della colla | Dosare, posare il filo, curare | Attrezzatura semplice e stabile; costo aggiuntivo della colla e possibile ombra EL sotto il filo |
| SmartWire | Film composito + griglia di fili | Rotta consolidata; protetta da brevetto fino al 2034 con costo elevato del film |
Scegli in base alla tua roadmap delle celle piuttosto che al costo odierno. Se utilizzi TOPCon e prevedi di rimanerci, saldatura più colla costa meno da gestire e si basa sulla piattaforma IR che hai già acquistato. Se BC o HJT sono in programma, la maggiore adattabilità del film vale il suo costo per modulo, e la macchina deve essere ordinata pronta per questo piuttosto che convertita successivamente.
6. Compatibilità delle celle: una macchina, quattro famiglie di celle
| Tipo di cella | Requisito di stringing | Approccio tradizionale |
|---|---|---|
| PERC | Maturo, sensibile ai costi | IR standard, MBB/SMBB |
| TOPCon | Tipo N, SMBB in transizione verso 0BB | IR standard / 0BB saldatura+colla |
| HJT | Wafer sottile sensibile alle basse temperature | Film o colla IR a bassa temperatura / 0BB |
| BC (IBC/ABC/HPBC) | Contatto posteriore, senza busbar frontale | Configurazione stringer compatibile BC — confermare prima di quotare qualsiasi altra cosa |
Se il vostro piano industriale include lavorazioni in conto terzi — ovvero far girare i formati di celle di più clienti su una sola linea — la compatibilità vale più della produttività di picco. Kit di cambio formato rapidi più una ricetta validata e memorizzata per ogni formato permettono a una sola macchina di passare da una route all'altra in una finestra di cambio formato misurata in minuti; una macchina priva di questa flessibilità limita la vostra lista clienti a una sola route tecnologica.
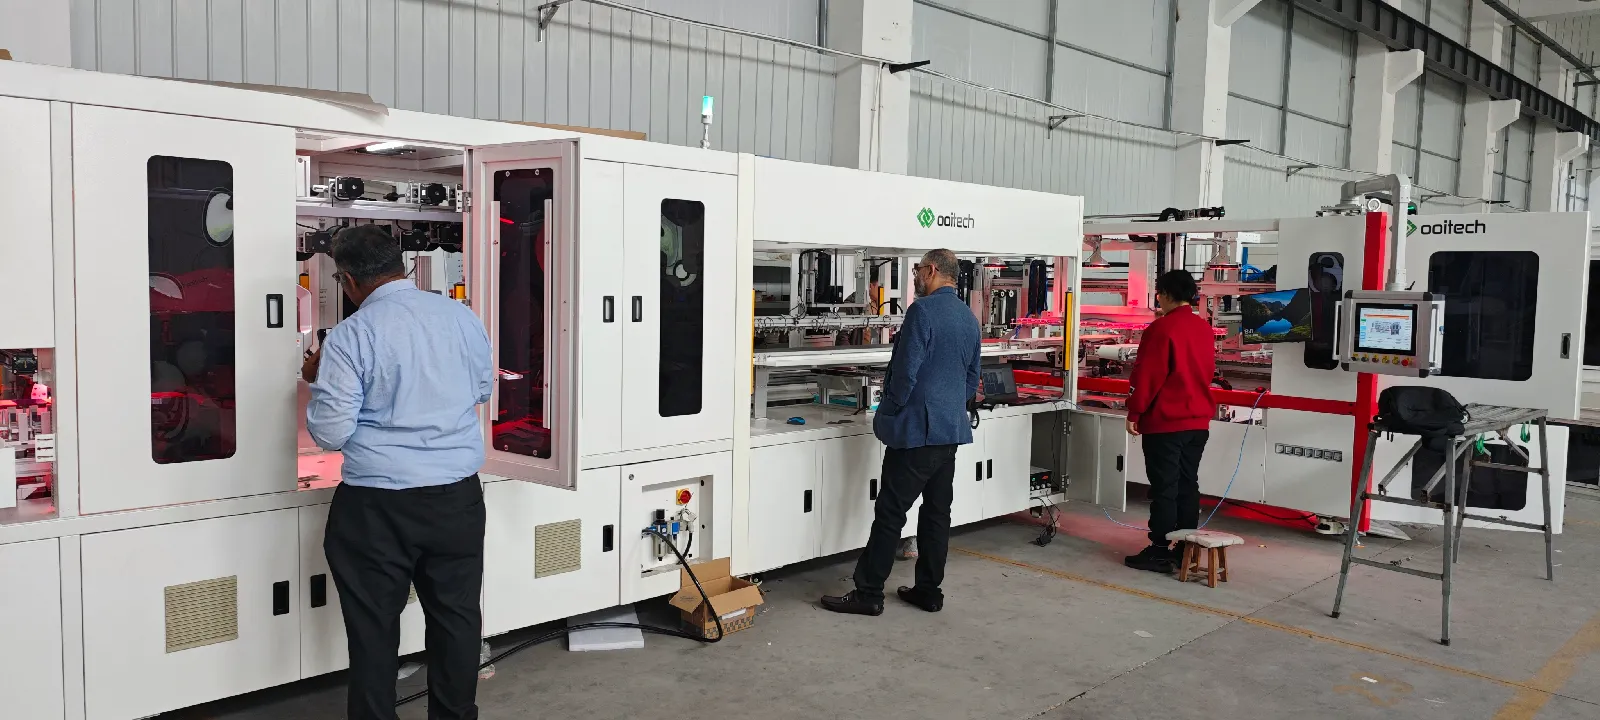
Il contatto posteriore è l'unico caso in cui cambia la geometria dello stringer anziché la sua ricetta. La giunzione si sposta sul retro, quindi l'allineamento diventa un problema di telecamera, il nastro deve essere fissato prima di essere saldato e il riscaldatore lavora dalla faccia posteriore. Questa configurazione è ciò che è un stringer per celle BC ed è opportuno verificare una specifica rispetto ai requisiti nella tabella sopra anziché rispetto a un elenco di formati di cella.
7. Quanto costa un tabber e stringer, e cosa fa muovere il prezzoFasce di prezzo FOB Cina tipiche per classe di macchina: macchine entry-level intorno a $60k–70k, la classe workhorse da 2.400 celle/ora $120k–140k, e le macchine veloci da 6.800 celle/ora di classe ATW $380k–430k. All'interno di una stessa classe, la differenza tra due preventivi di solito deriva da quattro voci: EL inline incluso o no (e con quante telecamere), movimentazione celle robotizzata o meccanica, il numero di kit cella e ricette memorizzate inclusi, e quanto di messa in servizio e formazione è compreso nel prezzo. Quando un preventivo per la "stessa" classe si colloca al 30% sotto la fascia, una di queste quattro voci è silenziosamente sparita dal foglio.
Dichiarazione, tanto ve ne accorgereste comunque: Ooitech vende stringer — il nostro SS-1500B è la macchina di classe entry-level, e l'SS-2500 è il workhorse in ogni linea che spediamo. Uno dei nostri copre celle da 166–210 mm, 3–20BB, ribbon largo 0,35–1,0 mm, con posizionamento ±0,15 mm, rotture ≤0,2% e tre telecamere EL inline; le configurazioni compatibili BC e gli upgrade con colla/film 0BB sono quotati per progetto. Usate le fasce sopra con qualsiasi fornitore, noi inclusi.
8. Quando le cose derivano: tre difetti da fabbriche reali
La maggior parte delle domande sugli stringer che arrivano al nostro canale di supporto non sono guasti hardware. Sono derive di setup, e le stesse tre continuano a ripresentarsi. Fili che stanno fuori dai pad di saldatura, di solito sullo stesso bordo della stringa: controllate prima l'avanzamento del ribbon — posizionamento dei rotoli, piano del ribbon a livello del cutter, altezza di sovrapposizione del cutter — prima di toccare la temperatura. Giunzioni annerite o non bagnate al bordo della stringa mentre il centro salda correttamente: è una questione di profilo della zona di riscaldamento, non di cella; il layout delle zone deve essere riequilibrato per il formato nella macchina. Deriva della ricetta dopo un cambio di cella: ogni formato di cella — il TOPCon half-cut si comporta diversamente dal 182 PERC — vuole la propria ricetta di riscaldamento validata, e l'abitudine più utile in assoluto è memorizzare ricette per formato invece di regolare un'unica impostazione condivisa. Gli operatori che imparano questa abitudine nella prima settimana smettono di perdere weekend per questo al sesto mese.
Questa è anche la risposta onesta a "quanto tempo fino a raggiungere la resa nominale": la macchina è in grado dal primo giorno di messa in servizio; la libreria di ricette e l'occhio dell'operatore richiedono due o tre mesi per essere costruiti. Acquista la macchina da chi rimane raggiungibile per quella finestra. Come verificarlo prima di pagare un deposito è illustrato in valutare un produttore di macchine tabber stringer.
FAQ — Macchina per tabbing e stringing
Quanto costa una macchina per tabbing e stringing?
Fasce FOB Cina tipiche: $60k–70k per una macchina entry-level, $120k–140k per la classe workhorse da 2.400 celle/ora, $380k–430k per unità ad alta velocità di classe ATW. EL inline, movimentazione robotizzata, kit di celle di ricambio e ambito di messa in servizio spostano un preventivo all'interno della sua fascia.
Cosa significa realmente il numero di produttività di uno stringer?
Celle all'ora, misurate sul formato nominale della macchina. Due stringer di classe entry da ~1.200 celle/h alimentano all'incirca una linea semiautomatica da 16 pannelli/ora; una macchina da 2.400 celle/h è il perno di una linea da 20–60 MW; le macchine da 6.800 celle/h compaiono in multipli su linee da 150–600 MW. Verificate sempre la produttività rispetto al ciclo del vostro laminatore, non in isolamento.
Può un solo stringer gestire celle PERC, TOPCon, HJT e BC?
PERC e TOPCon, sì, su una macchina standard con ricette per formato e kit di celle. HJT richiede una configurazione a bassa temperatura, e i formati BC richiedono uno stringer compatibile con BC. Se nel vostro piano c'è volume BC o HJT, confermate quella compatibilità prima di confrontare qualsiasi altra specifica.
Quale tasso di rottura dovrebbe promettere la scheda tecnica?
≤0,2% su celle di grado A per macchine di generazione attuale — lo stesso valore tra classi entry e workhorse. Qualsiasi valore più permissivo vi costa scarti per sempre; qualsiasi valore drasticamente più stretto merita una domanda di verifica sulle condizioni di test.
Perché i fili di ribbon mancano i pad di saldatura?
Quasi sempre è una questione di setup dell'alimentazione del ribbon, non della cella: bobine non inserite correttamente, il piano del ribbon non a livello con la taglierina, o sovrapposizione della taglierina all'altezza sbagliata. Sistemate prima il percorso di alimentazione; solo dopo guardate le impostazioni della zona di riscaldamento.
Vale ancora la pena considerare la stringatura ad aria calda?
No, per le nuove linee. Il riscaldamento non uniforme, i tempi di ciclo lenti e lo shock termico sui wafer sottili hanno escluso l'aria calda dalla produzione di massa. Scegli una piattaforma IR e investi il tempo decisionale sul suo percorso di aggiornamento 0BB.
La stringatrice necessita di EL inline?
Sì. La stringatura è il primo processo irreversibile, e l'EL inline è l'unico controllo che intercetta microcricche e nastri disallineati prima che la laminazione li sigilli all'interno del modulo. Saltarlo per risparmiare sui costi trasforma un prezzo macchina visibile in un costo di scarto invisibile.
Cos'è lo 0BB e la mia macchina ne ha bisogno?
Zero busbar: fili saldati direttamente sui finger, risparmiando pasta d'argento e riducendo l'ombreggiamento. Le previsioni del settore indicano una penetrazione vicina al 90% entro il 2026, quindi una macchina acquistata oggi dovrebbe almeno accettare un aggiornamento a colla o film in seguito — una piattaforma IR con capacità di saldatura+colla è il percorso più naturale.
Le specifiche fanno riferimento ai dati macchina Ooitech; le fasce di prezzo riflettono i tipici intervalli di mercato FOB Cina e variano con la configurazione — conferma un preventivo attuale prima di preventivare.
Correlato: Cosa fa un nastro fotovoltaico: tre funzioni, un compromesso spiega cosa fa il nastro una volta che la stringa è stata formata.
Correlato: 0BB sulle celle back-contact: vantaggi e limiti di resa copre i requisiti lato macchina quando il numero di fili aumenta e ogni filo diventa più sottile.
Correlato: Tecnologia delle celle 0BB: cosa cambia la rimozione della barra collettrice stabilisce cosa deve sostenere una macchina quando il nastro diventa venti fili molto sottili.
Correlato: Bordi tagliati al laser nel TOPCon: passivare la sezione trasversale riguarda la superficie di taglio anziché la giunzione: cosa fa elettricamente la parete della scanalatura una volta separato il quarto.
Correlato: Come si produce il nastro fotovoltaico: trafilatura, ricottura e stagnatura spiega come la gestione di uno stringer trasforma la coerenza del nastro in resa di linea.
Correlato: Efficienza del modulo vs potenza: perché 740 W può classificarsi sotto 675 W è dove una tolleranza di posizionamento più stretta si traduce in resa di linea.
Correlato: Come si realizza un pannello solare: ogni fase e ogni controllo è dove la distinzione tra posizionamento e saldatura conta di più.
Correlato: MC4 o compatibile MC4: cosa significa il nome del connettore viene crimpato sui terminali che escono dalla stringa.
Correlato: Meccanismi della stringer per celle solari: una guida zona per zona. Se vuoi la vista a livello di parte dietro quelle stazioni, questa illustra tutte e sei le zone.
Correlato: Nastro piatto vs rotondo: perché le celle BC infrangono la regola — come la sezione trasversale del nastro cambia la macchina di cui hai bisogno.
Correlato: Celle BC a contatto ibrido: cosa deve ancora dimostrare il 28% — cosa comporta un limite di 200 C per la macchina che lo incorda.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: