La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
0BB Dosaggio Colla Lattina Veleno Incapsulante Reticolazione
Indice
Risposta rapida: Su una linea 0BB il nastro viene fissato prima della laminazione da una fila di minuscoli punti di colla, ciascuno una frazione di milligrammo. Nella fase di laminazione a 145-155 gradi C le piccole molecole all'interno di quei punti migrano nel POE o EVA fuso e, se una qualsiasi è un'ammina, un tiolo o un inibitore fenolico, interrompe la catena radicalica del perossido che costruisce la rete di reticolazione. Il risultato è un anello morbido e sotto-reticolato attorno a ogni punto, esattamente dove il nastro ha bisogno che il film aderisca. Il film supera il proprio test in ingresso, la colla supera il proprio test, e il modulo fallisce comunque più tardi nel ciclo termico o nel caldo umido. La firma da cercare è un gradiente: contenuto di gel basso in corrispondenza del punto e normale a pochi millimetri di distanza. Il POE scende sotto la sua soglia per primo perché reticolano circa quattro volte più lentamente dell'EVA.
Vedi un anello morbido attorno al nastro e ti rivolgi al lotto di film. Il film di solito è a posto. Il colpevole più probabile è il punto di colla che doveva tenere fermo il nastro.
L'anello morbido attorno al nastro
0BB elimina la barra collettrice e stende molti nastri sottili direttamente sulle dita della griglia fine, quindi il nastro non ha nulla che lo tenga in posizione finché il film non reticolano. Sulla maggior parte delle linee il nastro viene fissato con una fila di minuscoli punti di colla, un adesivo UV o termoindurente, in modo che non si sposti mentre la stringa viene impilata, spostata e tirata sotto vuoto. Ogni punto pesa una frazione di milligrammo, quasi nulla rispetto a un film che pesa diverse centinaia di grammi.
A laminazione il piastra funziona vicino a 145-155 gradi C, e le piccole molecole nel punto diventano mobili e diffondono nel film che si è fuso attorno al nastro. Se quelle molecole attaccano il perossido che sta cercando di reticolare il film, il nastro finisce per trovarsi dentro un anello di film che non ha mai completato la reticolazione. La firma è facile da non notare perché è locale: a pochi millimetri di distanza il film appare e si testa normale, ed è per questo che il primo istinto è incolpare il lotto di film invece della colla.
Manteniamo la piastra tra 145 e 155 gradi C con olio termico in circolazione per mantenere un profilo di temperatura stabile che previene una diffusione irregolare mentre il film reticolano.
Come il film reticolano, un relè
POE ed EVA sono termoplastici. Non reticolati, si ammorbidiscono e scorrono a temperatura, e l'EVA non reticolato inizia a fondere vicino a 70 gradi C, una temperatura che un backsheet del modulo raggiunge in una giornata estiva. La formula del film contiene un perossido organico, un perossicarbonato come TBEC, più un co-agente come TAIC. Durante la laminazione la reazione di reticolazione funziona come un relè. Il calore scinde il legame ossigeno-ossigeno del perossido in un radicale alcossilico. Quel radicale astrae un idrogeno da una catena polimerica e trasferisce il radicale alla catena. Due radicali di catena si accoppiano poi in una reticolazione carbonio-carbonio, e il co-agente aiuta a passare il testimone ad altre catene.
Il livello di reticolazione si legge come contenuto di gel: la parte non reticolata viene estratta con un solvente come lo xilene, e la quota insolubile che rimane è il contenuto di gel, misurato secondo IEC 62788-1-6 o GB/T 29848. La regola empirica del settore è almeno 75 percento per l'EVA e almeno 60 percento per il POE, con la specifica del produttore del film come autorità.
Il test di estrazione divide il film in due parti: la rete reticolata che sopravvive e le catene non reticolate che si dissolvono. Un film che legge 75 percento è per lo più una rete, ma il 25 percento che si è dissolto è materiale che non vi si è mai unito, e quella quota è esattamente dove un veleno lascia il suo segno. Ecco perché il contenuto di gel è il numero da tenere d'occhio quando una colla e un film si incontrano.
Tre veleni che rompono il relè
Qualsiasi cosa che consumi il perossido, o catturi il radicale e si rifiuti di trasferirlo, rompe il relè. Gli additivi all'interno di un punto di colla si dividono in tre classi.
| Classe di veleno | Da dove proviene | Come rompe il relè | Cosa lascia |
|---|---|---|---|
| Ammina | Agenti indurenti amminici e acceleratori nella colla termoindurente; co-iniziatori amminici in alcune colle UV | La reazione redox con il perossido lo accende ben al di sotto della sua normale temperatura di decomposizione | Perossido consumato prima che il film si fonda e aderisca |
| Tiolo | Colla UV tiolo-ene ed epossidica reticolata con tioli | Il legame S-H dona idrogeno e trasferisce catena, trasformando un radicale attivo in un radicale di zolfo a bassa attività | Il relè si ferma e l'efficienza di reticolazione cala bruscamente |
| Inibitore | Inibitori fenolici come MEHQ o idrochinone aggiunti per la stabilità allo stoccaggio UV | Cattura i radicali e forma un prodotto stabile | Il contenuto effettivo di perossido cala man mano che i radicali vengono consumati uno a uno |
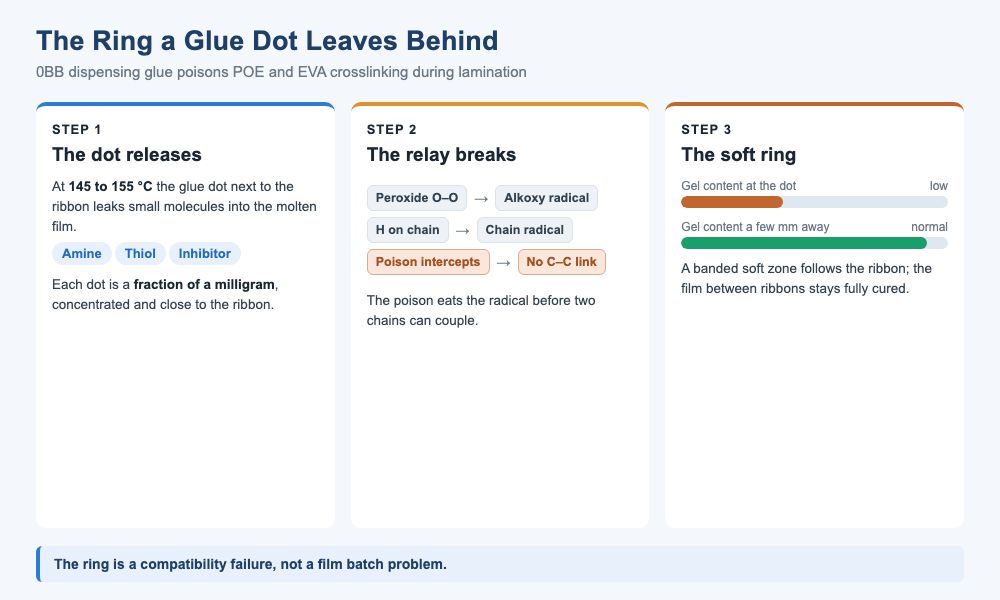
Il percorso da un punto di colla a un anello morbido. Il punto rilascia molecole velenose durante la laminazione, il relè del perossido si ferma e il contenuto di gel cala solo nell'anello attorno al nastro.
Ammina: accendere la miccia in anticipo
Un'ammina terziaria si accoppia con il perossido in un sistema iniziatore redox, ed è per questo che le ammine accelerano le resine a temperatura ambiente. In un film quell'accelerazione è la cosa sbagliata al momento sbagliato: il perossido si decompone prima che il film si sia completamente fuso e adeso, e i radicali che rilascia vengono per lo più spenti in reazioni collaterali.
La classe degli inibitori si nasconde in bella vista
La colla UV è una reticolazione radicalica, quindi per evitare che polimerizzi nel fusto il formulatore aggiunge un inibitore fenolico. Questa è la stessa classe di stabilizzatore scavenger di radicali che annulla i radicali del perossido in un film. Un punto di colla sotto-reticolato peggiora la situazione, perché il nastro ombreggia il punto dalla luce UV, quindi la parte che reticolano peggio è esattamente la parte che si trova contro il film.
Perché l'anello segue il nastro
Il difetto ha la forma del punto, non quella del film. Il punto è minuscolo ma concentrato, e la diffusione durante la laminazione trasporta i suoi additivi solo a breve distanza, quindi la concentrazione di veleno è massima al punto e diminuisce verso l'esterno. Il perossido nel film è dosato per un intero foglio che reticolano in modo uniforme, senza budget in eccesso per un punto che ne consuma una grande quota locale. Il risultato è una zona sotto-reticolata approssimativamente circolare attorno a ogni punto, e lungo un nastro le zone si allineano in una banda. Nel caso peggiore l'anello a malapena reticolano e si ammacca sotto un'unghia.
Il pattern si rilegge dal layup. Poiché i punti sono distanziati lungo il nastro e il nastro percorre l'intera cella, gli anelli individuali si fondono in una banda o in una serie di perline che segue il nastro, mentre il film tra i nastri rimane completamente reticolato. Quel contrasto, una zona morbida a bande su un film altrimenti duro, è l'indizio che separa un problema di compatibilità da un problema di ricetta o di lotto, che ammorbidirebbe l'intero foglio in modo uniforme.
Perché il POE scende sotto la soglia per primo
Il POE è il materiale più esposto. Reticola più lentamente dell'EVA, e un confronto reologico colloca la velocità di gelificazione dell'EVA, più polare, a circa quattro volte quella del POE. Il POE ha quindi una finestra di reticolazione più stretta, e qualsiasi cosa che rubi radicali a metà relay lo spinge sotto la sua soglia di superamento prima di quanto spingerebbe l'EVA. I limiti minimi riflettono questo, 60 percento per il POE contro 75 percento per l'EVA, ma un anello avvelenato può cadere sotto entrambi.
Quanto costa l'anello dopo la laminazione
L'anello si trova dove il modulo è più sensibile. Alcune rotte 0BB dipendono dal fatto che il film mantenga il nastro premuto sulle dita della griglia fine dopo la laminazione, quindi un anello morbido abbassa quella pressione di contatto e aumenta la resistenza di contatto, che si legge come un falso contatto o una linea scura all'elettroluminescenza. Una zona a bassa reticolazione si ammorbidisce e rifluisce anche a temperatura, lasciando che il nastro scivoli durante il thermal cycling, e il film non reticolato può rifondere in bolle e pieghe che aprono un percorso per l'umidità. Il problema è il ritardo: l'elettroluminescenza iniziale e la potenza sembrano normali, e il problema compare solo dopo damp heat o tempo sul campo.
Ogni sintomo si manifesta su un orologio diverso. La perdita di contatto e la linea scura possono comparire durante il thermal cycling, perché l'anello morbido si rilassa ogni volta che il modulo si riscalda. Bolle e delaminazione richiedono più tempo, poiché necessitano che la parte non reticolata rifonda e che gas o acqua si accumulino. I guasti sul campo sono i più lenti e i più costosi, perché a quel punto il modulo è su un tetto e il film, la colla e la ricetta hanno tutti superato i propri test.
Il contatto è la prima cosa a cedere
Nelle rotte 0BB che si affidano alla pressione del film piuttosto che a una saldatura forte, il film è la molla che tiene il nastro sulla dita. Un anello che rimane morbido è una molla che cede, quindi la resistenza di contatto sale dove si trova l'anello e il guasto si legge come una linea scura lungo il nastro piuttosto che come un difetto del film.
Coglierlo prima di laminare
Il controllo più pulito è il campionamento comparativo. Su un laminato, tagliare campioni direttamente sopra un punto di colla, da uno a due millimetri di fianco al nastro, e da un punto ben lontano dal nastro, poi misurare il contenuto di gel su tutti e tre. Un gradiente chiaro, alto lontano e basso sul punto, indica la colla. Due aiutanti lo supportano: la calorimetria differenziale a scansione legge l'eso termia residua, che differisce dove la reticolazione è incompleta e il perossido è rimasto, e la spettroscopia infrarossa confronta i picchi vicino al punto rispetto al fondo.
Estraiamo campioni comparativi a uno o due millimetri dal nastro su laminati di prova per mappare le variazioni locali del contenuto di gel prima di finalizzare ogni ricetta di thermal bonding.
| Metodo | Cosa mostra | Quando eseguirlo |
|---|---|---|
| Contenuto di gel comparativo | Gradiente da basso sul punto a normale a pochi millimetri di distanza | Ogni volta che appare un anello morbido o un basso peel vicino al nastro |
| Esoferma residua DSC | Entalpia di reazione residua dove la reticolazione è incompleta | Come screening rapido per la sotto-reticolazione |
| FTIR vicino al punto | Picchi modificati rispetto al film di fondo | Per confermare cosa è migrato nel film |
| Coupon di compatibilità | Contenuto di gel e peel sul punto rispetto a un'area senza punto | Prima di importare qualsiasi nuova colla |
Il test del coupon
Prima di importare una nuova colla, costruire un piccolo coupon di compatibilità: vetro, film, un punto di colla, film, backsheet, passare attraverso la normale ricetta di laminazione, poi misurare il contenuto di gel e la resistenza di peel sul punto rispetto a un'area senza punto. È economico e veloce, e dovrebbe essere un passo fisso in ogni importazione di colla da dispensing piuttosto che qualcosa eseguito solo dopo un reso dal campo.
Mantenere il relay in funzione
La prevenzione si divide tra colla, film e processo.
- Sul lato colla, preferire sistemi senza componenti di reticolazione amminici o tiolici, chiedere al fornitore di divulgare il tipo di inibitore e un caricamento approssimativo, e definire il grado di reticolazione UV richiesto in modo che la parte in ombra del nastro non rimanga sotto-reticolata.
- Sul lato film, validare l'abbinamento con il produttore del film e scegliere una formula con più margine di reticolazione. In uno stack EPE lo skin che tocca il punto è quello che conta di più.
- Sul lato processo, usare la calorimetria differenziale a scansione o la reologia per confermare che il tempo e la temperatura di laminazione lascino margine invece di aderire al limite minimo della specifica del film.
- Trattare qualsiasi cambio di formula della colla, anche un inibitore o co-iniziatore sostituito, come un cambiamento che attiva una nuova prova di compatibilità.
Un sistema, non due
Una colla è solitamente qualificata secondo i propri termini: adesione, velocità di reticolazione, comportamento di dispensing e shelf life. Anche un film è qualificato secondo i propri termini: peel, trasmittanza, resistività e contenuto di gel. Nessuna delle due liste contiene l'altro materiale, quindi un abbinamento può superare ogni riga su entrambi i fogli e fallire comunque nel forno. Il test mancante è quello che li esegue insieme, ed è per questo che il coupon di compatibilità appartiene alla checklist di importazione accanto alle due specifiche dei materiali. In un modulo 0BB i due materiali non sono più vicini che si toccano per caso; sono un unico sistema di reazione che o si completa insieme o fallisce insieme.
Da dove vengono questi numeri
L'intervallo di laminazione da 145 a 155 gradi C, i limiti minimi di contenuto di gel di 75 percento per l'EVA e 60 percento per il POE, e la velocità di gelificazione quattro volte più lenta per il POE sono valori tipici del settore raccolti dall'articolo di origine e dalle sue referenze, non misurazioni che abbiamo eseguito. La fonte cita uno studio Fraunhofer su come il perossido TBEC, il co-agente TAIC e gli stabilizzanti influenzano la reticolazione dell'incapsulante, un articolo di Polymers sugli stabilizzanti amminici stericamente impediti, e un'analisi SMM del costo di incapsulamento 0BB.
Le tre classi di veleno, ammina, tiolo e inibitore, provengono dalla chimica dei polimeri, non da una singola specifica pubblicata, e un comportamento specifico della colla deve essere confermato con il test del coupon sulla propria ricetta di laminato. L'offset di campionamento di uno o due millimetri è una guida pratica, non una clausola standard.
D: L'anello morbido è sempre colpa della colla?
No. È il principale sospettato, ma un lotto di film con basso perossido o una curva di laminazione errata può lasciare una sotto-polimerizzazione simile. Il test comparativo del contenuto di gel li distingue: un gradiente centrato sul punto indica la colla, mentre una carenza uniforme indica il film o la ricetta.
D: Perché il POE fallisce prima dell'EVA?
Il POE reticolare circa quattro volte più lentamente, quindi la sua finestra è più stretta e ha meno margine contro qualsiasi veleno che cattura i radicali. Il suo limite inferiore è anche più basso, al 60 percento contro il 75 percento dell'EVA, ma un anello avvelenato può spingere entrambi sotto la loro soglia.
D: Cosa c'è nella colla che causa il problema?
Tre classi: ammine che accendono precocemente il perossido, tioli che trasferiscono catena e interrompono la reazione a catena, e inibitori fenolici come MEHQ o idrochinone che catturano i radicali. Una colla specifica può contenerne uno o più.
D: Posso semplicemente usare meno colla?
In parte. Un punto più piccolo e meno punti riducono la zona avvelenata, purché la forza di tenuta regga ancora il nastro. La chimica conta più del volume, quindi una formulazione pulita batte una dose minore di una sporca.
D: Come posso testare una nuova colla prima di usarla sulla linea?
Esegui il test del provino: vetro, film, punto di colla, film, backsheet attraverso la tua normale ricetta di laminazione, poi misura il contenuto di gel e il peel sul punto rispetto a un'area senza punto. Rendilo un gate fisso prima dell'importazione.
D: Il problema si manifesterà nel primo test di elettroluminescenza?
Di solito no. L'anello spesso supera l'elettroluminescenza e la potenza iniziali. Emerge più tardi come aumento della resistenza di contatto, una linea scura, bolle o creep dopo cicli termici, caldo umido o tempo sul campo.
D: Una temperatura di laminazione più alta lo risolve?
Non in modo affidabile. Più calore può completare la polimerizzazione ma anche spingere più veleno fuori dal punto, e aggiunge bolle, ingiallimento e costo energetico. La soluzione più sicura è una colla compatibile più margine di reticolazione sul film.
D: È solo un problema del 0BB?
È più visibile sul 0BB perché il nastro è incollato al film e l'anello si trova su un contatto. Qualsiasi colla o nastro che tocchi l'incapsulante durante la polimerizzazione può avvelenarlo, quindi la regola di compatibilità si applica oltre il 0BB.
Considerazioni finali
Valutare una colla significava controllare adesione, velocità di polimerizzazione e comportamento di dispensazione. Nel forno di laminazione la colla e il film sono un unico sistema di reazione, e la chimica di ciascun lato cambia il risultato dell'altro. Il problema di compatibilità è quello silenzioso: entrambi i materiali passano da soli e falliscono insieme, in ritardo. Metti il controllo di compatibilità della reticolazione accanto al test di adesione, e l'anello morbido smette di essere un mistero.
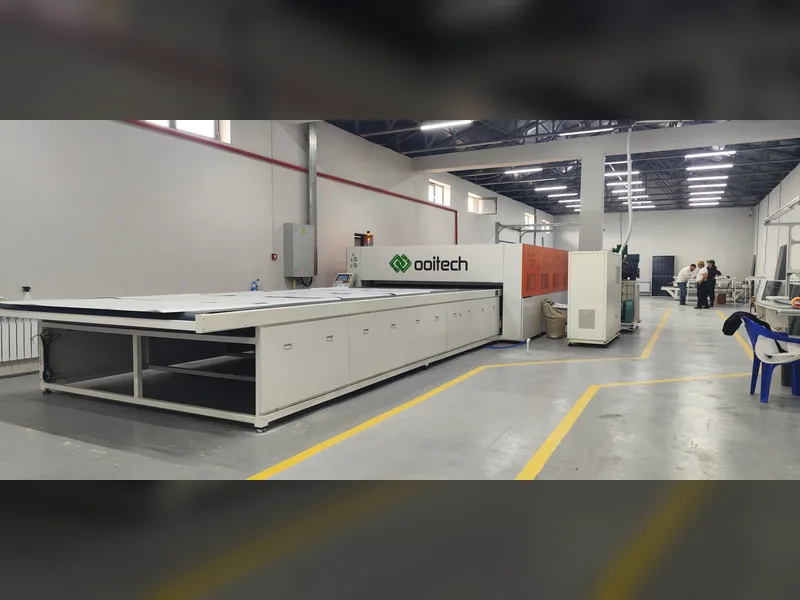
OOITech produce camere singole e doppie solar panel laminator machines sia in configurazioni a olio caldo che elettriche per fornire un controllo termico uniforme durante la reticolazione. Inviaci i tuoi disegni, lo stack del modulo o campioni di provini per la valutazione, e il nostro team tecnico ti aiuterà a stabilire parametri di laminazione stabili per la tua linea 0BB.