La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Come produrre una cella solare: processo, macchine e difficoltà
Indice
Risposta rapida: una cella solare viene prodotta da un wafer acquistato attraverso sette blocchi di processo – ispezione del wafer in ingresso, texturing, drogaggio e formazione della giunzione, isolamento dei bordi, rivestimento antiriflesso, metallizzazione e selezione e binning. Ogni blocco è una classe di macchina separata, e la maggior parte di essi utilizza chimica umida o una fase ad alta temperatura che una linea di moduli non contiene affatto. Produrre una cella solare da soli a casa è un'attività completamente diversa: significa acquistare celle finite e saldarle in un piccolo pannello, oppure costruire un dimostratore a dye-sensitised o perovskite che non ha alcuna relazione con la produzione di celle in fabbrica. Chiunque pianifichi una fabbrica deve tenere ferma una distinzione: la produzione di celle e l'assemblaggio di moduli sono due industrie separate con capitale diverso, chimica diversa e modalità di guasto diverse.
Perché la produzione di celle è un business diverso dall'assemblaggio di moduli
Una linea di moduli acquista celle e le mette insieme. La sua lista di materiali è celle, ribbon, flusso, vetro, encapsulante, backsheet o vetro posteriore, telaio e junction box, e il suo processo è meccanico e termico: saldatura, posizionamento, laminazione, telaio, test. Una linea di celle acquista wafer e li trasforma in qualcosa elettricamente attivo. La sua lista di materiali è wafer, prodotti chimici di processo, fonti di drogante, gas di processo, agenti di pulizia e paste di metallizzazione, e il suo processo è chimica umida, diffusione ad alta temperatura e deposizione di film sottile.
I due business falliscono anche in modi diversi. Nell'assemblaggio di moduli la perdita dominante è la rottura e la rilavorazione, e il materiale domina la struttura dei costi – le macchine sono una fetta modesta del totale. Nella produzione di celle, il materiale è ancora grande ma la linea stessa è molto più costosa, e la vera esposizione è la resa e la distribuzione dell'efficienza. Una linea di celle non deve semplicemente produrre celle. Deve produrre celle all'interno di un bin ristretto, perché una cella che è 0,3% al di sotto del bin target perde valore in modo permanente nel momento in cui viene stampata sul sorter.
Questa è la differenza che la maggior parte dei nuovi entranti sottovaluta. Una fabbrica di moduli che funziona male produce meno moduli. Una fabbrica di celle che funziona male produce celle che nessuno vuole comprare, e la perdita è già bloccata nel wafer prima che qualcuno se ne accorga. Il nostro articolo separato su cella solare vs produzione di pannelli solari copre il lato commerciale di questa divisione in maggior dettaglio.
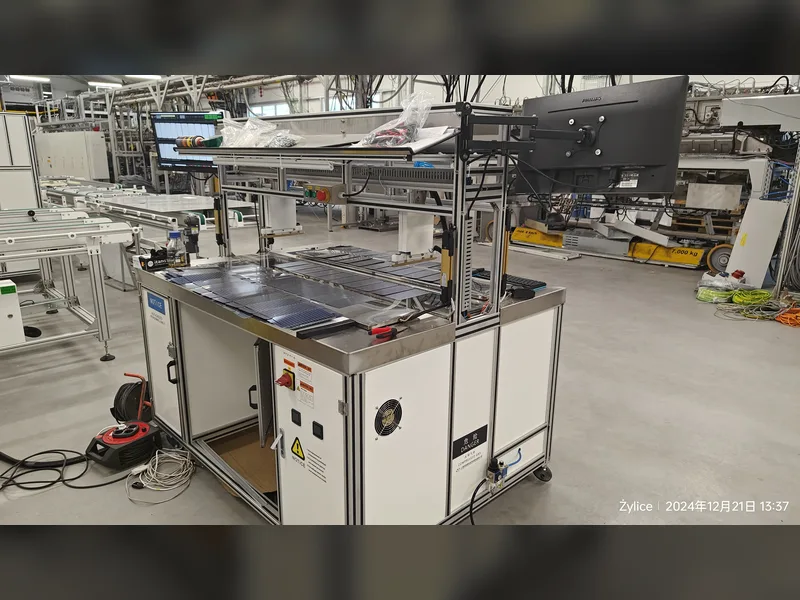
L'elaborazione delle celle appare così dall'esterno: una postazione di lavoro automatizzata con movimentazione controllata, non un banco dove viene assemblato un modulo.
Il processo delle celle dal wafer alla cella selezionata
La tabella sottostante è l'intero percorso a colpo d'occhio. Ogni riga è una stazione, e ogni stazione ha un parametro che decide se l'output è vendibile. Le sezioni successive spiegano cosa sta effettivamente facendo ciascuna.
| Blocco di processo | Cosa fa | Categoria di attrezzatura | Parametro di controllo chiave |
|---|---|---|---|
| Wafer in ingresso | Conferma resistività, spessore, dimensioni e stato di danno da taglio prima che venga aggiunto qualsiasi valore | Stazione di ispezione e selezione dei wafer | Intervallo di resistività, tolleranza di spessore, variazione totale di spessore |
| Texturing e pulizia | Incisione di piramidi casuali nella superficie per intrappolare la luce e rimozione del danno da taglio | Banco umido – texturing e pulizia | Temperatura e concentrazione del bagno, profondità di incisione, riflettanza risultante |
| Drogaggio e formazione della giunzione | Crea la giunzione p-n, o lo stack di contatti passivanti su una via di tipo n | Forno di diffusione, LPCVD o PECVD per lo stack TOPCon, impiantatore ionico | Resistenza di strato, profondità della giunzione, uniformità di temperatura lungo il boat |
| Isolamento dei bordi | Rimuove il percorso conduttivo che la diffusione lascia attorno al bordo della fetta, che altrimenti shuntarebbe la cella | Isolamento laser dei bordi, oppure etch umido o al plasma | Profondità e larghezza di isolamento, resistenza di shunt risultante |
| Rivestimento antiriflesso | Riduce la riflessione della superficie frontale e aggiunge passivazione superficiale | PECVD per nitruro di silicio, ALD per ossido di alluminio sul retro | Spessore dello strato, indice di rifrazione, uniformità lungo il carrier |
| Metallizzazione | Stampa e cuoce la griglia di raccolta di corrente sul lato anteriore e i pad sul lato posteriore | Stampante serigrafica più forno di essiccazione e cottura, oppure placcatura per alcune rotte | Peso del deposito di pasta, allineamento di stampa, temperatura di picco di cottura e profilo del nastro |
| Selezione e classificazione | Misura ogni cella finita e la separa in classi di efficienza e di corrente | Tester e selezionatore di celle, con ispezione a elettroluminescenza | Calibrazione della cella di riferimento, definizioni dei limiti dei bin |
Passo dopo passo: cosa fa ogni stazione e cosa controlla
Wafer in ingresso: la specifica decide tutto a valle
La produzione delle celle inizia con una fetta che acquisti, non con una fetta che produci. Questo singolo fatto è il motivo per cui una linea di celle è più accessibile di una linea di fette e molto meno accessibile di una linea di moduli. La fetta in ingresso decide il tetto di efficienza raggiungibile: la resistività stabilisce il design della drogatura, lo spessore stabilisce il budget meccanico che il sistema di manipolazione deve rispettare, e la condizione superficiale decide come si comporta la fase di texturizzazione. Una stazione di ispezione delle fette in ingresso non è un lusso di qualità; è l'unico punto in cui un lotto difettoso può essere rifiutato prima di aver speso denaro per lavorarlo.
Texturing: il passo che sembra banale e non lo è
In un bagno di texturing alcalino, la wafer sviluppa una superficie a piramidi casuali che rimbalza la luce in arrivo su se stessa invece di farla uscire direttamente dalla cella. L'attrezzatura è un banco wet con bagni riscaldati e una sezione di risciacquo e asciugatura, e la finestra di processo è stretta: temperatura del bagno, concentrazione chimica e tempo di permanenza influenzano tutti la dimensione delle piramidi, e la dimensione delle piramidi influisce sulla riflettanza. Il texturing è anche il punto in cui una linea mostra per la prima volta se il suo controllo di dosaggio chimico è reale o nominale. La stessa idea ottica appare sul lato modulo in perché il vetro dei pannelli solari è testurizzato, anche se il meccanismo in quel caso è un pattern laminato anziché un attacco chimico.
Drogaggio e diffusione, e la biforcazione TOPCon
Per una classica rotta di tipo p, i wafer entrano in un forno di diffusione dove il fosforo diffonde nella superficie e forma l'emettitore. Il parametro di controllo è la resistenza di strato, misurata dopo lo step, e deve essere uniforme non solo su un singolo wafer ma su tutta la barca e da lotto a lotto. Per una rotta TOPCon di tipo n il processo cambia forma: il lato posteriore necessita di un ossido tunnel ultrasottile più uno strato di polisilicio drogato, depositato tramite LPCVD o PECVD, e tale stack è ciò che rende la cella sensibile allo step di metallizzazione successivo. Le differenze strutturali tra i due design del lato posteriore sono illustrate in Confronto del lato posteriore tra celle TOPCon e BC.
Isolamento dei bordi e pulizia del lato posteriore
La diffusione non rispetta il bordo del wafer. Il fosforo avvolge il perimetro e crea un ponte conduttivo dall'emettitore frontale alla base, che cortocircuita la cella finita. L'isolamento dei bordi rimuove quel ponte, sia con una scrittura laser lungo il perimetro sia con un attacco umido o al plasma che rimuove il bordo e lo strato parassita posteriore. Il parametro da monitorare è la resistenza di shunt risultante sulla cella finita; una deriva della messa a fuoco laser o un bagno di attacco contaminato si manifestano qui per primi, e si manifestano come un intero lotto di celle a bassa efficienza anziché come un difetto evidente.
Rivestimento antiriflesso e passivazione della superficie
La texture riduce la riflessione ma non la elimina. Uno strato di nitruro di silicio depositato tramite PECVD riduce ulteriormente la riflettanza frontale e contemporaneamente passiva la superficie, riducendo la ricombinazione. Su rotte di tipo n ad alta efficienza uno strato di ossido di alluminio depositato tramite ALD gestisce la passivazione posteriore, spesso con un cappuccio di nitruro. I controlli sono lo spessore del film e l'indice di rifrazione, entrambi devono essere uniformi su tutto il carrier ed entrambi vengono misurati otticamente. Questo è il primo step genuinamente a film sottile nel flusso, ed è qui che una linea con controllo di processo debole inizia a produrre celle che sembrano buone e testano basse.
Metallizzazione: serigrafia, essiccazione e firing
La metallizzazione è il blocco di processo più costoso dopo il wafer stesso, perché la griglia frontale è realizzata con pasta d'argento. Una serigrafatrice deposita il pattern di pasta, uno step di essiccazione rimuove il solvente, e un forno di firing porta il wafer attraverso un profilo termico controllato che brucia attraverso il rivestimento antiriflesso e forma un contatto ohmico con il silicio. Tre parametri dominano: il peso del deposito, che è denaro, l'allineamento di stampa, che decide se i finger cadono sulle linee previste con un numero crescente di busbar, e il profilo di firing, che decide la qualità del contatto e se la pasta danneggia la giunzione sottostante. La chimica tra pasta e silicio è abbastanza sottile da avere un proprio articolo – vedi come la pasta d'argento penetra attraverso il polisilicio sul lato posteriore TOPCon.
Selezione, binning e test
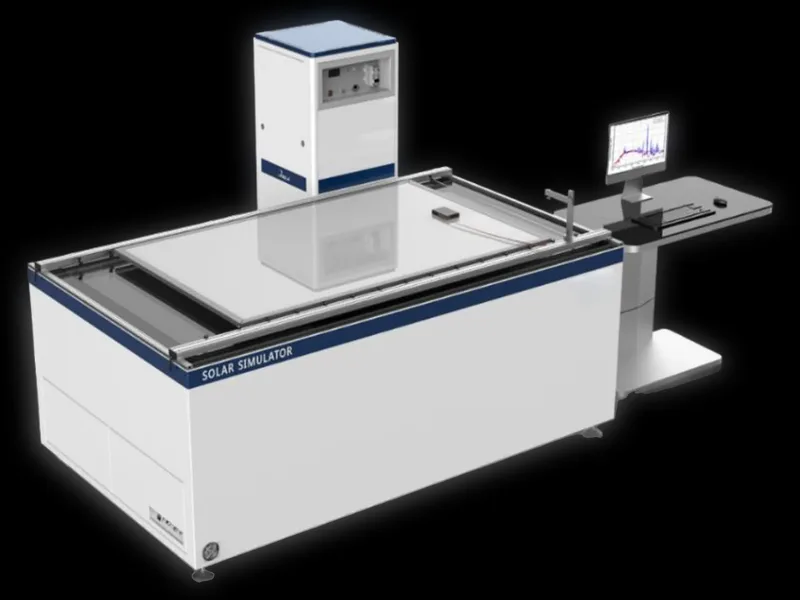
L'ultimo blocco misura ogni cella sotto un simulatore calibrato, registra corrente e tensione al punto di massima potenza, verifica l'aspetto e frequentemente esegue imaging di elettroluminescenza per individuare crepe e aree inattive. Le celle vengono poi smistate in bin. Questa non è una formalità. Il tester delle celle è lo strumento che determina il prezzo per l'intera fabbrica, perché un bin è una promessa al cliente, e un tester che deriva silenziosamente riprezza l'intera produzione. Le linee di moduli eseguono le proprie ispezioni per lo stesso motivo, come trattato in Test EL per pannelli solari: configurazione inline vs offline.
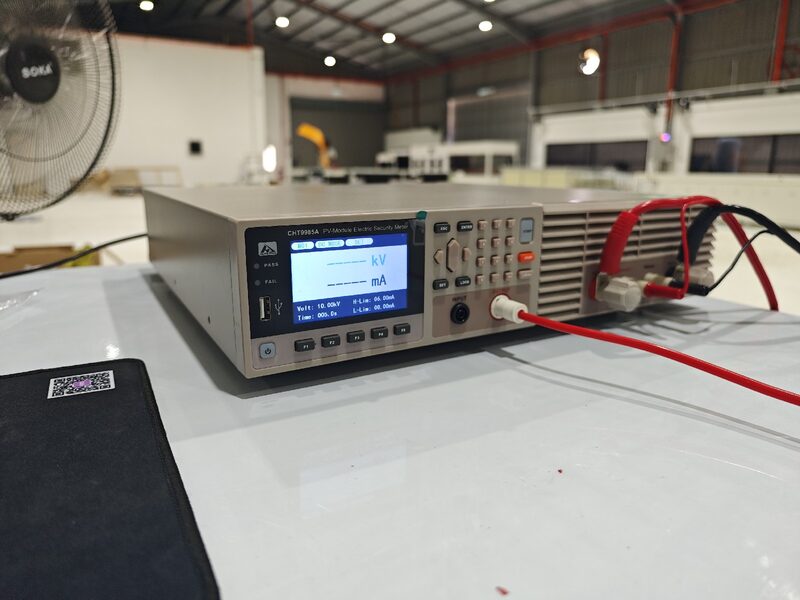
Stazioni di movimentazione chiuse di questo tipo sono il motivo per cui la resa delle celle dipende dal controllo di processo anziché dall'acquisto di una lista macchine più lunga.
Dove risiede effettivamente la difficoltà
Tre cose rendono difficile la produzione di celle, e nessuna di esse è il catalogo delle macchine.
La prima è la chimica. Texturizzazione, pulizia, diffusione, isolamento dei bordi e rivestimento sono tutti processi in cui il risultato dipende da un bagno o da un ambiente gassoso che deriva continuamente. Mantenerli sotto controllo significa misurazione continua, analisi chimica, disciplina nel dosaggio e una cultura della manutenzione. Una linea di moduli può essere gestita da operatori che seguono una procedura meccanica. Una linea di celle no.
La seconda è la sensibilità della resa. Poiché il valore si accumula lungo la rotta, un difetto introdotto alla texturizzazione viene scoperto solo al tester, diverse ore e diversi step di processo dopo. I cicli di feedback sono lunghi, e quando un problema diventa visibile, un grande volume di materiale è già passato attraverso la linea. La rottura da movimentazione lo aggrava: wafer più sottili e più automazione significano che il budget meccanico si riduce mentre il throughput aumenta.
La terza è che la distribuzione dell'efficienza è il prodotto. Due linee con macchine identiche possono produrre ricavi diversi per wafer, perché una mantiene una distribuzione più stretta e l'altra si distribuisce su tre bin. Stringere quella distribuzione è un problema di controllo di processo, non di acquisto, e richiede mesi di messa a punto dopo la messa in servizio.
La barriera di capitale e resa in termini semplici
Una linea di celle è un ordine di investimento diverso da una linea di moduli alla stessa capacità nominale. Richiede vasche umide con dosaggio chimico e trattamento dei reflui, forni con gestione dei gas e sistemi di scarico, strumenti di deposizione sotto vuoto, una linea di stampa con gestione della pasta, un tester calibrato, e un edificio con le utility e i permessi ambientali che tutto ciò implica. Stoccaggio chimico, neutralizzazione degli effluenti e sistemi di sicurezza non sono voci opzionali; sono condizioni per operare legalmente nella maggior parte delle giurisdizioni.
Il confronto che conta per un business plan è il costo per unità di capacità e il tempo per raggiungere una resa stabile. Su entrambe le misure una linea di celle è sostanzialmente più pesante, e non si ridimensiona con grazia – esiste un limite pratico al di sotto del quale la chimica umida e l'infrastruttura dei gas non possono essere giustificate. Per il quadro più ampio dei costi sul lato moduli, incluso come vengono quotati i diversi livelli di capacità, vedi costo della linea di produzione di pannelli solari per capacità. Quell'articolo riguarda deliberatamente le linee di moduli: è il punto di ingresso che questo articolo sostiene tu debba scegliere.
Perché un nuovo entrante dovrebbe iniziare con l'assemblaggio di moduli
Una linea di moduli è un'attività manifatturiera legittima, non un premio di consolazione. Acquista un input scambiato a livello globale, aggiunge valore meccanico e termico, e vende un prodotto a marchio con garanzia. Il suo processo è in gran parte reversibile nel senso che i problemi sono visibili alla stazione in cui si verificano, e le sue attrezzature sono sufficientemente standardizzate perché un nuovo team possa raggiungere una produzione stabile in un ramp ragionevole.
Ancor più importante, ti inserisce nella catena di fornitura. Un produttore di moduli acquista celle ogni mese, impara quali bin e formati funzionano davvero e costruisce le relazioni commerciali di cui un'impresa di celle avrebbe comunque bisogno. Se il piano è alla fine spostarsi a monte, la linea di moduli è la formazione più economica possibile su ciò che interessa davvero al cliente a valle di una fabbrica di celle. La versione passo passo di quel percorso di ingresso è in come avviare un'impresa di produzione di pannelli solarie la mappa dei processi a livello di macchina è in il processo di produzione dei moduli in dieci passi. Questo articolo deliberatamente non ripete né l'una né l'altra.
Cosa serve per produrre da soli una cella solare
Le persone che cercano come produrre da sole una cella solare di solito non stanno pianificando una fabbrica. Vogliono costruire qualcosa a casa, e la risposta onesta ha due rami.
Il ramo pratico consiste nell'acquistare celle finite – tipicamente selezionate, con o senza tab, vendute in piccoli lotti – e assemblarle in un piccolo pannello con ribbon, flussante, encapsulante e un telaio, poi testarlo. Si tratta di assemblaggio di moduli su scala hobbistica, e insegna la vera lezione: la cella è la parte difficile, e arriva già finita. Un laboratorio che affronta questo esercizio di solito ne esce con una comprensione molto più chiara del perché la produzione di celle sia un'industria separata.
Il ramo sperimentale è un dimostratore da laboratorio: celle a colorante sensibilizzato costruite con biossido di titanio, un colorante naturale e un elettrolita, oppure una cella perovskite realizzata in glovebox con spin coating. Questi sono dispositivi fotovoltaici autentici e davvero interessanti da costruire, e nessuno di essi è una via verso una linea di produzione. I materiali, i metodi di deposizione, l'incapsulamento e i requisiti di stabilità sono tutti diversi dalla produzione del silicio. Costruiscine uno per capire la fisica; non costruirne uno per pianificare un business.
Cosa fornisce Ooitech e cosa non fornisce
Ooitech costruisce linee di produzione di moduli da 5 MW a 600 MW, da semiautomatiche a completamente automatiche, che coprono stringing, layup e bussing, laminazione, incorniciatura, dosaggio del collante e test di fine linea, insieme ad attrezzature per la movimentazione e la singolazione delle celle utilizzate attorno alla lavorazione delle celle. L'azienda non offre una linea di celle turnkey per diffusione e chimica umida, e questo articolo non suggerisce che lo faccia. Se il tuo piano è una fabbrica di celle, la via realistica è una partnership tecnologica con un produttore di celle affermato più un integratore specializzato per le sezioni umide e dei forni – e un piano di capitale molto diverso da quello di cui necessita una linea di moduli.
Domande frequenti
Come si produce una cella solare, in una frase?
Un wafer di silicio acquistato viene texturizzato e pulito, drogato per formare una giunzione, isolato ai bordi, rivestito con uno strato antiriflesso e passivante, stampato con una griglia d'argento e sottoposto a firing, poi testato e selezionato in un bin di efficienza. Ciascuno di questi passaggi è una classe di macchina separata con il proprio parametro di controllo.
Posso produrre una cella solare a casa?
Puoi assemblare un piccolo pannello da celle acquistate, e puoi costruire un dimostratore a colorante sensibilizzato o perovskite in un laboratorio o officina. Ciò che non puoi fare a casa è replicare il percorso industriale, perché texturizzazione, diffusione e firing richiedono tutti chimica controllata e attrezzature ad alta temperatura con gestione dei gas e trattamento dei rifiuti.
Perché la produzione di celle è più difficile dell'assemblaggio di moduli?
Il processo è basato sulla chimica anziché sulla meccanica, quindi deriva continuamente e richiede controllo attivo. I difetti vengono scoperti ore dopo essere stati creati, quindi il feedback è lento, e il prodotto è una distribuzione di efficienza anziché un conteggio di unità finite. Le attrezzature sono inoltre molto più costose a parità di capacità nominale.
Qual è il passaggio più costoso nella produzione di una cella?
Il wafer che acquisti è il singolo input più grande, seguito dalla pasta d'argento utilizzata nella metallizzazione. Tutto il resto – prodotti chimici, gas, energia, manodopera e ammortamento – conta, ma quei due dominano il costo di una cella finita prima di tenere conto della resa.
Quali macchine richiede una linea di celle che una linea di moduli non richiede?
Banchi umidi per texturizzazione e pulizia, un forno di diffusione o uno strumento di deposizione per lo stack di contatto passivante, un sistema di isolamento dei bordi, PECVD e spesso ALD per il rivestimento, una linea di serigrafia con forno di firing, e un tester e selezionatore di celle calibrato. Una linea di moduli non ne richiede nessuna; inizia dallo stringer.
TOPCon cambia molto il processo di produzione delle celle?
Sì. Il percorso TOPCon di tipo n sostituisce il semplice design del lato posteriore con un ossido tunnel ultratto e uno strato di polisilicio drogato, il che aggiunge attrezzature di deposizione e rende il passaggio di metallizzazione posteriore considerevolmente più delicato. I blocchi front-end – texturizzazione, pulizia, isolamento dei bordi – rimangono in gran parte simili.
La prima fabbrica dovrebbe essere una linea di celle o una linea di moduli?
Quasi sempre una linea di moduli. Ha una soglia di capitale inferiore, una rampa più breve verso una produzione stabile, e ti mette sul mercato ad acquistare celle mensilmente, che è la migliore formazione disponibile se in seguito vuoi spostarti a monte. Avvia una linea di celle solo con un partner tecnologico esperto e un piano di capitale che sopravviva a una lunga rampa di resa.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: