TOPCon vs celle solari BC: un confronto sul lato posteriore
Indice
La differenza tra TOPCon e BC viene solitamente discussa sul fronte della cella, dove è misurabile. La maggior parte del rischio produttivo risiede sul retro, dove bisogna andarlo a cercare.
Tecnologia delle celle PV · Produzione dei moduli · di Jerry, Ooitech
1. Il confronto, in una sola fotografia
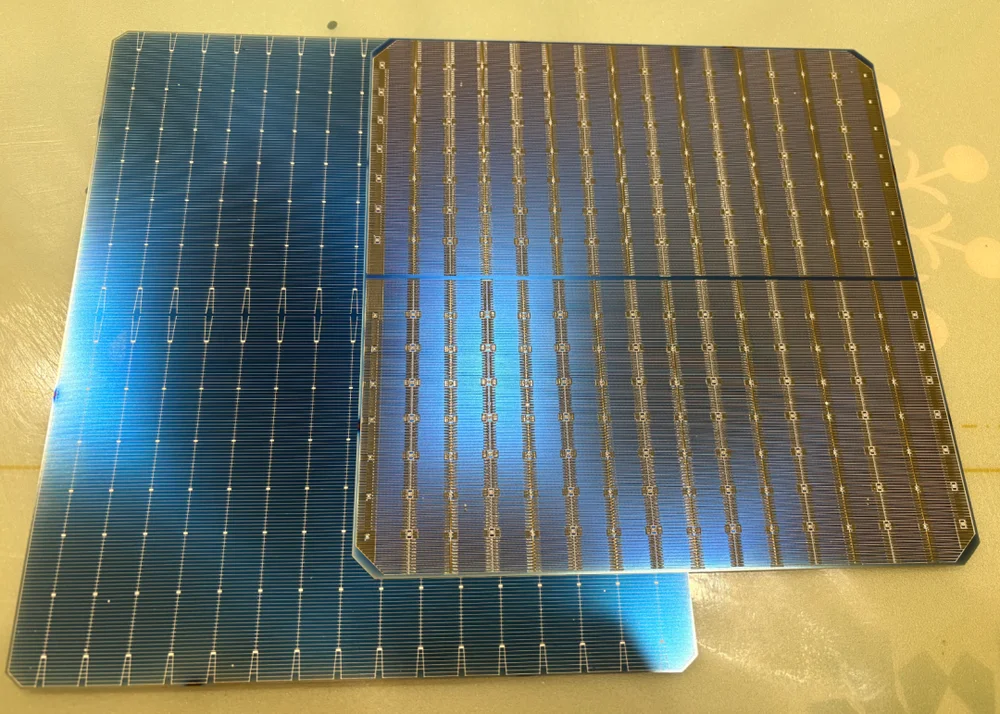
Fig. 1: Il retro di una cella TOPCon (a sinistra) accanto al retro di una cella BC (a destra). La superficie posteriore della TOPCon è un campo continuo e in gran parte uniforme. Il retro della BC è organizzato in zone di elettrodi discrete.
La cella a sinistra mostra come appare una struttura posteriore convenzionale: un campo ampio e uniforme con un'unica famiglia di elementi che lo attraversa. La cella a destra fa qualcosa di strutturalmente diverso. Sia gli elettrodi positivi che quelli negativi risiedono su quella singola superficie, ed è per questo che il pattern è più denso e più segmentato.
Questa singola osservazione spiega il compromesso che accompagna BC in ogni fase della produzione dei moduli.
2. Perché BC compra l'efficienza frontale con la bifaccialità
BC sposta entrambe le polarità sul retro. Il fronte della cella quindi non porta né barre collettrici né dita, quindi nessun metallo blocca la luce in arrivo e non si pagano perdite per ombreggiamento sul fronte. Questa è la fonte del vantaggio di efficienza frontale di BC, ed è un vantaggio reale.
Il costo si paga sul retro. Poiché tutta la metallizzazione è concentrata su una sola superficie, il retro di una cella BC è affollato di dita sottili e barre collettrici. Quelle linee metalliche occupano area che altrimenti raccoglierebbe l'irraggiamento posteriore, quindi un modulo BC raccoglie meno luce da dietro rispetto a un modulo TOPCon dello stesso formato. Questa è la ragione strutturale per cui la bifaccialità di BC è inferiore a quella di TOPCon, e nessuna messa a punto del processo la elimina. È una conseguenza del design, non un difetto.
| TOPCon | BC | |
|---|---|---|
| Posizionamento degli elettrodi | Polarità opposte su facce opposte | Entrambe le polarità sulla faccia posteriore |
| Ombreggiamento frontale | Dita e barre collettrici ombreggiano il fronte | Nessuna metallizzazione frontale, quindi nessun ombreggiamento frontale |
| Raccolta della luce posteriore | Il retro è in gran parte privo di metallizzazione | La metallizzazione posteriore riduce l'area di raccolta |
| Fase di processo aggiuntiva | Nessuna specifica per l'isolamento delle polarità | Materiale isolante tra elettrodi di polarità opposta |
3. Il problema del layout degli elettrodi
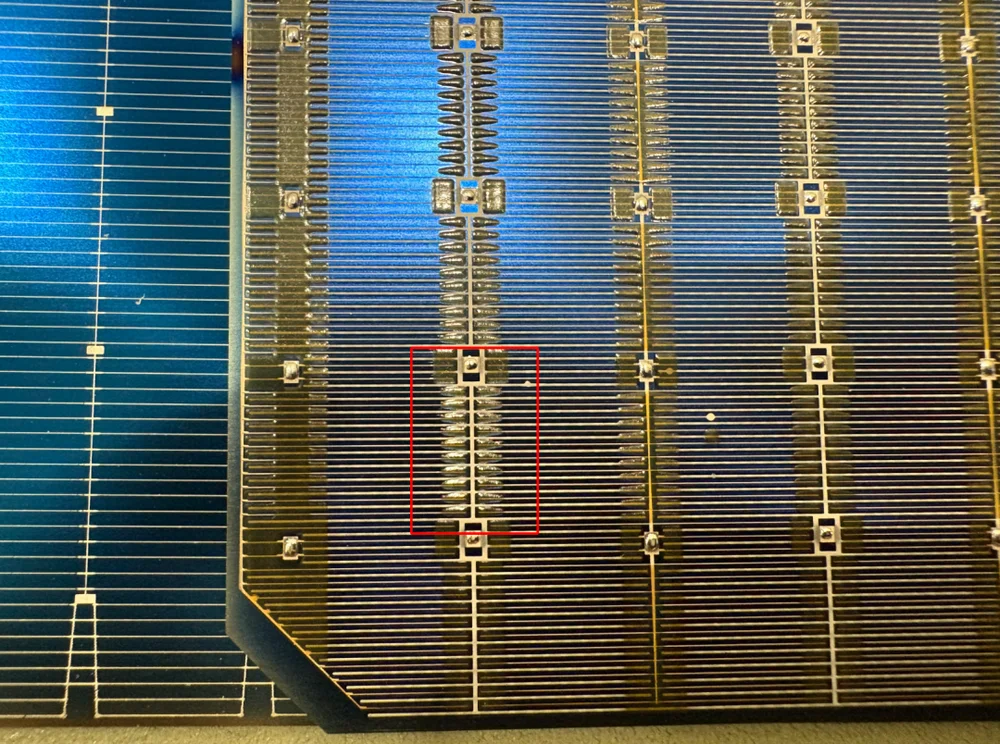
Fig. 2: Una vista più ravvicinata del retro della BC. La regione evidenziata si trova dove strutture di polarità opposta corrono vicine, che è precisamente dove l'isolamento deve tenere.
Su un retro TOPCon, le polarità non si incontrano mai, perché sono su facce diverse della cella. Su un retro BC condividono una sola superficie, disposte in zone: dita negative, barre collettrici negative, dita positive e barre collettrici positive, tutte interlacciate sullo stesso piano.
Questa adiacenza è il problema ingegneristico. Due elettrodi di polarità opposta posti a breve distanza cortocircuitano la cella se mai vengono a contatto, sia per un difetto di stampa, un'escursione di saldatura, contaminazione o danno meccanico durante la movimentazione. Il materiale isolante stampato tra loro è ciò che lo impedisce, il che lo rende uno strato funzionale piuttosto che un extra protettivo.
Trattiamo il lato materiale e processo di questo in dettaglio in perché le celle solari BC necessitano di colla isolante sul retro, incluso cosa deve fare lo strato e come viene applicato.
4. La domanda a cui nessuno può rispondere con un test di laboratorio
Una volta che l'isolamento dipende da uno strato stampato, la domanda ovvia è quanto duri quello strato. Una garanzia del modulo dura 25 anni, e l'ambiente sul campo non è delicato: sbalzi termici giornalieri, esposizione prolungata ai raggi ultravioletti, infiltrazione di umidità e cicli termici ripetuti agiscono tutti sulla stessa interfaccia.
Lo strato di isolamento deve rimanere isolante per tutto quel periodo. Non può incrinarsi, sfarinarsi, delaminarsi o degradarsi in un percorso conduttivo. Una cella appena prodotta che supera l'ispezione in ingresso dimostra che lo strato è stato applicato correttamente il giorno in cui è stato testato. Non dimostra nulla riguardo al dodicesimo anno.
Questa è la sostanza del dibattito sull'affidabilità a lungo termine attorno a BC, ed è un dibattito equo piuttosto che una critica. Tre variabili decidono l'esito:
| Variabile | Perché è importante |
|---|---|
| Formulazione del materiale | La resistenza agli agenti atmosferici è una proprietà della chimica. Due fornitori che vendono "colla isolante" possono essere distanti anni in termini di prestazioni UV e umido-caldo. |
| Controllo del rivestimento | L'uniformità dello spessore e la definizione dei bordi decidono se l'isolamento è continuo. Una stampa sottile o interrotta è un cortocircuito latente. |
| Polimerizzazione | Il materiale sotto-polimerizzato mantiene componenti reattivi e perde adesione; la sovra-polimerizzazione lo rende fragile. Entrambi accorciano la vita sul campo. |
Qui è dove i fornitori si distinguono. I produttori che utilizzano formulazioni ad alta resistenza agli agenti atmosferici con uno stretto controllo di stampa e polimerizzazione stanno comprando margine contro la questione dei 25 anni. I produttori che trattano lo strato di isolamento come una voce di costo da minimizzare si stanno assumendo un rischio che non apparirà finché i moduli non saranno sul campo e fuori dalla portata della garanzia.
5. Cosa cambia questo su una linea di produzione di moduli
Per una fabbrica che assembla moduli BC, l'architettura posteriore cambia quattro cose in officina.
| Area | Cosa cambia |
|---|---|
| Stringatura | Tutti gli interconnessioni atterrano su una sola faccia. La tolleranza di posizionamento e il controllo della temperatura di saldatura contano di più, perché un'escursione di saldatura vicino allo strato di isolamento causa danni non visibili otticamente. |
| Stress meccanico | Riscaldare una faccia di una cella mentre l'altra rimane più fredda produce un'incurvatura. Le stringhe e i moduli BC sono più sensibili a questo fenomeno, trattato in perché le stringhe di celle BC si deformano come una barca e sistemi servo perché le celle BC sono più soggette all'incurvatura. |
| Ispezione | Un cortocircuito tra elettrodi adiacenti può non manifestarsi come difetto meccanico. L'imaging EL rivela la conseguenza elettrica e va letto sapendo dove corrono le polarità. |
| Tracciabilità | Poiché il modo di guasto è latente anziché immediato, i registri di collaudo per modulo sono l'unico modo per rispondere a un reclamo sul campo anni dopo. |
Niente di tutto ciò rende la produzione BC più difficile in termini assoluti. Rende la finestra di processo più stretta in punti specifici e identificabili, e aumenta il costo dell'incoerenza. Questo ha una conseguenza diretta sulle attrezzature: una linea che produce formati BC necessita di controllo della saldatura e capacità di ispezione dimensionati per una finestra più stretta rispetto alla stessa linea che produce TOPCon.
6. Come ridurre il rischio
Quattro misure pratiche, nell'ordine in cui danno risultati.
- Qualificare il materiale isolante, non il fornitore. Chiedere dati su UV e caldo umido per la formulazione specifica, non un'affermazione generica di "anti-PID" o "isolante". Confrontare le formulazioni su tutta la gamma che potreste utilizzare, inclusa qualsiasi seconda fonte prevista.
- Controllare stampa e polimerizzazione come parametri di processo. L'uniformità di spessore, la definizione dei bordi e il ciclo di polimerizzazione appartengono al piano di controllo del processo con limiti e registrazioni, perché il guasto che prevengono è invisibile alla stazione.
- Ispezionare elettricamente, non solo otticamente. L'imaging EL dopo la stringatura e dopo la laminazione, abbinato a una misura I-V per codice a barre del modulo, è ciò che trasforma un rischio latente in uno rilevabile. Le ragioni per cui EL è lo strumento giusto sono esposte in EL testing: inline vs offline setup.
- Adeguare la stringatrice al formato. Gli interconnessioni BC sono tutte su una faccia, quindi la configurazione della testa di saldatura, la gestione del nastro e il profilo di temperatura sono specifici del formato. Il nostro SS-1500B tabber stringer è specificato per coprire celle BC, TOPCon e PERC esattamente per questo motivo, e abbiamo fornito capacità di stringatura BC a produttori europei, tra cui un produttore polacco di moduli.
7. FAQ
Perché la bifaccialità BC è inferiore a quella TOPCon?
Perché entrambi gli elettrodi sono sul retro. La metallizzazione posteriore occupa un'area che altrimenti raccoglierebbe l'irraggiamento sul lato posteriore, quindi meno luce raggiunge la cella da dietro. TOPCon mantiene le due polarità su facce opposte, lasciando il retro relativamente aperto. È una conseguenza strutturale dell'architettura, non una differenza di qualità produttiva.
A cosa serve lo strato isolante su una cella BC?
Isola gli elettrodi positivo e negativo che condividono la superficie posteriore. Senza di esso, qualsiasi contatto tra strutture adiacenti di polarità opposta mette in cortocircuito la cella. È uno strato funzionale, non un rivestimento opzionale.
Si può dimostrare l'affidabilità di 25 anni di quello strato?
Non direttamente. I test accelerati e l'ispezione in ingresso dimostrano che lo strato è stato applicato e specificato correttamente. Se rimanga isolante per 25 anni dipende dalla formulazione, dall'uniformità di stampa e dalla polimerizzazione, e da come queste resistono a UV, umidità e cicli termici. Ecco perché la specifica del materiale e i registri di processo contano quanto il risultato del test in ingresso.
BC richiede attrezzature diverse da TOPCon?
Non macchine diverse, ma impostazioni diverse e un controllo più stretto in punti specifici: temperatura di saldatura e configurazione della testa, movimentazione che eviti il riscaldamento su un solo lato, e ispezione in grado di rilevare un guasto elettrico senza una firma meccanica visibile. Molte piattaforme di stringatura coprono entrambi i formati se configurate correttamente.
Il pattern di metallizzazione posteriore influisce sull'ispezione EL?
Cambia il modo in cui si legge l'immagine. Un cortocircuito o una regione interrotta sul retro di una BC non sempre corrisponde a un difetto visivo evidente, quindi l'operatore deve sapere dove corrono le polarità e come appare un retro normale prima di giudicare un'anomalia. Vale la pena tenere alla stazione immagini di riferimento per formato di cella.
Quale formato dovrebbe scegliere una nuova fabbrica di moduli?
Dipende da dove verranno installati i moduli. La maggiore bifaccialità di TOPCon favorisce installazioni a terra e rialzate dove l'irraggiamento posteriore è significativo. L'efficienza del lato frontale di BC favorisce applicazioni con superficie limitata come i tetti, dove stipare più potenza su un'area fissa del tetto conta più del guadagno posteriore. La risposta giusta è funzione dell'installazione, non del solo modulo.
Considerazioni finali
La fotografia del retro rende leggibile il compromesso di BC in un modo che una scheda tecnica non fa. Spostare entrambe le polarità sul retro guadagna efficienza sul lato frontale e costa bifaccialità, e introduce uno strato isolante stampato il cui comportamento a lungo termine non può essere dimostrato in laboratorio. Per una fabbrica di moduli questo significa tre cose da fare bene: qualificare specificamente il materiale isolante, controllare stampa e polimerizzazione come parametri di processo con registrazioni, e ispezionare elettricamente affinché un guasto latente diventi rilevato. Se state configurando una linea per formati BC o TOPCon, indicateci il formato della cella, la specifica del nastro e la dimensione target del modulo, e specificheremo la configurazione di stringatura e ispezione di conseguenza.