Roadmap della tecnologia delle celle BC: dalla struttura al processo
Indice
TOPCon, IBC, TBC, HBC e HIBC vengono solitamente elencati come un albero genealogico di acronimi. È meglio leggerli come una sequenza di problemi: ogni percorso esiste perché il precedente ha lasciato irrisolta una perdita specifica, e ciascuno sposta la difficoltà altrove.
Tecnologia delle celle fotovoltaiche · Percorsi a contatti posteriori · di Jerry, Ooitech
1. TOPCon: prima ottenere il contatto passivante corretto
TOPCon utilizza uno strato di ossido di silicio ultra-sottile più uno strato di polisilicio drogato per formare un contatto passivante. Il film di SiOx gestisce la passivazione dell'interfaccia; il polisilicio drogato gestisce il trasporto selettivo dei portatori. Lo spessore dell'ossido, la concentrazione di drogaggio del polisilicio e la ricetta di ricottura sono le tre variabili, e insieme riducono la ricombinazione al contatto mantenendo bassa la perdita di trasporto.
Il problema da risolvere è la ricombinazione al contatto. Un contatto metallico convenzionale che tocca direttamente il silicio produce una forte ricombinazione all'interfaccia. Separando la passivazione dalla selettività dei portatori, TOPCon raggiunge una tensione a circuito aperto più elevata. Non elimina però la griglia metallica frontale, quindi l'ombreggiamento frontale rimane.
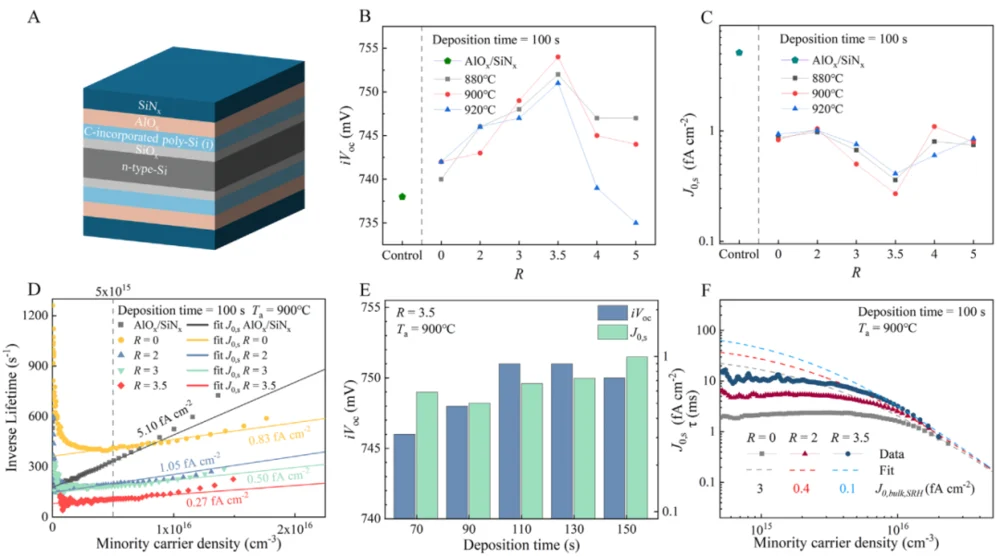
Fig. 1: Un contatto passivante in polisilicio intrinseco drogato con carbonio, con la struttura a sinistra e i dati risultanti di iVoc, J0s e tempo di vita alle varie condizioni di deposizione a destra. Il lavoro pubblicato nel 2025 ha spinto la densità di corrente di saturazione superficiale sotto 0,5 fA/cm² e ha collegato la struttura alle applicazioni a contatti posteriori.
2. IBC: spostare il metallo frontale sul retro
IBC apporta un cambiamento strutturale netto: sia i contatti di tipo n sia quelli di tipo p si spostano sul retro. Il fronte della cella non porta alcuna griglia metallica, il che libera la superficie frontale per la gestione ottica e la progettazione della passivazione. Con meno metallo frontale che blocca la luce, il numero di fotoni che entrano nel wafer aumenta e la corrente di cortocircuito ha più margine per crescere.
Il costo compare sul retro. Dove una cella convenzionale separa le due polarità su facce diverse, IBC deve alternare contatti di tipo n e di tipo p su un'unica superficie, mantenerli elettricamente isolati e poi metallizzare entrambi. Larghezza del contatto, spaziatura n/p, il confine di polarità, la resistenza di contatto e la geometria della griglia diventano tutti variabili accoppiate su un unico piano.
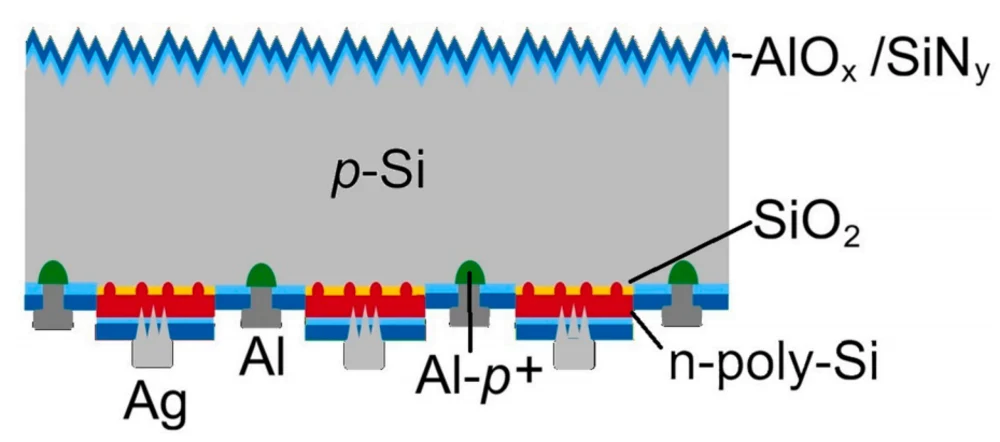
Fig. 2: Uno stack POLO-IBC semplificato. Nel 2026, celle POLO-IBC fabbricate su wafer di formato M2 con apparecchiature industriali hanno raggiunto un'efficienza certificata del 24,5 percento. L'analisi delle perdite ha indicato la passivazione della superficie frontale, la ricombinazione al contatto in argento con la regione in polisilicio di tipo n, e la ricombinazione e la resistenza di contatto nella regione in alluminio come obiettivi principali.
3. TBC: TOPCon entra nella struttura a contatti posteriori
TBC è l'unione dei due precedenti: TOPCon fornisce il contatto passivante, IBC fornisce l'architettura a contatti posteriori. Il risultato sono contatti passivanti di tipo n e di tipo p formati sul retro, con il fronte che rimane privo di metallo.
Il vantaggio deriva dall'eredità. TBC si basa sul lavoro su materiali e processi che TOPCon ha già industrializzato. La difficoltà che rimane è specifica: il contatto passivante di tipo p. La sua ricombinazione all'interfaccia e il suo comportamento di contatto influiscono direttamente sulla tensione della cella e sul fattore di riempimento, il che lo rende l'elemento determinante anziché un dettaglio di ottimizzazione.
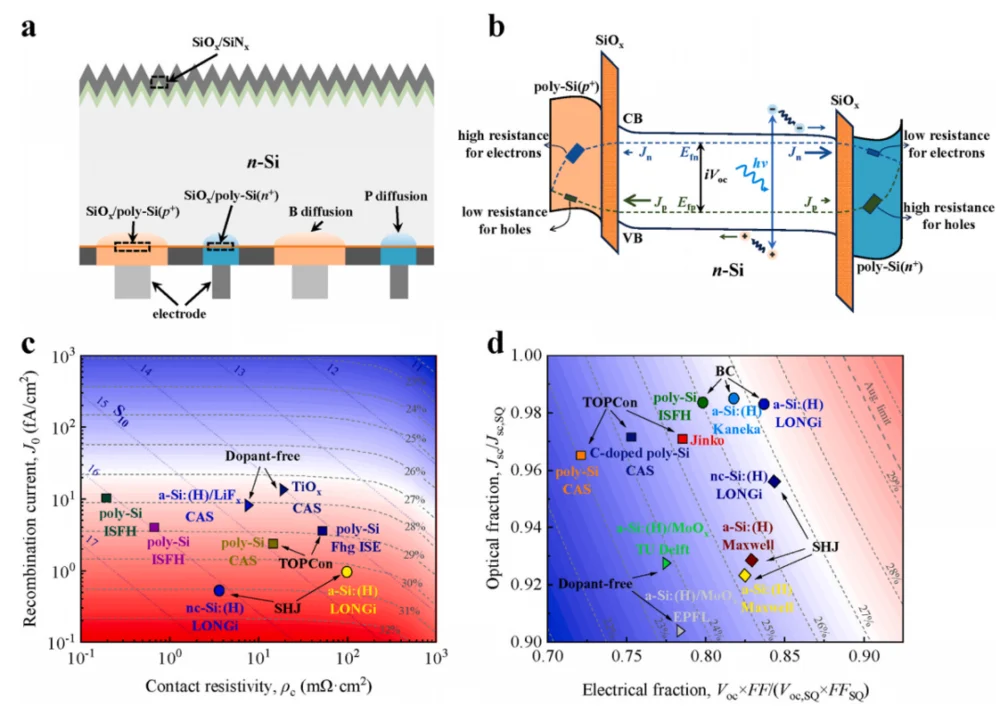
Fig. 3: Struttura e diagramma delle bande della TBC (a, b) con mappe del potenziale di efficienza (c, d). Uno studio di simulazione del 2025 sui parametri del dispositivo ha concluso che TBC ha un potenziale di efficienza vicino al 28 percento una volta che la qualità del wafer, la passivazione superficiale, il contatto di tipo p e la struttura posteriore siano ottimizzati congiuntamente.
La ricerca TBC più significativa riguarda il processo, non la struttura. Se un produttore può riutilizzare lo stack di passivazione maturo poly-Si/SiOx di TOPCon e rielaborare solo la strutturazione posteriore e la metallizzazione, la distanza tra una linea BC e una linea TOPCon esistente si riduce considerevolmente. Ecco perché il lavoro su TBC si è spostato dallo stack di contatto stesso verso le prestazioni del contatto, la sequenza di strutturazione e la metallizzazione.
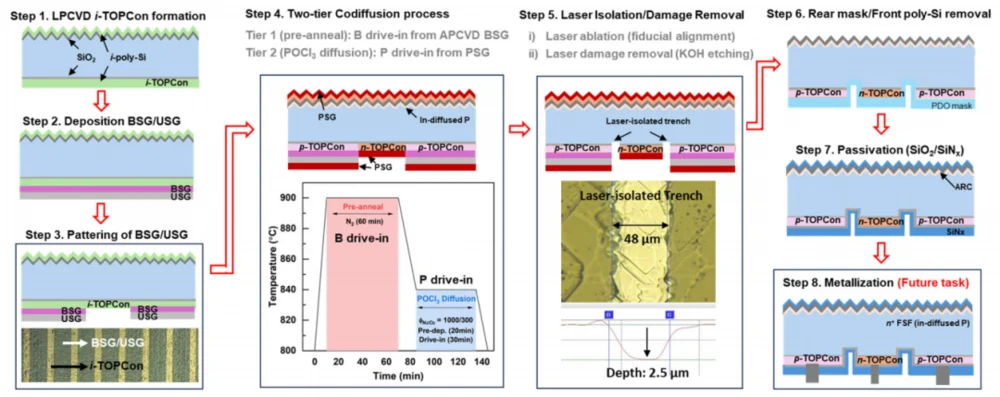
Fig. 4: Una via a co-diffusione a basso costo verso un precursore TBC, dalla formazione di i-TOPCon tramite LPCVD attraverso la co-diffusione a due livelli, l'isolamento laser, la rimozione della maschera posteriore e la passivazione. La diffusione a due livelli con un unico budget termico è ciò che mantiene gestibili il numero di fasi e l'esposizione termica.
4. HBC: la stessa idea dal lato dell'eterogiunzione
TBC entra nei contatti posteriori attraverso TOPCon. HBC entra attraverso l'eterogiunzione al silicio: SHJ fornisce il contatto passivante, IBC fornisce la struttura a contatti posteriori, ed entrambe le polarità finiscono sul retro.
SHJ forma il suo contatto da silicio amorfo intrinseco e drogato, che offre un'elevata qualità di passivazione dell'interfaccia. Combinato con il guadagno frontale di IBC, HBC ha un forte potenziale di tensione e corrente. LONGi ha riportato una cella HBC al 27,30 percento nel 2024, certificata da ISFH in Germania.
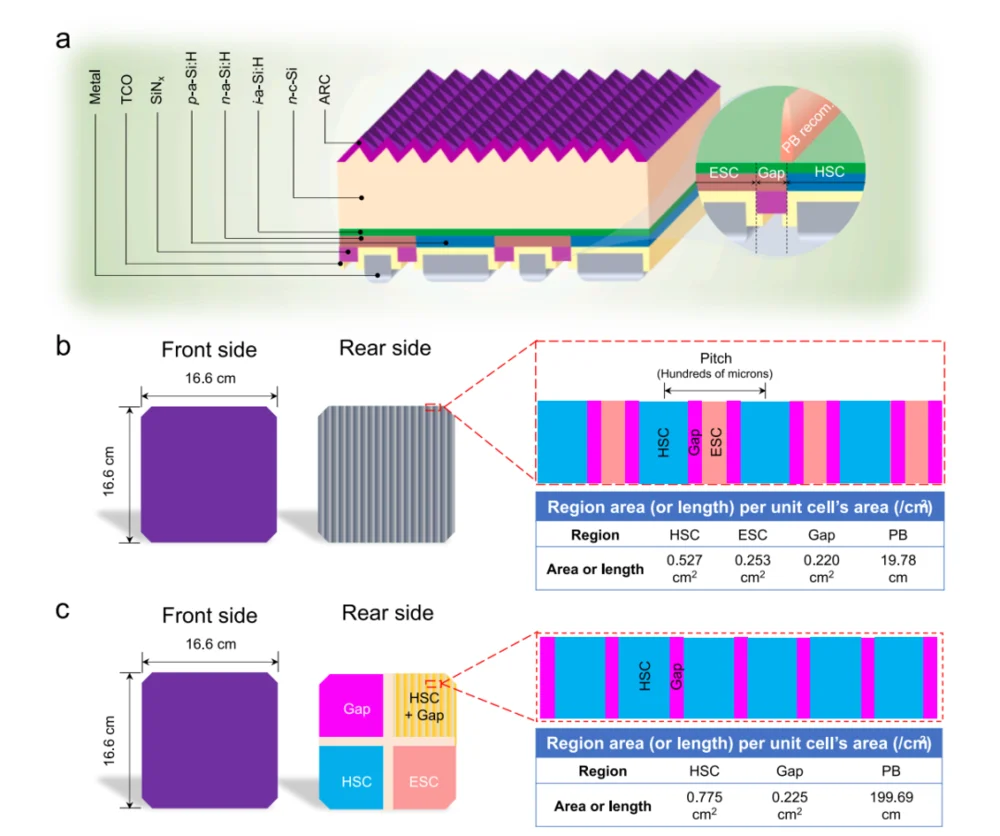
Fig. 5: Uno stack HBC con il confine di polarità evidenziato (a), e due layout posteriori con le loro aree di regione (b, c). Il divario tra le regioni selettive per gli elettroni e selettive per le lacune è stretto, e la ricombinazione lì è un meccanismo di perdita a sé stante anziché un effetto collaterale dell'eterogiunzione.
L'ottimizzazione di HBC quindi non può fermarsi all'eterogiunzione. Poiché i contatti di tipo n e di tipo p sono adiacenti sul retro, il confine di polarità tra loro diventa una distinta fonte di ricombinazione che penalizza il fattore di riempimento. La ricerca del 2025 ha analizzato specificamente questo confine, ed è una delle illustrazioni più chiare del problema generale delle BC: più funzioni si concentrano su un'unica superficie, più contano le interfacce tra esse.
5. HIBC: contatti passivanti diversi su un'unica cella
TBC e HBC puntano ciascuno su un singolo sistema di contatto. HIBC pone una domanda diversa: se contatti di passivazione diversi hanno forze diverse, possono essere assegnati a regioni diverse della stessa superficie posteriore in base a ciò di cui ciascuna regione ha bisogno?
La risposta pubblicata su Nature nel 2025 è stata sì. HIBC combina un contatto tunnel in polisilicio ad alta temperatura con un contatto a eterogiunzione a bassa temperatura sulla stessa superficie posteriore, e utilizza la lavorazione laser per migliorare localmente il trasporto nel contatto di tipo p. Il risultato è stato un'efficienza di conversione del 27,81 percento con un fattore di riempimento dell'87,55 percento.
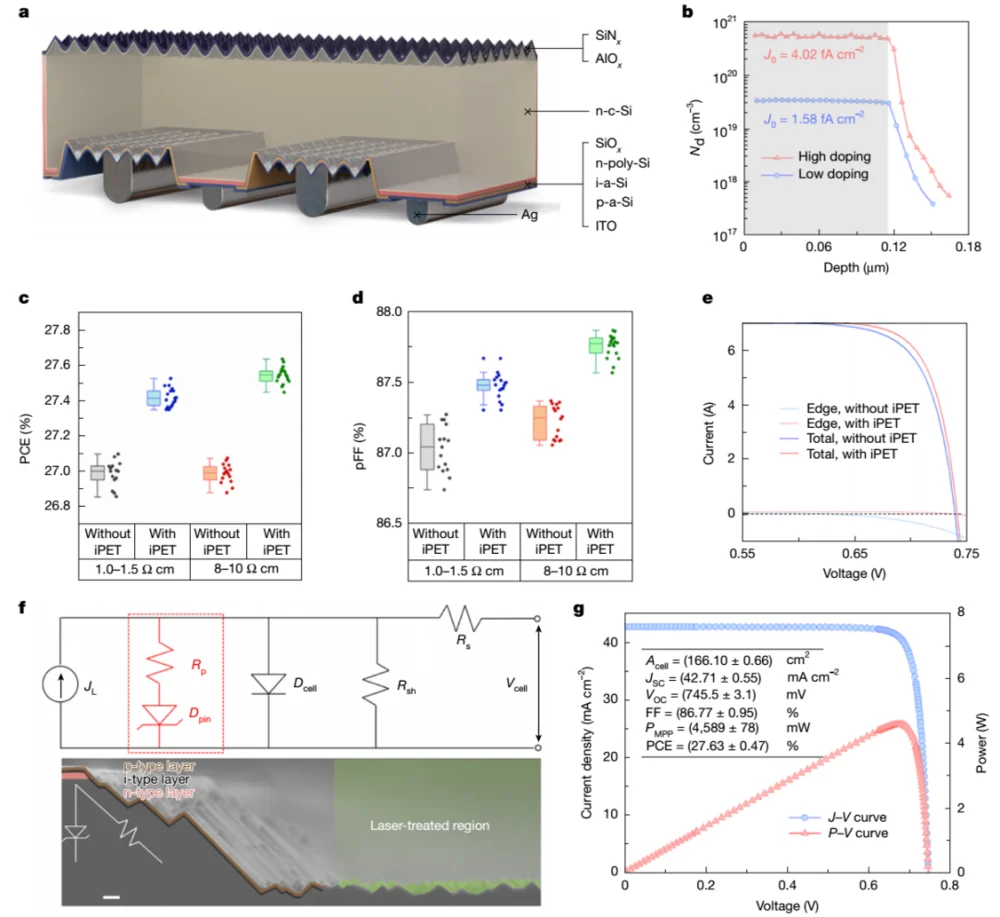
Fig. 6: Risultati del dispositivo HIBC, inclusi lo stack di strati con la regione trattata al laser (a), il profilo di drogaggio (b), le distribuzioni di efficienza e fattore di riempimento con e senza il trattamento laser (c, d), il circuito equivalente e la sezione trasversale (f), e la curva J-V (g). Si noti che il vocabolario è cambiato da "quale struttura vince" a "quale regione ha bisogno di cosa".
Il cambiamento concettuale conta più del numero. Un lato posteriore BC contiene diverse regioni funzionali, e tali regioni non hanno requisiti identici per passivazione, selettività dei portatori, resistenza di contatto e metallizzazione. HIBC configura i contatti per regione invece di applicare un'unica tecnologia di contatto all'intera cella. È una filosofia progettuale diversa, ed è il punto in cui la roadmap smette di essere una scala.
6. Dall'innovazione strutturale alla collaborazione di processo
Mettendo le cinque rotte su una sola riga, il modello è chiaro: ogni passo risolve un problema di ricombinazione o ottico e consegna al passo successivo un problema di produzione.
| Rotta | Tecnologia principale | Problema risolto | Focus attuale |
|---|---|---|---|
| TOPCon | Contatto di passivazione SiOx / poly-Si | Ricombinazione di contatto | Qualità della passivazione, resistenza di contatto |
| IBC | Contatti n e p entrambi sul lato posteriore | Ombreggiatura del metallo frontale | Struttura posteriore, confine di polarità, metallizzazione |
| TBC | TOPCon + IBC | Ricombinazione di contatto senza ombreggiatura frontale | Contatto di tipo p, compatibilità di processo con le linee TOPCon |
| HBC | SHJ + IBC | Massima qualità di passivazione senza metallo frontale | Ricombinazione al confine di polarità, patterning posteriore |
| HIBC | Contatto tunnel in poly-Si + contatto a eterogiunzione, regione per regione | Ottimizzazione di ciascuna regione posteriore per funzione | Miglioramento localizzato del contatto al laser, integrazione |
Più alta è l'efficienza, più complessa è la superficie posteriore, e più stretta è la finestra di processo. Contatti di tipo n, contatti di tipo p, confini di polarità, griglie metalliche e aperture locali devono tutti rimanere entro tolleranza simultaneamente. Una deriva dimensionale o una fluttuazione di processo in uno qualsiasi di essi si manifesta come resistenza di contatto, perdita per ricombinazione o raccolta di corrente degradata. Questa è la sostanza della frase "dall'innovazione strutturale alla collaborazione di processo": la leadership nell'efficienza ora dipende dal mantenere stabili contemporaneamente diversi processi accoppiati.
7. Metallizzazione: efficienza e argento devono essere ottimizzati insieme
La metallizzazione BC non è una versione ingrandita della stampa frontale. Entrambe le polarità sono sul lato posteriore, quindi la griglia deve raccogliere corrente all'interno di un'area confinata mantenendo l'isolamento elettrico tra regioni adiacenti di polarità opposta. Larghezza dei finger, passo dei finger, busbar, pad di contatto e area di contatto influenzano ciascuno le prestazioni, e interagiscono tra loro.
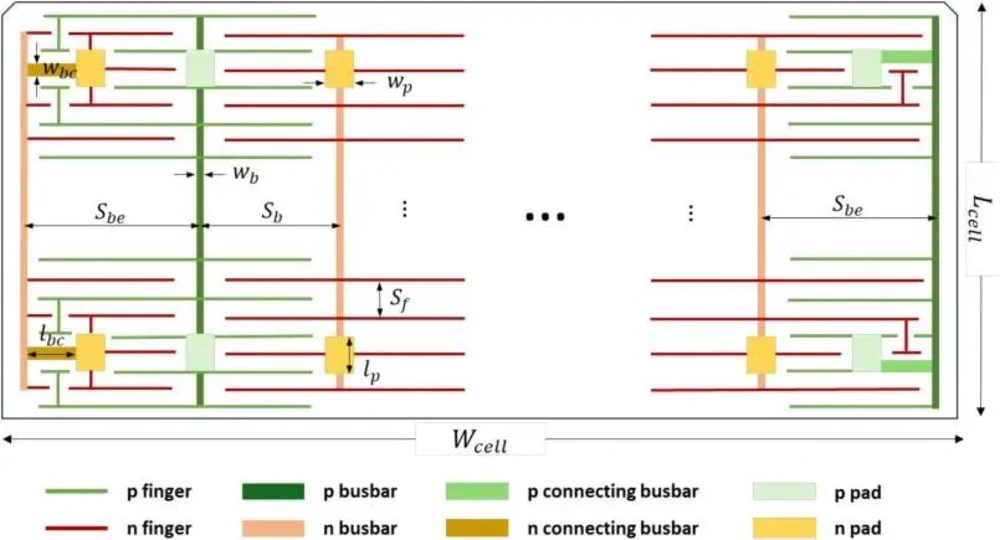
Fig. 7: Parametri di metallizzazione posteriore per una cella TBC. Geometria dei finger, disposizione delle busbar, busbar di collegamento e dimensioni dei pad non sono scelte indipendenti; ciascuna scambia resistenza serie con precisione di stampa e consumo di argento.
Uno studio del 2026 sul design della griglia TBC ha analizzato sistematicamente questi parametri e ha inserito l'efficienza della cella e il consumo di pasta d'argento in un unico quadro di ottimizzazione, coprendo larghezza dei finger, passo dei finger, busbar, pad di contatto e layout zero-busbar. La conclusione pratica è che la metallizzazione BC deve essere ottimizzata su quattro assi contemporaneamente: resistenza di contatto, resistenza serie, precisione di stampa e consumo di argento.
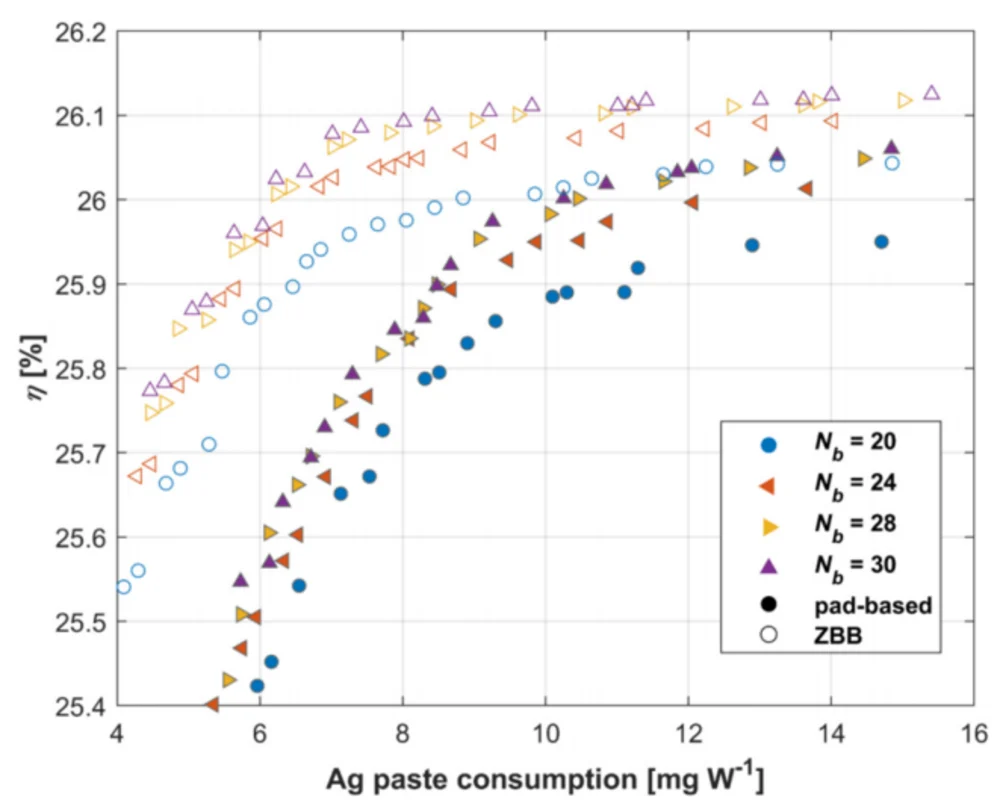
Fig. 8: Efficienza rispetto al consumo di pasta d'argento per diversi numeri di busbar e per layout basati su pad rispetto a zero-busbar (ZBB). Le curve si appiattiscono, il che significa che gli ultimi incrementi di efficienza diventano progressivamente più costosi in argento, e la scelta del layout sposta l'intera curva anziché un singolo punto su di essa.
È qui che la ricerca inizia ad assomigliare all'approvvigionamento. L'argento è un costo ricorrente che scala con il volume di produzione, e un design di griglia che compra due decimi di punto percentuale di efficienza con un grande aumento del consumo di pasta è una proposta commerciale diversa da una che raggiunge la stessa efficienza con una stampa più snella.
8. IBC a basso costo: rimuovere la litografia dal flusso
La complessità produttiva dell'IBC è sempre stata una questione centrale di industrializzazione. Formare regioni interdigitate di tipo n e di tipo p sul lato posteriore si basa tradizionalmente su fotolitografia e passaggi laser, e ogni passaggio aggiuntivo aggiunge attrezzature, tempo di ciclo e costo.
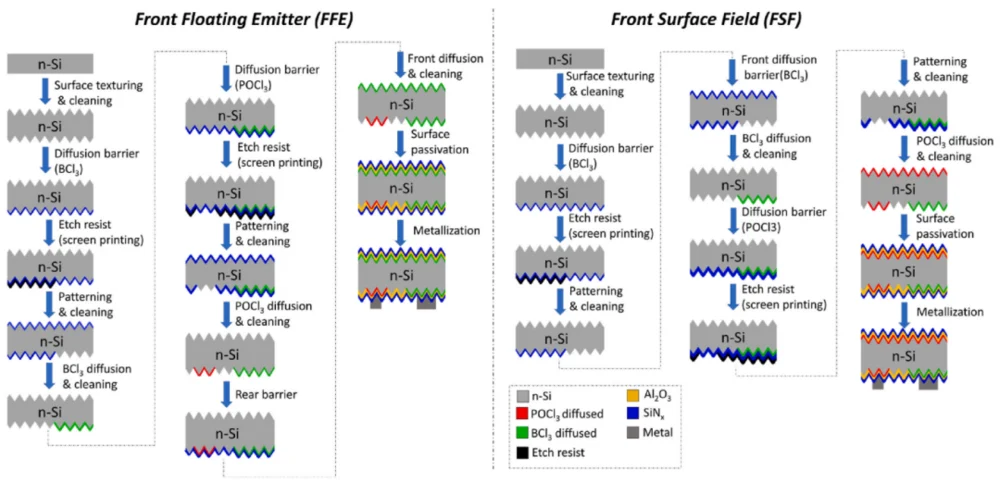
Fig. 9: Due flussi IBC senza litografia basati su barriere di diffusione serigrafate, che utilizzano un emettitore flottante frontale o un campo di superficie frontale. Entrambi si basano su attrezzature già standard nelle linee di celle anziché su nuove piattaforme di processo.
Uno studio del 2026 ha dimostrato una rotta IBC completamente serigrafata, senza litografia e senza laser, utilizzando una barriera di diffusione SiNx patternizzata per ottenere una diffusione selettiva di boro e fosforo e completando la cella su attrezzature industriali mature, raggiungendo celle IBC di livello del 19 percento. Il numero di punta è deliberatamente poco spettacolare. Ciò a cui il lavoro risponde è se l'IBC può essere costruito con meno passaggi di processo su attrezzature già esistenti, e quella domanda conta più per l'investimento in attrezzature e il costo di produzione di un altro record di laboratorio.
Letto insieme al lavoro sulla metallizzazione, la direzione è coerente: la frontiera non è più "questa struttura può raggiungere il 28 percento", ma "questa struttura può essere prodotta in modo ripetibile, con meno passaggi, su strumenti che possono essere assistiti e forniti su scala industriale".
9. Cosa significa questo per la scelta delle attrezzature
Se il collo di bottiglia si è spostato dalla struttura al processo, allora le decisioni sulle attrezzature che contano si sono spostate con esso. Quattro di esse meritano di essere valutate prima di specificare una linea BC.
| Decisione | Perché deriva dalla roadmap |
|---|---|
| Qualità di taglio e bordo | Ogni percorso BC dipende da una superficie posteriore in cui diverse funzioni sono vicine tra loro. La qualità del taglio laser e della scribatura determina quanto di quella superficie viene degradato prima che si formi qualsiasi contatto. La nostra SC-20P BC cell laser cutting machine è specificata attorno a questo passaggio. |
| Saldatura su una singola faccia | In IBC, TBC e HBC tutti gli interconnetti atterrano su una superficie accanto a strutture di polarità opposta, quindi la tolleranza di posizionamento e il controllo termico contano più che su una cella convenzionale. |
| Profondità di ispezione | Un difetto al confine di polarità o di contatto non ha una firma ottica affidabile. I test EL e IV per codice a barre del modulo sono ciò che converte un guasto latente in uno rilevato, come trattato in EL testing: inline vs offline setup. |
| Budget dei passaggi di processo | Il lavoro IBC a basso costo esiste perché il numero di passaggi guida il costo. Attrezzature che uniscono stazioni o eliminano un passaggio di litografia cambiano l'economia più di un guadagno marginale di efficienza. |
Questo è anche il motivo per cui i percorsi non competono per la stessa fabbrica. TBC eredita la maturità del processo TOPCon e si adatta ai produttori che già gestiscono linee poly-Si. HBC si adatta a coloro che hanno capacità eterogiunzione. HIBC è una filosofia di progettazione regione per regione piuttosto che una configurazione di linea che si può acquistare oggi. E l'IBC a bassa complessità si rivolge ai produttori che vogliono il contatto posteriore senza costruire un flusso basato sulla litografia. La scelta è funzione di ciò che già gestite.
FAQ
Qual è la differenza tra IBC, TBC e HBC?
Tutte e tre sono strutture a contatto posteriore, il che significa che entrambe le polarità sono sul retro e il fronte non porta alcuna griglia metallica. Differiscono nel modo in cui viene formato il contatto. IBC è l'architettura di base. TBC forma i suoi contatti posteriori usando il contatto di passivazione SiOx/poly-Si di TOPCon. HBC li forma usando contatti a eterogiunzione di silicio realizzati con silicio amorfo intrinseco e drogato.
Cos'è HIBC?
Hybrid interdigitated back contact. Invece di applicare una sola tecnologia di contatto su tutto il retro, HIBC assegna tipi di contatto diversi a regioni posteriori diverse in base a ciò di cui ciascuna regione ha bisogno, combinando un contatto tunnel in polisilicio ad alta temperatura con un contatto a eterogiunzione a bassa temperatura e usando la lavorazione laser per migliorare localmente il contatto di tipo p. Il risultato Nature 2025 è stato un'efficienza del 27,81 percento con un fattore di riempimento dell'87,55 percento.
Perché il confine di polarità è un problema?
Perché le due polarità sono vicine tra loro sulla stessa superficie. Dove una regione selettiva per gli elettroni incontra una regione selettiva per le lacune, la ricombinazione a quel confine agisce come un percorso di perdita aggiuntivo e riduce il fattore di riempimento. È una conseguenza diretta del confinare entrambi i contatti su una sola faccia, ed è il motivo per cui l'ottimizzazione HBC non può fermarsi all'eterogiunzione stessa.
Quanto argento usano le celle BC?
Abbastanza che il design della griglia è trattato come un problema di efficienza contro consumo piuttosto che puramente elettrico. Recenti studi sulla griglia TBC ottimizzano insieme larghezza dei finger, passo dei finger, dimensioni di busbar e pad con il consumo di pasta d'argento, e i layout zero-busbar sono valutati specificamente perché spostano quel compromesso invece di muoversi semplicemente lungo di esso.
Si può produrre IBC senza litografia?
Sì, ed è una direzione di ricerca attiva. Uno studio del 2026 ha dimostrato un percorso IBC completamente serigrafato, senza litografia e senza laser, utilizzando una barriera di diffusione SiNx modellata per la diffusione selettiva di boro e fosforo, costruito su attrezzature industriali mature e raggiungendo un'efficienza di livello del 19 percento. Lo scopo del lavoro è la semplificazione del processo piuttosto che un'efficienza record.
Per quale percorso dovrebbe pianificare una nuova fabbrica?
Partite dalla base di processo che già avete piuttosto che dall'efficienza pubblicata più alta. TBC è il passaggio più breve per un produttore che gestisce linee TOPCon poly-Si, perché riutilizza quello stack di passivazione. HBC richiede capacità di eterogiunzione. L'IBC a bassa complessità si adatta ai produttori che vogliono il contatto posteriore senza un flusso basato sulla litografia. La classifica di efficienza pubblicata e il costo di ingresso pratico sono ordinamenti diversi.
Considerazioni finali
I cinque percorsi sono meglio compresi come un'unica sequenza continua di risoluzione di problemi piuttosto che come cinque prodotti concorrenti. TOPCon ha risolto la ricombinazione di contatto e ha lasciato in atto l'ombreggiatura frontale. IBC ha rimosso il metallo frontale e ha spostato la difficoltà sul retro. TBC e HBC forniscono ciascuno un diverso sistema di contatto per quel retro. HIBC smette di trattare il retro come una sola superficie e lo configura regione per regione. Ciò che ora tutti condividono è che il limite non è più lo schema della struttura: è l'economia della metallizzazione, la qualità di bordo e confine, il numero di passaggi di processo e la capacità di mantenere stabili più processi accoppiati contemporaneamente. Se state pianificando una linea in formato BC o TOPCon, indicateci il formato della cella, lo schema di contatto e il formato del modulo che state mirando, e lavoreremo sulla configurazione di taglio, stringing e ispezione che si adatta.