La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Come si realizza un rotolo di encapsulante e dove si discosta
Indice
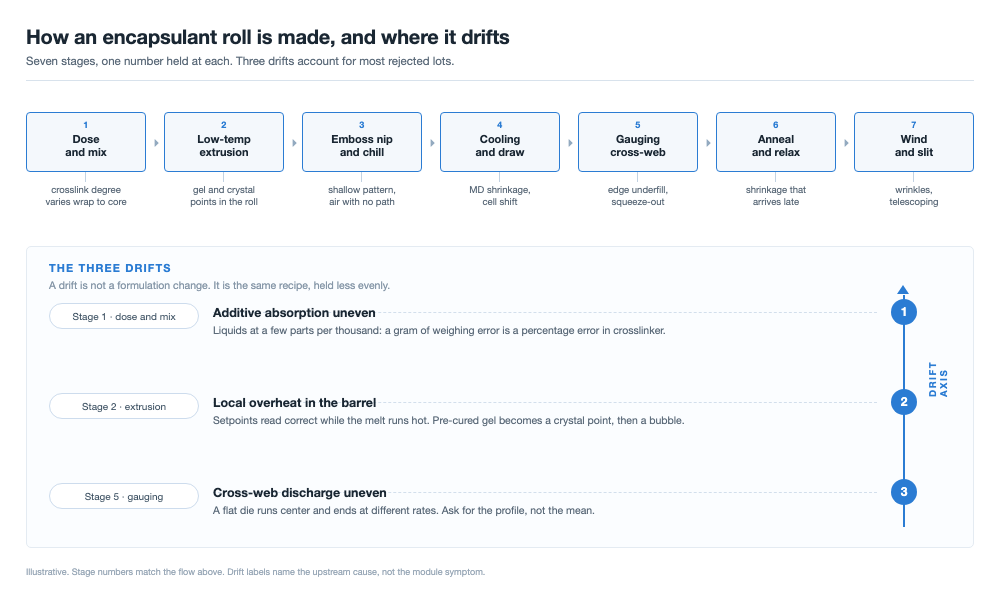
Risposta rapida: Una linea per encapsulante è breve: dosaggio e miscelazione, estrusione a freddo, goffratura, raffreddamento, misurazione, ricottura, avvolgimento. La sequenza non è la difficoltà. Mantenere un numero costante su tutta la larghezza di un rotolo, tra turni e tra linee lo è, e questo si misura in varianza piuttosto che in valori di picco. La stessa formulazione può lasciare due stabilimenti con un rotolo che supera l'ispezione in ingresso e uno che viene scartato. Tre derive ne spiegano la maggior parte: additivi che non hanno mai finito di assorbirsi nei pellet, un punto caldo che ha pre-reticolato il reticolante nell'estrusore, e una filiera che eroga più fuso al centro che ai bordi. Ognuna lascia una firma che sopravvive fino al modulo: grado di reticolazione che varia attraverso il foglio, punti cristallini che diventano sorgenti di bolle in laminazione, e grammo peso che cala ai bordi.
Stessa formulazione, due linee, un rotolo supera l'ispezione in ingresso e l'altro viene scartato. La formulazione non è la variabile. La linea lo è.
Una linea in sette fasi
EVA trasparente, EVA bianco e film POE condividono il percorso principale, e una linea costruita per un prodotto può di solito essere convertita per un altro. Dal pellet al rotolo avvolto: dosaggio e miscelazione, estrusione a bassa temperatura attraverso una filiera piana, goffratura, raffreddamento, misurazione, ricottura, avvolgimento e taglio.
Ogni fase mantiene un singolo numero, e il produttore di moduli lo vede solo alla fine, dopo la laminazione. La tabella affianca le fasi al sintomo che ciascuna produce quando deriva.
| Fase | Cosa mantiene | Cosa si manifesta nel modulo |
|---|---|---|
| Dosaggio e miscelazione | Peso additivo per lotto, distribuzione, tempo di soak | Grado di reticolazione e adesione che variano tra i rotoli |
| Estrusione a bassa temperatura | Temperatura di fusione al di sotto dell'inizio di decomposizione del reticolante | Gel pre-reticolato, punti cristallini, sorgenti di bolle |
| Goffratura | Profondità e definizione del pattern sulla superficie | Aria intrappolata in laminazione, bloccaggio nel rotolo |
| Raffreddamento | Velocità di raffreddamento, stiramento e l'orientamento in cui si congela | Ritiro in direzione macchina, spostamento delle celle |
| Misurazione | Media del grammo peso e profilo trasversale | Riempimento insufficiente al bordo, o fuoriuscita sul telaio |
| Ricottura | Temperatura di rilassamento e tempo di permanenza prima dell'avvolgimento | Ritiro che arriva in ritardo, dopo lo stoccaggio |
| Avvolgimento e taglio | Rastremazione della tensione, geometria del rotolo, qualità del bordo | Pieghe, telescopaggio, disallineamento in posa |
Sette fasi, un numero ciascuna. Le derive numerate sono quelle che un produttore di moduli incontra per prime, come un lotto in ingresso che avrebbe dovuto passare.
Leggi la terza colonna come un indice diagnostico. I punti cristallini implicano la sala di miscelazione e l'estrusore, e l'estrusore è il più probabile dei due. Lo spostamento delle celle dopo la laminazione indica raffreddamento e ricottura, non la ricetta.
Miscelazione: gli additivi devono assorbirsi nel pellet
Il reticolante e l'agente di accoppiamento silanico sono liquidi nella maggior parte delle formulazioni, dosati a poche parti per mille rispetto alla resina. Quel rapporto è dove vive la prima deriva: un errore di pesatura che sembra banale in grammi è un errore percentuale nell'additivo che determina la densità di reticolazione e l'adesione.
Due proprietà devono mantenersi, il peso per lotto e il percorso dalla distribuzione all'assorbimento. La distribuzione è meccanica, e miscelare abbastanza a lungo riveste ogni pellet. L'assorbimento è più lento, perché la molecola deve diffondere nel polimero. Tronca quella fase e i pellet sembrano asciutti mentre il reticolante resta in superficie, perso sulla parete del mixer o nei primi metri della vite.
La polarità determina il tempo di soak. L'EVA è polare e assorbe prontamente gli additivi. Il POE è non polare, assorbe lentamente, e il suo assorbimento è limitato, quindi la stessa ricetta richiede un soak molto più lungo, oppure l'additivo viene dosato come masterbatch in una resina carrier. Uno stabilimento che gestisce entrambi con un solo tempo di permanenza ha un prodotto corretto e uno che deriva.
Estrusione a bassa temperatura: una linea rossa che non si vede sul rotolo
L'estrusione è dove una linea per encapsulante smette di essere una normale linea per film: il film viene estruso già portando il suo reticolante, che deve restare inerte nel cilindro e reagire rapidamente nel laminatore a 140-150 °C. Questi requisiti si contrastano a vicenda, e il compromesso è la temperatura.
La temperatura di fusione deve restare al di sotto del punto in cui il perossido inizia a decomporsi. I brevetti pubblici collocano quel limite vicino a 90 °C, a titolo illustrativo e non universale, poiché varia con il reticolante, la resina e il tempo di permanenza. Al di sopra, la reazione inizia nell'estrusore invece che nel laminatore, e nulla a valle lo annulla.
Lavorare così a freddo crea un problema proprio. Un fuso a 90 °C è viscoso, un fuso viscoso fa lavorare di più la vite, e quel lavoro aggiunge calore dove non lo stai misurando: i setpoint del cilindro possono leggere correttamente mentre il fuso nella zona di compressione si trova ben al di sopra. I numeri che vale la pena registrare sono la temperatura di fusione in più punti, la velocità della vite e il tempo di permanenza.
L'arresto conta per lo stesso motivo: il materiale che resta caldo nel cilindro degrada e reticolola, poi ritorna come gel nella corsa successiva. La pulizia dopo un arresto fa parte del controllo della temperatura.
Da un punto caldo a un punto cristallino a una bolla
- Un surriscaldamento locale porta il fuso oltre l'inizio di decomposizione, e il reticolante reagisce all'interno dell'estrusore.
- Il materiale che ha reagito forma particelle di gel: piccoli volumi di polimero reticolato in un fuso che non ha reagito.
- Il gel non si scioglie di nuovo. Sul rotolo le particelle appaiono come punti cristallini, piccoli difetti ottici sotto una light box.
- In laminazione il gel non scorre con il fuso circostante. Il film scorre, la particella resta, e la loro interfaccia è dove l'aria non viene espulsa e lo stress si concentra.
È quest'ultimo passaggio che conta a livello di modulo. Un punto cristallino è un difetto di una frazione di millimetro; un vuoto che si forma attorno alla stessa particella dopo la laminazione è dove inizia una bolla, e una bolla in un laminato polimerizzato non si chiude. Ecco perché un film può premere piatto in una pressa da laboratorio e formare comunque bolle su un modulo con nastri e cornice.
La distribuzione conta quanto il totale. I vuoti si accumulano lungo la fila dei nastri, dove il laminato scorre più lontano e la geometria dà all'aria un posto dove depositarsi, il meccanismo alla base dei vuoti a forma di linea lungo il nastro. Non ogni bolla in laminazione è colpa del film, e il lato processo è illustrato in le cause alla base delle bolle nel modulo. Ciò che il film contribuisce è un sito di nucleazione, e un punto cristallino è un sito affidabile.
Goffratura: il percorso dell'aria fa parte del prodotto
Il fuso esce dalla filiera in un nip formato da un rullo goffratore e un rullo refrigerante, e il motivo viene impresso sulla superficie mentre il film si solidifica. Il motivo non è decorazione; i tre compiti che svolge sono meccanici.
- Percorso dell'aria. Il vuoto rimuove solo l'aria che riesce a raggiungere il bordo. Su un film piatto, l'aria intrappolata a metà pila non ha dove viaggiare, e gli spazi tra le caratteristiche del motivo sono i canali che la portano fuori.
- Bloccaggio. L'incapsulante è appiccicoso a temperatura ambiente, e un motivo riduce l'area di contatto tra gli avvolgimenti così il rotolo si srotola senza incollarsi a se stesso.
- Manipolazione. La stessa riduzione dell'area di contatto riduce lo scivolamento e l'aspirazione contro vetro e celle, così una pila resta dove l'operatore l'ha messa.
Il motivo deve poi sopravvivere al raffreddamento che lo fissa. Troppo caldo al nip di goffratura e le caratteristiche si afflosciano e si chiudono parzialmente, il che compromette il percorso dell'aria proprio dove la pila ne ha più bisogno; il lato vuoto del ciclo può lavorare solo con la geometria che gli viene data, ed è per questo che la fase di vuoto del laminatore e il motivo di goffratura appartengono a un'unica specifica, e scegliere il laminatore è la stessa conversazione. Raffreddare la superficie troppo duramente e il motivo è netto, ma il film porta più orientamento. Profondità e definizione su tutta la larghezza, non in un punto, è il numero da mantenere.
Affrontiamo questo modellando la curva di evacuazione nella nostra camera a vuoto, estraendo l'aria attraverso i canali del film prima che il contatto completo del piatto comprima la pila del modulo.
Raffreddamento, orientamento e la memoria chiamata ritiro
Dalla filiera al rullo refrigerante il fuso viene stirato e le catene si allineano con la direzione di avanzamento. Il raffreddamento congela quell'allineamento, così il film lascia la linea portando una memoria della direzione in cui è stato tirato. Il calore la rilascia.
Nel laminatore, a 140-150 °C, le catene cercano di tornare a uno stato avvolto e il film si contrae lungo la direzione macchina. Le conseguenze sono geometriche prima che elettriche: le celle si spostano, lo spazio tra le stringhe cambia, una cella può incrinarsi contro un nastro, e il film si ritira dal bordo della cornice, che è una via verso il salto di cornice e i suoi difetti di bordo.
Per prevenire lo spostamento delle celle durante questa contrazione, sincronizziamo la velocità di riscaldamento e la pressione della membrana nella finestra di 140-150 °C, mantenendo le stringhe di celle piatte prima che la resina polimerizzi.
La misurazione è definita. T/CPIA 0071-2024, lo standard della China Photovoltaic Industry Association per il film incapsulante coestruso pubblicato nel 2024, specifica un campione su piastra di ferro a 120 °C ±5 °C per 3 minuti, con ritiro in direzione macchina pari o inferiore al 4,0 % e ritiro trasversale pari o inferiore al 2,0 %. Il valore trasversale è inferiore perché un film colato viene appena stirato lateralmente.
Due leve riducono il numero, e il ciclo di laminazione è dove appare il costo di sbagliare. Una è immagazzinare meno orientamento, con un rapporto di stiro inferiore e una curva di raffreddamento più dolce. L'altra è rilasciarlo prima che il rotolo venga spedito, ricotturando appena sotto la temperatura alla quale il reticolante reagirebbe, così le catene si rilassano mentre la chimica è dormiente; la via appare nella letteratura brevettuale, per esempio US 9331232. Entrambe le leve costano velocità di linea, ed è per questo che si chiede a un fornitore a quale velocità gira la linea quando dichiara un valore di ritiro basso.
Grammatura e profilo trasversale
Il film è specificato per grammatura, o densità areale in grammi per metro quadrato, piuttosto che per spessore, perché dopo la goffratura non c'è un singolo spessore da definire. T/CPIA 0071-2024 fissa l'intervallo a 250-600 g/m² con una deviazione non superiore a ±5 %. Troppo leggero e il laminato è sotto-riempito: meno cuscinetto sopra il nastro, meno margine dielettrico. Troppo pesante e si paga per resina che non serve, e l'eccesso scorre sulla cornice e attorno al bordo.
L'uniformità su tutta la larghezza è la metà più difficile. Una filiera piatta non eroga una cortina di fuso uniforme: le estremità e il centro scorrono a velocità diverse, e il profilo si sposta con la temperatura e con la storia stessa della filiera. Le linee moderne chiudono il ciclo con una filiera automatica, dove bulloni o resistenze di labbro regolano localmente lo spazio, e un misuratore in linea che scansiona l'intera larghezza e alimenta la filiera. Il numero che conta è il profilo, non la media: un rotolo a 452 g/m² di media con una banda del 7 % dal bordo al centro non soddisfa il requisito ±5 % pur sembrando perfetto su un certificato.
Cosa può dirti un certificato, e cosa può nascondere
Un certificato di analisi è un riassunto, e un riassunto è dove si perde informazione.
| Voce di ispezione in ingresso | Fase a monte a cui punta | Cosa suggerisce un fallimento |
|---|---|---|
| Grammatura bassa, o bassa solo al bordo | Misurazione, profilo della filiera | Una filiera non rifilata, o un ciclo di misurazione lasciato aperto |
| Ritiro MD superiore al 4,0 % | Raffreddamento, stiro, ricottura | Orientamento immagazzinato più velocemente di quanto venga rilasciato; chiedere la velocità di linea |
| Punti cristallini oltre il limite di conteggio | Estrusione, pulizia | Un punto caldo, o materiale degradato da un arresto |
| Grado di reticolazione basso o disperso | Dosaggio, miscelazione | Un soak breve, distribuzione irregolare, o un errore di pesatura |
| Resistenza al distacco bassa dopo caldo umido | Miscelazione, stoccaggio | Silano che ha assorbito umidità, o un lotto che non l'ha mai assorbita |
| Bolle che il film non dovrebbe causare | Goffratura, estrusione | Un motivo troppo superficiale, o gel come sito di nucleazione |
Ciò che un certificato può nascondere vale la pena di essere portato in una revisione. Una media senza intervallo trasversale. Una singola posizione di campionamento letta come se descrivesse il rotolo. Il ritiro dal film esterno, dove la storia di tensione differisce da quella del nucleo. Un grado di reticolazione curato a un tempo di permanenza che il vostro laminatore non riproduce.
Lo stoccaggio appartiene alla stessa conversazione ed è raramente verificato: da 0 a 30 °C, umidità relativa inferiore al 60 %, utilizzo entro 8 ore dall'apertura, durata di conservazione di almeno 120 giorni dalla produzione. Un rotolo che ha rispettato ogni numero al cancello e poi è rimasto in un magazzino caldo è un materiale diverso nel momento in cui raggiunge il vostro laminatore.
Cinque punti da controllare durante una visita in sito
Queste cinque domande trovano il maggior numero di informazioni per ora di visita, nell'ordine che ripaga per primo.
- Registri di dosaggio e di immersione. Chiedete il ticket di peso per lotto e il tempo di immersione per silo, non la scheda della ricetta. Se il POE condivide l'attrezzatura con l'EVA, chiedete cosa cambia.
- Temperatura di fusione, misurata anziché impostata. I setpoint del cilindro sono un'intenzione; il registro che volete è la temperatura di fusione alla filiera e nella zona di compressione, con la velocità della vite accanto.
- Profilo della filiera e spessore. Quali bulloni sono stati regolati, quando è stato profilato l'ultima volta il labbro, e il grafico trasversale anziché la media.
- Rulli di goffratura e di raffreddamento. Profondità del motivo sul rullo e sul film, verificata in un punto o su tutta la larghezza.
- Ricottura e avvolgimento. Temperatura e tempo di permanenza della ricottura, rastremazione della tensione, e cosa succede a un rotolo che non supera il controllo: rilavorato, declassato o spedito.
Un'ulteriore domanda vale il tempo. Chiedete lo stesso numero da due turni. La coerenza tra i turni è ciò per cui l'intera linea esiste, ed è quella che uno stabilimento può falsificare con minore credibilità.
Da dove vengono questi numeri
I limiti e le condizioni di prova sono citati dalla T/CPIA 0071-2024, lo standard della China Photovoltaic Industry Association per il film incapsulante coestruso: la piastra di ferro a 120 °C ±5 °C e il campione di 3 minuti, ritiro in direzione macchina pari o inferiore al 4,0 % contro il 2,0 % o meno in direzione trasversale, l'intervallo da 250 a 600 g/m² a ±5 %, e le condizioni di stoccaggio da 0 a 30 °C, umidità relativa inferiore al 60 %, 8 ore dopo l'apertura e 120 giorni di durata di conservazione. I prodotti EVA e POE a strato singolo possono essere specificati secondo un altro documento, quindi usate lo standard che il vostro cliente indica.
Tre voci non sono misurazioni di quello standard. Il limite vicino a 90 °C proviene da una formulazione di esempio in un brevetto pubblico ed è illustrativo: il valore reale dipende dal reticolante, dalla resina e dal tempo di permanenza. Il percorso di ricottura proviene dalla letteratura brevettuale (US 9331232), e la fonte tratta la velocità di linea e il ritiro solo qualitativamente, motivo per cui il compromesso è indicato senza un numero. La finestra di laminazione da 140 a 150 °C è un intervallo di processo, non un limite di standard.
L'inquadramento è nostro: che un rotolo deriva in tre punti anziché nella formulazione, la mappatura stadio-sintomo in entrambe le tabelle, la lettura diagnostica di un certificato e le cinque domande in sito.
Domande frequenti
D: Perché una stessa formulazione darebbe film diversi su due linee?
La formulazione fissa un obiettivo e la linea fissa la varianza. Un'immersione più lunga, una fusione più fredda, una filiera rifilata e un avvolgimento più lento spostano lo stesso film verso quell'obiettivo, e nessuno di essi viaggia con la ricetta. Due stabilimenti con la stessa formulazione differiscono soprattutto per tempo di permanenza, temperatura di fusione e controllo trasversale.
D: A quale temperatura di fusione dovrebbe lavorare un incapsulante?
Abbastanza bassa che il reticolante non si decomponga nel cilindro. I brevetti pubblici collocano il limite vicino a 90 °C, e la direzione conta più del valore, poiché varia con il perossido, la resina e il tempo di permanenza. Misurate la fusione, non il cilindro.
D: Perché il ritiro in direzione macchina è specificato separatamente?
Perché le due direzioni immagazzinano quantità diverse di orientamento. Un film colato è stirato lungo la direzione macchina e appena lateralmente, quindi quasi tutta la memoria è longitudinale. Lo standard lo riflette con 4,0 % contro 2,0 % a 120 °C ±5 °C per 3 minuti.
D: Perché specificare il peso per unità di area invece dello spessore?
Perché la goffratura rende lo spessore ambiguo: un punto risulta spesso o sottile a seconda che si cada su una feature. La densità areale media il motivo e si correla a quanta resina si trova sopra una ribbon. L'intervallo è da 250 a 600 g/m² a ±5 % o meno.
D: Cosa fa un punto cristallino in un modulo?
Segnala una particella di gel che non si scioglierà. Il film scorre durante la laminazione mentre la particella resta, quindi la loro interfaccia è un punto da cui l'aria non viene espulsa e dove lo stress si concentra. Un difetto che a malapena si vede sul rotolo diventa una bolla in seguito.
D: La ricottura rallenta la linea?
Sì, e questo è il compromesso. Ridurre l'orientamento costa rapporto di stiro e velocità di raffreddamento, e la ricottura costa una sezione riscaldata e tempo di permanenza prima dell'avvolgimento. Un fornitore che dichiara un basso ritiro sta dichiarando anche una velocità di linea, quindi chiedete entrambi.
D: Quanto posso fidarmi di un certificato per un nuovo lotto?
Fidatevi per ciò che dichiara e verificate ciò che omette. Una media senza intervallo trasversale, un campione da una sola posizione, o il ritiro dal film esterno descrivono meno di quanto sembri. Con un nuovo fornitore, assistete al campionamento.
D: A quale test in ingresso dovrei credere quando due sono in disaccordo?
A quello più vicino al processo che eseguite. Una pressa da laboratorio senza ribbon e senza cornice non mostrerà i vuoti che mostra un laminato reale, e un campione di ritiro tagliato a freddo da un rotolo invecchiato non corrisponderà a uno fresco. Quando certificato e linea sono in disaccordo, vince la linea.
Considerazioni finali
Una formulazione fissa il limite e la linea decide se lo raggiungete un martedì nel quarto mese di una campagna. Il prossimo lotto rifiutato arriverà con un certificato che dice che il numero era nell'intervallo, quindi chiedete quale stadio ha prodotto la deriva: tempo di immersione, temperatura di fusione o profilo trasversale. Uno dei tre è di solito visibile nei registri che già tenete, e nessuno di essi si risolve cambiando la formulazione.
OOITech produce camere singole e doppie solar panel laminator machines con piastre riscaldate a olio ed elettriche progettate per una distribuzione termica stabile. Se la vostra linea di produzione affronta ritiro dell'incapsulante, formazione di bolle o spostamento delle stringhe, inviateci i vostri progetti di stack di moduli, disegni dei componenti o film campione per la valutazione del processo.