La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
EVA, POE o EPE: scegliere l'incapsulante in base alla modalità di guasto
Indice
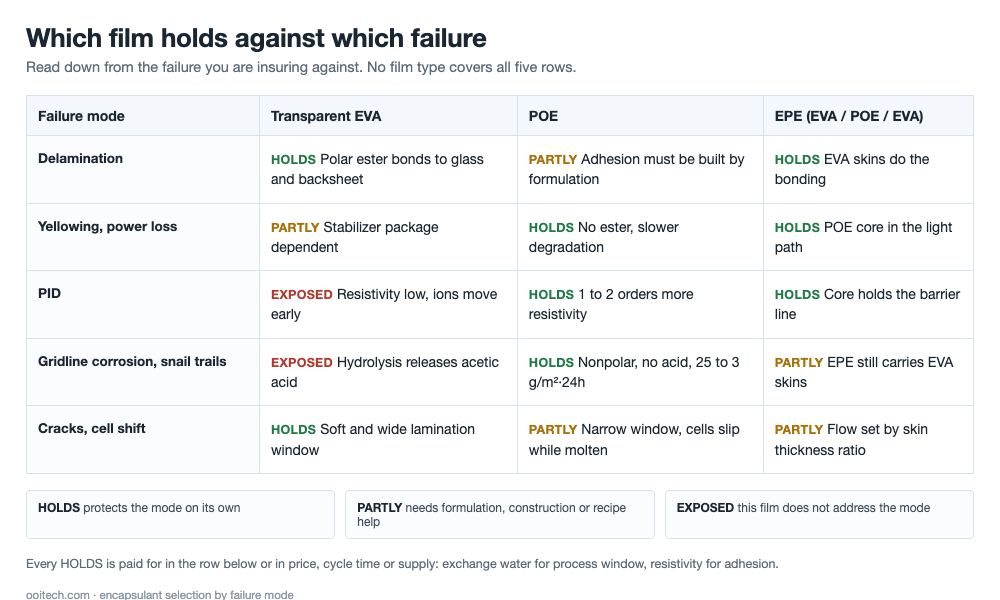
Risposta rapida: Nessun incapsulante svolge bene tutte e cinque le sue funzioni, e questa è tutta la decisione. L'EVA trasparente aderisce facilmente e si laminа su una finestra ampia, poi si idrolizza in acido acetico sotto caldo umido e lascia passare circa 25 g/m²·24h di vapore acqueo a 38 °C e 90 % di UR. Il POE lascia passare circa 3 g/m²·24h, mantiene una resistività di volume superiore di uno o due ordini di grandezza e non forma acidi, ma è apolare, quindi l'adesione e la stabilità degli additivi dipendono dalla formulazione, e la sua finestra di laminazione è stretta. L'EPE impila pelli di EVA su un nucleo di POE e si colloca tra i due senza essere la loro somma. Quindi nomina il guasto contro cui ti stai assicurando prima di nominare una resina: delaminazione, ingiallimento e perdita di potenza, PID, corrosione delle griglie e snail trails, oppure cricche e spostamento delle celle. Ogni tipo di film compra protezione da uno di questi e la paga da qualche altra parte. Le tabelle seguenti mappano le modalità di guasto sui tipi di film e mettono un prezzo su ogni compromesso.
Due moduli escono dalla stessa linea nello stesso giorno, uno con POE e uno con EVA. Cinque anni dopo uno si è delaminato lungo le file dei ribbon e l'altro no.
Cinque funzioni nel laminato, cinque modi in cui fallisce
Un modulo da 2382×1134 mm porta circa 2,70 m² di film per lato, quindi i due strati arrivano a circa 5,4 m² e 2,2-2,7 kg ai grammature comuni, contro un dato di settore di circa 10 milioni di m² per GW. Svolge cinque funzioni contemporaneamente, e ciascuna ha un guasto che si manifesta anni dopo, quando il laminato non è più riparabile.
Il film tocca vetro, silicio, ribbon e backsheet contemporaneamente e non può essere sostituito. I suoi guasti si leggono come guasti del modulo, ed è per questo che la domanda utile non è mai quale film sia il migliore.
- L'incollaggio determina la resistenza al peeling alle interfacce vetro e backsheet, e ciò che conta è la ritenzione dopo caldo umido e UV, non il valore al giorno zero. Il guasto è la delaminazione, una porta per l'acqua prima ancora che una perdita di potenza.
- La trasmissione copre trasmittanza, taglio UV e indice di ingiallimento. Il guasto è l'ingiallimento e la perdita di potenza che ne consegue, più la riflessione all'interfaccia ovunque un vuoto sostituisca il polimero con l'aria.
- L'isolamento è resistività di volume e tenuta dielettrica. Il guasto è il PID e la corrente di dispersione in umido alla tensione di sistema.
- La barriera è la velocità di trasmissione del vapore acqueo più il rilascio di acidi. Il guasto è la corrosione delle griglie e dei ribbon, l'aumento della resistenza in serie e le tracce scure che il campo chiama snail trails.
- Il tamponamento è grado di cura, modulo e ritiro. Il guasto è microcricche, rotture e celle che si spostano mentre il film è ancora fuso.
Tutte e cinque dipendono da un solo interruttore: grado di cura. Il film sotto-curato scivola quando è caldo, e adesione e ammortizzazione calano con esso. Il film sovra-curato diventa fragile e l'adesione cala di nuovo. Ecco perché il contenuto di gel rientra sia nell'ispezione in ingresso sia nel controllo della ricetta, e perché un film che supera un test di peeling al giorno zero può delaminarsi al quarto anno.
La tabella di ricerca inversa
Leggi la tabella dal guasto contro cui ti stai assicurando, all'indietro verso il materiale: l'ordine in cui pensa un ingegnere di affidabilità, e l'inverso di un catalogo.
| Modalità di guasto | Cosa vede il campo | Quale film compra protezione | Cosa paghi per esso |
|---|---|---|---|
| Delaminazione | Sollevamento all'interfaccia del vetro, linee bianche lungo i ribbon | Pelli di EVA nell'EPE, o POE con un pacchetto adesivo progettato per il vetro | Il POE richiede un ciclo più lungo e un controllo dell'adesione più stretto |
| Ingiallimento, perdita di potenza | Indice di ingiallimento in aumento, trasmittanza in calo dopo caldo umido | Nucleo di POE nel percorso della luce, o un film frontale ad alto taglio UV | Costo della resina, e UV bloccati sono energia non generata |
| PID | Perdita di potenza alla tensione di sistema che si recupera parzialmente durante la notte | POE o EPE, con uno o due ordini di grandezza in più di resistività | Prezzo, e un'offerta di resina concentrata |
| Corrosione delle griglie, snail trails | Dita d'argento scolorite, tracce scure dal bordo verso l'interno | Nucleo di POE, senza gruppi estere, bassa velocità di trasmissione | L'adesione dipende dalla formulazione, e le matrici apolari lasciano fiorire gli additivi |
| Cricche, spostamento delle celle | Microcricche dopo la laminazione, rotture nella movimentazione, stringhe che si sono spostate | Qualunque modulo e flusso che corrispondano alla cella e alla stringa | Flusso e modulo si tirano contro a vicenda |
Due righe meritano un'avvertenza. Le cricche rispondono a una contraddizione: un film abbastanza morbido da ammortizzare una cella da 130 µm, con silicio a 3 ppm/K contro rame a 17 ppm/K, è anche abbastanza morbido da lasciare che la stringa si sposti mentre è fuso. E la riga della delaminazione è dove il film viene incolpato per la macchina, perché un vuoto lungo la fila dei ribbon può iniziare da una velocità di rampa, un livello di vuoto o una superficie del vetro altrettanto facilmente che dal film.
Nessuna colonna è piena. Ogni tipo di film protegge da due o tre delle cinque modalità di guasto e lascia il resto alla ricetta, alla costruzione o al sito.
I due punti deboli dell'EVA: acido e vapore acqueo
L'EVA di grado fotovoltaico contiene dal 28 al 33 % in peso di acetato di vinile. Quel gruppo polare è il motivo per cui aderisce a vetro e backsheet con poco aiuto e accetta così facilmente reticolante, silano e stabilizzanti. È anche l'origine di entrambe le debolezze, ed entrambe sono chimica più che abilità costruttiva.
La prima è l'acqua. I dati pubblicati collocano l'EVA a circa 25 g/m²·24h a 38 °C e 90 % di UR contro circa 3 g/m²·24h per il POE, un fattore di circa otto. Nessun incapsulante ferma l'acqua; la domanda è quanto velocemente arriva, e attraverso quale bordo entra.
La seconda è l'acido. Il gruppo estere si idrolizza lentamente sotto caldo umido e rilascia acido acetico, che attacca le griglie d'argento e la superficie dei ribbon. La resistenza in serie sale, il modulo perde potenza, e ogni ispezione visiva passa comunque. Nota cosa non dice: l'EVA non fallisce, spende margine in una reazione che una resina apolare non inizia mai, invisibile in qualifica e costosa entro il quindicesimo anno.
POE: tre vittorie e tre bollette
Il POE è un copolimero di etilene e un'alfa-olefina, di solito ottene, e la sua catena non porta gruppi estere. Tutto il resto ne consegue.
I vantaggi sono diretti. L'assenza di esteri significa assenza di acido acetico, quindi la corrosione delle griglie perde il suo carburante. La trasmissione del vapore acqueo si attesta intorno a 3 g/m²·24h. La resistività di volume è da uno a due ordini di grandezza superiore a quella dell'EVA, ed è così che frena il PID: il campo spinge gli ioni sodio fuori dal vetro verso la cella, e un isolante migliore rallenta questa deriva, così la perdita arriva più tardi e più superficiale. Un quarto vantaggio più silenzioso è l'elasticità a bassa temperatura. L'EVA si irrigidisce sensibilmente intorno ai meno 20 °C mentre il POE conserva maggiormente il suo effetto ammortizzante.
Verifichiamo questo margine di isolamento su moduli assemblati misurando la resistenza di isolamento e la corrente di dispersione sotto tensione, controllando se quella differenza di uno o due ordini di grandezza impedisce il flusso di corrente attraverso l'interfaccia vetro-cella.
I costi ricadono sulla linea. Essendo non polare, il POE è un cattivo ospite per gli additivi di cui un film ha bisogno, quindi sono meno compatibili e più inclini a migrare in superficie. L'adesione al vetro deve essere ricostruita attraverso la formulazione anziché ereditata dalla resina. La laminazione richiede più tempo e la finestra è più stretta, il che significa maggior spostamento e slittamento delle celle prima che il film gelifichi, e l'approvvigionamento di resina è stato concentrato tra pochi produttori esteri.
Questo profilo indica i prodotti n-type vetro-vetro, dove i limiti di PID, acqua e corrosione sono più severi, e si allontana dal modulo monovetro a basso costo.
Perché l'EPE è un compromesso, non una somma
L'EPE è un film coestruso a tre strati: pelli in EVA, nucleo in POE. Le pelli aderiscono e fluiscono, il nucleo blocca acqua e ioni. È la risposta ovvia a "l'EVA lamina bene e il POE blocca bene", e quella frase è dove di solito si ferma il ragionamento.
Un film a tre strati non è due film sommati insieme. In esso esistono tre cose che non esistono in nessuno dei due prodotti a strato singolo: il legame tra pelle e nucleo, il rapporto di spessore tra gli strati e la migrazione degli additivi attraverso quel confine. Sbaglia il rapporto e il nucleo è più sottile della barriera che pensavi di aver acquistato. Sbaglia il legame interstrato e hai fabbricato un piano di delaminazione, che si manifesta come un guasto sul campo riconoscibile: vuoti a forma di linea che seguono le file dei nastri. E le pelli sono ancora in EVA, quindi l'EPE rilascia comunque un po' di acido, meno di un film interamente in EVA e più del POE puro.
Ciò che offre è la prestazione del POE a una frazione del contenuto di POE, ed è per questo che ha raggiunto i moduli TOPCon vetro-vetro più rapidamente del POE puro: un argomento di fornitura e costo tanto quanto di fisica.
| Proprietà | EVA trasparente | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Trasmissione del vapore acqueo a 38 °C, 90 % UR | circa 25 g/m²·24h | circa 3 g/m²·24h | determinata dal nucleo e dalla sua quota di spessore |
| Resistività di volume | riferimento | da uno a due ordini di grandezza superiore | tra i due, in base al rapporto del nucleo |
| Acido acetico per idrolisi | sì | nessun gruppo estereo | sì, dalle due pelli |
| Finestra di laminazione | ampia | stretta, ciclo più lungo, rischio di spostamento delle celle | intermedia |
| Posizione tipica | fronte e retro dei moduli monovetro | vetro-vetro n-type, entrambe le facce | film frontale mainstream su TOPCon vetro-vetro |
L'EVA bianco risolve esattamente un problema
L'EVA bianco è EVA caricato con un riempitivo bianco, di solito biossido di titanio, e va utilizzato solo sul lato posteriore. La luce che passa tra le celle, o tra il bordo della cella e il telaio, altrimenti raggiungerebbe il backsheet andando persa. Un film bianco la diffonde indietro, parte di essa si riflette sul vetro interno e una parte ritorna alla cella. La potenza lato fronte aumenta, di una quantità determinata dall'area del gap piuttosto che dal film.
Il costo è strutturale anziché chimico. Il film bianco è opaco, quindi un modulo bifacciale non può utilizzarlo sul retro. Poi c'è il traboccamento: durante la laminazione il film bianco fluisce e può risalire oltre il bordo della cella, nei casi peggiori sulla faccia frontale, che è ombreggiamento e scarto estetico allo stesso tempo. La risposta del settore è un film bianco pre-reticolato, parzialmente polimerizzato nello stabilimento di produzione del film in modo che fluisca meno nel laminatore, scambiando il flusso con la posizione.
Il film di conversione risponde a una domanda diversa
Tutto quanto sopra riguarda acqua, ioni, acido e stress. La luce ultravioletta è un asse separato, e il fronte di una cella TOPCon n-type è più sensibile ad essa rispetto al prodotto p-type che ha sostituito. La risposta precedente era un assorbitore di UV che taglia gli UV prima che raggiungano la cella, proteggendo la cella e scartando fotoni che il modulo avrebbe potuto convertire.
A film di conversione prende l'altra strada: assorbire gli UV e riemetterli nell'intervallo visibile dove la cella risponde. Se sia un buon compromesso è una questione di affidabilità prima che di efficienza, perché l'agente deve sopravvivere agli stessi 25 anni di luce e calore umido della resina che lo circonda, e il suo degrado è un modo di guasto che prima non esisteva.
La bifaccialità decide quale lato riceve quale film
Un modulo bifacciale necessita di un retro trasparente, quindi il film posteriore non può essere bianco, e ciò elimina il prodotto che esiste puramente per recuperare la luce dai gap. Ciò che rimane è una scelta tra EVA, POE ed EPE su basi di barriera e PID. Questo è il meccanismo dietro il cambiamento del mercato: su cifre basate su CPIA la famiglia POE è passata da circa il 23 % del mercato cinese nel 2021 a circa il 35 % nel 2022 e circa il 41 % nel 2024.
Anche la costruzione cambia il percorso dell'acqua, ed è facile trascurarlo quando si copia una distinta base. Un modulo monovetro prende la maggior parte della sua acqua attraverso il backsheet, quindi film e backsheet condividono il compito di barriera. Con il vetro su entrambe le facce la guarnizione perimetrale diventa la prima linea, il che mette l'adesivo del telaio nella stessa conversazione dell'incapsulante.
Cinque domande per il fornitore del film
La conversazione sulle specifiche riguarda di solito un numero di datasheet e raramente il test che vi sta dietro. Queste sono le cinque che metteremmo per iscritto.
Nei nostri protocolli di test, richiediamo misurazioni di hipot, resistenza di isolamento e dispersione in condizioni umide su laminati finiti per confermare che l'incapsulante selezionato prevenga la rottura dielettrica sotto le tensioni operative del sistema.
- Tasso di trasmissione del vapore acqueo: a quale temperatura, umidità e spessore, e se il valore è normalizzato a uno spessore di riferimento o indicato a quello fornito.
- Resistività di volume: a quale temperatura e campo, perché il valore varia di ordini di grandezza nell'intervallo che un modulo vede.
- Rilascio di acido: se il fornitore segnala l'evoluzione di acetato o solo uno spostamento del pH, e dopo quante ore di calore umido.
- Ritenzione della forza di pelatura: valore iniziale più ritenzione dopo calore umido e dopo UV, riportati separatamente, perché un film può superare una prova e fallire l'altra.
- Finestra di laminazione: la sua ampiezza in secondi e gradi, il target di cura raccomandato, e se il film tollera il secondo passaggio richiesto dalla rilavorazione.
Poi una domanda fuori dalla scheda tecnica. Cambiare tipo di film, spessore o fornitore rende il modulo un prodotto modificato agli occhi degli standard di qualificazione, e celle invariate non sono un argomento; IEC TS 62915 stabilisce cosa un cambiamento di materiale ti obbliga a ritestare, ed è più economico leggerlo prima del cambiamento che dopo. Se il film funziona sul tuo laminatore esistente è la seconda domanda.
Da dove vengono questi numeri
I cinque compiti e le loro firme di guasto, il modulo da 2382 per 1134 mm con circa 5,4 m² di film su due strati e da 2,2 a 2,7 kg, il dato di 10 milioni m² per GW, la quota del 3 al 4 % del costo del modulo, i tassi di 25 e 3 g/m²·24h, il divario di resistività di uno o due ordini di grandezza, il contenuto di acetato di vinile dal 28 al 33 %, i valori di espansione per il vetro a circa 9, il rame a circa 17 e il silicio a circa 3 ppm/K, la cella da 130 µm, e ogni quota di mercato qui provengono da due articoli in lingua cinese di una serie sui materiali fotovoltaici, uno su cosa fa il film e uno sulla famiglia di film. Entrambi sono materiale per professionisti, ed entrambi etichettano le loro cifre come valori comunemente pubblicati anziché misurazioni di un prodotto specifico.
Tre cifre necessitano di una segnalazione. La quota di costo è del 3 al 4 % nel primo articolo e del 4 al 7 % secondo altri conteggi, quindi trattala come un intervallo che dipende dal periodo e da cosa viene conteggiato. La struttura di mercato del 2024 è riportata due volte e le due non concordano: una colloca l'EVA trasparente vicino a quattro decimi, l'EPE vicino a tre decimi, e l'EVA bianco e il POE ciascuno appena sopra un decimo, mentre un'altra colloca l'EVA trasparente al 41,6 %, l'EPE al 37,0 % e il POE puro vicino al 13,2 %. Due istituzioni, due definizioni, quindi porta la tendenza e non il livello: la quota dell'EVA sta calando e la famiglia POE no. E i 2,70 m² per lato sono aritmetica sulla dimensione del modulo, non un film misurato.
La tabella di ricerca inversa è una nostra costruzione, non un risultato pubblicato. Abbinare una modalità di guasto a un tipo di film deriva dai meccanismi descritti dalle fonti, ma classificare quale guasto dovresti temere per primo è un giudizio sul tuo prodotto, il tuo clima e la tensione del tuo sistema, e nessuno l'ha misurato. La finestra di laminazione e le osservazioni sulla fornitura provengono dall'esperienza di linea; i dati di trasmissione, resistività, espansione e mercato sono delle fonti.
Domande frequenti
D: Il POE batte sempre l'EVA sull'affidabilità?
No. Vince su acqua, ioni e acido e restituisce finestra di processo e margine di adesione. Su un modulo a vetro singolo in un clima mite, con la ritenzione di pelatura che tiene dopo calore umido, le debolezze dell'EVA potrebbero non essere mai messe alla prova.
D: Perché la trasmissione del vapore acqueo è il numero che le persone citano per primo?
Perché predice due guasti contemporaneamente: quanto velocemente arriva l'acqua per guidare l'idrolisi, e quanto prontamente si muovono gli ioni sotto campo. Nessun incapsulante ferma l'acqua; ne stabilisce solo la velocità.
D: Una differenza di otto volte nella trasmissione è una differenza di otto volte nella durata?
No. La velocità di arrivo è un termine in una catena che include anche temperatura, tensione di sistema, sigillatura dei bordi e l'acido che il film stesso rilascia. Trattala come una classifica, non come un moltiplicatore sugli anni.
D: Si può specificare l'EPE come se fosse POE?
Solo se specifichi il nucleo. Chiedi il rapporto tra gli strati, la forza di pelatura tra gli strati e i dati di migrazione degli additivi. Due film EPE di uguale spessore totale con nuclei diversi sono prodotti diversi.
D: Cosa c'entra il PID con la resistività di volume?
Il campo spinge gli ioni sodio dal vetro verso la cella, e un isolante migliore rallenta quella deriva, quindi la perdita arriva più tardi e più superficiale. La corrente di dispersione a tensione più calore umido sotto bias è come lo verifichi dopo l'invecchiamento.
D: Quando vale la pena il disturbo di processo dell'EVA bianco?
Su un modulo a faccia singola dove la potenza frontale è il numero che vendi. Il guadagno è reale e limitato dall'area del gap, quindi si riduce man mano che le celle crescono e i gap si restringono.
D: Un film di conversione cambia le modalità di guasto sopra?
Ne aggiunge una e ne rimuove parte di un'altra. La stabilità dell'agente di conversione diventa un nuovo percorso di invecchiamento con la sua curva di decadimento, e il carico UV su cella e film frontale cala, motivo per cui se ne discute sulle celle di tipo n.
D: Cosa controlliamo per primo se i moduli si delaminano lungo i nastri?
Se è il film o il processo. I vuoti che seguono le file dei nastri possono derivare da umidità nel film, una velocità di rampa che gelifica il bordo prima del centro, o un livello di vuoto che lascia aria sulla barra collettrice. Il tipo di film stabilisce il rischio; la ricetta decide il giorno.
Considerazioni finali
Un incapsulante è un insieme di compromessi, e un nome di film è un modo scarso per ricordarli. Scrivi i guasti che il tuo prodotto e il tuo sito possono sopravvivere, classificateli, acquista il film che copre i primi due, e prezza il resto nella garanzia. Il materiale è il 3 al 4 % del costo del modulo, la garanzia dura 25 anni, e il laminato non può essere riparato. Quel rapporto è il motivo per cui la decisione merita una tabella anziché un'abitudine.
OOITech fornisce la serie di tester di sicurezza fotovoltaica CHT9980A e CHT9981A, integrando hipot, resistenza di isolamento, continuità di terra e test di dispersione in umido in un'unica stazione per la qualificazione dei moduli e il controllo qualità in linea. Invia il tuo stack di moduli, distinta base o campioni di test al nostro team di ingegneria per valutare le prestazioni di isolamento dell'incapsulante e i margini di ricetta.