La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Che cos'è una linea di assemblaggio di moduli solari? Stazioni e flusso spiegati
Indice
Una linea di assemblaggio di moduli solari non è un elenco di macchine — è un flusso cadenzato dal takt in cui ogni stazione è scandita da quella più lenta, e quella più lenta è quasi sempre il laminatore. Le celle entrano da un'estremità come wafer selezionati e testati ed escono dall'altra come un modulo incorniciato, con caratteristiche elettriche nominali e resistente agli agenti atmosferici; tra questi punti la linea esegue cinque trasformazioni fisiche (saldatura, stratificazione, laminazione, incorniciatura e test elettrico) attraverso circa otto-dodici stazioni. La produzione non è determinata dalla somma delle macchine ma dal takt time — i secondi per modulo che il flusso deve sostenere — e da quanto bene il buffering nasconde la differenza tra i tempi di ciclo delle stazioni. Comprendere la linea come un sistema, piuttosto che come una lista della spesa, è ciò che distingue una fabbrica che raggiunge la sua capacità nominale da una che funziona al 60% di essa.
Questo articolo copre la sequenza delle stazioni e ciò che ciascuna stazione vincola sul prodotto finale, la decisione tra semi-automatico e completamente automatico e la capacità alla quale avviene il passaggio, la logica dei buffer e del work-in-progress, dove le linee reali perdono produzione e cosa dovrebbe specificare un acquirente. Per la sequenza di processo sottostante stessa, vedere la processo di produzione dei pannelli solari in dieci fasi.
La linea come flusso, non come elenco di macchine
La proprietà che definisce una linea di assemblaggio è che le stazioni sono accoppiate da un meccanismo di trasferimento e scandite da un ritmo comune. In una linea di moduli solari quel ritmo è il takt time, espresso in secondi per modulo o, più utilmente, in moduli all'ora. Una linea con capacità nominale di 20 moduli all'ora ha un takt di 180 secondi: ogni stazione deve completare il proprio lavoro, in media, entro 180 secondi.
Ne derivano immediatamente due conseguenze, ed entrambe sorprendono gli acquirenti alle prime armi. Primo, la capacità della linea è la capacità della sua stazione più lenta, non la sua media. Acquistare uno stringer ad alta velocità per alimentare un laminatore lento non aumenta la produzione; aumenta il work in progress. Secondo, i tempi di ciclo tra le stazioni non sono naturalmente bilanciati. Lo stringer lavora in secondi per cella, il laminatore lavora in un ciclo di vuoto e cura di 12–20 minuti, e il test lavora in decine di secondi. Far cooperare questi elementi è ciò di cui si occupa realmente la progettazione della linea.
Il laminatore è il pacemaker in quasi ogni linea di moduli perché è un processo a lotti all'interno di un flusso continuo. Un laminatore con un ciclo di 15 minuti e più livelli può produrre un modulo ogni N secondi, dove N è il ciclo diviso per il numero di livelli, ma non può essere accelerato aggiungendo operatori. Tutto ciò che è a monte deve quindi essere dimensionato per mantenere il laminatore alimentato continuamente, e tutto ciò che è a valle deve essere dimensionato per smaltire ciò che esso scarica. Le linee sono progettate a ritroso partendo dal laminatore.
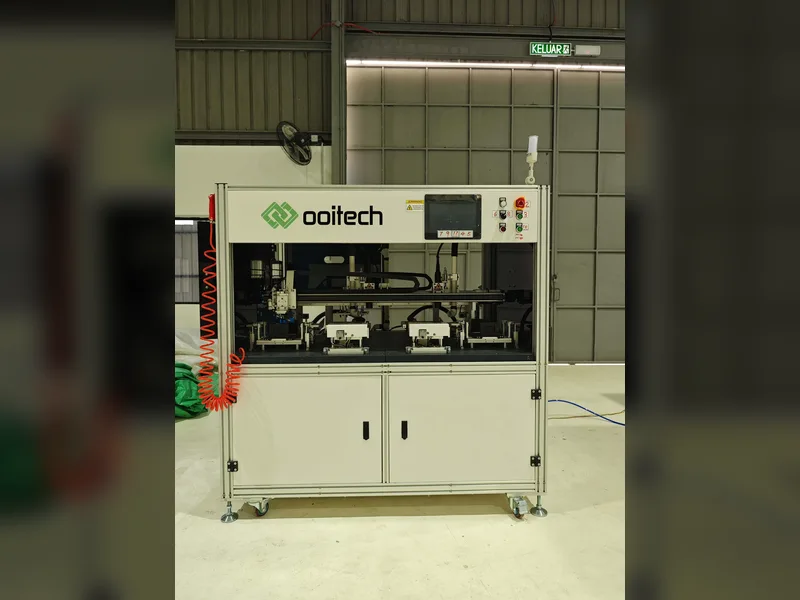
Una singola stazione come questa è solo una parte del flusso, motivo per cui la sequenza conta più dell'elenco delle macchine.

Sequenza delle stazioni e ciò che ciascuna stazione vincola
La tabella seguente mappa la sequenza mainstream delle stazioni alla funzione che svolge e, cosa più importante, alla proprietà del modulo finale che la stazione fissa. Una volta che un modulo lascia una stazione, il difetto creato da quella stazione è o riparabile a un costo oppure non riparabile affatto; l'ultima colonna è ciò che gli acquirenti dovrebbero realmente considerare.
| # | Stazione | Funzione | Ciò che vincola nel modulo finale |
|---|---|---|---|
| 0 | Selezione e taglio delle celle | Seleziona le celle per corrente e potenza; taglia le celle al laser per formati half-cut o shingled | Accuratezza del binning di potenza del modulo e perdita per mismatch; la qualità del taglio determina la condizione di passivazione dei bordi |
| 1 | Tabber e stringer | Salda il ribbon sulle barre collettrici delle celle e collega le celle da fronte a retro in una stringa in serie | Resistenza in serie, potenza e ogni microcricca o giunto freddo nel modulo finito |
| 2 | Ispezione delle stringhe (EL in linea) | Imaging a elettroluminescenza di ogni stringa completata | Se le cricche nascoste e il ribbon disallineato vengono rilevati prima che la laminazione li fissi |
| 3 | Layup e bussing | Posiziona le stringhe sul vetro con l'incapsulante; salda le barre collettrici e collega le estremità delle stringhe | Posizionamento delle celle, spaziatura e interconnessione tra stringhe; l'errore di posizionamento diventa permanente |
| 4 | Ispezione pre-laminazione | Conferma l'ordine di stratificazione, l'assenza di materiale estraneo e la corretta rifilatura | Qualità dell'incapsulamento e rischio di bolle, oggetti estranei e cortocircuiti |
| 5 | Laminazione | Il vuoto e il calore curano l'incapsulante, unendo vetro, celle e backsheet in un unico laminato | Adesione, contenuto di gel, incapsulamento senza bolle e affidabilità a lungo termine |
| 6 | Rifilatura e raffreddamento | Rimuove l'incapsulante e il backsheet in eccesso; raffreddamento controllato | Qualità della sigillatura dei bordi e stabilità dimensionale prima dell'incorniciatura |
| 7 | Incorniciatura e dosaggio del collante | Applica il sigillante e monta la cornice in alluminio con angolari | Resistenza meccanica, protezione contro l'ingresso di agenti esterni e stress indotto dalla cornice sul laminato |
| 8 | Montaggio della junction box | Fissa la junction box, salda i conduttori e instrada i cavi | Sicurezza elettrica, integrità della connessione e interfaccia esterna del modulo |
| 9 | Polimerizzazione | Consente al sigillante della cornice e al potting di raggiungere la resistenza di manipolazione | Se la sigillatura della cornice sopravvive ai cicli termici sul campo |
| 10 | Test di pulizia e isolamento | Pulisce il vetro; verifica la resistenza di isolamento e la continuità | Conformità alla sicurezza e grado estetico |
| 11 | Test IV e test EL | Esegue il flash del modulo per misurare la potenza e cattura un'immagine EL | Potenza nominale, binning e record di grado di garanzia dell'unità finita |
| 12 | Etichettatura e imballaggio | Applica etichette e seriali; imballa per la spedizione | Tracciabilità, gestione della garanzia e tasso di danni da spedizione |
Leggendo la tabella orizzontalmente si rivela la logica progettuale. Le stazioni da 1 a 5 fissano le proprietà elettriche e di affidabilità del modulo; le stazioni da 6 a 9 fissano le sue proprietà meccaniche e ambientali; le stazioni da 10 a 12 fissano la sua identità commerciale. Un difetto introdotto nel primo gruppo non può essere corretto nel secondo, motivo per cui le stazioni di test devono essere in linea anziché solo alla fine.
Semiautomatico versus completamente automatico: dove conviene il passaggio
La distinzione tra una linea semiautomatica e una completamente automatica non è un singolo interruttore. È un insieme di decisioni per stazione, e la risposta corretta varia da stazione a stazione.
In una linea semiautomatica, le celle vengono caricate e le stringhe gestite manualmente in diversi punti; il layup è assistito anziché robotizzato; l'incorniciatura può essere manuale o semiautomatica; il test è spesso offline. In una linea completamente automatica, il caricamento delle celle, il trasferimento delle stringhe, il layup, il bussing, l'incorniciatura e il test sono collegati da nastri trasportatori e robot con movimentazione manuale minima, e la linea è controllata da un HMI centrale con gestione delle ricette.
L'automazione acquista tre cose: produttività per operatore, coerenza e tracciabilità. La produttività è quella ovvia. La coerenza conta più di quanto la maggior parte degli acquirenti si aspetti, perché la movimentazione manuale è la principale fonte delle microcricche che in seguito si manifestano come perdita di potenza e snail trails. La tracciabilità conta per la certificazione e la garanzia: una linea automatica registra i parametri per ogni numero di serie del modulo.
| Fattore | Semiautomatico | Completamente automatico |
|---|---|---|
| Fascia di capacità tipica | 5–30 MW | Circa 60 MW e oltre |
| Manodopera per turno | Maggiore, e direttamente proporzionale alla produzione | Minore e in gran parte fissa |
| Coerenza della resa | Dipende dall'abilità dell'operatore e dalla disciplina del turno | Determinata dalle ricette e dalle impostazioni della macchina |
| Rottura indotta dalla movimentazione | Maggiore, concentrata nei punti di trasferimento manuale | Minore, con l'EL in linea che intercetta ciò che rimane |
| Cambio formato | Rapido e tollerante | Richiede ricette memorizzate e kit di celle di ricambio |
| Tracciabilità | Di solito registrazioni manuali | Registrazione automatica per numero di serie |
| Logica di break-even | Volumi bassi, mercati con costo del lavoro inferiore | Volumi elevati, o mercati con costo del lavoro elevato |
Il passaggio conviene quando il costo annuo del lavoro risparmiato supera la differenza di capitale ammortizzato più il costo della disciplina di uptime aggiuntiva che l'automazione richiede. In pratica quel punto di incrocio si colloca da qualche parte nella fascia 40–80 MW per molti mercati, e si sposta prima man mano che i salari locali aumentano. Contano due precisazioni. L'automazione non tollera una scarsa coerenza dei materiali: una linea automatica alimentata con celle variabili produce moduli variabili più velocemente. E una linea parzialmente automatizzata è spesso la configurazione peggiore, perché le stazioni manuali a monte di quelle automatiche reintroducono esattamente la variabilità di movimentazione che l'automazione era stata acquistata per eliminare. Se non si possono automatizzare insieme la stringer e il layup, automatizzarne solo uno produce meno di quanto suggerisca la brochure.
Le scelte delle attrezzature a livello di stazione interagiscono con questa decisione in modi che vale la pena comprendere prima di impegnarsi. La tabber and stringer stabilisce il tetto di produttività; la laminatore stabilisce il ritmo; e la configurazione dei test determina se i difetti vengono intercettati o spediti, come trattato in inline versus offline EL testing.
Logica dei buffer e del WIP
Poiché i tempi di ciclo delle stazioni sono disuguali e poiché le stazioni si fermano per manutenzione, cambi di materiale e micro-fermate, una linea di assemblaggio senza buffer trasferisce ogni interruzione a monte direttamente al laminatore. I buffer sono il meccanismo che disaccoppia le stazioni, e la loro collocazione e dimensione sono decisioni progettuali con un costo reale.
I buffer si presentano in tre varianti su una linea per moduli. I String buffers si trovano tra la stringer e il layup e assorbono il fatto che la stringatura procede in cicli cadenzati dalle celle mentre il layup consuma stringhe in lotti cadenzati dai moduli. I Layup-to-laminator buffers sono i più importanti, perché il laminatore è il pacemaker e affamarlo è la modalità di guasto più costosa sulla linea. I Post-lamination buffers disaccoppiano il laminatore dall'incorniciatura e dal test, che hanno ancora strutture di ciclo diverse.
Il compromesso è tra capitale circolante e produzione. Ogni modulo in buffer è materiale che hai pagato e non ancora spedito, fermo su un nastro trasportatore. Troppo poco buffer e il pacemaker si affama, costando molta più produzione di quanto sarebbe costato costruire il buffer. Troppo buffer e si nasconde un vero squilibrio di capacità dietro l'inventario, vincolando liquidità. Un punto di partenza pratico è dimensionare il buffer di alimentazione del laminatore per coprire almeno un ciclo completo di laminazione più la durata prevista delle micro-fermate nelle stazioni precedenti, poi misurare e regolare.
La logica del WIP interagisce anche con la qualità. Più a lungo un laminato resta in uno stato parzialmente lavorato — in particolare tra layup e laminazione, dove l'incapsulante può assorbire umidità — più la finestra di processo si restringe. I buffer devono quindi essere dimensionati in tempo, non solo in unità. Un buffer che contiene novanta minuti di produzione in un ambiente umido rappresenta un rischio diverso da uno che ne contiene quindici.
Dove la linea perde effettivamente produzione
La capacità nominale e la capacità realizzata differiscono, e il divario ha un piccolo numero di cause ricorrenti. Comprenderle è più prezioso di qualsiasi singola specifica di macchina.
Affamamento del pacemaker è la perdita singola maggiore. Qualsiasi fermata a monte che raggiunge il laminatore costa un ciclo di laminazione per evento, e un ciclo di 15 minuti significa una perdita di 15 minuti. Questo è un problema di buffer, non un problema di velocità della macchina.
Takt sbilanciato è il successivo. Una stazione il cui tempo di ciclo supera il takt della linea limita permanentemente la produzione indipendentemente da ciò che fanno le altre stazioni. Si diagnostica misurando il tempo di ciclo effettivo in ogni stazione per un turno completo e trovando quella che stabilisce il tetto — che non è sempre quella che implica la brochure del fornitore.
Tempo di cambio è la perdita nascosta nelle fabbriche multi-formato. Se passare da un formato di cella o da una dimensione di modulo a un'altra costa quattro ore e lo fai due volte a settimana, hai regalato circa una giornata lavorativa intera a settimana. Ricette memorizzate, kit di celle di ricambio e materiali preparati in anticipo sono ciò che trasforma un cambio formato di quattro ore in uno di quaranta minuti.
Perdita di resa nelle stazioni irreversibili è un doppio costo: perdi il margine del modulo e perdi lo slot di capacità che ha consumato. Poiché la laminazione e la stringatura sono effettivamente irreversibili, i difetti in quelle fasi sono molto più costosi dei difetti rilevati prima. Questo è l'argomento economico a favore dell'ispezione in linea anziché del campionamento a fine linea.
Infine, escursioni di utilità e ambiente — pressione dell'aria compressa che cala, temperatura dell'acqua refrigerata che deriva, umidità che sale nella sala di layup — si manifestano come problemi di qualità intermittenti che gli operatori attribuiscono ai materiali. Sono problemi a livello di linea che richiedono strumentazione a livello di linea, e sono di solito invisibili finché qualcuno non inizia a registrarli.
L'attrezzatura di laminazione di solito determina il ritmo dell'intera linea, quindi output, buffering e test di accettazione sono specificati attorno a questa stazione.

Cosa dovrebbe specificare un acquirente
Una richiesta per una linea di moduli che consiste in un obiettivo in MW e una dimensione di cella produrrà un preventivo non comparabile con nessun altro. Le seguenti voci di specifica determinano se i preventivi possono effettivamente essere confrontati e se la linea consegnata soddisfa le aspettative.
- Base di takt e output — moduli all'ora a una dimensione di modulo e formato di cella definiti, a una resa dichiarata, non una cifra annuale di MW di facciata.
- Inviluppo del formato di cella — dimensioni della cella, full o half-cut, numero di busbar inclusa la predisposizione multi-busbar e zero-busbar, e se devono essere supportati formati back-contact.
- Gamma di dimensioni dei moduli — dimensioni minime e massime del vetro, e la gamma di profili di telaio accettata dalla stazione di incorniciatura.
- Confine di automazione per stazione — quali fasi di movimentazione sono manuali, quali automatiche, e il numero di addetti assunto per turno.
- Ambito di ispezione — EL in linea a livello di stringa e a livello di modulo, classe del flash tester IV e standard di calibrazione, e inclusione del test di isolamento.
- Dimensionamento del buffer — il numero di moduli di buffer prima e dopo il laminatore, espresso in unità e in tempo.
- Gestione delle ricette — quante ricette memorizzate, quanti kit di ricambio per formato di cella sono inclusi, e cosa comporta un cambio formato.
- Utilità e ambiente — potenza, qualità e pressione dell'aria compressa, acqua refrigerata, carico del pavimento, e il controllo di umidità e temperatura assunto per layup e laminazione.
- Messa in servizio e formazione — durata, chi paga viaggio e alloggio, i criteri del test di accettazione, e per quanto tempo il supporto resta in sito dopo la consegna.
- Documentazione e conformità — documentazione CE per l'attrezzatura, schemi elettrici, lista ricambi con tempi di consegna, e schemi circuitali in una lingua che il tuo team di manutenzione legge.
Vale la pena insistere su due ulteriori voci. Primo, un protocollo di test di accettazione scritto prima dell'ordine, che dichiari cosa sarà misurato, con quale strumento, per quale durata, e cosa costituisce superamento o fallimento. Secondo, un piano di qualificazione dei materiali: la linea dovrebbe dimostrabilmente mantenere le sue specifiche su almeno due fornitori qualificati per i consumabili critici, perché una linea tarata sull'incapsulante di un solo fornitore è una linea con un singolo punto di guasto. La disciplina negli acquisti è esaminata ulteriormente in cosa determina il prezzo della macchina.
Domande frequenti
Cos'è una linea di assemblaggio di moduli solari?
È l'insieme integrato di stazioni che converte celle solari selezionate in moduli finiti e testati, collegate da un sistema di trasferimento e cadenzate da un takt time comune. Le stazioni principali sono selezione e taglio delle celle, tabbing e stringing, layup e bussing, laminazione, rifilatura, incorniciatura, montaggio della junction box, curing e test elettrici. La linea è definita dal suo flusso e dal suo ritmo, non dalle singole macchine, perché l'output è limitato dalla stazione più lenta piuttosto che dalla media.
Come vengono assemblati i pannelli solari?
Le celle vengono saldate in stringhe dal tabber e stringer, ispezionate tramite elettroluminescenza in linea, poi posate sul vetro con l'incapsulante e interconnesse tramite busbar. L'assemblaggio viene laminato sotto vuoto e calore per unire vetro, celle e backsheet in un'unica unità sigillata, rifilato e raffreddato, dotato di telaio e sigillante, munito di junction box, curato e infine flash-testato per misurare la potenza e ispezionato per i difetti. Ogni fase vincola una proprietà diversa del modulo finito.
Quanti moduli all'ora produce una tipica linea di assemblaggio?
Le linee semiautomatiche di base funzionano comunemente nell'intervallo di 10-20 moduli all'ora, mentre le linee automatiche più grandi funzionano sostanzialmente più velocemente, con la cifra esatta che dipende dalla dimensione del modulo, dal formato di cella e da quanti livelli di laminazione sono installati. Chiedi sempre l'output a una dimensione di modulo definita e a una resa dichiarata, piuttosto che una cifra di capacità annuale di facciata in megawatt, perché quei due numeri descrivono fabbriche molto diverse.
Perché il laminatore è il collo di bottiglia?
Perché la laminazione è un processo a lotti con un ciclo di vuoto e cura di 12-20 minuti, mentre le altre stazioni operano in secondi o decine di secondi. La sua produttività può essere aumentata solo aggiungendo livelli, che è una decisione di capitale, non operativa. Ogni altra stazione della linea esiste per mantenere il laminatore alimentato continuamente e per smaltirne l'output, motivo per cui la progettazione della linea parte dal laminatore e procede a ritroso.
A quale capacità ha senso una linea completamente automatica?
Il punto di crossover economico cade comunemente nell'intervallo 40-80 MW e si sposta prima man mano che i costi del lavoro locali aumentano. Al di sotto, una linea semiautomatica da 5-30 MW è una configurazione legittima e spesso più redditizia. La decisione dovrebbe essere verificata rispetto ai tuoi tassi salariali e al tuo portafoglio ordini piuttosto che adottata come norma di settore, e dovrebbe essere presa stazione per stazione invece che per l'intera linea.
Qual è la differenza tra un buffer e il work in progress?
Sono gli stessi moduli fisici con scopi diversi. Un buffer è un inventario dimensionato deliberatamente e posizionato in un punto specifico per disaccoppiare le stazioni e proteggere il pacemaker da interruzioni a monte. Il work in progress è qualsiasi materiale parzialmente completato nel flusso. La distinzione è importante perché un buffer pianificato è una caratteristica di progetto dimensionata in unità e in tempo, mentre il WIP non controllato è un sintomo di uno squilibrio che non è ancora stato diagnosticato.
Una linea può produrre diverse dimensioni di modulo e formati di cella?
Sì, entro un envelope definito al momento dell'acquisto, e questa è una delle specifiche più preziose da negoziare. I vincoli pratici sono l'intervallo di vetro e telaio della stazione di framing, la compatibilità di cella e busbar dello stringer e l'attrezzatura di layup. Ciò che rende economica la produzione multi-formato sono le ricette memorizzate e i kit di formato di ricambio, perché il tempo di cambio formato è una sottrazione diretta dalla capacità disponibile.
Dove perde più output una linea di moduli?
La starvation del laminatore è la perdita singola maggiore, poiché ogni interruzione che lo raggiunge costa un ciclo di laminazione completo. Segue lo squilibrio del takt in una stazione lenta, poi il tempo di cambio formato e la perdita di resa nelle stazioni irreversibili dove i difetti non possono più essere riparati. Le escursioni delle utility in aria compressa, acqua refrigerata e umidità rappresentano un'ulteriore quota che spesso viene erroneamente attribuita alla qualità dei materiali.
In sintesi: specificare la linea per takt, envelope di formato, confine di automazione per stazione, dimensionamento del buffer e protocollo di accettazione — non per una cifra megawatt di facciata. Inviate a Ooitech la dimensione del modulo target, il formato di cella e l'output richiesto, e vi restituiremo una configurazione stazione per stazione con il pacemaker dimensionato per primo.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: