La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Film incapsulante fotovoltaico: EVA, EVA bianco, POE, EPE e oltre
Indice
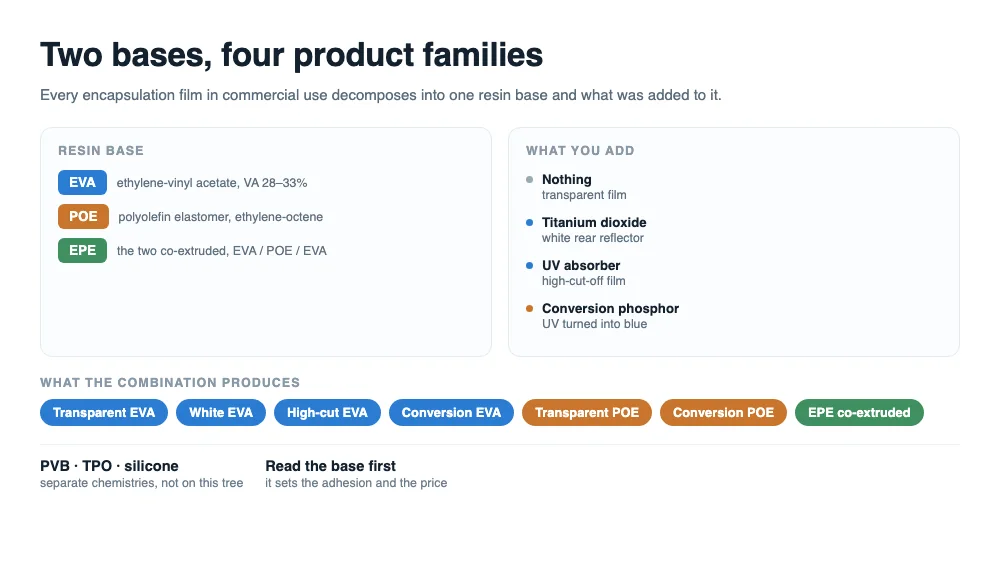
Risposta rapida: ogni film di incapsulamento di uso commerciale è una delle due basi in resina, EVA o POE, più qualcosa che vi viene aggiunto. L'EPE è le due basi coestrusse in un unico foglio, l'EVA bianco è EVA con un pigmento bianco, e il film di conversione è una delle due basi con un fosforo. Impara la base e l'additivo, e qualsiasi nuovo nome di prodotto si risolve in un film che già conosci.
Il pezzo precedente di questa serie ha illustrato i cinque compiti che l'incapsulamento deve svolgere. Questo è l'altra metà della mappa: i materiali che svolgono quei compiti, in cosa ciascuno è valido e per quale architettura di modulo è stato costruito.
È la denominazione a far sembrare la famiglia più grande di quanto sia. Un catalogo elenca EVA trasparente, EVA bianco, EPE, POE, EVA ad alta trasmissione, EVA con taglio UV e film di conversione come se fossero sette materiali. Sono due polimeri disposti in modi diversi, e una volta che questo è chiaro la conversazione sulla selezione diventa molto più breve.
Due assi: una base e un additivo
Ogni film ha una base in resina, e la base ne definisce il carattere. In produzione di volume ce ne sono solo due. L'EVA, etilene-vinil acetato, contiene vinil acetato a circa il 28-33 percento nella qualità fotovoltaica; il gruppo estere è polare, ed è per questo che l'EVA si lega facilmente al vetro e per questo può idrolizzarsi. Il POE, un elastomero poliolefinico solitamente a base di etilene e ottene, non ha alcun gruppo estere, ed è per questo che è una barriera all'umidità molto migliore e per questo è più difficile da formulare.
Il secondo asse è ciò che viene aggiunto alla base. Un pigmento bianco rende un film posteriore riflettente. Un assorbente UV extra rende un film ad alto taglio. Un fosforo rende un film di conversione. Nulla di aggiunto ti dà la qualità trasparente standard.
L'EPE è l'unica combinazione che funziona lungo entrambi gli assi contemporaneamente: una pelle in EVA, un nucleo in POE e una seconda pelle in EVA, estrusi insieme anziché miscelati. È questa singola costruzione a far sì che abbia conquistato tanta parte del business TOPCon, ed è la ragione per cui un film può ora essere descritto come avente una faccia anteriore e una faccia posteriore con compiti diversi.
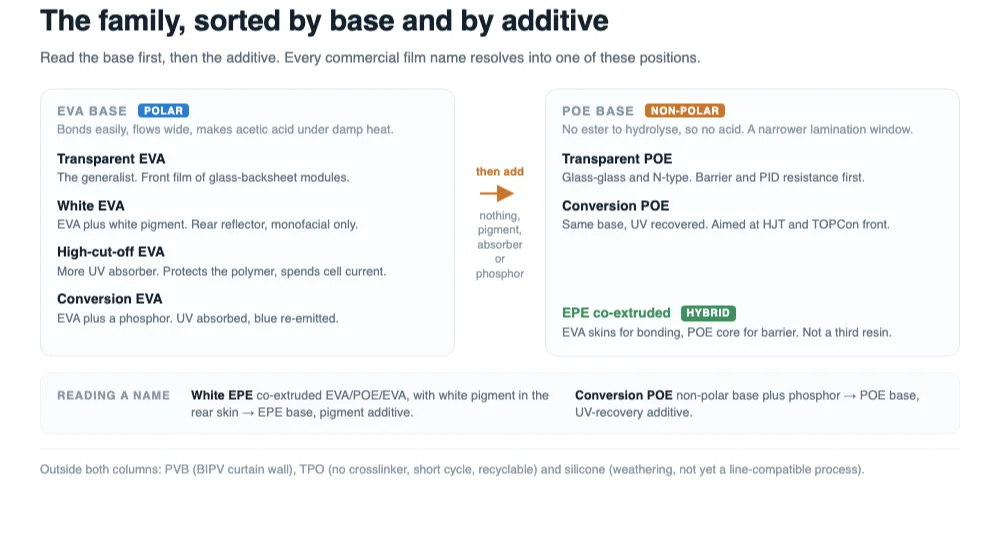
Leggi un nome su una scheda tecnica confrontandolo con quell'albero e non resta alcuna ambiguità. L'EPE bianco è un film coestruso con pigmento nella pelle posteriore. Il POE di conversione è una base non polare con un fosforo. Entrambe le risposte hanno richiesto una riga, ed entrambe dicono più sulle prestazioni di quanto faccia il nome del marchio.
EVA trasparente: il generalista che paga il conto in acido
L'EVA si è guadagnato il suo posto per essere facile. Il gruppo estere polare si lega al vetro e al backsheet senza un lavoro di formulazione eroico, è compatibile con agenti reticolanti, silani e stabilizzanti, scorre abbastanza bene da offrire una finestra di laminazione indulgente, ed è il più economico delle opzioni. Per due decenni quella combinazione lo ha reso quasi sinonimo di incapsulamento.
La debolezza deriva dallo stesso gruppo funzionale. Sotto calore umido il gruppo laterale acetato si idrolizza, e l'acido acetico che si forma attacca le griglie e la ribbon. La trasmissione del vapore acqueo è elevata — comunemente indicata intorno a 25 g/m² per 24 ore a 38 °C e 90% di umidità relativa, circa otto volte il valore del POE — e la resistività di volume è inferiore, quindi la resistenza al PID deve essere recuperata tramite la formulazione anziché derivare dal polimero.
Ecco perché l'EVA trasparente è meglio inteso come il film del modulo monofacciale vetro-backsheet. Quel mercato si sta riducendo: il vetro-backsheet aveva circa il 60 percento di quota nel 2023, è sceso sotto la metà nel 2024, e la roadmap ITRPV lo colloca a circa il 23 percento tra un decennio. Il film non sta fallendo; il formato di modulo per cui è stato progettato sta perdendo terreno.
C'è ancora un uso ampio e sensato per esso. Diversi produttori di moduli utilizzano EVA sul lato anteriore e un film a base POE sul lato posteriore, sul ragionamento che il lato anteriore è dove stanno la luce e la leva costo-prestazioni, e il lato posteriore è dove la barriera conta di più. Le due facce di un modulo svolgono compiti diversi, e nulla richiede che usino lo stesso film.
C'è anche una terza via che mantiene la base e corregge la debolezza: qualità di EVA ottimizzate con minore formazione di acido e un pacchetto PID più forte. Costano più dell'EVA standard e meno del POE, e consentono a una linea di restare sulla stessa ricetta di laminazione. Se siano sufficienti dipende da quanto a lungo il modulo debba durare nel tuo clima, che è una questione di garanzia più che di materiale.
EVA bianco: recuperare la luce che è fuoriuscita tra le celle
Un modulo monofacciale ha spazi tra le celle, e spazi tra la stringa di celle e il telaio. La luce che vi atterra con un film posteriore trasparente prosegue nel backsheet e va persa. L'EVA bianco, che è EVA caricato con un pigmento bianco, si trova dietro le celle e disperde quella luce verso l'alto; parte di essa si riflette sulla superficie interna del vetro e ritorna alla cella. Il meccanismo è semplice e l'effetto è reale, ed è per questo che il film bianco è diventato standard sul retro dei moduli monofacciali.
È anche un materiale solo per il retro con due limiti rigidi. Non trasmette, quindi un modulo bifacciale non può usarlo — il guadagno sarebbe speso bloccando l'irraggiamento posteriore su cui il prodotto viene venduto. E scorre: durante la laminazione lo strato bianco può risalire oltre il bordo della cella e, nei casi peggiori, sulla faccia anteriore, che è il difetto che il settore chiama overflow bianco. La contromisura standard è un film bianco pre-reticolato, parzialmente indurito prima della spedizione in modo che aderisca ancora ma non si sposti più.
L'EVA bianco ha detenuto circa il 16 percento del mercato cinese nel 2024, e la CPIA prevede che le quote restino vicine a quel livello man mano che i volumi monofacciali diminuiscono. È dalla parte perdente della transizione vetro-backsheet esattamente per la ragione sopra. Se lavori con il monofacciale, è prestazione quasi gratuita. Se lavori con il bifacciale, non è un'opzione, e nessuna quantità di test di qualificazione lo cambia.
POE: il film che non può produrre acido acetico
Il POE è un copolimero etilene-ottene con una catena satura e nessun estere da idrolizzare. Tutto ciò che ne consegue è un beneficio diretto: nessun acido acetico che corrodа la metallizzazione, un tasso di trasmissione del vapore acqueo vicino a 3 g/m² per 24 ore sulla stessa base dove l'EVA si attesta intorno a 25, una resistività di volume abbastanza alta da rendere la resistenza al PID una proprietà del materiale anziché del pacchetto di additivi, e un'elasticità che sopravvive alle basse temperature, dove l'EVA si irrigidisce in modo evidente intorno ai meno venti.
Anche la superficie non polare è un problema. Gli additivi sono meno compatibili nel POE, quindi migrano e fioriscono più facilmente; l'adesione al vetro dipende maggiormente dalla formulazione; il fuso scorre meno volentieri, quindi la laminazione richiede più tempo e la finestra di processo è più stretta. Una finestra più stretta in una pressa di laminazione si manifesta come spostamento delle celle e slittamento delle stringhe, non come un test elettrico fallito, ed è per questo che le linee POE tendono a richiedere più disciplina di processo piuttosto che più ispezione.
Il costo è l'altra metà della storia. La resina POE è storicamente provenuta da una lista ristretta di fornitori — tra cui Dow, ExxonMobil, Mitsui e LG Chem — quindi prezzo e allocazione si muovono con le aggiunte di capacità piuttosto che con la sola domanda. Questa combinazione, prestazioni migliori e un prezzo strutturalmente più alto, è ciò che ha creato l'apertura per l'EPE.
EPE: EVA e POE impilati in un unico foglio
Se l'EVA aderisce bene e il POE blocca bene l'acqua, la mossa ovvia è smettere di scegliere. L'EPE co-estrude EVA, POE ed EVA in un unico foglio: le pelli forniscono adesione e flusso, il nucleo fornisce la barriera e l'isolamento. Poiché il nucleo svolge la funzione di barriera all'umidità, la quantità di POE in un modulo cala drasticamente, il che è l'argomento sul costo, e le prestazioni elettriche restano vicine a quelle del POE puro, il che è l'argomento sulla affidabilità.
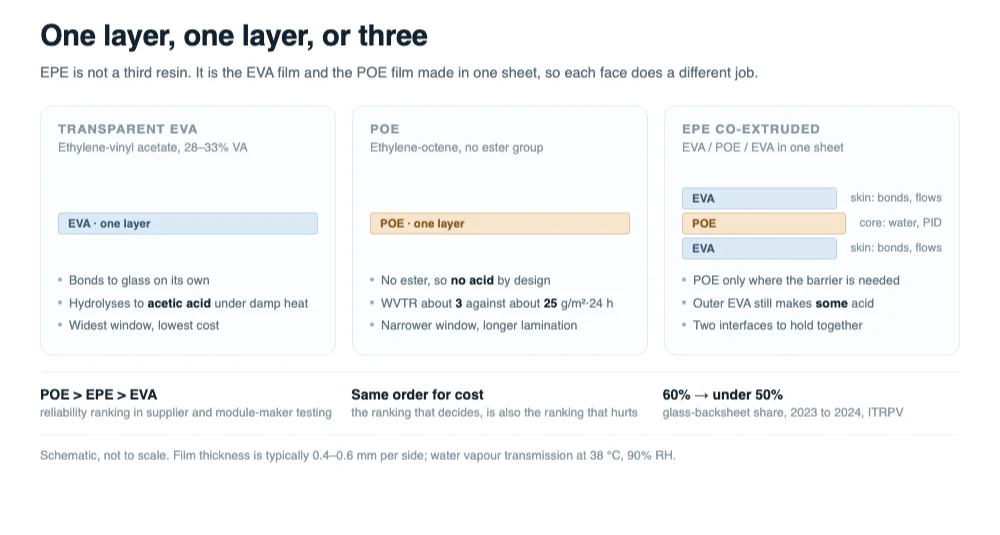
Non è un pranzo gratis. Ora due interfacce devono tenere, il rapporto di spessore tra nucleo e pelli deve essere controllato da una produzione all'altra, e gli additivi possono migrare da uno strato all'altro. L'EVA esterno produce comunque un po' di acido acetico, quindi un modulo EPE non è privo di acidi come lo è un modulo POE puro. E quando un laminato EPE fallisce, tende a fallire a un'interfaccia, ed è per questo che il difetto caratteristico è una linea di bolle lungo la ribbon piuttosto che una velatura generale.
Il mercato ha votato: l'EPE è dove sta la crescita, in particolare sul TOPCon, ed è ora il più grande prodotto singolo della classe POE in Cina. Per un produttore di moduli la domanda pratica non è se l'EPE funziona, ma quale EPE — rapporto del nucleo, spessore totale e quale pelle è rivolta al vetro. Queste tre voci appartengono alla specifica di acquisto, non a una nota a piè di pagina della scheda tecnica.
Dove si inserisce il film a conversione UV
Il film a conversione non è una base; è un additivo che si trova su una delle basi sopra. La logica è semplice una volta che si accetta che le celle di tipo N, in particolare HJT, sono sensibili agli ultravioletti. La risposta convenzionale è un film frontale con abbastanza assorbitore UV per tenere le lunghezze d'onda corte lontane dalla cella. La risposta della conversione è assorbire gli stessi fotoni e riemetterli nel blu, dove la cella ha ancora una buona efficienza quantica.
Quindi un film a conversione e un film ad alto taglio sono opposti nelle intenzioni, anche se entrambi contengono un qualche tipo di assorbitore UV. Uno getta via l'energia ultravioletta per proteggere il polimero e la cella; l'altro cerca di recuperarne una parte. Quale sia corretto dipende da quanta UVID subisce effettivamente la tua cella e da quanto costa il fosforo, e quel confronto è un calcolo a sé stante.
La questione aperta su questa via non è il meccanismo ma la durabilità dell'agente di conversione stesso. I fornitori riportano perdite molto piccole dopo esposizione accelerata equivalente a decenni sul campo, e quei numeri vanno letti come dichiarazioni dei fornitori finché una sequenza indipendente di caldo umido e UV non li riproduce sul laminato finito. La banda di emissione, lo spostamento e l'efficienza della conversione sono trattati più in dettaglio nella nostra nota sul film a conversione della luce UV.
PVB, TPO e silicone: vie che vincono fuori dal mainstream
Tre chimiche si collocano fuori dall'albero EVA e POE, e ciascuna è la risposta giusta a una domanda a cui i film mainstream non possono rispondere.
Il PVB è stato l'intercalare del vetro stratificato architettonico per decenni. Si lega fortemente al vetro, assorbe gli urti e trattiene i frammenti, che è esattamente ciò di cui ha bisogno una facciata integrata nell'edificio o una vetratura di sicurezza. La sua debolezza è l'umidità: il PVB è igroscopico e necessita di sigillatura dei bordi, e costa più dell'EVA. Nelle facciate continue BIPV questi compromessi sono accettabili perché il prodotto è prima di tutto un elemento edilizio.
Quando si processa il PVB per assemblaggi di vetro architettonico, estendiamo la fase iniziale di vuoto prima di applicare la pressione del diaframma per evacuare accuratamente l'aria dal perimetro e dagli spazi tra le celle.
Il TPO non necessita affatto di agente reticolante. Si scioglie, aderisce e si indurisce raffreddandosi, quindi il ciclo di laminazione è breve e il laminato è più facile da riciclare a fine vita. La sfida è lo scorrimento a temperatura di esercizio, ed è per questo che il TPO è tenuto sotto stretta osservazione per il perovskite e altri processi a bassa temperatura, dove una cura a 150 °C è sgradita, piuttosto che per il silicio mainstream.
Il silicone ha la migliore resistenza agli agenti atmosferici e alla UV del gruppo e il peggior adattamento a una linea convenzionale: chimica di cura diversa, movimentazione diversa, costo più alto. Sopravvive in lavori specialistici e di ricerca, ed è il punto di riferimento che mostra quanto della scelta mainstream sia guidato dalla compatibilità di linea piuttosto che dalle prestazioni del materiale.
Tutti e tre sono stati emarginati perché non potevano battere l'EVA sul costo per un modulo standard. BIPV, moduli flessibili e leggeri, e tandem al perovskite sono le applicazioni in cui le assunzioni del modulo standard smettono di valere, ed è lì che queste vie stanno ottenendo un secondo ascolto.
Abbinare il film all'architettura del modulo
La tabella seguente abbina le architetture comuni ai film solitamente specificati per esse. Leggila come punto di partenza per un piano di qualifica, non come una regola: due linee che costruiscono lo stesso tipo di modulo possono giustificare film diversi solo in base alla storia dei guasti.
| Architettura del modulo | Fronte | Retro | Cosa guida la scelta |
|---|---|---|---|
| Monofacciale, vetro-backsheet, PERC | EVA trasparente | EVA bianco | Costo più basso per watt; la luce posteriore non ha dove andare, quindi la si riflette indietro |
| Bifacciale, vetro-vetro, TOPCon | EPE o POE | EPE o POE | Entrambe le facce devono trasmettere; barriera e resistenza al PID contano entrambe |
| HJT, vetro-vetro | POE o EPE, opzionalmente a conversione | POE o EPE | Requisito di barriera più elevato, più protezione UVID sul fronte |
| BIPV e facciata continua | PVB | PVB | Vetratura di sicurezza e codice edilizio, non watt per metro quadrato |
| Flessibile e leggero | TPO o POE sottile | TPO | Nessun vetro pesante, ciclo breve, riciclabilità |
| Tandem in perovskite, pilota | TPO o bassa temperatura | TPO | Budget termico inferiore alla cura convenzionale, quindi lo scorrimento diventa la questione |
Una cella in quella tabella è vuota di proposito: fronte e retro non devono necessariamente corrispondere. Dividere i film è un modo legittimo di spendere denaro dove c'è lo stress, ed è ciò che fanno diversi produttori quando il fronte deve rimanere trasparente e il retro si fa carico della funzione di barriera all'umidità.
Come si è effettivamente spostata la miscela
I film di classe POE, ovvero POE puro più EPE, sono passati da circa il 23 percento del mercato cinese nel 2021 a circa il 35 percento nel 2022 e al 41 percento nel 2024. Nei dati del 2024 il solo EPE era al 27,8 percento e il POE puro al 13,2 percento, che è l'indicatore singolo più chiaro del fatto che il compromesso coestruso è ormai il prodotto mainstream anziché l'alternativa intelligente.
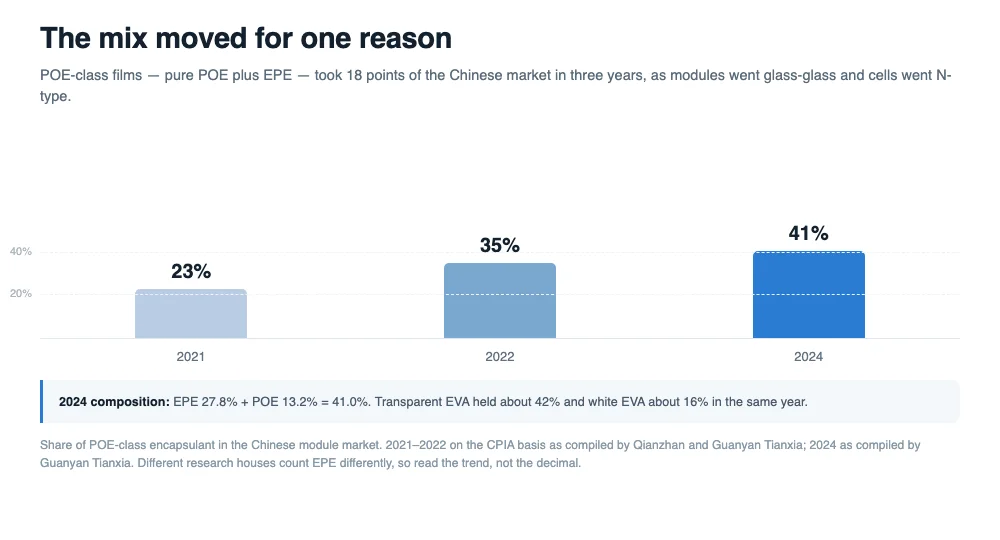
La ragione è il modulo, non il film. Man mano che il vetro-vetro è diventato lo standard e le celle di tipo N sono diventate la tecnologia venduta, l'ingresso di umidità e il PID sono passati da preoccupazioni secondarie in cima alla lista dei guasti, e i film che li affrontano sono passati da premium a standard. Nei test dei fornitori e dei produttori di moduli l'ordine di affidabilità risulta POE primo, EPE secondo, EVA ultimo, e l'ordine di costo segue lo stesso andamento — il che è un modo ordinato di dire che il settore sta acquistando una protezione che può quasi permettersi.
Diversi istituti di ricerca conteggiano l'EPE in modo diverso, quindi i numeri assoluti variano tra i rapporti mentre la direzione no. Considera la tendenza solida e il decimale approssimativo, e se ti serve il dato attuale per un business case, prendilo dall'edizione della roadmap CPIA che usa anche il tuo cliente.
Cosa riqualificare prima di cambiare
Cambiare film non è una sostituzione di componente, e i guasti che seguono un cambio di solito derivano dal processo più che dal materiale. Cinque cose devono essere ristabilite sulla tua linea prima che il cambiamento entri in produzione.
La ricetta di laminazione. POE ed EPE scorrono meno facilmente dell'EVA, quindi il tempo di permanenza e la temperatura vanno ritarati. Una ricetta ripresa senza modifiche produrrà bolle e riempimento incompleto molto prima che qualsiasi proprietà del materiale sia in difetto.
Quando si impostano le ricette per POE ed EPE, dividiamo riscaldamento e pressatura su due camere per eliminare l'aria prima che il nucleo si fonda, prevenendo la formazione di vuoti lungo i nastri.
L'obiettivo di cura. Il contenuto di gel viene misurato allo stesso modo ma la banda obiettivo si sposta con la chimica, e il metodo di estrazione conta. Fissa lo standard e il tempo di estrazione nella specifica, perché due laboratori che seguono due metodi diversi non saranno d'accordo sullo stesso rotolo.
Pelatura rispetto al backsheet effettivo. L'adesione è una proprietà del giunto, non del film. Testare su un laminato di riferimento ti dice che il film è costante; testare sul backsheet che acquisti effettivamente ti dice se il modulo si delaminerà.
Le sequenze accelerate. Caldo umido, PID e precondizionamento UV sul laminato finito, eseguiti nell'ordine usato dal tuo ente di certificazione. Un film può superare tre di questi e fallire il quarto, e il quarto è di solito quello a cui il tuo clima ti espone.
La baseline di potenza e ispezione. Passare da bianco a trasparente sul retro cambia la bifaccialità e quindi la potenza nominale; passare da EVA a EPE cambia il difetto caratteristico da velatura a bolle d'interfaccia, quindi i criteri di ispezione visiva devono cambiare di conseguenza. Entrambe sono facili da dimenticare ed entrambe si manifestano più tardi come un reclamo del cliente.
Poi esegui la coppia, non il film. Fronte e retro vengono laminati insieme e curano nello stesso ciclo termico, quindi un fronte a cura rapida sotto un nucleo posteriore più lento è una ricetta per avere uno strato sottocurato. Costruisci il provino di qualifica dalla distinta base esatta che intendi spedire, e conserva un laminato di riferimento dalla vecchia distinta base per il confronto.
Domande frequenti
Il POE è sempre meglio dell'EVA?
Sulla barriera e sulla resistenza al PID, sì, e la classifica di affidabilità di POE, poi EPE, poi EVA è coerente tra i test dei fornitori e dei produttori di moduli. Non è automaticamente migliore per la tua linea: il POE è più costoso, richiede un ciclo di laminazione più lungo e una finestra di processo più stretta, e su un prodotto monofacciale vetro-backsheet la barriera extra acquista una protezione che l'applicazione non richiede.
Perché l'EPE è più economico del POE puro se contiene POE?
Perché il POE è solo uno strato nucleo. La funzione di barriera è svolta da una frazione dello spessore totale, quindi la resina costosa viene usata dove serve e l'EVA riempie il resto. Ottieni gran parte delle prestazioni contro l'umidità a un costo misto che si colloca tra i due materiali.
Si può usare EVA bianco su un modulo bifacciale?
No. Il film bianco non trasmette, quindi elimina la resa posteriore su cui il prodotto viene venduto. Il suo vantaggio esiste solo sui moduli monofacciali, dove la luce che raggiunge il retro andrebbe altrimenti persa.
Cosa causa il trabocco del bianco, e come si previene?
Il film bianco scorre durante la laminazione e può risalire oltre il bordo della cella, talvolta sulla faccia frontale. La contromisura abituale è la pre-reticolazione: lo strato bianco viene parzialmente curato prima della spedizione in modo che aderisca ancora ma abbia mobilità limitata. Il resto è controllo della laminazione — rampa di temperatura e pressione.
L'EPE è più soggetto alla delaminazione dell'EVA?
Ha più interfacce, quindi ha più punti in cui fallire, e il difetto tipico è una linea di bolle lungo il nastro anziché una velatura diffusa. Ciò non lo rende complessivamente più debole — il suo nucleo è una barriera migliore dell'EVA — ma significa che il guasto che vedrai per primo è diverso, e i tuoi criteri di ispezione dovrebbero aspettarselo.
Un film di conversione sostituisce un film UV-cut?
Sono opposti. Un film ad alto taglio rimuove gli ultravioletti per proteggere il polimero e la cella; un film di conversione assorbe gli stessi fotoni e li riemette come luce visibile. Scegliere tra loro è una questione di bilancio energetico, non di preferenza.
Quale film dovrebbe usare una linea HJT?
La combinazione che affronta entrambe le debolezze dell'HJT: un film ad alta barriera, quindi POE o un EPE con un nucleo sostanziale, e un film frontale che gestisca gli ultravioletti, tagliandoli o convertendoli. L'HJT è anche la tecnologia più esposta alla lavorazione a bassa temperatura, quindi verifica la temperatura di cura rispetto alla cella prima delle proprietà di barriera.
Fronte e retro possono usare film diversi?
Sì, ed è comune. Il lato frontale svolge la funzione ottica e di solito richiede il requisito UV più severo; il lato posteriore svolge la funzione di barriera all'umidità. Separarli consente di allocare il costo dove si concentra lo stress, a condizione che la coppia venga validata come sistema e non ogni film singolarmente.
Considerazioni finali
La famiglia sembra affollata finché non viene ordinata per base e additivo, e allora si riduce a una lista breve: EVA dove contano costo e tolleranza di processo, POE dove contano umidità e PID, EPE dove contano entrambi e il budget è reale, e le chimiche speciali dove il modulo smette di essere un modulo standard. Scegli in base al modo di guasto che non puoi permetterti, e il nome sul rotolo diventa ovvio.
- Film incapsulante fotovoltaico: cinque lavori dietro una garanzia di 25 anni
- Film a conversione della luce UV: funzioni, principio e parametri di qualità chiave
- Delaminazione dell'incapsulante EPE: bolle a forma di linea lungo i nastri
- Non ogni bolla di laminazione è colpa dell'incapsulante
- Pompe a vuoto del laminatore e finestra di processo dell'EVA
- Test di calore umido DH1000: modalità e meccanismi di guasto
- Tracce di lumache sui pannelli solari: cause e prevenzione
- Film incapsulante EVA, POE ed EPE: guida tecnica
Note sui dati: le quote di mercato si riferiscono al mercato cinese dei moduli. I dati 2021 e 2022 della classe POE seguono la base CPIA come compilata da Qianzhan e Guanyan Tianxia; la suddivisione 2024 (EPE 27,8%, POE 13,2%) è la compilazione di Guanyan Tianxia, e i dati relativi all'EVA trasparente (circa 42 per cento) e all'EVA bianco (circa 16 per cento) sono dati CPIA riportati in TaiyangNews, Backsheets & Encapsulation 2024-2025. I tassi di trasmissione del vapore acqueo sono valori comunemente pubblicati a 38 °C e 90% di umidità relativa e variano con spessore, formulazione e metodo. La quota di vetro-backsheet proviene dalla 15ª edizione di ITRPV. Le proprietà dei film devono essere confermate con i dati tecnici del fornitore e con i risultati della vostra qualifica.
Per le linee che trattano questi incapsulanti, OOITech costruisce il laminatore BIPV monocamera a doppia camera OTcy 2754DD per eseguire cicli termici stabili per stack in EVA, POE, EPE e PVB. Inviateci il vostro stack di modulo, i disegni o i campioni di vetro per valutare i parametri di ciclo e verificare le prestazioni di reticolazione sulla nostra attrezzatura.