La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Saldatura del nastro fotovoltaico: il giunto, la finestra, il passaggio allo 0BB
Indice
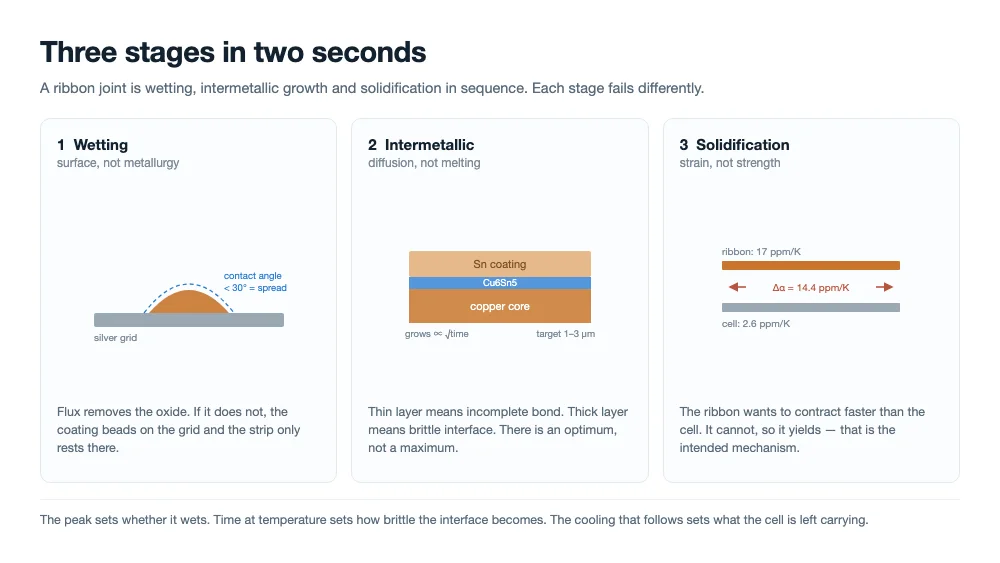
Risposta rapida: Una giunzione a nastro è finita prima che qualcuno la veda. In uno o due secondi il rivestimento fonde, bagna la griglia d'argento, cresce uno strato intermetallico su scala micrometrica e si solidifica. La temperatura di picco decide se bagna; il tempo in temperatura decide quanto diventa fragile l'interfaccia; il raffreddamento che segue decide quanta sollecitazione la cella si ritrova a sopportare. La finestra di saldatura quindi non è determinata dal punto di fusione della lega. È determinata dalla deformazione.
Puoi osservare uno stringer per un intero turno e non vedere quasi nulla della giunzione. C'è un lampo sotto la lampada, un tratto di raffreddamento, e una stringa che supera o non supera l'elettroluminescenza.
Tutto ciò che ha deciso l'esito è accaduto dentro una finestra troppo breve per essere osservata e troppo rapida per essere corretta a occhio. Tre fasi si susseguono in quel lampo — bagnatura, crescita intermetallica, solidificazione — e ciascuna fallisce in modo diverso. Leggere quelle differenze è ciò che permette a una linea di fare debug in un pomeriggio invece di sostituire il nastro per un mese.
La bagnatura decide se una giunzione esiste del tutto
La bagnatura è un evento di superficie, non metallurgico. Prima che lo stagno possa legarsi all'argento deve spostare l'ossido su entrambe le superfici, e questo è l'unico vero compito del flussante nel processo. Se l'ossido sopravvive, il rivestimento forma gocce sulla griglia invece di diffondersi su di essa, e una striscia che sembra saldata è in realtà una striscia appoggiata su una superficie.
L'angolo di contatto è la misura onesta: sotto circa 30 gradi la lega si sta diffondendo, sopra 60 sta ferma. Nessuno misura l'angolo di contatto su uno stringer, quindi il processo sostituisce con dei surrogati — resistenza alla trazione, area della sezione trasversale, EL del bordo.
| Variabile | Cosa determina | Con cosa varia | Primo sintomo |
|---|---|---|---|
| Temperatura | Se il rivestimento supera il suo liquidus con margine, e quanto velocemente si attiva il flussante | Invecchiamento dell'emettitore, contatto della piastra, set point | Striscia non bagnata sul bordo della cella |
| Tempo | Quanto a lungo flussante e lega possono reagire prima di solidificarsi | Velocità di linea, durata dell'impulso | Giunzioni che sembrano complete con bassa resistenza alla trazione |
| Pressione | Se nastro e griglia sono in contatto effettivo | Usura dei pin, deriva dell'altezza, dispersione dello spessore della cella | Segni di contatto solo su un lato |
| Flussante | Rimozione dell'ossido e tensione superficiale | Età del flussante, essiccazione, peso applicato | Punti non bagnati casuali che si spostano tra le esecuzioni |
I quattro non si sostituiscono a vicenda, ed è qui che la maggior parte delle azioni correttive sbaglia. Alzare il picco per compensare un flussante debole fa crescere lo strato intermetallico senza risolvere la bagnatura. Alzare la pressione per compensare un profilo freddo incastra il nastro e avvia microcricche sul bordo. Le variabili sembrano intercambiabili sull'HMI e non lo sono.
L'attivazione del flussante è la parte che le persone sbagliano più spesso. Un flussante ha una finestra di attivazione: fa il suo lavoro su una banda di temperatura, non in un istante. Se il rivestimento raggiunge il suo liquidus mentre il flussante è ancora inattivo, la finestra di bagnatura è semplicemente sprecata. È una delle ragioni per cui un profilo che sembra giusto su una curva dell'emettitore può comunque produrre giunzioni non bagnate — l'energia c'è, ma arriva nell'ordine sbagliato.
Lo strato intermetallico ha un ottimo, non un massimo
Dove lo stagno incontra il rame, cresce Cu6Sn5. Sulla griglia d'argento si forma Ag3Sn. Dove si usa una barriera di nichel, lo strato è Ni3Sn4. Niente di tutto questo è contaminazione. Senza uno strato intermetallico non c'è legame — la lega si limita a stare sulla superficie e il test di trazione legge qualunque cosa le dia l'attrito.
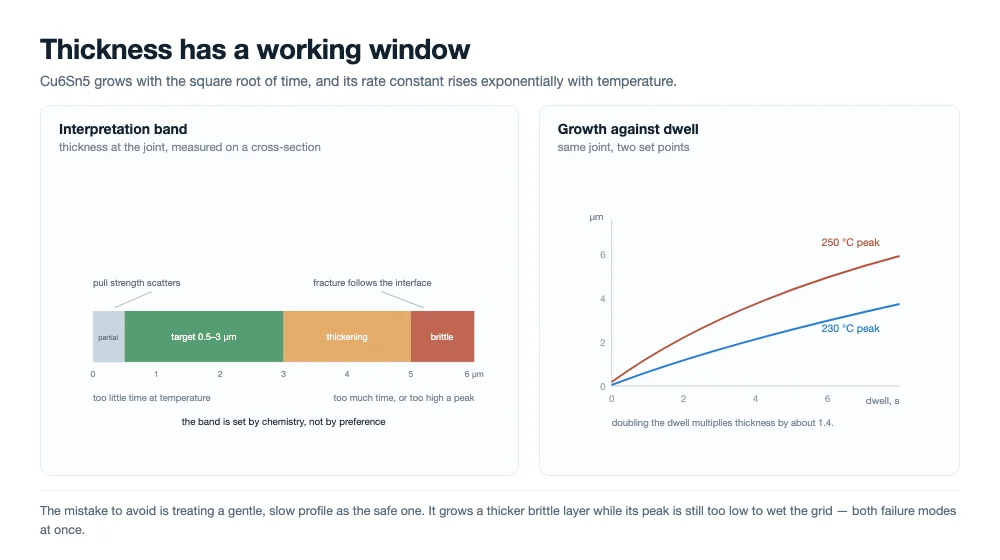
Il problema è lo spessore, perché lo strato è duro, fragile e non smette di crescere quando la macchina si ferma. La crescita è controllata dalla diffusione: lo spessore aumenta con la radice quadrata del tempo, e la costante di velocità segue una relazione di Arrhenius. Un tempo di permanenza raddoppiato non raddoppia lo strato, lo moltiplica per circa 1,4. Dieci gradi di picco in più fanno di più, perché la costante di velocità si muove in modo esponenziale.
La pratica di saldatura converge su un intervallo operativo di circa 1 a 3 micrometri. Sotto circa mezzo micrometro il legame è incompleto e la resistenza alla trazione è dispersa. Sopra circa 5 micrometri l'interfaccia si comporta come una ceramica fragile, e una frattura che inizia lì si propaga lungo tutta la striscia invece di fermarsi nella lega.
La sezione trasversale ti dice da quale lato dell'ottimo ti trovi. Se la frattura attraversa la lega, l'interfaccia è a posto e il problema è la lega massiva o la geometria di trazione. Se corre lungo l'interfaccia tra lega e griglia, lo strato è troppo sottile o la superficie non è mai stata bagnata. Se attraversa lo strato intermetallico stesso, lo strato è troppo spesso e la leva è il picco o il tempo di permanenza.
Cosa controlla lo stringer, e cosa eredita
La sequenza dentro uno stringer moderno è breve: flussante, posizionamento, preriscaldamento, saldatura, raffreddamento, EL. La fase di saldatura stessa è uno o due secondi di contatto tra una piastra calda e una cella fredda, e quasi tutta la metallurgia avviene in quel secondo o due.
Fraunhofer ISE ha pubblicato nel 2025 un modello termico validato di quella fase, costruito su uno stringer a infrarossi industriale e verificato con termocoppie. Nel loro caso di riferimento la piastra preriscalda la cella a circa 121 °C, poi due impulsi di circa 1,2 secondi ciascuno la portano a circa 180 °C e poi a un picco vicino a 250 °C. Due numeri di quel lavoro contano più del profilo stesso: il bordo della cella è da 26 a 36 °C più freddo del centro, e abbassare la potenza della lampada dal 70 percento al 50 percento restringe quel divario a circa 26 °C mentre porta il picco giù a circa 219 °C.
Entrambi i numeri puntano nella stessa direzione. Un unico set point è un compromesso sull'intera cella, non un valore che si applica ad essa. Imposta il profilo abbastanza caldo che il bordo più freddo bagni, e il centro trascorre quei secondi 30 gradi sopra ciò che serve al bordo — il centro essendo esattamente dove lo strato intermetallico diventa più spesso e dove inizia l'incurvamento. Impostalo abbastanza freddo da proteggere il centro, e le strisce più esterne rischiano di non bagnare affatto.
Il preriscaldamento è la metà del problema che la zona di saldatura non possiede. Una piastra che eroga uniformemente 120 °C sulla sua area dimezza l'energia che le lampade devono aggiungere, e una cella più fredda necessita di un picco più caldo per raggiungere lo stesso giunto. L'area di contatto, la planarità della piastra e il carico dei pin influenzano tutti quella temperatura di partenza, motivo per cui l'uniformità del preriscaldamento vale la pena di essere misurata separatamente dal picco. Un'avvertenza pratica: il pirometro che osserva una zona di saldatura non sta osservando il giunto stesso, e trattare la sua lettura come temperatura del giunto è una nota fonte di profili che sembrano conformi e si comportano diversamente.
Ciò che la macchina eredita è altrettanto decisivo. Lo spessore del rivestimento e lo stato del suo ossido, la curvatura del nastro, lo spessore e la cottura della griglia d'argento, l'attività e l'età del flusso, e la massa termica della cella arrivano tutti alla zona di saldatura come input che la ricetta non può cambiare. Quando un giunto fallisce, la domanda utile non è solo quale fosse il profilo, ma quale di quegli input si è spostato nelle settimane prima che iniziasse a fallire.
Vale la pena immaginare il flusso di calore all'interno di uno o due secondi, perché spiega perché pressione e contatto contano più di quanto sembri. La piastra è un input a gradino sulla sua superficie; il nastro, essendo rame sottile, raggiunge la temperatura quasi immediatamente; la cella si riscalda dalla faccia di contatto attraverso il proprio spessore mentre la zona di saldatura rimane calda. Qualsiasi cosa che interrompa quel percorso — una piastra deformata, un pin che si solleva, una cella all'estremo superiore della sua tolleranza — si manifesta come un giunto più freddo di quanto la ricetta presupponga, non come un giunto ovviamente sbagliato.
Il rivestimento del nastro stesso si trova all'estremità di quella catena, motivo per cui lo spessore del rivestimento interagisce con il profilo invece di aggiungere semplicemente stagno. Un rivestimento più spesso è più lega da fondere, un percorso più lungo per l'azione del flusso, e più materiale da solidificare in sfere ai bordi se il picco supera il limite. Lo spessore è un valore di progetto, non un bonus di qualità.
La finestra è determinata dalla deformazione, non dal punto di fusione
Il rame si espande di circa 17 parti per milione per kelvin; il silicio di circa 2,6. Un giunto solidifica al solidus della lega, e da lì alla temperatura ambiente il nastro vuole contrarsi di 14,4 parti per milione per kelvin in più rispetto alla cella sottostante. Quel disallineamento non ha dove andare se non nella deformazione elastica, e l'aritmetica è breve:
deformazione = (17 − 2,6) × 10⁻⁶ × (solidus − 25)
| Lega di rivestimento | Solidus | Deformazione da disallineamento a 25 °C | Rispetto al limite elastico del rame |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2,3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3,2× |
| SAC305 | 217 °C | 0.28 % | 3,9× |
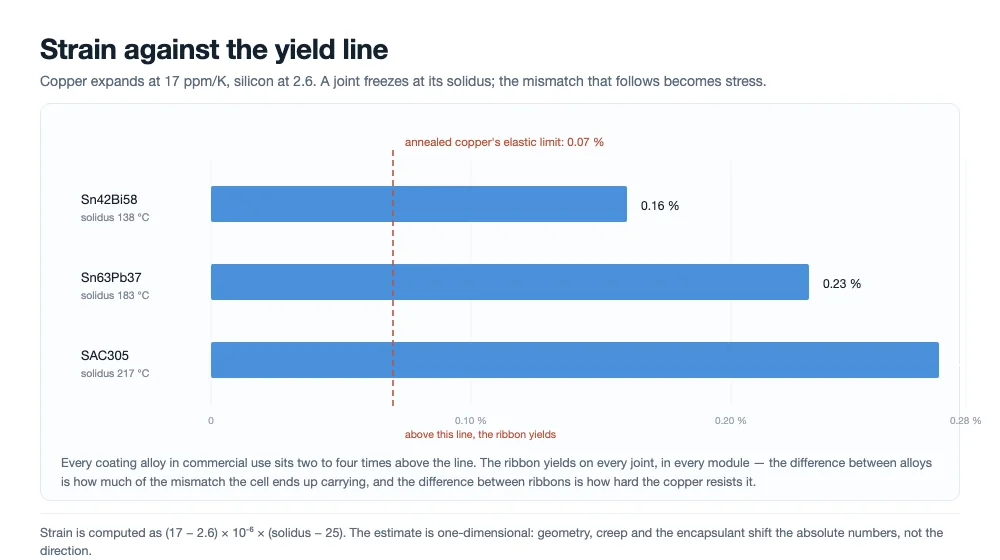
Ora confrontalo con ciò che il rame può assorbire prima di snervarsi. Il rame ricotto ha una resistenza allo snervamento di circa 80 MPa e un modulo di circa 110 GPa, il che pone il suo limite elastico vicino allo 0,07 percento. Ogni voce della tabella è da due a quattro volte quello. Il nastro si snerva su ogni giunto, in ogni modulo, su ogni linea — questo non è un difetto, è il meccanismo. Il giunto sopravvive perché il rame si deforma e prende su di sé il disallineamento.
Il che significa che lo stress che la cella sopporta è determinato da due cose: quanta deformazione impone il punto di congelamento, e quanto duramente il nastro vi resiste. La prima è una proprietà della lega di rivestimento. La seconda è quella del rame, ed è quella che puoi acquistare. Ecco perché una specifica del nastro richiede un intervallo di resistenza allo snervamento piuttosto che una massima morbidezza: abbastanza morbido da snervarsi prima che lo faccia la cella, abbastanza resistente da sopravvivere alla manipolazione e alla laminazione senza incurvarsi.
C'è un secondo ciclo termico che è facile dimenticare: il laminato. La laminazione mantiene l'intero stack a 145-160 °C per diversi minuti. Per la saldatura ciò significa scorrimento, e lo scorrimento è un rilascio parziale dello stress che era stato bloccato alla solidificazione. L'assestamento plastico del nastro non si annulla e la cella non recupera la sua planarità, ma lo stress residuo del giunto si rilassa verso qualunque cosa permetta l'incapsulante. Ne derivano due conseguenze: l'incurvamento finale di un modulo è determinato dall'incordatura e solo parzialmente attenuato dalla laminazione, e due linee che eseguono profili identici possono produrre moduli diversi se il loro raffreddamento e la loro impilatura prima della laminazione differiscono.
Nei nostri laminatori, eseguiamo questa fase tra 145 e 160 °C con riscaldamento uniforme del piatto, lasciando che i giunti saldati rilascino lo stress congelato senza esporre le interfacce cellulari sottostanti a gradienti termici non uniformi attraverso il laminato.
La finestra ha quindi due pareti, e tirano in direzioni opposte. Al di sotto, il rivestimento non supera mai il suo liquidus con margine sufficiente, la bagnatura è incompleta, e il giunto fallisce alla trazione. Al di sopra, la deformazione e la non uniformità attraverso la cella salgono, e il guasto si sposta dal giunto al silicio. Entrambe le pareti si spostano con lo spessore della cella: una cella più sottile ha meno massa termica, si incurva di più per lo stesso gradiente, e tollera una deformazione minore prima di incrinarsi.
La stima di cui sopra è monodimensionale e ignora la geometria, lo scorrimento e come lo stack è vincolato durante la laminazione. I numeri assoluti cambieranno per un assemblaggio reale. La direzione e l'ordine di grandezza no, e sono ciò che rende stretta la finestra.
Le celle HJT e a contatto posteriore la restringono ulteriormente
Due architetture di celle spingono contro la stessa finestra da lati diversi.
Le celle a eterogiunzione portano uno stack di passivazione in silicio amorfo sotto un ossido conduttivo trasparente. Quello stack non sopravvive a un picco di rifusione convenzionale, e il tetto pratico per l'intera fase di incordatura è solitamente indicato a o sotto 200 °C. Le due vie per aggirarlo sono una lega di rivestimento a bassa temperatura — sistemi SnBi, con un solidus vicino a 138 °C — e adesivo conduttivo polimerizzato nell'intervallo 150-170 °C. Entrambe funzionano. Nessuna è gratuita: i giunti contenenti bismuto sono meno duttili dello stagno-piombo o dello stagno-argento, quindi una resistenza alla trazione che sembra sana il primo giorno dice poco su un giunto che subirà cicli termici per 25 anni, e i giunti adesivi scambiano la semplicità di processo con il costo e il controllo della polimerizzazione.
Le celle a contatto posteriore attaccano la finestra dal lato meccanico. Sono a faccia singola per costruzione, quindi non c'è nessun nastro frontale che controbilanci quello posteriore, e a 240 °C, la temperatura gradita dalla stringatura convenzionale, si inarcano abbastanza da disturbare la movimentazione a valle. È questa la pressione che spinge verso la stringatura a nastro e ad adesivo per questa famiglia, ed è un problema meccanico prima ancora che metallurgico: la stessa giunzione che andrebbe bene su una cella a doppia faccia è una fonte di deformazione su una a faccia singola.
0BB sposta la giunzione nel laminatore
Le celle con busbar realizzano la giunzione allo stringer e la ispezionano allo stringer. L'interconnessione zero-busbar rompe entrambe le metà di questa frase. A seconda del percorso, la connessione elettrica viene realizzata allo stringer con il legame meccanico aggiunto dall'adesivo, oppure l'adesivo tiene il filo in posizione e l'effettiva lega si forma sotto il laminatore. Nel terzo percorso un singolo film porta adesivo, cella e filo insieme nel laminatore, e non viene saldato nulla.
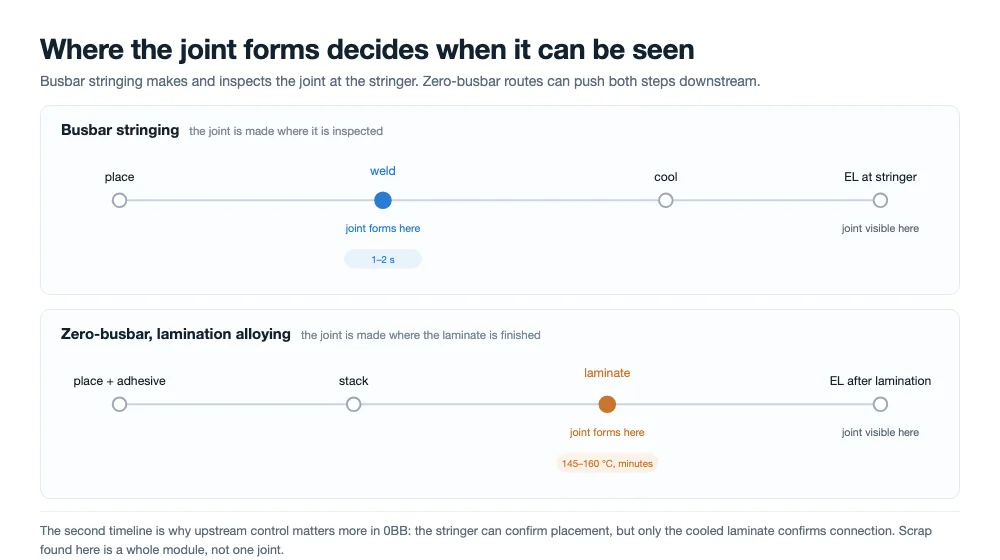
Per il nastro, le conseguenze sono specifiche anziché filosofiche. Il solidus del rivestimento smette di essere un dettaglio metallurgico e diventa un parametro di processo: in un percorso di lega da laminazione deve fondere all'interno della finestra di laminazione, che per l'EVA si colloca intorno ai 145-150 °C e per il POE un po' più in alto. Un rivestimento stagno-piombo o SAC non ci arriva mai, e un rivestimento a bassa temperatura che ci arriva deve essere abbinato all'incapsulante, all'adesivo e al limite di temperatura della cella stessa, tutto contemporaneamente.
Quando si gestiscono stack zero-busbar con EVA, manteniamo la camera all'interno di quella finestra di 145-150 °C in modo che il rivestimento rifluisca e formi la lega in modo affidabile su ogni contatto del filo senza far vescicare l'incapsulante o disallineare la griglia.
Anche l'area della giunzione si riduce. Senza una busbar non c'è nessun pad largo che perdoni un errore di posizionamento; il contatto è dove il filo sottile incrocia un finger, e la frazione di quell'area che effettivamente bagna è ciò che trasporta la corrente. Un filo più sottile significa anche che le specifiche di rettilineità e rigidità si stringono, perché un filo che vaga non è più nascosto da una busbar da 1 mm.
Il cambiamento più costoso non riguarda affatto il nastro. Riguarda il punto in cui il difetto diventa visibile. Una giunzione formata sotto il laminatore può essere ispezionata solo dopo la laminazione, quando il modulo è già assemblato e il valore di scarto di un guasto è l'intero laminato. Lo stringer smette di essere il filtro di qualità, e i controlli che un tempo intercettavano i problemi alla giunzione devono spostarsi a monte — spessore del rivestimento, accuratezza del posizionamento del filo, peso dell'adesivo — dove costano meno per difetto ma sono più difficili da vedere.
Ciò che lo stringer mantiene, in ogni percorso, è il posizionamento. Il filo deve arrivare sul finger con la spaziatura giusta e la tensione giusta, e l'adesivo deve tenerlo lì attraverso la movimentazione fino al laminatore. È un'abilità diversa dalla saldatura: non c'è nessuna finestra di riflusso da mettere a punto, nessuna bagnatura da osservare e nessun pull test che possa essere eseguito su una singola giunzione. I controlli sono visione, tensione e peso dell'adesivo, e la conferma è un'immagine EL scattata dopo che il laminato si è raffreddato.
Ecco perché la transizione zero-busbar cambia ciò che si chiede a un fornitore di nastro di dimostrare. Nella stringatura con busbar, il lavoro del nastro poteva essere verificato giunzione per giunzione. Nella lega da laminazione, il nastro, l'adesivo e l'incapsulante formano un unico sistema il cui comportamento è visibile solo alla fine, e la specifica deve essere scritta come requisito di compatibilità anziché come un insieme di valori indipendenti.
Sei difetti e cosa ci sta dicendo ciascuno
| Sintomo | Causa abituale | Prima cosa da controllare |
|---|---|---|
| Giunzione fredda, bassa resistenza al pull | Picco troppo basso, flusso scaduto o applicato in quantità insufficiente, ossido del rivestimento | Profilo rispetto al solidus del rivestimento; data del lotto di flusso |
| Giunzione ingiallita, eccessivamente saldata | Picco troppo alto o permanenza troppo lunga | Invecchiamento dell'emettitore; recente cambio di ricetta |
| Microcricche dopo la stringatura | Nastro troppo duro, pressione dei pin elevata, riscaldamento non uniforme | Carico di snervamento del lotto di nastro corrente; forza dei pin |
| Nastro fuori dal pad, bordo bianco | Camber, errore di posizionamento | Limite di camber rispetto al certificato in ingresso |
| Sfere di saldatura | Rivestimento troppo spesso, picco troppo alto | Spessore del rivestimento per lato |
| Inarcamento della stringa | Disallineamento termico, nastro rigido, raffreddamento rapido | Morbidezza del nastro, velocità di raffreddamento, spessore della cella |
La tabella è utile solo se viene letta come un ordine di eliminazione anziché come una diagnosi. Due cause diverse possono produrre lo stesso sintomo, e l'evidenza che le distingue è di solito economica: un calibro per il camber, un pull test su un lotto noto come buono, una sezione trasversale. Ciò che rende lento il debug non è la diagnosi in sé ma cambiare due leve contemporaneamente, perché il processo non ha poi modo di attribuire il miglioramento.
Cosa inserire nella specifica del nastro e del processo
Sei valori coprono gran parte di ciò che sostiene questo articolo. Vale la pena scriverli esplicitamente perché ciascuno corrisponde a una modalità di guasto che la linea altrimenti scoprirà alle 3 del mattino.
| Specifica | Perché è nell'elenco |
|---|---|
| Carico di snervamento come intervallo (Rp0.2) | Determina quanta della deformazione da disallineamento assorbe il nastro invece della cella |
| Spessore del rivestimento per lato, con tolleranza | Guida la formazione delle sfere di saldatura e la quantità di lega disponibile a bagnare |
| Lega del rivestimento e il suo solidus | Fissa la deformazione da cui parte la giunzione e la finestra di laminazione in cui può operare |
| Limite di camber e rettilineità | Previene i difetti di bordo bianco e nastro fuori dal pad che crescono con la velocità di linea |
| Finestra di attivazione del flusso rispetto al profilo | Garantisce che il flusso sia attivo prima che il rivestimento raggiunga il suo liquidus |
| Picco e uniformità dal bordo al centro | Mantiene la bagnatura della striscia più fredda senza surriscaldare il centro |
Se devi dare priorità, l'intervallo di carico di snervamento e il solidus del rivestimento sono i due che cambiano il modo di guasto piuttosto che il tasso di guasto. Un nastro leggermente troppo spesso produrrà sfere di saldatura e sarà corretto da una tolleranza. Un nastro leggermente troppo duro produce celle incrinate su wafer sottili e un evento di scarto che arriva settimane dopo che il lotto è stato accettato. Questa asimmetria vale la pena ricordarla quando una decisione di acquisto si riduce al prezzo per tonnellata.
La verifica appartiene all'arrivo, non alla linea. La forza di trazione, lo spessore del rivestimento, la campanatura e una sezione trasversale costano minuti per partita; una stringa incrinata costa le celle, la manodopera e il programma di qualunque linea di moduli fosse a valle. I test in ingresso sono abbastanza economici che l'unica vera domanda è se qualcuno è programmato per eseguirli.
Domande frequenti
A quale temperatura vengono saldate le celle solari?
Con i rivestimenti convenzionali a base di stagno il picco nel giunto è tipicamente da 230 a 250 °C, raggiunto in uno o due secondi dopo un preriscaldamento vicino a 120 °C. Le celle eterogiunzione limitano il passo a 200 °C o inferiore, motivo per cui utilizzano leghe a bassa temperatura o adesivo conduttivo. Nelle rotte zero-busbar in cui il giunto si forma sotto il laminatore, la lega si forma nella finestra di laminazione intorno a 145-160 °C.
Perché il nastro si snerva durante il raffreddamento?
Perché la deformazione da disadattamento è da due a quattro volte quella che il rame può assorbire elasticamente. Da un solidus stagno-piombo di 183 °C, la deformazione a temperatura ambiente è di circa 0,23 percento; il limite elastico del rame ricotto è di circa 0,07 percento. L'eccesso deve diventare deformazione plastica, e questo è il comportamento previsto — il nastro si snerva così il silicio non lo fa.
Uno strato intermetallico più spesso è un giunto più forte?
No. Uno strato continuo di circa 1-3 micrometri offre la migliore combinazione di forza di legame e tenacità. Più sottile di così, il legame è incompleto. Più spesso di circa 5 micrometri, l'interfaccia è fragile e una cricca che inizia lì corre lungo di essa invece di fermarsi. La durata a temperatura fa crescere lo strato più velocemente di quanto migliori il legame.
Una cella senza busbar può essere saldata su uno stringer?
Sì, nelle rotte in cui il filo è saldato sullo stringer e l'adesivo fornisce il legame meccanico. Nella rotta in cui l'adesivo tiene il filo e la lega si fonde durante la laminazione, non c'è alcun riflusso di saldatura sullo stringer. La distinzione è importante per la selezione delle attrezzature, perché le due rotte mettono il controllo del processo in macchine diverse.
Perché i difetti zero-busbar compaiono solo dopo la laminazione?
Perché nella rotta di lega-laminazione il giunto non esiste finché il laminato non raggiunge la temperatura. Lo stringer posiziona e tiene soltanto; la connessione elettrica si forma dopo. Qualsiasi ispezione prima della laminazione può confermare il posizionamento ma non la connessione, motivo per cui i controlli a monte su rivestimento, adesivo e posizionamento hanno più peso di quanto ne abbiano su una linea convenzionale.
Il residuo di flusso indebolisce il giunto?
Non direttamente. La forza del giunto è determinata dalla bagnabilità e dallo strato intermetallico; il residuo che si trova sulla superficie non cambia nessuno dei due. Il residuo conta per l'affidabilità a lungo termine e per l'aspetto del modulo, che è una conversazione diversa dal fatto che il giunto si sia formato.
Come distinguo un giunto freddo da un nastro sollevato?
Guarda la superficie di frattura. Un giunto freddo si separa all'interfaccia lega-griglia e lascia la griglia in gran parte intatta, spesso con una pellicola di ossido liscia e lucida visibile. Un nastro sollevato o mal posizionato lascia uno strappo nella griglia o ne porta via il metallo. I due sembrano simili su un'immagine EL e sono problemi diversi sulla linea.
Una temperatura di picco più bassa prolunga sempre la vita della cella?
No. Abbassare il picco riduce la deformazione e l'inarcamento, ma se scende abbastanza da impedire al rivestimento di bagnare correttamente, il giunto fallisce meccanicamente molto prima che la cella lo faccia. L'ottimale è il picco più alto che mantiene ancora la deformazione e il gradiente bordo-centro entro i limiti, non il picco più basso che la macchina può mantenere.
Considerazioni finali
Un giunto a nastro si decide in uno o due secondi, da quattro variabili che la macchina controlla e sei che eredita. La metallurgia stabilisce il pavimento, la deformazione stabilisce il soffitto, e le due pareti si sono avvicinate man mano che le celle diventano più sottili, le architetture più fredde e lo zero-busbar spinge il giunto sotto il laminatore. La buona notizia è che le leve sono ordinarie: un profilo abbinato al flusso, un nastro con l'intervallo di carico di snervamento giusto e controlli in ingresso che catturano un lotto difettoso prima che diventi una stringa incrinata.
Letture correlate:
- Macchina tabber e stringer: come funziona e come sceglierla
- Meccanismi della stringer per celle solari: una guida zona per zona
- Materiali per nastri fotovoltaici: anima in rame, durezza e rivestimento
- Struttura e tipi di ribbon fotovoltaico: piatto, tondo e sagomato
- Tecnologia delle celle 0BB: cosa cambia la rimozione della barra collettrice
- Perché il flusso è essenziale per la saldatura fotovoltaica
- Stringing dei moduli solari: risoluzione dei problemi dei giunti di saldatura freddi
- Metodi di test del nastro PV: cosa verificare prima della produzione
Fonti: dati del profilo termico da Joseph et al., EPJ Photovoltaics 16, 9 (2025), un modello validato di saldatura a infrarossi del nastro su uno stringer industriale; cifre di deformazione calcolate dai coefficienti di dilatazione termica pubblicati per rame e silicio; osservazioni di inarcamento a temperature di stringing convenzionali per celle back-contact come riportato da TaiyangNews.
Forniamo macchine laminatrici per pannelli solari a camera singola e doppia solar panel laminator machines con piastre riscaldate a olio o elettriche per supportare sia moduli standard con stringing che programmi di lega-laminazione zero-busbar. Se stai perfezionando il tuo ciclo termico o qualificando nuove ricette di incapsulante, condividi il tuo stack di moduli, disegni di lay-up o materiali campione con il nostro team di ingegneria per una valutazione delle attrezzature.