La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Nastro piatto vs rotondo: perché le celle BC infrangono la regola
Indice
Risposta rapida: Il filo tondo è diventato standard perché ogni millimetro di larghezza del nastro sulla parte anteriore di una cella è luce che non raccogli mai. Una cella a contatto posteriore non ha alcuna griglia sulla parte anteriore, quindi quel costo scompare e un nastro più largo e più piatto diventa conveniente. Ciò che la striscia guadagna in cambio è area di contatto su una griglia posteriore densa, minore resistenza del giunto e un giunto saldato a faccia singola più stabile. Il prezzo è un po' di ombreggiatura posteriore e un po' di bifaccialità.
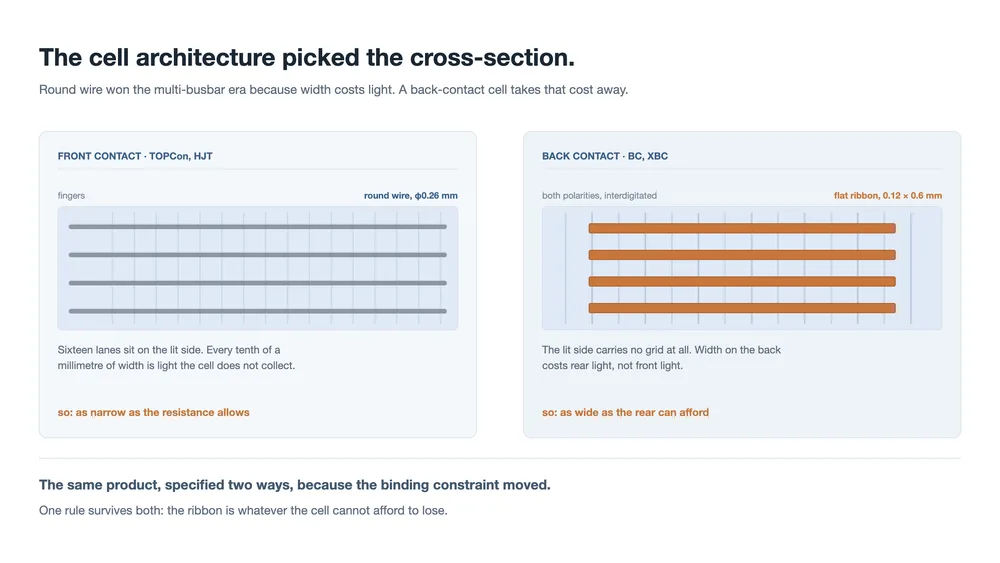
Apri il catalogo di un fornitore di nastri e due famiglie di sezione stanno fianco a fianco. La colonna a contatto posteriore (BC) elenca strisce piatte: 0,12 × 0,6 mm, 0,16 × 0,38 mm, rettangolari con un lato lungo e un lato corto ben distinti. La colonna TOPCon e HJT elenca filo tondo: φ0,26, φ0,24, φ0,22 mm. Stessa lega, stesso rivestimento, stesso compito. Geometria diversa.
Non è una comodità di imballaggio. È la traccia visibile di un vincolo che si è spostato. Dieci anni fa l'industria era impegnata a trasformare il nastro rettangolare in filo tondo, e l'argomento a favore era l'ombreggiatura. Su una cella a contatto posteriore non c'è nulla sulla parte anteriore che faccia ombra. Tutto ciò che rendeva necessario il filo tondo è scomparso, e la striscia è libera di ottimizzare qualcos'altro.
Questa pagina analizza quella inversione: perché la sezione è diventata tonda, cosa rimuove una cella BC dal problema, cosa la sostituisce e quanto costa ancora la striscia piatta. Non ripete la storia generazione per generazione dei formati di nastro, che è trattata in la guida alla struttura e ai tipi.
Un prodotto, due specifiche
I numeri vanno letti come un'affermazione ingegneristica più che come un codice di parte. Una striscia da 0,12 × 0,6 mm ha un rapporto d'aspetto di 5:1. È quattro volte più larga che spessa, e quel rapporto è tutto il punto: la striscia è abbastanza larga da poggiare su una striscia di metallizzazione con un'impronta reale, e abbastanza sottile che il rame che aggiunge costa molto poco.
Un filo da φ0,26 mm non ha alcun rapporto d'aspetto. Ogni direzione attraverso la sua sezione è identica, ed è proprio per questo che è stato adottato: una sezione senza orientamento non può essere alimentata in uno stringer nel verso sbagliato. Quella proprietà è preziosa quando cerchi di posizionarne sedici contemporaneamente. Non vale nulla quando il giunto stesso è il collo di bottiglia.
Quindi le due famiglie non sono risposte concorrenti a una sola domanda. Sono risposte a due domande diverse, e quale domanda si applichi è deciso da dove si trova il metallo della cella.
Perché il filo tondo ha vinto sulla parte anteriore
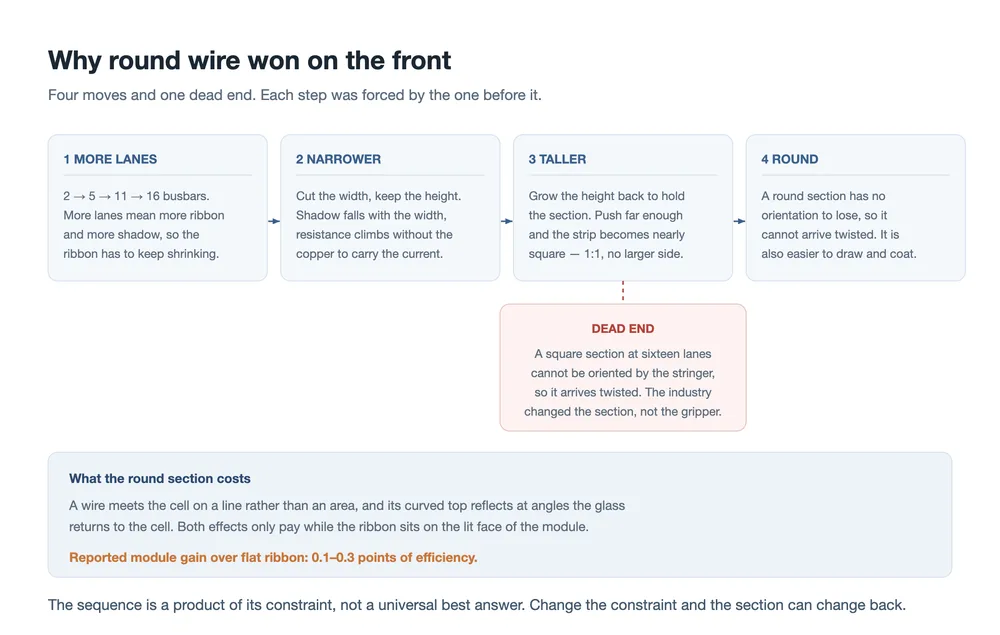
Nell'era PERC il nastro poggiava sulla faccia illuminata, saldato lungo le busbar. La sua larghezza era pura perdita: una striscia larga 0,8 mm su una cella da 156 mm rimuoveva una frazione visibile dell'apertura, e ogni riduzione di larghezza valeva la pena. Il problema è che la resistenza scala con la sezione, non con la larghezza. Dimezza la larghezza a spessore costante e raddoppi la resistenza per metro.
L'industria ha risposto con l'altezza. Riduci la larghezza, aumenta lo spessore, mantieni l'area del rame. Funziona finché la striscia non diventa quasi quadrata, e il quadrato è dove il piano si rompe: una sezione con quattro lati uguali non ha orientamento preferenziale, e uno stringer che ne gestisce sedici non può distinguere larghezza da spessore. Il nastro che arriva ruotato di novanta gradi è scarto.
Il filo tondo ha dissolto il problema. Una sezione circolare è invariante per rotazione, quindi non c'è orientamento da sbagliare, e trafilare filo tondo è anche il processo più economico rispetto a laminare una sottile striscia piatta. Lo stesso cambiamento ha portato un beneficio ottico: la sommità curva riflette la luce ad angoli che il vetro anteriore rimanda alla cella, quindi un filo tondo fa meno ombra di quanto suggerisca la sua larghezza geometrica. I guadagni di modulo riportati dal cambiamento si collocano nell'intervallo di 0,1-0,3 punti percentuali.
Nota cosa ha guidato ogni passo. Non un'ottimizzazione del nastro come prodotto, ma una sequenza di mosse forzate: più busbar, quindi nastro più stretto; nastro più stretto, quindi sezione più alta; sezione più alta, quindi quadrata; quadrata, quindi non orientabile; non orientabile, quindi tonda. La sezione è il registro del vincolo che di volta in volta si imponeva.
Una cella a contatto posteriore rimuove il vincolo
Su una cella BC entrambe le polarità si trovano sul retro, interdigitate, con la parte anteriore lasciata come silicio passivato nudo. Non c'è busbar che faccia ombra, nessun dito che blocchi, e nessun nastro sul lato illuminato. L'intero argomento che ha prodotto il filo tondo, dal primo passo all'ultimo, parte da un costo che non esiste più.
Ciò non significa che il nastro ora non costi nulla. Significa che il costo si è spostato sull'altro lato del modulo, e si misura in due punti: il giunto su una griglia posteriore densa, e la luce che il retro perde a causa della striscia.
Cosa si impone davvero sul retro
Tutta la corrente esce attraverso una sola faccia
Una cella convenzionale divide il compito: una polarità è raccolta sulla parte anteriore, l'altro lato è il percorso di ritorno. Una cella BC raccoglie entrambe le polarità sul retro, in due insiemi intercalati di strisce, e ogni ampere che la cella produce deve attraversare un'interfaccia posteriore prima di raggiungere un nastro. Il metallo posteriore è denso, il passo dei diti è sceso a circa 0,8-1,2 mm, e il nastro deve realizzare una connessione a bassa resistenza con quella rete lungo tutta la sua lunghezza.
Il contatto è un'area, non una linea
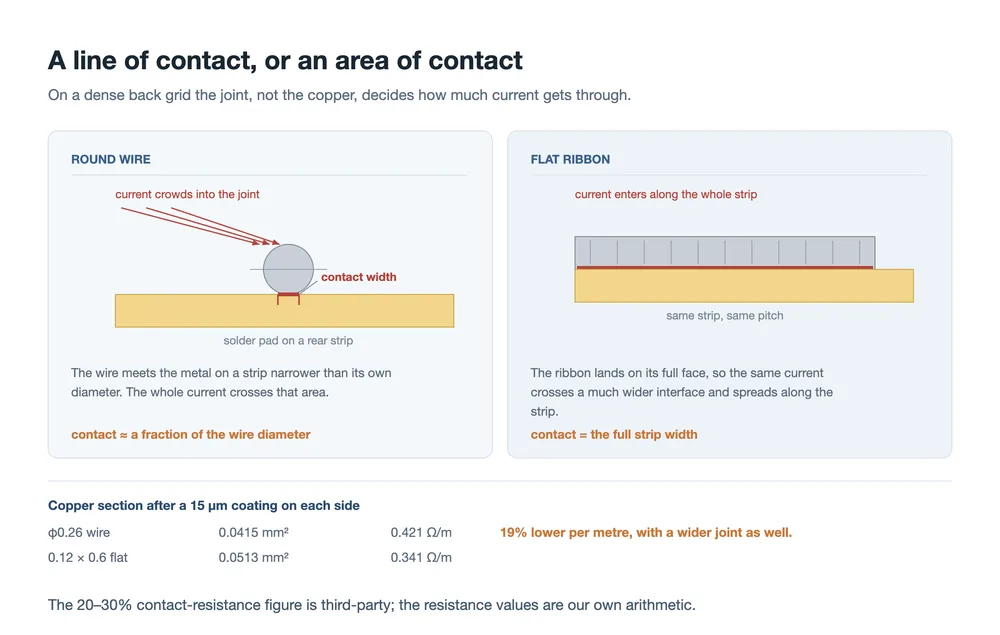
Un filo tondo tocca un pad piatto lungo una striscia molto più stretta del proprio diametro. Il cordone di saldatura allarga un po' il giunto, ma l'interfaccia conduttiva resta piccola, e tutta la corrente che entra in quel filo deve incanalarsi attraverso di essa. Una striscia piatta poggia su tutta la sua faccia, quindi la stessa corrente attraversa un'interfaccia diverse volte più larga e si distribuisce lungo la striscia prima di dover svoltare nel rame.
I fornitori di nastro per contatto posteriore collocano il miglioramento della resistenza di contatto dovuto al contatto d'area nell'intervallo del 20-30 percento rispetto a un giunto con filo tondo. Non l'abbiamo misurato, e il numero dipenderà dalla pasta, dalla geometria del pad e dal profilo di saldatura, ma la direzione non è in dubbio: il contatto d'area batte il contatto di linea ovunque la griglia sottostante sia densa.
La larghezza costa poco sul retro
Ecco il compromesso che rende razionale la striscia piatta. Sul fronte, la larghezza si paga con la luce, quindi il progettista la minimizza e paga in resistenza. Sul retro, la larghezza si paga con la luce posteriore, che è una valuta molto più piccola. Il risultato è un ottimo diverso: una striscia larga e sottile che porta più rame allo stesso costo o a un costo inferiore rispetto al filo tondo che sostituisce.
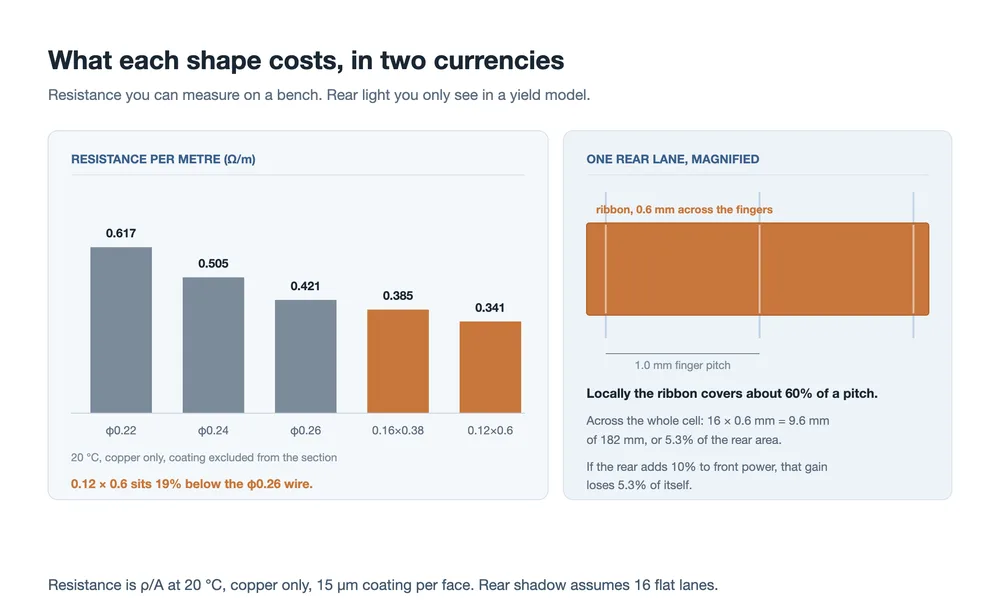
Facendo i conti sui due componenti di catalogo il punto emerge. A 20 °C, con un rivestimento di 15 µm su ogni faccia e il rivestimento considerato non conduttivo, un filo da φ0,26 mm ha circa 0,0415 mm² di rame e circa 0,42 Ω per metro. Una striscia da 0,12 × 0,6 mm ha circa 0,0513 mm² e circa 0,34 Ω per metro, quasi un quinto in meno. La striscia non è solo più larga nel giunto; è anche un conduttore migliore.
| Proprietà | Filo tondo da φ0,26 mm | Striscia piatta da 0,12 × 0,6 mm |
|---|---|---|
| Sezione nominale | 0,0531 mm² | 0,0720 mm² |
| Solo rame, rivestimento da 15 µm | 0,0415 mm² | 0,0513 mm² |
| Resistenza per metro | 0,42 Ω | 0,34 Ω |
| Forma del contatto | Lineare, più stretta del diametro | Ad area, l'intera larghezza della striscia |
| Ombreggiatura frontale, 16 piste | 2,3% geometrico, circa 1,5% effettivo | 5,3% geometrico, nessun recupero per riflessione |
| Dove è appropriata | Fronte di una cella TOPCon o HJT | Retro di una cella a contatti posteriori |
La saldatura su un solo lato non ha un secondo ancoraggio
Una stringa convenzionale ancora ogni nastro a entrambe le estremità: fronte di una cella, retro della successiva. Una stringa BC salda una sola volta, su una faccia, e il nastro non attraversa la cella per essere tenuto sul lato opposto. Disallineamento, deriva durante la saldatura e l'imbarcamento dovuto al riscaldamento di un solo lato si manifestano tutti come lo stesso difetto: un giunto che sembrava posizionato e che è finito altrove.
Una striscia piatta aiuta in tre modi qui. La sua impronta è più grande, quindi un piccolo scostamento cade comunque sul metallo. La sua sezione resiste al rotolamento attorno all'asse longitudinale. E una striscia rettangolare è più rigida nella direzione che conta per mantenere la posizione, mentre allo stesso tempo il suo stato ricotto la mantiene abbastanza cedevole da assorbire il disadattamento termico rispetto al silicio. Questo equilibrio è la stessa finestra di resistenza allo snervamento discussa in la guida ai materiali per nastri.
Dove il nastro piatto ti costa ancora
Il conto arriva sul retro del modulo, ed è un conto ottico. Una striscia piatta copre l'intera sua larghezza di superficie posteriore, mentre un filo tondo ne copre una frazione e lascia passare la luce ai suoi fianchi. La vista locale è netta: con un passo dei finger di 1,0 mm, una striscia da 0,6 mm copre circa il 60 percento di ogni passo. Sull'intera cella lo stesso metallo è una quota minore, perché le piste sono solo un certo numero.
Sedici piste da 0,6 mm sommano 9,6 mm su una cella da 182 mm, ovvero circa il 5,3 percento dell'area posteriore. Se il lato posteriore contribuisce per il dieci percento alla potenza del modulo, quella striscia prende circa il 5,3 percento del contributo posteriore, che è poco più di mezzo punto percentuale della potenza del modulo. Su un tetto a basso albedo questo è vicino al rumore. Su un sito ad alto albedo, neve o ghiaia bianca, è una voce nel modello di resa, ed è per questo che il layout dei nastri fa parte del design bifacciale e non è un ripensamento.
La stessa aritmetica, applicata al fronte, è il motivo per cui la striscia piatta non è mai migrata lì. Con dieci piste una striscia da 0,6 mm rimuove circa il 3 percento dell'area della cella, che è il valore solitamente citato. Portala a sedici piste e diventa il 5,3 percento, contro l'1,5 percento effettivo di un filo tondo. Il fronte non può pagarlo. Il retro può, perché la valuta è più piccola.
Il vincolo, spostato
Messe a confronto, le due architetture non sono in disaccordo sul nastro. Sono in disaccordo su quale vincolo conti di più, e la sezione trasversale segue la risposta.
| Vincolo | Contatto frontale | Contatto posteriore | Favorisce |
|---|---|---|---|
| Ombreggiatura della faccia illuminata | Determinante, sedici piste | Assente, nessuna griglia sul fronte | Tondo sul fronte |
| Giunto sulla metallizzazione | Una larghezza di busbar per pista | Griglia densa, passo da 0,8 a 1,2 mm | Contatto ad area, piatto |
| Controllo dell'orientamento | Sedici piccole sezioni contemporaneamente | Piste più larghe, rapporto 5:1 | Tondo sul fronte, piatto ancora leggibile sul retro |
| Ancoraggio meccanico | Due ancoraggi, fronte e retro | Una faccia, un giunto | Impronta più grande, piatto |
| Perdita ottica posteriore | Irrilevante | 5,3 percento con sedici piste | Costa in bifaccialità, accettato |
| Rame per unità di larghezza | La larghezza è costosa | La larghezza costa poco | Larga e sottile |
Leggi la tabella lungo l'ultima colonna e le due famiglie di catalogo smettono di sembrare rivali. Una è la risposta a un problema di ombreggiatura. L'altra è la risposta a un problema di giunto.
L'eccezione 0BB
Esiste una via che elimina del tutto la busbar e collega molti fili sottili direttamente ai finger, fissati in posizione da una pellicola o mediante adesivo dispensato. Su una cella senza busbar il nastro non è più ciò che poggia sul metallo; lo è il filo, e la questione del piatto rispetto al tondo diventa una questione di quanti fili e di come sono tenuti.
Sulle celle back-contact questa via viene sviluppata proprio perché accorcia il percorso della corrente e distribuisce i giunti, che è lo stesso problema che la striscia piatta risolveva con altri mezzi. Le due non sono in linea di principio mutuamente esclusive, e la scelta dipende dal design della cella, dalla metallizzazione e dalle apparecchiature disponibili. Ciò che ne consegue è più ristretto di una regola: il nastro piatto è la risposta per l'interconnessione back-contact basata su busbar, non per le celle back-contact in generale.
Se stai valutando quella via, la meccanica del wire bonding su BC è illustrata in 0BB su celle a contatto posteriore, e il caso generale in cosa cambia la rimozione della busbar.
Cosa cambia questo al stringer
Se stai allestendo o verificando una linea BC, quattro cose derivano dalla geometria e non dal marketing.
- L'orientamento è di nuovo verificabile. Una striscia 5:1 ha un lato lungo e un lato corto, quindi un sistema di visione può confermare quale sia quale prima del posizionamento. La sezione quadrata che ha ucciso il nastro piatto sul frontale non aveva nulla da verificare. Verifica che la macchina lo faccia davvero invece di dare per scontato che l'alimentatore abbia fatto la cosa giusta.
- La tolleranza di posizionamento si valuta su un pad più largo. Con il contatto ad area, un piccolo scostamento cade comunque dentro la metallizzazione, ma il budget di tolleranza è fissato dalla larghezza della striscia e dalla larghezza del pad, non dal diametro del nastro. Chiedi qual è la finestra di posizionamento e come è stata misurata.
- La saldatura è a singola faccia, quindi è il profilo a fare il lavoro. Il calore deve raggiungere l'interfaccia attraverso la striscia, su una sola faccia, senza riscaldare la cella in modo così disomogeneo da deformarla. Le impostazioni di reflow che funzionavano su una stringa a due facce non si trasferiscono invariate.
- L'ispezione deve guardare il giunto, non il contorno. Una striscia piatta posizionata correttamente e saldata a freddo sembra a posto vista dall'alto. Le prove di peel e l'EL dal lato posteriore individuano ciò che la telecamera non può. I metodi di misura stessi sono trattati in metodi di prova del nastro.
Vale la pena aggiungere due punti di controllo all'ingresso specificamente per una striscia piatta. La tolleranza di larghezza conta più che sul filo, perché è la larghezza della striscia che si appoggia sul pad. Anche la qualità del bordo conta di più: una bava sul lato lungo è rivolta verso la cella, e a 0,12 mm di spessore c'è pochissimo materiale per smussarla.
Quale stringer implica questa sezione trasversale
Una sezione di nastro è anche una specifica di macchina. Tre configurazioni coprono i casi sopra, e ogni cifra proviene dal datasheet pubblicato del modello anziché da una velocità di linea misurata su un singolo impianto, che varia con il formato della cella, il numero di nastri e l'operatore.
| Caso | Nastro utilizzato | Classe di macchina e cosa fissa la specifica |
|---|---|---|
| MBB frontale, TOPCon e PERC | filo tondo da 0,20 a 0,26 mm, da 3BB a 24BB | AM050FH: picco 6.800 strisce/h, posizionamento ±0,05 mm, celle da 161 a 230 mm, saldatura IR |
| BC basato su busbar | striscia piatta larga da 0,35 a 1,0 mm, spessa da 0,12 a 0,25 mm | SS-1500B: 1.000 celle BC/h, 1.200 celle TOPCon o PERC/h, ±0,15 mm, lampada IR |
| BC con incollaggio | striscia piatta contro pasta o colla conduttiva | OSLB-1300: incollaggio più saldatura del nastro, posizionamento ±0,10 mm, 1.000 celle/h |
Leggi la colonna centrale rispetto all'ultima. La macchina per striscia piatta indica un intervallo di larghezza e spessore, perché è la larghezza che si appoggia sul pad. La macchina per filo tondo indica la precisione di posizionamento, perché un filo non ha un lato piatto che riveli un errore di orientamento. È la geometria di cui sopra, scritta come ordine d'acquisto. Schede: AM050FH, SS-1500B, OSLB-1300.
FAQ
Tutti i moduli back-contact usano il nastro piatto?
No. Il nastro piatto è la scelta abituale per l'interconnessione back-contact basata su busbar, ed è ciò che usa la maggior parte dei moduli BC in produzione. Le vie senza busbar usano invece filo tondo sottile. La distinzione segue il metodo di interconnessione, non il nome della cella.
Si può usare filo tondo su una cella BC?
Si può posizionare e saldare. Ciò a cui rinunci è l'area di contatto su una griglia densa, e con essa parte del margine di portata di corrente nel giunto. Su una cella in cui ogni ampere attraversa l'interfaccia posteriore, è uno scambio sbagliato a meno che qualcos'altro nel design lo compensi.
Perché 0,12 × 0,6 anziché 0,16 × 0,38?
La parte più larga mette più rame sul pad e offre una resistenza per metro leggermente inferiore, al costo di maggiore ombreggiatura posteriore. La parte 0,16 × 0,38 è un compromesso per layout in cui quell'ombra conta. Entrambe sono contatti ad area; nessuna delle due è di una categoria diversa.
Un nastro piatto è più probabile che incrini le celle?
Non per la sua forma. Le incrinature derivano dallo stress nel giunto, e lo stress deriva dal carico di snervamento del nastro, dal profilo di saldatura e dal modo in cui la cella è supportata, su un giunto a singola faccia senza un secondo ancoraggio. Quelli sono parametri di processo, e la striscia può essere specificata morbida o dura entro la stessa geometria.
L'ombreggiatura posteriore conta davvero?
Conta esattamente quanto conta il tuo albedo. Su un tetto scuro il posteriore contribuisce poco e la striscia costa poco. Su neve, sabbia o una membrana bianca il posteriore è una quota maggiore della produzione, e il 5 percento di esso vale la pena di essere conteggiato prima di scegliere una striscia da 0,6 mm anziché una da 0,38 mm.
Cosa dovrei inserire in una specifica del nastro per una linea BC?
Come minimo: sezione trasversale con tolleranze, grado del rame e contenuto di ossigeno, carico di snervamento e allungamento allo stato ricotto, lega di rivestimento e spessore per faccia, limiti di larghezza e campanatura, condizione del bordo, e i limiti di resistenza al peel e di resistenza elettrica che accetterai. Qualsiasi cosa in meno e il fornitore sceglie per te.
Cosa ti sta dicendo la sezione trasversale
Un nastro è uno dei pochi componenti di un modulo la cui geometria è decisa quasi interamente dal problema di qualcun altro. La sezione trasversale sul disegno è un registro compresso di ciò che la cella non poteva permettersi: luce, nel caso di una cella a contatto frontale; area e stabilità del giunto, nel caso di una back-contact.
Ecco perché le due famiglie continueranno a esistere fianco a fianco. Nessuna delle due è una generazione indietro rispetto all'altra. Appartengono ad architetture diverse, e l'industria le gestirà entrambe finché gestirà entrambi i tipi di cella.
L'abitudine utile è leggere il datasheet di un nastro al contrario. I numeri ti dicono contro quale vincolo stava lavorando il progettista, e quindi a quale parte del tuo processo quel nastro è più sensibile.
Struttura e tipi di ribbon fotovoltaico: piatto, tondo e sagomato
Cosa fa un nastro fotovoltaico: tre funzioni, un compromesso
Materiali per nastri fotovoltaici: anima in rame, durezza e rivestimento
Metodi di prova del nastro fotovoltaico: dimensioni, resistenza, saldabilità
Celle solari BC spiegate: struttura, differenze e saldatura
Dalla cella al modulo: il processo produttivo dei moduli BC
Perché le celle solari BC necessitano di colla isolante sul retro
0BB sulle celle back-contact: vantaggi e limiti di resa
Meccanismi della stringer per celle solari: una guida zona per zona
Macchina tabber e stringer: come funziona, come scegliere
Nota sui numeri: i valori di resistenza sono un nostro calcolo per una cella da 182 mm con sedici piste da 0,6 mm, utilizzando 1,75×10⁻⁸ Ω·m per il rame a 20 °C, un rivestimento da 15 µm su ogni faccia trattato come non conduttivo e la saldatura trascurata. Il guadagno da 0,1 a 0,3 punti percentuali per il filo tondo e la riduzione della resistenza di contatto dal 20 al 30 percento per il contatto ad area sono valori riportati da terzi, non misurazioni da noi effettuate. I valori del modello sopra riportati sono dati di datasheet pubblicati, non un confronto misurato su una singola linea.