Metodi di prova del nastro PV: dimensioni, resistenza, saldabilità
Indice
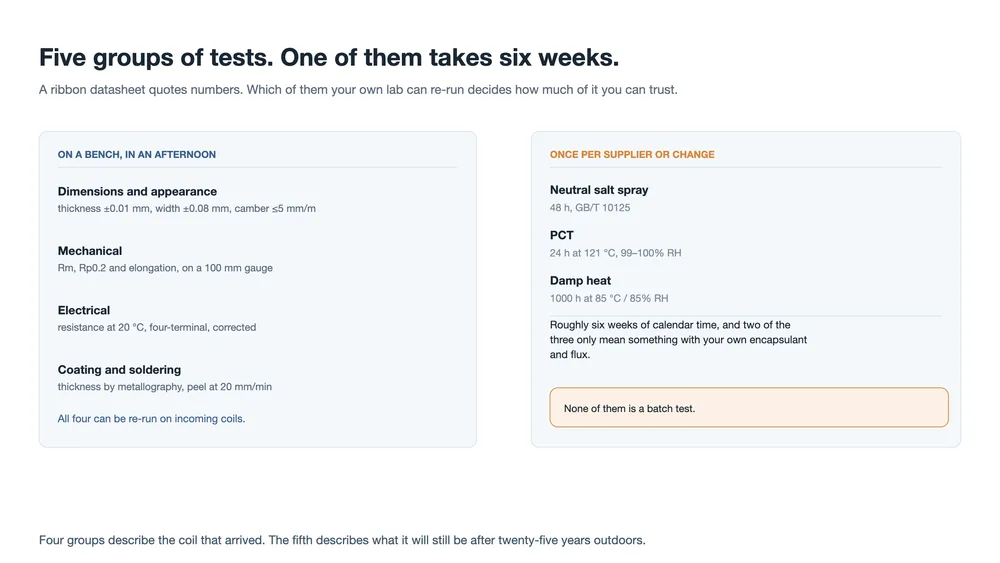
Risposta rapida: Una scheda tecnica del nastro è redatta in riferimento a due documenti cinesi, GB/T 31985 e T/CPIA 0005-2017, e i loro cinque gruppi di prove non sono equivalenti. Dimensioni, proprietà meccaniche, elettriche e rivestimento possono essere tutte rieseguite su una bobina in arrivo in un pomeriggio. Nebbia salina, PCT e caldo umido richiedono circa sei settimane e valutano l'interfaccia nastro-encapsulant piuttosto che il nastro. Il numero che decide se una cella si crepa, Rp0.2, non compare in nessuno dei due standard. È negoziato.
Quattro pagine precedenti di questa serie hanno trattato cosa fa un nastro, di cosa è fatto, come è sagomato, e come viene trafilato e rivestito. Nessuna di esse ha risposto alla domanda che un ingegnere della qualità pone quando arriva un pallet: quali numeri su questa scheda tecnica posso verificare da solo, e cosa faccio quando il mio risultato e quello del fornitore non coincidono?
La risposta parte da due documenti. GB/T 31985 è lo standard nazionale per il nastro fotovoltaico stagnato. T/CPIA 0005-2017 è la versione dell'associazione di categoria, emessa dalla China Photovoltaic Industry Association, e i due condividono un unico quadro di cinque gruppi. Sotto di essi si trovano gli standard dei metodi di prova che stabiliscono come viene effettivamente eseguita ciascuna misurazione: GB/T 228.1 per la prova di trazione, GB/T 3048.2 per la resistenza, GB/T 6462 e GB/T 16921 per lo spessore del rivestimento, GB/T 10125 per la nebbia salina.
Una precisazione prima dei dettagli. T/CPIA 0005 è stato scritto quando il nastro piatto copriva quasi tutto il volume. Le sue clausole sul filo tondo sono scarse, e il nastro sagomato vi compare appena. Se acquistate filo MBB o 0BB, lo standard vi offre un punto di partenza piuttosto che una risposta, e l'accordo tecnico deve coprire il resto. Questo schema si ripete: gli standard fissano il minimo, l'accordo fissa i valori operativi.
I cinque gruppi non sono lo stesso tipo di prova
Leggete l'elenco in modo piatto e sembra cinque categorie equivalenti. Leggetelo in base a cosa può far fallire la prova, e si divide in due. Quattro gruppi descrivono la bobina arrivata: la sua geometria, la sua resistenza, la sua resistenza elettrica, il suo rivestimento. Il quinto descrive ciò che quella bobina sarà ancora dopo venticinque anni di caldo umido e nebbia salina, il che dipende tanto dall'encapsulant e dal flusso quanto dal nastro.
Questa suddivisione decide il vostro piano di campionamento prima ancora che guardiate una tabella delle frequenze. I primi quattro possono essere rieseguiti su ogni lotto senza fermare la produzione. Il quinto non può essere affatto una prova di lotto, perché mille ore non sono un intervallo di lotto.
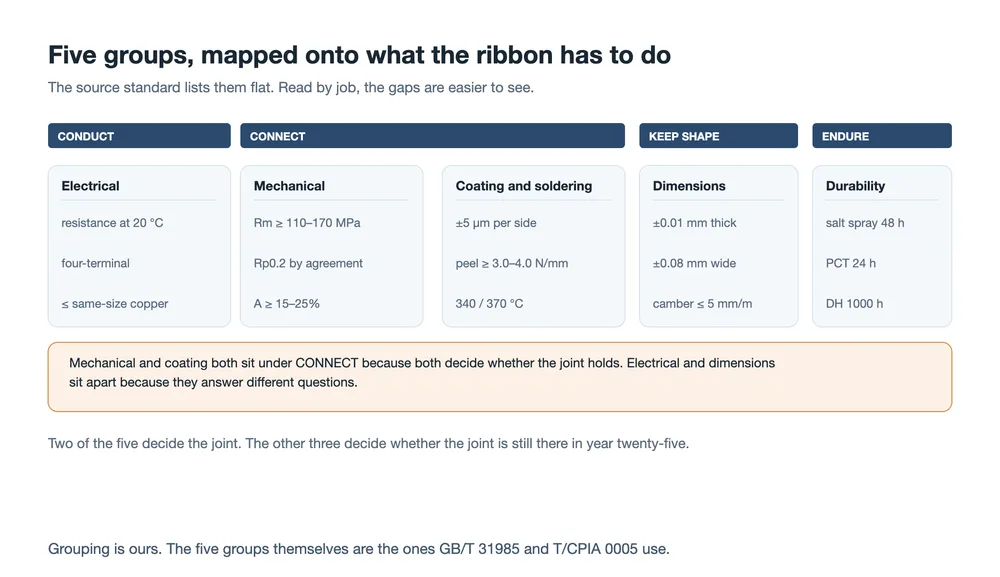
La mappatura sopra è nostra, non dello standard. È utile per un motivo: rende visibili i punti vuoti. Due dei gruppi decidono se il giunto si forma. Tre decidono se il giunto è ancora lì al venticinquesimo anno. Solo uno dei cinque è una prova a intervallo di produzione.
| Gruppo | Cosa decide | Standard del metodo | Frequenza realistica |
|---|---|---|---|
| Dimensioni e aspetto | dove si posiziona il nastro nella stringer, e quanto rame trasporta la corrente | GB/T 31985, T/CPIA 0005 | ogni lotto |
| Meccaniche | sollecitazione trasferita alla cella, e quanta manipolazione sopporta | GB/T 228.1 | ogni lotto |
| Elettriche | perdita resistiva all'interno del modulo | GB/T 3048.2 | mensile o in base alla quota di lotto |
| Rivestimento e saldatura | se il giunto si forma affatto | GB/T 6462, GB/T 16921 | spessore ogni lotto, distacco mensile |
| Ambientali | se il giunto e il polimero attorno ad esso sopravvivono | GB/T 10125 e le due clausole di invecchiamento | su nuovo fornitore, nuovo rivestimento, nuova pellicola |
Dimensioni e aspetto: economiche, rapide, e dove iniziano la maggior parte delle contestazioni
Per il nastro piatto i numeri sono brevi. La tolleranza di spessore è ±0,01 mm e la tolleranza di larghezza ±0,08 mm. La curvatura laterale, l'inarcamento che i fornitori cinesi chiamano piega a falce, non deve superare 5 mm per metro. L'aspetto non ammette più di tre fori o macchie di scoria per 10 cm, ciascuno inferiore a 0,5 mm², e nessuna discolorazione da ossidazione né placcatura mancante.
La curvatura è quella che morde. Un nastro inarcato non scorre dritto attraverso una stringer, e un nastro che devia lateralmente produce due difetti contemporaneamente: un giunto fuori posizione e nastro nudo dove dovrebbe esserci un giunto. Entrambi sono visibili sulla linea e nessuno dei due è visibile su una scheda tecnica.
Per il filo tondo i tre parametri sono diametro, rotondità e rettilineità, e qui un micrometro manuale smette di essere adeguato. Abbiamo sviluppato l'aritmetica in la pagina sulla produzione del nastro: un filo 0,01 mm sotto il nominale ha una resistenza superiore del 12,1% a 0,18 mm, contro l'8,2% a 0,26 mm e il 6,0% a 0,35 mm. La stessa tolleranza assoluta costa di più quanto più il filo è sottile. La misurazione continua con calibro laser esiste proprio per questo motivo; quattro punti con un micrometro non possono individuare un filo ovale o che ondeggia lungo la sua lunghezza.
Poi una trappola definitoria che costa più discussioni di qualsiasi tolleranza. Il diametro nel vostro foglio di ispezione è il diametro rivestito o il nucleo di rame? I due differiscono del doppio dello spessore del rivestimento, decine di micrometri all'estremità sottile dell'intervallo. Se la scheda tecnica dice 0,26 mm e il vostro calibro legge 0,272 mm, non avete trovato un difetto; avete trovato una definizione. Scrivete la base nell'accordo e la discussione scompare.
Meccaniche: Rm, Rp0.2, e la riga che lo standard lascia vuota
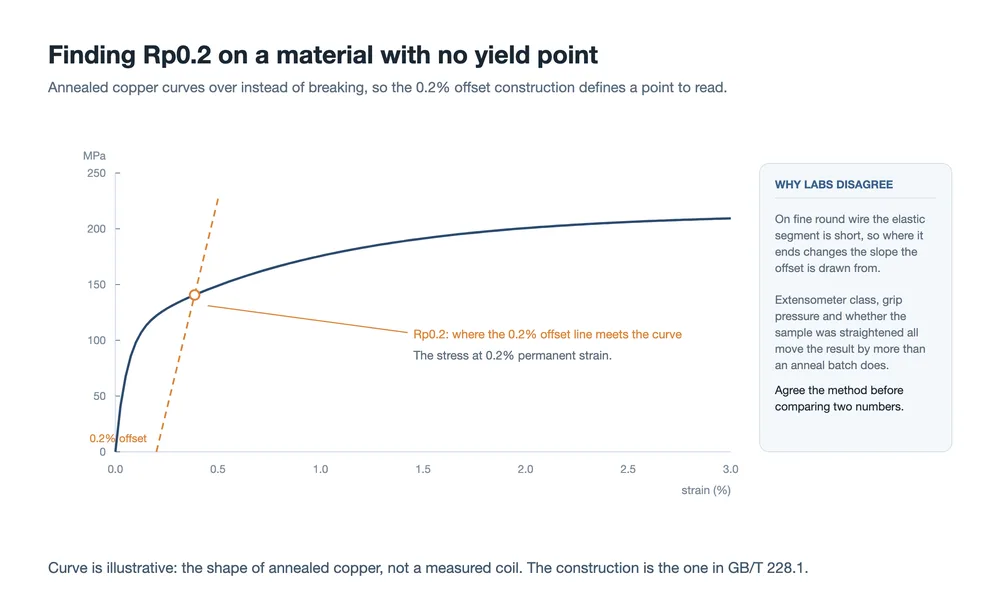
Una prova di trazione secondo GB/T 228.1, su una lunghezza utile di 100 mm, restituisce tre numeri contemporaneamente. La resistenza a trazione Rm è la sollecitazione di picco prima della rottura del provino, che descrive quanta sollecitazione tollera il nastro. L'allungamento A è la deformazione a rottura, che descrive di quanto si estende prima di cedere. La resistenza allo snervamento Rp0.2 è la sollecitazione a 0,2% di deformazione permanente, e descrive quanta forza il nastro trasmette alla cella prima di iniziare a cedere.
| Proprietà (T/CPIA 0005) | Interconnessione, morbida | Interconnessione, ultra-morbida | Nastro busbar |
|---|---|---|---|
| Rm, spessore superiore a 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, spessore 0,15 mm o inferiore | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Allungamento A, superiore a 0,15 mm | ≥25% | ≥20% | ≥25% |
| Allungamento A, 0,15 mm o inferiore | ≥15% | ≥15% | ≥18% |
| Rp0.2 | per accordo | per accordo | non specificato |
Guardate l'ultima riga. La proprietà che più direttamente determina se una cella si incrina durante la saldatura è quella che la norma si astiene dal fissare. C'è una ragione: la finestra corretta varia con lo spessore della cella e con il processo di saldatura, quindi un singolo numero sarebbe sbagliato per qualcuno. Ma quella ragione è anche un avvertimento. Un fornitore il cui certificato non riporta alcun Rp0.2 non ha omesso un numero per caso. La finestra stessa, e perché entrambi i suoi estremi contano, è illustrata in la pagina dei materiali.
La misurazione stessa è più delicata di quanto sembri. Il rame ricotto non ha un punto di snervamento distinto da leggere su una curva, quindi si usa la costruzione dello scostamento dello 0,2%: tracciare una linea parallela al tratto elastico, partendo dallo 0,2% di deformazione, e prendere la sollecitazione nel punto in cui interseca la curva. Su un filo da 0,20 mm il tratto elastico è breve, il che significa che la pendenza copiata dalla linea di scostamento è stabilita su pochissimi dati. La classe dell'estensometro, la pressione dei morsetti e il fatto che il provino sia stato raddrizzato prima del serraggio influenzano tutti il risultato. Due laboratori possono essere entrambi competenti e comunque discordare più di quanto vari un lotto di produzione.
Le condizioni fanno parte del metodo, e sono la prima cosa da confrontare quando due laboratori discordano. Provare a 23 °C e 50% di umidità relativa, su una lunghezza utile di 100 mm, e controllare la velocità in due fasi: 5 mm/min fino a circa il 2% di deformazione, o ai primi 2 mm di corsa, poi da 10 a 20 mm/min per il resto. Un laboratorio che esegue l'intera prova a 20 mm/min legge un Rm più alto e un allungamento più basso sullo stesso filo, perché il materiale ha meno tempo per rilassarsi. Nessuno dei due numeri è sbagliato; rispondono a domande diverse. Ciò che è sbagliato è confrontarli, cosa che accade quando un certificato e una prova di accettazione vengono messi a confronto senza allegare il metodo.
La trazione non è l'unica prova meccanica che vale la pena eseguire. Una prova di piegatura ripetuta piega il nastro attorno a un mandrino di diametro fisso fino alla frattura, e riporta il numero di cicli. È grezza, è veloce, e coglie ciò che una singola trazione non può: un rivestimento che si incrina e un'anima che si incrudisce dove il nastro passa su un rullo guida. Il nastro che sopravvive alla bobina e muore alla stringitrice di solito fallisce questa prova prima di fallire qualsiasi altra cosa.
Elettrico: la correzione che cambia il verdetto
La resistenza è misurata con il metodo di GB/T 3048.2, in pratica come misurazione a quattro terminali. Due contatti portano la corrente e altri due leggono la tensione, così la resistenza ai terminali di corrente non entra mai nel risultato. Il requisito è comparativo anziché assoluto. A 20 °C il nastro non deve avere più resistenza di un conduttore di rame delle stesse dimensioni. Per riferimento, il rame ricotto TU1 si attesta a 0,017241 Ω·mm²/m, cioè 1,7241 µΩ·cm. Ecco perché le specifiche di accettazione per il nastro di rame stagnato citano comunemente un limite massimo di 1,72 µΩ·cm: il rivestimento non dovrebbe costare conducibilità, solo la sezione che occupa.
Ora la parte che viene abitualmente saltata. Il coefficiente di temperatura della resistenza del rame è di circa 3,93×10⁻³ per °C, cioè circa lo 0,4% per grado. Misurate una bobina a una temperatura di laboratorio di 28 °C senza correggere e la lettura risulta circa il 3,1% più alta. Quell'errore è della stessa entità dell'errore di diametro calcolato nella pagina della produzione, e va nella direzione sbagliata: una bobina buona viene scartata, o una bobina marginale passa se la stanza era fredda.
La correzione è una sola riga: dividere il valore misurato per 1 + 0,00393 × (t − 20), dove t è la temperatura durante la prova. L'istruzione della norma di prendere cinque letture a 20 ± 5 °C e mediarle esiste per la stessa ragione. Nessuno dei due passaggi è difficile. Entrambi vengono omessi abbastanza spesso che un valore di resistenza senza una temperatura di prova dichiarata non è una misurazione.
Rivestimento e saldatura: due numeri e una curva
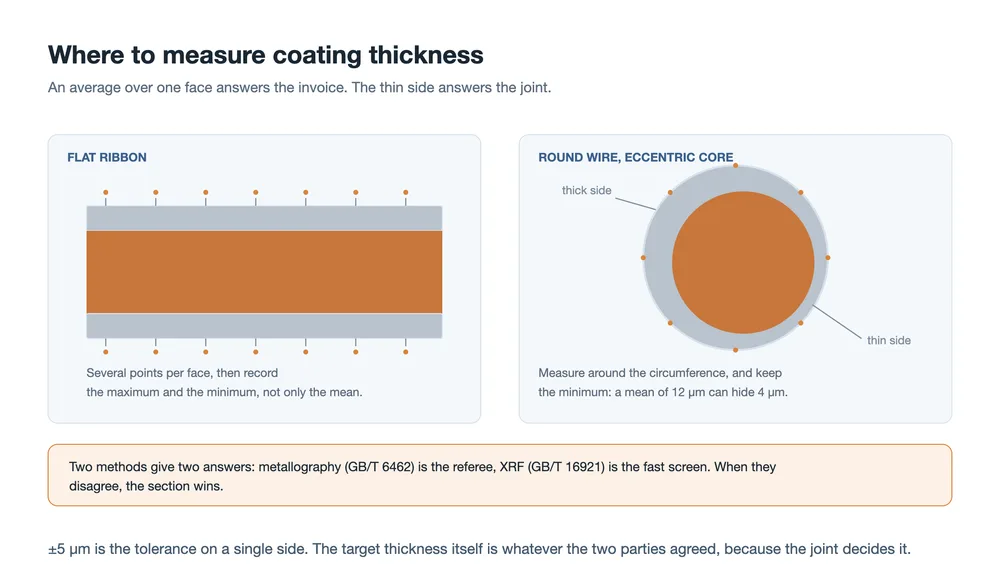
Lo spessore del rivestimento può essere misurato in due modi. Una sezione metallografica (GB/T 6462) taglia, ingloba e lucida il nastro e legge lo strato al microscopio. La fluorescenza a raggi X (GB/T 16921) misura senza distruggere il campione e richiede secondi, ed è per questo che viene usata in linea. Quando i due metodi discordano, la sezione è l'arbitro. La norma consente ±5 µm su una singola faccia e lascia lo spessore obiettivo alle due parti, perché è il giunto a deciderlo.
Sul filo tondo, una o due letture non sono una misurazione. Se l'anima è fuori centro rispetto al rivestimento, la media su una sezione può essere perfettamente accettabile mentre un lato è sottile. Quel lato sottile è dove la lega di saldatura ha meno materiale con cui lavorare, ed è il lato che cede. Misurate lungo la circonferenza, e registrate il minimo oltre alla media.
Prima che qualsiasi coupon venga saldato, un controllo di bagnabilità risponde alla domanda più economica. Saldare una striscia e misurare l'angolo di contatto del cordone: sotto 90° la lega si è diffusa e ha aderito, a 90° o oltre si è formata una goccia e poggia solo sulla superficie. L'angolo di contatto è un indicatore indiretto, non una specifica, ma è il modo più rapido per distinguere un problema di rivestimento da un problema di processo. Se un lotto forma gocce su un coupon che il lotto precedente bagnava, il sospetto è il nastro o la sua conservazione, non il saldatore. L'ossidazione del rivestimento in magazzino, lo stagno non uniforme e uno strato sottile si manifestano tutti qui per primi.
La saldabilità si misura come pelatura. Saldare un tratto di nastro a un coupon standard, poi tirarlo indietro a 180° e registrare la forza. La T/CPIA 0005 fissa le condizioni: velocità di pelatura 20 mm/min, almeno 20 mm di lunghezza saldata con almeno 15 mm di plateau stabile, saldatura a 340 ± 5 °C per la lega al piombo o 370 ± 5 °C per quella senza piombo. I valori di accettazione sono una resistenza media alla pelatura di almeno 4,0 N/mm per la lega al piombo e 3,0 N/mm per quella senza piombo.
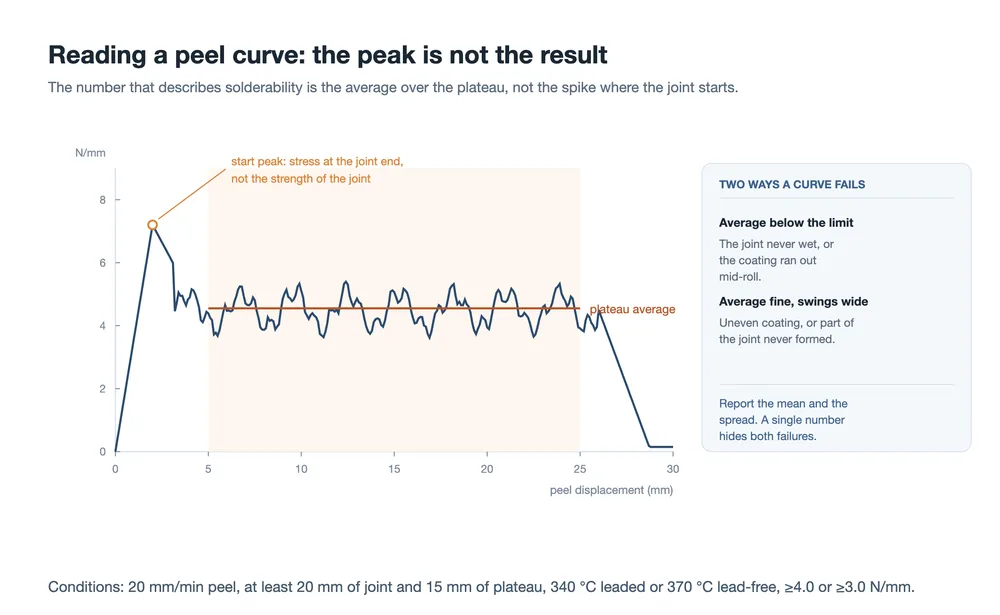
Leggere il plateau, non il picco. Il primo picco deriva dalla concentrazione di sollecitazioni all'estremità del giunto e non dice nulla sul resto. Ciò che conta è la media lungo la sezione stabile e poi la dispersione all'interno di quella sezione. Una curva con media accettabile e forti oscillazioni di solito significa che il rivestimento non è uniforme lungo la lunghezza, oppure che una parte del giunto non si è mai bagnata. Entrambi superano un controllo a numero singolo ed entrambi falliscono sul campo.
Due test diversi condividono la parola pelatura, e i loro numeri non sono confrontabili. Quello sopra misura la saldabilità del nastro a 20 mm/min. La resistenza alla pelatura dell'elettrodo a livello di cella usata dalle fabbriche di moduli segue un documento diverso, la T/CSTM 00461-2022, a 300-800 mm/min, con valori di accettazione diversi, e misura la combinazione di nastro, linea di griglia e processo. Un fornitore che cita un valore di pelatura senza la velocità e il provino ha citato un numero che non si può collocare.
| Che cosa si misura | Velocità di pelatura | Cosa ti dice | Di chi è il problema |
|---|---|---|---|
| Saldabilità del nastro (T/CPIA 0005) | 20 mm/min | se il rivestimento bagnerà e terrà | fornitore del nastro |
| Pelatura dell'elettrodo di cella (T/CSTM 00461) | 300-800 mm/min | se il giunto che si realizza effettivamente tiene | nastro, cella e processo insieme |
Ambientale: il test non riguarda il nastro
Cinque clausole coprono la durabilità, e il modo in cui vengono giudicate è la parte interessante.
| I test di qualificazione | Condizioni | Come viene giudicato |
|---|---|---|
| Nebbia salina neutra | 48 h secondo GB/T 10125 | grado di protezione 10, grado di aspetto almeno 4, nessun ingiallimento, annerimento, vescicatura o distacco |
| PCT | 121 °C, 99-100% UR, 24 h | nessun evidente ingiallimento o annerimento entro 10 mm su entrambi i lati del nastro |
| Calore umido | 85 °C, 85% UR, 1000 h | stesso criterio |
| Ciclaggio termico | −40 °C a +85 °C, ripetuto | forza di pelatura e resistenza rimisurate dopo i cicli; nessuna separazione del giunto, nessun aumento della resistenza in serie |
| Stoccaggio ad alta temperatura | 150 °C, 1000 h, a livello di coupon | mantenimento della resistenza alla pelatura e nessuna crescita misurabile dello strato intermetallico |
Gli ultimi due non ispezionano il nastro. Ispezionano i dieci millimetri su entrambi i lati, cioè l'incapsulante e l'interfaccia. È una scelta deliberata, e dice a cosa serve il test. Rivestimento del nastro, residui di flussante e incapsulante interagiscono sotto calore e umidità. Il prodotto visibile di questa interazione è una banda gialla o un bordo nero accanto al nastro. Testare una striscia nuda di nastro in forno lo mancherebbe del tutto.
La conseguenza pratica è che questi test devono essere eseguiti con la propria distinta base. Un risultato di nebbia salina su un coupon del fornitore dice che il rivestimento resiste alla corrosione. Non dice cosa succede quando quel rivestimento sta sotto il vostro EVA o POE, con i vostri residui di flussante, a 85 °C per sei settimane. Il comportamento in caldo umido del modulo è trattato più in dettaglio nella pagina delle modalità di guasto DH1000, e l'elenco più ampio dei test si trova nella panoramica dei test di affidabilità.
Un piano di ispezione in ingresso a tre livelli
Con i metodi fissati, il piano deriva da quanto tempo costa ciascun test. Tre livelli coprono quasi ogni caso reale.
| Livello | Frequenza | Voci |
|---|---|---|
| Lotto | ogni lotto in ingresso | aspetto, dimensioni (diametro o spessore e larghezza), trazione (Rm, Rp0,2, A), spessore del rivestimento |
| Periodico | mensile, o una parte dei lotti | resistenza, forza di pelatura, campanatura, rotondità |
| Introduzione e modifica | nuovo fornitore, nuova specifica, modifica di processo | nebbia salina, PCT, caldo umido, compatibilità con la vostra pellicola e il vostro flussante |
Quattro abitudini rendono il piano migliore della sola tabella.
Campionare entrambe le estremità della bobina. La ricottura e la stagnatura variano all'avvio e al cambio di bobina, e un campione dall'avvolgimento esterno è proprio il punto in cui quei transitori sono già passati.
Tracciare le distribuzioni, non i verdetti. Un lotto che passa non è un lotto stabile. Tracciare la media e la dispersione di ciascuna proprietà su venti lotti mostrerà una ricottura che deriva molto prima che un singolo lotto superi il suo limite.
Controllare lo stoccaggio. Il rivestimento si ossida una volta aperta la bobina, e la saldabilità cala con esso. Una bobina che è passata all'arrivo può fallire in linea quattro settimane dopo, e il rapporto darà la colpa alla stringer. Registrare le date di apertura e mantenere asciutto il magazzino.
Sapere cosa la macchina non può dire. Una stringer controlla il posizionamento e il processo, non la resistenza del giunto, come illustra la descrizione del meccanismo : nessun componente sulla macchina misura la pelatura. Ecco perché il test di pelatura esiste fuori linea, su coupon, e perché una macchina come la stringer AM050FH correre fino ai propri limiti non è prova che la giunzione sia buona.
Cosa deve contenere l'accordo tecnico
Le norme stabiliscono valori minimi e metodi. Tutto ciò che determina se due laboratori concordano deve essere messo per iscritto separatamente. In pratica l'elenco è breve:
- La base del diametro o dello spessore: rivestito o anima in rame.
- Una finestra Rp0.2 con un limite inferiore e uno superiore, e la lunghezza utile e il metodo di offset utilizzati per ottenerla.
- Forza di pelatura in N/mm o N, con la definizione di larghezza per il filo tondo, la velocità di pelatura e la temperatura di saldatura.
- Uno spessore di rivestimento target per lato, oltre la tolleranza.
- Limiti di rotondità e rettilineità per il filo tondo, che la norma lascia aperti.
- La temperatura alla quale viene riportata la resistenza, e la formula di correzione.
- La posizione di campionamento, incluso se sono comprese le estremità della bobina.
- Quale encapsulante e quale flussante vengono utilizzati per le prove ambientali.
Nessuno di questi è esotico. Ognuno di essi, lasciato non scritto, ha prodotto un disaccordo che ha richiesto più tempo per essere risolto di quanto ne abbia richiesto l'esecuzione della prova.
Domande che emergono in pratica
Posso applicare la T/CPIA 0005 al filo tondo?
Usala come punto di partenza, non come specifica completa. Il documento è stato scritto intorno al nastro piatto; diametro, rotondità, rettilineità e la base N/mm per una sezione circolare devono tutti essere stabiliti tra le due parti. Per il filo MBB e 0BB, la forma e il numero di fili contano abbastanza che una clausola per nastro piatto non può sostituirla.
Perché il mio Rp0.2 è diverso da quello del fornitore?
Di solito è il metodo, non il metallo. Confronta la lunghezza utile, la costruzione dell'offset, la classe dell'estensometro, la pressione dei morsetti e se il provino è stato raddrizzato. Sul filo sottile la sezione elastica è breve, quindi piccole differenze nell'allestimento spostano il risultato più di quanto farebbe un cambio di lotto di ricottura. Concorda prima il metodo; se i numeri differiscono ancora, allora guarda la bobina.
La forza di pelatura va espressa in N o in N/mm?
N/mm normalizza per la larghezza, il che è inequivocabile per il nastro piatto. Per il filo tondo non c'è larghezza per cui dividere, quindi alcuni fornitori riportano N e altri dividono per il diametro o per una banda nominale. Entrambe le convenzioni possono funzionare; un numero senza la sua convenzione no. La pagina su nastro e flussante elenca le unità come i fornitori le indicano di solito.
La XRF è sufficiente al posto di una sezione?
Per lo screening in linea, sì. Come registrazione, no. La XRF è veloce e non distruttiva e individuerà una bobina sistematicamente sottile. Non risolverà un'anima eccentrica sul filo tondo come fa una sezione lucidata, e le norme rendono la sezione l'arbitro quando le due discordano. Mantieni la sezione per il livello di introduzione e per le controversie.
Perché il criterio della nebbia salina sembra guardare a dieci millimetri di distanza dal nastro?
Perché il cedimento di interesse è all'interfaccia, non sul metallo. Un nastro può resistere alla corrosione e comunque scolorire la pellicola attorno ad esso, e un nastro può scolorirsi mentre la giunzione tiene. Giudicare la banda su entrambi i lati del nastro è il modo in cui la norma converte un problema di interfaccia in qualcosa di visibile e ripetibile.
Ho davvero bisogno della prova di trazione su ogni lotto?
È l'avvertimento precoce più economico che hai. La ricottura è il processo più soggetto a deriva tra i lotti, e Rp0.2 più allungamento è dove quella deriva si manifesta per prima, prima che diventi rottura di celle alla stringitrice. Una prova di trazione costa minuti per lotto; un'escursione di celle incrinate costa un turno.
Considerazioni finali
La parte difficile del collaudo del nastro non sono gli strumenti. È l'allineamento: quale proprietà, campionata dove, corretta come, giudicata rispetto a cosa. Quando due set di dati discordano, l'ordine produttivo è verificare prima il metodo e poi il nastro. Quell'ordine ha resistito nel collaudo in accettazione abbastanza a lungo che vale la pena scriverlo prima del prossimo disaccordo anziché dopo.
Una norma ti dice ciò che un nastro deve essere come minimo. L'accordo ti dice ciò che questo nastro deve essere per questa linea. Il secondo documento è quello che decide la resa.
Letture correlate:
- Cosa fa un nastro fotovoltaico: tre funzioni, un compromesso
- Materiali per nastri fotovoltaici: anima in rame, durezza e rivestimento
- Struttura e tipi di ribbon fotovoltaico: piatto, tondo e sagomato
- Come si produce il nastro fotovoltaico: trafilatura, ricottura e stagnatura
- Perché il flussante è essenziale per la saldatura fotovoltaica
- Linea di trafilatura e stagnatura del filo per nastro
- Meccanismi della stringer per celle solari: una guida zona per zona
- Test di caldo umido DH1000: modalità e meccanismi di guasto
- Prove di affidabilità dei moduli fotovoltaici: l'elenco completo
- Hot spot, microcricche e PID: tre guasti lenti del modulo
I valori qui riportati provengono da GB/T 31985 e T/CPIA 0005-2017 come pubblicati, e dalle norme sui metodi di prova citate in ciascuna sezione. Descrivono ciò che quei documenti richiedono; non sono misurazioni del nostro prodotto e non sostituiscono l'edizione corrente di una norma o un accordo tecnico firmato. Il calcolo della resistenza di 0,18 mm è un nostro calcolo, riprodotto nella pagina di produzione del nastro, assumendo rame a 1,75×10⁻⁸ Ω·m, rivestimento escluso dalla conduzione, e una semicella da 182 mm. I due riferimenti alle clausole, T/CPIA 0005-2017 e T/CSTM 00461-2022, sono le edizioni in vigore quando questa pagina è stata scritta.