La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Flusso no-clean senza alogeni per celle di tipo N: perché il residuo decide la vita del modulo
Indice
Il flussante è il consumabile più piccolo su una linea di moduli ed è quello che più probabilmente decide se una garanzia di 25 anni sopravvive al damp heat. Poiché le celle di tipo N — TOPCon, HJT e XBC — hanno sostituito il PERC, il flussante che funzionava su wafer spessi e dita larghe ha smesso di essere adeguato: la stessa attività che un tempo puliva in modo pulito una barra collettrice ora attacca le dita ultra-fini e i sottili strati di passivazione, e i solventi che un tempo evaporavano senza danni ora lasciano residui che si manifestano come perdita di isolamento e delaminazione dopo invecchiamento a 85 °C / 85 %UR. L'era del tipo N non ha bisogno di un flussante più forte. Ha bisogno di uno più delicato, più pulito e più prevedibile.
Perché il vecchio flussante ha smesso di funzionare
Le modalità di guasto non sono teoriche; ognuna corrisponde a un difetto che un operatore di stringer già riconosce.
| Cosa è cambiato | Come fallisce il vecchio flussante | Cosa si vede sulla linea |
|---|---|---|
| Le dita sono molto più fini, i wafer molto più sottili | Il flussante ad alta attività e fortemente acido attacca il dito d'argento e lo strato di passivazione | Microcricche, perdita di efficienza, aree scure all'EL lungo il dito |
| Le celle di tipo N richiedono una finestra di saldatura a bassa temperatura | Scarsa attivazione a bassa temperatura; l'attivatore evapora nel preriscaldamento prima di poter agire | Giunti freddi, giunti non saldati, resistenza al distacco inferiore alle specifiche |
| L'affidabilità ora viene valutata dopo il damp heat | I solventi ad alto punto di ebollizione lasciano residui che sembrano puliti ma non lo sono | Calo della resistenza di isolamento, migrazione ionica, degrado della resistenza al distacco EVA/POE dopo 85/85 |
| Produzione in condizioni di freddo | Gli attivatori acidi dibasici cristallizzano a bassa temperatura di stoccaggio | Variazione di attività da lotto a lotto, oscillazioni stagionali di resa |
| Le restrizioni sugli alogeni si sono inasprite nei mercati di esportazione | Le formulazioni contenenti alogeni non superano l'ispezione in entrata | Spedizioni respinte, controlli a campione falliti in UE, Giappone, Corea e Sud-Est asiatico |
La terza riga è quella che costa di più e si manifesta più tardi. Un residuo di flussante invisibile alla fine dello stringer può ancora trovarsi sulla superficie della cella quando il modulo entra nel damp heat, dove diventa un percorso ionico. Ecco perché l'impostazione del settore è passata dal considerare il flussante un consumabile al considerarlo un materiale di processo con una conseguenza sull'affidabilità.
Cosa definisce ora un flussante fotovoltaico
Quattro proprietà sono passate da auspicabili a voci di specifica:
- Attività delicata e controllabile. Sufficiente a rompere l'ossido sul nastro e sul pad a bassa temperatura, non sufficiente a intaccare il dito o lo strato di passivazione.
- Residuo estremamente basso, realmente no-clean. Non solo invisibile dopo la saldatura — elettricamente benigno dopo l'invecchiamento accelerato.
- Conformità globale. Privo di alogeni e a basso VOC, con la documentazione di prova per dimostrarlo alla frontiera.
- Stabilità in produzione di massa. Nessuna cristallizzazione nell'intervallo di temperatura di stoccaggio, così l'attività del lotto non varia con la stagione.
Queste tirano in direzioni diverse, e questa è tutta la difficoltà. Un'attività più alta dà una migliore bagnabilità e meno giunti freddi, ma attacca le geometrie fini. Un'attività più bassa è più delicata ma rischia una rimozione insufficiente dell'ossido. Più solvente favorisce la diffusione ma lascia più residuo. Una formulazione è un compromesso, e la domanda utile quando si confrontano i prodotti è quale compromesso ha fatto.
Cosa cambia realmente una formulazione
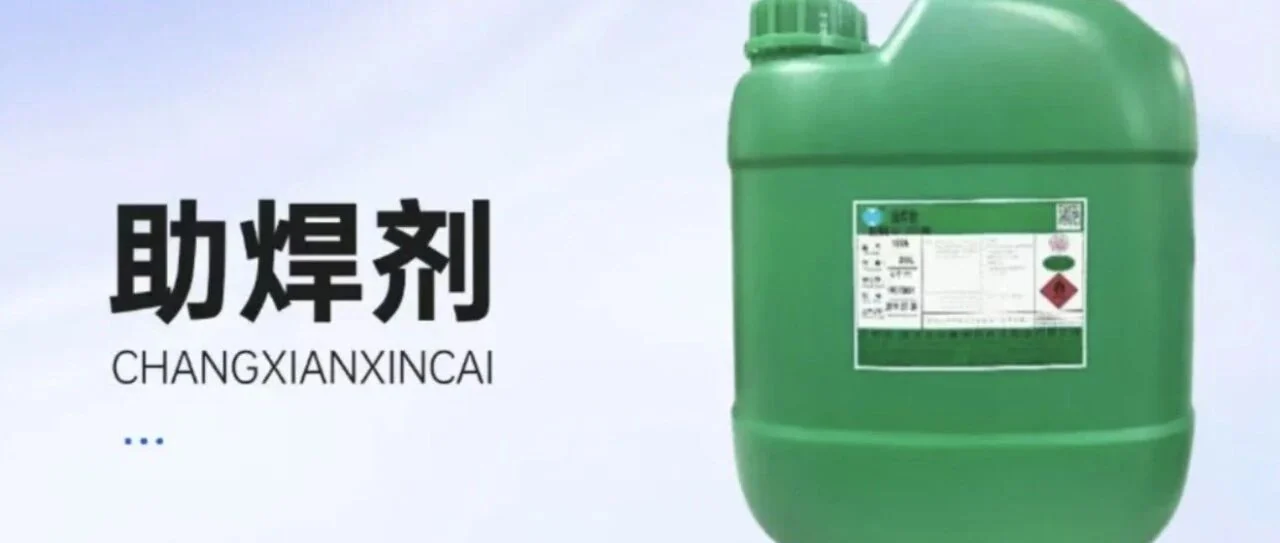
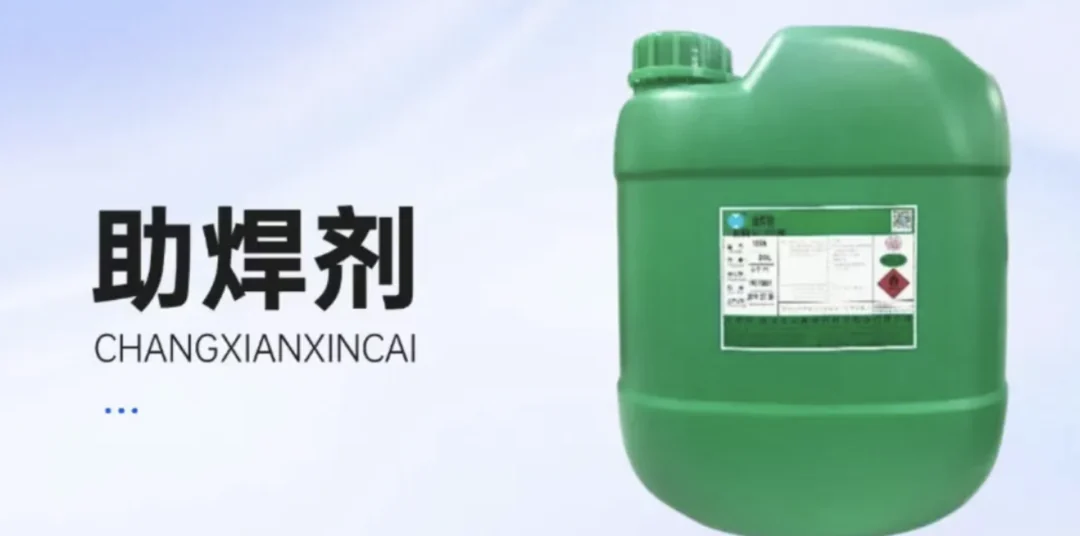
Prendendo come esempio pratico una famiglia di prodotti no-clean privi di alogeni — la serie CX700/B/D di Changxian, descritta nell'articolo dell'industria cinese che è la fonte di questo pezzo — le tre leve sono il sistema di solventi, il sistema di attivatori e gli additivi funzionali.
Il sistema di solventi
Molti flussanti sul mercato si basano su solventi di tipo butil-etere: alta viscosità, difficili da evaporare e all'origine del problema del residuo invisibile. L'alternativa qui descritta abbina un solvente speciale a bassa viscosità con il dipropilenglicole metil etere (DPM). Il solvente speciale non ha legami etere, si atomizza finemente senza intasare l'ugello ed evapora abbastanza presto che il preriscaldamento non faccia evaporare l'attivatore prima che agisca. Il DPM viene aggiunto per la bagnabilità e la solubilizzazione, e per sopprimere la cristallizzazione a bassa temperatura.
Il sistema di attivatori
Invece di un singolo acido aggressivo, l'approccio descritto utilizza tre acidi organici delicati — succinico, glutarico e adipico — insieme a un attivatore di tipo idrocarburico, ognuno con un compito definito. Il comportamento previsto è che la miscela agisca a bassa temperatura per rompere l'ossido del nastro, poi si attivi completamente durante la fase ad alta temperatura senza corrodere le dita fini, e in gran parte si volatilizzi in seguito, così che il residuo acido non rimanga a favorire il PID.
Gli additivi
Un tensioattivo non ionico a bassa schiuma supporta le linee a spruzzo ad alta velocità — l'accumulo di schiuma è un problema reale sui flussanti a spruzzo automatici e causa una deposizione irregolare. Un inibitore di corrosione al benzotriazolo (BTA) è incluso per sopprimere lo scolorimento da ossidazione sul lato in rame del nastro e per migliorare la resistenza meccanica del giunto.
Le dichiarazioni del fornitore che accompagnano questa formulazione — contenuto di solidi mantenuto all'1,4–1,7 %, nessuna cristallizzazione dopo lunga conservazione a 5 °C, rapporti di prova RoHS e REACH, e risultati su linee su scala GW che rivendicano un miglioramento di resa del 3–5 % su linee TOPCon con riduzione delle microcricche su linee HJT — sono come pubblicate dal fornitore del flussante. Sono i dati del fornitore stesso, non un test indipendente, e vanno letti come tali.
Come si manifestano i difetti del flussante sulla linea
Qui è dove diventa una questione di attrezzatura, ed è la parte che affrontiamo quotidianamente. Quando un cliente segnala un difetto di saldatura, il flusso raramente è il primo sospettato e spesso è la causa effettiva. Il modello diagnostico:
Giunti freddi e bassa resistenza al distacco
Se la resistenza al distacco è dispersa anziché uniformemente bassa, sospettare il flusso e il profilo anziché la macchina. Un attivatore che evapora durante il preriscaldamento produce giunti che sembrano saldati e falliscono al test di trazione. L'indizio è che il guasto è correlato al tempo di permanenza nel preriscaldamento o all'umidità ambientale, non all'accuratezza del posizionamento.
Nastro che non bagna il pad
Un fallimento di bagnatura con posizionamento corretto e temperatura corretta di solito significa che il flusso non rimuove l'ossido abbastanza velocemente a quella temperatura, oppure viene depositato in modo non uniforme. Su uno spruzzatore di flusso automatico, l'accumulo di schiuma e l'intasamento degli ugelli sono i meccanismi — entrambi sono caratteristiche della formulazione prima di essere difetti della macchina.
Difetti che compaiono solo dopo la laminazione o il calore umido
La deriva della resistenza di isolamento, la delaminazione sulla superficie della cella e lo scolorimento che compaiono solo dopo l'invecchiamento indicano il residuo. Quando questi si manifestano, i moduli sono già laminati, quindi l'indagine è costosa. Questo è l'argomento più forte per qualificare il flusso mediante invecchiamento accelerato anziché in base all'aspetto del giunto all'uscita dallo stringer.
Costruiamo gli stringer che eseguono questi processi — l' SS-1500B, la SS-2500B e il AM050FH MBB stringer — e la regola pratica che diamo ai clienti è che il flusso e il profilo di saldatura devono essere qualificati insieme, sulla cella di destinazione. Un flusso che si comporta splendidamente su una cella di riferimento PERC non è una prova per una cella TOPCon 0BB con dita più fini e un budget termico inferiore. La nostra panoramica su come funziona un tabber e stringer copre le sei stazioni e dove si trova la finestra di processo; il flusso è ciò che determina quanto sia effettivamente ampia quella finestra.
La conformità è ora un criterio di acquisto
Il contenuto di alogeni è passato da curiosità tecnica a barriera commerciale. L'UE, il Giappone, la Corea e diversi mercati del Sud-Est asiatico ora verificano il contenuto di alogeni, VOC e residui pericolosi sui materiali fotovoltaici in ingresso, e un flusso non conforme è una spedizione respinta anziché una discussione sulla qualità. I requisiti pratici sono:
- Formulazione priva di alogeni e metalli pesanti, con un limite dichiarato e il metodo di prova
- Documentazione RoHS e REACH che copre il grado specifico, non la famiglia di prodotto
- Basso contenuto di VOC, che conta sia per la conformità che per l'ambiente della fabbrica
- Certificati a livello di lotto, perché la questione della conformità viene posta per ogni spedizione
Cosa qualificare prima di cambiare
Cambiare flusso è un cambio di processo, non una sostituzione di consumabile. Prima di cambiare, eseguire come minimo:
- Resistenza al distacco e aspetto del giunto su tutta la finestra di preriscaldamento, non all'impostazione nominale — la domanda è quanto margine offre il nuovo flusso prima che compaiano i difetti.
- Ispezione EL dello string, per individuare danni alle dita e microcricche che l'ispezione visiva non rileva. Se non si dispone di EL in linea, questo è il punto in cui un setup EL offline ripaga il suo costo.
- Resistenza di isolamento e resistenza al distacco dopo calore umido, su provini laminati. Questo è l'unico test che affronta la questione dei residui.
- Un controllo di conservazione a freddo. Conservare un campione alla temperatura più bassa che il magazzino raggiunge effettivamente, poi verificare attività e aspetto — se il sito affronta l'inverno, questo non è un test teorico.
- Documenti di conformità per il grado esatto, verificati rispetto al mercato di destinazione prima del primo lotto di produzione anziché prima della prima spedizione.
Domande frequenti
Cosa significa realmente no-clean per un flusso fotovoltaico?
Che il residuo lasciato dopo la saldatura è elettricamente benigno e non richiede rimozione. In pratica ciò significa basso contenuto di solidi, attivatori che in gran parte volatilizzano e un residuo che non diventa conduttivo o igroscopico dopo il calore umido. È un'affermazione di affidabilità, non di aspetto — un flusso può non lasciare nulla di visibile e comunque fallire il test di isolamento in calore umido.
Il flusso privo di alogeni è più debole del flusso alogenato?
Non necessariamente, ma la chimica di attivazione è diversa. Gli attivatori alogenati sono rimuovi-ossidi molto efficaci, ed è esattamente per questo che sono limitati. Le formulazioni prive di alogeni raggiungono un'attività adeguata con sistemi ad acidi organici e un'attenta selezione dei solventi. Il compromesso si sposta dall'attività grezza al controllo della formulazione e all'ampiezza della finestra di processo.
Perché il residuo di flusso conta di più per il tipo N di quanto facesse per il PERC?
Due motivi. Primo, le celle di tipo N sono più sensibili alle condizioni superficiali che il residuo influenza. Secondo, il regime di test del settore è diventato più severo nello stesso periodo — i test di calore umido e PID sono ora requisiti di acquisto di routine, quindi difetti precedentemente invisibili ora vengono misurati.
Posso cambiare il flusso senza riqualificare il profilo di saldatura?
Si può cambiare, ma non si dovrebbe presumere che il profilo sia ancora valido. Sistemi di solventi diversi cambiano il comportamento del flusso nel preriscaldamento, e attivatori diversi cambiano la temperatura alla quale inizia la bagnatura. Ripetere la resistenza al distacco su tutta la finestra di preriscaldamento prima di procedere.
La scelta del flusso influisce diversamente sulle linee 0BB?
Sì. I formati zero-busbar utilizzano nastro più sottile e punti di connessione più fini, quindi c'è meno massa termica e meno margine meccanico. Il comportamento di attivazione a bassa temperatura e la delicatezza dell'attivatore contano di più, non di meno. Abbiamo trattato separatamente la questione del formato busbar nell'articolo sullo stringer linkato sopra.
Da dove provengono i dettagli tecnici in questo articolo?
La descrizione della formulazione, le quattro proprietà del prodotto dichiarate e i risultati di linea provengono dall'articolo del settore cinese pubblicato da 新能供应链, che descrive la serie di flussi no-clean privi di alogeni Changxian CX700/B/D. Si tratta di contenuto redatto dal fornitore e abbiamo etichettato i dati sulle prestazioni come dichiarazioni del fornitore. L'ingegneria generale della saldatura — come la chimica dell'attivatore, i residui di solvente e l'affidabilità in condizioni di caldo umido siano correlati — è prassi standard nell'assemblaggio elettronico e fotovoltaico. La sezione diagnostica a livello di linea riflette come vediamo questi guasti dal lato dell'attrezzatura. Nulla di quanto qui riportato si basa su test di laboratorio condotti da noi su qualsiasi flussante.
Correlato: Tecnologia delle celle 0BB: cosa cambia la rimozione della barra collettrice copre la decisione sul flusso che un processo saldato senza busbar impone a una linea.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: