La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Record mondiale LONGi HIBC 28,29%: LIC, iPET e cosa cambia per le linee di moduli
Indice
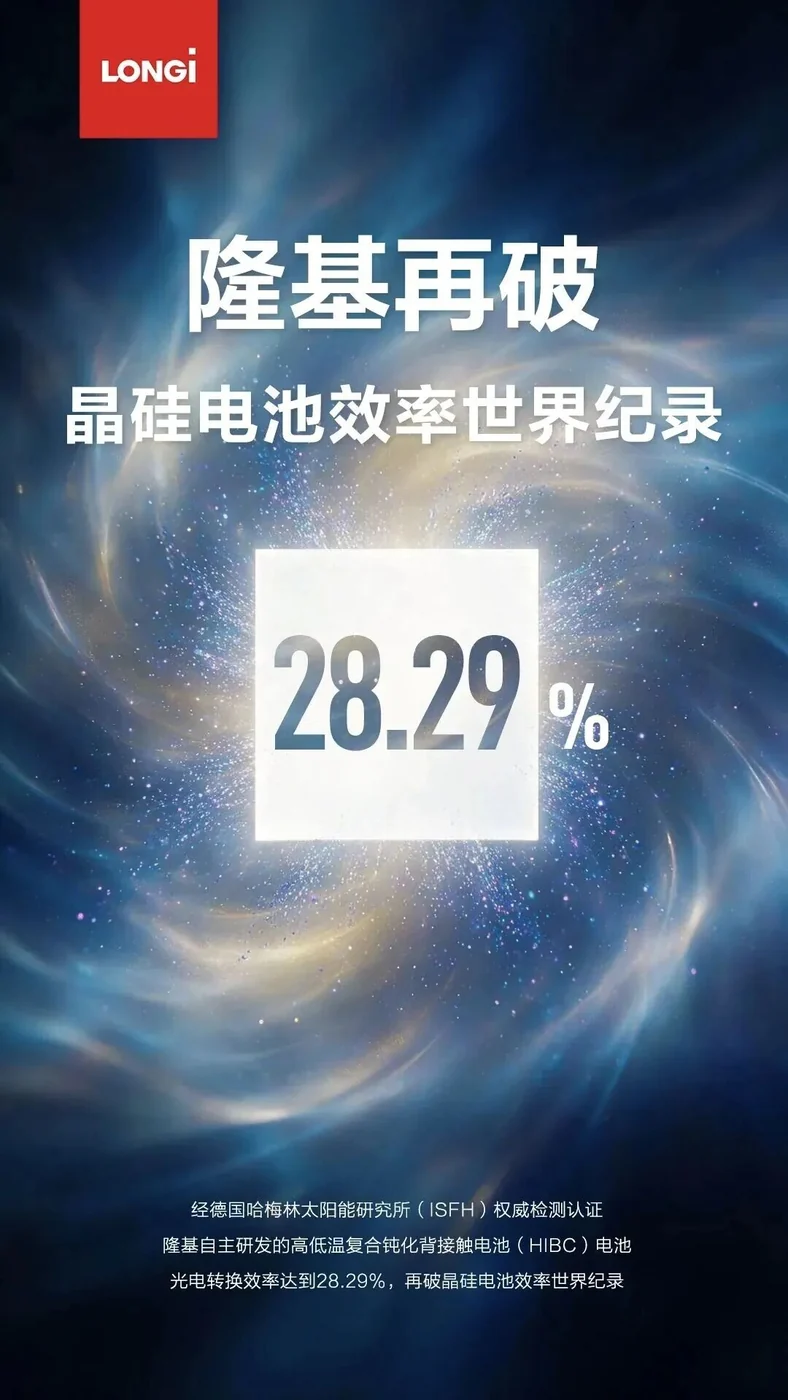
Il 24 settembre 2026, LONGi ha annunciato una cella solare in silicio a contatto posteriore interdigitato ibrido (HIBC) misurata con un'efficienza di conversione del 28,29%, confermata in modo indipendente dall'Institute for Solar Energy Research Hamelin (ISFH) in Germania. È un nuovo record mondiale per una cella in silicio cristallino a singola giunzione, e la terza volta che LONGi ha alzato quel numero nel 2026 — dopo il 28,04% e il 28,13% all'inizio dell'anno. Per chiunque stia costruendo o pianificando una linea di assemblaggio di moduli, la parte interessante non è il numero. Sono i due passaggi di processo che LONGi ha dovuto inventare per arrivarci, perché quei passaggi sono ciò che deciderà se le celle HIBC sono producibili su larga scala — e cosa dovrà gestire una linea di moduli compatibile con le BC quando arriveranno.
Cosa è stato effettivamente annunciato
| Articolo | Dettaglio |
|---|---|
| Tipo di cella | HIBC — Hybrid Interdigitated Back-Contact, l'architettura BC di terza generazione di LONGi |
| Efficienza di conversione | 28.29% |
| Confermato da | Institute for Solar Energy Research Hamelin (ISFH), Germania |
| Annunciato | 24 settembre 2026, alla fiera solare del Regno Unito a Birmingham |
| Posizione rispetto al limite teorico | Circa il 29,4% del limite del silicio cristallino a singola giunzione |
| Progressione di LONGi nel 2026 | 28,04% → 28,13% → 28,29% |
Il dato di efficienza e la conferma dell'ISFH sono stati riportati in modo indipendente da pv magazine e sistemi servo PV Tech. Il dettaglio del processo di seguito si basa sul rapporto dell'industria cinese di 新能供应链 ed è attribuito a esso piuttosto che a una nostra misurazione.
HIBC in un paragrafo
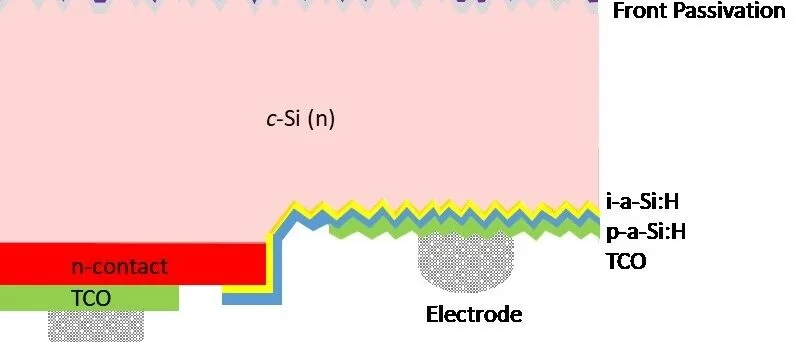
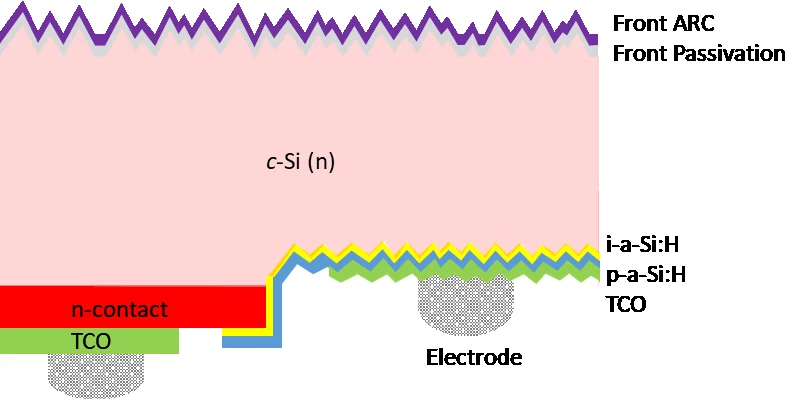
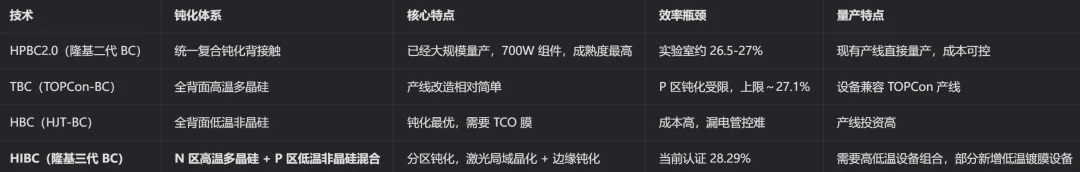
Le celle a contatto posteriore spostano sia l'elettrodo positivo che quello negativo sul retro, così nulla ombreggia la superficie frontale. TBC applica un contatto passivante TOPCon (polisilicio ad alta temperatura) su tutto quel motivo posteriore; HBC applica invece un contatto a eterogiunzione (silicio amorfo a bassa temperatura). HIBC non fa né l'uno né l'altro. Divide il retro in zone di raccolta N e P interdigitate e assegna a ciascuna zona il sistema di passivazione in cui è migliore: contatto in polisilicio ad alta temperatura sulla zona N che raccoglie gli elettroni, passivazione in silicio amorfo a bassa temperatura sulla zona P che raccoglie le lacune. Abbiamo trattato l'intera famiglia di acronimi e dove si colloca ciascuna architettura nella sequenza di processo nella nostra roadmap tecnologica delle celle BC; questo articolo si concentra su ciò che è nuovo nel risultato del 28,29%.
Le due innovazioni che sono effettivamente nuove
L'idea ibrida è discussa da un po'. Ciò che LONGi sembra aver risolto sono i due problemi ingegneristici che ne impedivano il funzionamento.
1. LIC — cristallizzazione locale indotta da laser
Il silicio amorfo passiva splendidamente ma conduce male in direzione verticale, perché è un film sottile disordinato e i portatori devono attraversarlo per raggiungere il metallo. La soluzione standard è uno strato di ossido conduttivo trasparente, che aggiunge costo, aggiunge assorbimento e crea un proprio percorso di dispersione laterale.
La risposta di HIBC è selettiva: cristallizzare il silicio solo dove il contatto è effettivamente realizzato. Un trattamento laser sub-micronico converte le punte delle piramidi nei punti di contatto in silicio nanocristallino, il che riduce bruscamente la resistenza di contatto verticale, mentre il resto del wafer mantiene il suo film di silicio amorfo originale e quindi mantiene la sua passivazione. Fondamentalmente, poiché vengono cristallizzati solo punti isolati, il percorso di dispersione laterale che deriverebbe dalla cristallizzazione dell'intero film non si forma mai.
Questo è un passaggio di processo laser con uno stretto controllo spaziale. È il tipo di stazione che deve essere specificata con la propria finestra di processo, la propria tolleranza di allineamento e il proprio controllo di resa — non aggiunta a uno strumento esistente come opzione.
2. iPET — passivazione dei bordi in situ
Una cella finita viene tagliata a misura. Il bordo tagliato è un muro di legami pendenti e un punto caldo di ricombinazione, e in una cella a contatto posteriore il bordo si trova vicino a entrambe le regioni di polarità. HIBC forma uno strato di passivazione sul bordo in situ durante il flusso di processo anziché come passaggio di riparazione separato successivo. Il guadagno riportato è di circa 1,7–3 mV di tensione a circuito aperto, oltre a una migliore integrità meccanica del bordo — il che conta perché le celle BC sono già note per la sensibilità all'incurvamento e alla deformazione.
Il vero collo di bottiglia: due budget termici su un unico wafer
Tutto quanto sopra deve avvenire sullo stesso substrato, e questa è la parte difficile. I passaggi ad alta temperatura — quelli che formano e attivano il contatto in polisilicio — operano a temperature che distruggerebbero un film di silicio amorfo. La deposizione di silicio amorfo a bassa temperatura deve avvenire dopo, oppure i passaggi ad alta temperatura devono essere organizzati in modo da non toccarlo mai.
Questo vincolo di sequenziamento, non la fisica della cella, è ciò che rende HIBC difficile da produrre. Le sfide di processo riportate sono:
Ordinamento dei passaggi ad alta temperatura / bassa temperatura e controllo del budget termico
Controllo della resa nel passaggio di cristallizzazione locale laser
Prevenire che i due regimi di processo danneggino i film l'uno dell'altro
Una finestra di processo ristretta è un problema di produzione molto prima di essere un problema di laboratorio. La cella record dimostra che l'architettura funziona; non dimostra che la finestra sia abbastanza ampia per una fabbrica da un gigawatt.
Cosa significa questo per le linee di assemblaggio dei moduli
Questa è la parte che ci riguarda direttamente, e vale la pena dirlo chiaramente: un record di cella non cambia la tua linea di moduli nel prossimo trimestre. La capacità delle celle richiede anni per essere costruita, e HIBC non è un cambiamento immediato per le fabbriche di celle esistenti. Ma ti dice cosa dovrà gestire la linea di moduli, ed è meglio pianificare le interfacce ora piuttosto che scoprirle durante un collaudo in fabbrica.
La gestione del contatto posteriore è una capacità a livello di linea, non un'opzione della macchina
Le celle BC non hanno busbar anteriori. La incordatura, la saldatura e l'ispezione operano quindi sulla superficie posteriore, il che cambia:
Manipolazione e orientamento della cella. Ogni stazione tra il taglierino e il laminatore deve sapere quale lato è rivolto verso l'alto e deve trattenere la cella senza segnare la superficie anteriore.
Geometria di saldatura. I pad di contatto sono sul retro e il passo è più fine. L'accuratezza di posizionamento e il profilo di temperatura sono più stretti rispetto a una cella convenzionale con saldatura frontale 5BB–20BB.
Controllo dell'imbarcamento. Le celle BC si inarcano più delle celle a contatto frontale sotto lo stesso carico termico, il che si ripercuote sulla manipolazione delle stringhe, sul posizionamento nel layup e sulla laminazione.
Ispezione. I difetti che contano su una stringa BC sono diversi, quindi l'ispezione EL e VI deve risolvere caratteristiche fini del lato posteriore anziché interruzioni della griglia frontale.
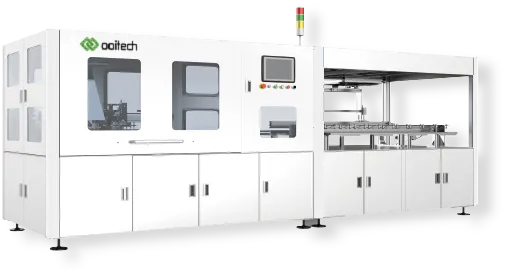
Queste sono le stazioni in cui una linea è pronta per il BC oppure no. Costruiamo le versioni specifiche per questo: la SC-20P back-contact cell laser cutting platform, la OSLB-1300 back-contact cell stringer, e la SL-1000 back-contact cell welder. Ogni programma BC serio che abbiamo fornito ha richiesto le stesse tre cose dal lato delle attrezzature: manipolazione più delicata, posizionamento più preciso e ispezione tarata sulla superficie posteriore.
Perché il record conta ancora se acquisti moduli, non celle
Tre conseguenze pratiche, nell'ordine in cui è probabile che raggiungano un reparto produttivo:
Il divario di efficienza tra le architetture continua ad ampliarsi, e ora è un divario a livello di cella. HIBC è un ibrido di due famiglie di processo, il che significa che il tetto di efficienza è determinato dall'integrazione dei processi anziché dalla scelta di una singola architettura. Aspettatevi che l'argomentazione della roadmap passi da “quale struttura” a “quale finestra di processo riuscite effettivamente a mantenere.”
La nuova capacità di celle sarà di nuova costruzione, non un retrofit. Secondo quanto riportato, LONGi ha validato HIBC su una linea pilota da 500 MW e prevede nuove linee anziché convertire le linee HPBC esistenti. Le attrezzature ad alta temperatura si trasferiscono; le attrezzature per la deposizione di silicio amorfo a bassa temperatura no. Si tratta di un ciclo di investimenti, e significa che i moduli HIBC arriveranno sul mercato nei tempi delle nuove fabbriche.
L'approvvigionamento di attrezzature per i moduli sarà anticipato. Quando si costruisce una linea di celle, la linea di moduli a valle viene specificata nello stesso momento. Se state pianificando capacità per ricevere celle BC, la stringer, il bussing, il layup e le stazioni di ispezione sono gli elementi con i tempi di consegna più lunghi e quelli con la minore tolleranza per un cambio di architettura tardivo.
Come lo affronteremmo
Se state valutando una linea di moduli BC o HIBC, le domande che decidono la specifica delle attrezzature non sono il numero di efficienza di punta. Sono:
Formato e spessore della cella, e l'imbarcamento che misurate effettivamente sulle celle in ingresso
Layout e passo dei pad di contatto posteriori, e il processo di saldatura richiesto da quel layout
Se la linea deve far funzionare BC e TOPCon sulle stesse attrezzature, e con quale frequenza cambia
Qual è la specifica di ispezione, in termini del più piccolo difetto del lato posteriore che deve essere rilevato
Rispondete a queste quattro e la lista delle stazioni segue. Ooitech costruisce la linea di moduli completa — full automatic solar panel production line equipment, stringer, layup, bussing, laminatori, incorniciatura e collaudo — e abbiamo fornito configurazioni abilitate al BC per programmi BC, IBC e HPBC. Se volete verificare se una linea che state pianificando può accettare un formato di cella BC, inviateci il disegno della cella e il layout del modulo e vi diremo quali stazioni devono cambiare.
Domande frequenti
Il 28,29% è un'efficienza di modulo o un'efficienza di cella?
Efficienza di cella, misurata su una cella di laboratorio e confermata da ISFH. L'efficienza del modulo è sempre inferiore, a causa delle perdite di impacchettamento, delle perdite di interconnessione e dell'area occupata dalla cornice e dalle busbar. Non tradurre direttamente un record di cella in un numero di datasheet di modulo.
HIBC rende obsoleti TBC e HBC?
Non immediatamente. HIBC è più difficile da produrre rispetto a entrambi, perché deve mantenere due budget termici su un unico wafer. TBC e HBC rimangono flussi di processo più semplici. Il record mostra che l'architettura ibrida ha il tetto più alto, non che le vie più semplici abbiano perso il loro vantaggio di costo.
Una linea di moduli TOPCon o HPBC esistente può essere convertita per far funzionare celle BC?
In parte. Le stazioni di manipolazione meccanica, layup e laminazione sono in gran parte riutilizzabili, ma le stazioni rivolte alle celle — taglio, incordatura, saldatura e ispezione — di solito necessitano di versioni specifiche per BC, perché la geometria dei contatti e i requisiti di manipolazione sono diversi. Se una conversione abbia senso dipende da quanto della linea è rivolto alle celle rispetto a quanto è rivolto al pannello.
Qual è la differenza tra LIC e la normale lavorazione laser su una linea di celle?
I normali passaggi laser su una linea di celle tagliano, drogono o ablano. LIC è un passaggio di cristallizzazione localizzata: cambia la fase del silicio nel punto di contatto anziché rimuovere o aggiungere materiale. Questo rende l'allineamento e il controllo dell'energia i parametri critici, e rende il passaggio sensibile a qualsiasi cosa a monte che modifichi la topografia della superficie.
Dove posso leggere le fonti primarie?
Il risultato di efficienza e la conferma di ISFH sono riportati da pv magazine e sistemi servo PV Tech. La descrizione a livello di processo di LIC e iPET proviene dal rapporto di settore pubblicato da 新能供应链. Le cifre attribuite a quel rapporto sono come pubblicate lì; non le abbiamo verificate in modo indipendente.
Correlato: Celle BC a contatto ibrido: cosa deve ancora dimostrare il 28% — cosa dimostra realmente un record ibrido certificato da terzi del 28,29%.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: