La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Ordini BC prenotati fino al 2027: cosa cambia per una linea di moduli
Indice
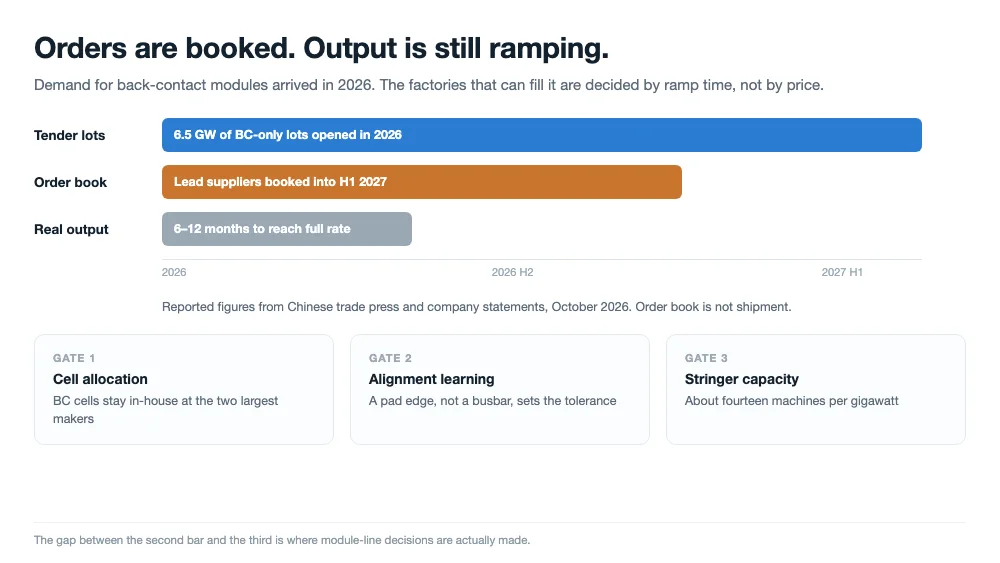
Risposta rapida: Nell'ottobre 2026, i report commerciali cinesi e le comunicazioni societarie collocavano le gare utility-scale per moduli BC oltre i 6,5 GW per l'anno e descrivevano portafogli ordini dei due principali produttori BC in corso fino al primo semestre 2027. Per una linea di moduli, questo cambia la sequenza di pianificazione più che la ricetta di saldatura: allocazione delle celle, tempo di ramp-up e capacità degli stringer ora determinano la data di consegna più di quanto faccia il prezzo dei moduli.
Cosa è cambiato nel 2026
Le celle back-contact hanno trascorso gli ultimi cinque anni come prodotto premium per tetti, venduto principalmente in Europa e Giappone, a un prezzo che la maggior parte dei progetti utility non avrebbe pagato. I report dell'ottobre 2026 descrivono un mercato diverso. Acquirenti statali tra cui Datang, Jingneng, CNPC e il gruppo South-to-North Water Diversion hanno aperto lotti di gara specifici per BC nel 2026, e il volume complessivo è riportato oltre i 6,5 GW. Un lotto di gara non è un ordine di acquisto, ma un'utility che inserisce un lotto solo BC nel proprio programma di approvvigionamento ha già accettato il premium nel proprio budget.
I numeri attribuiti ai due maggiori fornitori indicano quanto sia stretta la coda. AIKO è riportata con circa 15 GW di ordini di moduli ABC in portafoglio, prenotati fino al primo semestre 2027, più un lotto BC da 4 GW nel programma 2026–2027 di Datang. I moduli HPBC 2.0 di LONGi sono quotati a 650–670 W in produzione mainstream, con spedizioni cumulative BC in avvicinamento a 100 GW entro la fine del 2026. GCL ha spedito moduli back-contact GPC all'estero, TCL Zhonghuan ha un ordine BC utility-scale in Australia, e Trina è in fase di campionatura e discussioni quadro.
Considerate questi come dati riportati, non verificati. La fonte è la stampa commerciale cinese che riporta dichiarazioni societarie, e non abbiamo verificato nulla in modo indipendente. Ciò che conta per una fabbrica è il modello dietro i numeri: la domanda è arrivata più velocemente della capacità di produrre celle, e il divario viene colmato prenotando capacità anziché con la concorrenza sui prezzi.
| Cosa dicono i report dell'ottobre 2026 | Cosa cambia per un pianificatore di linea |
|---|---|
| Volume gare BC oltre 6,5 GW nel 2026 | Una decisione sulla capacità BC passa da opzionale a programmata, perché un lotto utility non può essere servito con moduli TOPCon |
| Portafogli ordini fino al primo semestre 2027 | La data di consegna dipende dall'allocazione delle celle, quindi la linea di moduli deve essere pronta prima che arrivino le celle, non dopo |
| Nuove linee BC che impiegano 6–12 mesi per raggiungere il regime | Il ramp-up, non l'acquisto, è il collo di bottiglia; i tempi di consegna delle attrezzature e la messa in servizio rientrano in quella finestra |
| Celle BC in gran parte riservate ai moduli interni | L'offerta di celle sul mercato è scarsa, quindi una linea BC senza un accordo per le celle è una linea senza programma |
| Capacità domestica di celle BC potenzialmente oltre 100 GW nel 2026 | La capacità non è produzione; resa e allocazione delle celle decidono cosa esce effettivamente dallo stabilimento |
Un portafoglio ordini non è produzione
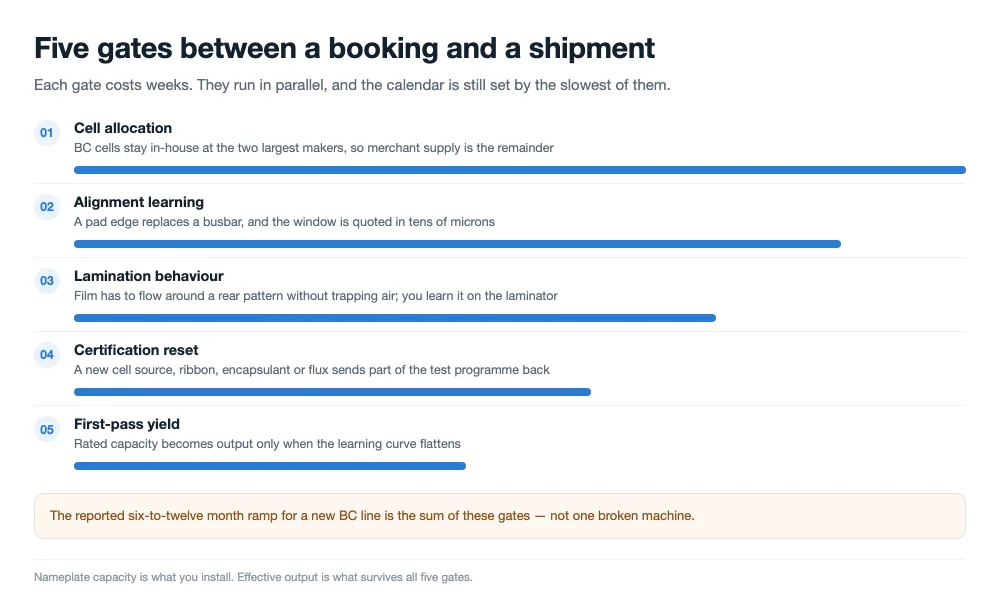
La frase che fa più lavoro nei report è "la capacità non equivale a spedizioni effettive". Una linea BC installata e una linea BC che spedisce a regime sono separate da cinque cose, e solo una di esse è l'attrezzatura.
La prima è l'approvvigionamento delle celle. Se i due maggiori produttori BC tengono le loro celle per i propri moduli, una fabbrica di moduli merchant compete per il resto, e il resto si muove lentamente perché ogni cella che vende è un modulo che non può spedire essa stessa. La seconda è l'apprendimento di processo. Una cella back-contact mette entrambe le polarità su una sola superficie, il che trasforma una stazione di saldatura in un problema di allineamento con una finestra misurata in decine di micron; la curva di apprendimento degli operatori su quella stazione è più lunga che su una cella con busbar, e si manifesta nella resa al primo passaggio, non nella capacità nominale. Il lato cella di quel problema vale la pena di essere compreso prima di acquistare qualsiasi cosa: il pattern posteriore è ciò che rende difficile il giunto, e il processo di produzione delle celle decide quanta tolleranza si ottiene.
La terza è il comportamento di incapsulamento e laminazione. Un pattern sul lato posteriore con pad stretti e linee di colla richiede che lo stack sia abbastanza piatto perché il film scorra attorno senza intrappolare aria, e questo si scopre sul laminatore, non sul disegno. La quarta è la certificazione: qualsiasi cambio di fornitore di celle, nastro, incapsulante o flusso resetta parte del lavoro di qualifica. La quinta è quella per cui nessuno mette a budget, ovvero che tutte e quattro le precedenti si sovrappongono, quindi la linea raggiunge la sua produzione nominale mesi dopo il collaudo dell'ultima macchina.
Eseguiamo layup back-contact su laminatori riscaldati a olio con evacuazione multistadio, controllando l'uniformità di temperatura su celle da 130 a 170 μm in modo che l'incapsulante si sciolga uniformemente nel pattern posteriore senza intrappolare bolle d'aria.
Ecco perché il ramp-up riportato di 6–12 mesi per una nuova linea BC non è una scusa commerciale. È la forma normale di un ramp-up back-contact, ed è il numero su cui pianificare quando un'aggiudicazione di gara mette una data di consegna sulla vostra scrivania.
Perché la stazione di stringing è il gate più lento
Su una cella front-contact, il nastro atterra su un pad busbar largo diversi millimetri, e un offset lascia comunque metallo sotto il giunto. Su una cella back-contact lo stesso offset può collocare una striscia tra due dita di polarità opposta, il che non è un giunto debole ma un corto. La tolleranza di posizionamento smette quindi di essere una questione di calibrazione della macchina e diventa una questione di misurazione: dovete sapere dove si trova il bordo del pad, su ogni cella, per tutto il turno. Se la meccanica della stazione è nuova per voi, la sequenza di saldatura delle stringhe per celle BC la illustra stazione per stazione.
Ne derivano tre conseguenze, e sono meccaniche più che metallurgiche. L'allineamento deve essere basato sulla visione, perché un arresto meccanico non può vedere il pad. La forza di tenuta deve essere bassa e uniforme, perché una cella da 130–170 μm con un pattern di interconnessione posteriore completo si crepa invece di flettersi. E il nastro deve essere piatto, perché un filo tondo tocca un pad piatto lungo una linea invece che su un'area. La metallurgia della saldatura in sé — bagnabilità, crescita di intermetallici, solidificazione — non cambia molto; è la stessa lega a base di stagno che fa le stesse tre cose.
Ecco perché anche le varianti 0BB contano in questo caso. L'incollaggio a punti, il nastro e l'interconnessione a film completo spostano tutti una parte della connessione più avanti nel processo, il che riduce il tempo che la cella trascorre ad alta temperatura e amplia la finestra di processo, ma sposta anche a valle la scoperta di una giunzione difettosa. Un difetto che prima veniva rilevato allo stringer ora compare dopo la laminazione, quando il modulo vale molto di più. Per una linea che pianifica un ramp BC, questo compromesso vale la pena di essere compreso prima che arrivi l'attrezzatura, non dopo.
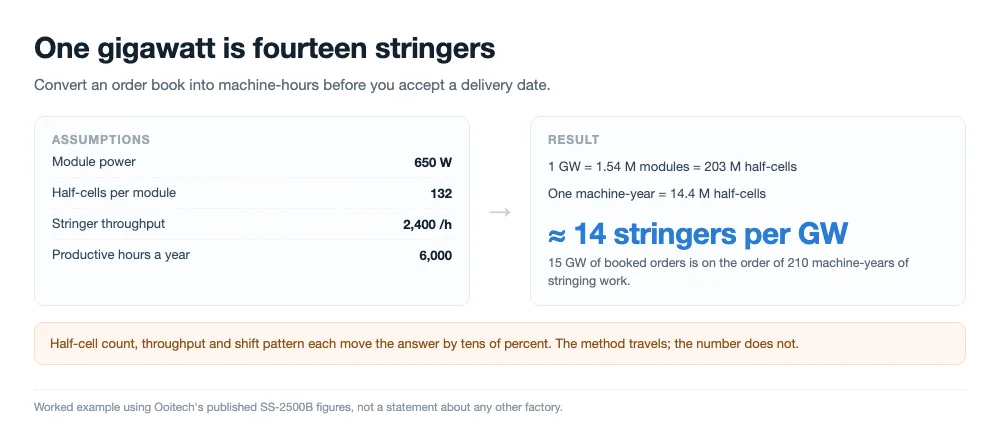
Il modo corretto di leggere un piano di capacità BC è quindi convertire i gigawatt in stringer-anni. Prendiamo un modulo da 650 W, 132 semicelle al suo interno, 2.400 semicelle all'ora su una macchina della classe SS-2500B e circa 6.000 ore produttive all'anno: uno stringer copre all'incirca 71 MW di produzione di moduli all'anno, quindi un gigawatt equivale a circa quattordici macchine. Quindici gigawatt di ordini acquisiti corrispondono all'ordine di duecento stringer-anni di lavoro. Confrontatelo con un ramp da sei a dodici mesi e la coda smette di sembrare una storia di marketing e inizia a sembrare aritmetica.
Questi sono i nostri dati pubblicati usati come esempio di calcolo, non un'affermazione sulla fabbrica di qualcun altro. Il numero di semicelle, la produttività e le ore disponibili spostano tutti il risultato di decine di punti percentuali. Il metodo è ciò che si trasferisce: dimensionare prima la capacità di stringing, poi il resto della linea.
Cosa si può preparare prima che arrivino le celle
Se la vostra linea è in attesa di celle BC, la maggior parte del lavoro di ramp può essere fatta in anticipo. Saldate un lotto di qualifica da ciascuna fonte di celle prevista sulla macchina che possedete effettivamente, non su un'unità dimostrativa, e registrate cosa fa la giunzione ai margini della finestra. Questo singolo esercizio trasforma un'incognita in una libreria di ricette, ed è la differenza tra una linea che parte al 90% e una linea che parte al 60%.
La seconda preparazione è mantenere la piattaforma in grado di cambiare prodotto senza una ricostruzione meccanica. Una linea che necessita di una modifica hardware tra un lotto TOPCon e un lotto BC perde giorni per ogni cambio, e una linea con una ricetta commutabile e un carrier comune perde ore. Se prevedete di gestire entrambe le tecnologie per un paio d'anni mentre il mercato decide, quella differenza è l'intero business case.
| Voce di preparazione | Perché conta di più per BC | Evidenze da richiedere |
|---|---|---|
| Lotto di qualifica per fonte di celle | La pasta, la geometria dei finger e la larghezza dei pad differiscono da produttore a produttore, e la ricetta segue la cella | Resa al primo passaggio e resistenza al peeling per fonte, sulla vostra macchina |
| Tolleranza di posizionamento in micron | Un nastro posizionato male può collegare polarità opposte invece di limitarsi a sovrapporsi insufficientemente | Distribuzione dell'offset misurata su un intero turno, non su una singola corsa riuscita |
| Impostazione di forza e planarità | Le celle sottili con un pattern posteriore denso si rompono sotto una forza che una cella con busbar tollera | Tasso di rottura dopo la saldatura, per spessore della cella |
| Ispezione post-saldatura | Le micro-crepe vicino al pad possono non emergere in un pull test che la giunzione supera | Immagini EL confrontate prima e dopo lo stringing |
| Tempo di cambio prodotto | Un portafoglio ordini misto significa passare da una tecnologia all'altra nella stessa settimana | Cambio documentato con una prova cronometrata, non una stima |
Il lato approvvigionamento è già cambiato
Gli sviluppatori e gli EPC citati nella stessa reportistica descrivono una negoziazione diversa da quella che conducevano due anni fa. La domanda non è più quanto costa il modulo; è quale slot di produzione è disponibile. Gli accordi a lungo termine che bloccano i volumi, e la prenotazione anticipata della capacità di linea, stanno diventando il modo standard di acquistare moduli BC in Cina, e i progetti che non hanno prenotato in anticipo vengono spinti all'anno successivo.
Questo comportamento si trasmette a monte. Se i vostri clienti prenotano la capacità della vostra linea, voi prenotate la vostra fornitura di celle e la vostra attrezzatura allo stesso modo. Una decisione BC che inizia quando il bando viene firmato sarà sempre in ritardo, perché l'allocazione delle celle, il lead time della macchina e il ramp si sovrappongono invece di mettersi in coda.
Leggere un lotto di gara BC prima di rispondere
Un lotto BC per utility è scritto da un ingegnere che ha già deciso cosa deve fare il modulo, e il documento di solito dice più sulla linea che sul prezzo. Il power bin è la prima cosa da verificare rispetto alla vostra capacità. Un lotto che richiede un bin da 650 W da celle che producono 670 W nelle mani del fornitore vi lascia un budget di perdita per stringing, layup e laminazione; se la vostra resa al primo passaggio è ancora in apprendimento, quel budget è la differenza tra spedire e rilavorare.
La seconda cosa da leggere è come il lotto descrive l'ispezione. I moduli back-contact nascondono parte della loro interconnessione sul retro, quindi i criteri EL e i criteri visivi devono essere letti insieme alla costruzione del modulo. Se la gara presuppone un'immagine EL del lato posteriore a una data risoluzione, la vostra stazione di ispezione deve essere in grado di produrla, e questa è una decisione di acquisto piuttosto che operativa.
La terza è la distinta base dietro la garanzia. La colla isolante, il nastro piatto, l'incapsulante e la junction box compaiono tutti nel file di qualifica, e un lotto che ne fissa uno qualsiasi rimuove la vostra capacità di sostituire durante il ramp. Vale la pena confermarlo prima di firmare, perché la sostituzione che avevate pianificato come leva di costo potrebbe già essere esclusa.
- Power bin e il budget di perdita che implica per la vostra linea
- Criteri di accettazione EL e visivi, inclusa l'imaging del lato posteriore
- Quali materiali fissano la garanzia e il file di qualifica
- Se la costruzione del modulo presuppone interconnessione con colla, nastro o film
- Programma di consegna rispetto alla vostra data di ramp realistica, non alla vostra data nominale
Niente di tutto questo è esotico. È la stessa lista che leggereste per qualsiasi gara, applicata a un prodotto i cui modi di guasto si trovano sul lato che non potete vedere dalla parte anteriore.
Tre modi per aggiungere capacità BC
Non esiste un'unica risposta giusta, solo tre strutture con profili di rischio diversi. Decidete in quale vi trovate prima di richiedere preventivi, perché l'attrezzatura, il personale e il lavoro di certificazione differiscono.
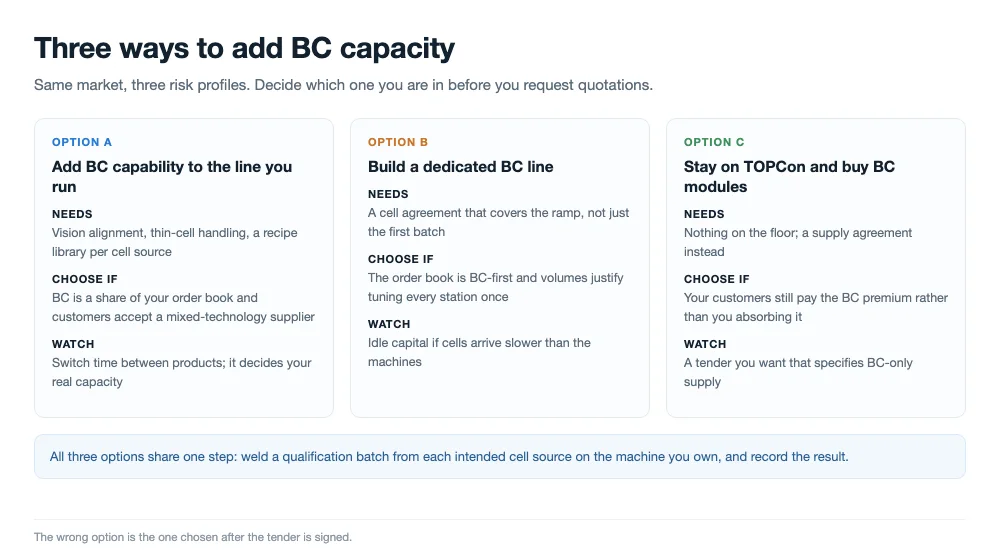
Aggiungi la capacità BC alla linea che già gestisci
Se la tua piattaforma esistente gestisce già celle sottili e dispone di allineamento visivo, il costo marginale è una libreria di ricette, un lotto di qualifica per ciascuna fonte di celle e la riqualificazione del personale. Scegli questa opzione quando il BC rappresenta una parte del tuo portafoglio ordini e non la totalità, e quando i tuoi clienti accettano un fornitore multi-tecnologia.
Costruisci una linea BC dedicata
Se il portafoglio ordini è orientato principalmente al BC e i volumi lo giustificano, una linea dedicata elimina la penalizzazione del cambio e ti consente di ottimizzare ogni stazione per un unico prodotto. Scegli questa opzione quando hai un accordo sulle celle che copre la rampa di produzione, perché una linea dedicata con fornitura di celle sottili è il modo più costoso di immobilizzare capitale.
Rimani su TOPCon e acquista moduli BC
Se il tuo mercato non richiede ancora il BC e i tuoi volumi sono ridotti, acquistare moduli BC finiti per i progetti che li richiedono mantiene libero il capitale. Scegli questa opzione quando il premio di prezzo del BC è ancora pagato dal tuo cliente anziché da te, e riconsidera la decisione quando una gara a cui vuoi partecipare richiede una fornitura esclusivamente BC.
Cosa potrebbe cambiare questo scenario
Cinque fattori meritano attenzione, e ciascuno di essi sposta lo scenario in una direzione diversa. La fornitura di celle sul mercato è il primo: se i due maggiori produttori iniziano a vendere celle BC esternamente in volume, la rampa di produzione dei moduli smette di essere vincolata dall'allocazione. La riduzione dell'argento e la semplificazione dei processi sono il secondo: entrambe riducono il divario di costo che attualmente giustifica il premio di prezzo. Il terzo è se le gare delle utility continuano a prevedere lotti specifici per il BC, che è ciò che ha trasformato un prodotto per tetti in un prodotto per utility.
Il quarto è il percorso di interconnessione. Se i metodi di incollaggio e film in stile 0BB maturano, la stazione di stringing diventa meno un collo di bottiglia e il laminatore lo diventa di più, il che cambia dove una linea dovrebbe investire il proprio capitale. Il quinto è semplicemente la curva di resa: un fornitore che pubblica una resa al primo passaggio del 98% a piena velocità ti sta dicendo qualcosa di diverso da uno che pubblica la capacità nominale.
Per evitare che la fase di laminazione limiti il ritmo della linea, abbiniamo laminatori a doppia camera con fasi di riscaldamento e raffreddamento separate, mantenendo uno scambio termico costante su moduli da 132 semicelle durante i cicli di polimerizzazione più lunghi.
Domande frequenti
Il portafoglio ordini BC è reale o è capacità annunciata?
Entrambi esistono, e la reportistica li confonde. Gli ordini acquisiti e la capacità installata sono numeri diversi; ciò che conta per una data di consegna è la produzione corretta per la resa, che raramente viene divulgata. Chiedi cifre di spedizione o di ricavi, non gigawatt nominali.
Una linea TOPCon esistente può essere convertita al BC?
In parte. Lo stringer necessita di allineamento visivo e di una forza di tenuta più bassa e uniforme, e le stazioni di layup e laminazione devono gestire un pattern sul lato posteriore. Gran parte della linea rimane invariata, ed è per questo che aggiungere la capacità BC a una piattaforma esistente è di solito più economico di un nuovo edificio.
Perché una linea BC impiega da sei a dodici mesi per raggiungere la piena velocità?
Perché i vincoli si accumulano anziché mettersi in coda: allocazione delle celle, apprendimento dell'allineamento, comportamento in laminazione, certificazione di ogni materiale modificato e miglioramento della resa al primo passaggio procedono tutti contemporaneamente. Nessuno di essi è lento da solo; insieme determinano il calendario.
Quanti stringer servono per un gigawatt?
Con moduli da 650 W, 132 semicelle ciascuno, 2.400 semicelle all'ora e 6.000 ore produttive, circa quattordici. Cambia una qualsiasi di queste ipotesi e la risposta varia di decine di punti percentuali, quindi esegui il calcolo con il tuo formato di celle e il tuo schema di turni.
Il BC necessita di un nastro diverso?
Di solito nastro piatto anziché rotondo, perché il pad posteriore è una superficie piatta con una larghezza definita e un filo rotondo la tocca solo lungo una linea. Lo spessore e la durezza del rivestimento rimangono nel range normale, anche se la rigidità deve adattarsi a una cella più sottile.
E per quanto riguarda HJT e TOPCon mentre il BC si sviluppa?
Una piattaforma che dispone di una libreria di ricette può gestire tutti e tre. HJT stabilisce il limite massimo sulla temperatura di processo, TOPCon e BC si collocano in un range simile, e l'hardware della macchina non deve cambiare tra di essi se il carrier e il sistema di allineamento sono comuni.
Ho bisogno di una nuova certificazione per produrre moduli BC?
Sì, per qualsiasi cosa che modifichi la distinta base o la costruzione della cella. La qualifica IEC è legata al design e ai materiali testati, quindi un nuovo tipo di cella o un nuovo encapsulante comporta che parte del programma di test venga ripetuto. Pianificalo all'interno della rampa, non dopo.
Se il BC è esaurito, questo fa salire i prezzi dei moduli?
Sostiene un premio di prezzo piuttosto che un picco di prezzo spot, perché gli acquirenti sono utility con accordi a lungo termine. L'effetto visibile è il tempo di consegna e l'allocazione, con il prezzo che si muove più lentamente della disponibilità.
Considerazioni finali
La storia del BC nell'ottobre 2026 è in realtà una storia di pianificazione. La domanda è prenotata, le celle sono allocate, e le fabbriche che vinceranno i prossimi due anni sono quelle che trattano la rampa come il prodotto anziché come il ritardo. Se stai pianificando una linea BC, dimensiona prima la capacità di stringing, prova il giunto su un lotto di qualifica da ciascuna fonte di celle, e mantieni la piattaforma in grado di tornare indietro. Il mercato deciderà quanto BC vuole; il calendario deciderà chi può consegnarlo.
Letture correlate:
- Compatibilità celle BC: sei produttori, un'unica tabber stringer
- Perché le celle BC sono difficili da produrre: il processo a due fasi self-masked di AIKO
- Celle solari BC spiegate: struttura e saldatura dei nastri
- 0BB sulle celle solari a contatto posteriore: vantaggi e limiti di resa
- Perché le celle solari BC necessitano di colla isolante sul retro?
- Macchina Tabber e Stringer: Come funziona, come scegliere
- SS-2500B Tabber Stringer per celle solari completamente automatico
- SS-1500B Macchina Automatica per Saldatura Celle Solari
OOITech fornisce laminatori a camera singola e doppia solar panel laminator machines con riscaldamento elettrico o a olio diatermico per linee di moduli back-contact e ibridi. Se stai adattando il tuo processo per margini ristretti di contatto posteriore, invia i tuoi disegni, uno stack di moduli o celle campione al nostro team di ingegneria per test di laminazione e valutazione del profilo termico.