La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Adesivo e incapsulante UV: l'interfaccia che il caldo umido trova
Indice
Risposta rapida: Un retrofit back-contact aggiunge due sistemi organici che devono polimerizzare all'interno dello stesso sandwich: un adesivo polimerizzato a UV su ogni giunto e un film encapsulante reticolante attorno ad esso. Nessun fornitore testa il prodotto dell'altro sul vostro stack, e il cedimento che ne deriva si manifesta in damp heat come un giunto o una bolla, non come un problema del film. La chimica è ordinaria. Una superficie adesiva non appiccicosa aderisce meno prontamente di una non polimerizzata, una polimerizzazione incompleta rilascia volatili esattamente dove il film sta cercando di sigillare, un adesivo polimerizzato è molto più rigido del film ammorbidito, quindi il raffreddamento carica il bordo del giunto, e le specie a basso peso molecolare possono migrare nel film e disturbare la sua reticolazione. Ciò che risolve la maggior parte di questo è una ricetta di laminazione con più tempo di vuoto, una finestra di temperatura che rispetti entrambi i programmi di polimerizzazione, un raffreddamento più lento e una distribuzione della forza di trazione misurata dopo 1.000 ore anziché prima.
Due fornitori, due schede tecniche, un'interfaccia. Il fornitore dell'adesivo ha testato su vetro. Il fornitore del film ha testato su uno stack che non contiene adesivo UV. Il vostro modulo è il primo posto in cui entrambe le cose sono vere contemporaneamente, e nessuno dei due l'ha mai eseguito.
Due polimeri, un programma di polimerizzazione
Un modulo back-contact 0BB porta due sistemi di polimerizzazione progettati separatamente. L'adesivo viene posizionato e irradiato all'interno della stazione di stringatura, perché il giunto deve tenere prima che la stringa possa essere sollevata. Il film encapsulante reticolo più tardi, nel laminatore, sottovuoto a una temperatura di circa 140-150 °C per un tempo di permanenza misurato in minuti. Entrambe le reazioni devono raggiungere un grado di conversione utile nello stesso stack, e la seconda avviene a contatto con la superficie della prima.
Questo è l'intero problema in una frase. Tutto il resto in questo articolo è una conseguenza: come appare la superficie dell'adesivo quando il film arriva sopra di essa, cosa esce dall'adesivo quando viene riscaldato di nuovo, e cosa succede al giunto quando lo stack si raffredda e il film si irrigidisce attorno a un legame già vetroso.
Cos'è un adesivo UV e cosa la sua polimerizzazione non può vedere
Le due famiglie utilizzate in questa applicazione polimerizzano con chimiche diverse. I sistemi acrilici polimerizzano tramite radicali, e i radicali vengono disattivati dall'ossigeno, motivo per cui la superficie di un cordone polimerizzato radicalicamente può rimanere sotto-polimerizzata mentre la massa è dura. I sistemi epossidici polimerizzano cationicamente, sono inibiti dall'umidità anziché dall'ossigeno, e continuano a reagire dopo che la lampada è spenta, il che è comodo e significa anche che il grado di polimerizzazione al momento della laminazione dipende da quanto tempo la stringa è rimasta ferma prima.
C'è un secondo punto cieco, ed è geometrico. La luce ultravioletta raggiunge ciò che riesce a vedere. L'adesivo sotto il ribbon e lungo il lato in ombra di un giunto riceve una frazione della dose che riceve il cordone esposto, quindi il giunto non è polimerizzato uniformemente, e il lato inferiore, la parte a contatto con il finger, è la parte a cui verrà chiesto di sopportare il carico. La pre-polimerizzazione allo stringer è un requisito di manipolazione, non una polimerizzazione completata.
"Polimerizzalo di più" è la risposta intuitiva ed è una manopola a due facce. Più dose migliora la coesione nell'adesivo, e spinge anche la superficie verso uno stato completamente reagito a bassa energia che aderisce meno prontamente al film, e può spingere ulteriormente la migrazione di frammenti di fotoiniziatore e altre specie a basso peso molecolare. L'intervallo utile è una finestra, non un massimo.
Quattro domande all'interfaccia del film
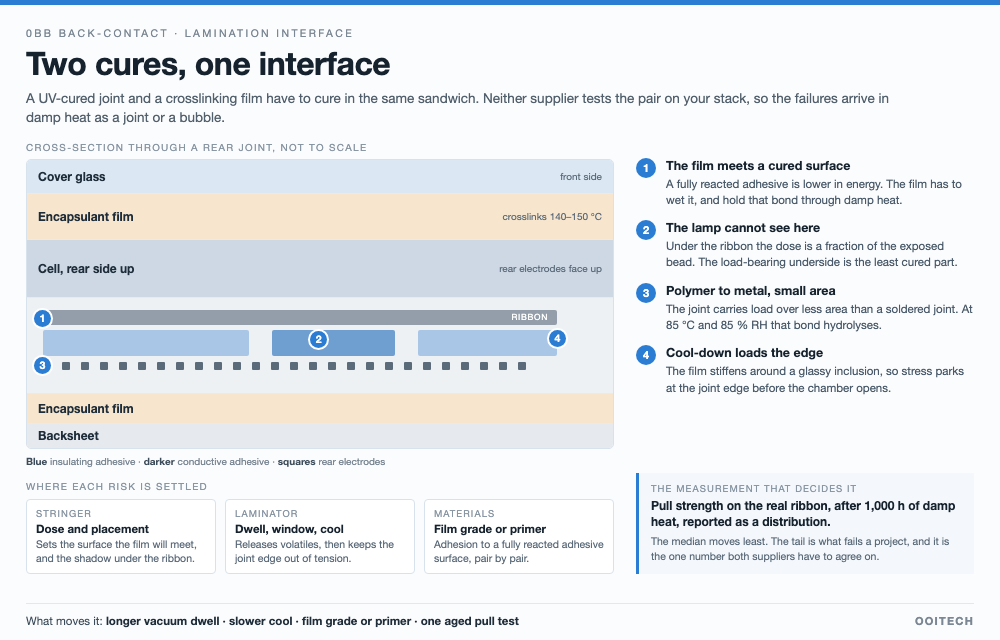
Quando il film si posa, quattro cose decidono se l'interfaccia sopravvive. Nessuna di esse è visibile in un test di pelatura fatto lo stesso giorno.
Un giunto posteriore in sezione: il film arriva sopra un adesivo già polimerizzato, la lampada non può raggiungere sotto il ribbon, il legame metallico è piccolo, e il raffreddamento deposita lo stress sul bordo del giunto. Non in scala.
- Energia superficiale. Una superficie acrilica o epossidica completamente polimerizzata è chimicamente diversa da una non polimerizzata, e spesso ha energia inferiore. Il film deve bagnarla, formare un legame e mantenere quel legame attraverso un ciclo di damp heat. Se un dato film lo faccia su un dato adesivo è una questione di formulazione risolta testando la coppia, non leggendo l'una o l'altra scheda tecnica.
- Volatili rilasciati durante il secondo riscaldamento. Un adesivo parzialmente polimerizzato contiene ancora monomero non reagito, frammenti di fotoiniziatore e umidità assorbita. Riscaldarlo sottovuoto li spinge fuori nello spazio che il film sta cercando di chiudere, che è una via per bolle disposte in linea lungo la fila di giunti. Questa è la stessa famiglia di difetti delle bolle a forma di linea lungo i ribbon viste con film EPE, che arrivano da una fonte diversa.
- Il salto di modulo. Alla temperatura di laminazione il film è morbido e l'adesivo polimerizzato no. Man mano che lo stack si raffredda, il film si irrigidisce e si restringe contro un'inclusione che non lo segue, e lo stress si concentra sul bordo del giunto. Un giunto che ha superato un test di trazione a 25 °C può quindi essere precaricato prima ancora di raggiungere una camera.
- Migrazione nel film. Le specie a basso peso molecolare a un'interfaccia non rimangono all'interfaccia. Se diffondono nell'encapsulante possono disturbare localmente la reticolazione, cambiare il comportamento di ingiallimento e alterare l'adesione attorno al giunto. Nulla di tutto ciò è visibile su una linea di produzione. La chimica dei residui che decide l'affidabilità del modulo non è un argomento nuovo su questa linea, che è il punto che la questione del flusso no-clean solleva al ribbon.
Perché il damp heat trova prima il giunto
Due proprietà di questa architettura spiegano perché la sequenza di qualifica tende a terminare al giunto posteriore anziché al film o al vetro.
Primo, il giunto è un legame polimero-metallo che porta carico meccanico, su un'area più piccola di quella che avrebbe un giunto saldato. L'adesione a un'interfaccia metallica si degrada per idrolisi a 85 °C e 85 % di umidità relativa, e l'ossido o idrossido che si forma non è ciò a cui l'adesivo era formulato per aderire. Un giunto saldato cede diversamente, attraverso la crescita intermetallica, che è lenta e meglio compresa. Secondo, le funzioni elettriche e meccaniche risiedono nello stesso punto: l'adesivo conduce o isola oltre a tenere, quindi una perdita parziale di adesione e una perdita parziale di resistenza di contatto arrivano insieme.
La conseguenza pratica riguarda la sequenza. Le prove di calore umido, ciclaggio termico e degradazione indotta dal potenziale vengono solitamente eseguite come voci di qualifica separate, e una pila che supera ciascuna di esse singolarmente può comunque fallire quando vengono eseguite in ordine, perché la prima prova apre un'interfaccia che la seconda sollecita meccanicamente, e la terza vi spinge corrente ionica. Se il piano è vendere a progetti che richiedono una revisione di bancabilità, il risultato sequenziale è quello che viene letto.
Le manopole di laminazione che la spostano davvero
L'interfaccia è fissata nel laminatore, che il consueto modello di costo di retrofit conta come attrezzatura riutilizzata. Tale classificazione è corretta per il budget di capitale e fuorviante per il processo: la macchina non cambia, cambia la ricetta.
| Manopola | Cosa cambia all'interfaccia | Cosa costa |
|---|---|---|
| Permanenza sotto vuoto prima della pressione | Dà a un adesivo parzialmente polimerizzato il tempo di rilasciare volatili e umidità assorbita prima che il film si chiuda sopra di esso | Tempo di ciclo, direttamente, su ogni modulo |
| Finestra di temperatura | Deve stare al di sopra dell'intervallo di rammollimento del film e rispettare comunque il comportamento di post-polimerizzazione e migrazione dell'adesivo | Produttività, e restringe la finestra alla quale è possibile operare |
| Pressione e uniformità del piatto | Chiude i vuoti lungo la fila di giunzione e bagna il film contro una superficie polimerizzata | Condizione dell'attrezzatura, planarità e età del diaframma diventano variabili di processo |
| Rampa di raffreddamento sotto pressione | Consente al film di consolidarsi prima che lo stress venga trasferito al bordo della giunzione | L'aggiunta singola più lunga al ciclo |
| Grado del film, o un primer | Aderenza a una superficie adesiva polimerizzata, formulazione per formulazione | Una voce di distinta base e una riqualifica |
L'ordine conta quando si regola questo. La permanenza sotto vuoto e la rampa di raffreddamento sono le due manopole che agiscono sui modi di guasto di cui sopra senza cambiare la chimica, e sono anche le due che costano tempo di ciclo, motivo per cui sono le prime a essere tagliate quando una linea insegue la produzione. Questo compromesso è difendibile solo con dati di giunzione misurati dopo l'invecchiamento, che è la sezione successiva.
Quando si imposta la ricetta di laminazione per questa interfaccia, preserviamo una permanenza sotto vuoto più lunga e imponiamo una rampa di raffreddamento controllata, accettando il costo in tempo di ciclo per tenere lo stress meccanico lontano dalla giunzione posteriore.
Cosa chiedere a entrambi i fornitori
La domanda singola più utile non riguarda l'adesivo o il film. Riguarda la coppia.
- Al fornitore di adesivo: su quale incapsulante sono stati generati i dati di giunzione, ed è stato invecchiato? Una resistenza allo strappo misurata su vetro nudo al giorno zero è una proprietà del materiale, non un risultato di modulo. Chiedete anche la finestra di polimerizzazione in termini di dose, la sensibilità all'ossigeno e all'umidità sulla superficie, e cosa succede alla superficie dopo la sovrapolimerizzazione.
- Al fornitore di film: quale aderenza fornisce il film su una superficie acrilica o epossidica completamente polimerizzata, e esiste un primer o un grado per quel caso. Chiedete se il loro sistema di reticolazione è influenzato dalle specie a basso peso molecolare che l'adesivo rilascia.
- A entrambi: eseguite la coppia sulla vostra pila. Questa è la richiesta che viene rifiutata più spesso e che conta di più, perché le due schede tecniche sono ciascuna internamente coerente e congiuntamente non verificate.
Cosa misureremmo prima di impegnarci
Quattro misurazioni, in questo ordine, sulla pila reale con il nastro reale.
Uno: distribuzione della resistenza allo strappo dopo 1.000 ore di calore umido, non prima. La mediana si sposta meno; è la coda che fa fallire un progetto. Due: una sezione trasversale attraverso la fila di giunzione, perché una bolla o un vuoto sotto il nastro è invisibile dall'esterno e ovvio a 200 ingrandimenti. Tre: aderenza del film alla superficie adesiva, sia come pelatura sia come taglio a sovrapposizione, prima e dopo lo stesso invecchiamento. Quattro: la stessa giunzione dopo la sequenza anziché una singola prova, poiché la sequenza è ciò che il certificato rappresenterà.
Durante la valutazione del processo, controlliamo sezioni trasversali lucidate a 200 ingrandimenti per individuare vuoti nascosti sotto il nastro prima di eseguire prove di resistenza allo strappo su campioni sottoposti a 1.000 ore di calore umido.
Costruiamo laminatori e stringer e non vendiamo adesivi UV né film incapsulante, quindi non abbiamo alcun prodotto da difendere in questo confronto. La nostra osservazione dai progetti di retrofit è più ristretta e più pratica: la ricetta che è stata validata sulla prima pila è un documento, e deve viaggiare con il modulo, perché la seconda pila da un lotto di film diverso è un esperimento diverso. Il processo di laminazione è dove quel documento viene scritto, e il suo registro è ciò che trasforma un guasto da calore umido in uno attribuibile.
Da dove vengono questi numeri
L'esistenza del problema, la configurazione a due adesivi, il requisito di verificare la compatibilità del film e l'osservazione che i guasti da calore umido compaiono dopo che l'hardware è già stato acquistato provengono da un articolo in lingua cinese sulla conversione di una linea di moduli TOPCon all'assemblaggio back-contact, che afferma che gli adesivi UV e i film EVA o POE differiscono in compatibilità e che alcuni produttori passano a un film dedicato. Nulla in quella fonte quantifica l'interfaccia, e nemmeno noi: le descrizioni dei meccanismi e la mappatura manopola-guasto sono ragionamenti generali su polimeri e laminazione applicati a questa architettura, contrassegnati come tali, e non abbiamo eseguito una sequenza di calore umido di 1.000 ore su una pila con adesivo UV per questo articolo. Trattate i numeri da ottenere come un piano di prova, non come risultati.
Domande frequenti
Possiamo mantenere il nostro EVA esistente?
Possibilmente, e la risposta è specifica alla coppia. L'EVA reticolano attraverso perossidi e si idrolizza ad acido acetico nel tempo, il POE non genera acido e ha una resistività di volume più elevata, ed entrambi devono formare un legame durevole con la vostra superficie adesiva polimerizzata. Alcuni produttori finiscono su un film dedicato; il modo per saperlo è una prova di giunzione sulla vostra pila, invecchiata.
È lo stesso difetto delle bolle che vediamo già lungo i nastri?
Correlato, non identico. Le bolle a forma di linea lungo un nastro derivano da umidità e volatili intrappolati durante la laminazione. Qui i volatili hanno una seconda fonte, l'adesivo stesso, e il difetto si trova dove è la giunzione, il che lo rende un problema meccanico oltre che estetico.
Perché non sovrapolimerizzare semplicemente l'adesivo?
Perché la superficie diventa meno legabile man mano che diventa completamente reagita, e la sovrapolimerizzazione può aumentare la migrazione di specie a basso peso molecolare nel film. La dose di polimerizzazione è una finestra con due bordi, e la pre-polimerizzazione dello stringer è una fase di manipolazione all'interno di quella finestra, non la sua fine.
Un ciclo di laminazione più caldo aiuta?
Aiuta la bagnatura e gioca a sfavore sull'adesivo. Un ciclo più caldo o più lungo spinge ulteriormente la post-reticolazione e la migrazione e sollecita maggiormente il giunto durante il raffreddamento. La mossa utile è di solito una permanenza sotto vuoto più lunga e un raffreddamento più lento alla stessa temperatura di picco.
Quale singolo test eseguiresti per primo?
La resistenza alla trazione sul nastro reale dopo 1.000 ore di caldo umido, riportata come distribuzione. È la misurazione più economica che risponde alla domanda che porrà il certificato, e costringe entrambi i fornitori allo stesso esperimento.
È solo un problema di retrofit?
No. Qualsiasi linea che giunta celle a contatto posteriore con un adesivo UV ha la stessa interfaccia, che sia una nuova costruzione o una conversione. Un retrofit comprime la curva di apprendimento, perché la ricetta di laminazione, il grado del film e il team sono stati tutti validati su un'architettura diversa.
Può risolverlo lo stringer invece del laminatore?
In parte. La dose di cura, il posizionamento e la geometria del cordone sono decisioni dello stringer e definiscono la superficie che il film incontrerà. L'interfaccia stessa si forma nel laminatore. L'attribuzione richiede dati per stazione, altrimenti i due reparti si scambiano opinioni per un mese.
Dobbiamo riqualificare se cambiamo lotto di film?
Non l'intera sequenza, ma una prova di trazione del giunto dopo caldo umido sul nuovo lotto è un'assicurazione economica. I lotti di film differiscono nel comportamento di reticolazione, e la ricetta validata sul primo lotto è un punto di partenza più che una garanzia.
Considerazioni finali
Un retrofit è di solito preventivato come progetto di stringing con una voce di materiali. L'interfaccia tra l'adesivo e il film è dove quel budget incontra la realtà, perché è l'unico punto in cui due fornitori hanno ciascuno metà delle prove. Una permanenza sotto vuoto extra, un raffreddamento più lento e una prova di trazione invecchiata costano meno di una sequenza di caldo umido fallita, e sono le uniche tre cose in questo articolo che possono essere decise prima che il primo modulo venga laminato.
OOITech produce camere singole e doppie solar panel laminator machines con opzioni di riscaldamento elettrico o a olio progettate per gestire giunti di celle sensibili. Inviate il vostro stack di moduli, i disegni dei nastri o i campioni di prova al nostro team per la valutazione della ricetta e le prove di compatibilità dell'interfaccia.