La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Telai per moduli solari in GFRP: il problema dei morsetti a 25 anni
Indice
Risposta rapida: Il punto debole di un telaio composito su un modulo offshore non è la sua superficie. È la scanalatura che afferra il laminato. Un profilo pultruso è resistente lungo la fibra e la flangia che serra il vetro viene fatta leva verso l'esterno in direzione trasversale, dove la matrice e l'interfaccia fibra–resina decidono l'esito. L'acqua attacca quell'interfaccia: un confronto vetro/poliestre ha misurato circa sei volte l'assorbimento di umidità a immersione a 40 °C rispetto a 20 °C e 50 % di umidità relativa, e una revisione della letteratura riporta una perdita di circa il 75 % della resistenza a taglio interfacciale dopo circa 1.300 h in acqua di mare a 60 °C contro circa il 69 % a 40 °C. La T/CPIA 0081–2024 fissa l'estrazione della squadretta d'angolo a 300 N che scende a 200 N dopo l'invecchiamento, la resistenza a taglio interlaminare da 45 a 40 MPa, la resistenza a flessione da 850 a 600 MPa, e ognuno di quei programmi di invecchiamento viene eseguito con il provino scarico. Ne derivano quattro lacune, e tutte e quattro ricadono sull'unico punto che puoi controllare: che aspetto ha il morsetto il giorno zero e se qualcuno l'ha registrato.
Un telaio che cede offshore non si incrina. Si allenta: la flangia si apre di una frazione di millimetro, l'adesivo si scarica, l'acqua trova la giunzione, e un modulo che ha superato le prove di carico meccanico tiene il vetro per attrito.
Le ragioni a favore del composito sono reali, e lo è anche la frase che la gente salta
I siti fotovoltaici offshore vengono venduti come tre alti e tre forti: alta temperatura, alta umidità, alta salsedine, vento forte, onde forti, pioggia forte. L'alluminio ha due problemi in quei contesti. La salsedine lo attacca, e dove incontra un metallo dissimile si corrode galvanicamente. Lo strato che di solito recupera gli anni è la anodizzazione, che è una risposta superficiale a un problema superficiale. Inoltre deve essere messo a terra, e sotto polarizzazione negativa di sistema comporta un rischio più elevato di degradazione indotta dal potenziale.
Un telaio in polimero rinforzato con fibra di vetro risolve entrambe le cose: la matrice resinosa non conduce, quindi niente messa a terra e minore esposizione al PID, e non c'è metallo da corrodere, motivo per cui i risultati alla nebbia salina di questi profili appaiono così buoni. I telai compositi in poliuretano dei maggiori fornitori di materiali sono già in spedizione su scala gigawatt, e la China Photovoltaic Industry Association ha pubblicato per essi una norma di gruppo, la T/CPIA 0081–2024, nel 2024.
Ciò che di solito viene saltato è una frase sui materiali con una lunga coda. L'alluminio sotto carico di progetto è essenzialmente elastico: lo carichi, lo scarichi, torna com'era. Un polimero è viscoelastico. Più a lungo resta il carico, più fa caldo e più è umido, più si deforma, e parte di quella deformazione non torna mai indietro. Un sito offshore fornisce tutte e tre le condizioni contemporaneamente, per venticinque anni.
L'acqua fa tre cose, nessuna delle quali in superficie
L'assorbimento segue la diffusione fickiana abbastanza fedelmente da poterci pianificare attorno: veloce all'inizio, poi lento, poi saturo. La temperatura domina la velocità. Un confronto tra sistemi vetro/poliestre ha rilevato un assorbimento a immersione a 40 °C superiore a sei volte il valore a 20 °C e 50 % di umidità relativa. Una volta che l'acqua è entrata, fa tre cose che contano per un morsetto.
Plastifica. Le molecole d'acqua si collocano all'interno della rete polimerica, la temperatura di transizione vetrosa cala e la matrice si ammorbidisce. Il retro di un modulo in un pomeriggio estivo non è un posto fresco, quindi il margine che manteneva rigida la resina è in parte svanito proprio nell'ora in cui il carico è massimo.
Fa rigonfiare una fase e non l'altra. La resina si espande mentre assorbe acqua; il vetro no. Il disallineamento si manifesta come uno sforzo di taglio permanente sull'interfaccia, e i cicli bagnato-asciutto caricano e scaricano quello sforzo, che è fatica con un altro nome.
Idrolizza l'interfaccia. Gli agenti di accoppiamento sul vetro, e i legami estere o uretanici nella resina, possono degradarsi al confine, producendo micro-debonding e porosità. Quei vuoti diventano poi la via rapida per il prossimo litro d'acqua.
Il sale è il punto in cui la lettura diventa approssimativa. Diversi studi rilevano che il contenuto di umidità saturo in acqua di mare è in realtà inferiore a quello in acqua pura, in una prova su GFRP circa 1,5 % contro 1,8 %, mentre la perdita meccanica allo stesso contenuto d'acqua è comparabile. È il calore a rendere peggiore l'acqua di mare: la stessa revisione riporta una perdita di resistenza a taglio interfacciale di circa il 75 % dopo all'incirca 1.300 h a 60 °C, contro circa il 69 % a 40 °C. Un risultato alla nebbia salina di classe 7 e un risultato sull'interfaccia in caldo-umido misurano cose diverse, e la T/CPIA 0081 si basa sul primo.
Una pultrusione è una buona forma per tirare e una cattiva per far leva
Il telaio tiene il laminato attraverso la scanalatura: la flangia sul lato A-face e il cordone adesivo premono sul bordo del vetro. Il carico del vento, il carico della neve e il moto della piattaforma di un array galleggiante flettono il modulo, il bordo del vetro ruota dentro la scanalatura e la flangia viene fatta leva verso l'esterno. L'espansione termica che non corrisponde tra laminato e telaio aggiunge un ciclo in più.
La pultrusione dispone le fibre lungo la lunghezza del profilo, motivo per cui la resistenza a trazione e a flessione longitudinale è elevata e per cui quelle sono le cifre sulla scheda tecnica. Aprire una flangia è un evento di taglio trasversale e interlaminare. Quella è la direzione dominata dalla matrice e dall'interfaccia, ed è la prima che l'acqua attacca.
Da lì il cedimento si autoalimenta. Il micro-debonding all'interfaccia riduce la rigidezza trasversale, quindi lo stesso carico di leva produce una maggiore apertura, che allenta l'adesivo e riduce la forza di serraggio, che lascia entrare più acqua nella giunzione, che degrada di nuovo l'interfaccia. I cicli bagnato-asciutto accelerano lo scorrimento viscoso stesso, un comportamento solitamente chiamato scorrimento meccano-sorbitivo. L'osservabile è un'apertura irreversibile della scanalatura che cresce nel tempo e una forza di serraggio che decade con essa.
Lo scorrimento viscoso di questo tipo viene normalmente interpolato con una legge di potenza di Findley, deformazione pari a un termine istantaneo più un coefficiente per il tempo elevato alla potenza n, con il coefficiente e l'esponente adattati a materiale, temperatura, umidità e sforzo. Lavori su colonne e travi in GFRP pultruso riportano che un'estrapolazione a 50 anni può costare circa il 30 % del modulo effettivo. Quelli sono elementi strutturali, non telai, e il numero non va trasferito. Stabilisce però che decenni di rilassamento viscoelastico non sono un errore di arrotondamento.
Cosa prova la norma, e le quattro cose che non può
La T/CPIA 0081–2024 è il documento più sistematico disponibile per i telai compositi in Cina. Copre la meccanica di base, diversi ambienti di invecchiamento e il carico meccanico sull'intero modulo. I requisiti che contano per un morsetto sono questi.
| Proprietà | Iniziale | Dopo l'invecchiamento | Invecchiamento applicato |
|---|---|---|---|
| Forza di estrazione del fermo angolare | ≥300 N | ≥200 N | UV; UV-umido 1.000 h; UV gelo-bagnato 10 cicli; ciclaggio termico UV 200 cicli; nebbia salina classe 7; ammoniaca 20 cicli |
| Resistenza al taglio interlaminare | ≥45 MPa | ≥40 MPa | Stesso set |
| Resistenza alla flessione | ≥850 MPa | ≥600 MPa | Stesso set |
| Carico meccanico sull'intero modulo | Statico, dinamico, carico a bassa temperatura −20 °C | Statico dopo invecchiamento combinato | UV-umido o UV gelo-bagnato seguito da carico statico |
La nebbia salina qui segue la IEC 61701 con un singolo ciclo di almeno 30 giorni. Come filtro sulla qualità del materiale il documento è utile. Come prova che una scanalatura terrà ancora in presa nel venticinquesimo anno, presenta quattro lacune strutturali, e ognuna merita di essere nominata in una riunione di specifica.
L'invecchiamento avviene senza carico, e la prova di carico viene dopo. Ogni programma nella tabella sopra condiziona un campione senza forza di leva sostenuta sulla flangia, poi lo tira. Il servizio reale applica calore umido e carico sostenuto contemporaneamente, ed è proprio quell'accoppiamento che la norma non riesce a vedere. In secondo luogo, la prova di estrazione misura un fermo angolare unito a due estremità corte, il che descrive la connessione d'angolo e non la forza che tiene un laminato nella scanalatura. In terzo luogo, i provini di flessione e trazione sono prelevati lungo il profilo; non c'è alcun requisito trasversale a 90° e nessun valore di ritenzione misurato allo stato umido, che è precisamente la direzione e la condizione da cui dipende la flangia. In quarto luogo, manca l'asse temporale: 1.000 ore di calore umido, 30 giorni di nebbia salina e 25 anni in mare non hanno equivalenza dichiarata. La norma fornisce punti, non una curva.
Quando testiamo la ritenzione del telaio composito, applichiamo carichi di leva meccanici sostenuti durante l'esposizione a calore umido, assicurando che l'interfaccia della scanalatura subisca uno stress accoppiato realistico anziché un condizionamento separato senza carico.
Quindi superare la T/CPIA 0081 dice che il materiale è rispettabile. Non dice che la scanalatura tiene per venticinque anni. Queste sono due affermazioni e solo una di esse ha una prova alle spalle.
Dove questo arriva sulla vostra linea: la stazione di incorniciatura
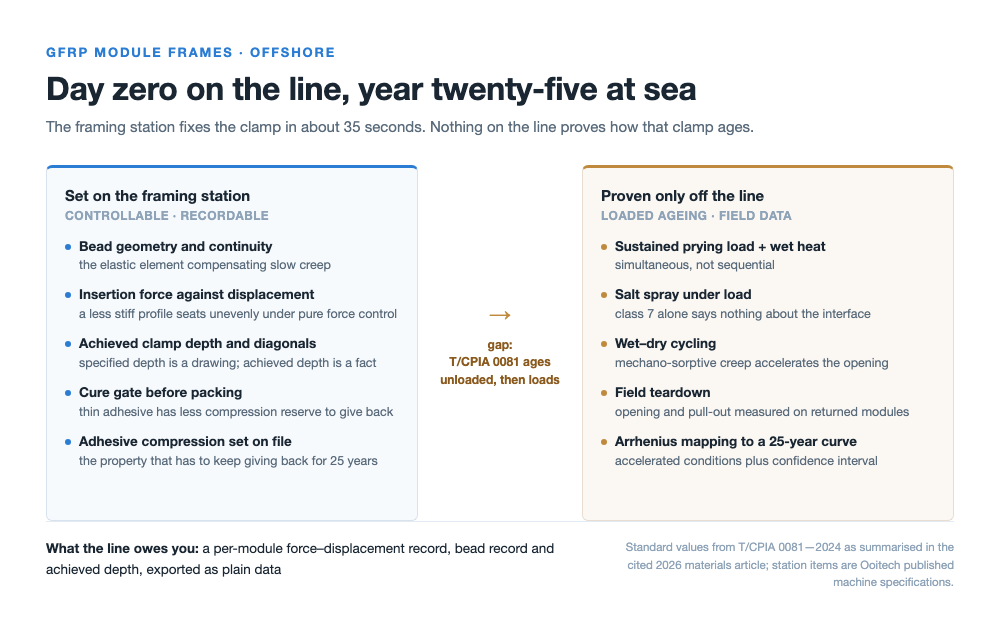
La fisica sopra è un problema di materiali, e noi non produciamo profili per telai. Quello che produciamo è la macchina in cui il morsetto viene creato, e questo dà all'argomento un taglio pratico: qualunque cosa il profilo farà nell'arco di venticinque anni, la condizione iniziale viene impostata in circa trentacinque secondi e nessuno a valle può recuperarla.
Morsetto al giorno zero: cosa imposta la stazione di incorniciatura, cosa può registrare e cosa deve essere dimostrato altrove.
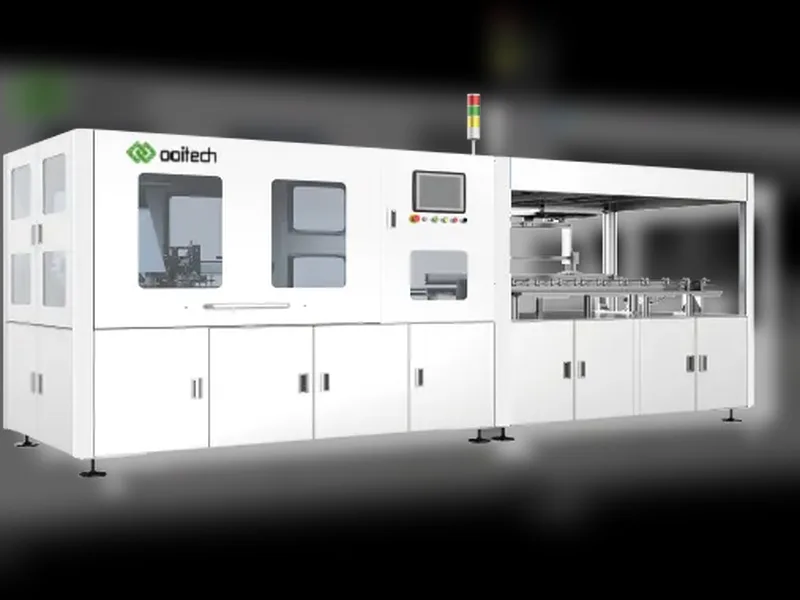
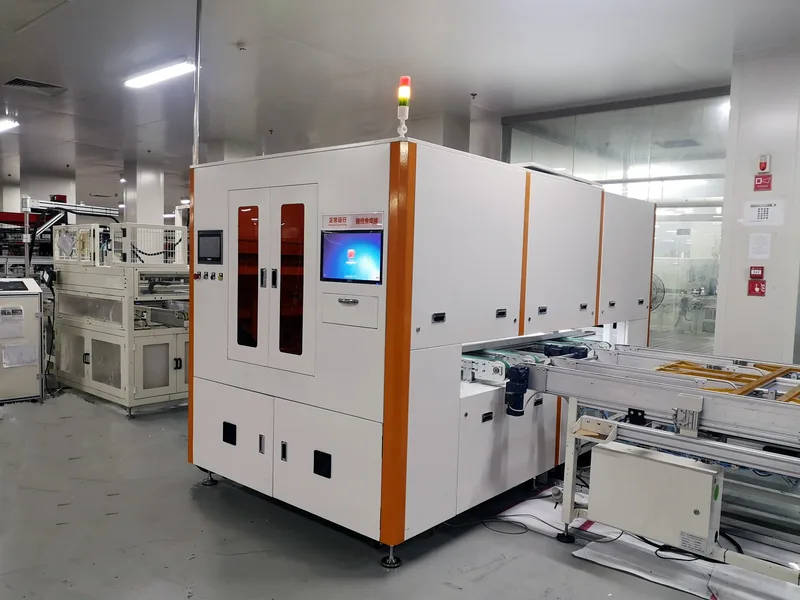
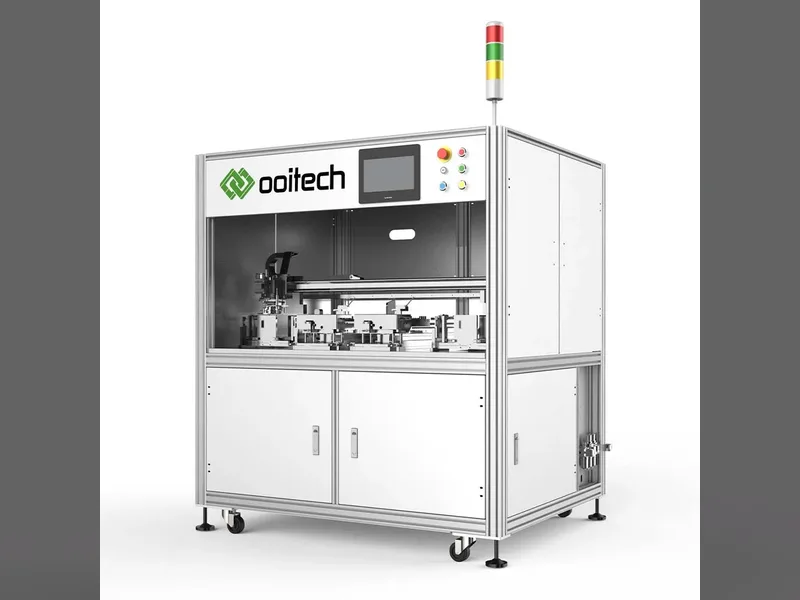
L'incorniciatura è il punto in cui il modulo diventa meccanicamente rigido, e sulle nostre incollatrici per telai e stazioni di incorniciatura è anche il punto in cui il morsetto viene misurato per la prima volta. Il telaio porta il carico di montaggio, protegge il bordo del vetro e dà allo stack la sua resistenza al trasporto, e la giunzione tra telaio e vetro assorbe gran parte di quel carico, e il bordo del vetro che essa afferra è stato fissato una stazione prima, alla laminatore. Sulle macchine che pubblichiamo, questo significa incollaggio e incorniciatura in linea in un'unica passata, fino a 2.000 × 1.000 mm con profili da 30 a 50 mm, a 35 secondi per pannello o meno sulla macchina per cornici OTZK-A.
Sostituite il profilo in alluminio con uno in composito pultruso e quattro di quei parametri cambiano significato. Il profilo è meno rigido, quindi il solo controllo di forza lo assesterà in modo non uniforme e serve un controllo di spostamento con un inviluppo di forza. La sua tolleranza dimensionale è un animale diverso dall'alluminio estruso, quindi l'angolo e la stazione di punzonatura necessitano di una nuova validazione. La sua dilatazione termica e la sua energia superficiale differiscono, il che cambia ciò che fa l'adesivo nella prima ora. E la profondità della scanalatura che ottenete, non la profondità della scanalatura che avete specificato, è il numero che avvia il conto alla rovescia di venticinque anni.
Eseguiamo questa fase di assemblaggio utilizzando il controllo di spostamento delimitato da un inviluppo di forza programmato, premendo il profilo composito alla profondità target mentre si previene uno stress eccessivo sulla flangia meno rigida.
| Cosa deve controllare la stazione | Perché è importante con una scanalatura in GFRP | Cosa avere sulla macchina |
|---|---|---|
| Forza di inserimento rispetto allo spostamento | La flangia è la parte cedevole; spingere sulla sola forza può assestarla in modo non uniforme e precaricare un angolo. | Curva forza–spostamento registrata per modulo con una finestra di accettazione, non un singolo setpoint di forza. |
| Geometria e continuità del cordone adesivo | Il cordone è l'elemento elastico che deve continuare a compensare mentre la scanalatura si apre per scorrimento. | Controllo visivo su larghezza e interruzioni del cordone, più peso del collante per modulo. |
| Profondità di serraggio raggiunta e squadratura | La profondità specificata è un disegno; la profondità raggiunta è un fatto. Le diagonali si spostano quando un telaio viene assestato storto. | Misurazione della profondità dopo la pressatura e controllo delle diagonali, registrati, non campionati. |
| Polimerizzazione e movimentazione prima dell'imballaggio | Un cordone che sta ancora fluendo quando il modulo viene impilato finisce più sottile del previsto, e un adesivo sottile ha meno riserva di compressione. | Cancello di tempo e temperatura tra incorniciatura e imballaggio. |
Cosa la stazione può dimostrare, e cosa non può
Una linea di incorniciatura non è una prova di durata, e nessuna sua configurazione lo diventa. Quello che può fare è rendere il morsetto al giorno zero ripetibile e tracciabile: ogni modulo riceve un record forza–spostamento, un record del cordone e una profondità raggiunta, legati a un numero di serie. Quando un'utility smonta un modulo al sesto anno e misura l'apertura, quell'archivio è l'unico modo per separare un materiale che si è mosso da un modulo costruito male.
Ciò che non può fare è dirti la curva di ritenzione. Questa richiede invecchiamento sotto carico e campionamento sul campo, descritti in cinque passaggi nel materiale di origine: definire il cedimento come un limite di apertura o una ritenzione di estrazione rispetto al carico di progetto meccanico; caratterizzare l'assorbimento a tre temperature in acqua pura e acqua di mare artificiale, seguendo ASTM D5229, per ottenere coefficiente di diffusione, saturazione ed energia di attivazione; eseguire creep di scollamento a breve termine in funzione di temperatura, umidità e sollecitazione su un'apposita attrezzatura, nello spirito di ASTM D2990, e costruire una curva master tempo–temperatura–umidità; invecchiare sotto carico di scollamento sostenuto con calore umido, nebbia salina e cicli umido-asciutto, campionando la forza di estrazione e l'apertura per ottenere una ritenzione R(t); quindi mappare le condizioni accelerate su uno spettro offshore con una relazione di Arrhenius e calibrare rispetto a moduli prelevati da un impianto.
Due note di onestà sulla curva pubblicata. La curva di decadimento in quella fonte è uno schema tracciato dal comportamento della letteratura con parametri assunti, non una misurazione di alcun prodotto. E la sua linea di riferimento al 67 % è semplicemente il valore della norma di 200 N su 300 N, offerto come riferimento visivo piuttosto che come criterio di vita.
Specificare una linea di incorniciatura che deve lavorare telai compositi
Se stai acquistando una linea che incornicerà moduli compositi per un progetto offshore o galleggiante, cinque elementi appartengono all'accordo tecnico. Sono economici da aggiungere e costosi da retrofitare.
- Una finestra forza–spostamento per profilo, con scarto, non solo monitoraggio.
- Continuità del cordone tramite visione più peso del collante per modulo, archiviato rispetto al numero di serie del modulo.
- Un cambio documentato tra profili in alluminio e pultrusi, inclusa la ri-validazione di angoli, punzonatura e profondità.
- Un gate di cura e manipolazione dell'adesivo prima dell'imballatore, con il programma di cura approvato dal fornitore dell'adesivo.
- Esportazione del record del giorno zero in un formato che il proprietario del progetto possa conservare per venticinque anni, il che in pratica significa un semplice CSV e non un database del fornitore.
Quest'ultimo elemento sembra burocratico finché non arriva una richiesta di garanzia. Allora è la differenza tra una discussione e una tabella.
Cinque domande per il fornitore del telaio
Il telaio non è il nostro prodotto, quindi ecco cosa chiederemmo se ne acquistassimo uno.
- Quali sono i vostri valori di flessione trasversale e taglio su trave corta, e la ritenzione dopo saturazione anziché dopo una prova a secco?
- Quale sistema di resina, e quali prove avete per la densità dell'interfaccia e la resistenza all'idrolisi?
- Quanto margine c'è nella scanalatura: profondità di serraggio, spessore della flangia, e c'è qualche interblocco meccanico dietro la flangia?
- Qual è la deformazione permanente per compressione e il rimbalzo del vostro adesivo, dato che è la proprietà che assorbe il creep?
- Avete dati di invecchiamento sotto carico, scollamento sostenuto sotto calore umido e sale, e posso vedere un record di smontaggio sul campo?
Un fornitore che risponde alle prime tre con numeri e alle ultime due con un piano vale un pilota. Un fornitore che risponde con classe di nebbia salina e un certificato UV vi ha parlato della superficie, e la superficie non è mai stata il problema.
Da dove vengono questi numeri
Il meccanismo, i requisiti della norma e la valutazione in cinque passaggi provengono da un articolo tecnico in lingua cinese di un gruppo di ricerca sui materiali fotovoltaici, pubblicato in ottobre 2026, che cita T/CPIA 0081–2024, un white paper del 2026 sui moduli offshore, e undici riferimenti a materiali e metodi di prova tra cui ASTM D5229, ASTM D2990, IEC 61215-2 e IEC 61701. Il dato di assorbimento sextuplo, l'1,5 % contro 1,8 % di saturazione, le perdite interfacciali del 75 % e 69 % e il dato del modulo del 30 % provengono tutti da lavori su fibra di vetro in strutture civili e marine, in sistemi di resina che non sono identici a nessun telaio sul mercato, e sono qui citati per ordine di grandezza e tendenza. Non produciamo telai, non abbiamo testato alcun telaio e non abbiamo misurato l'apertura della scanalatura su alcun modulo. I dati delle macchine sono le nostre specifiche pubblicate.
Domande frequenti
Un telaio composito è migliore dell'alluminio per i moduli offshore?
Per isolamento, messa a terra e corrosione dei metalli, sì, ed è per questo che la categoria esiste. Per il serraggio a lungo termine del laminato, le prove sono più scarse di quanto suggeriscano i rapporti sulla nebbia salina. Se il tuo progetto è offshore o galleggiante, chiedi dati di invecchiamento sotto carico prima di considerare il telaio un problema risolto.
Cosa garantisce effettivamente T/CPIA 0081–2024?
Che un profilo ha soddisfatto i requisiti meccanici e di invecchiamento nelle sue tabelle: estrazione del cleat d'angolo, taglio interlaminare, resistenza alla flessione e carico dell'intero modulo dopo invecchiamento combinato. Non stabilisce una ritenzione della scanalatura di 25 anni, perché nessuna delle sue prove di invecchiamento è eseguita sotto carico sostenuto.
Perché la scanalatura è il punto debole anziché il corpo del profilo?
Una pultrusione è resistente lungo le sue fibre. Aprire la flangia è un'azione di taglio trasversale e interlaminare, portata dalla matrice e dall'interfaccia, che sono le due cose che l'umidità degrada per prime. Il corpo può superare ogni prova longitudinale mentre la flangia è la parte che cede.
Un risultato di nebbia salina di classe 7 copre l'esposizione all'acqua di mare?
No. L'assorbimento saturo in acqua di mare può essere inferiore a quello in acqua pura, circa 1,5 % contro 1,8 % in una prova su GFRP, mentre la perdita meccanica a pari contenuto d'acqua è comparabile. Il calore è l'amplificatore: la stessa rassegna riporta una perdita interfacciale maggiore a 60 °C rispetto a 40 °C.
Una macchina di incorniciatura può misurare la forza di serraggio?
Può registrare la forza di inserimento rispetto allo spostamento e la profondità raggiunta, che è il miglior proxy disponibile sulla linea. Non può misurare la ritenzione a lungo termine; quella richiede invecchiamento sotto carico e smontaggio sul campo.
Quale adesivo dovrebbe essere usato con un telaio composito?
Uno con bassa deformazione permanente per compressione e buon rimbalzo, perché l'adesivo è l'elemento elastico che compensa una scanalatura che si apre lentamente. L'energia superficiale e la chimica del profilo pultruso differiscono dall'alluminio anodizzato, quindi la compatibilità deve essere confermata anziché presunta.
Ho bisogno di una linea di incorniciatura diversa per passare dall'alluminio al composito?
Non una linea diversa, ma una ri-validata. La pressa necessita di controllo dello spostamento con un inviluppo di forza, l'attrezzatura per angoli e punzonatura deve essere verificata rispetto a un profilo meno rigido, e la profondità effettivamente raggiunta deve essere misurata anziché presunta.
Qual è la linea di riferimento al 67 % nella curva di decadimento?
È 200 N diviso 300 N dal requisito del cleat d'angolo della norma, usato nella fonte come riferimento visivo. Non è un criterio di vita definito, e la curva attorno ad essa è schematica anziché misurata.
Considerazioni finali
I telai compositi sono una vera risposta a sale, messa a terra e PID, e una risposta debole al creep. La fessura si aprirà un po' oltre i venticinque anni; la domanda è se si apre oltre i vostri limiti di tenuta e di estrazione. Questo è stabilito dai dati di invecchiamento sotto carico e da un serraggio al giorno zero che potete dimostrare. La stazione di incorniciatura è dove viene decisa la seconda metà di quella frase.
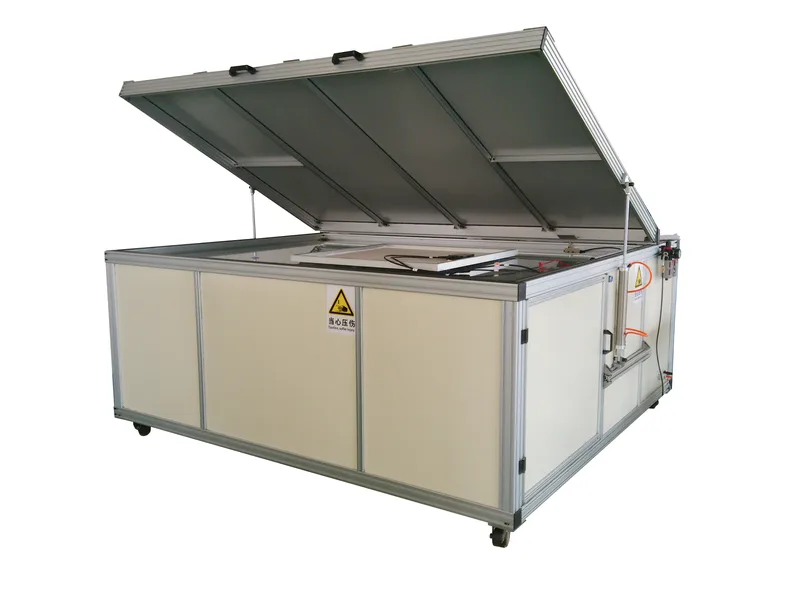
Prima che i moduli raggiungano la stazione di incorniciatura, la laminazione uniforme stabilisce la stabilità strutturale lungo il perimetro del vetro. OOITech fornisce solar panel laminator machines in design a camera singola e doppia, disponibili con piani riscaldati a olio o elettrici. Per valutare i parametri di laminazione per le vostre configurazioni di telai compositi, inviate i vostri disegni, lo stack del modulo o campioni di materiale al nostro team di ingegneria.