Come si produce la PV Ribbon: trafilatura, ricottura e stagnatura
Indice
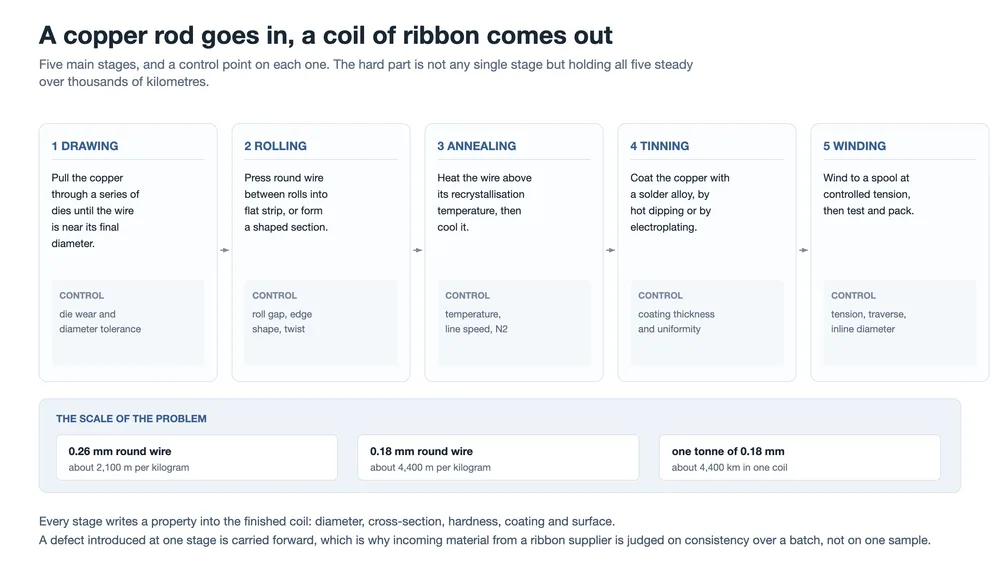
Risposta rapida: Un nastro fotovoltaico si produce in cinque fasi: trafilatura, laminazione o formatura, ricottura, stagnatura e avvolgimento con ispezione. Ciascuna fissa una proprietà che la fase successiva non può riparare: le filiere stabiliscono il diametro, i rulli stabiliscono la sezione trasversale, il forno stabilisce durezza e allungamento, il bagno di saldatura stabilisce lo spessore e la lega del rivestimento, e l'avvolgitore decide come si comporta la bobina sulla stringer del cliente. Queste tolleranze pesano di più man mano che il filo si assottiglia. Una carenza di 0,01 mm di diametro costa circa il 6% in più di resistenza su filo da 0,35 mm e circa il 12% su filo da 0,18 mm.
Una bobina di nastro arriva in una fabbrica di moduli avvolta in pellicola e con l'aspetto di un prodotto standard. Non lo è. Il filo all'interno di quella bobina ha attraversato una sequenza in cui ogni fase scrive un numero nel prodotto finito, e i numeri interagiscono: un diametro che deriva fa derivare la resistenza, un forno che lavora un po' troppo caldo cambia il comportamento del nastro quando una stringer lo tira, un bagno di saldatura non analizzato con sufficiente frequenza cambia il momento in cui il rivestimento fonde.
Questa pagina segue il rame dalla vergella alla bobina finita. Il lato materiale — quale grado di rame, quale lega di rivestimento, cosa fa il rivestimento al giunto — è trattato in Materiali per nastri fotovoltaici: anima in rame, durezza e rivestimento, e il lato prodotto in Struttura e tipi di nastri fotovoltaici. Ciò che sta alla base di entrambi è la linea che li ha prodotti.
Una nota sull'ambito. Le descrizioni di processo qui riportate riflettono come vengono normalmente gestite queste linee, non misurazioni effettuate su una linea specifica. Dove un dato è geometrico anziché misurato, è contrassegnato come tale alla fine della pagina.
Le cinque fasi e ciò che ciascuna decide
L'ordine non è arbitrario. Trafilatura e laminazione stabiliscono la forma del rame finché è ancora abbastanza duro da essere tirato e compresso. La ricottura deve poi ammorbidire quella forma senza modificarla. La stagnatura deve rivestire ciò che ha prodotto la ricottura, a una temperatura che non annulli la ricottura. L'avvolgimento deve bobinare il risultato senza allungarlo. Ogni fase eredita la geometria di quella precedente.
| Fase | Cosa fissa | Come fallisce silenziosamente |
|---|---|---|
| Trazione | Diametro finito | L'usura delle filiere allarga il foro, quindi il diametro deriva verso l'alto lungo un lotto |
| Laminazione e formatura | Sezione trasversale: larghezza, spessore, forma | L'usura dei rulli arrotonda i bordi della striscia e lascia che la sezione si torca |
| Ricottura | Carico di snervamento e allungamento | Una piccola variazione di velocità o temperatura sposta la durezza all'interno della bobina |
| Stagnatura | Spessore, uniformità e lega del rivestimento | Il bagno deriva man mano che il rame vi si dissolve e la lega viene consumata |
| Avvolgimento | Tensione, schema di traversa, lunghezza compattata | Una tensione eccessiva allunga il nastro morbido; una traversa scadente si aggroviglia in svolgimento |
Le fasi che ricevono meno attenzione da parte dell'acquirente sono di solito quelle che causano i maggiori problemi alla fine della linea. In particolare, durezza e schema di traversa sono invisibili in una scheda tecnica ma decidono se una stringer funziona senza fermate.
Trafilatura: una vergella diventa filo
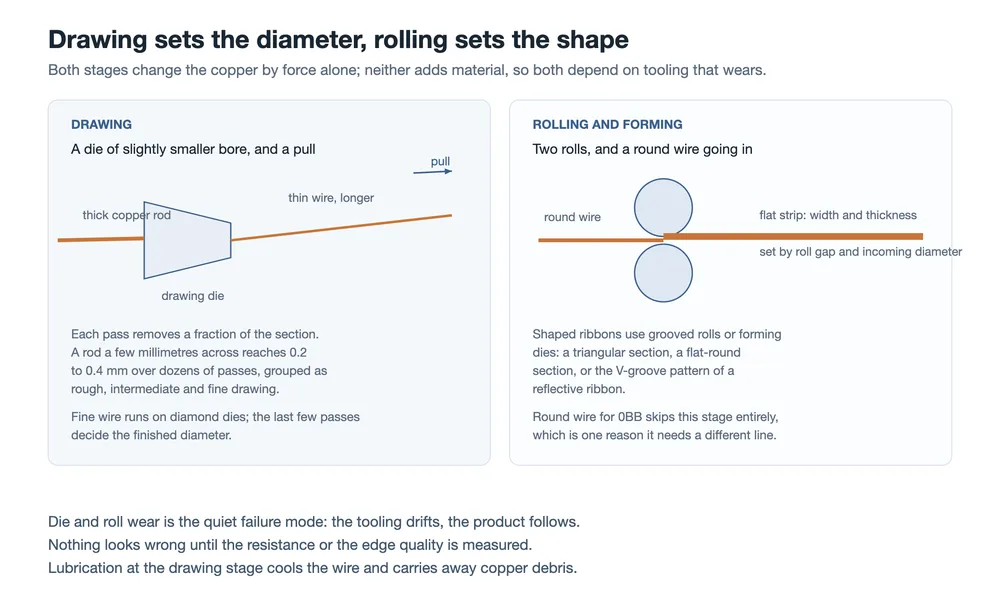
La trafilatura tira il rame attraverso una filiera il cui foro è leggermente più piccolo del filo che vi entra. Il metallo non si comprime; viene stirato, quindi il filo si allunga man mano che si assottiglia. Poiché la massa si conserva, ogni passata scambia diametro con lunghezza, e nessuna singola passata può fare molto senza rischio di rompere il filo.
Una vergella di rame di pochi millimetri raggiunge quindi 0,2-0,4 mm in decine di passate, normalmente raggruppate in trafilatura grossolana, intermedia e fine. Le ultime passate contano di più, perché il diametro finito è la somma di ogni filiera attraversata dal filo, con la filiera finale che ha la maggiore influenza singola.
Tre cose decidono il diametro
- Condizione delle filiere. Il filo sottile passa attraverso filiere in diamante, che resistono meglio all'usura e mantengono il foro più a lungo delle alternative. L'usura è graduale, quindi il filo che esce da una linea può restare entro specifica oggi e uscirne la settimana successiva senza che nulla cambi visibilmente.
- Lubrificazione e raffreddamento. Il fluido di trafilatura porta via il calore e elimina i detriti di rame. Una lubrificazione insufficiente si manifesta come graffi e rotture, e i detriti stessi graffiano una superficie che la fase successiva deve rivestire.
- Qualità superficiale. Graffi, bave e accumuli di rame vengono ereditati. Un difetto introdotto in fase di trafilatura non scompare nel forno o nel bagno di saldatura; riemerge come scarsa adesione del rivestimento o come problema di saldabilità presso il cliente.
Questa è la fase attorno a cui è costruita la sezione di trafilatura di una linea per nastri, ed è anche dove la maggior parte delle attrezzature per la produzione di nastri vendute come pacchetto concentra la propria strumentazione. La nostra macchina per trafilatura del filo per la produzione di nastri e la linea integrata di trafilatura e stagnatura dipendono entrambe dalla gestione delle filiere più che dalla velocità di trazione.
Laminazione e formatura: il filo tondo diventa striscia piatta
Il nastro piatto per barre collettrici e per layout di interconnessione più datati si produce facendo passare il filo tondo tra due rulli. Larghezza e spessore derivano dall'apertura dei rulli e dal diametro del filo in ingresso, motivo per cui la fase di trafilatura deve essere coerente prima che la laminazione possa esserlo: due fonti di variazione in serie si comportano peggio della somma delle loro singole tolleranze.
Lo spessore nominale è la proprietà ovvia da mantenere, ma la forma del bordo conta altrettanto. Un rullo usurato al centro produce una striscia più sottile al centro, e una striscia con bordo arrotondato o affusolato si comporta diversamente in una stazione di formatura per barre collettrici rispetto a una striscia con bordo squadrato. La torsione è l'altro difetto silenzioso: una striscia che esce dal laminatoio con una torsione appare ancora accettabile su una bobina e diventa un problema solo quando una macchina cerca di posizionarla piatta.
Il filo tondo per layout 0BB salta completamente questa fase. Questo è uno dei motivi per cui il passaggio a 0BB cambia il modo in cui viene configurata una linea per nastro piuttosto che limitarsi a cambiare un codice prodotto, ed è per questo che la linea integrata di trafilatura, laminazione e stagnatura è specificata per nastro busbar anziché per filo tondo fine.
Ricottura: la fase che decide come si comporta il nastro in una stringer
La trafilatura incrudisce il rame. La struttura cristallina si distorce, il filo diventa rigido e non sopravvivrebbe alla trazione di una stringer senza trasferire sollecitazioni nella cella. La ricottura inverte questo processo: il filo viene riscaldato al di sopra della sua temperatura di ricristallizzazione e poi raffreddato, e la struttura incrudita viene sostituita da nuovi grani.
Sono comuni due configurazioni di riscaldamento. Un forno a tubo porta il filo attraverso una zona riscaldata. Il riscaldamento diretto per resistenza fa passare corrente attraverso il filo stesso, così il rame genera il proprio calore. In entrambi i casi la fisica è la stessa: ciò che il rame riceve è una combinazione di temperatura e tempo, ed entrambi sono determinati dalla velocità della linea.
Velocità e temperatura sono un unico controllo, non due
Una linea veloce concede a ogni centimetro di filo meno tempo nella zona calda, quindi richiede una temperatura più alta per ottenere lo stesso risultato. L'abbinamento significa che una piccola variazione della velocità della linea cambia la durezza anche quando il setpoint del forno non è cambiato, e l'effetto si manifesta lungo tutta la lunghezza della bobina anziché in un singolo campione di prova. Una bobina può quindi superare un controllo di laboratorio e comportarsi comunque in modo incoerente in una stringer, perché la stringer vede l'intera lunghezza.
L'atmosfera conta per lo stesso motivo. Il rame caldo si ossida facilmente, e uno strato di ossido sulla superficie interferirebbe con il rivestimento successivo. Normalmente si usa azoto per tenere lontano l'ossigeno durante la ricottura e il raffreddamento che la segue.
Lo spessore della cella restringe ulteriormente la finestra. Una cella più sottile è meno in grado di tollerare sollecitazioni nel giunto, quindi la banda accettabile di carico di snervamento si restringe, e una linea per nastro deve mantenere quella banda in modo costante anziché in media. Il comportamento meccanico del giunto è trattato più in dettaglio in cosa fa un nastro fotovoltaico: tre compiti, un compromesso, e la finestra di durezza stessa in Materiali per nastro fotovoltaico.
A valle, questo è ciò che sperimenta la stringer. Un nastro che arriva troppo duro trasferisce sollecitazioni nella cella; uno che arriva troppo morbido può essere stirato e allungato dalla stessa movimentazione della macchina, e come una stringer gestisce il nastro spiega perché la macchina tollera un intervallo anziché un singolo valore.
Stagnatura: due modi per applicare una lega sul rame
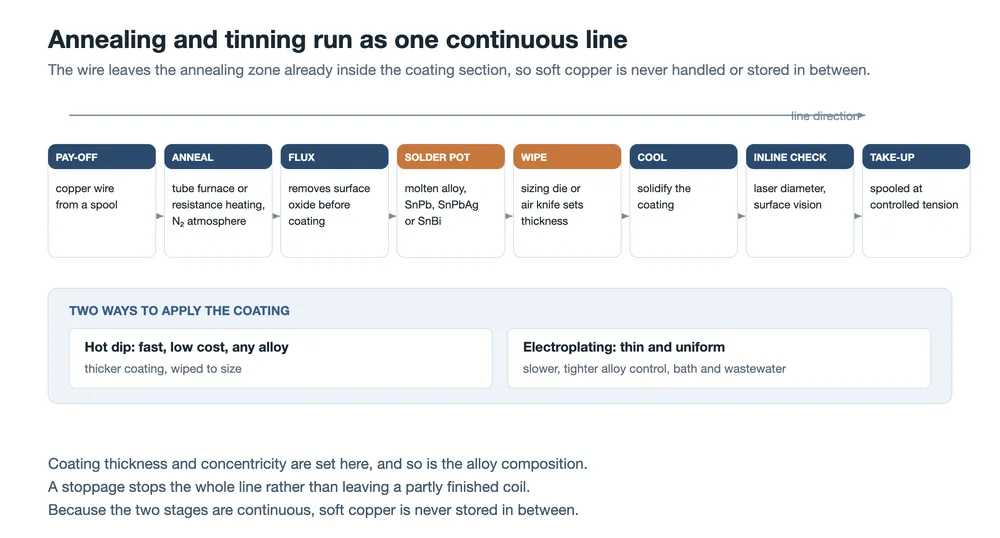
Il rame da solo non si salda in modo pulito e si ossida durante lo stoccaggio, quindi il filo viene rivestito con una lega per brasatura. Il metodo principale è l'immersione a caldo. Il filo passa attraverso un bagno di flussante che rimuove l'ossido superficiale, entra in una vasca di lega fusa, esce attraverso un wipe — una filiera di calibrazione o un coltello ad aria — che rimuove l'eccesso, e poi si raffredda. Il wipe è ciò che determina lo spessore del rivestimento, ed è un'impostazione meccanica che deve mantenersi per ore di produzione anziché per un campione.
L'alternativa è la galvanoplastica, in cui il rivestimento viene depositato da un elettrolita. Produce uno strato più sottile e più uniforme, il che conta quando lo spessore del rivestimento deve essere mantenuto con precisione, ma è più lenta, rende più difficile regolare la composizione della lega e introduce in fabbrica un bagno di placcatura e un flusso di acque reflue che forse non si desiderano.
| Proprietà | Immersione a caldo | Galvanoplastica |
|---|---|---|
| Come si forma il rivestimento | Il filo viene immerso nella lega fusa; lo strato viene calibrato con il wipe | Il metallo viene depositato da un elettrolita sul rame |
| Spessore tipico | Più spesso, determinato dal wipe | Più sottile e più facile da mantenere uniforme |
| Cambiare la lega | Semplice: SnPb, SnPbAg e SnBi funzionano tutti con la stessa configurazione della vasca | Limitato dal sistema elettrolitico |
| Quanto ti costa | Consumo di lega, scorie e una vasca la cui composizione va alla deriva | Velocità, manutenzione del bagno, trattamento delle acque reflue |
Qualunque sia la via scelta, quattro proprietà devono essere mantenute contemporaneamente:
- Spessore. Troppo sottile lascia troppo poco stagno per un giunto affidabile. Troppo spesso spreca sezione su uno strato che conduce male rispetto al rame, e rende più probabili pallini di stagno e ponti.
- Uniformità e concentricità. Sul filo tondo il rivestimento deve essere uniforme su tutto il perimetro; sul nastro piatto deve essere uniforme su entrambe le facce. Un filo spesso da un lato e sottile dall'altro supera un controllo di spessore medio e si salda comunque male su un lato.
- Composizione della lega. La vasca cambia man mano che la lega viene consumata e che il rame vi si dissolve, ed entrambi modificano il comportamento di fusione e la bagnabilità. Sono il dosaggio periodico e il rabbocco a mantenere il rivestimento entro specifica, non la carica iniziale.
- Stato superficiale. Il rivestimento finito deve essere liscio, completo, privo di protuberanze e senza residui di flussante non controllati.
La chimica del rivestimento e il suo effetto sul giunto — incluso perché le leghe senza piombo e a bassa temperatura si comportano diversamente — sono illustrati in Nastro fotovoltaico e flussante.
Perché ricottura e stagnatura di solito funzionano come un'unica linea
Il rame ricotto è morbido, pulito e reattivo. Se venisse avvolto in bobina tra il forno e la vasca di stagno, si ossiderebbe in superficie e si deformerebbe sotto il proprio peso, e la fase di stagnatura rivestirebbe quindi una superficie già cambiata. Eseguire le due fasi in sequenza — svolgimento nel forno, uscita dal forno nel flussante e nella vasca — evita entrambi i problemi, ed è per questo che le due sono di solito descritte come un'unica linea anziché come due macchine.
La configurazione ha una conseguenza per il controllo qualità. Poiché le fasi sono continue, la condizione ricotta del rame viene confermata solo all'estremità di avvolgimento della stessa linea. Se il forno va alla deriva, la prova della deriva si trova nella bobina finita anziché in una intermedia, ed è per questo che la misurazione in linea e i test per lotto a fine linea hanno più peso dei controlli intermedi.
I nastri speciali sono una modifica di linea, non un prodotto separato
I nastri sagomati e funzionali si realizzano aggiungendo o modificando una delle cinque fasi, ed è da lì che deriva il loro costo.
- Nastro segmentato. Le sezioni piatte vengono pressate in filo tondo con un passo fisso. Il passo deve corrispondere alle dimensioni della cella e allo spazio tra le celle, il che trasforma una pressa in linea in un problema di sincronizzazione anziché di formatura.
- Nastro riflettente. Un rullo sagomato imprime scanalature a V sulla superficie del nastro piatto. Le scanalature devono essere formate senza danneggiare il rivestimento sottostante.
- Sezioni triangolari e piatto-rotonde. Queste richiedono rulli scanalati o stampi di formatura. La difficoltà consiste nel mantenere la sezione costante lungo la lunghezza e nell'impedire che il nastro si torca durante l'avvolgimento.
- Nastro nero. Dopo la stagnatura, un rivestimento o trattamento superficiale scurisce la superficie. Il colore deve essere uniforme e non deve interferire con la saldatura né con l'affidabilità a lungo termine.
La caratteristica comune è una finestra di processo più stretta e una salita più lenta verso una resa stabile. I produttori di nastri che offrono questi prodotti di solito vendono attrezzature e controllo di processo tanto quanto vendono metallo.
Avvolgimento, ispezione e ciò che riceve il produttore di moduli
L'ultima fase decide come le quattro precedenti sopravvivono alla spedizione. La tensione di avvolgimento deve essere sufficientemente alta da produrre una bobina stabile e sufficientemente bassa da non allungare il nastro morbido, perché un nastro allungato ha un diametro inferiore rispetto a quello prodotto dalla fase di trafilatura. Lo schema di traversamento decide se l'attrezzatura presso il cliente può srotolare il filo senza aggrovigliarsi, e con il nastro 0BB il numero di fili molto sottili srotolati contemporaneamente rende lo schema di avvolgimento parte della stabilità dello stringer anziché un dettaglio di imballaggio.
L'ispezione si divide in due tipi. I sistemi in linea misurano il diametro con un laser e controllano la superficie con una telecamera, così una deriva viene rilevata mentre la linea è in funzione. I test fuori linea operano per lotto e coprono le proprietà da cui dipende realmente un produttore di moduli: dimensioni, resistività, resistenza alla trazione, carico di snervamento, allungamento, spessore del rivestimento e saldabilità. La resistività merita una nota a sé, perché è il punto in cui sezione trasversale e purezza del materiale si incontrano.
Come un centesimo di millimetro diventa una percentuale
La resistenza per unità di lunghezza diminuisce con il quadrato del diametro, quindi un diametro inferiore al nominale aumenta la resistenza più di quanto suggerisca il deficit. Se la fase di trafilatura produce un filo di 0,01 mm sotto il nominale, l'aumento non è dell'uno per cento — è di diversi punti percentuali, e cresce man mano che il diametro nominale diminuisce:
| Diametro nominale | Aumento di resistenza con 0,01 mm in meno | Lunghezza per chilogrammo |
|---|---|---|
| 0,35 mm (MBB) | circa 6,0% | circa 1.160 m |
| 0,26 mm (SMBB) | circa 8,2% | circa 2.100 m |
| 0,18 mm (0BB) | circa 12,1% | circa 4.400 m |
La colonna della lunghezza spiega perché la questione della tolleranza non è accademica. A 0,18 mm, un chilogrammo di rame è più di quattro chilometri di filo, e una tonnellata è più di quattromila chilometri. Un diametro che deriva di un centesimo di millimetro da qualche parte in quella lunghezza non è visibile nel prodotto, ma cambia la resistenza di ogni metro che attraversa.
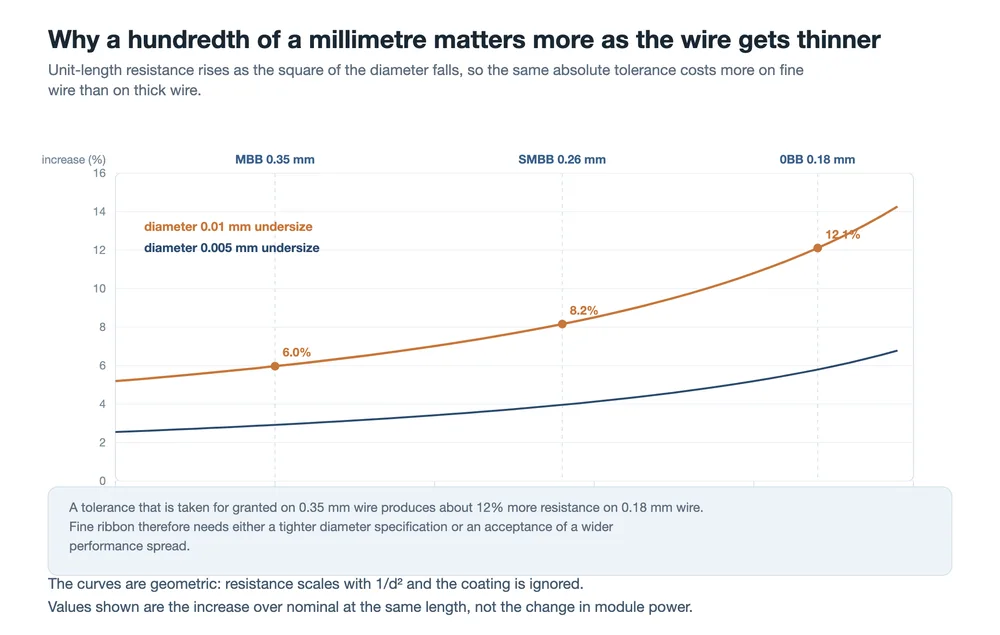
La conseguenza pratica è un compromesso che il cliente non può evitare. Una linea per nastri può mantenere una tolleranza assoluta e lasciare che la penalità relativa cresca man mano che il filo si assottiglia, oppure può stringere la tolleranza per il filo sottile e accettare la trafilatura più lenta, i cambi di filiera più frequenti e il maggiore carico di ispezione che ne derivano. Dove il filo sottile si trova all'interno di uno stringer che applica tensione a decine di fili contemporaneamente, quel calcolo appartiene alla specifica del nastro anziché all'acquisto della macchina, che è lo stesso compromesso descritto dal lato modulo in Struttura e tipi di nastri fotovoltaici.
Cosa chiedere a un fornitore di nastri
Quasi tutto ciò che va storto con il nastro sembra all'inizio un problema di saldatura e si rivela poi un problema di coerenza di processo a monte. Sei domande separano un fornitore che controlla la linea da uno che vende qualunque cosa la linea abbia prodotto:
- Qual è la distribuzione dei diametri all'interno di una bobina e tra bobine, non solo il valore nominale?
- Qual è l'intervallo di spessore del rivestimento, e come viene verificata l'uniformità attorno al filo anziché su un campione?
- Con quale frequenza viene analizzato il bagno di saldatura, e cosa attiva il rabbocco?
- Quali sono i valori di carico di snervamento e allungamento, e quanto variano lungo una bobina?
- Quale test di saldabilità viene utilizzato, e a quale intervallo?
- Per il filo sottile, qual è lo schema di avvolgimento e quale tensione viene usata in avvolgimento?
FAQ
La stagnatura cambia il diametro del filo?
Sì. Il prodotto finito è rame più rivestimento, e il rivestimento è incluso quando si specificano le dimensioni. Conduce pochissima corrente rispetto al rame, motivo per cui un rivestimento più spesso non è un modo per ridurre la resistenza.
Una sola linea può produrre sia filo tondo che nastro piatto?
Le sezioni di trafilatura e ricottura sono condivise, e il filo tondo semplicemente bypassa la sezione di laminazione. Le sezioni sagomate sono un'altra questione, perché richiedono rulli scanalati o stampi di formatura anziché una coppia di rulli piatti.
Perché non ricuocere il più morbido possibile?
Perché la movimentazione dello stringer stesso diventa il limite. Un nastro molto morbido si allunga sotto la tensione usata per posizionarlo e tirarlo, il che ne cambia la sezione trasversale e la posizione rispetto alla cella. L'intervallo utilizzabile è una finestra, non una direzione.
Perché il nastro 0BB è più difficile da produrre del nastro piatto?
È più sottile, quindi la stessa tolleranza assoluta di diametro costa più resistenza; porta un rivestimento che deve essere uniforme attorno a una sezione circolare; e decine di fili vengono srotolati insieme, il che rende l'avvolgimento e lo schema di traversamento parte dell'affidabilità della macchina anziché un dettaglio di imballaggio.
Il rivestimento elettrolitico è migliore dell'immersione a caldo?
Migliore nel mantenere uno strato sottile e uniforme, il che è un vero vantaggio quando lo spessore deve essere preciso. L'immersione a caldo è più veloce, più economica e molto più flessibile nella scelta della lega. La risposta giusta dipende da quale proprietà manca all'applicazione.
La composizione del rivestimento deriva davvero durante la produzione?
Sì. La lega lascia il bagno sul filo e il rame si dissolve nella massa fusa dal filo che la attraversa. Entrambi modificano la composizione ed entrambi modificano il comportamento alla fusione. L'analisi e il rabbocco sono ciò che mantiene il rivestimento entro specifica.
Considerazioni finali
La produzione di nastri non è un processo ad alta tecnologia come lo è la fabbricazione delle celle. Sono cinque fasi meccaniche e termiche, ognuna delle quali deve mantenere un valore stabile su migliaia di chilometri di filo. La difficoltà non sta in una singola fase; sta nel fatto che un piccolo cambiamento in una fase arriva fino al cliente. Una filiera che si è un po' usurata, un forno che gira leggermente veloce, un bagno di saldatura che non è stato analizzato questa settimana — nulla di tutto ciò è visibile nella bobina, e tutto ciò è visibile nella linea di moduli.
Ecco anche perché vale la pena porre domande sul processo prima delle domande sul prezzo. Una bobina più economica e un costo totale di proprietà più basso non sono la stessa cosa quando la differenza si misura in fermate dello stringer.
Cosa fa un nastro fotovoltaico: tre funzioni, un compromesso
Materiali per nastri fotovoltaici: anima in rame, durezza e rivestimento
Struttura e tipi di ribbon fotovoltaico: piatto, tondo e sagomato
Nastro fotovoltaico e flussante: componenti essenziali per la produzione di moduli
Linea integrata di trafilatura e stagnatura per filo per nastro fotovoltaico
Trafilatrice per la produzione di nastri
Linea di trafilatura, laminazione e stagnatura per nastro busbar
Macchina tabber e stringer: come funziona, come scegliere
Stringer per saldatura di celle MBB per la produzione di moduli
Correlato: Metodi di prova del nastro fotovoltaico: dimensioni, resistenza e saldabilità. Ogni proprietà testata qui è determinata da una fase di quel processo.
Nota sui dati: gli aumenti di resistenza sono geometrici, calcolati come (d/(d − Δd))² − 1 sulla sezione trasversale del rame ignorando il rivestimento, ed esprimono la variazione a lunghezza fissa anziché una variazione della potenza del modulo. Le lunghezze per chilogrammo assumono una densità del rame di 8,96 g/cm³ e ignorano il rivestimento. Le descrizioni dei processi riflettono il modo in cui vengono normalmente gestite le linee di trafilatura, laminazione, ricottura e stagnatura; non sono misurazioni effettuate su una linea specifica. Le leghe di rivestimento sono denominate per composizione anziché per marca.