Bordi tagliati al laser nel TOPCon: passivazione della sezione trasversale
Indice
Risposta rapida: Tagliare una cella in quarti la divide lungo una scanalatura laser, e quella scanalatura lascia silicio nudo su entrambe le pareti. L'approccio pubblicato consiste nel far crescere un sottile ossido tunnel sulla parete, depositare sopra di esso poly-Si drogato con n⁺ e cappare il poly-Si con AlOₓ, così la faccia tagliata si comporta come un contatto selettivo invece che come un centro di ricombinazione. Ogni fase aggiunta è a bassa temperatura, ed è questo che la rende interessante per una linea che già utilizza LPCVD.
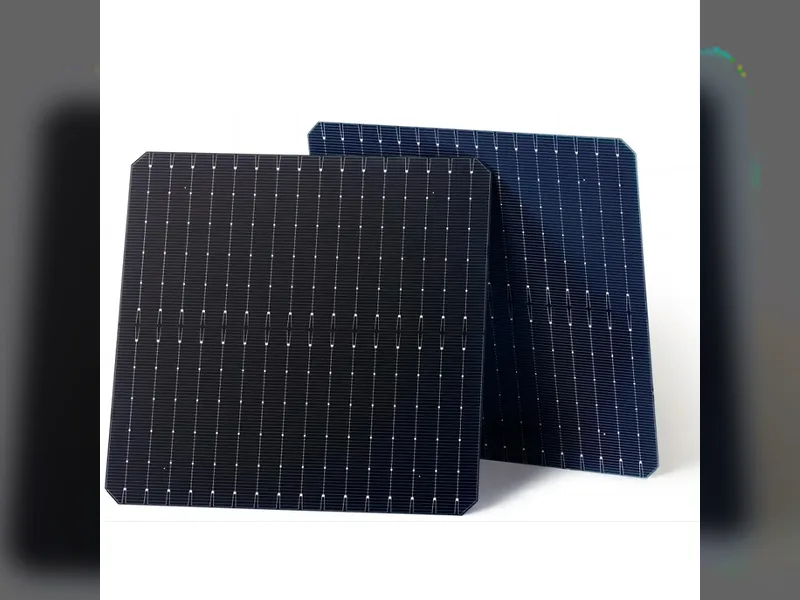
Le celle a quattro tagli e a tagli multipli sono ormai produzione ordinaria, e il motivo è aritmetico: dividere una cella in quattro riduce la corrente che ogni ribbon trasporta, accorcia il percorso attraverso i finger e riduce la perdita resistiva nell'interconnessione. Il guadagno è reale ed è per questo che le celle TOPCon a quattro tagli sono diventate lo standard prima che qualcuno discutesse del costo.
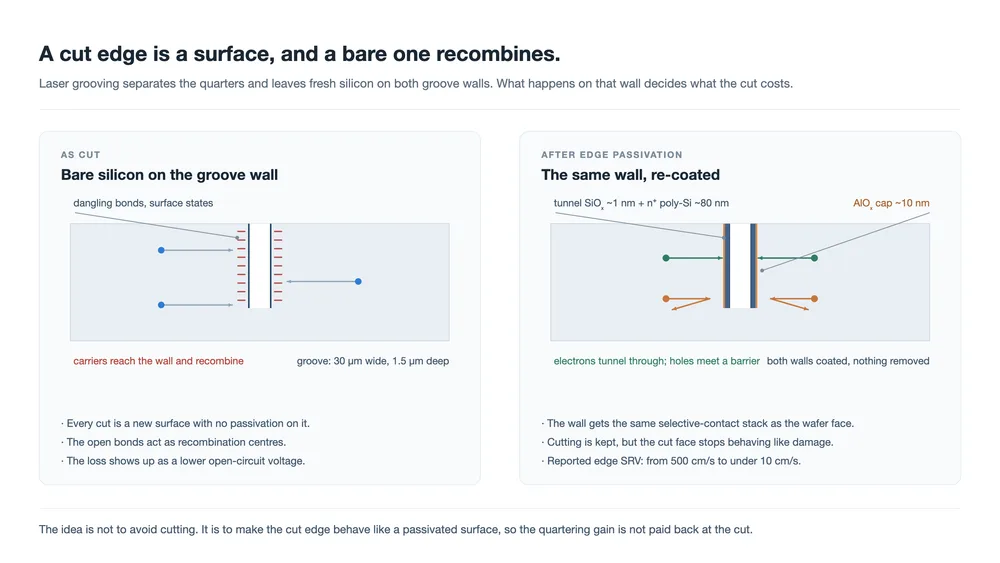
Il costo sta sul taglio stesso. Una scanalatura laser separa i quarti, e la parete che apre è silicio che non ha mai avuto uno strato di passivazione. Gli stati superficiali lì si trovano al centro del band gap, e i portatori che raggiungono la parete si ricombinano. Questa è una perdita di tensione, non una perdita per ombreggiamento, e non compare in nessuna misurazione effettuata prima della fase di taglio.
L'approccio descritto di seguito smette di trattare quella parete come un danno da minimizzare e la tratta come una superficie da rivestire. È la stessa idea di contatto selettivo che TOPCon già utilizza sulla faccia del wafer, applicata a una superficie creata dal taglio poche fasi di processo prima.
Il bordo di taglio è una superficie, ed è la peggiore della cella
Ogni altra superficie di silicio in un modulo finito è passata attraverso la sequenza completa di passivazione: texturizzazione, pulizia, uno stack dielettrico, a volte uno strato drogato sottostante. La parete della scanalatura non riceve nulla di tutto ciò. Viene creata dopo la formazione della giunzione frontale e dopo la deposizione dello stack posteriore, quindi ciò che il laser lascia dietro di sé è il materiale grezzo.
I valori solitamente citati per quel tipo di superficie sono scoraggianti. Densità di stati di interfaccia intorno a 1 × 1012 cm−2 eV−1 e una velocità di ricombinazione superficiale superiore a 500 cm/s, entrambi riportati per il caso tal quale nella fonte da cui trae origine questo articolo. Rispetto a una superficie passivata misurata in cm/s a una cifra, un bordo di taglio non trattato si ricombina circa due ordini di grandezza più velocemente.
Ciò che lo rende rilevante non è l'area. Una scanalatura trasversale è larga 30 µm e profonda circa 1,5 µm, e tagliare una cella M10 in quattro apre circa un millimetro quadrato di parete rispetto ai 33.000 mm2 di faccia del wafer. Piuttosto, è che i portatori generati entro una lunghezza di diffusione dal taglio possono raggiungerla, e la parete corre per tutta la lunghezza della cella in entrambe le direzioni. La perdita scala con la lunghezza della linea, e il motivo a croce mette una lunga linea attraverso il centro di ogni quarto.
Questo è anche il motivo per cui la perdita si comporta come un problema di tensione. La ricombinazione sul bordo rimuove portatori dal bulk, e la tensione a circuito aperto risponde al tasso di ricombinazione totale attraverso la cella. Anche il fattore di riempimento si muove. L'ombreggiamento si manifesterebbe nella corrente; questo si manifesta in Voc e FF, che è un luogo meno ovvio in cui guardare quando si qualifica un processo di taglio.
Che cos'è effettivamente il rivestimento
La struttura pubblicata pone tre strati sulla parete tagliata, in un ordine specifico. Leggendo verso l'esterno dal silicio: un ossido di silicio molto sottile attraverso cui i portatori possono fare tunneling, uno strato di polisilicio fortemente drogato che li trasporta via, e una cappatura di ossido di alluminio che completa la passivazione chimica dell'interfaccia.
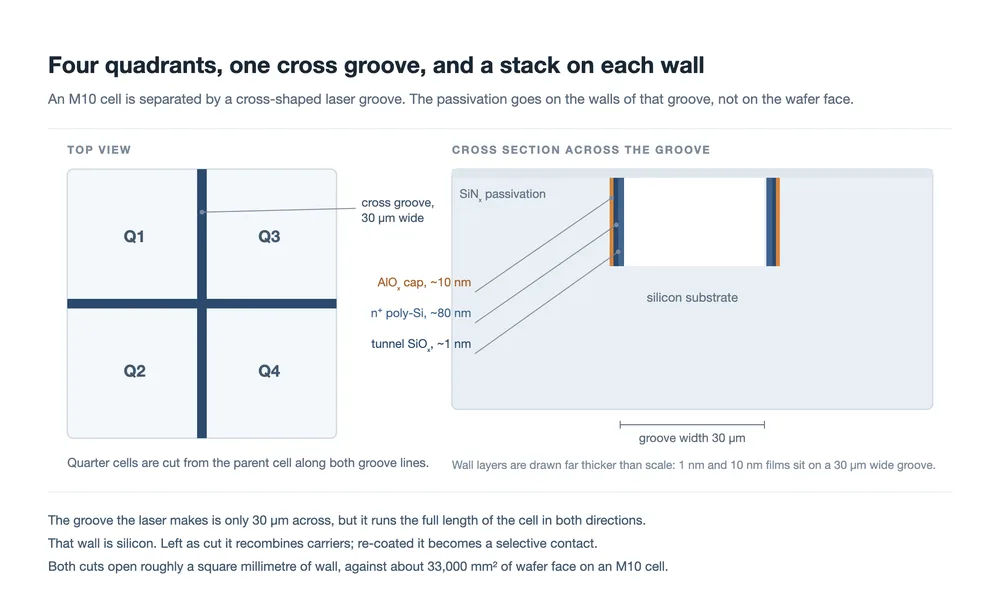
| Strato sulla parete tagliata | Spessore | Cosa fa |
|---|---|---|
| Ossido tunnel, SiO2 | circa 1–1,2 nm | Abbastanza sottile perché i portatori possano fare tunneling, abbastanza spesso da tenere il metallo e lo strato drogato lontani dalla superficie del silicio |
| Poly-Si drogato | 80–120 nm | Trasporta lateralmente i portatori raccolti e imposta la funzione lavoro che rende il contatto selettivo |
| AlOx cappatura | circa 10 nm | Passivazione chimica degli stati di interfaccia rimanenti, più una barriera contro la contaminazione |
Due dettagli distinguono questo dal semplice ricrescere un ossido. Primo, lo stack non è solo un dielettrico; contiene un semiconduttore drogato, quindi può anche condurre. Un ossido puro passiverebbe la parete e la lascerebbe elettricamente morta, il che va bene per una superficie che non raccoglie nulla, ma la parete qui si trova tra due celle a quarti che entrambe devono far scorrere corrente. Secondo, gli spessori contano in un modo che non contano su un wafer piatto. Il poly-Si deve essere abbastanza spesso da rimanere continuo su una scanalatura profonda 1,5 µm con fondo arrotondato. Deve anche essere abbastanza sottile che il suo stesso stress non lo faccia incrinare o staccare dalla parete.
La fonte indica 120 nm per il poly-Si nella descrizione della struttura e 80 nm nella sequenza di processo, e osserva che 80 nm sono sufficienti per l'effetto di passivazione di campo. Vale la pena notare questa differenza piuttosto che appianarla: suggerisce che lo spessore dello strato è un parametro regolabile all'interno della finestra di processo, non un obiettivo fisso, e che entrambi i valori rientrano nell'intervallo che gli autori considerano praticabile.
Perché un ossido sottile e uno strato drogato filtrano i portatori
Il meccanismo è ingegneria delle bande piuttosto che chimica, ed è lo stesso che ha reso TOPCon competitivo fin dall'inizio. Sulla parete nuda, gli stati di interfaccia sono distribuiti attraverso il band gap. Un elettrone che raggiunge uno di quegli stati ha dove sedersi, e una lacuna che arriva allo stesso stato chiude il circuito: i due si ricombinano, e la coppia è persa.
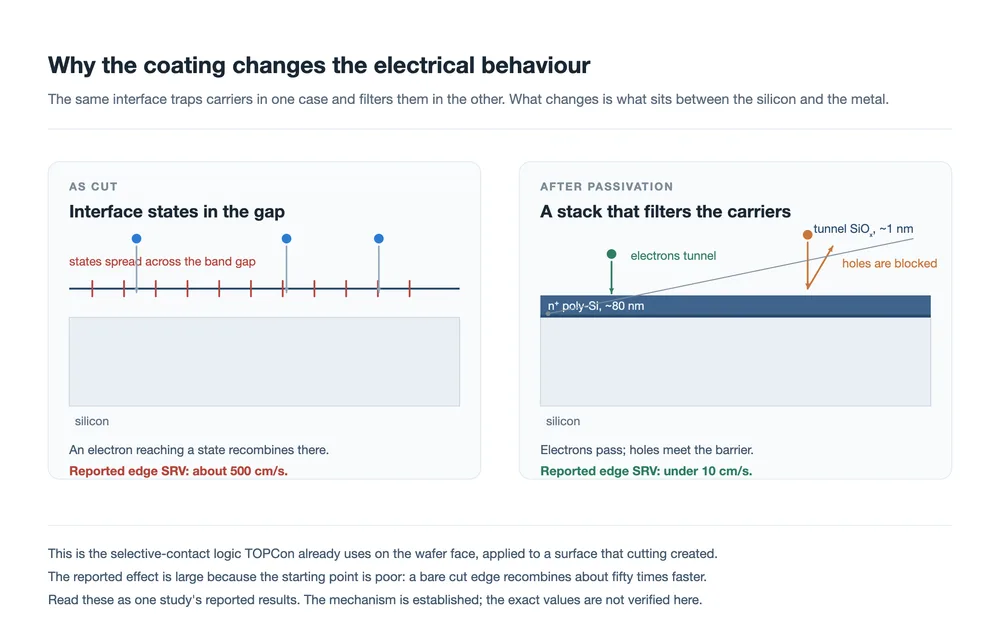
Una volta che l'ossido e il poli-Si drogato sono in posizione, la struttura a bande all'interfaccia non è più piatta. L'ossido sottile blocca il percorso diretto tra il silicio e lo strato drogato, rimanendo al contempo abbastanza sottile da permettere agli elettroni di attraversarlo per effetto tunnel. La carica nello strato drogato piega le bande nel silicio appena sotto l'interfaccia, ed è questo che crea l'asimmetria: un tipo di portatore vede una barriera bassa e passa, l'altro vede una barriera alta e torna indietro.
Il risultato riportato è una caduta della velocità di ricombinazione superficiale sul bordo tagliato da circa 500 cm/s a meno di 10 cm/s, una variazione di circa il 98%. È un numero grande, ed è grande per una ragione semplice: il punto di partenza è una superficie non passivata, che è vicina al caso peggiore disponibile. Migliorare una superficie passivata dello stesso fattore non sarebbe possibile.
Vale la pena essere precisi su ciò che il rivestimento non fa. Non rimuove il solco, non ripristina il silicio che il laser ha ablato e non rende la parete otticamente utile. Il quarto è comunque più stretto. L'affermazione è più ristretta di così: la faccia tagliata smette di agire come un luogo dove i portatori muoiono e inizia ad agire come un luogo dove possono essere raccolti.
Dove si collocano le fasi del processo
Il percorso pubblicato con questa struttura è una normale sequenza TOPCon con un'aggiunta: dopo che il laser ha tagliato il solco trasversale, la parete viene ossidata e ri-drogata prima che venga depositato lo stack di passivazione a livello di cella. Tutto il resto resta dov'era.
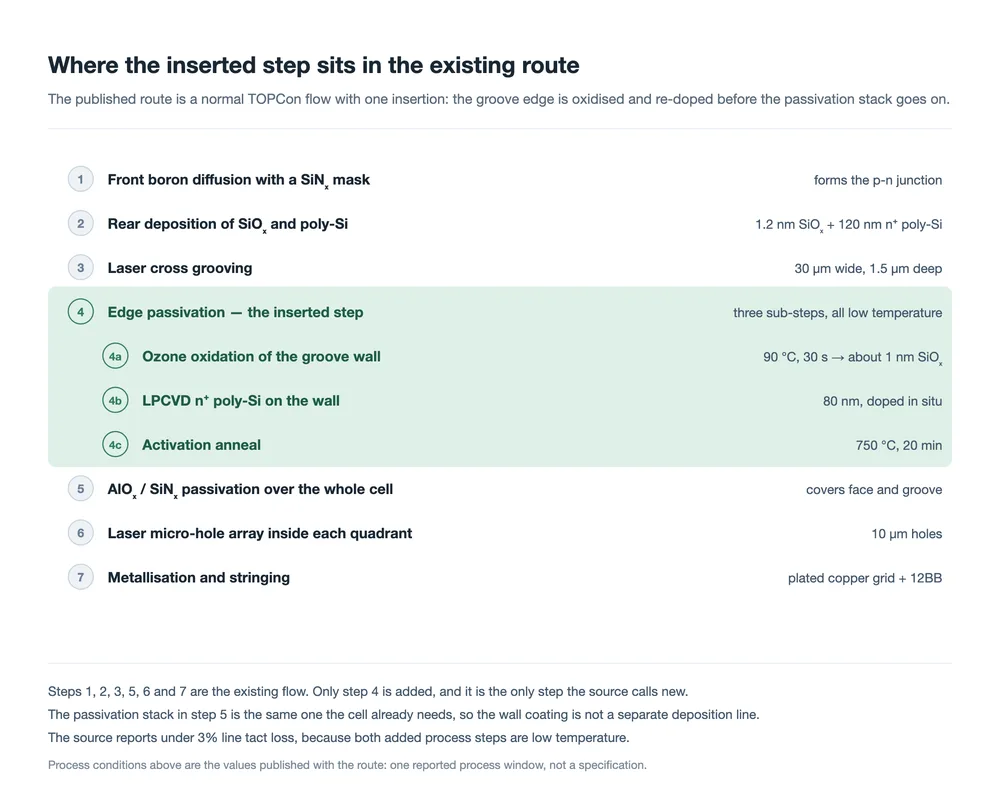
| Fase | Condizione pubblicata | Perché è impostata così |
|---|---|---|
| Scanalatura trasversale laser | Larghezza 30 µm, profondità 1,5 µm | Abbastanza profonda da separare i quarti in modo pulito, abbastanza superficiale da limitare l'area della parete e il danno meccanico circostante |
| Ossidazione con ozono | 90 °C, 30 s, circa 1 nm | Cresce un ossido uniforme senza il budget termico che disturberebbe la giunzione già presente nel wafer |
| Poli-Si LPCVD | 80 nm, drogato in situ | Il drogaggio durante la deposizione evita una fase di diffusione separata e fornisce un gradiente di concentrazione controllabile attraverso lo strato |
| Ricottura di attivazione | 750 °C, 20 min | Attiva il drogante e cristallizza lo strato, ed è questo che lo trasforma in un conduttore anziché in un dielettrico |
| Arrotondamento del solco | 2 s TMAH dopo la scanalatura | Smussa gli spigoli vivi del solco dove iniziano crepe e discontinuità del rivestimento |
| Controllo della cristallinità | Raman, superiore all'80% | Uno strato incompletamente cristallizzato passiva male e conduce peggio, quindi è trattato come un output misurabile |
L'arrotondamento con TMAH e il controllo della cristallinità sono i due dettagli che fanno sembrare questo un percorso produttivo anziché una dimostrazione di laboratorio. Un solco di 1,5 µm ha uno spigolo, e gli spigoli sono dove i film depositati si assottigliano e dove si concentra lo stress. Arrotondare lo spigolo per due secondi costa quasi nulla e rimuove una classe di guasti che altrimenti comparirebbe più tardi, nei cicli termici o nella movimentazione.
Per una linea, la parte interessante è che nessuna delle fasi aggiunte richiede un nuovo strumento. Ossidazione, deposizione e ricottura rientrano tutte nella capacità LPCVD che una linea TOPCon già possiede, e le due fasi aggiunte sono a bassa temperatura, quindi il budget termico della cella finita non viene disturbato. La fonte riporta una perdita di tact della linea inferiore al 3%, che è il numero da verificare per primo quando si propone una nuova fase: una fase che migliora l'efficienza di mezzo punto ma costa il 10% della produttività è una proposta diversa da una che costa il 3%.
Anche la parte finale della sequenza cambia, e non a causa del rivestimento. Una cella a quattro tagli che mantiene il suo layout 12BB deve essere incordata a partire da celle a quarto, e il bordo tagliato è ora una superficie che la stringer manipola. La tolleranza di posizionamento, la forza che il nastro applica al giunto e la quantità di calore che la cella riceve durante la saldatura agiscono tutti su un pezzo il cui bordo ha un solco di 30 µm che lo attraversa. È qui che l'attrezzatura per il tabbing e lo stringing a filo sottile e la fase di bussing incontrano il design della cella, ed è la parte del flusso che il rivestimento non affronta.
Cosa mostra il confronto riportato
La fonte pubblica un confronto prima-dopo per una cella standard a quattro tagli e la stessa cella con il bordo rivestito. La tabella sottostante lo riproduce. Questi sono i numeri pubblicati con il percorso; provengono da un'unica fonte e non li abbiamo verificati in modo indipendente.
| Parametro | Quattro tagli standard | Con bordo passivato | Variazione |
|---|---|---|---|
| SRV del bordo (cm/s) | 500 | meno di 10 | −98% |
| Tensione a circuito aperto (mV) | 736 | 744 | +8 mV |
| Corrente di cortocircuito (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Fattore di riempimento (%) | 84.0 | 84.5 | +0.5 |
| Efficienza della cella (%) | 25.3 | 25.8 | +0,5 assoluto |
| Bifaccialità (%) | 85 | 90 | +5 punti |
Leggi il pattern anziché i singoli valori. Il guadagno di tensione è maggiore del guadagno di corrente, che è ciò che il meccanismo prevede: la ricombinazione su una superficie costa prima la tensione. Il fattore di riempimento si muove leggermente, coerentemente con una piccola riduzione della frazione di area elettronicamente morta. L'efficienza segue la tensione, e 0,5 punti assoluti è l'affermazione principale.
Il dato di bifaccialità merita più cautela del resto. Passare dall'85% al 90% è un salto di cinque punti causato da una modifica su una superficie che è una piccola frazione dell'area posteriore della cella, e la fonte non spiega il meccanismo. Potrebbe essere reale se il bordo tagliato fosse in precedenza un percorso di shunt locale sul retro, ma è anche il tipo di numero che un singolo piccolo campione può produrre. Trattalo come la riga meno supportata della tabella.
Cosa non è ancora stabilito
Mancano quattro cose dal caso pubblicato, e tutte e quattro contano prima che una linea si impegni.
- Dati di affidabilità sul bordo rivestito. Un ossido di 1 nm e un cappuccio di ossido di alluminio di 10 nm sulla parete di una scanalatura subiscono lo stesso caldo umido, la stessa ciclatura termica e lo stesso carico meccanico del resto della cella. Un bordo tagliato è anche un concentratore di sollecitazioni durante la ciclatura termica, perché due quarti di cella si dilatano contro una scanalatura. Nulla di tutto ciò compare nella tabella di confronto.
- La questione dello spessore. La fonte riporta due spessori diversi di poly-Si per la stessa struttura. Non è una contraddizione, ma significa che l'ottimo non è determinato con precisione, e lo spessore influisce su sollecitazione, tempo di deposizione e tact insieme.
- Replica indipendente. Il guadagno di efficienza proviene da un unico set di dati riportato. Un guadagno assoluto di 0,5 punti è abbastanza grande da valere la pena di essere inseguito e abbastanza grande da valere la pena di essere ricontrollato su una linea diversa e con una diversa combinazione di pasta e nastro.
- L'interazione con il resto della cella. Aggiungere uno strato drogato sulla parete della scanalatura cambia ciò che quella parete fa elettricamente tra due quarti. Come interagisce con il pattern di metallizzazione posteriore e con la stringatura dei quarti di cella è una questione di sistema, non di rivestimento.
C'è un punto più ampio nella stessa direzione. Tagliare una cella è uno scambio che è stato accettato sulla base del solo guadagno di interconnessione. Il quadro a quattro tagli considera il taglio come dato di fatto, e l' analisi multi-taglio esamina ciò che la cella più piccola fa all'ombreggiamento e al layout del modulo. Il lavoro sul bordo tagliato attacca il lato dei costi di quello scambio, e se regge cambia il numero ottimale di tagli anziché limitarsi a migliorare quello esistente.
Come leggere questo rispetto al resto della discussione sul taglio
Tre idee separate vengono di solito mescolate insieme quando si parla di celle a quattro tagli, e tenerle distinte rende la letteratura più facile da leggere.
La prima è il guadagno di interconnessione: i quarti di cella portano un quarto della corrente, quindi la perdita resistiva nel nastro cala bruscamente. Questo è assodato ed è il motivo per cui la tecnologia è in produzione. La seconda è la conseguenza a livello di modulo, dove celle più piccole cambiano la tolleranza all'ombra, i requisiti della scatola di giunzione e il comportamento meccanico del laminato; la scatola di giunzione in due parti è un esito visibile. La terza è la superficie di taglio stessa, che è l'oggetto di questo articolo e che le prime due discussioni tendono a saltare.
Il legame pratico tra loro è il flusso di processo. La scanalatura è realizzata con una fase di taglio laser, la fase di rivestimento ricade nella capacità LPCVD che la linea già possiede, e le fasi di finitura sono la metallizzazione e la stringatura. Una linea che valuta questa via sta in realtà valutando se l'inserimento si incastra tra due macchine che già possiede, e il valore di tact pubblicato è di circa il 3%.
FAQ
Il rivestimento elimina la necessità di tagliare?
No. I quarti vengono comunque tagliati e la scanalatura è ancora lì. Ciò che cambia è il comportamento elettrico della parete che la scanalatura ha esposto, non la geometria.
Perché non tagliare semplicemente con un processo più delicato?
Un taglio più pulito riduce il danno ma lascia comunque una superficie non passivata. La ricombinazione deriva dalla passivazione mancante tanto quanto dalla rugosità, ed è per questo che la risposta qui è un rivestimento anziché una ricetta laser migliore.
Un ossido di 1 nm è affidabile?
Gli ossidi tunnel di quell'ordine sono già usati nella produzione TOPCon, quindi il concetto è provato sulla faccia del wafer. Se lo stesso spessore sopravviva sulla parete di una scanalatura, che ha un orientamento superficiale diverso e un punto di partenza più rugoso, è una delle questioni aperte.
Questo vale solo per TOPCon?
La combinazione di ossido tunnel e poly-Si drogato è una struttura TOPCon, quindi la via è naturalmente rivolta alle linee che la utilizzano già. Altri tipi di cella tagliati in pezzi richiederebbero uno stack di passivazione compatibile con il proprio processo, che è un problema di ingegneria diverso.
Cosa controlleremmo per primo in una prova?
Il proxy dell'SRV di bordo e la tensione, prima di ogni altra cosa. L'uniformità di deposizione lungo una scanalatura larga 30 µm, la cristallinità dello strato e il costo di tact delle fasi inserite vengono dopo, e il comportamento meccanico del quarto dopo la scanalatura è l'elemento più probabilmente destinato a essere dimenticato.
Il rivestimento cambia ciò che deve fare la stringatrice?
Non direttamente. Il rivestimento è elettrico, quindi precisione di posizionamento, temperatura di saldatura e forza di manipolazione restano invariati. Il quarto di cella stesso, con una scanalatura che lo attraversa, resta l'oggetto più difficile da manipolare, e questo è un vincolo separato da quello affrontato da questo lavoro.
Considerazioni finali
Tagliare il silicio per rendere le celle migliori è uno scambio un po' strano, e funziona perché il guadagno di interconnessione è grande. Ciò che questo lavoro fa è chiudere il cerchio sulla parte dello scambio che non è mai stata prezzata: la superficie che il taglio crea. Rivestire la parete della scanalatura con lo stesso stack a contatto selettivo che la cella usa altrove è una risposta coerente, e il fatto che possa essere fatto con la capacità LPCVD esistente e due fasi a bassa temperatura è il motivo per cui vale la pena di osservarlo.
Vale la solita cautela. Il meccanismo è solido e deriva da fisica consolidata; il guadagno di efficienza di mezzo punto riportato proviene da un'unica fonte e non è stato confermato in modo indipendente, e il dato di bifaccialità in particolare è più debole del resto della tabella. Per una linea, la posizione ragionevole è monitorarlo come inserimento di processo con un guadagno reale ma non verificato, e testarlo sulla misura che il meccanismo prevede, cioè la tensione.
Letture correlate: Celle TOPCon a quattro tagli: cosa cambia il taglio · Tecnologia delle celle a quattro tagli: l'argomento dell'efficienza · Moduli multi-taglio e resistenza all'ombra · Perché i moduli a quattro tagli necessitano di scatole di giunzione in due parti · Celle THBC e contatti passivanti · Metallizzazione delle celle PV e la questione del rame · Macchine tabber e stringer: come funzionano · Apparecchiature per il taglio laser delle celle · Roadmap delle celle BC: dalla struttura al processo · Stazioni e layout della linea per pannelli solari
Nota sui dati: spessori degli strati, condizioni di processo e confronto prima-dopo sono i valori pubblicati con questa via e sono riprodotti come riportati; non sono stati verificati in modo indipendente. Il valore dell'area della parete di circa 1 mm2 è una nostra stima da una scanalatura di 30 µm, una profondità di 1,5 µm e due tagli a tutta lunghezza su una cella da 182 mm, rispetto a una faccia del wafer di 33.124 mm2. La graduatoria delle perdite, tensione prima della corrente, deriva dal meccanismo anziché da un valore stampato.