Macchina per la produzione di pannelli solari: quali macchine ti servono
Indice
Risposta rapida: La produzione di pannelli solari non è una sola macchina. Una fabbrica di moduli gestisce una linea connessa, e ogni unità svolge un compito: selezione delle celle per corrente, taglio laser per celle half o shingled, tabbing e stringing per saldare le celle in stringhe, layup per disporre le stringhe con encapsulante e vetro, laminazione per unire lo stack, incorniciatura per montare il profilo in alluminio e la junction box, poi test IV e selezione dei moduli finiti. Scegliere le attrezzature significa far corrispondere il tempo di ciclo di ogni stazione alla produttività target, perché la stazione più lenta determina la velocità della linea. Una linea è normalmente descritta dalla sua capacità annua — 5 MW, 50 MW, 300 MW o 1,2 GW — e il numero di macchine deriva da quel numero. La perdita di resa si accumula tra le stazioni, quindi un decimo di punto percentuale in più di rotture allo stringing è molto più costoso di quanto sembri.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
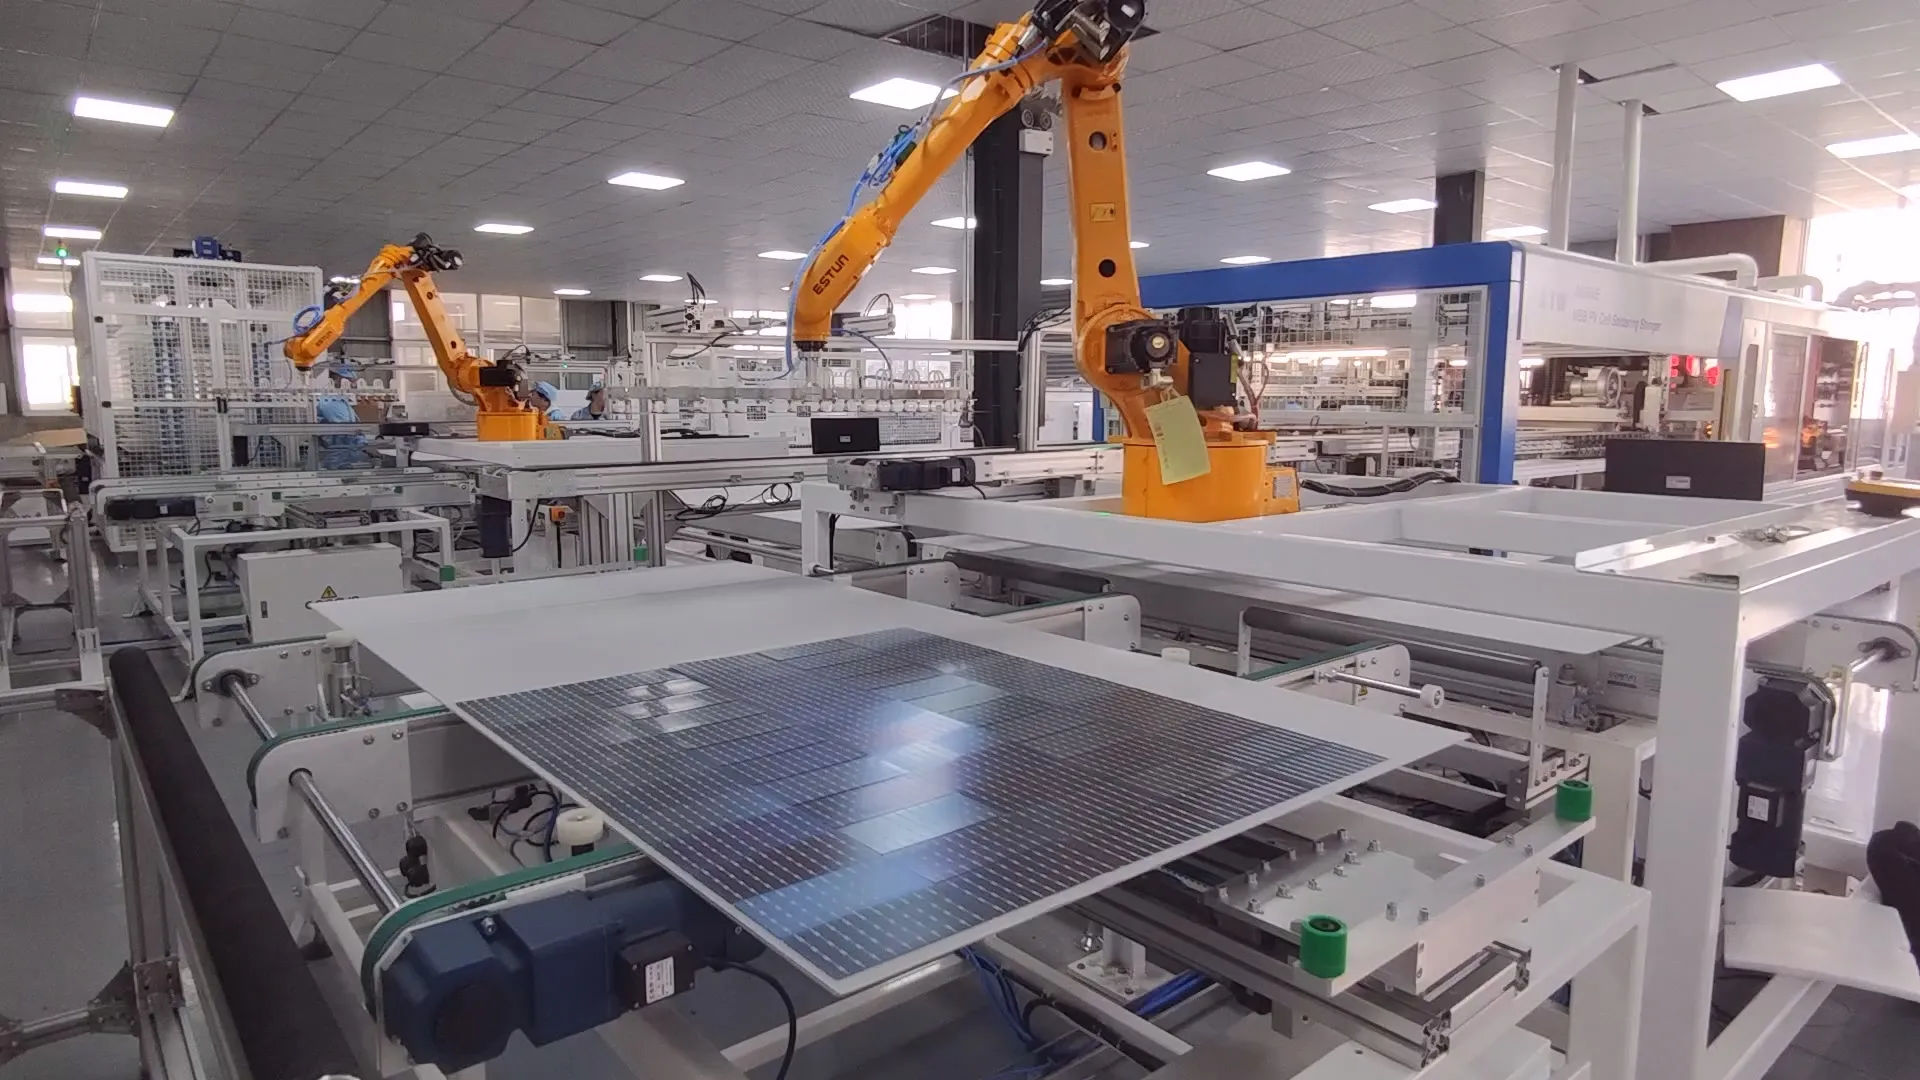
Le attrezzature per la produzione di pannelli solari non sono un unico grande impianto. Una fabbrica di moduli gestisce una linea collegata di macchine, e ciascuna svolge una parte del lavoro: taglio delle celle, saldatura in stringhe, disposizione delle stringhe, laminazione del modulo, installazione del telaio e collaudo del pannello finito. Scegliere macchinari per la produzione di pannelli solari è quindi una decisione di sequenziamento, non una lista della spesa.
Sembra abbastanza semplice sulla carta. Nella produzione reale, ogni processo influisce sul successivo. Un piccolo errore di posizionamento durante il layup può diventare una bolla o un difetto di allineamento dopo la laminazione. Una saldatura scadente può sembrare a posto all'occhio umano ma apparire come un'area scura durante l'ispezione EL.
Questo è il motivo per cui una buona linea di produzione di pannelli solari deve operare come un sistema bilanciato, piuttosto che come una raccolta casuale di macchine.
Questa guida illustra le attrezzature per la produzione di pannelli solari su una linea di moduli standard, nell'ordine in cui le macchine operano: selezione delle celle e taglio laser, stringatura, layup, laminazione, incorniciatura e collaudo finale. Ogni sezione spiega cosa fa la macchina, perché è importante e cosa verificare prima di acquistarla. Per le cifre di budget in base alla capacità, consulta la sezione costo della linea di produzione di pannelli solari per capacità.
Prima di guardare l'attrezzatura, c'è una distinzione importante.
Questo articolo riguarda una linea di produzione di moduli solari—una fabbrica che acquista celle solari finite e le assembla in pannelli solari. La produzione di celle solari da wafer di silicio è un processo diverso che coinvolge attrezzature chimiche umide, forni di diffusione, sistemi PECVD o ALD, stampanti a schermo, forni di cottura e altre macchine specializzate.
Quindi, quali macchine vengono utilizzate per produrre un pannello solare finito?
1. Tester di celle solari e macchina di smistamento
Un tester di celle a corrente è specificato secondo IEC 60904-9:2020: corrispondenza spettrale su 300–1200 nm, irradianza calibrata a 100 mW/cm², non uniformità dell'intensità luminosa pari o inferiore al 2% e instabilità a breve termine pari o inferiore all'1% per un grado A.
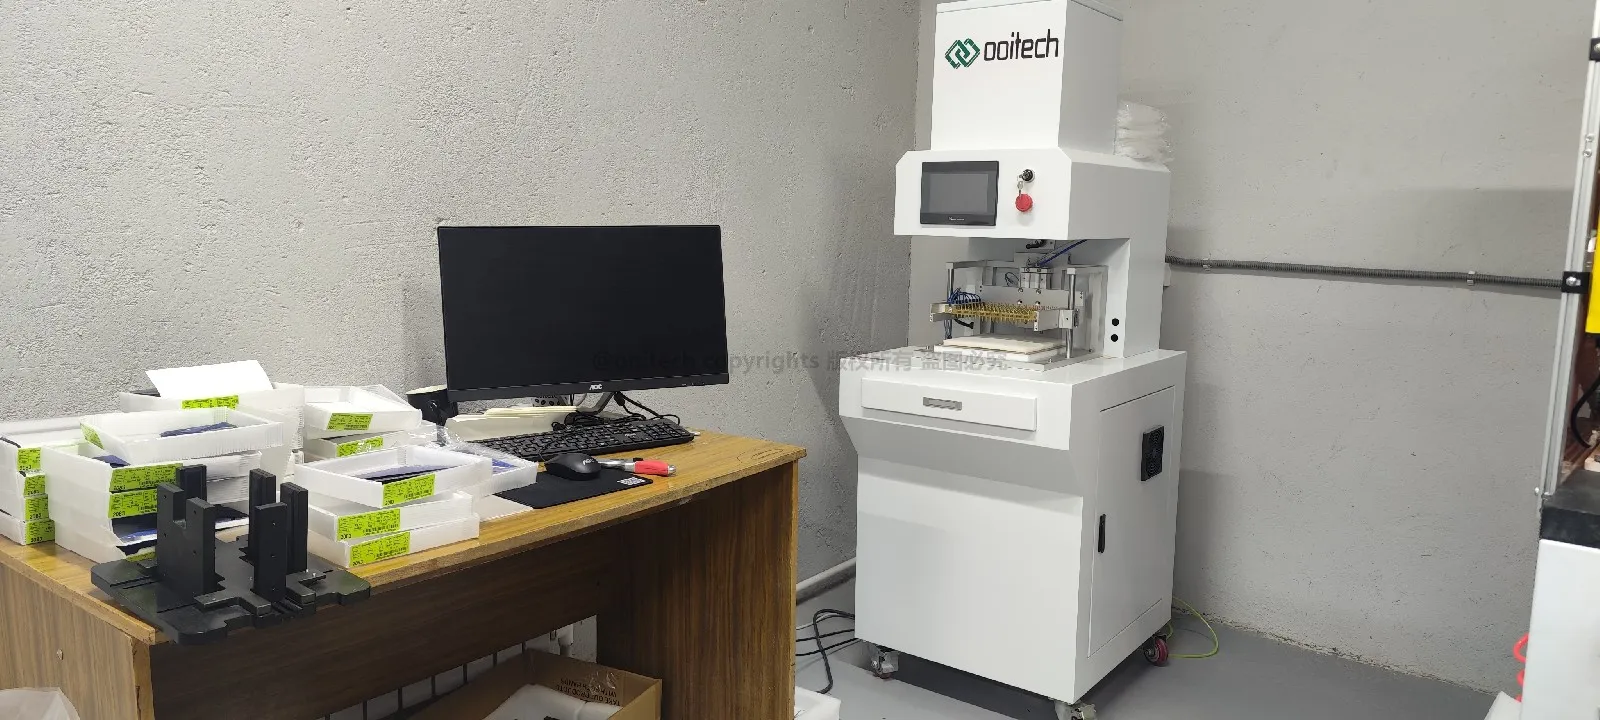
Le celle solari dello stesso lotto di produzione non sono sempre elettricamente identiche. La loro corrente, tensione e potenza massima possono variare leggermente. Se celle con caratteristiche elettriche significativamente diverse vengono collegate nella stessa stringa, la cella con prestazioni inferiori può limitare l'uscita dell'intera stringa.
A tester per celle solari misura parametri come:
Tensione a circuito aperto
Corrente di cortocircuito
Potenza massima
Efficienza della cella
Caratteristiche della curva I-V
Il sistema di selezione raggruppa poi le celle con prestazioni simili.
Alcune linee di produzione utilizzano anche ispezione ottica automatica o ispezione EL a livello di cella per identificare scheggiature sui bordi, microcricche, contaminazione e aree elettricamente inattive prima che le celle entrino nel processo di stringatura.
Può sembrare un piccolo passo, ma una selezione accurata aiuta a ridurre il disallineamento elettrico e migliora la consistenza dei moduli finiti.
2. Macchina per il taglio laser delle celle solari
I valori a cui tenere un fornitore sono la precisione di taglio a ±0,1 mm o migliore, e una sorgente laser dimensionata per il lavoro — circa 50 W per l'incisione e fino a 300 W dove opera anche uno stadio di riscaldamento.
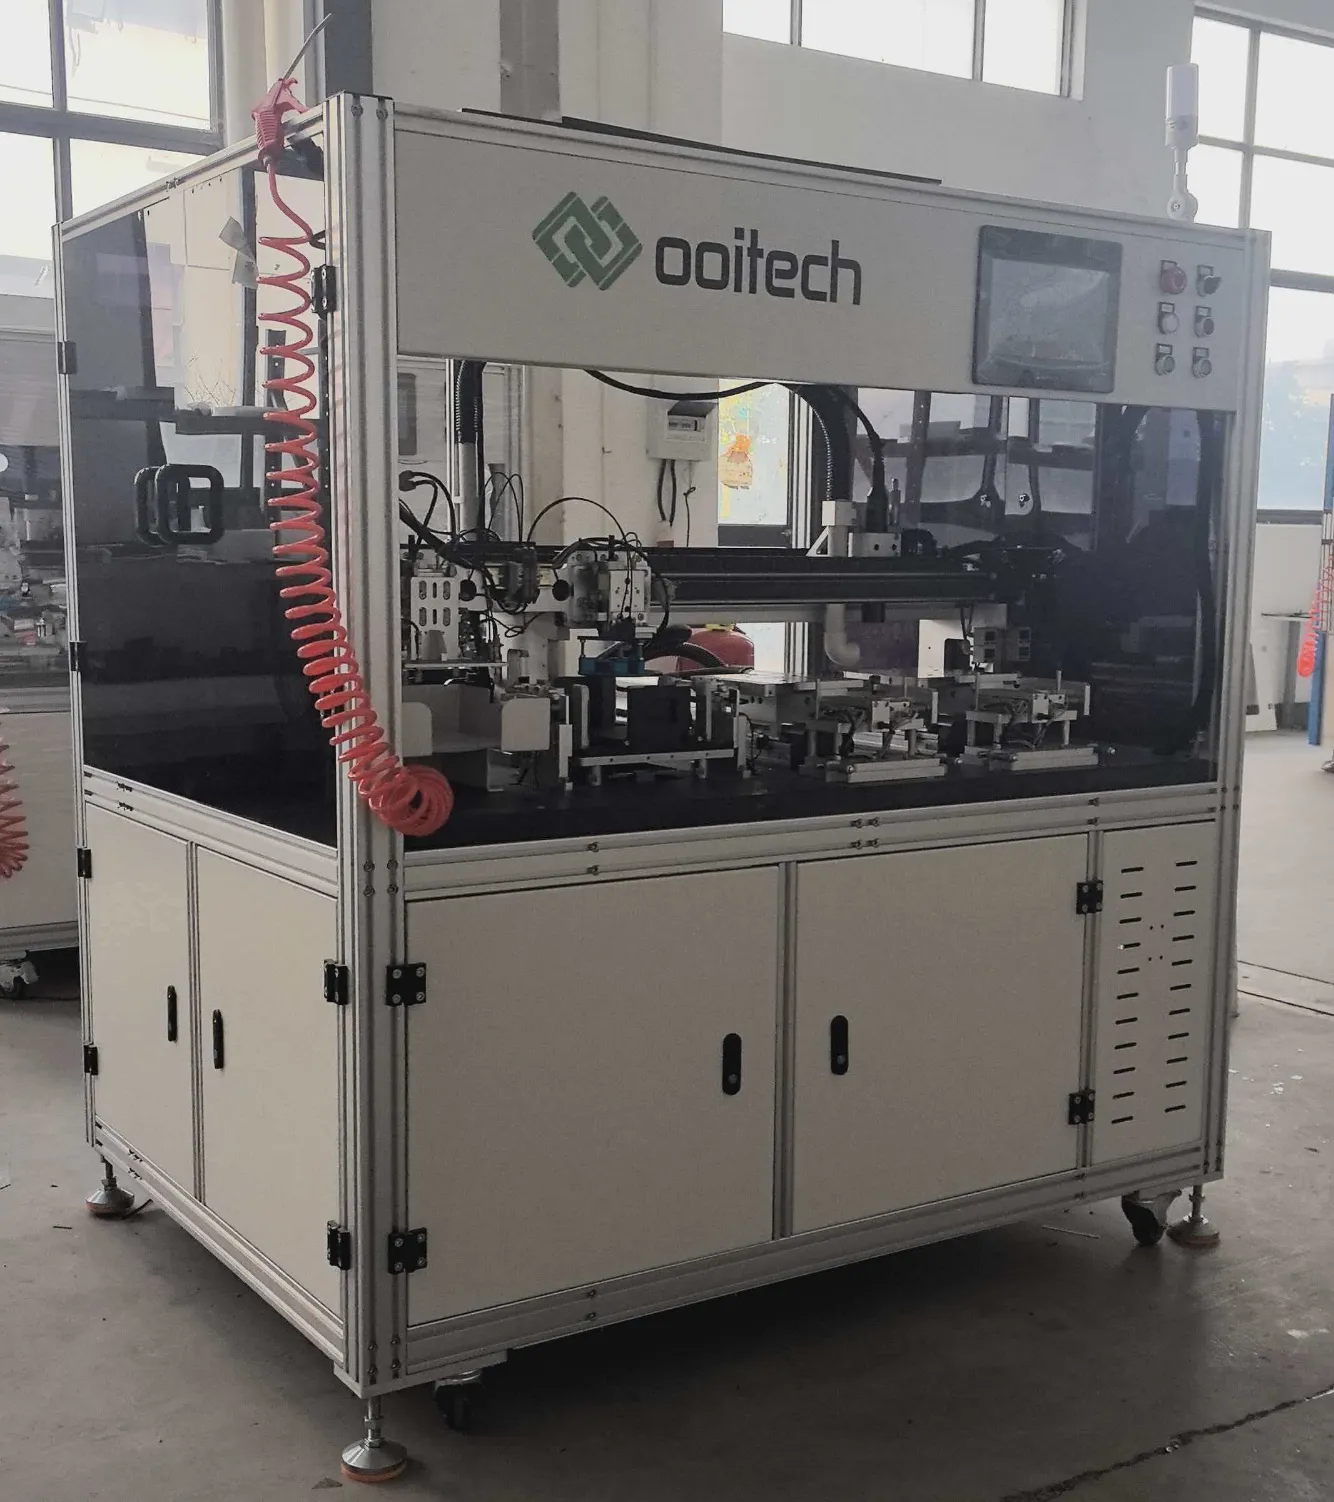
La maggior parte dei moduli solari moderni utilizza celle half-cut, tagliate su una macchina per il taglio laser di celle solari. I moduli shingled e altri design speciali possono utilizzare sezioni di celle ancora più piccole. In questi casi, le celle solari a grandezza intera devono essere divise prima della stringatura.
Una macchina per il taglio laser delle celle solari incide e separa le celle con alta precisione. A seconda del design del modulo, può tagliare le celle in metà, terzi o pezzi più piccoli.
Vengono utilizzati due metodi di taglio comuni:
Incisione laser convenzionale seguita da rottura meccanica
Taglio laser non distruttivo progettato per ridurre lo stress meccanico e termico
Il taglio non distruttivo sta diventando sempre più importante man mano che le celle diventano più sottili e più grandi. Le microcricche create durante il taglio possono espandersi durante la stringatura, la laminazione, il trasporto o il funzionamento a lungo termine all'aperto.
Se una fabbrica produce solo moduli a cella intera, una macchina per il taglio laser potrebbe non essere necessaria. Per la produzione di moduli a mezza cella e shingled, tuttavia, è una parte fondamentale della linea.
3. Macchina tabber stringer
Gli stringer di classe entry-level funzionano a circa 1.200 celle all'ora e le piattaforme ad alta velocità fino a 6.800; la precisione di posizionamento è ±0,15 mm e la rottura su celle di Classe A dovrebbe essere pari o inferiore allo 0,2%. La larghezza del ribbon va da 0,35–1,2 mm e i formati delle celle da 156–230 mm sulle macchine costruite oggi.
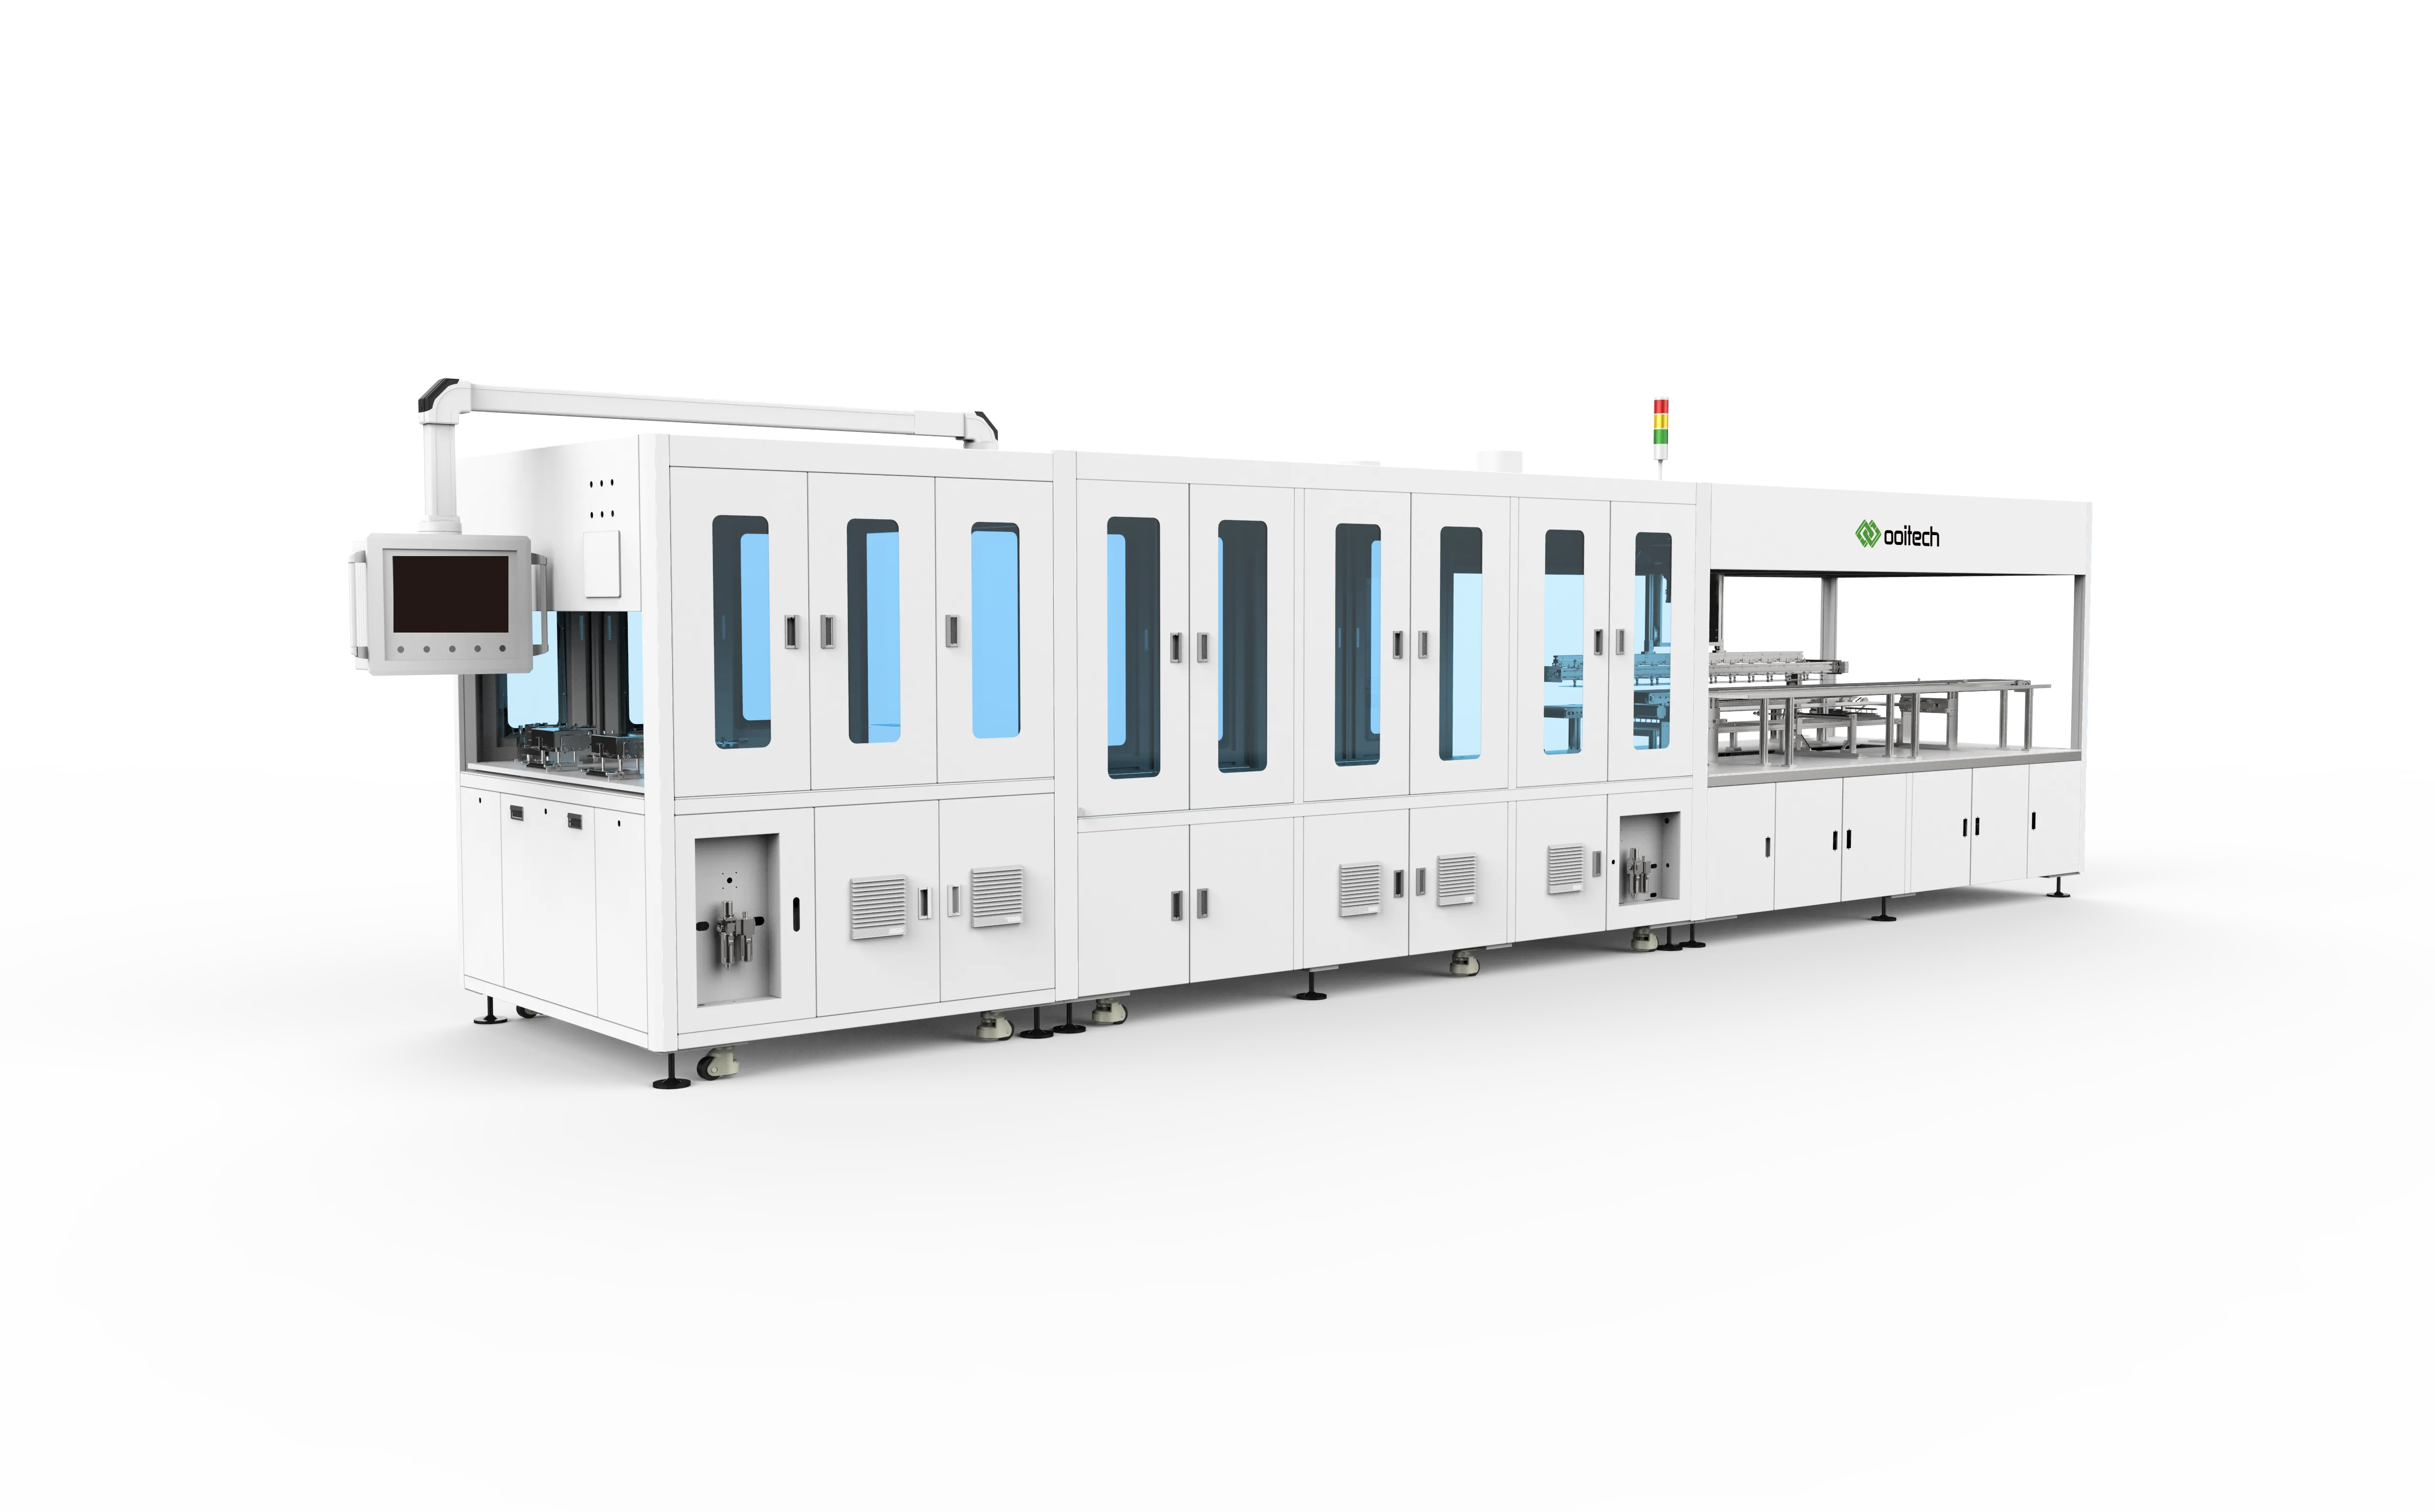
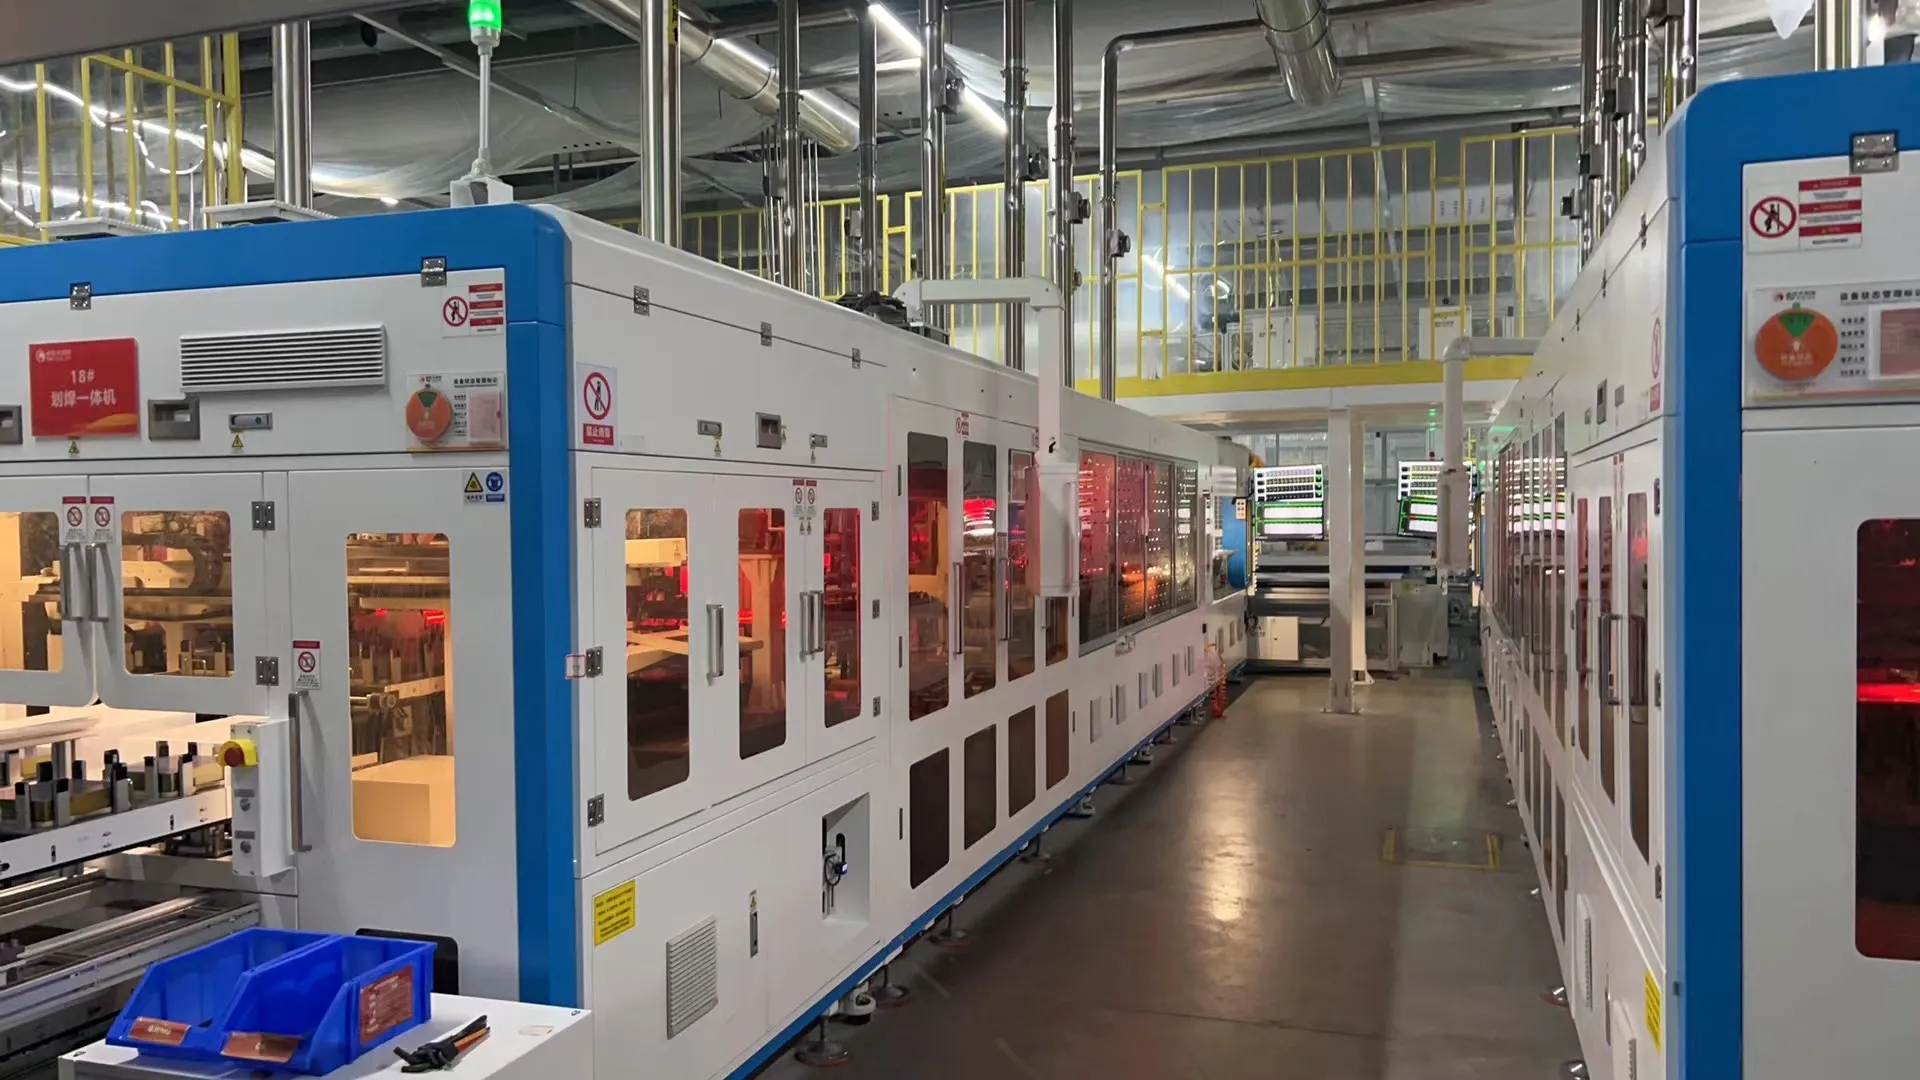
La tabber stringer è spesso considerata il cuore di una linea di produzione di pannelli solari.
Il suo compito principale è saldare il nastro fotovoltaico sulle singole celle e collegare le celle in serie per formare stringhe di celle. Le macchine moderne di solito combinano sia la tabbing che la stringatura in un unico processo automatico.
Un tabber stringer normalmente gestisce:
Caricamento e separazione delle celle
Posizionamento delle celle
Alimentazione del nastro
Applicazione del flusso
Saldatura
Allineamento della stringa
Taglio e scarico della stringa
Ispezione visiva
Il metodo di stringatura corretto dipende dalla tecnologia delle celle.
Le celle PERC e TOPCon possono generalmente essere lavorate con le normali stringatrici multi-busbar. Le celle HJT possono richiedere saldature a temperatura più bassa perché sono più sensibili al calore. Le celle BC, IBC, ABC e HPBC necessitano di attrezzature specializzate per la saldatura a contatto posteriore, poiché i loro contatti positivi e negativi si trovano entrambi sul lato posteriore.
La scelta della stringatrice dovrebbe quindi basarsi sulle dimensioni delle celle, sul design dei busbar, sul tipo di nastro, sulla temperatura di saldatura e sulla struttura del modulo, non solo sul numero di celle all'ora dichiarato.
4. Ispezione EL Inline delle Stringhe
L'EL inline su una stringa si acquista in base alla risoluzione più che al solo numero di telecamere: circa 0,5 mm per pixel è ciò che rende visibili le microcricche fini, e doppie telecamere da 4,6 megapixel sono tipiche della generazione attuale.

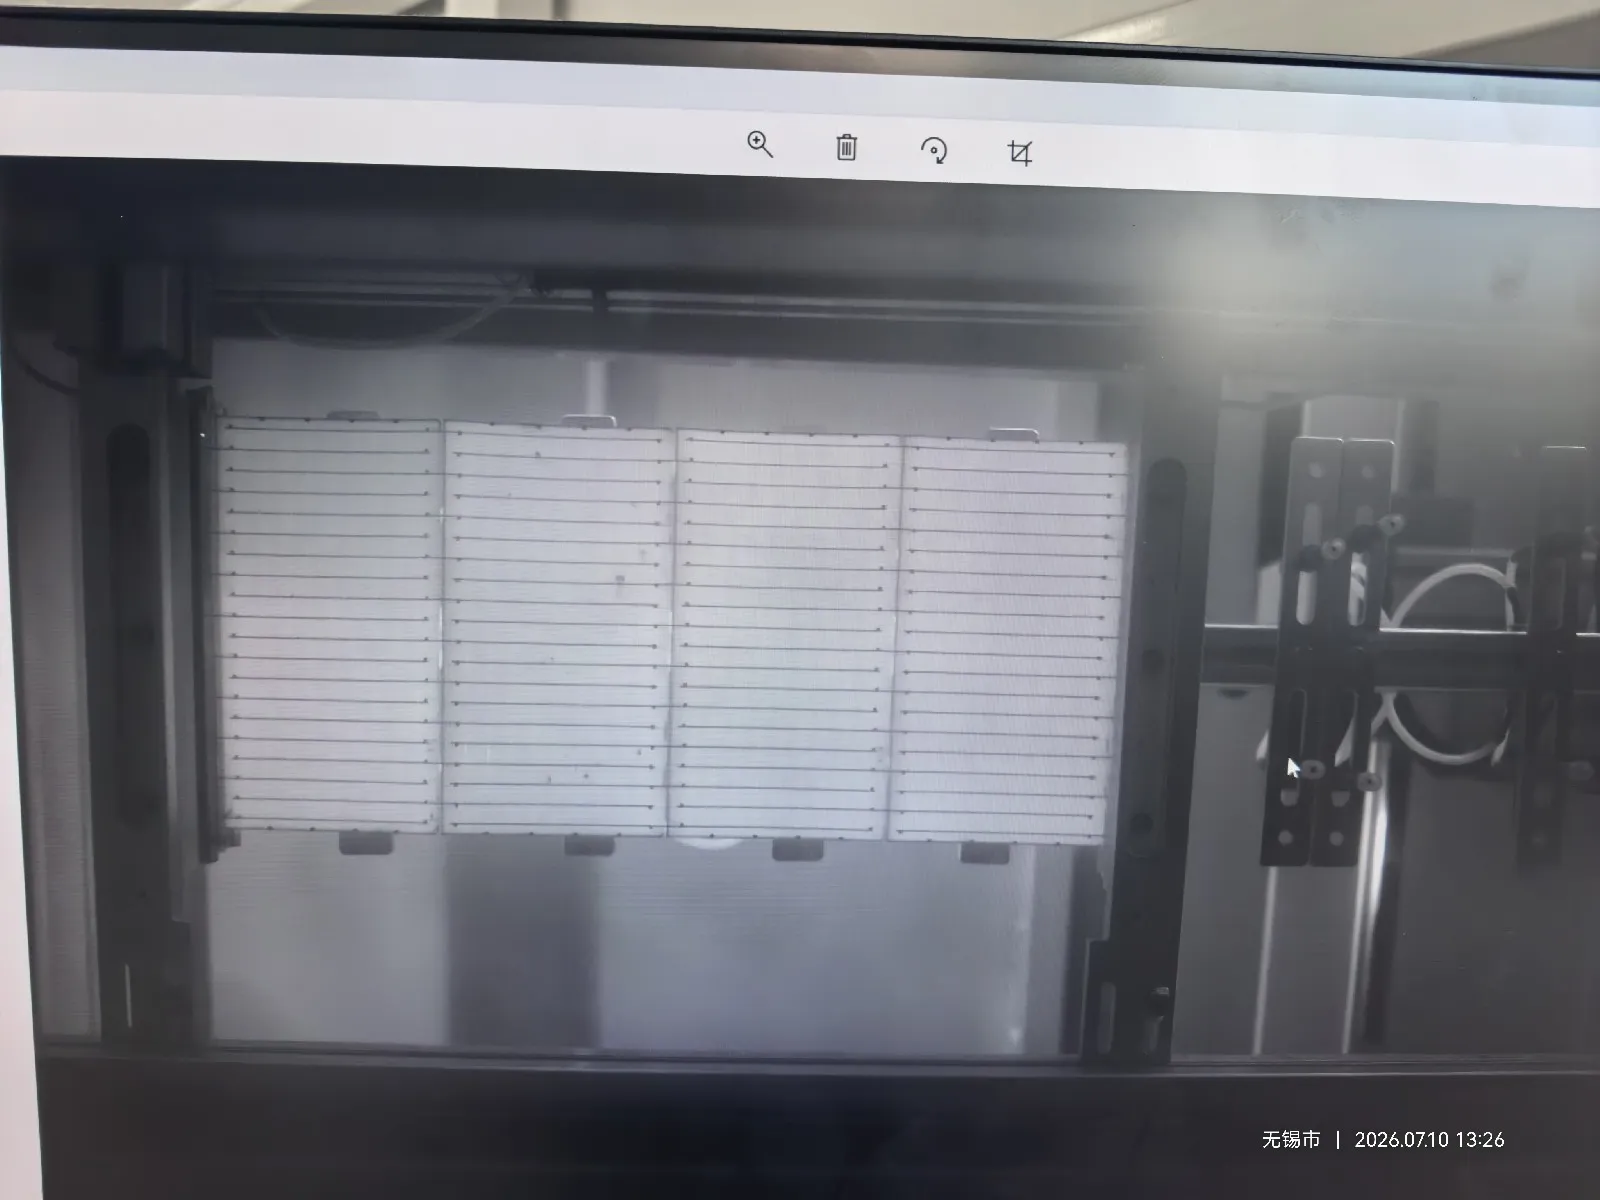
L'ispezione EL delle stringhe, utilizzando un tester EL a livello di stringa, è di solito una funzione opzionale integrata nel tabber stringer piuttosto che una macchina completamente separata.
In pratica, la maggior parte dei produttori sceglie questa opzione, soprattutto quando producono moduli con celle TOPCon, HJT o BC. Con queste tecnologie di celle, giunti di saldatura deboli, crepe nascoste e aree elettricamente inattive possono essere difficili da identificare con la normale ispezione visiva.
L'ispezione EL inline controlla la stringa immediatamente dopo la saldatura. Viene applicata una corrente alle celle collegate e una telecamera sensibile all'infrarosso cattura l'immagine di elettroluminescenza. Crepe, aree scollegate e cattivi collegamenti elettrici appaiono come regioni scure anomale.
Ciò consente di rimuovere le stringhe difettose prima della stratificazione e della laminazione, quando la riparazione o la sostituzione è ancora relativamente facile.
Un tester EL per stringhe offline può ancora essere utilizzato per campionamento, re-ispezione o analisi di laboratorio, ma normalmente non è richiesto come stazione di produzione separata quando la stringatrice include già l'ispezione EL inline.
5. Attrezzature per il Caricamento e l'Ispezione del Vetro Solare
Il vetro che gestisce è normalmente spesso 2,0, 2,5 o 3,2 mm, con trasmittanza luminosa superiore al 91,5% e 93,5–94,5% dove viene applicato un rivestimento antiriflesso.
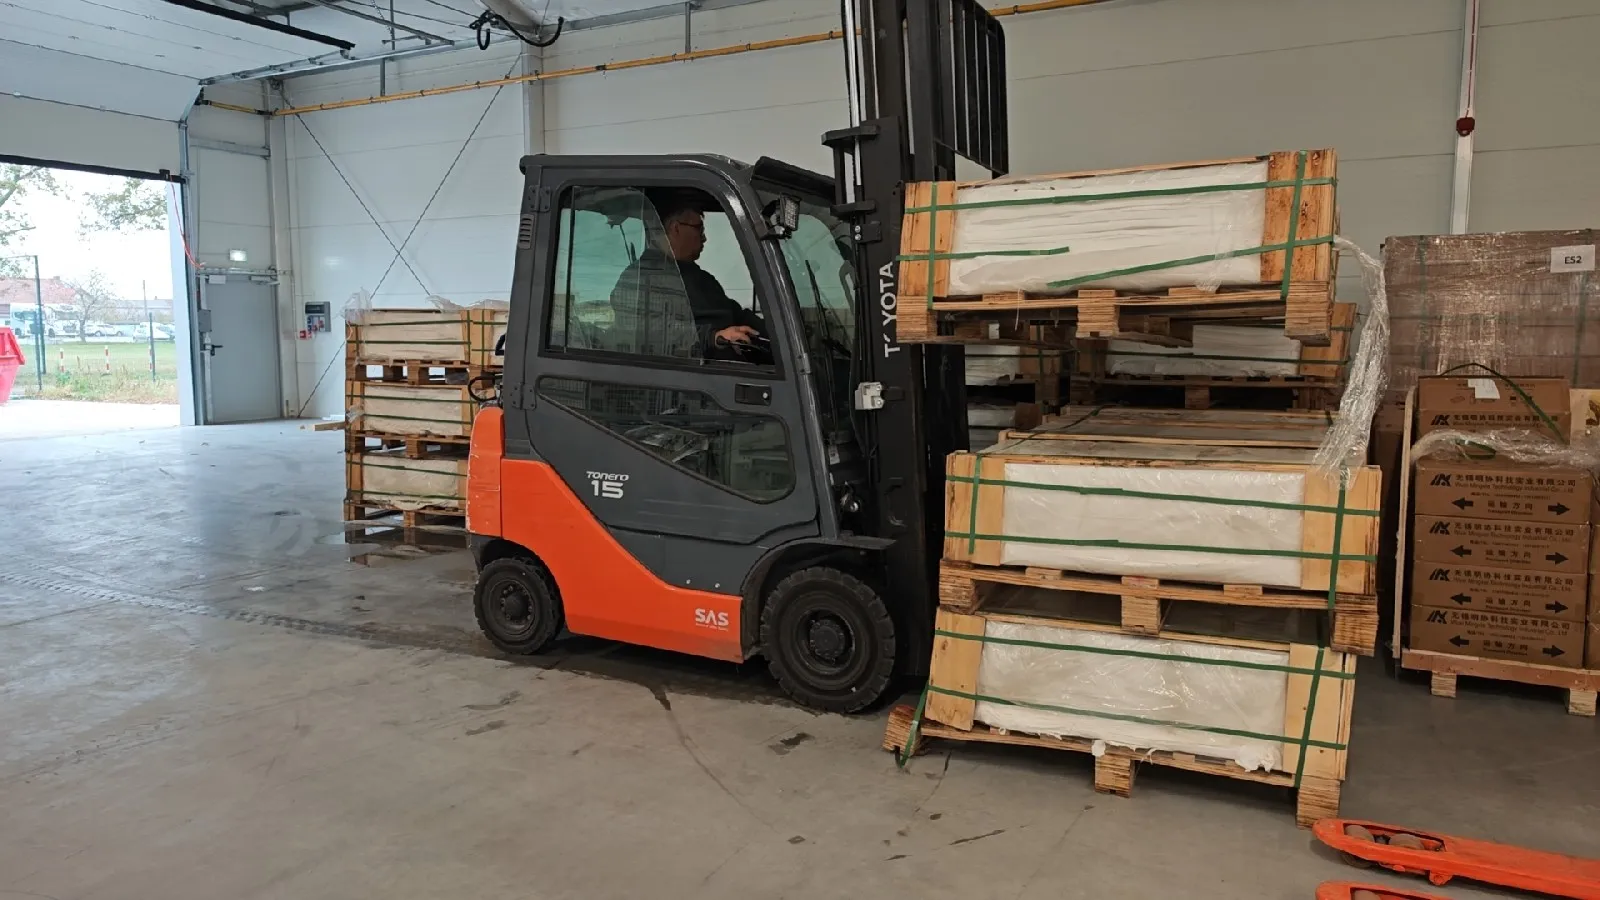
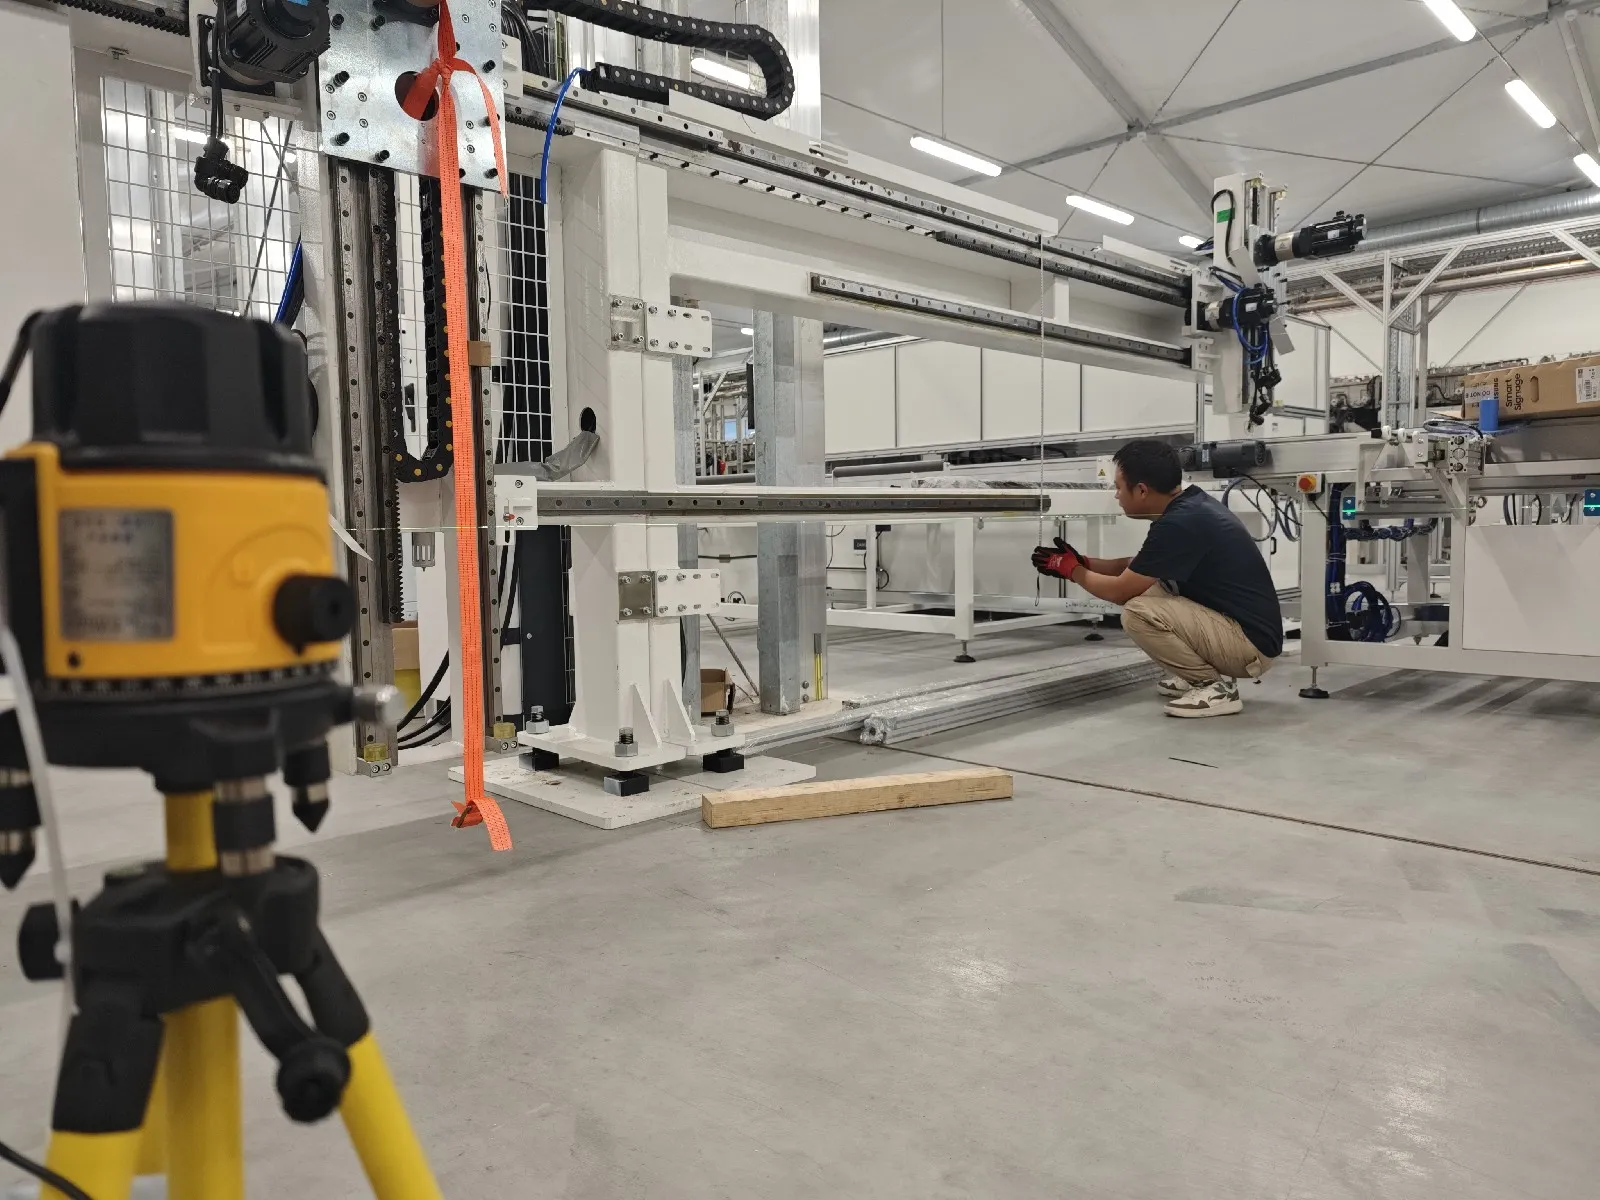
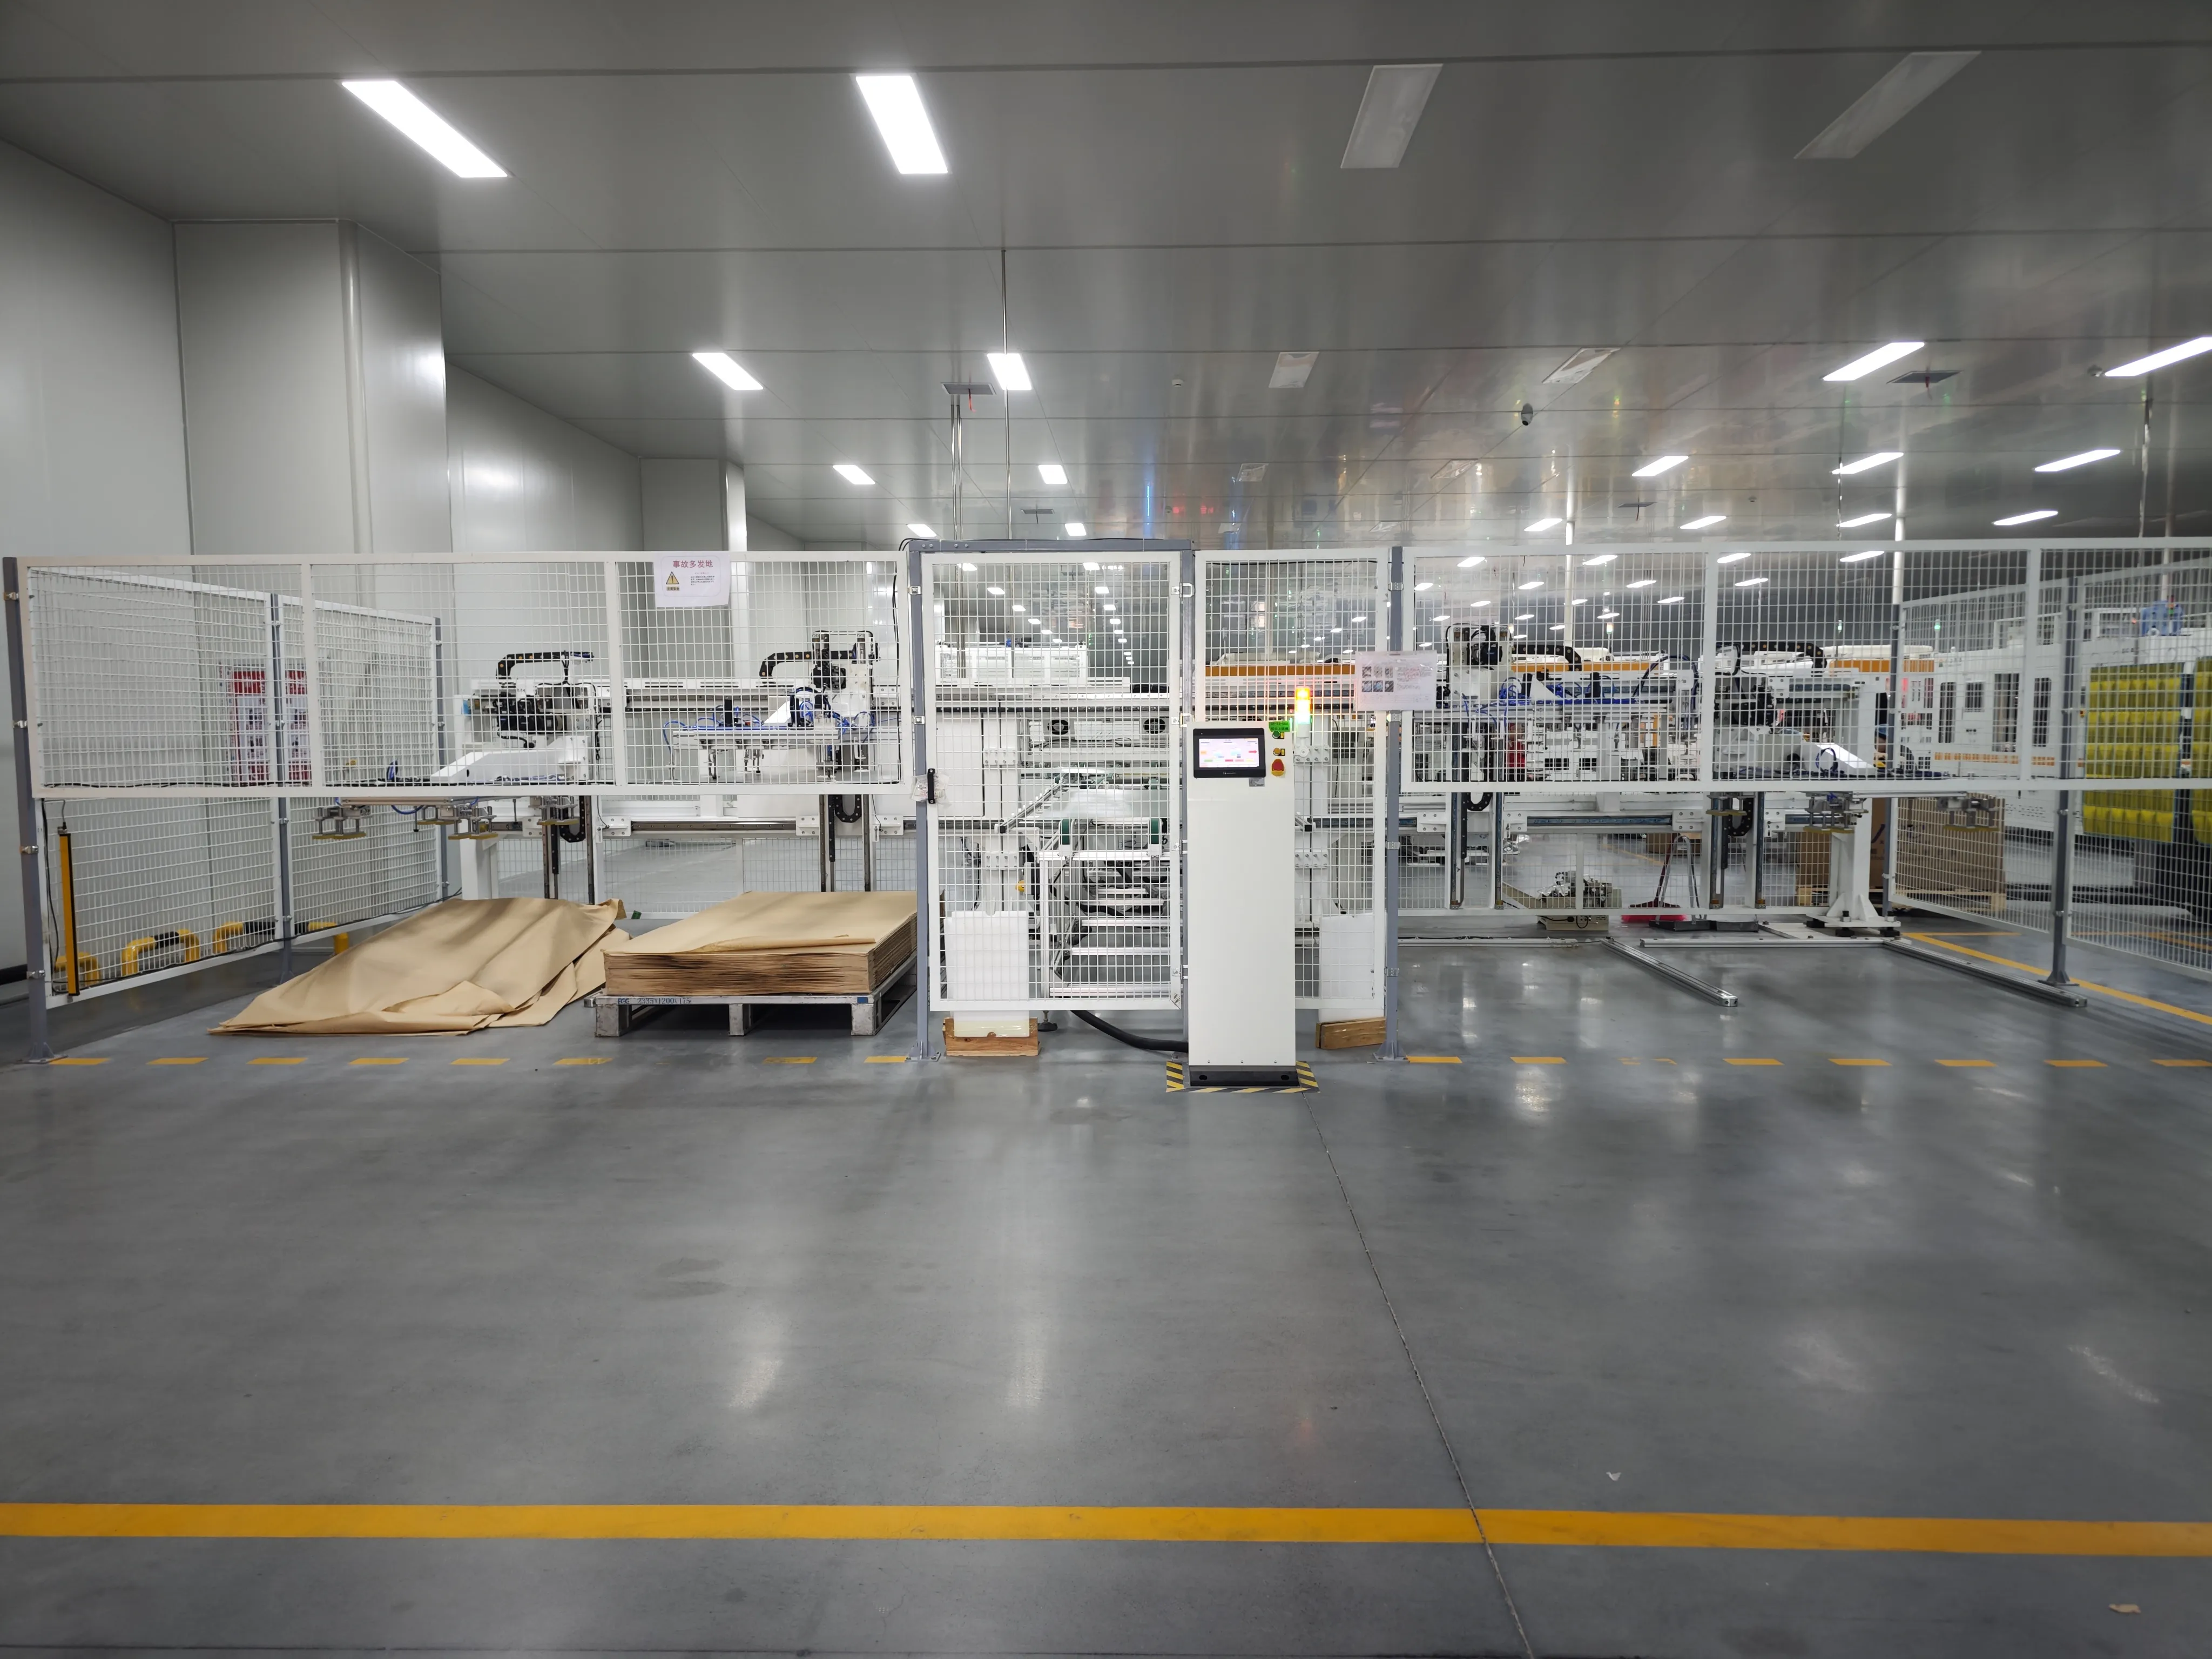
Il vetro solare fornito ai moderni stabilimenti di produzione di moduli è normalmente lavato e preparato dal produttore del vetro. Per questo motivo, una lavatrice dedicata per il vetro generalmente non è richiesta in una linea di produzione standard di pannelli solari.
Un caricatore automatico di vetro posiziona il vetro preparato sul nastro trasportatore. Prima che l'EVA o il POE vengano stesi, il vetro viene controllato per:
Polvere e contaminazione superficiale
Graffi
Danni ai bordi
Scheggiature del vetro
Difetti del rivestimento
Dimensioni non corrette
Il vetro frontale costituisce la base dello stack del modulo, quindi la sua posizione deve rimanere stabile durante i successivi processi di deposizione dei materiali e di posizionamento delle celle.
6. Macchine per il taglio e la posa di EVA, POE e backsheet
I materiali portano i propri numeri prima ancora della macchina: encapsulante EVA con contenuto di gel del 75–85% dopo la cura e forza di pelatura superiore a 80 N/cm sul vetro, tagliato e disposto secondo il disegno del modulo.
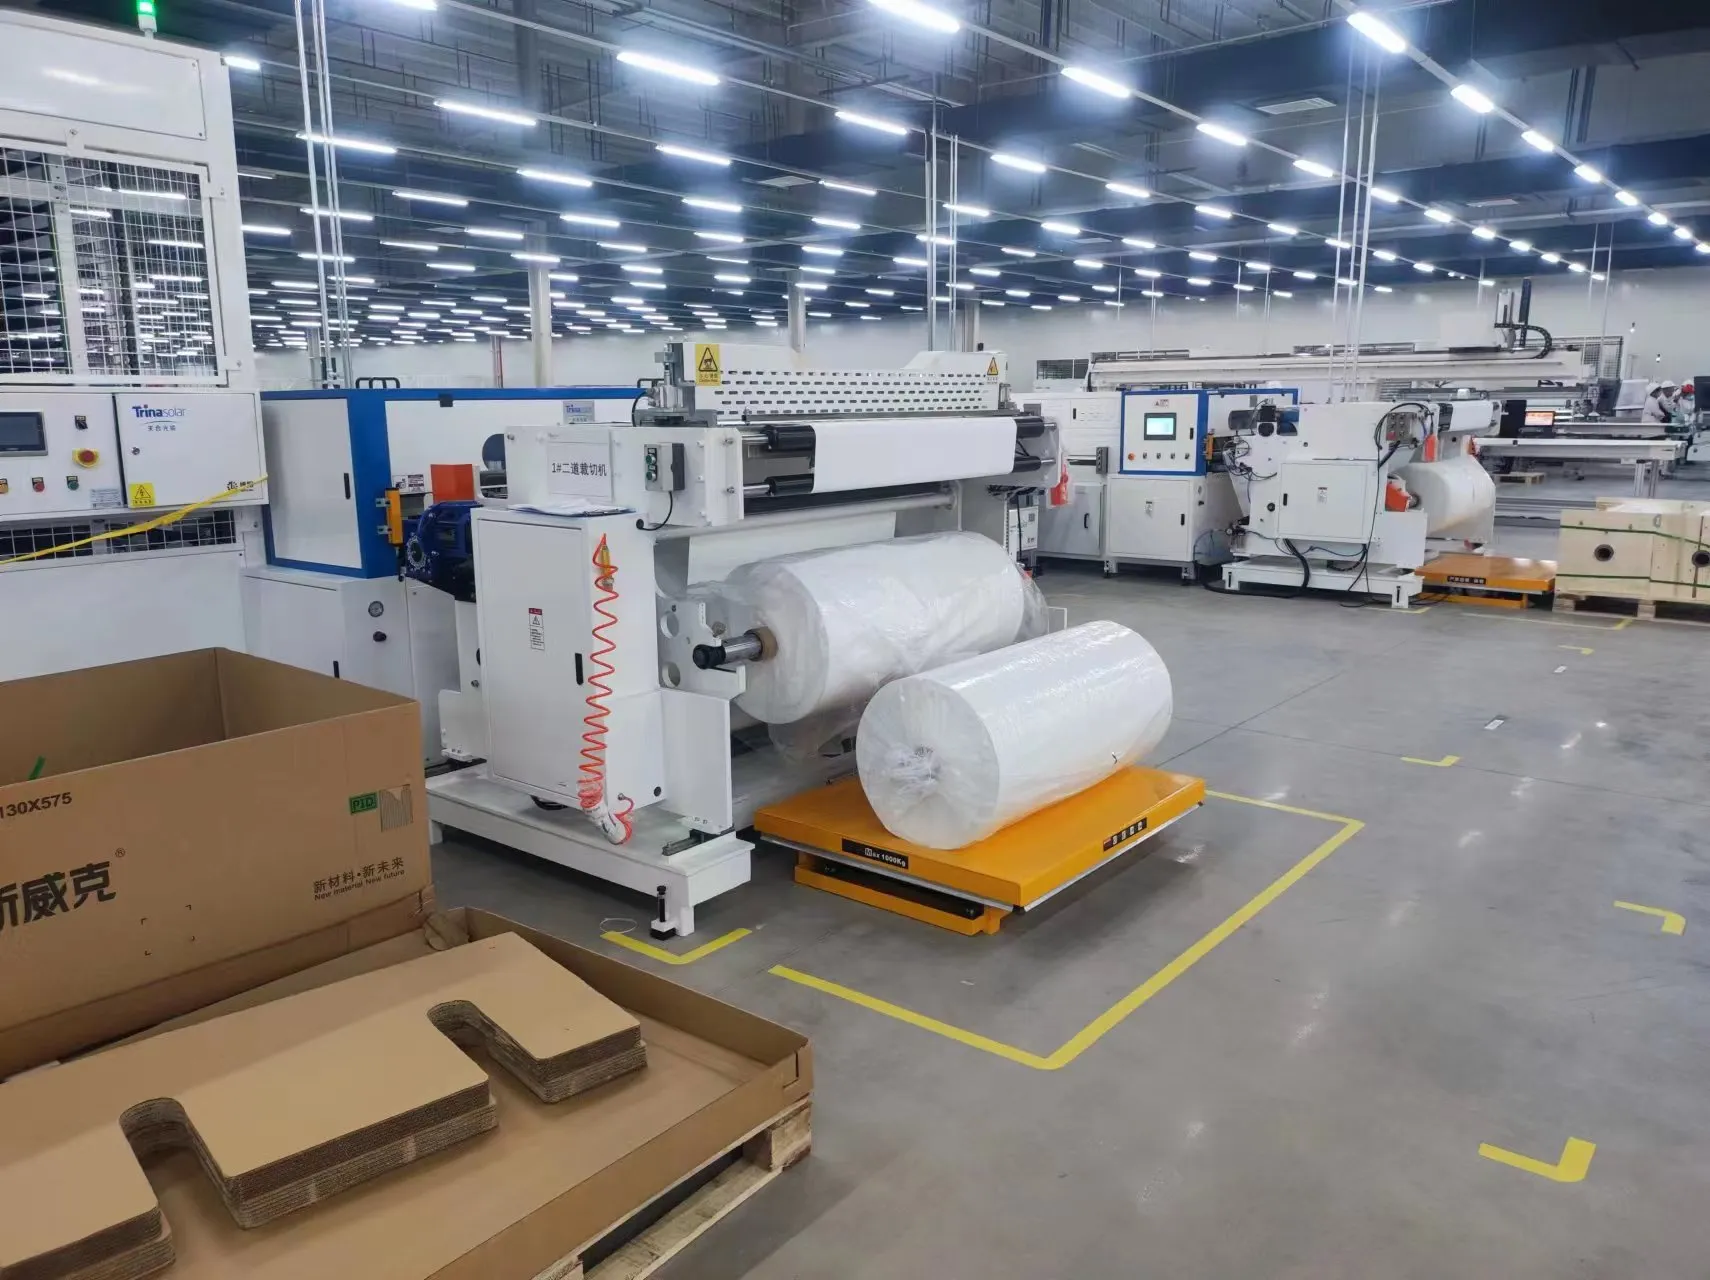
Prima del layup, i materiali incapsulanti e dello strato posteriore devono essere tagliati alle dimensioni corrette del modulo su una macchina per il taglio di EVA e backsheet.
Una macchina automatica di taglio e posa può preparare materiali come:
Film EVA
Film POE
TPT o altri backsheet
Strisce isolanti
Materiali di isolamento per i busbar
Dopo il taglio, la macchina posa automaticamente l'incapsulante sul vetro.
Per i moduli vetro-vetro, il backsheet polimerico è sostituito da un secondo pezzo di vetro. Il layout della linea, la laminatrice e le attrezzature di movimentazione devono quindi essere progettati per il peso aggiuntivo e la diversa struttura del modulo.
Le piccole fabbriche possono tagliare manualmente i materiali EVA e backsheet. Il taglio e la posa automatici diventano più preziosi con l'aumentare della capacità produttiva, perché migliorano la coerenza dimensionale e riducono lo spreco di materiale.
7. Macchina automatica di stratificazione
Il layup è specificato come tempo di ciclo di 48 secondi o meno per modulo, precisione di allineamento del vetro di ±0,1 mm e un campo di lavoro che copre vetri con lato lungo da 1.600 a 2.600 mm.
La macchina automatica di layup prende le stringhe di celle completate e le posiziona sul vetro e sull'incapsulante.
Questo è un processo di precisione. La spaziatura delle stringhe, l'allineamento delle celle e la distanza tra le celle e i bordi del vetro devono rimanere entro le tolleranze specificate.
Un cattivo allineamento è facile da notare su un pannello finito, ma l'aspetto non è l'unica preoccupazione. Posizioni errate delle stringhe possono anche influenzare l'incapsulamento, la sigillatura dei bordi e l'affidabilità a lungo termine del modulo.
Una macchina automatica di stratificazione utilizza normalmente:
Robot industriali o sistemi a portale
Pinze a vuoto
Telecamere di visione
Correzione automatica della posizione
Controlli della spaziatura delle stringhe
Rilevamento della posizione del vetro
Alcune linee di produzione utilizzano una macchina di stratificazione separata. Altre combinano il posizionamento delle stringhe, la stratificazione e il collegamento dei busbar in un'unica unità integrata.
8. Macchina di Bussing
Una macchina automatica per bussing esegue un ciclo di 17–18 secondi e mantiene l'utilizzo sopra il 99%, e deve coprire da 5 a 30 busbar man mano che i layout multi-busbar si moltiplicano.
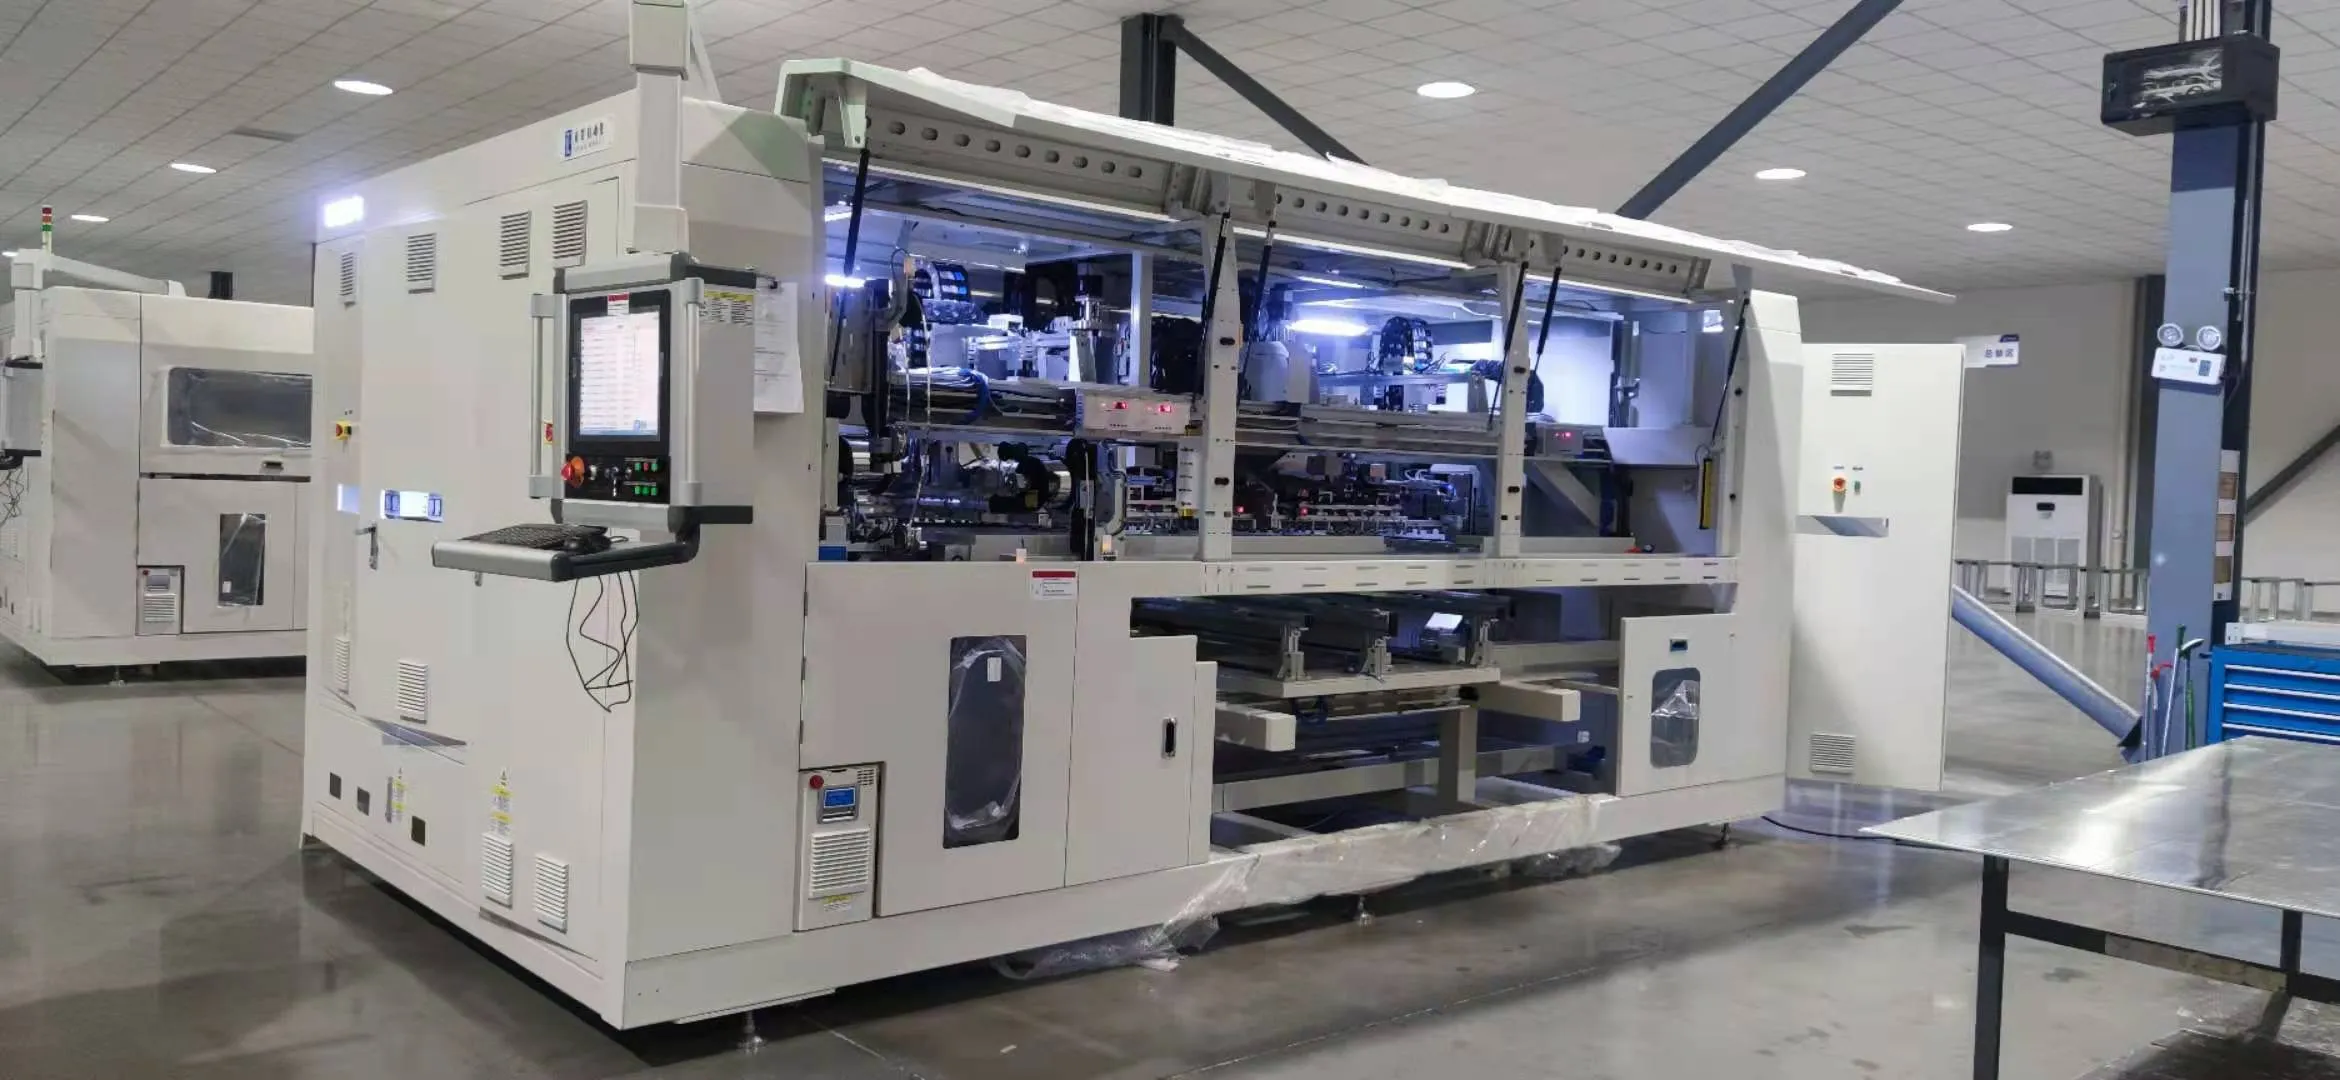
Dopo che le stringhe sono state posizionate, devono essere collegate elettricamente con nastro busbar, di solito su una macchina automatica per busbar.
Una macchina di bussing automatica salda o brasa i terminali delle stringhe insieme secondo il progetto elettrico del modulo. Può anche piegare, tagliare e posizionare automaticamente i nastri di bussing.
I moduli a mezza cella richiedono particolare attenzione perché le loro sezioni superiore e inferiore delle celle sono generalmente collegate in parallelo. Il punto di uscita si trova normalmente vicino al centro del pannello invece che in alto.
Il processo di bussing deve controllare:
Posizione del nastro di bussing
Temperatura di saldatura o brasatura
Resistenza del giunto
Forma del nastro
Spaziatura delle stringhe
Posizione del nastro di uscita
Una connessione di bussing debole può causare perdita di potenza, riscaldamento locale eccessivo o guasto completo del circuito.
Su una piccola linea semi-automatica, il bussing può essere completato manualmente con strumenti di saldatura e dime di posizionamento. Le fabbriche con capacità maggiore usano normalmente macchine di bussing automatiche per una migliore consistenza e produttività.
9. Tester EL Pre-Laminazione e Ispezione Visiva
L'EL pre-laminazione si acquista in base alla risoluzione dell'immagine — 4.928 × 3.264 pixel su un tester attuale — e a un'area di lavoro sufficientemente ampia per il modulo più grande che la linea intende costruire.
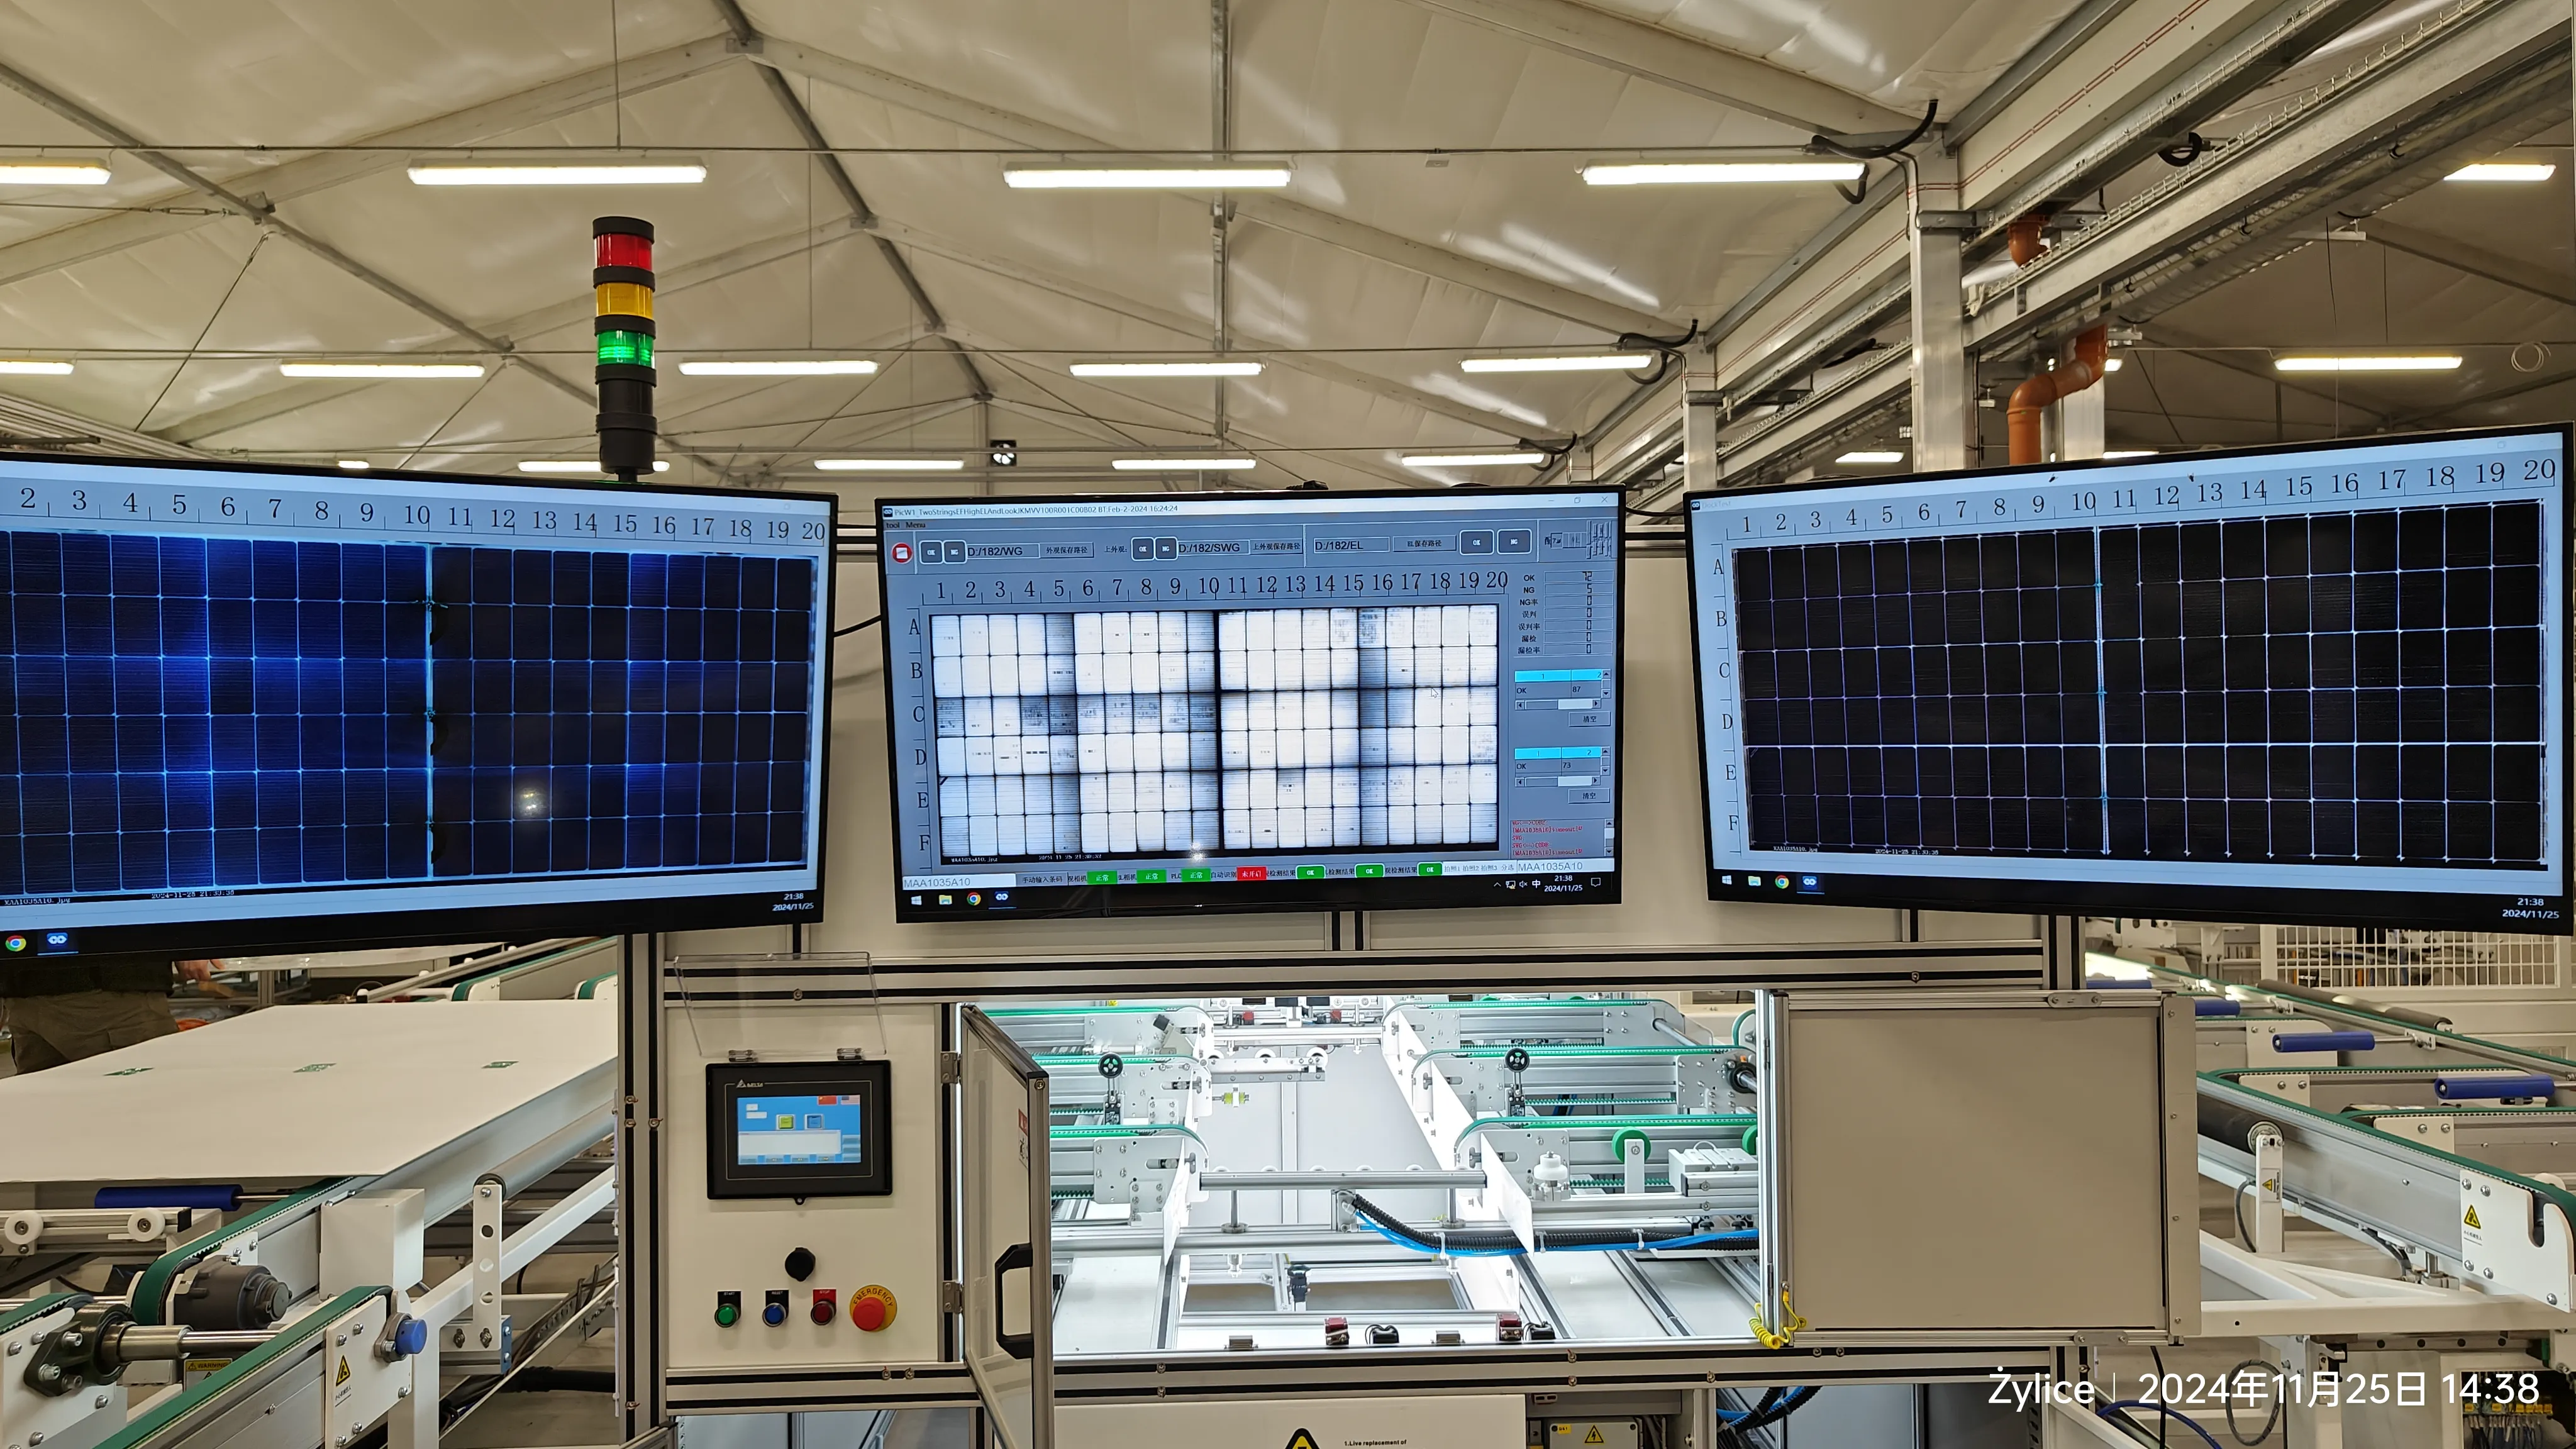
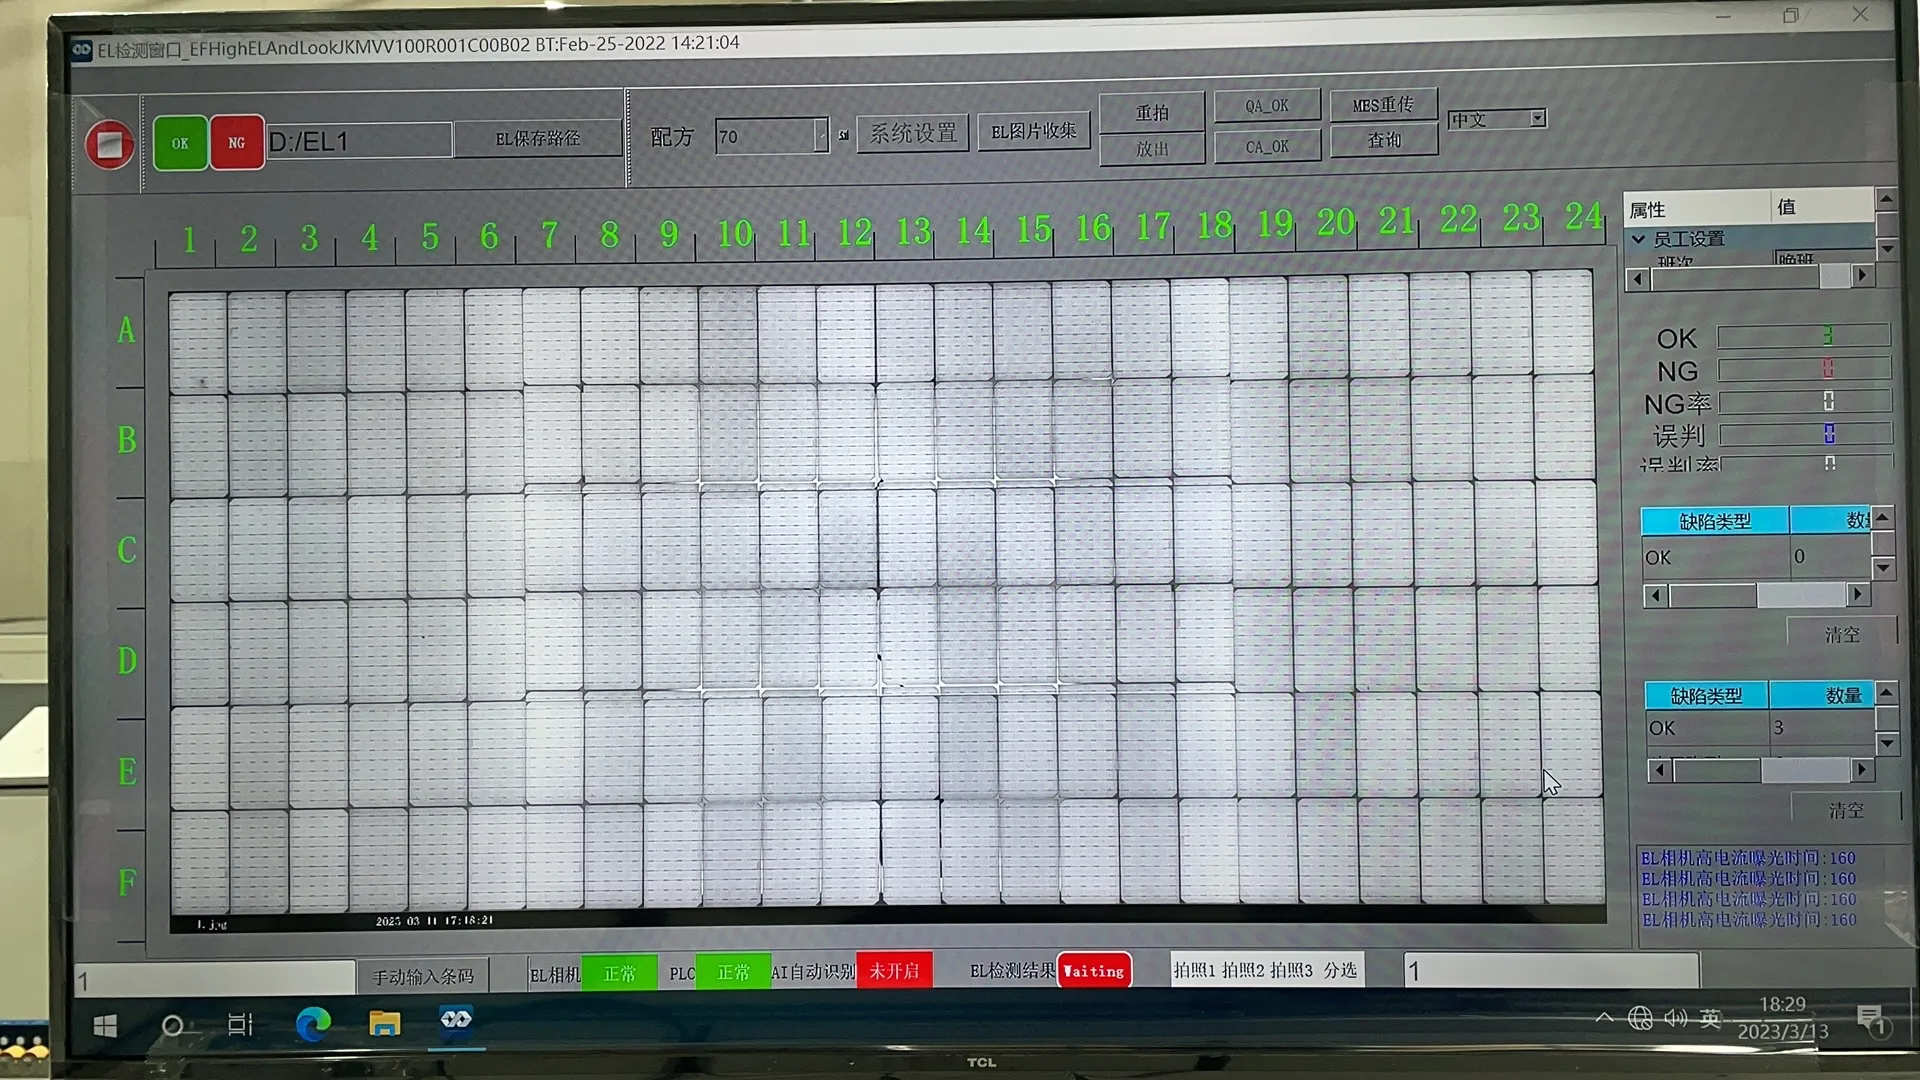
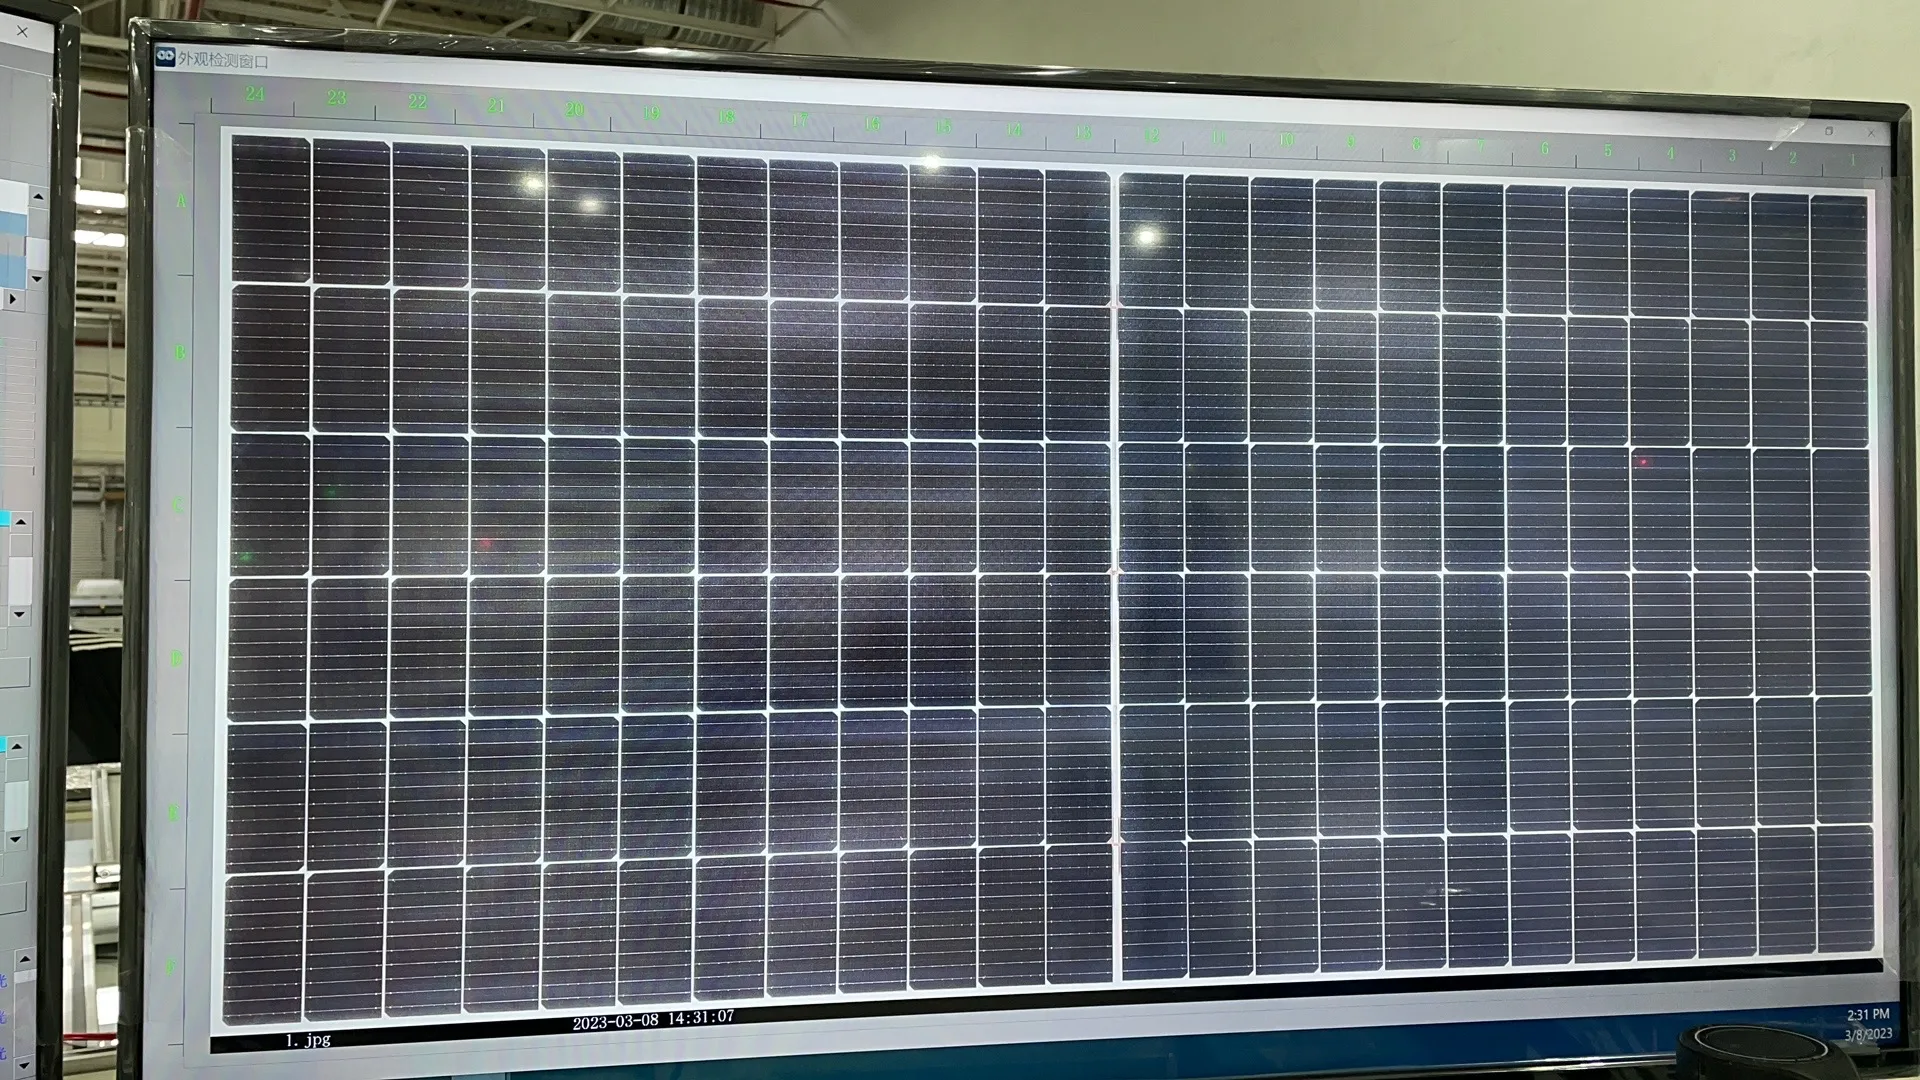
Prima della laminazione, il modulo assemblato deve superare l'ispezione visiva e il test EL.
Questa è l'ultima opportunità pratica per riparare molti difetti di produzione. Gli operatori o i sistemi di ispezione automatica controllano problemi come:
Celle incrinate
Stringhe disallineate
Nastri mancanti
Connessioni di bussing scadenti
Posizioni di uscita errate
Contaminazione all'interno del modulo
Incapsulante spiegazzato o spostato
Posizionamento errato del foglio posteriore
Il tester EL pre-laminazione controlla la condizione elettrica dell'intero circuito delle celle prima che venga sigillato permanentemente.
La laminazione è effettivamente irreversibile. Se un difetto viene trovato dopo la laminazione, il costo di riparazione è molto più alto, e in molti casi l'intero modulo deve essere scartato.
10. Laminatore per Pannelli Solari
La finestra di processo è 140–150°C mentre l'encapsulante reticolano, e la ricetta è una sequenza di fasi di vuoto, rampa di riscaldamento, pressione e mantenimento piuttosto che una singola impostazione di temperatura.
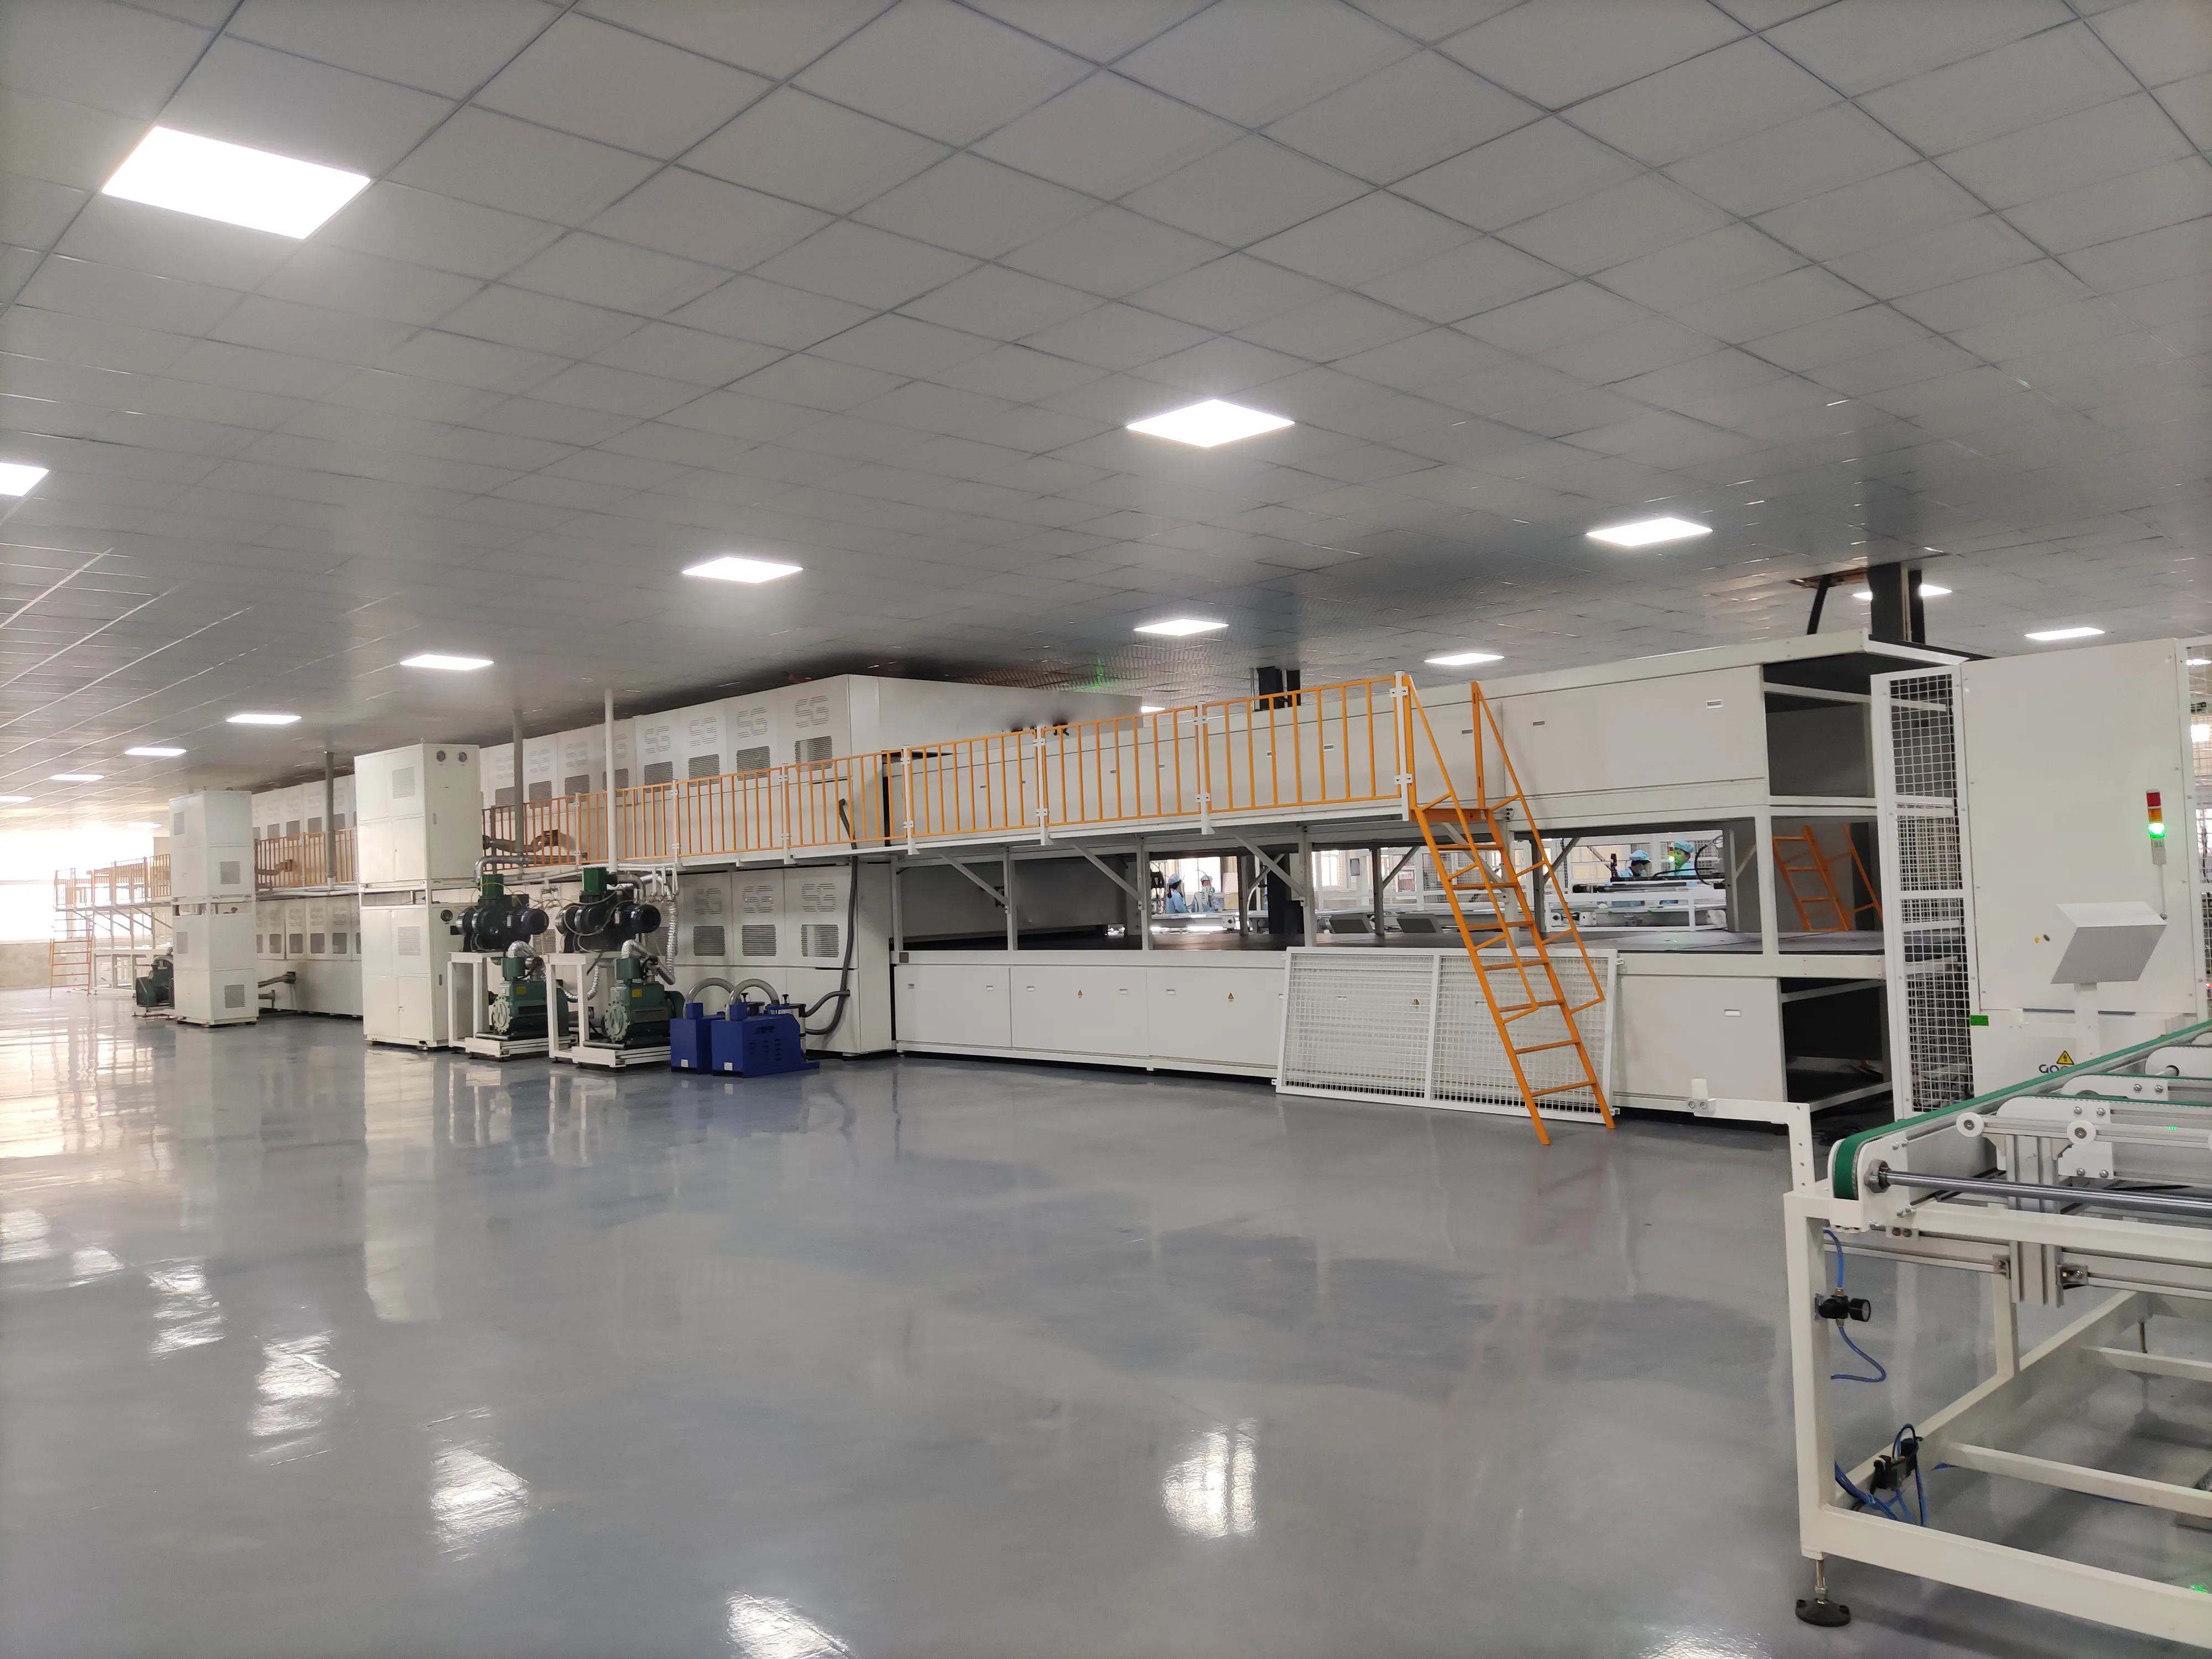
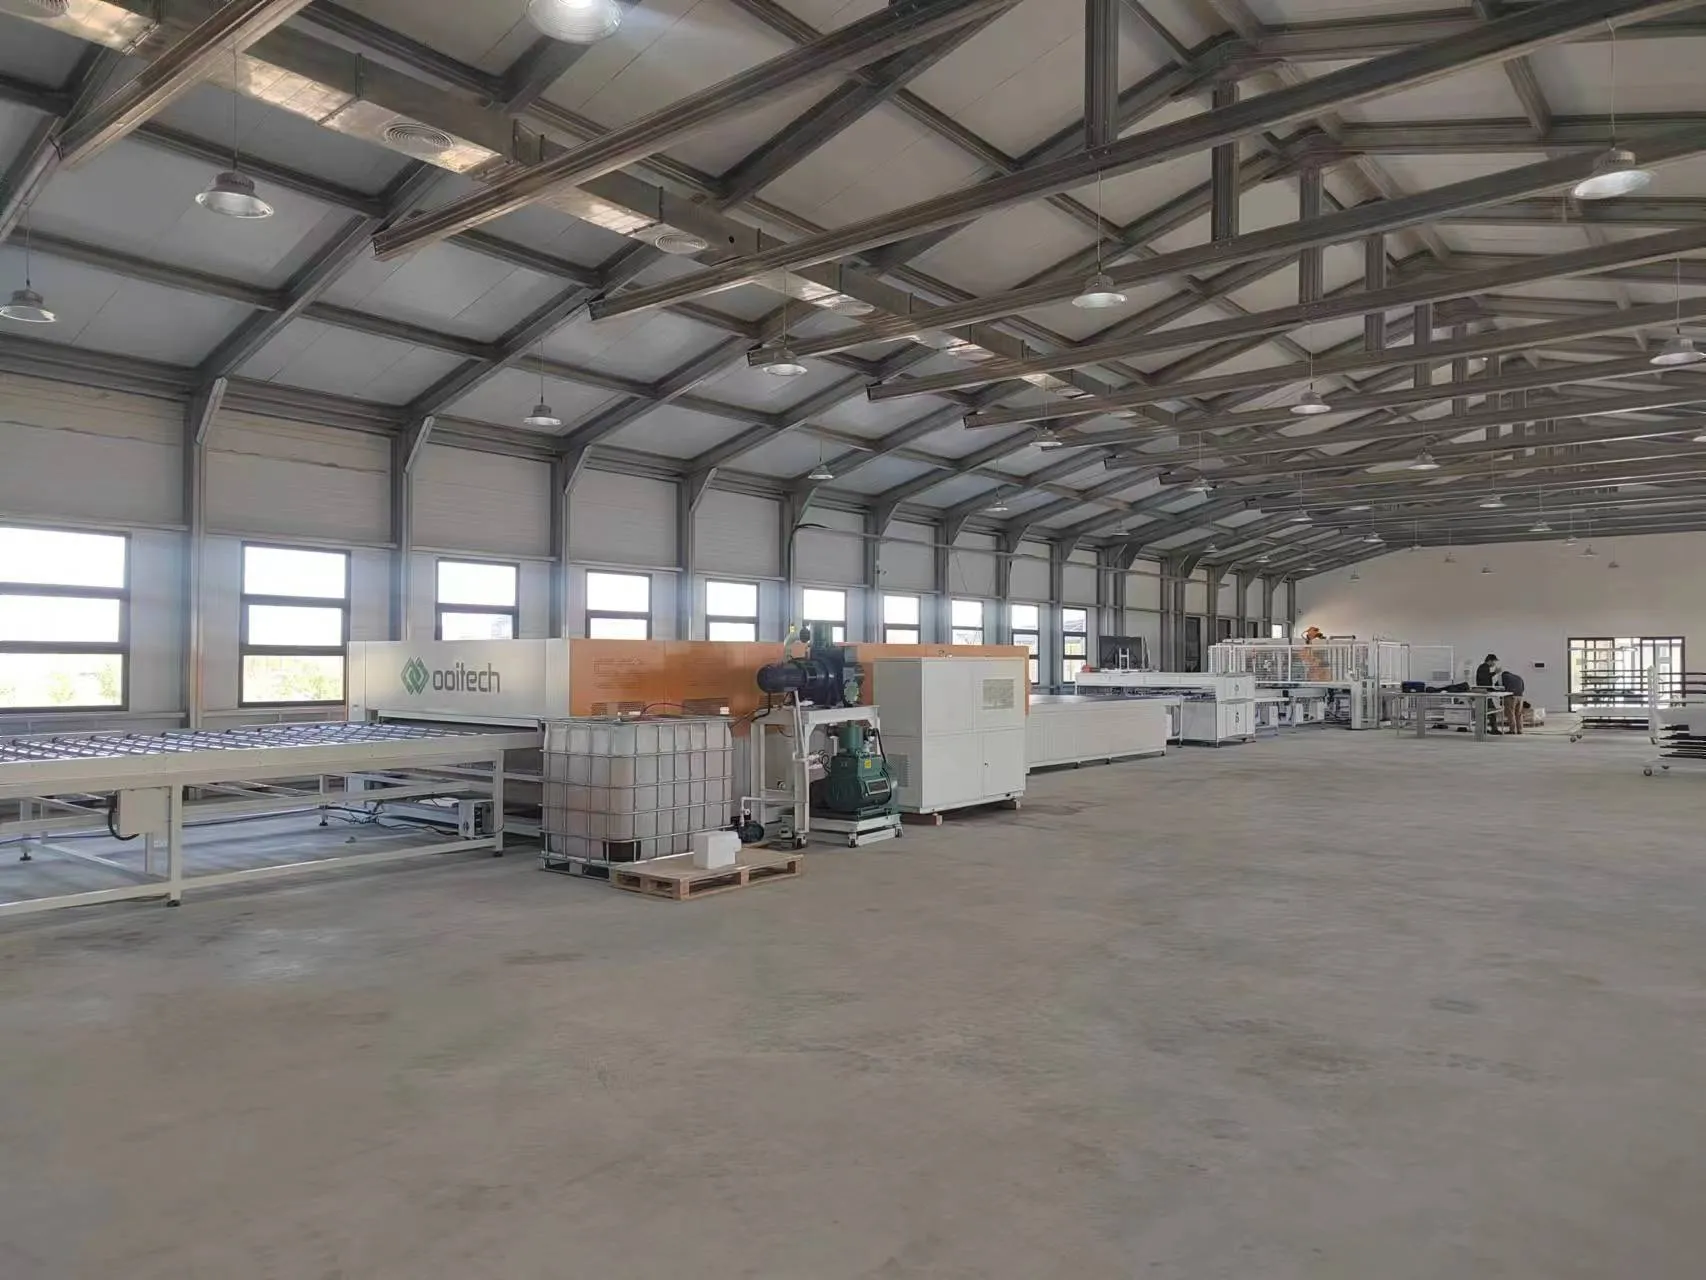
La laminatore sigilla il vetro, l'incapsulante, le celle solari e il backsheet—o il vetro posteriore—in un'unica struttura durevole.
All'interno della laminatrice, il vuoto rimuove l'aria intrappolata dal pacco di moduli. Calore e pressione poi polimerizzano l'EVA o il POE, legando insieme tutti gli strati.
La ricetta di laminazione dipende da:
Tipo di incapsulante
Dimensioni del modulo
Spessore del vetro
Struttura vetro-backsheet o vetro-vetro
Tecnologia delle celle
Requisiti del fornitore di materiali
Un ciclo tipico di laminazione può richiedere circa 10-20 minuti, anche se il tempo effettivo varia con i materiali e le attrezzature.
La laminatrice è spesso il processo principale più lento nella linea di produzione. Una fabbrica può quindi aver bisogno di diverse laminatrici che operano in parallelo.
Questo è un punto importante quando si calcola la capacità produttiva. Installare stringer più veloci non aumenterà la produzione finale di moduli se la sezione di laminazione non può processare i pannelli alla stessa velocità.
La qualità della laminazione influisce direttamente sull'adesione, l'isolamento elettrico, la resistenza all'umidità e la vita utile prevista del modulo.
11. Rifilatura e Attrezzature per l'Ispezione Post-Laminazione
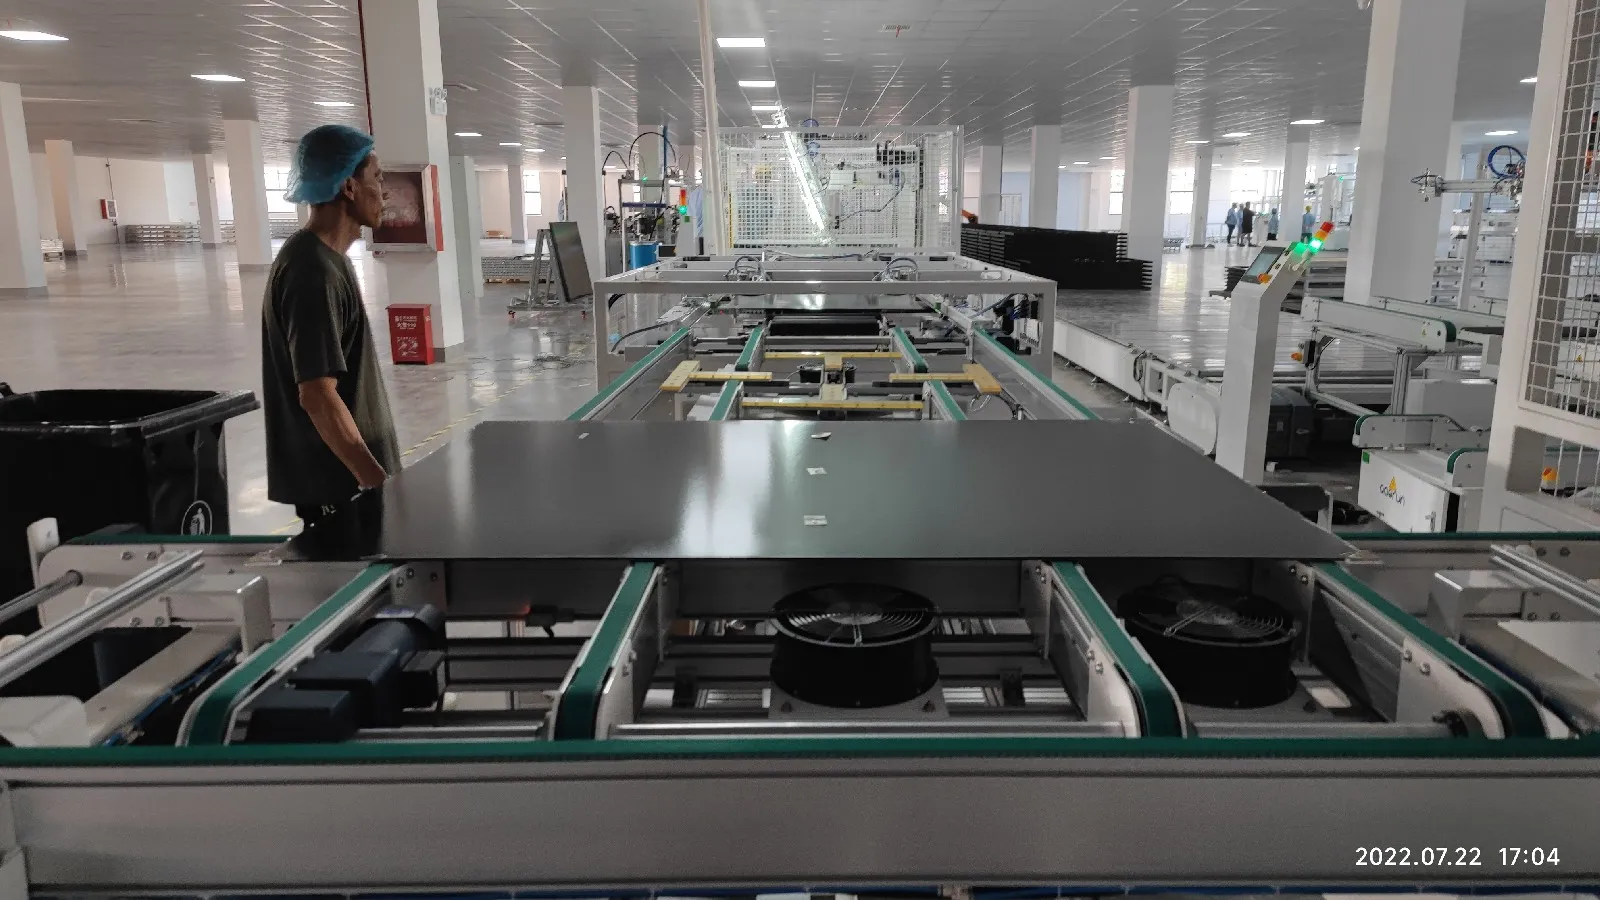
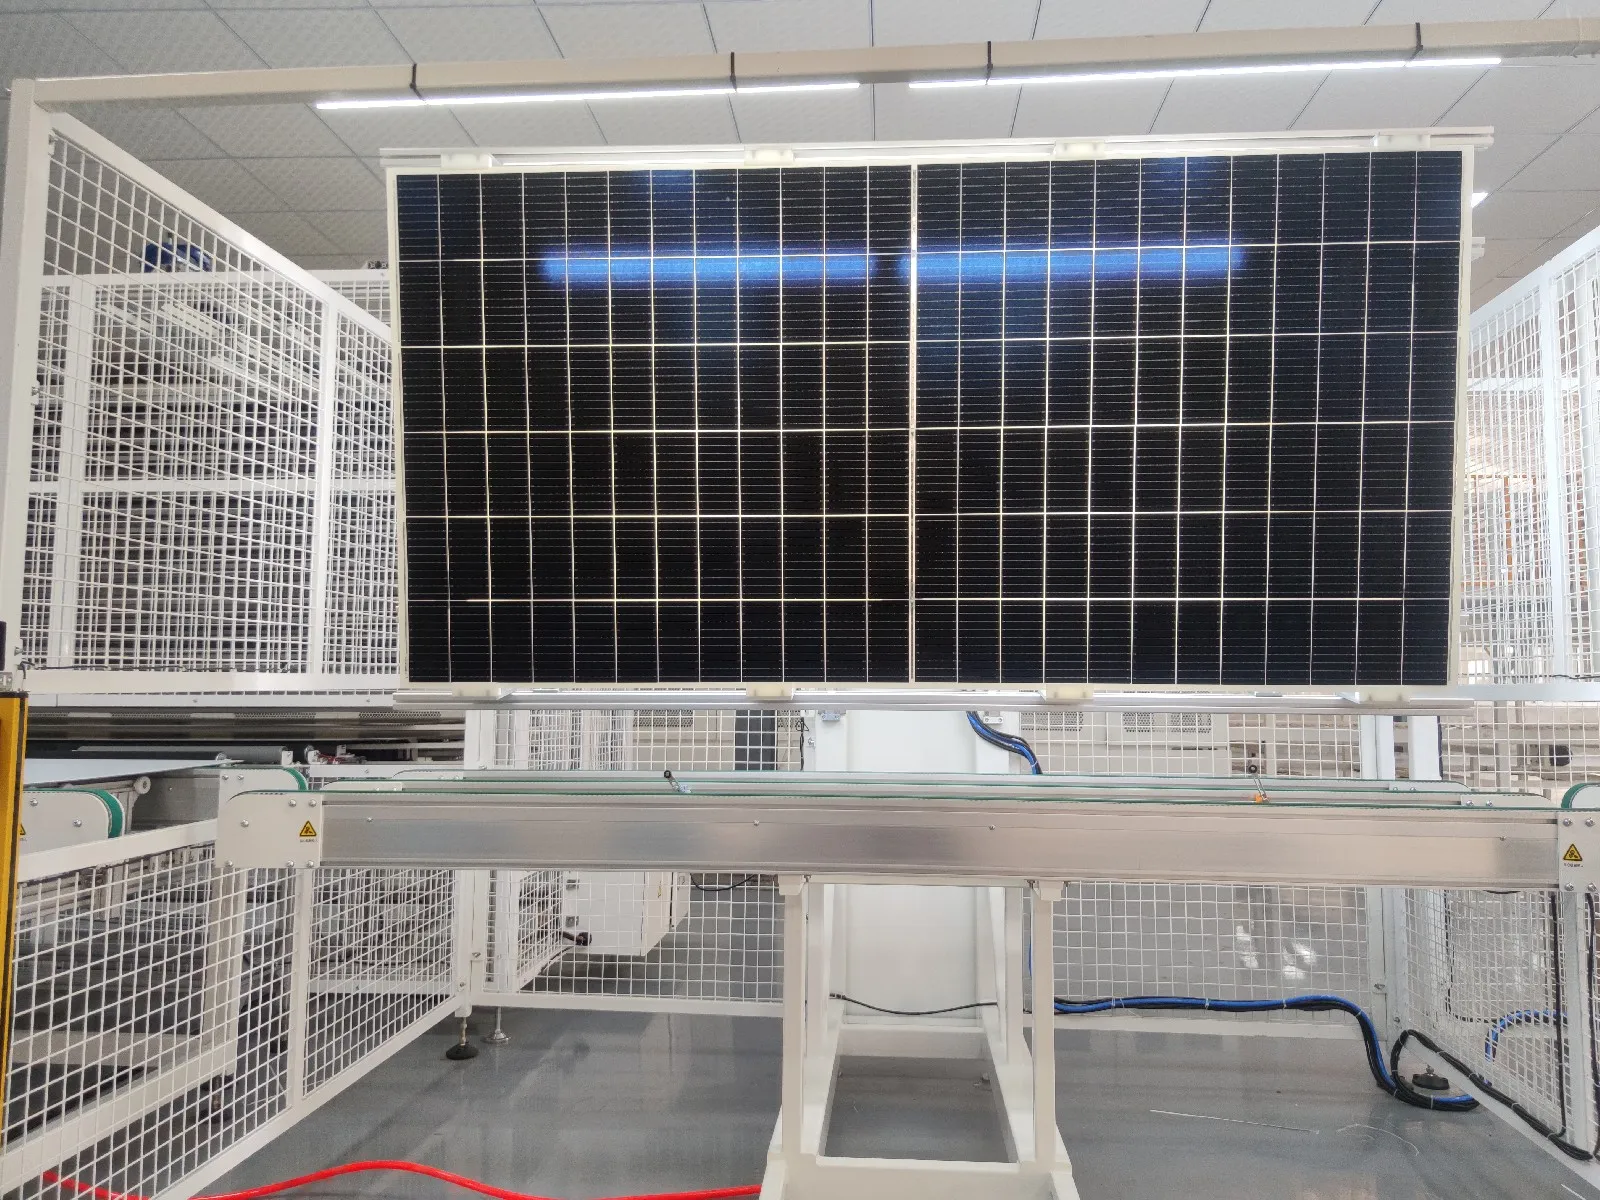
Dopo la laminazione, l'eccesso di EVA, POE o backsheet rimane attorno ai bordi del modulo. Questo materiale deve essere rimosso prima dell'incorniciatura.
Su una linea piccola, gli operatori possono rifilare i bordi manualmente. Una linea automatica ad alta capacità usa normalmente una macchina per la rifilatura dei bordi.
Il modulo laminato viene anche ispezionato per:
Bolle d'aria
Delaminazione
Trabocco di incapsulante
Graffi
Danni al vetro
Movimento delle celle
Spostamento delle stringhe
Contaminazione all'interno del laminato
Le unità di ribaltamento automatiche rendono più facile ispezionare entrambi i lati del modulo senza fare affidamento sul sollevamento manuale.
12. Incollaggio del Telaio e Macchina per l'Incorniciatura
La precisione di incorniciatura è mantenuta a ±1 mm con la differenza diagonale entro ±1,5 mm, su un campo di lavoro fino a 2.000 × 1.100 × 50 mm; l'incollaggio del telaio esegue una corsa fino a 2.500 mm.
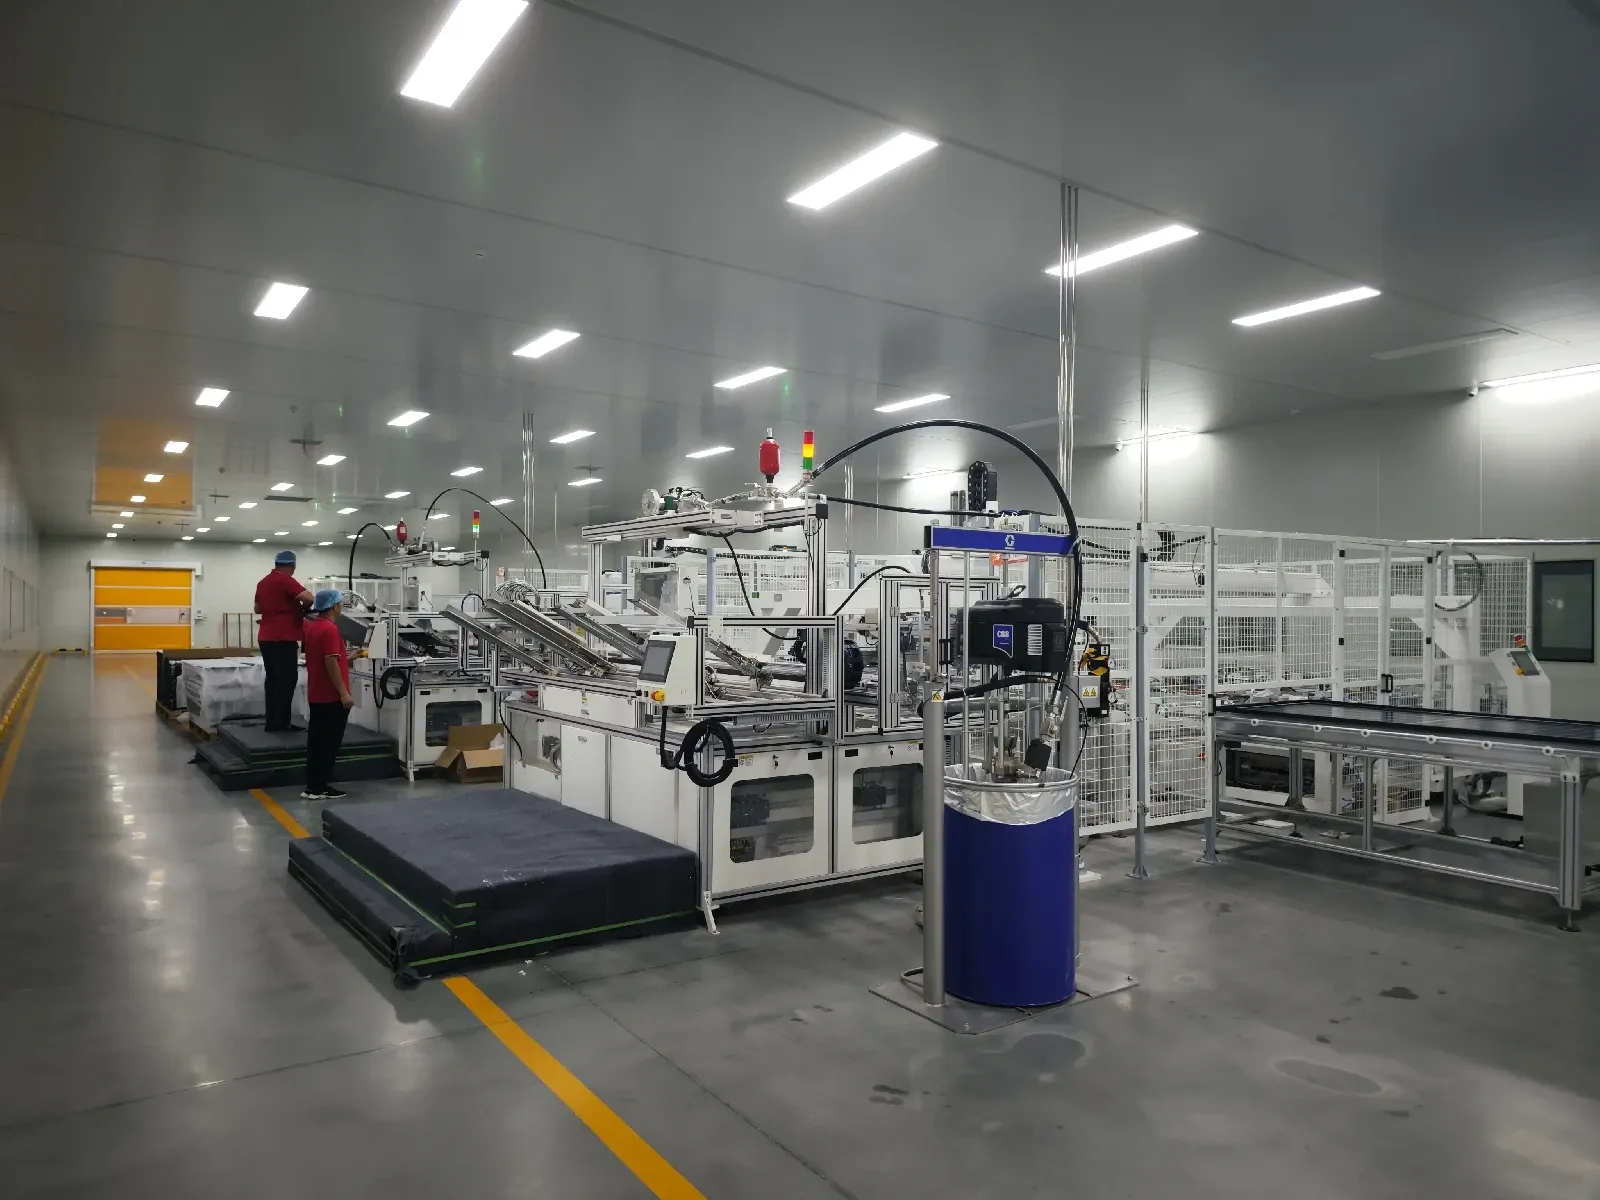

La maggior parte dei pannelli solari convenzionali utilizza una cornice in alluminio, applicata da una macchina per incorniciatura, per proteggere i bordi del vetro e fornire supporto meccanico durante il trasporto e l'installazione.
La sezione di incorniciatura può includere:
Macchina automatica per l'applicazione dell'adesivo sul telaio
Sistema di caricamento dei telai in alluminio
Attrezzatura per l'inserimento delle chiavi angolari
Macchina per l'assemblaggio del telaio
Macchina per incorniciatura pneumatica o idraulica
Attrezzatura per la punzonatura del telaio
Il sigillante viene applicato all'interno dei profili in alluminio prima che le quattro sezioni del telaio vengano pressate attorno al modulo laminato.
Il telaio finito deve essere squadrato, sicuro e adeguatamente sigillato. I difetti comuni di incorniciatura includono angoli allentati, sigillante insufficiente, sigillante eccessivo, graffi e dimensioni del telaio errate.
I moduli vetro-vetro senza telaio potrebbero non richiedere questo processo, a seconda del design del prodotto.
13. Macchine per l'installazione della scatola di giunzione
La saldatura della junction-box esegue un ciclo di 16 secondi o meno con posizionamento CCD a ±0,1 mm, con il tasso di qualificazione per la tensione di saldatura atteso pari o vicino al 100%.
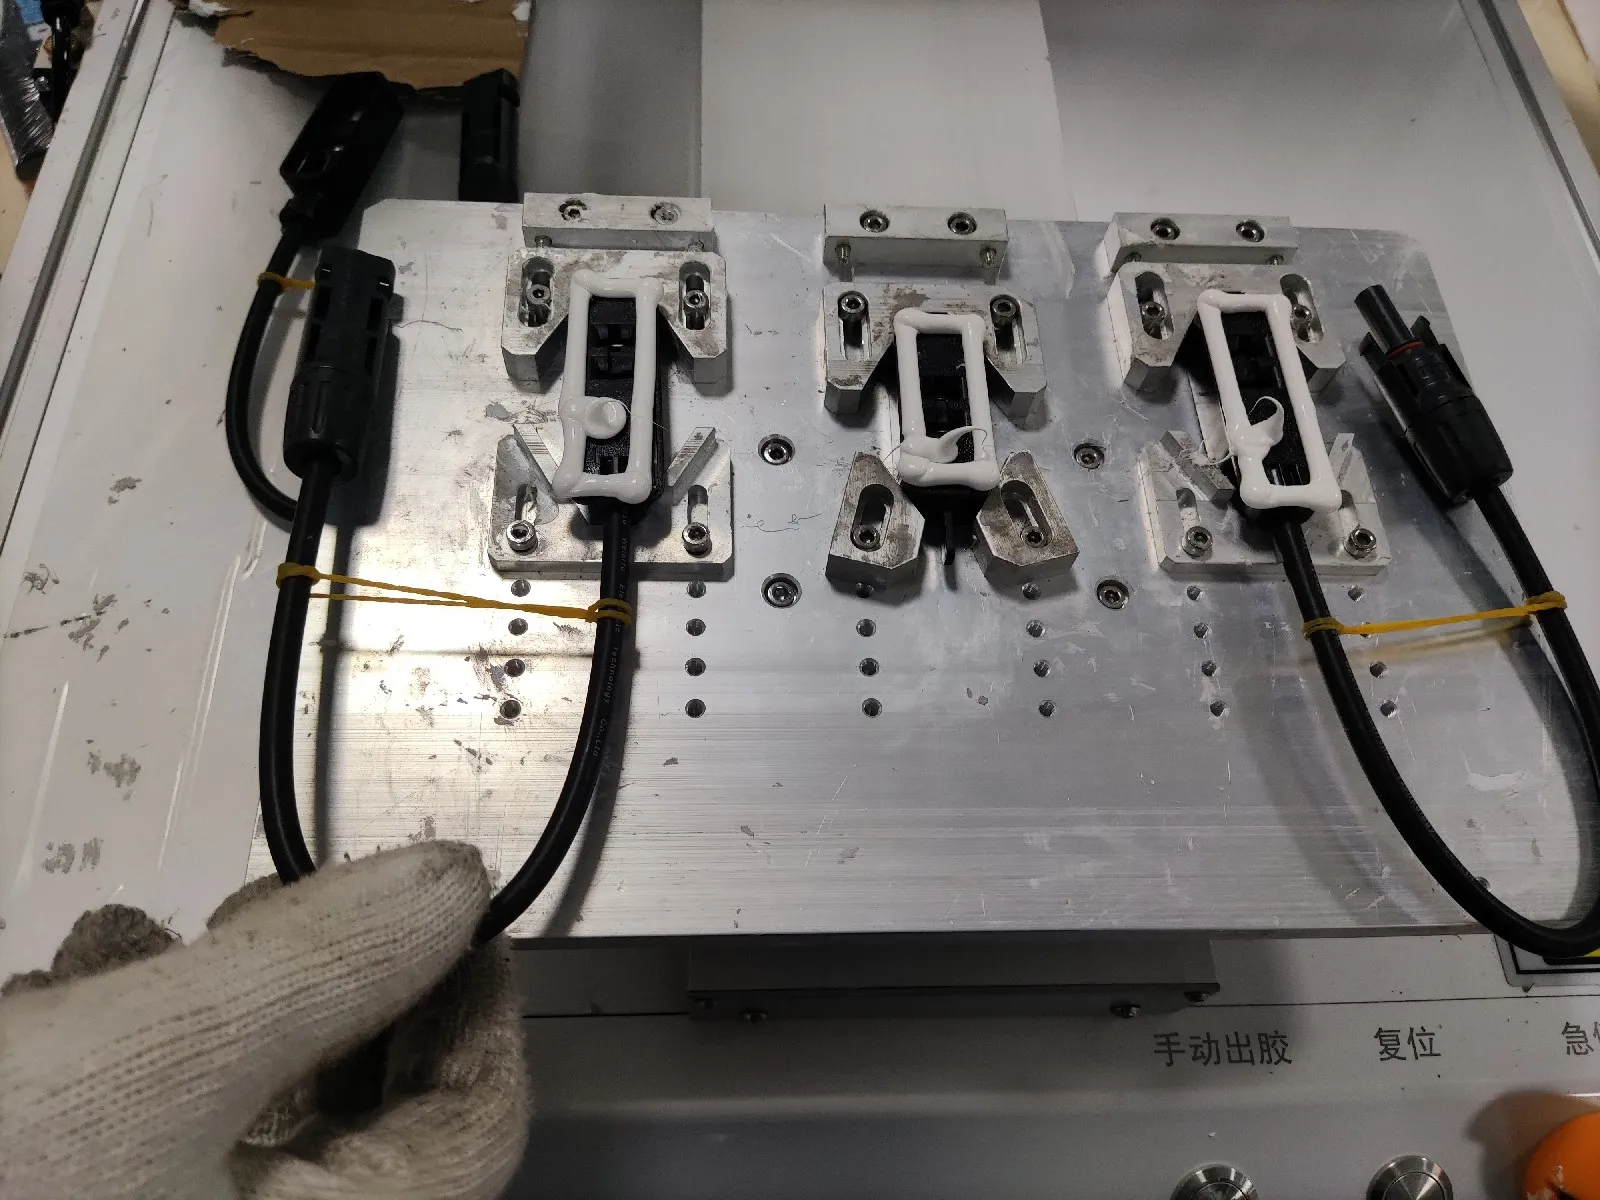
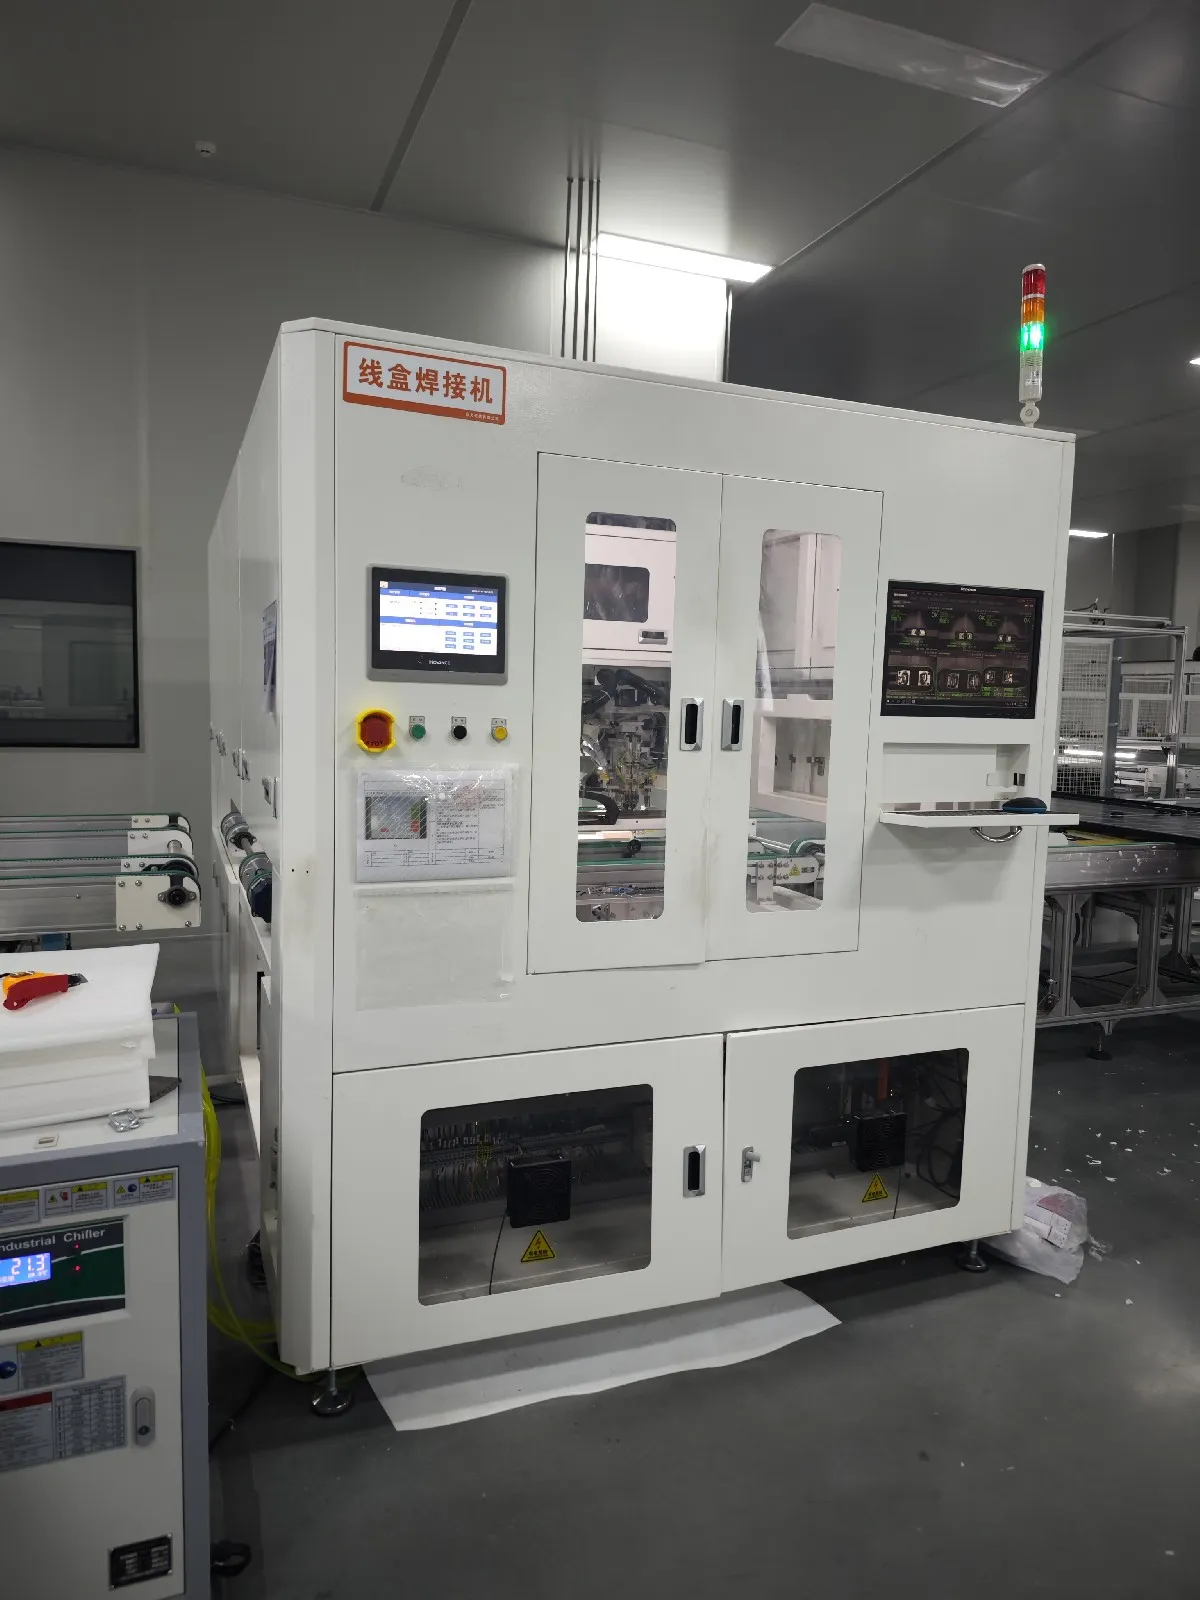
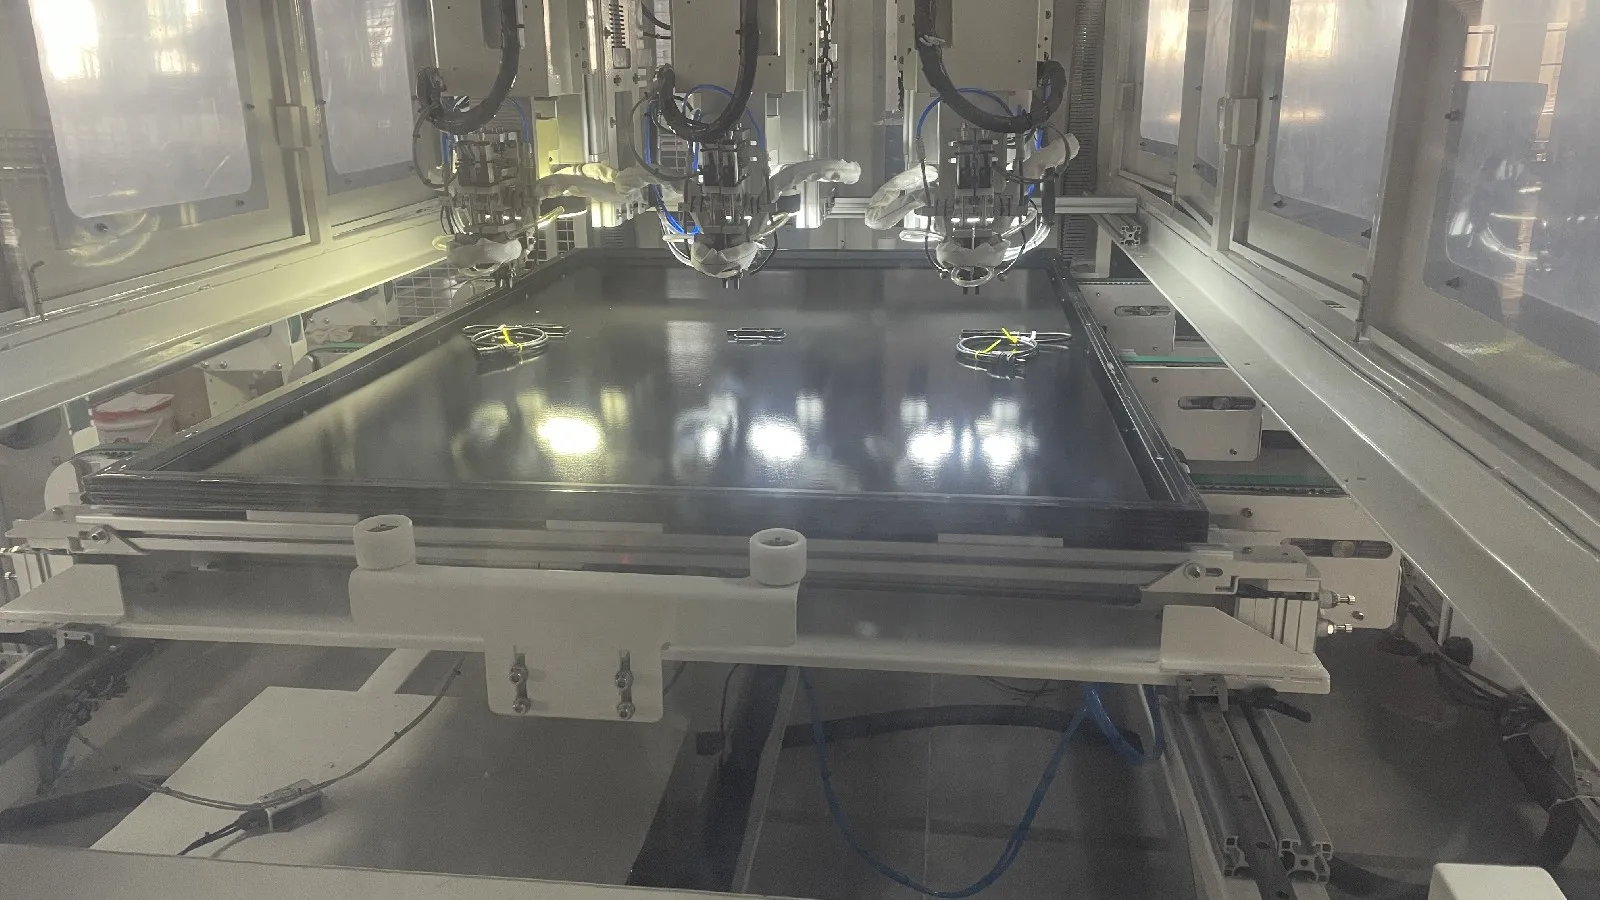
La junction box raccoglie l'output elettrico dal circuito delle celle e fornisce la connessione tra il modulo e il sistema PV esterno. Viene fissata su una macchina per la saldatura della junction box.
Il processo della scatola di giunzione può includere:
Posizionamento della scatola di giunzione
Dispensazione di silicone o adesivo
Saldatura dei nastri di uscita
Saldatura automatica dei terminali
Riempimento con colla AB
Incapsulamento
Ispezione di cavi e connettori
Una macchina per la saldatura della scatola di giunzione collega i nastri di uscita del modulo ai terminali della scatola di giunzione. Una macchina per la dispensazione o l'incapsulamento applica quindi sigillante o materiale di riempimento per proteggere le connessioni elettriche da umidità, movimento e corrosione.
L'adesivo e il materiale di incapsulamento devono ricevere un tempo di polimerizzazione sufficiente prima dei test finali e dell'imballaggio.
14. Tester EL finale
L'EL finale è normalmente il più ad alta risoluzione dei due controlli, con quattro telecamere a 5.440 × 3.648 pixel e precisione di imaging intorno a 0,5 mm per pixel su una macchina attuale.
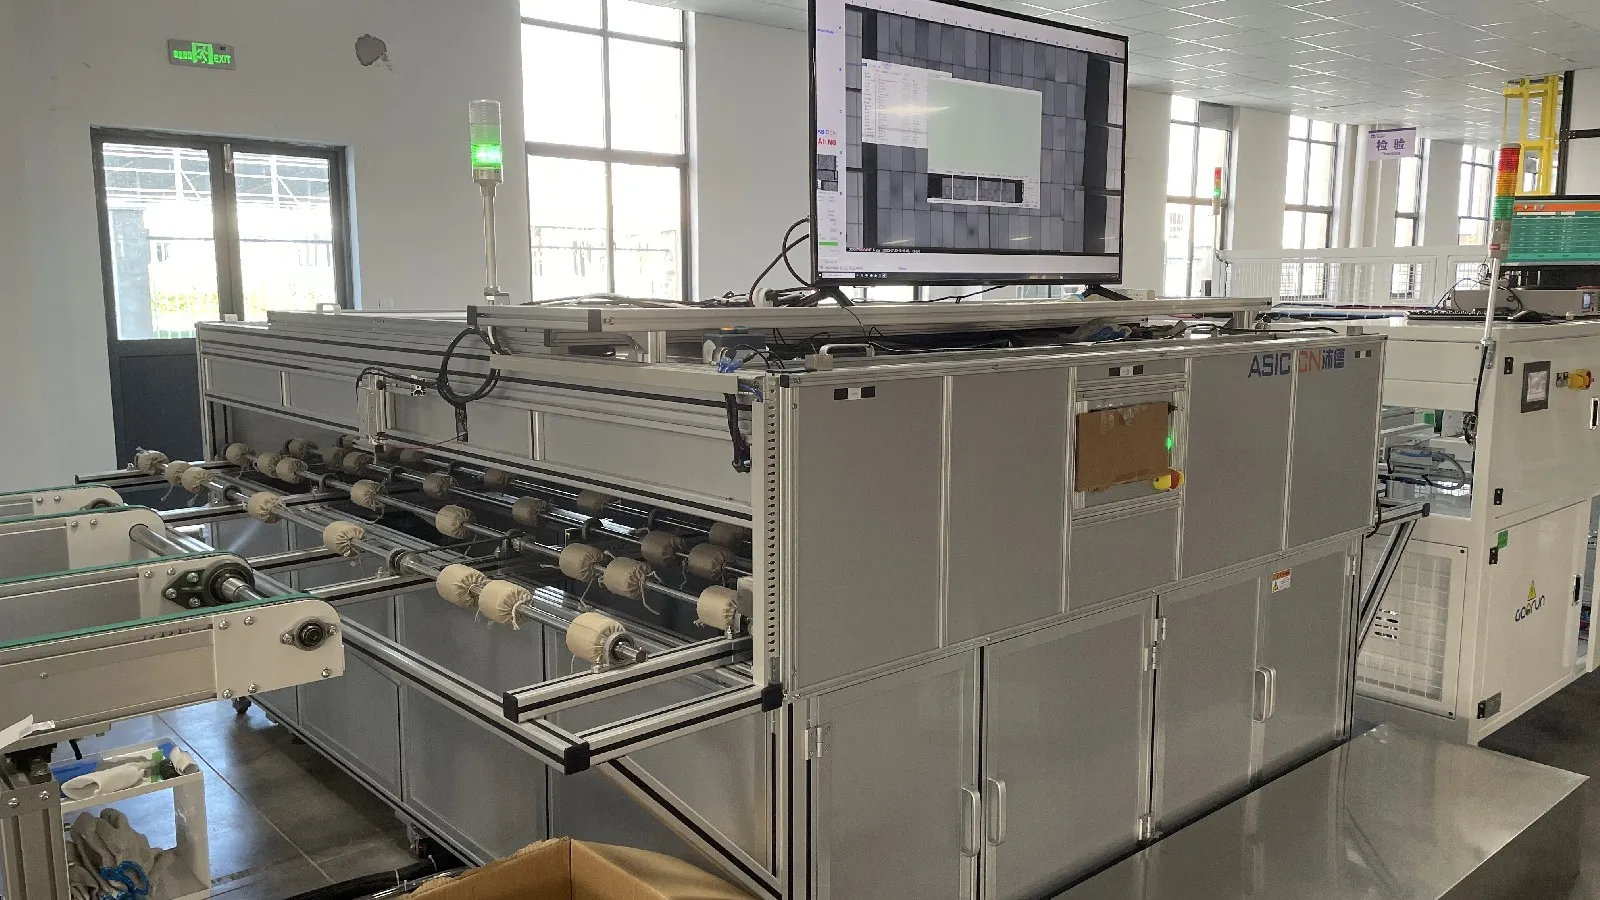
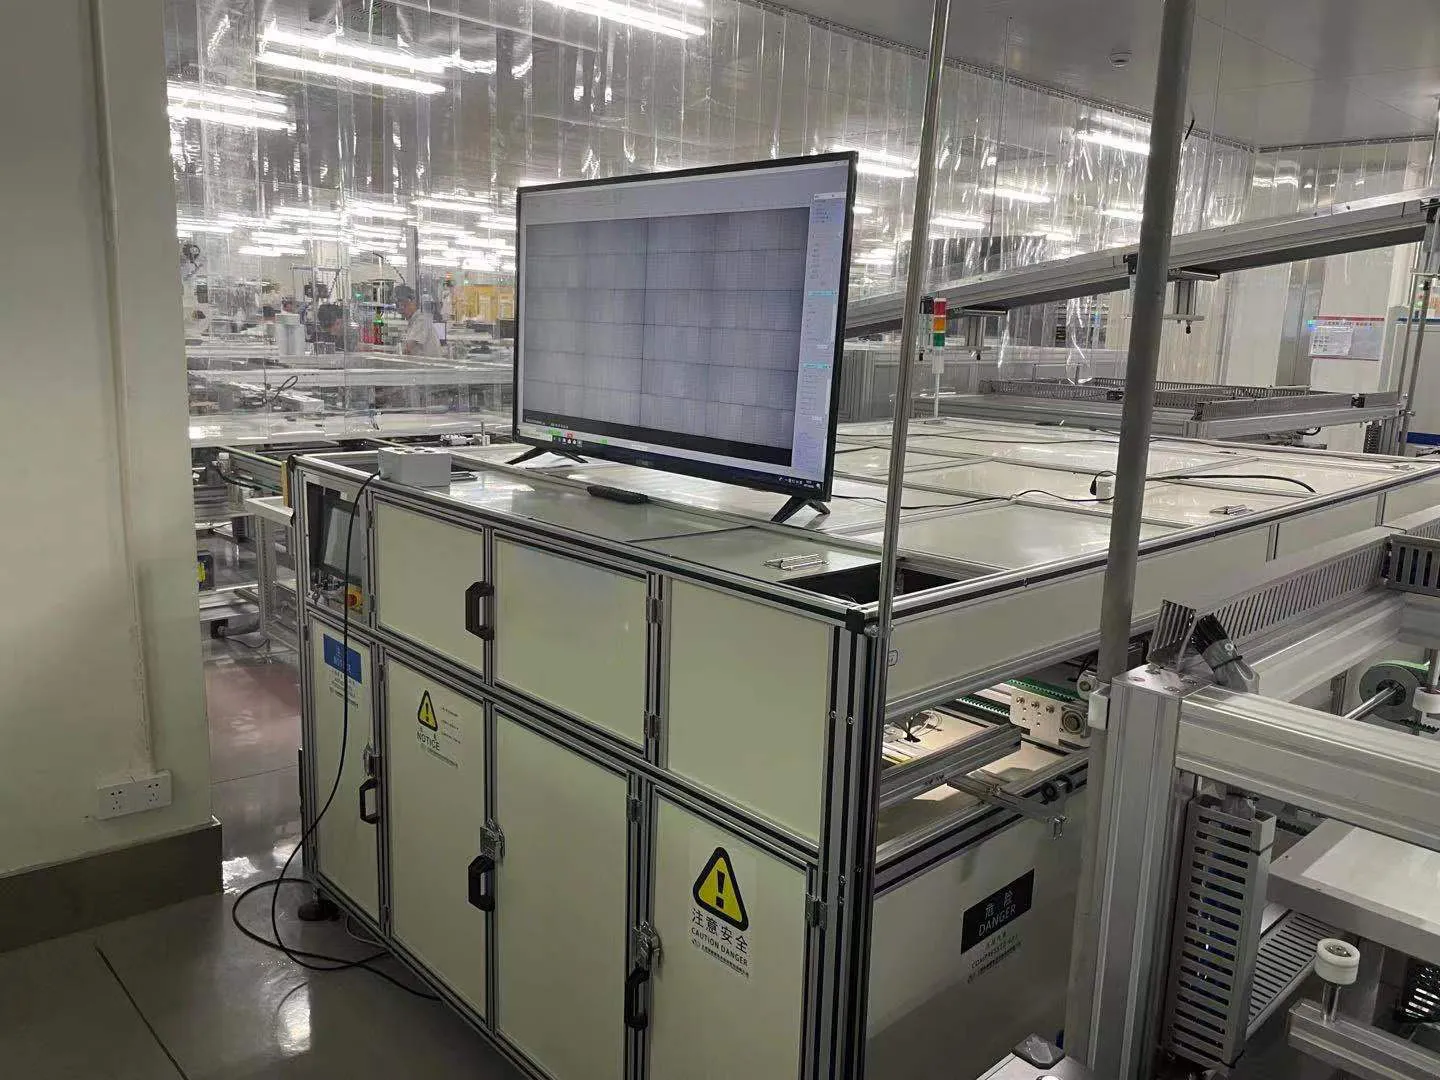
Un secondo test EL viene normalmente eseguito dopo la laminazione o l'assemblaggio finale del modulo.
Questo test è necessario perché nuove microfratture possono essere introdotte durante la laminazione, il taglio, la cornice o la movimentazione dei materiali.
L'immagine EL finale può rivelare:
Microfratture delle celle
Celle rotte
Dita scollegate
Giunti di saldatura scadenti
Barre collettrici rotte
Aree elettricamente inattive
Interruzioni delle stringhe
Il software automatico di analisi delle immagini può aiutare a classificare i difetti, ma il produttore deve comunque avere standard di accettazione chiari. Il sistema deve definire quali difetti sono accettabili, quali richiedono rilavorazione e quali comportano il rifiuto.
15. Simulatore Solare e Tester I-V
Un simulatore solare è classificato in base alla corrispondenza spettrale, dove la finestra di classe A+ si colloca tra 0,875 e 1,125, su irradianza da 200 a 1.200 W/m² e un tempo di ciclo di circa 25 secondi.
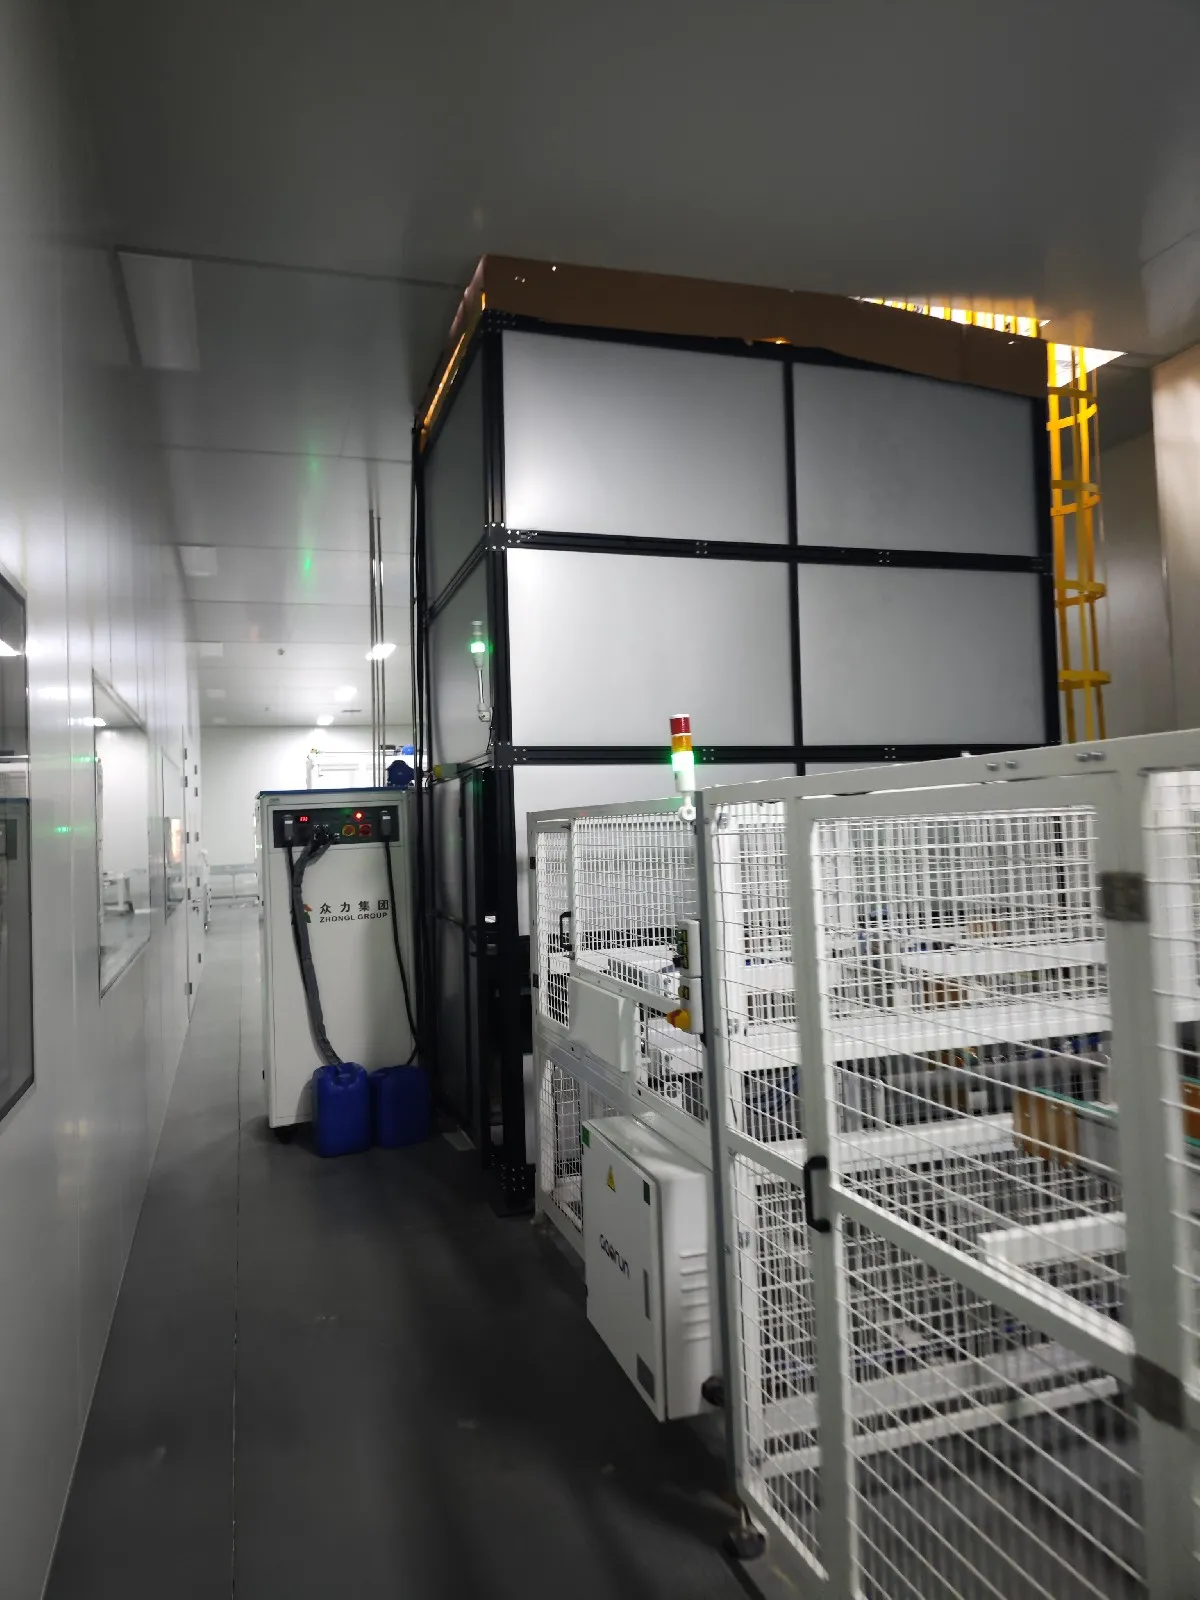
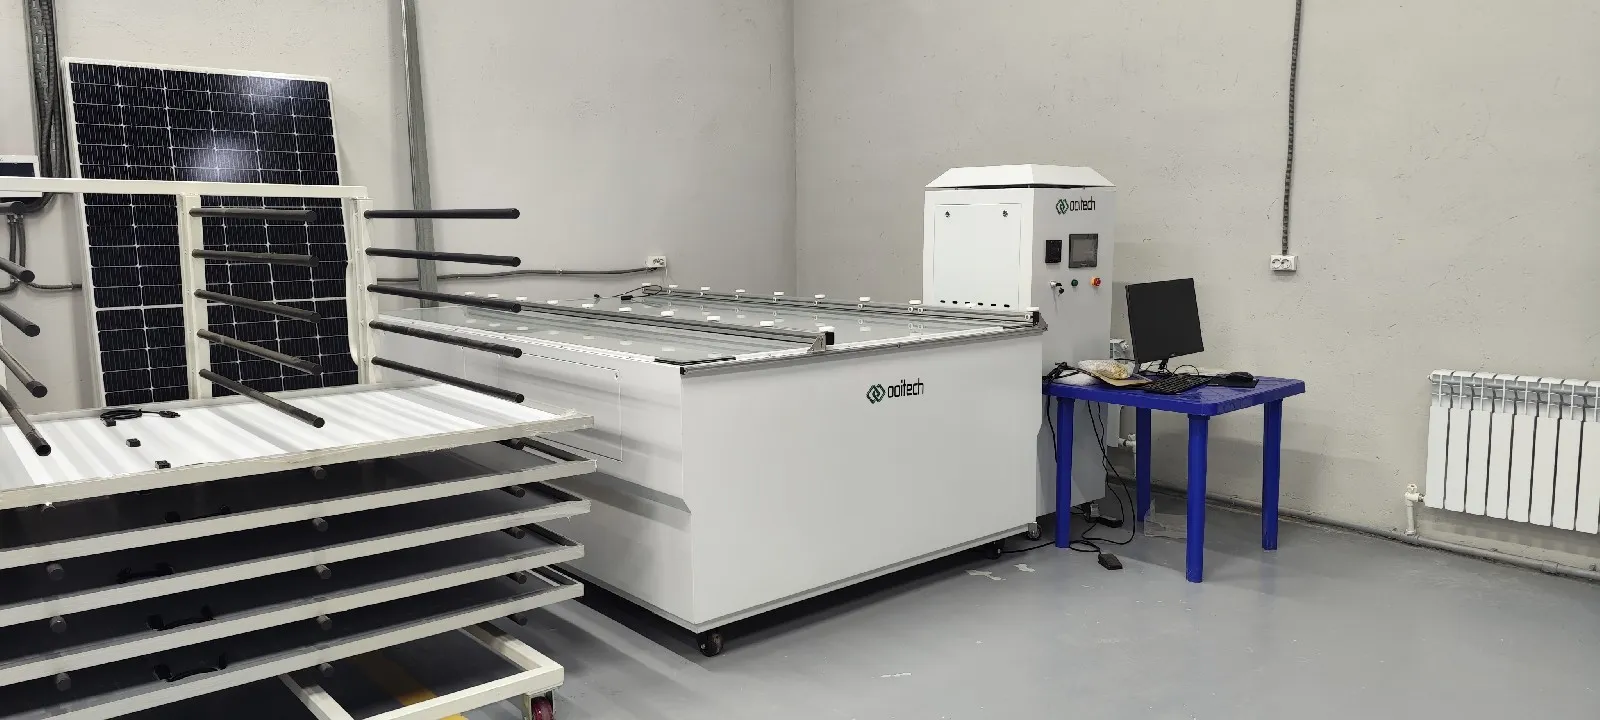
La simulatore solare, noto anche come flash tester o tester I-V, misura le prestazioni elettriche del pannello solare finito sotto illuminazione controllata.
Il tester registra parametri tra cui:
Potenza massima
Tensione a circuito aperto
Corrente di cortocircuito
Tensione di esercizio
Corrente di esercizio
Fattore di riempimento
Efficienza del modulo
Curva I-V completa
La potenza misurata viene utilizzata per classificare il pannello e generare la sua targhetta o etichetta di produzione.
Il simulatore solare deve avere una corrispondenza spettrale adeguata, uniformità della luce e stabilità. La sua velocità di test deve inoltre corrispondere alla capacità produttiva del resto della linea. Altrimenti, i pannelli finiti inizieranno ad accumularsi davanti alla stazione di test.
16. Apparecchiature per Test di Sicurezza
I tester hi-pot e di isolamento funzionano da 0,1 kV a 10 kV con corrente di dispersione misurata in milliampere, e il test di continuità di terra applica 5–60 A programmabili su un intervallo che scende fino ai milliohm.
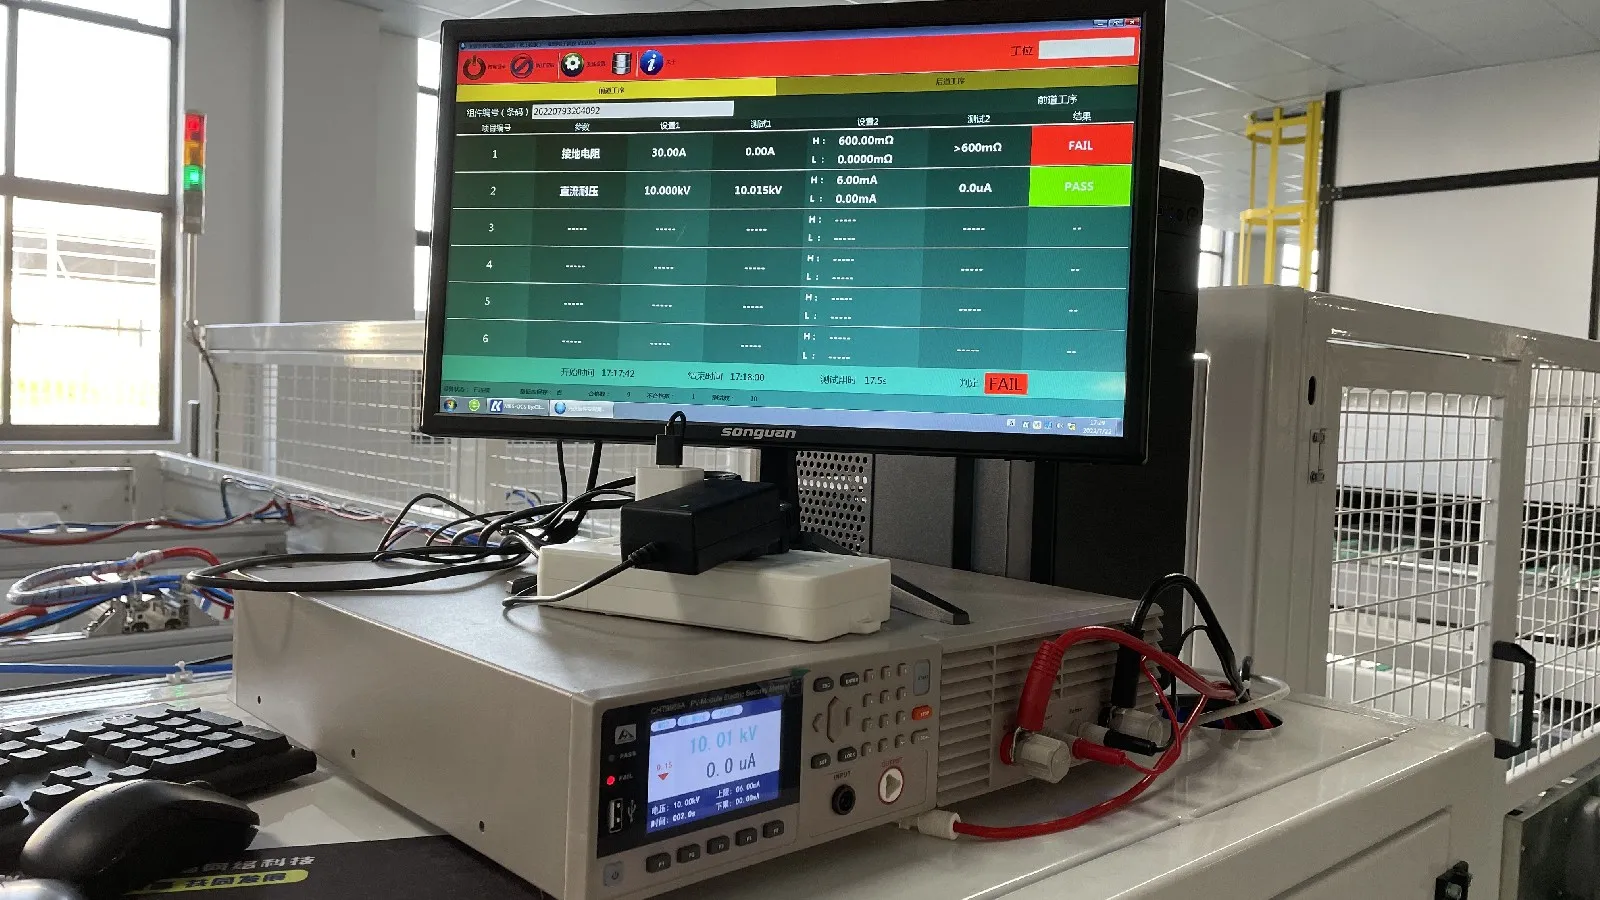
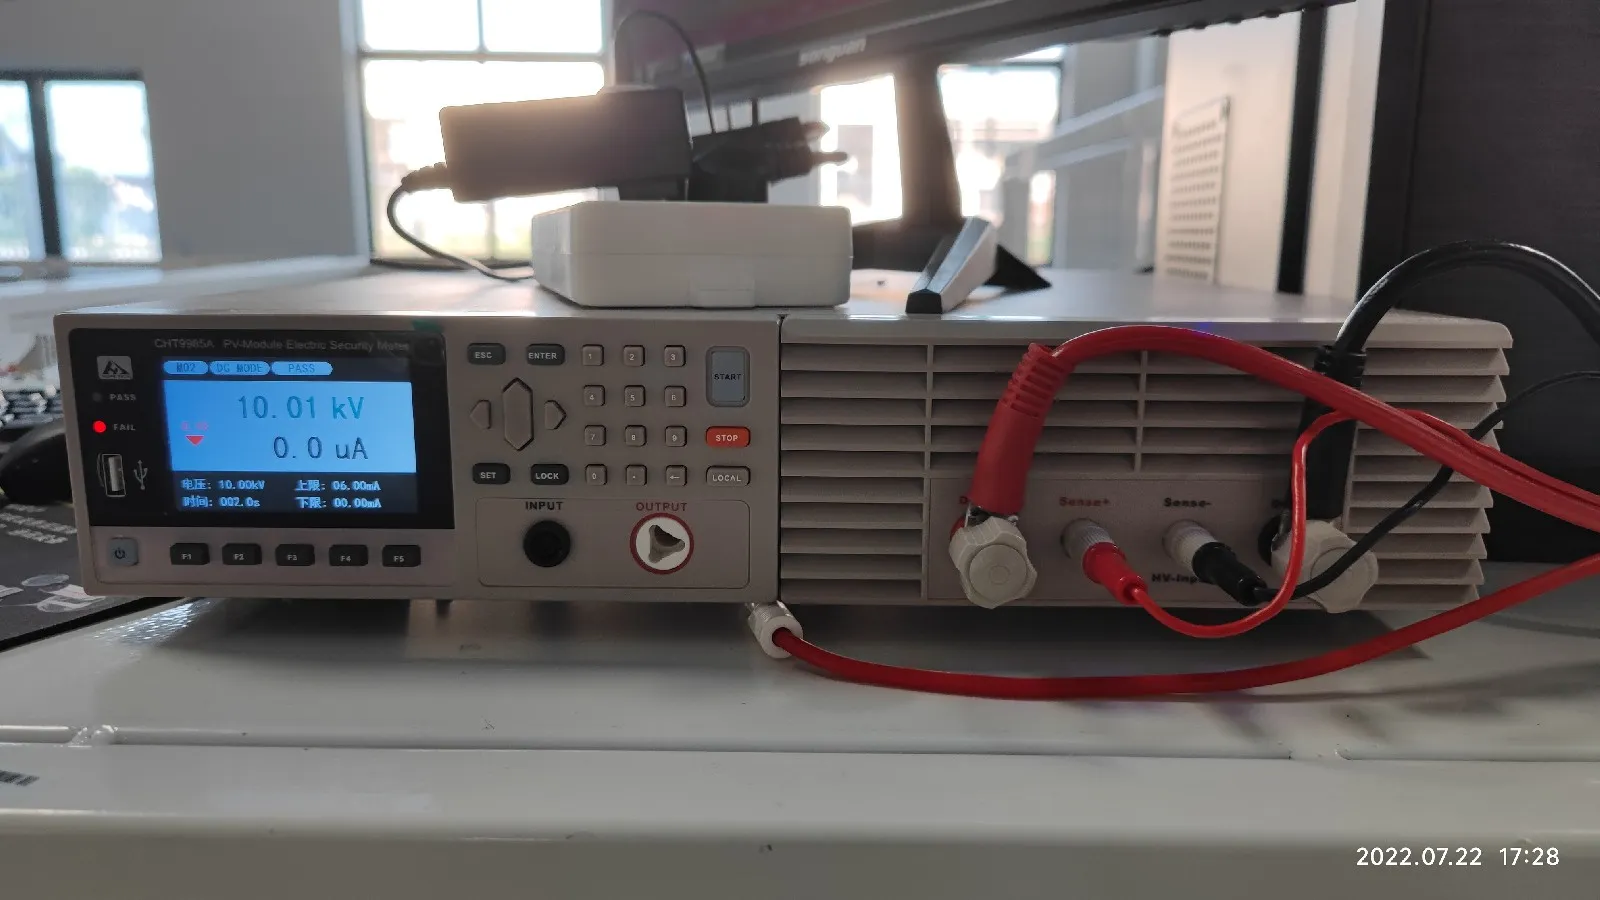
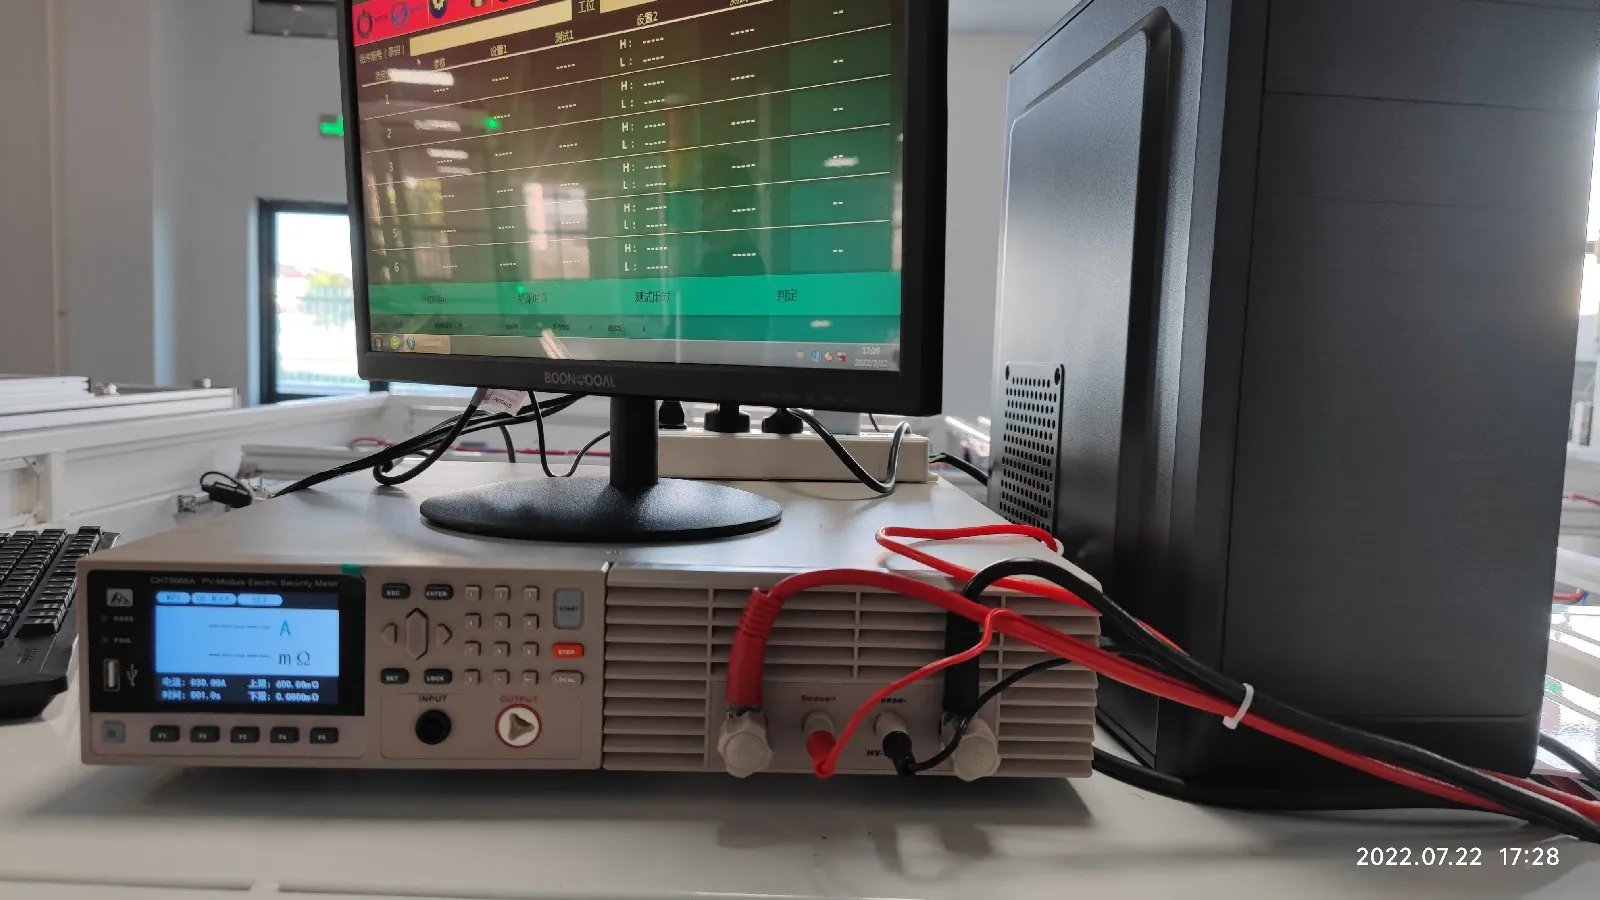
L'uscita elettrica è solo una parte del controllo qualità finale. Il pannello deve anche essere elettricamente sicuro.
Le apparecchiature comuni per i test di sicurezza includono:
Tester Hi-pot
Tester di resistenza di isolamento
Tester di continuità di terra
Tester di corrente di dispersione
Il test hi-pot applica alta tensione tra il circuito elettrico interno e il telaio del modulo per verificare l'integrità dell'isolamento.
Il test di continuità di terra misura la connessione elettrica tra il telaio in alluminio e i suoi punti di messa a terra. Il test di isolamento verifica che il modulo possa operare in sicurezza senza percorsi di dispersione pericolosi.
Questi sono test di produzione essenziali, non controlli di qualità opzionali.
17. Linea di etichettatura, smistamento e imballaggio
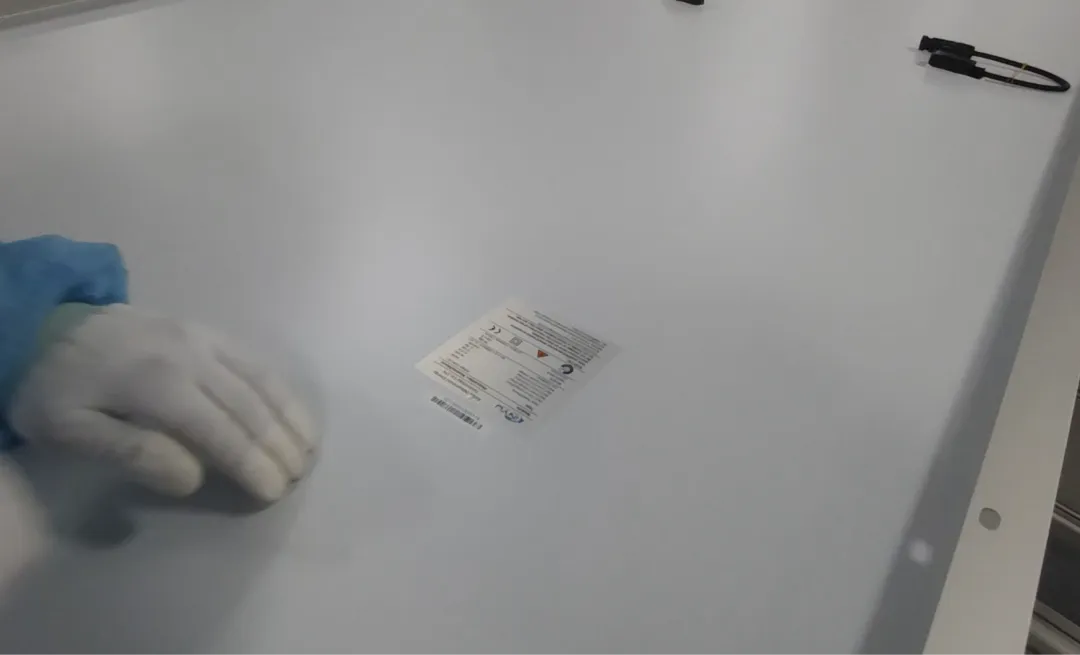
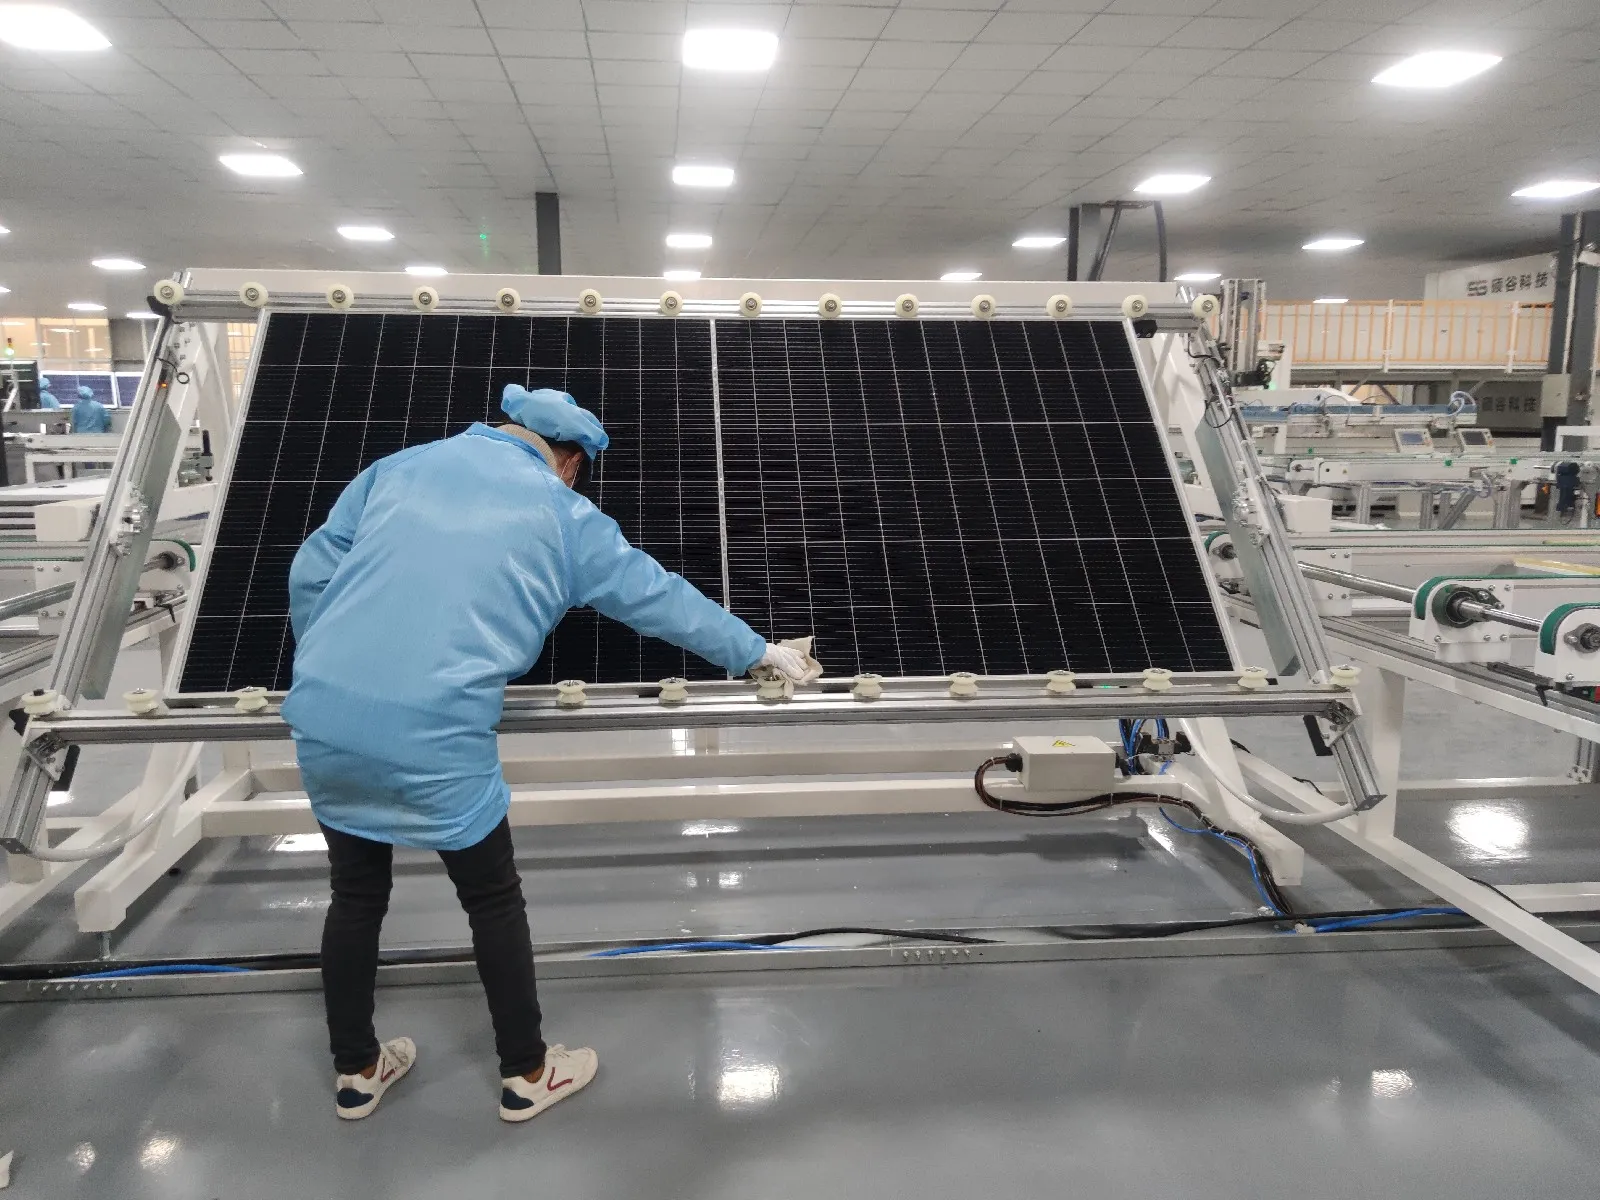
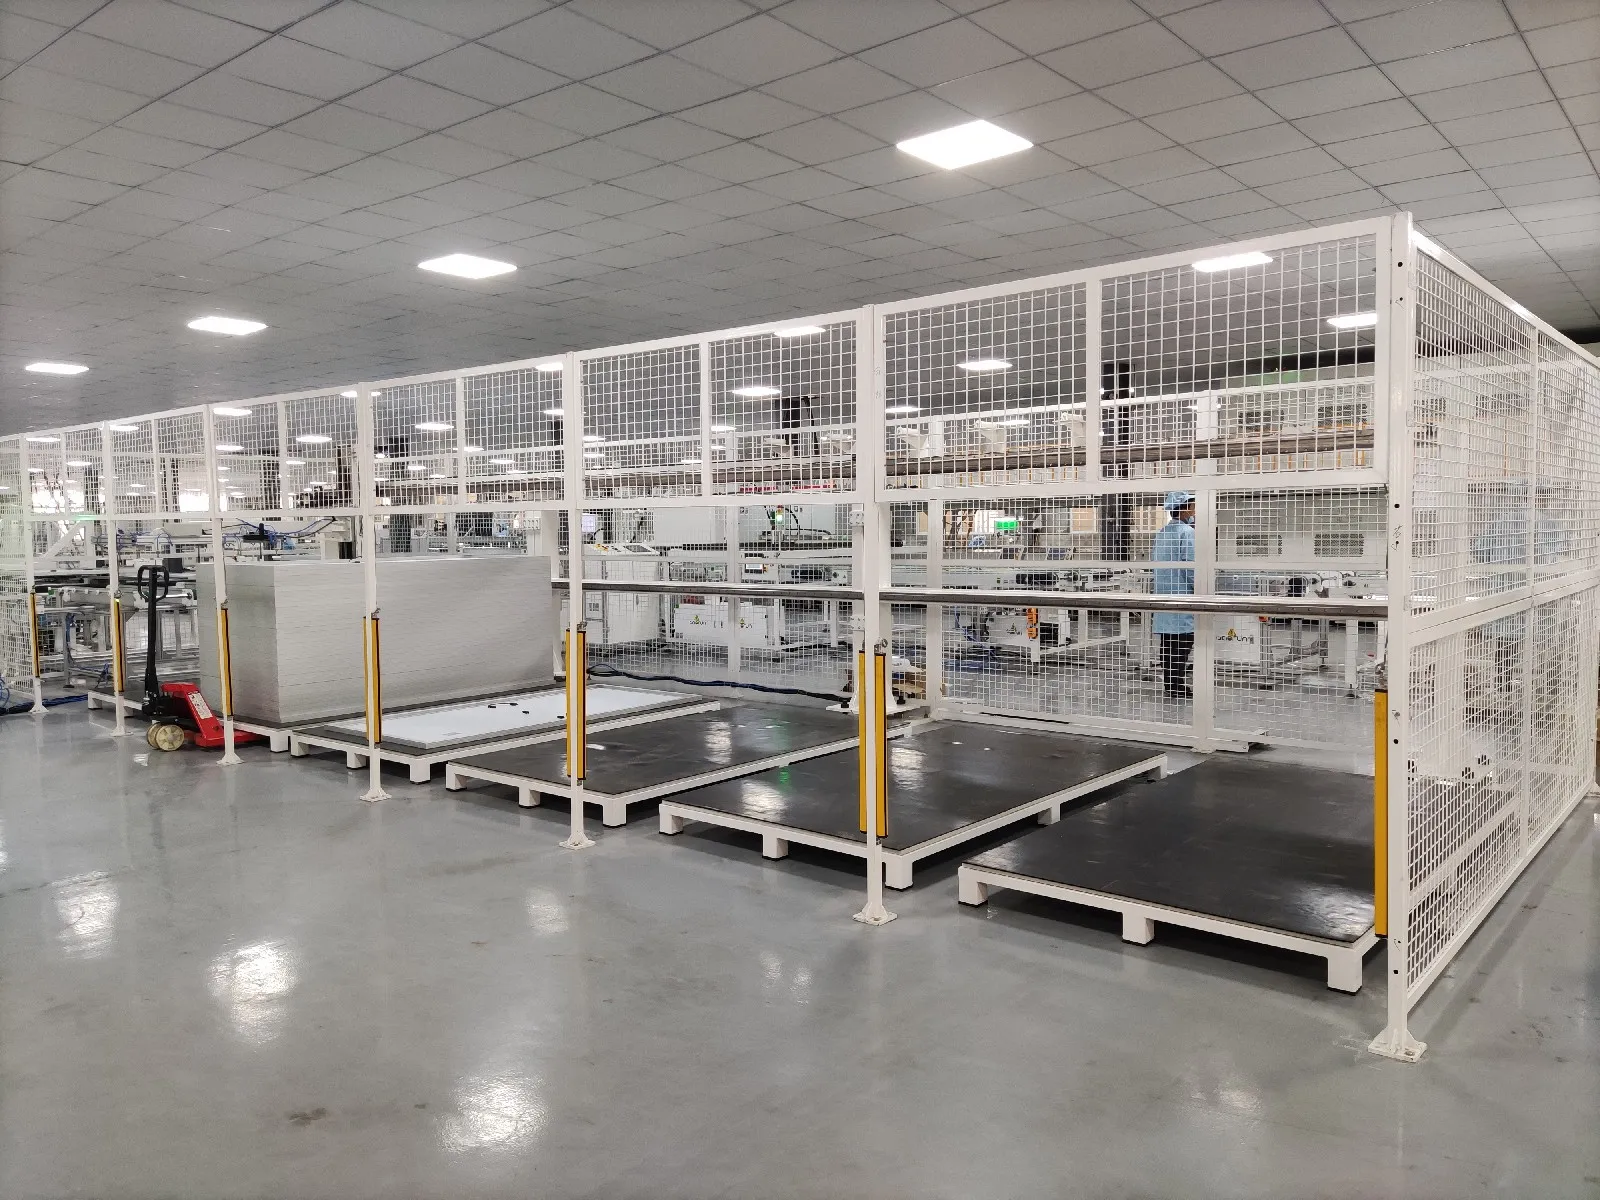
Dopo che il pannello supera le ispezioni elettriche, di sicurezza, EL e visive, la fabbrica stampa la sua etichetta di prodotto e registra i risultati finali dei test.
Ogni modulo riceve normalmente un numero di serie univoco. Su una linea automatica, questo numero può essere collegato a un sistema MES o di tracciabilità.
La fabbrica può quindi tracciare un modulo finito fino a informazioni come:
Lotto di celle solari
Dati di produzione della stringatrice
Immagini EL
Stazione di layup
Ricetta del laminatore
Stazione di incorniciatura
Risultato del test I-V
Risultato del test di sicurezza
Data di produzione e turno
I moduli finiti vengono smistati per classe di potenza, impilati con materiali protettivi e imballati per il trasporto.
L'imballaggio può sembrare un processo semplice, ma un'impilatura errata o una protezione insufficiente possono danneggiare moduli buoni prima che raggiungano il sito del progetto.
Semi-automatico o completamente automatico?
Una fabbrica di pannelli solari non ha sempre bisogno della piena automazione.
Le linee semi-automatiche sono spesso adatte per progetti pilota, produttori regionali e fabbriche con capacità pianificata inferiore. Gli operatori possono gestire manualmente la saldatura dei busbar, la preparazione dei materiali, il taglio, l'installazione della scatola di giunzione e l'ispezione visiva.
Le linee completamente automatiche aggiungono movimentazione robotizzata, trasportatori automatici, sistemi di ispezione integrati, buffer di produzione e tracciabilità dei dati. Garantiscono una produttività maggiore e un controllo di processo più costante, ma richiedono anche una maggiore capacità di manutenzione e una migliore gestione della produzione.
Il livello corretto di automazione dipende da:
Capacità annuale pianificata
Progettazione del modulo
Tecnologia delle celle
Investimento disponibile
Condizioni di manodopera locale
Requisiti di qualità del prodotto
Piani di espansione futuri
Non scegliere ogni macchina separatamente
La macchina più grande non è sempre la più importante, e la macchina più veloce non crea automaticamente la linea di produzione più veloce.
La capacità deve essere bilanciata tra taglio delle celle, stringatura, stratificazione, collegamento dei busbar, laminazione, incorniciatura, installazione della scatola di giunzione e test finale.
La fabbrica necessita anche di sistemi di supporto come:
Trasportatori automatici
Buffer di produzione
Compressori d'aria
Sistemi a vuoto
Refrigeratori
Stoccaggio materiali
Software MES e tracciabilità
Spazio per manutenzione
Aree di controllo qualità
Il design del modulo deve essere confermato prima di selezionare le attrezzature. Una linea progettata per moduli convenzionali PERC a celle intere potrebbe non essere adatta per celle TOPCon a mezza cella di grande formato, moduli HJT, celle BC o pannelli vetro-vetro pesanti senza modificare diverse macchine.
Un piano di fabbrica realistico dovrebbe quindi iniziare con la specifica del modulo target e la capacità produttiva annuale. La lista finale delle macchine viene dopo.
La nostra visione è semplice: una fabbrica solare affidabile non è un accumulo di macchine impressionanti ma un sistema di produzione bilanciato, e Ooitech può fornire linee di produzione di pannelli solari semi-automatiche e completamente automatiche da 5 MW a 1.2 GW, progettazione del layout di fabbrica, installazione, formazione, supporto per materie prime e servizio post-vendita globale.
Lettura correlata: cosa determina il prezzo delle macchine per la produzione di pannelli solari, cosa copre un costo dell'impianto di produzione di pannelli solari oltre le attrezzature, e come avviare un'impresa di produzione di pannelli solari.
Correlato: Macchina per la produzione di pannelli solari: stazioni e layout spiega come la stessa sequenza di processo venga ridimensionata da 5 MW a 1,2 GW e quali input congelare prima dell'ordine.
Correlato: Linea di assemblaggio automatica per scatole di giunzione di pannelli solari: stazioni copre i cinque gruppi di macchine, la capacità di ~1.000 pz/h e le utenze che determinano il layout.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: