SiNx troppo sottile e la pasta d'argento penetra
Indice
Risposta rapida: Il nitruro di silicio del film frontale su una cella TOPCon deve soddisfare due requisiti opposti, e lo spessore che soddisfa entrambi è ristretto. Lo strato di SiNx funge da rivestimento antiriflesso, quindi un film più spesso migliora le prestazioni ottiche fino a un certo punto. Deve anche resistere alla fase di firing e impedire che la pasta d'argento penetri fino al silicio durante la formazione del contatto. Se applicato troppo sottile, l'argento penetra nell'emettitore, causando shunt; se applicato troppo spesso, la pasta non riesce a formare un contatto adeguato, aumentando la resistenza di contatto. Gli spessori di lavoro in produzione si collocano nella banda da 40 nm a 80 nm, con picchi di firing intorno ai 790 °C - 800 °C. L'interazione è il motivo per cui la formulazione della pasta e il profilo di firing vengono sviluppati insieme alla ricetta del rivestimento anziché in modo indipendente.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione al prodotto
Chiunque gestisca una TOPCon linea di processo ha affrontato questo dilemma. Rivestire il SiNx troppo sottile e si teme che la pasta d'argento bruci attraverso lo strato di passivazione, trascinando giù il Voc. Rivestirlo troppo spesso e la resistenza di contatto schizza alle stelle, e il FF non regge. Sottile ti spaventa, spesso ti spaventa altrettanto — quindi quanto deve essere spesso per essere "giusto"?
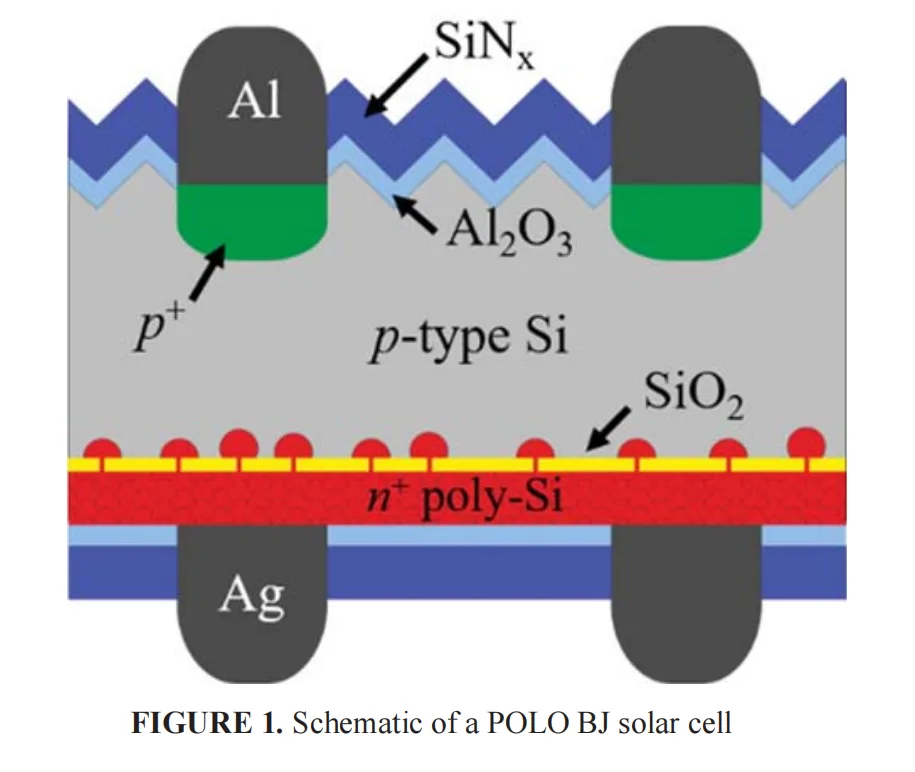
Nel 2022, il team di Min Byungsul presso ISFH (l'Istituto per la Ricerca sull'Energia Solare di Hamelin, Germania) ha pubblicato uno studio negli Atti della Conferenza AIP che ha analizzato questo problema. Hanno usato contatti passivanti POLO — il nome accademico di ciò che l'industria chiama TOPCon, essenzialmente un ossido ultra-sottile più polisilicio drogato struttura poly-Si/SiOx — per isolare ciò che sta realmente accadendo.
Il messaggio principale non è complicato: lo spessore del SiNx e la temperatura di firing sono una coppia abbinata. Cambia lo spessore e devi regolare la temperatura. Sposta uno senza spostare l'altro e o la Voc cala o il FF crolla.
Parametri tecnici
Come è stato impostato l'esperimento
ISFH ha usato wafer CZ di tipo p, con un contatto POLO n⁺ sul retro della cella (ossido tunnel più polisilicio drogato con fosforo).
Le due variabili chiave:
Spessore del capping SiNx posteriore — variabile da 40nm a 80nm
Temperatura di picco del firing — regolata tra 790°C e 810°C
Hanno poi misurato due cose: resistività di contatto ρc (tramite TLM) e parametri IV della cella.
In precedenza abbiamo esaminato un documento JA Solar del 2016 su come la composizione chimica (rapporto Si/N) del lato frontale film antiriflesso SiNx influisce sul contatto con la pasta d'argento. Questo lavoro ISFH del 2022 riguarda come lo spessore fisico del lato posteriore Il capping in SiNx influisce sul contatto della pasta d'argento. Mettendo insieme i due aspetti, si coprono entrambe le dimensioni — "composizione chimica" e "spessore fisico," film anteriore e film posteriore.
Tutti i campioni cotti a 800°C, solo lo spessore del SiNx posteriore è variato
| Spessore SiNx | ρc mediano (800°C) | Stato |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Molto basso |
| 50nm | ~1.5 mΩ·cm² | Inizia a salire |
| 60nm | ~7 mΩ·cm² | In netto aumento |
| 70nm | ~30-40 mΩ·cm² | Zona di transizione, salita ripida |
| 80nm | ~600 mΩ·cm² | Quasi 600 volte superiore rispetto a 40nm |
Scansione della temperatura di cottura su campioni da 55nm e 60nm
| Condizione | ρc mediano |
|---|---|
| 55nm SiNx + 800°C | 3.2 mΩ·cm² |
| 60nm SiNx + 805°C | 2.8 mΩ·cm² |
| 60nm SiNx + 810°C | 2.0 mΩ·cm² |
Vantaggi Tecnici
Prima scoperta: se troppo spesso, la pasta non riesce a bruciare attraverso
Tutti i campioni cotti a un picco di 800°C , variando solo lo spessore del capping SiNx posteriore. Il pattern è chiaro dalla tabella sopra — la quantità di SiNx che la pasta può bruciare durante la cottura è limitata. Superato quel limite, la pasta non raggiunge mai il polisilicio sottostante, quindi la resistenza di contatto aumenta.
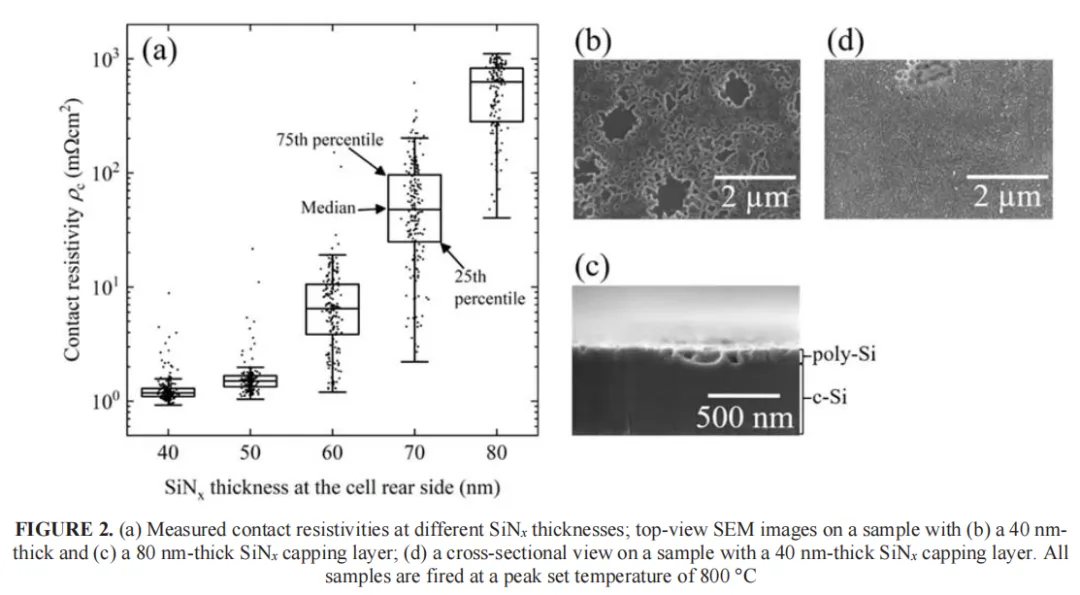
Le immagini SEM forniscono prove dirette:
40nm SiNx: la pasta ha bruciato completamente sia il SiNx che il polisilicio, lasciando abbondanti buche di incisione a livello micrometrico sul polisilicio. Il polisilicio è stato rimosso localmente del tutto — buon contatto, ma lo strato di passivazione è stato danneggiato.
80nm SiNx: solo un numero minuscolo di buche di attacco molto piccole, nessuna regione in cui il polisilicio fosse completamente rimosso — la passivazione ha retto, ma la resistenza di contatto era quasi 600 volte più alta (circa 2,8 ordini di grandezza), e il FF era praticamente rovinato.
La conclusione dell'ISFH è netta: esiste una finestra ottimale per il SiNx — tra 50 e 60 nm. Troppo sottile, la pasta perfora la passivazione e la Voc crolla. Troppo spesso, la pasta non riesce a penetrare e la resistenza di contatto sale.
Seconda scoperta: spessore e temperatura sono accoppiati
L'ISFH non si è fermato a "50-60 nm è il meglio." Hanno posto una domanda pratica da officina: se lo spessore del SiNx cambia, anche la temperatura di cottura deve cambiare?
Hanno scelto 55 nm e sistemi servo 60nm e hanno eseguito una scansione di temperatura da 790°C a 810°C.
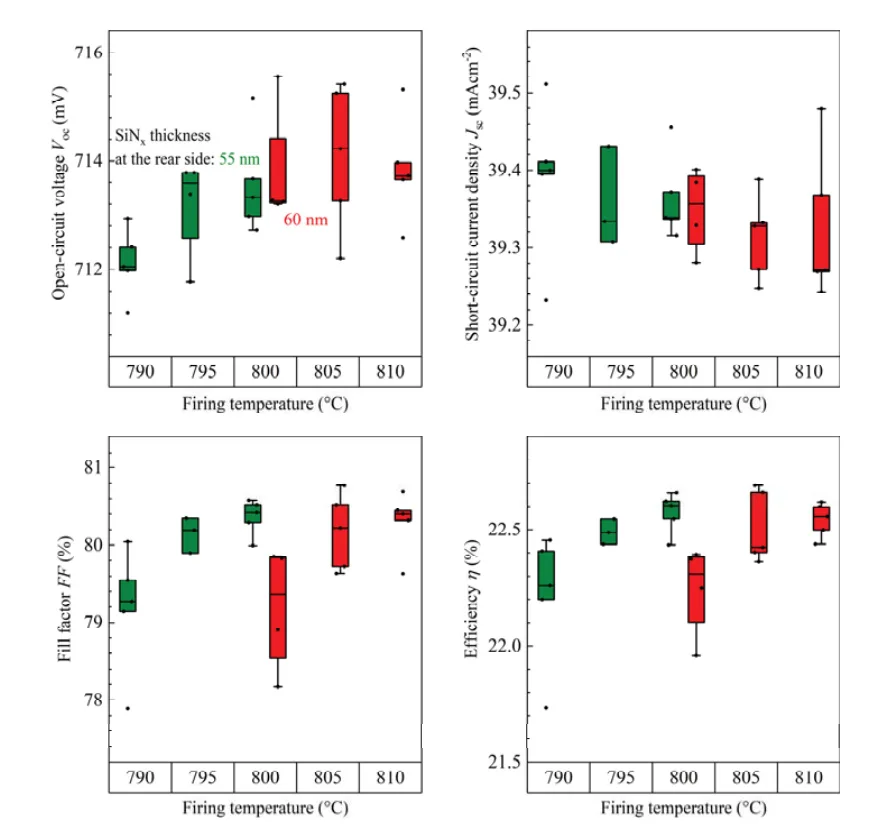
Il risultato è molto chiaro:
SiNx 55 nm: il FF raggiunge il picco a 800°C, la migliore efficienza si ha lì. Scendendo, il contatto non è abbastanza buono; salendo, la passivazione inizia a soffrire.
SiNx 60 nm: il FF raggiunge il picco a 805-810°C. Poiché il SiNx è più spesso, serve una temperatura più alta per far penetrare la pasta.
In termini di linea: in queste condizioni di test, passare da 55 nm a 60 nm sposta la temperatura di cottura ottimale verso l'alto di circa 5-10°C. Questa pendenza è solo un riferimento per lo stesso sistema di paste — cambiando pasta, bisogna ricalibrare.
Anche i dati di resistività di contatto lo confermano: temperatura più alta, contatto migliore — finché non si supera la soglia in cui si inizia a bruciare la passivazione.
Il meccanismo: la dimensione delle buche di attacco è la chiave
L'ISFH ha usato il SEM per stabilire un criterio molto chiaro:
Buche più grandi di 1 μm di diametro: polisilicio completamente rimosso, passivazione danneggiata → la Voc cala
Buche più piccole di 1 μm di diametro: polisilicio non completamente rimosso, passivazione intatta → la resistenza di contatto diminuisce, la Voc invariata
L'ISFH lo ha detto direttamente: "un certo numero di buche di attacco di piccole dimensioni è necessario per formare un buon contatto. Le buche di attacco sotto 1 μm di diametro sembrano non avere effetto sulla qualità della passivazione."
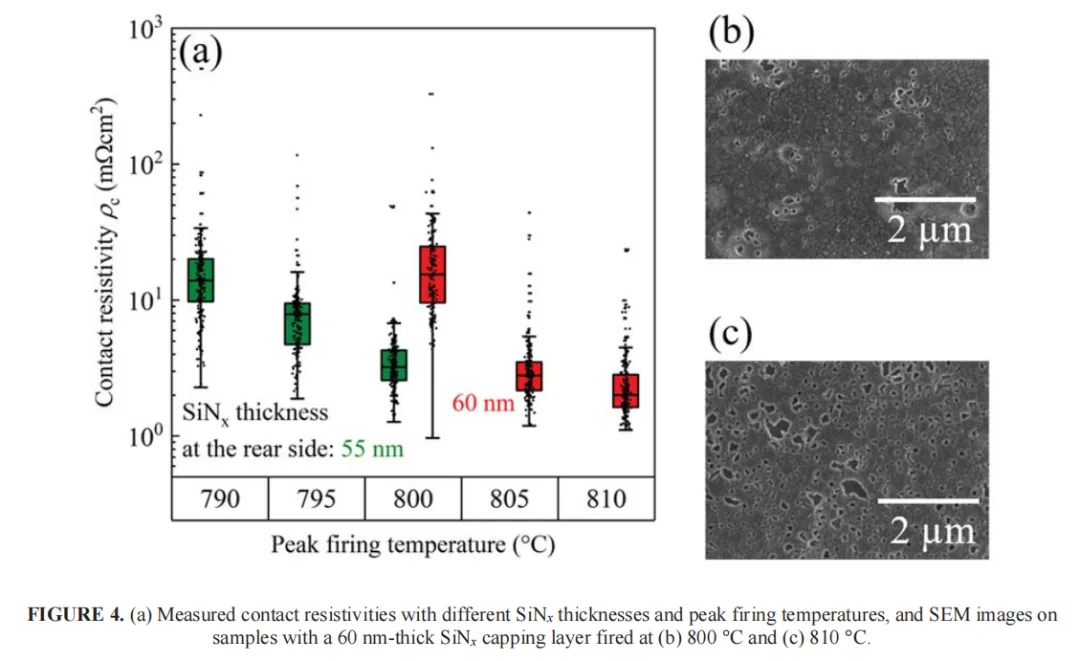
Criterio di linea: le buche da incisione non sono migliori se meno numerose, né migliori se più numerose — l'obiettivo è dimensioni ridotte, distribuzione moderata. Se al microscopio si vedono molte buche >1μm, la temperatura è troppo alta o il SiNx troppo sottile, e la passivazione sta già subendo danni.
Applicazione del prodotto
Cosa può realmente utilizzare una linea di produzione?
1. Lo spessore del SiNx non è meglio se sottile, né meglio se spesso. Sotto i 40nm, la pasta brucia attraverso la passivazione e la Voc crolla; sopra gli 80nm, la pasta non riesce a penetrare e la resistenza di contatto sale di quasi 600 volte.
2. Spessore e temperatura sono accoppiati. Se si modifica lo spessore del SiNx, la temperatura di cottura deve seguire. I dati ISFH forniscono un riferimento — in queste condizioni, ogni 5nm aggiuntivi di SiNx spostano la temperatura di picco verso l'alto di circa 5-10°C — ma ricalibrare dopo aver cambiato pasta.
3. Le buche da incisione sono un indicatore "finestra". Osservare le buche dimensioni e densità al SEM e si può giudicare se la combinazione attuale spessore-temperatura rientra nella finestra. Molte buche >1μm → troppo caldo o film troppo sottile; quasi nessuna buche → troppo freddo o film troppo spesso, il contatto potrebbe essere un problema.
4. Lo spessore del film posteriore governa anche la resa estetica e la selezione della pasta. I tre punti sopra riguardano tutti come lo spessore influisce sulla resistenza di contatto e sul FF attraverso la penetrazione o meno della pasta. Ma in linea, lo spessore del SiNx posteriore controlla molto più delle prestazioni elettriche.
Nella produzione di massa reale, il SiNx posteriore è tipicamente controllato nell'intervallo 70-85nm — più spesso rispetto all'"ottimo di contatto" di 50-60nm nel documento ISFH. La ragione è semplice: il documento ha misurato l'ottimo di contatto puro per la sua specifica struttura POLO e una particolare pasta, mentre una linea di produzione deve bilanciare passivazione, contatto e uniformità del colore tutto insieme, e sceglie un intervallo più spesso e più stabile. Ancora più importante, le paste commerciali per linea usano un sistema di fritte di vetro diverso rispetto alla pasta da laboratorio ISFH, quindi anche la finestra di spessore del SiNx che può essere bruciata è diversa.
Se si cambia lo spessore, cambia l'indice di rifrazione e il colore di interferenza del film si sposta di conseguenza. Troppo sottile o troppo spesso e le celle mostrano variazione di colore, colore fuori tono e simili declassamenti estetici che riducono direttamente la resa estetica. Questo a sua volta impone un requisito rigoroso al produttore di paste: la pasta deve corrispondere alla finestra di processo del film posteriore, non forzare il film posteriore ad adattarsi a una particolare pasta. Spessore e temperatura devono essere accoppiati, e anche pasta e spessore del film devono essere accoppiati — la linea è un sistema, non una regolazione su un singolo punto.
Tre cose che il documento non ha detto
La relazione tra POLO e TOPCon. Il contatto POLO utilizzato da ISFH è essenzialmente ossido ultra-sottile più polisilicio drogato (poly-Si/SiOx), fondamentalmente lo stesso della struttura posteriore TOPCon di oggi, quindi le conclusioni si trasferiscono direttamente. POLO è il nome accademico proposto da ISFH; TOPCon è il termine standard del settore; stessa struttura in sostanza.
Il modello di pasta influisce sulla profondità di penetrazione. Paste diverse hanno composizioni di fritta di vetro diverse e possono bruciare attraverso spessori di SiNx diversi. I 50-60nm di ISFH si basano su una pasta specifica — cambiando pasta potrebbe essere necessario ricalibrare.
L'affidabilità a lungo termine non è coperta. Piccoli crateri di incisione cresceranno in grandi nel corso di 25 anni di invecchiamento all'aperto? L'interfaccia si degraderà ulteriormente sotto calore umido? Il documento non risponde.
Leggendolo insieme a JA Solar 2016
| Dimensioni | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Applicazione | Film antiriflesso SiNx anteriore (ARC) | Strato di copertura SiNx posteriore |
| Focus | Composizione chimica del SiNx (rapporto Si/N) | Spessore fisico del SiNx |
| Variabile principale | Rapporto gas SiH₄/NH₃ | Spessore SiNx + temperatura di cottura |
| Modalità di guasto | Rapporto Si/N fuori ottimale → squilibrio di viscosità della fritta → alta resistenza di contatto | Spessore sbagliato → brucia attraverso o non brucia attraverso |
| Direzione della correzione | Regola il rapporto gas alla finestra ottimale | Abbina spessore e temperatura |
| Meccanismo condiviso | La cinetica di reazione fritta-SiNx decide la qualità del contatto | La profondità di penetrazione fritta-SiNx decide la qualità del contatto |
Metti i due articoli fianco a fianco e ottieni il quadro completo del processo front-film e back-film: la composizione chimica decide se puoi contattare bene, lo spessore fisico decide se danneggi ciò che sta sotto durante il contatto.
Modifica il rapporto Si/N del rivestimento e Rs aumenta, FF crolla, l'efficienza crolla
Un promemoria per la linea: non fissare solo il poli quando cerchi la perdita di efficienza
Con entrambi gli articoli completati, torniamo alla nostra linea. Quando si cerca la perdita di efficienza, il riflesso di un ingegnere è controllare prima lo spessore del poli posteriore, il livello di drogaggio, lo spessore dell'ossido di tunnel — il loro impatto su FF e Voc è ben compreso e questi sono elementi di controllo standard. Ma il strato di copertura SiNx posteriore viene spesso liquidato come "strato di passivazione/cosmetico," e pochi lo considerano in termini di resistenza di contatto.
Il valore di questo articolo ISFH è esattamente che riporta questa variabile trascurata sul tavolo: spessore sbagliato del film posteriore, la pasta non brucia o brucia troppo, e FF crolla allo stesso modo. La prossima volta che incontri una situazione "parametri del poli invariati, ma FF misteriosamente calato", non girare solo attorno al poli — torna indietro e controlla se lo spessore del film posteriore e la temperatura di cottura sono ancora abbinati.
Vale la pena notare: l'esperimento ISFH si basa sulla cottura convenzionale. La tecnologia LECO ora ampiamente adottata sulle linee può ottimizzare il contatto attraverso un successivo passo laser/corrente, che in una certa misura riduce la sensibilità all'abbinamento temperatura-spessore di cottura — ma lo spessore del film posteriore è ancora la finestra di base e non può essere ignorato.
Il Punto di Vista di Ooitech
Vediamo la stessa cosa su ogni linea TOPCon che commissioniamo — lo strato di copertura SiNx posteriore viene trattato solo come un film colorato, e poi FF scivola silenziosamente senza che nessuno controlli l'abbinamento spessore-temperatura. I dati ISFH si allineano con ciò che spinge le persone verso LECO, poiché disaccoppiare la formazione del contatto dal passo di cottura guadagna margine reale quando la chimica del fritto della tua pasta e la finestra del tuo film posteriore non concordano perfettamente. Se vuoi vedere come questi passi si svolgono su una linea di moduli reale — rivestimento, cottura, stringatura e tutto il resto — il canale YouTube Ooitech a www.youtube.com/ooitech merita un follow. E tieni presente che questo è uno studio a livello di cella; la linea di moduli eredita queste celle ma il destino del contatto è già sigillato a monte.
Riferimenti
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)