La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Standard di efficienza dei moduli 2027: perché oggi solo il 25% supera il test
Indice
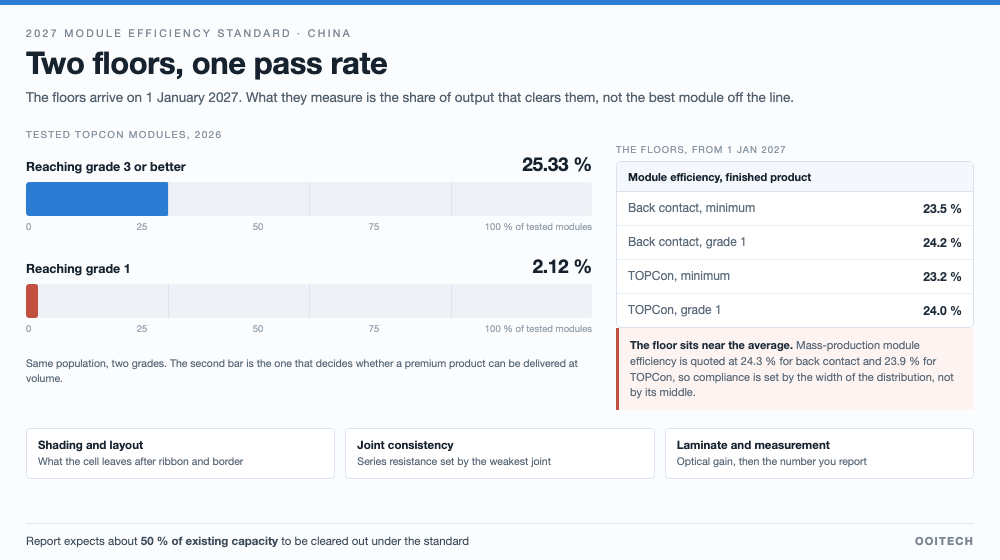
Risposta rapida: Lo standard cinese sull'efficienza energetica dei moduli entra in vigore il 1° gennaio 2027 e le sue soglie sono fissate per tecnologia: moduli back-contact con efficienza minima del 23,5 % e grado uno al 24,2 %, TOPCon al 23,2 % con grado uno al 24,0 %. La conformità non è un record raggiunto dal miglior modulo uscito dalla linea. È la quota di produzione che supera la soglia. Un rapporto di mercato del 2026 stima tale quota al 25,33 % dei moduli TOPCon testati che raggiungono il grado tre e al 2,12 % che raggiungono il grado uno, e prevede che circa la metà della capacità attuale venga eliminata. Quel divario non si colma nella ricerca sulle celle. Risiede nello stack di perdite tra cella e modulo, nella coerenza di ogni giunzione e di ogni laminato, e nella capacità di documentare un grado per ogni modulo. Quello che segue è una serie di controlli che costano disciplina di processo anziché capitale, nell'ordine che fa risparmiare più denaro.
Uno standard di efficienza si legge come un obiettivo. Si comporta come un tasso di superamento, e i numeri pubblicati questo mese lo rendono letterale: un quarto dei moduli testati raggiunge il grado che tutti presumono di avere già.
Cosa misura effettivamente lo standard
La regola è un valore limite di efficienza energetica, efficace dal 1° gennaio 2027, e non chiede se una tecnologia sia valida. Chiede quale grado occupi un modulo finito. I moduli back-contact devono raggiungere un'efficienza minima del 23,5 %, con il grado uno al 24,2 %. I moduli TOPCon devono raggiungere il 23,2 %, con il grado uno al 24,0 %. Entrambe le soglie sono vicine alle medie attuali della produzione di massa, ed è proprio questo il punto: una soglia fissata sotto la media è una formalità, e una soglia fissata alla media è un problema di selezione.
Ne derivano tre conseguenze, e tutte e tre ricadono sulla linea anziché sulla cella.
- La misurazione avviene sul modulo finito, dopo la laminazione, dopo l'incorniciatura, dopo la junction box. Tutto ciò che accade tra la cella e l'etichetta è dentro il numero.
- Il grado si riferisce a un prodotto, non a una fabbrica. Due linee con le stesse celle possono riportare conformità diverse a causa di come eseguono la stringatura, la laminazione e la binning.
- Una soglia vicina alla media significa che decide la coda. Se la vostra media è 23,9 % e la soglia è 23,2 %, la vostra conformità è determinata dall'ampiezza della vostra distribuzione, non dal vostro miglior modulo.
Il numero che nessuno cita
Il rapporto di mercato alla base di questo articolo include una cifra che conta più di qualsiasi record di efficienza in esso contenuto: tra i moduli TOPCon testati nel 2026, la quota che raggiunge il grado tre o superiore era del 25,33 %, e la quota che raggiunge il grado uno era del 2,12 %. Lo stesso rapporto prevede che lo standard elimini circa il 50 % della capacità esistente.
La stessa popolazione, letta in due modi. Nei test del 2026, il 25,33 % dei moduli TOPCon ha raggiunto il grado 3 o superiore e il 2,12 % ha raggiunto il grado 1. Fonte: il rapporto di mercato citato di seguito.
Considerate quelle percentuali come un segnale direzionale proveniente da un'unica fonte anziché come un censimento del settore. Anche fortemente ridimensionate, dicono qualcosa su cui una fabbrica può agire: il vincolo non è il modulo campione, e non è nemmeno la media. È quanti moduli si collocano entro un decimo di punto dalla linea che avete tracciato sul grafico, e se il vostro processo li mantiene lì un martedì pomeriggio nel quarto mese di una campagna.
Dove finiscono i punti tra cella e modulo
Una cella al 27 % diventa un modulo al 24,3 %. Quel divario di due o tre punti non è uno scarto in astratto; è un elenco di decisioni fisiche, e ognuna ha un responsabile.
Per ridurre il divario tra una cella al 27 % e un modulo al 24,3 %, programmiamo la nostra sequenza di laminazione per completare la deaerazione sottovuoto prima di applicare la pressione termica, riducendo al minimo la perdita ottica e le micro-crepe delle celle su tutto il laminato finito.
- Ombreggiatura sulla faccia attiva. Ogni ribbon copre del silicio. Rimuovere la busbar ne recupera una parte, ed è per questo che il passaggio a 0BB è una storia di efficienza oltre che di costo, e perché la geometria e il posizionamento del ribbon sono variabili di processo anziché materiali di consumo.
- Area che non è cella. Gli spazi tra le celle, il bordo, le estremità delle stringhe. La dimensione e il layout delle celle lo decidono prima che venga ordinato qualsiasi macchinario.
- Guadagno e perdita ottica nel laminato. L'incapsulante modifica la luce che raggiunge la cella e la luce che esce dal modulo. Decide anche se il laminato è limpido dopo 1.000 ore, ed è qui che i vuoti lungo la fila di giunzione si trasformano in una perdita di potenza anziché in un difetto estetico.
- Resistenza nell'interconnessione. La sezione del ribbon, la qualità della giunzione saldata e il numero di giunzioni sono tutte in serie con la cella. Metallizzazione fissa il limite massimo nella cella, e le fasi di stringatura e bussing decidono quanto di quel limite sopravvive.
- Binning e mismatch. Un modulo è una stringa in serie. La sua corrente è determinata dalla cella più debole, quindi la dispersione all'interno di un bin costa più della media del bin.
Nessuno di questi è un problema di ricerca. Tutti sono problemi di coerenza, ed è per questo che uno standard fissato alla media si comporta come un audit del controllo di processo anziché un audit della tecnologia.
Il confronto pubblicato dal rapporto, tradotto
Il rapporto include un confronto a cinque righe delle due strade con i dati del 2026. Vale la pena riprodurlo perché separa ciò che lo standard misura da ciò che non misura.
| Dimensione (dati 2026) | Contatto posteriore | TOPCon | Da dove viene la differenza |
|---|---|---|---|
| Efficienza dei moduli in produzione di massa | 24,3 % | 23,9 % | Circa 0,4 punti, e un limite di potenza più alto per il back contact |
| Costo non-silicio | circa 0,231 CNY/W media di settore; 0,606 CNY/W per un modulo ABC | circa 0,149 CNY/W media di settore; 0,10 CNY/W presso le fabbriche leader | I leader hanno raggiunto la parità; le medie di settore no |
| Bifaccialità | 55–65 % | oltre 85 % | Una decisione di prodotto: montaggio a terra contro distribuito e BIPV |
| Premio di mercato | 0,05–0,10 CNY/W sopra TOPCon | prezzo di riferimento | Il premio copre il divario di costo e ripaga la differenziazione |
| Resa di produzione di massa | 98,5 % | 98,5 % | La maturità del processo è ormai allo stesso livello |
Leggi le righe in base a chi le possiede. La bifaccialità è fissata dall'architettura della cella e chiude quasi del tutto il mercato del montaggio a terra al contatto posteriore, il che è una decisione di portafoglio. Il costo non-silicio è una media rispetto a un dato di leader, e il divario tra questi due numeri è dove vive realmente la maggior parte delle fabbriche. Resa ed efficienza del modulo sono le due righe che una linea di moduli può ancora muovere dopo l'arrivo delle celle, e sono le due che lo standard conta.
La bifaccialità decide il prodotto, non il processo
Un modulo a contatto posteriore con bifaccialità dal 55 al 65 % non compete per un campo su scala utility dove il lato posteriore contribuisce a una quota significativa della resa; un modulo TOPCon sopra l'85 % sì. Ecco perché il rapporto può sostenere entrambe le affermazioni contemporaneamente: che il contatto posteriore ha un tetto di efficienza più alto e che TOPCon mantiene l'87,6 % del mercato. I due prodotti sono venduti in luoghi diversi.
Per un pianificatore di linea questa è la prima domanda, e viene prima di qualsiasi confronto tra attrezzature: per quale segmento sto costruendo, e il prodotto che posso realizzare lì supera la soglia minima con margine? Il lavoro su distribuito e BIPV premia l'efficienza più alta e l'estetica; il montaggio a terra premia il guadagno sul lato posteriore e il prezzo. Una linea che cerca di servire entrambi con una sola configurazione di solito finisce con una distinta base che non serve bene nessuno dei due.
Per le strutture BIPV progettate attorno alla soglia di efficienza del 23,5 %, dividiamo il ciclo termico su due camere, completando l'evacuazione nella prima fase per prevenire bolle prima di applicare una pressione controllata nella seconda.
I termini della gara sono la vera specifica
Gli standard fissano la soglia minima. Gli acquirenti fissano la richiesta, e nel 2026 la richiesta si è spostata. Le sezioni a contatto posteriore nelle gare di imprese centrali e statali hanno superato i 10 GW, circa il 17 % del totale e 14 punti in più rispetto al 2025, e il contatto posteriore ha ottenuto il 22 % delle aggiudicazioni dove la tecnologia era specificata. Quattro acquirenti hanno gestito sezioni autonome a contatto posteriore per un totale di 6,5 GW con un requisito esplicito di almeno 635 Wp e 23,5 % di efficienza del modulo, e solo otto aziende erano qualificate per offrire.
Questa combinazione è la parte utile. Una soglia di potenza di 635 Wp e una soglia di efficienza del 23,5 % descrivono una dimensione del modulo e un'efficienza della cella che devono arrivare insieme, e la lista di qualificazione è breve perché l'assemblaggio è difficile, non perché le celle sono scarse. Per il lato attrezzature l'implicazione è diretta: qualunque cosa tu acquisti deve mantenere la sua specifica su un modulo più grande e più sottile di quello per cui la macchina era stata specificata, che è la stessa conclusione che la specifica del laminatore deve sopravvivere.
La parità di costo è una statistica da leader
Il titolo è che il contatto posteriore ha raggiunto la parità di costo con TOPCon, e il rapporto lo sostiene con un dato di leader: un modulo ABC a circa 0,606 CNY/W, circa 0,016 CNY/W sotto TOPCon. La stessa tabella fornisce le medie del settore come 0,231 contro 0,149 CNY/W di costo non-silicio. Entrambi i numeri sono veri, e descrivono popolazioni diverse. La parità esiste all'inizio della distribuzione; la media del settore porta ancora un divario di circa otto fen per watt.
Tre voci di costo stanno fuori dalla rivendicazione di parità e dentro una decisione di capitale. Le attrezzature per il contatto posteriore sono quotate a 4,5-5 miliardi di CNY per GW, ben sopra TOPCon, con l'ammortamento concentrato negli anni in cui arriva lo standard. La licenza di brevetto è una voce reale: un produttore ha pagato 1,65 miliardi di CNY per una licenza, circa due fen per watt. E il mercato del retrofit stesso è ampio, con circa 13 miliardi di CNY di aggiornamenti divulgati su più di 100 GW nel 2026, la maggior parte finalizzata a raggiungere il grado più alto sulle linee TOPCon esistenti piuttosto che a convertirle.
Cinque controlli prima di quotare una linea
Se la conformità è un tasso di superamento, allora le domande da porre a un fornitore riguardano la distribuzione e le prove, non i numeri di picco. Questi sono i cinque che metteremmo in una revisione delle specifiche, nell'ordine che fa risparmiare più denaro.
| Controllo | Perché lo standard lo rende importante | Cosa chiedere |
|---|---|---|
| Gestione del lato frontale | Una cella a contatto posteriore ha il suo schema attivo sul retro; il contatto sul frontale è una perdita di resa che si manifesta come perdita di grado in seguito | Trasporto solo sul lato posteriore, e il materiale del nastro o del cuscinetto per iscritto |
| Consistenza dei giunti | La resistenza di interconnessione è in serie con la cella, e un giunto debole determina la corrente del modulo | Distribuzione della resistenza alla trazione dopo l'invecchiamento, non una mediana al giorno zero |
| Qualità del laminato | I vuoti e la delaminazione costano guadagno ottico e alla fine potenza, dopo che il grado è stato quotato | Conteggio dei vuoti sulla fila dei giunti dopo la ricetta che eseguirai effettivamente |
| Misurazione per modulo | Un grado deve essere comprovato per numero di serie, e lo standard è verificato sui registri | Se i dati IV e EL sono memorizzati associati al modulo o solo visualizzati |
| Portabilità della ricetta | Il secondo prodotto da un lotto di celle o film diverso è un esperimento diverso | Una ricetta documentata, e un modo per registrare quale è stata eseguita |
La questione della misurazione merita una nota a sé, perché è dove lo standard si vince in silenzio. Una curva IV presa a una temperatura diversa, una scansione diversa o un dispositivo di riferimento diverso può spostare un modulo oltre un confine di grado senza che nulla cambi nel laminato. Se due fabbriche riportano tassi di conformità diversi sulle stesse celle, la prima cosa da confrontare è la misurazione, non la resa.
Da dove vengono questi numeri
Le soglie minime, la struttura dei gradi, i tassi di superamento, i termini della gara, i dati di costo, i numeri di capacità e le quote di mercato provengono tutti da un rapporto di mercato in lingua cinese sul panorama competitivo del contatto posteriore e TOPCon pubblicato nell'ottobre 2026, i cui dati di mercato sono attribuiti a Hundsun Juyuan. È un documento rivolto agli investitori, e noi lo leggiamo come produttori: nessuna delle allocazioni azionarie o degli obiettivi di prezzo in esso contenuti è rilevante qui, e nulla in questo articolo costituisce consulenza di investimento.
Due figure nella fonte sono tabelle. La tabella di confronto sopra è una traduzione della prima, riprodotta con i suoi numeri invariati. La seconda è un'allocazione di portafoglio per orizzonte di investimento, motivo per cui non è riprodotta: risponde a una domanda che questo pubblico non pone. Tuttavia, l'unico fatto prospettico nella sua impostazione vale la pena di essere conservato. Il rapporto prevede il back contact al 19 % del mercato nel 2028 e le architetture combinate TBC e HBC al 28 % entro il 2036, il che è un'affermazione su ciò che una linea dovrebbe poter diventare, non su ciò che dovrebbe acquistare oggi.
Non abbiamo verificato i dati sui tassi di superamento, e un singolo rapporto è una singola fonte. Ciò che possiamo dire dal lato delle attrezzature è più limitato: i controlli sopra sono quelli che decidono se un modulo conforme esce dalla linea al duecentesimo giorno così come al secondo.
Domande frequenti
Quale efficienza serve a un modulo per lo standard 2027?
Il rapporto indica un minimo del 23,5 % per i moduli back-contact e del 23,2 % per TOPCon, con il grado uno al 24,2 % e al 24,0 % rispettivamente. Poiché le soglie minime si collocano vicino alle medie attuali della produzione di massa, la domanda pratica è quale frazione della vostra produzione le supera.
È un problema di cella o di modulo?
Entrambi, in sequenza. La cella fissa il tetto e il rapporto lo indica al 27 % con un modulo al 24,3 %. Tutto ciò che sta tra questi due numeri è assemblaggio del modulo: ombreggiatura, area del bordo, comportamento ottico del laminato, resistenza di interconnessione, mismatch tra le classi.
Perché i tassi di superamento sembrano così tanto peggiori delle efficienze dei moduli pubblicate?
Perché misurano cose diverse. Un valore di efficienza pubblicato descrive un tipo di prodotto o un campione campione; un tasso di superamento descrive una popolazione di moduli testati, inclusa la coda. Una media del 23,9 % con un'ampia dispersione è coerente con un quarto dei campioni che supera una soglia del 23,2 %.
Un'efficienza di cella più alta garantisce la conformità?
No. Alza la media, e lo standard conta la coda. Una linea con celle eccellenti e stringing incoerente può riportare un tasso di conformità peggiore di una linea con celle nella media e un controllo di processo rigoroso.
Possiamo raggiungere il grado uno con TOPCon?
Il rapporto fissa la soglia del grado uno al 24,0 % per TOPCon, al di sopra della sua media dichiarata di produzione di massa del 23,9 %. Questa è un'affermazione su quanta parte del parco attuale la raggiunge, non sulla possibilità fisica, ed è per questo che il rapporto descrive aggiornamenti mirati al grado più alto anziché conversioni.
La bifaccialità influisce sulla conformità?
Influisce più sulla decisione di prodotto che sulla misurazione. Un modulo bifacciale dal 55 al 65 % e uno sopra l'85 % sono venduti in segmenti diversi, e lo standard si applica a quello che costruite. Ciò che cambia è il mercato che potete indirizzare, non la soglia.
Come si rapporta la specifica di gara allo standard?
Le gare nel rapporto richiedono almeno 635 Wp e un'efficienza del modulo del 23,5 %, che è la soglia dello standard più un requisito di potenza. Superare lo standard porta un modulo sul mercato; soddisfare il termine di gara lo porta in un ordine.
Cosa dovremmo correggere per primo se il nostro tasso di conformità è basso?
Prima misurare, poi correggere. Confrontate la configurazione di misurazione, poi il tasso di superamento per classe e per turno, poi la fila di giunzione. Nella nostra esperienza di progetti di retrofit la leva singola più grande è di solito la coerenza all'interconnessione, perché è lì che una piccola deriva di processo si trasforma in una variazione di resistenza in serie che si manifesta come confine di grado.
Considerazioni finali
Uno standard fissato vicino alla media non è un verdetto tecnologico, qualunque cosa dica il commento di mercato intorno ad esso. È una macchina di selezione, e le macchine di selezione premiano le fabbriche la cui produzione è ristretta anziché quelle il cui miglior campione è alto. I cinque controlli sopra sono economici rispetto a un fallimento di grado scoperto in un audit, e solo i primi due richiedono nuovo denaro: il resto sono registri che o tenete o non tenete.
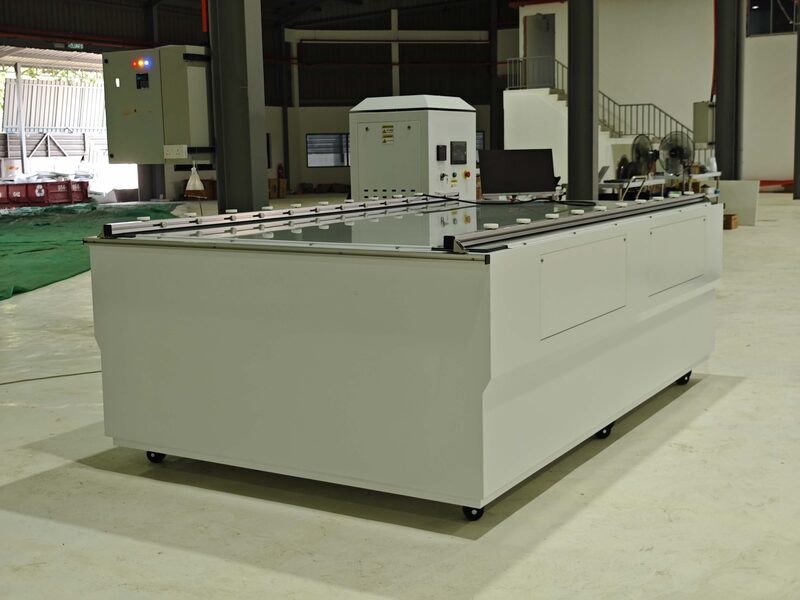
Forniamo il laminatore BIPV monocamera a doppia camera OTcy 2754DD per gestire la degassificazione e la polimerizzazione per moduli architettonici esigenti. Se state qualificando nuove costruzioni per rispettare i limiti di efficienza, inviateci i vostri disegni del vetro, le specifiche dello stack del modulo o campioni di materiale per la valutazione del processo e i test del profilo termico.