Produzione di moduli fotovoltaici: il sistema dietro moduli ripetibili
Indice
Una fabbrica può produrre un modulo accettabile e avere comunque un sistema di produzione debole.
La prova più difficile arriva dopo: arriva un nuovo lotto di celle, un altro turno subentra, la laminatrice si riavvia dopo la manutenzione, o la fabbrica cambia da un formato di modulo a un altro. Se la qualità cambia ogni volta che una di queste condizioni cambia, la fabbrica non sta realmente controllando il prodotto. Sta gestendo una serie di sorprese.
Questo è il modo utile per capire produzione di moduli fotovoltaici. Non è semplicemente l'atto di mettere insieme celle, vetro e polimeri. È la riproduzione controllata di un progetto di modulo approvato, con sufficienti evidenze di processo per dimostrare che ogni prodotto rilasciato è stato realizzato come previsto.
Quattro sistemi devono concordare:
| Sistema | La domanda a cui deve rispondere |
|---|---|
| Definizione del prodotto | Quale modulo stiamo realmente producendo? |
| Controllo dei materiali e di processo | La fabbrica ha utilizzato i materiali e le impostazioni corretti? |
| Rilascio qualità e tracciabilità | Quali evidenze supportano la decisione di rilascio? |
| Operazioni di fabbrica | Lo stesso risultato può essere sostenuto alla produzione richiesta? |
Le macchine sono all'interno di questi sistemi. Non li sostituiscono.
Un buon modulo non è ancora un sistema di produzione
Il riferimento stabile in una fabbrica di moduli fotovoltaici è la definizione del prodotto approvata. La tecnologia delle celle può cambiare, i lotti di materiale cambieranno, gli operatori ruotano e le attrezzature si usurano. Il modulo che esce dalla linea deve comunque rimanere entro i criteri di costruzione e rilascio approvati.
Questo rende la ripetibilità il problema centrale della produzione.
Un campione costruito con cura da tecnici esperti può funzionare bene. La produzione di massa introduce una pressione diversa: manipolazione ripetuta, tempi di ciclo brevi, stazioni parallele, selezione delle ricette, rifornimento dei materiali, fermate, riavvii e rilavorazioni. Piccole variazioni che sembrano innocue in una stazione possono combinarsi in seguito. Un leggero errore nella posizione dei cordoni influisce sulla stratificazione. Una giunzione saldata mal controllata supera l'ispezione visiva ma appare nell'EL. Una ricetta di laminazione errata potrebbe non produrre un difetto evidente alla porta della camera, ma modifica la protezione che circonda il circuito della cella.
La linea quindi necessita di più di una sequenza di azioni. Necessita di limiti definiti, punti di misurazione e una risposta quando un risultato si sposta oltre quei limiti.
La definizione del prodotto scrive silenziosamente la fabbrica
La selezione delle attrezzature spesso inizia con un obiettivo di capacità annuale. Quel numero conta, ma non è il primo input ingegneristico. Il modulo stesso viene prima.
Il disegno e la distinta base determinano molti dei compiti fisici della linea: dimensione e architettura della cella, costruzione a cella intera o a cella tagliata, nastro e schema di interconnessione, numero di stringhe, dimensioni del vetro, pila a vetro singolo o vetro-vetro, tipo di incapsulante, scelta del foglio posteriore, profilo del telaio, posizione della scatola di giunzione, lunghezza del cavo e requisiti delle etichette.
Queste decisioni continuano nel controllo della produzione. Le regole di stoccaggio dei materiali influenzano la preparazione. Il design dell'interconnessione influisce sulla stringatura e sulla cablatura. Le dimensioni del modulo influenzano ogni trasferimento e riferimento di allineamento. L'incapsulante e la costruzione della pila influenzano la ricetta di laminazione. Le scelte del telaio e della scatola di giunzione influenzano l'erogazione, l'assemblaggio e il tempo di polimerizzazione. Il mercato previsto e il piano di certificazione influenzano i test, il campionamento, i registri e la conservazione dei documenti.
Questo è il motivo per cui una lista di macchine non può definire una fabbrica. Due progetti possono utilizzare macchine con gli stessi nomi ma con necessità di intervalli di lavoro, attrezzature, ricette, buffer, interfacce dati e punti di controllo qualità diversi.
Prima di configurare una linea, il disegno del prodotto, la distinta base, il piano di qualità e i criteri di rilascio dovrebbero essere trattati come documenti sorgente. Se sono ancora in evoluzione, anche la specifica delle attrezzature è in evoluzione, che il file di acquisto lo ammetta o no.
Il percorso fisico è semplice; controllarlo non lo è
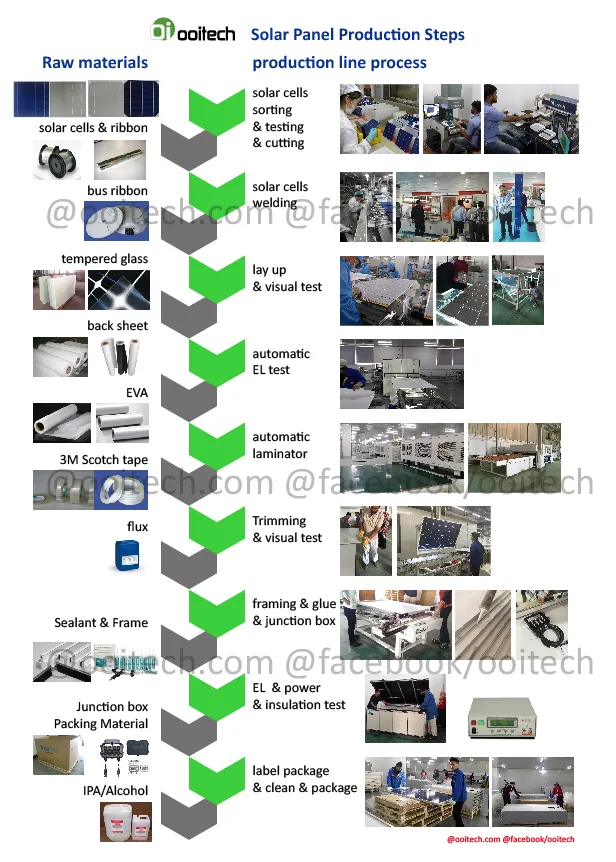
Per un modulo convenzionale in silicio cristallino, il percorso di produzione generale è facile da descrivere.
Le celle vengono ispezionate o selezionate secondo necessità, quindi interconnesse con nastro conduttivo tramite una tabber stringer. Le stringhe vengono posizionate su vetro ed incapsulante preparati, collegate nel circuito elettrico previsto e coperte con i restanti materiali di incapsulamento e posteriori. Il pacco entra in un laminatore, dove vuoto, calore, pressione e tempo trasformano la costruzione sciolta in un laminato legato.
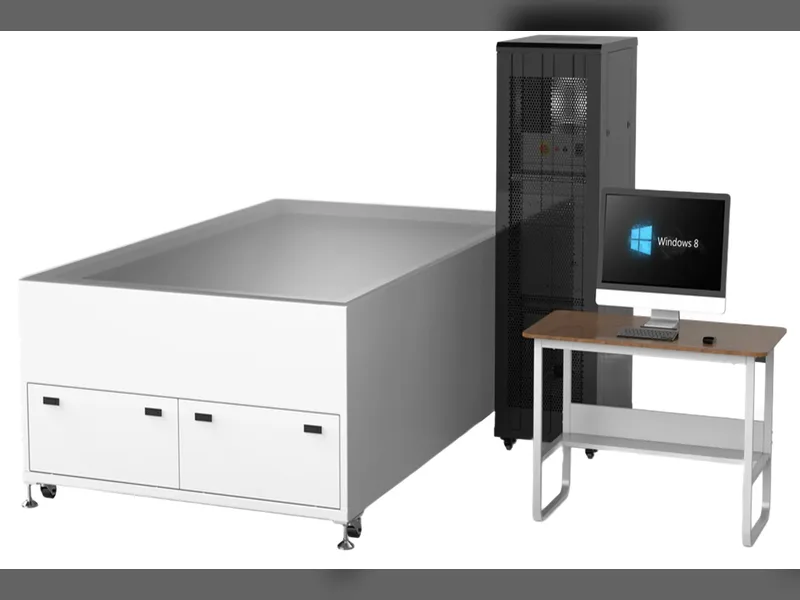
Il lavoro a valle completa il prodotto meccanico ed elettrico. A seconda del design, ciò può includere rifilatura, trattamento dei bordi, assemblaggio del telaio, fissaggio della scatola di giunzione, saldatura, applicazione di adesivo o resina, polimerizzazione, pulizia e finitura degli angoli. L'ispezione EL, la misurazione IV e i test di sicurezza elettrica forniscono diverse parti del record di qualità finale. L'etichettatura e lo smistamento collegano il modulo fisico alla sua identità e destinazione.
Il Dipartimento dell'Energia degli Stati Uniti descrive lo stesso percorso di base: tabbing e stringing, disposizione delle celle collegate con vetro e incapsulante, laminazione, quindi montaggio del modulo con il suo telaio richiesto, sigillatura e funzioni della scatola di giunzione.
Nessuna di queste operazioni è insolita di per sé. La difficoltà di produzione risiede nel mantenere insieme il materiale, la geometria, la ricetta e l'identità del prodotto corretti mentre il modulo passa attraverso tutte queste fasi.
Ogni operazione critica necessita di una ricetta e di un record
Un processo diventa controllabile quando la fabbrica può rispondere a tre domande: quale impostazione era prevista, cosa è realmente accaduto e quale azione segue se il risultato è inaccettabile.
Il record non deve essere elaborato in ogni stazione. Deve essere utile. Registrare una temperatura senza identificare la ricetta, il prodotto o il lotto crea dati, ma non molte prove.
| Operazione | Cosa deve rimanere controllato | Un segnale o controllo utile | Record da conservare |
|---|---|---|---|
| Materiale in ingresso | Specifica approvata, lotto del fornitore, stoccaggio e condizione | Ispezione in ingresso, controllo identità, stato di stoccaggio | Lotto materiale e risultato di accettazione |
| Interconnessione delle celle | Posizione del nastro, condizioni di saldatura, gestione delle celle e geometria della stringa | Risultato visione, piano di test di trazione, ispezione stringhe o EL dove specificato | Ricetta, lotto, risultato stazione ed eccezione |
| Layup e bussing | Spaziatura stringhe, polarità, disposizione circuito e posizione di uscita | Immagine di allineamento, controllo visivo, EL pre-laminazione | Identità del modulo e risultato dell'ispezione |
| Laminazione | Ricetta prodotto corretta, comportamento del vuoto, temperatura, pressione e tempo | Parametri di esecuzione, allarmi, ispezione del laminato | Versione ricetta, camera, ciclo e associazione al lotto |
| Lavori di incorniciatura e scatola di giunzione | Dimensioni, applicazione di sigillante o adesivo, giunto elettrico e condizione di polimerizzazione | Monitoraggio dell'erogazione, controllo dimensionale, controllo visivo ed elettrico | Lotto di materiale, risultato della stazione e stato di polimerizzazione |
| Rilascio finale | Condizione del circuito, potenza misurata, sicurezza elettrica ed etichettatura | Immagine EL, risultato IV, risultato del test di sicurezza, controllo identità | Registro di rilascio collegato al seriale |
I punti di controllo più importanti non sono sempre le stazioni più costose. I passaggi di consegna possono essere altrettanto critici. Una stringa corretta può rompersi durante il sollevamento. Una pila pulita può raccogliere contaminazione mentre attende. Un buon laminato può essere danneggiato durante la rifilatura o l'incorniciatura. Un risultato di test positivo può essere assegnato al numero di serie sbagliato se l'identificazione è trattata come un compito d'ufficio piuttosto che come parte della produzione.
La ricetta e il registro dovrebbero quindi seguire il prodotto attraverso i confini delle stazioni.
La certificazione è una base di partenza; la coerenza è il lavoro quotidiano
La qualificazione del prodotto e la coerenza di produzione risolvono problemi correlati ma diversi.
Un programma di qualificazione chiede se una costruzione di modulo definita soddisfa i requisiti di test applicabili. La fabbrica deve quindi riprodurre quella costruzione senza consentire sostituzioni non controllate o derive di processo. Superare una sequenza di approvazione di tipo una volta non prova che un'unità di produzione successiva abbia ricevuto i materiali corretti, le condizioni di saldatura, il ciclo di laminazione o i controlli di rilascio finale.
IEC 62941 affronta direttamente questa lacuna. La norma collega la fiducia continua nei moduli fotovoltaici certificati con la progettazione del prodotto e del processo, la selezione dei materiali e il controllo dei processi di produzione. Presuppone una base di gestione della qualità consolidata; non ne è un sostituto.
Questa distinzione è importante perché l'affidabilità sul campo inizia molto prima che un modulo raggiunga un sito di progetto. Il programma di affidabilità IEA PVPS esamina come i materiali dei moduli, i design, le modalità di degrado, i test e gli ambienti operativi influenzano le prestazioni nel tempo. Una fabbrica non può controllare il meteo che un modulo dovrà affrontare, ma può controllare se la costruzione spedita corrisponde al design qualificato e se la variazione di produzione è stata rilevata prima del rilascio.
I requisiti di certificazione variano ancora in base al prodotto e al mercato di destinazione. La regola pratica è semplice: definire il piano di certificazione e qualità abbastanza presto perché possa influenzare le attrezzature, le posizioni di ispezione, il campionamento, la tracciabilità e i registri.
La tracciabilità trasforma un difetto in un problema circoscritto
Immagina che l'ispezione EL finale inizi a mostrare un pattern insolito. Senza tracciabilità, la fabbrica ha un mucchio di moduli sospetti e una lunga lista di possibili cause. Con la tracciabilità, l'indagine può restringersi rapidamente: quale lotto di celle, quale ricetta di stringatura, quale turno, quale ciclo di laminazione, quale percorso di movimentazione e quali altri moduli condividono la stessa storia?
Ciò non significa che ogni progetto necessiti dello stesso stack software. Una linea automatizzata ad alto volume può scambiare ricette, immagini e risultati di test con un MES. Una fabbrica più piccola o semi-automatica può utilizzare registri più semplici. L'invariante è la connessione tra il modulo fisico e le prove utilizzate per il suo rilascio.
Un registro di rilascio pratico può includere:
numero di serie del modulo e revisione del prodotto;
riferimenti critici di materiali o lotti di produzione;
stato dell'ispezione in-process e immagini pertinenti;
associazione della ricetta di laminazione e del ciclo;
risultati finali di EL, IV e sicurezza elettrica;
storico di rilavorazione, se presente;
disposizione finale: accettato, in attesa, rilavorato o respinto.
La tracciabilità è talvolta venduta come una funzionalità di reporting. Il suo vero valore emerge quando qualcosa cambia. Aiuta a contenere la produzione interessata, confrontare condizioni buone e cattive, prevenire che un'unità respinta torni nello stock accettato e convertire difetti ripetuti in un problema di correzione del processo.
Una stazione veloce può ancora appartenere a una fabbrica lenta
Il tempo di ciclo del brochure è solo un input per la capacità. La produzione sostenibile è più vicina a questa relazione:
Produzione buona = tempo di produzione programmato × tasso di linea effettivo × resa al primo passaggio
Ogni termine appartiene all'intera fabbrica, non a una singola macchina.
Il tasso di produzione effettivo diminuisce quando le stazioni si aspettano a vicenda, le apparecchiature batch ricevono lavoro irregolare, i cambi di prodotto richiedono più tempo del previsto, l'accesso per la manutenzione è scarso o il recupero dai guasti richiede interventi manuali ripetuti. La resa al primo passaggio diminuisce quando i difetti attraversano più operazioni prima di essere rilevati, le ricette vengono selezionate in modo errato, i materiali deviano o la rilavorazione diventa produzione normale.
La laminazione rende il punto chiaramente perché è comunemente un processo batch, ma la stessa logica si applica altrove. La stringatura può produrre più velocemente di quanto il layup possa assorbire. L'incorniciatura può attendere la preparazione dell'adesivo. I moduli finiti possono mettersi in coda per la polimerizzazione o i test. Un problema di trasferimento dati può fermare lo smistamento anche quando l'attrezzatura meccanica è pronta.
I buffer possono assorbire variazioni brevi; non possono riparare una discrepanza permanente. Più lavoro in corso può nascondere la discrepanza per un po', ma consuma anche spazio e lascia che i difetti viaggino più lontano.
L'automazione dovrebbe essere valutata rispetto a questi vincoli reali. È preziosa dove riduce la movimentazione fragile, stabilizza l'allineamento, ripete la dispensazione o la saldatura, collega i dati di test all'identità o mantiene il takt richiesto. Aggiunge meno valore quando la definizione del prodotto a monte è instabile o quando le stazioni collegate non possono condividere riferimenti, logica di guasto e regole di cambio.
Definire questi input prima di richiedere una configurazione di linea
Una richiesta di preventivo utile contiene più di un numero di capacità e un'area del pavimento della fabbrica. Fornisce al fornitore informazioni stabili sufficienti per modellare il prodotto, i controlli di qualità, le operazioni e i cambi futuri.
| Gruppo di input | Informazioni da definire |
|---|---|
| Prodotto | Disegni del modulo, BOM, tecnologia di cella e interconnessione, dimensioni, varianti di costruzione e roadmap di prodotto pianificata |
| Output | Moduli buoni richiesti per turno, calendario operativo, mix di prodotto, frequenza di cambio e piano di espansione |
| Qualità | Mercati target, piano di certificazione, punti di ispezione, ambito di test, campionamento, logica di accettazione e regole di rilavorazione |
| Dati | Logica del numero di serie, genealogia dei materiali, controllo delle ricette, conservazione delle immagini, archiviazione dei risultati dei test e interfacce MES o ERP |
| Fabbrica | Dimensioni dell'edificio, percorsi dei materiali, servizi, esigenze ambientali, carico sul pavimento, accesso per la manutenzione e flusso del magazzino |
| Operazioni | Modello di manodopera, livello di competenza, capacità di manutenzione, strategia dei pezzi di ricambio e struttura dei turni pianificata |
| Consegna | Responsabilità del layout, accettazione delle attrezzature, installazione, messa in servizio, formazione, documentazione e supporto post-vendita |
Questi input rivelano il vero confine di configurazione. Una linea semi-automatica può essere sensata per un prodotto in evoluzione o un'operazione a volume inferiore. Una linea altamente automatizzata può essere giustificata quando il prodotto è stabile, la produzione è elevata e la fabbrica può mantenere le attrezzature e il sistema dati. In entrambi i casi, il progetto corretto è quello che protegge la definizione del modulo approvata soddisfacendo al contempo il piano operativo.
Fonti consultate
IEC 62941:2019 — Sistema di qualità per la produzione di moduli fotovoltaici
Affidabilità e prestazioni dei sistemi fotovoltaici — IEA PVPS Task 13
Coerenza di produzione — International Photovoltaic Quality Assurance Task Force
Attrezzature per linea di produzione di pannelli solari completamente automatica Ooitech
La produzione è ripetibilità resa visibile
Il sistema di produzione di moduli fotovoltaici più solido non è quello con la lista di macchine più lunga. È quello in cui la definizione del prodotto, i materiali, le impostazioni di processo, le ispezioni, l'identità e il flusso di fabbrica raccontano la stessa storia per ogni modulo rilasciato.
Ooitech può fornire configurazione della linea di produzione di moduli fotovoltaici, attrezzature, layout di fabbrica, installazione, messa in servizio, formazione degli operatori e supporto post-vendita per clienti in tutto il mondo, in base al design del modulo previsto e al piano di produzione.