Stringing dei moduli solari: una guida pratica
Indice
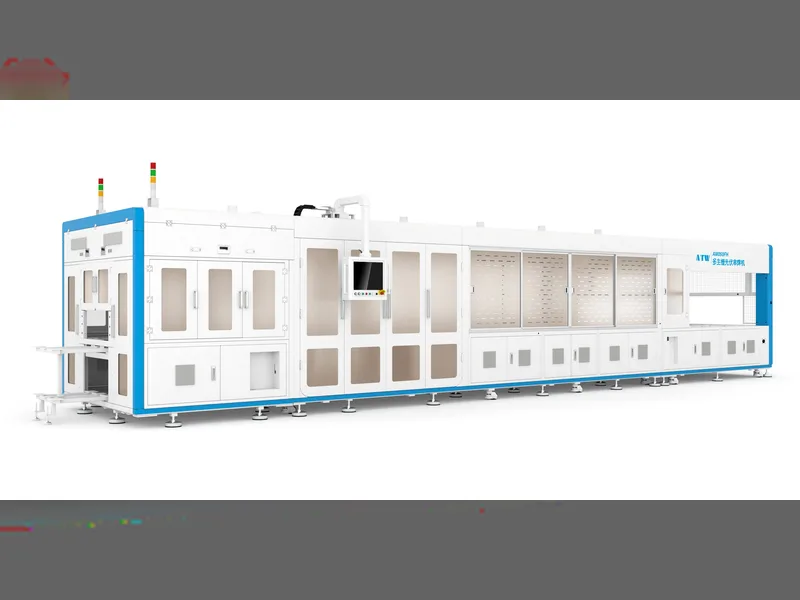
Risposta rapida: La stringatura è la fase in cui le singole celle solari vengono saldate in una stringa in serie, e determina sia la potenza del modulo sia il limite massimo di resa della linea. Una tabber posiziona e salda la ribbon su ciascuna cella; una stringer poi dispone quelle celle in sequenza e le unisce. Poiché una cella incrinata o una saldatura fredda non possono essere riparate a valle, tutto ciò che va storto qui viene scritto nel modulo finito. Il lavoro pratico di stringatura si riduce a quattro variabili: flessibilità del formato delle celle, numero di busbar per layout multi-busbar, precisione nel posizionamento della ribbon e tasso di rottura. Anche lo spessore della ribbon conta — una ribbon più sottile riduce il costo del materiale e aumenta la resistenza, quindi esiste un limite inferiore al di sotto del quale l'efficienza guadagnata sulla cella viene nuovamente persa nella giunzione. Piattaforme macchina come la classe ATW050 gestiscono più formati di celle senza un cambio di linea.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione al prodotto
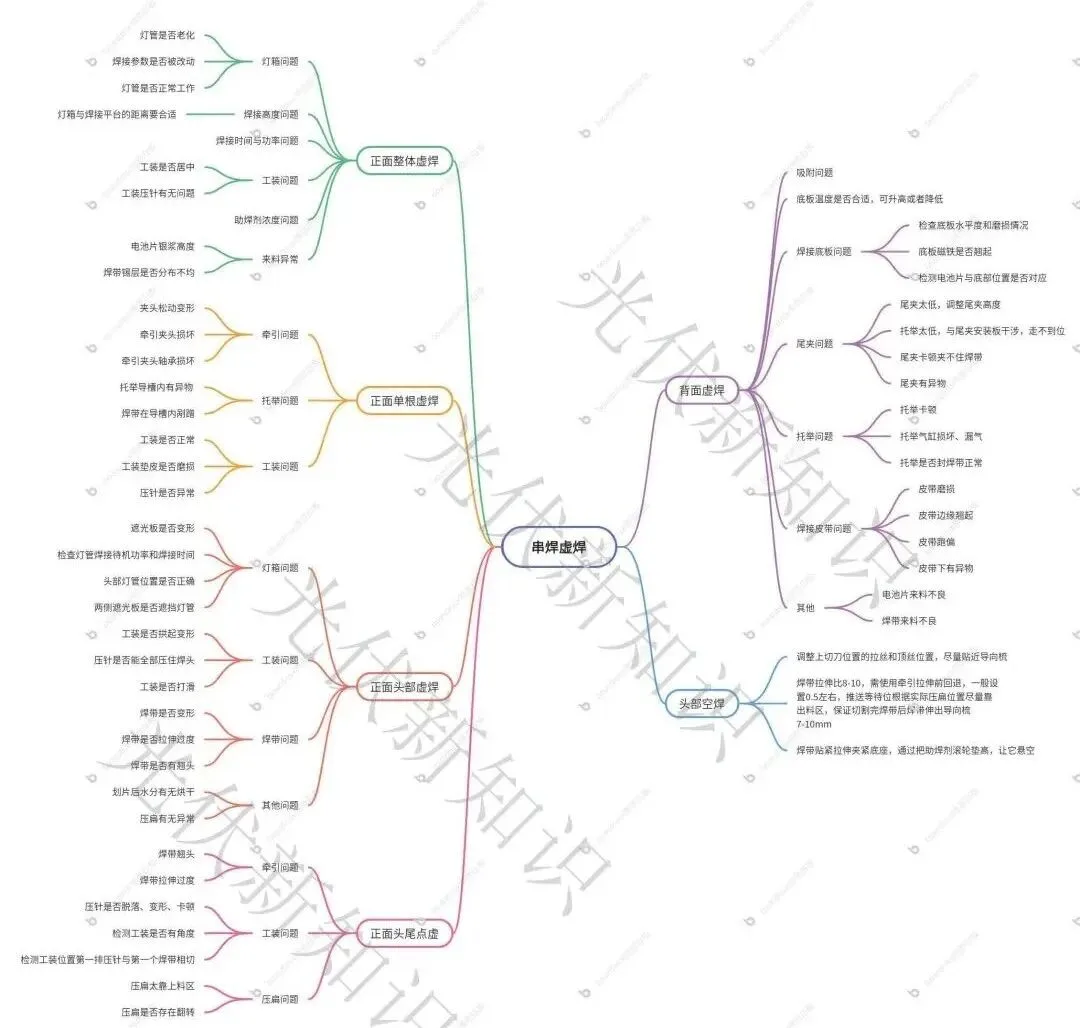
Niente lunghe introduzioni. Prima di tutto la mappa mentale. Se ti aiuta, salva l'articolo e scarica l'immagine. Puoi anche contattarci tramite il backend WeChat per unirti al gruppo di discussione tecnica sui moduli fotovoltaici per la versione ad alta risoluzione. (Dicci solo di quale parte ti occupi, come processo, qualità, attrezzature o produzione.)
Prima di addentrarci nella risoluzione dei problemi di saldatura fredda, vediamo come funziona la stringatura. Il nastro, tirato dal meccanismo di trascinamento, viene posizionato con precisione sopra il busbar della cella. Poi il supporto di saldatura scende e i perni di pressione sul supporto applicano pressione sul nastro affinché tocchi il busbar. La cella si sposta sotto la scatola luminosa della stringatrice, dove l'infrarosso riscalda il nastro e la cella. Lo stagno sul nastro si scioglie e si lega con la pasta d'argento sul busbar, formando una lega metallica.
Una cosa da tenere a mente. Per qualsiasi ispezione di saldatura fredda, controlla prima le aree bianche esposte (non legate). Se vedi bianco esposto, affrontalo prima di giudicare la saldatura stessa. Tutto quanto segue utilizza TOPCon l'incordatura delle celle e lo stringer ATW050 come esempio.
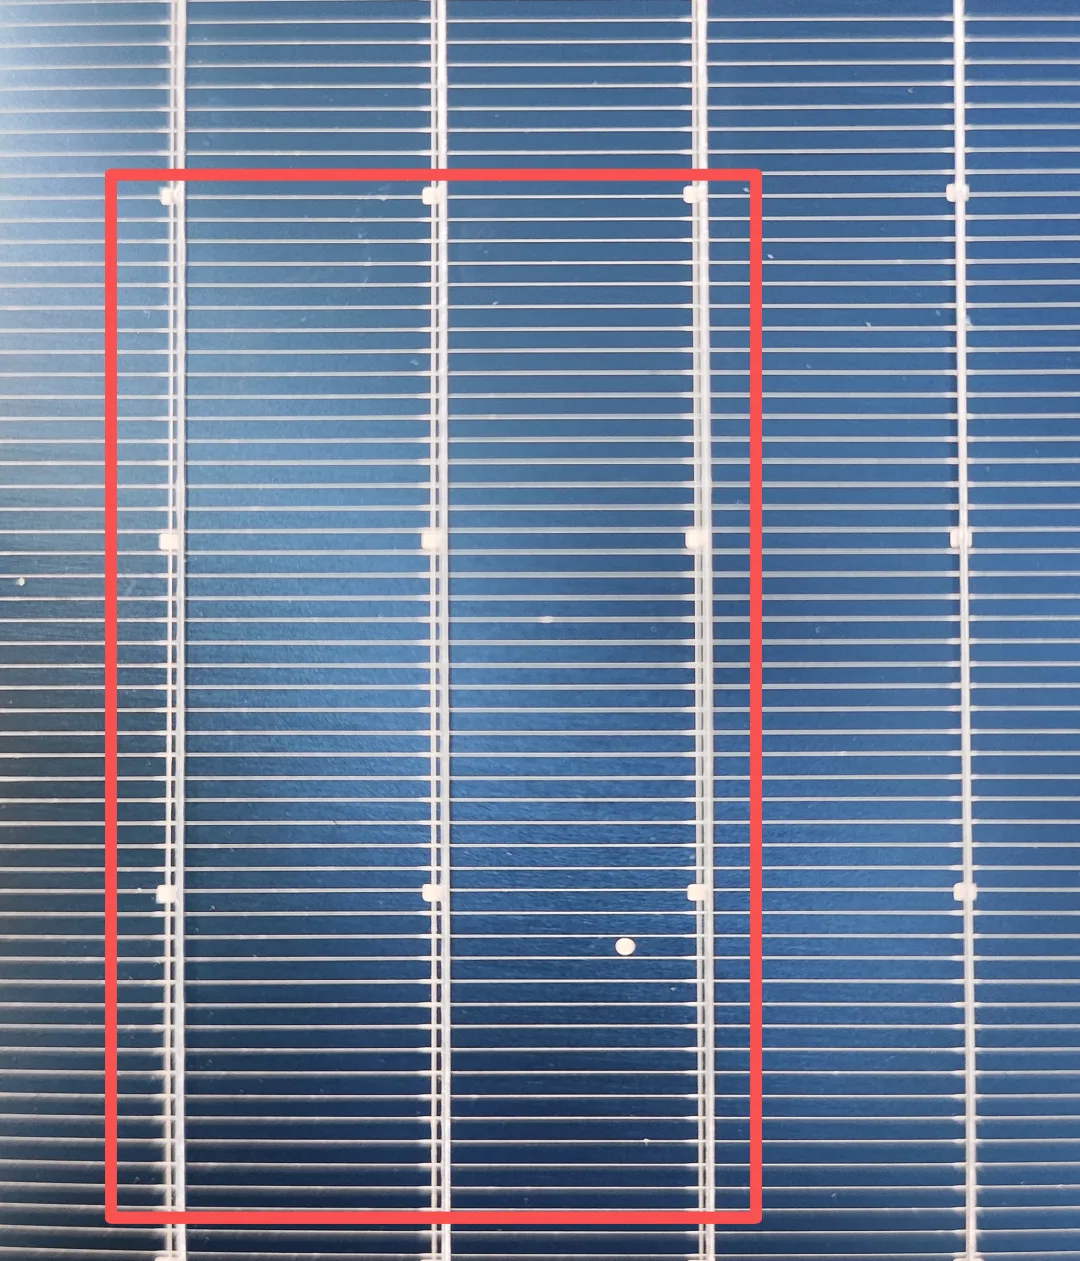
Come mostrato, il primo, il secondo e il terzo nastro all'interno del riquadro rosso sono bianchi esposti. Il quarto fuori dal riquadro è normale.
Parametri tecnici
1. Saldatura fredda frontale su tutto il pannello
Quando l'intero lato frontale mostra saldatura fredda, controlla questi elementi:
| Articolo | Cosa guardare |
|---|---|
| Scatola luminosa | Concentrati sui parametri di saldatura. La scatola luminosa sta invecchiando? Guarda tutto ciò che influisce sul riscaldamento dell'intero pannello. |
| Altezza di saldatura | In stop, la scatola luminosa si solleva un po' per evitare di sovrasaldare la cella sottostante. Se lo spazio tra la scatola luminosa e la piattaforma di saldatura è troppo grande durante la saldatura, l'efficienza dell'infrarosso diminuisce e si ottiene saldatura fredda. |
| Tempo e potenza | Il tempo di saldatura e la potenza della scatola luminosa sono i fattori principali. Controlla questi per primi. |
| Concentrazione del flusso | Flusso anomalo, soprattutto troppo basso, non riesce a pulire l'ossido dalla superficie del nastro, e la qualità della saldatura scende fino a una saldatura fredda su tutto il pannello. |
| Materiale in ingresso | Celle con troppo poco impasto d'argento causano saldature fredde o eccessive. La stagnatura non uniforme sul nastro significa che i punti sottili non possono legarsi bene con l'impasto. Il flusso scaduto o degradato non rimuove gli ossidi e il giunto fallisce. |
| Attrezzatura | L'attrezzatura è centrata? Un'attrezzatura fuori centro significa che i perni di pressione non possono tenere il nastro contro la barra collettrice, lasciando un vuoto e una saldatura fredda. Controlla anche i perni di pressione stessi. |
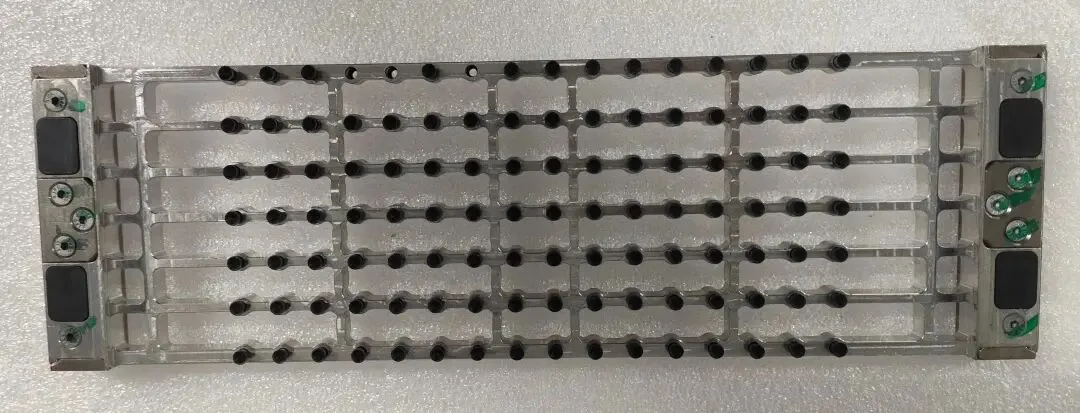
Attrezzatura di saldatura 16BB
2. Saldatura fredda del nastro singolo anteriore
Poiché è un nastro singolo, controlla solo il meccanismo legato a quel nastro specifico.
| Articolo | Cosa guardare |
|---|---|
| Trazione | Morsetto di trazione allentato, morsetto danneggiato o cuscinetto del morsetto difettoso. Qualsiasi guasto sul meccanismo di quel singolo nastro mette il nastro fuori posizione e danneggia il giunto. |
| Sollevamento | Corpo estraneo nella guida di sollevamento, o il nastro che sfrega all'interno della guida. |
| Attrezzatura | Attrezzatura normale? Cuscinetto dell'attrezzatura usurato? Perno di pressione anomalo? |
| Tubo di luce | Per saldature fredde in un punto fisso, controlla il tubo di luce in quella posizione per invecchiamento o potenza errata. |
| Taglierina | Dopo il taglio, il nastro presenta pieghe o sbavature? Entrambe fanno sì che il nastro sfreghi sul nastro trasportatore o su altre parti e rovinino il giunto. |
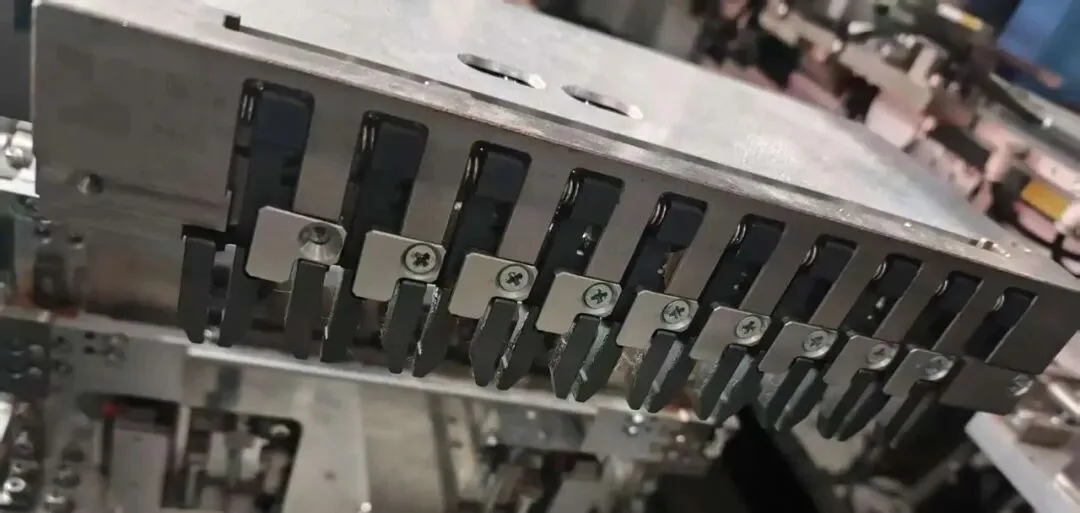
Meccanismo di trazione della stringatrice 10BB
3. Saldatura fredda della testa anteriore
| Articolo | Cosa guardare |
|---|---|
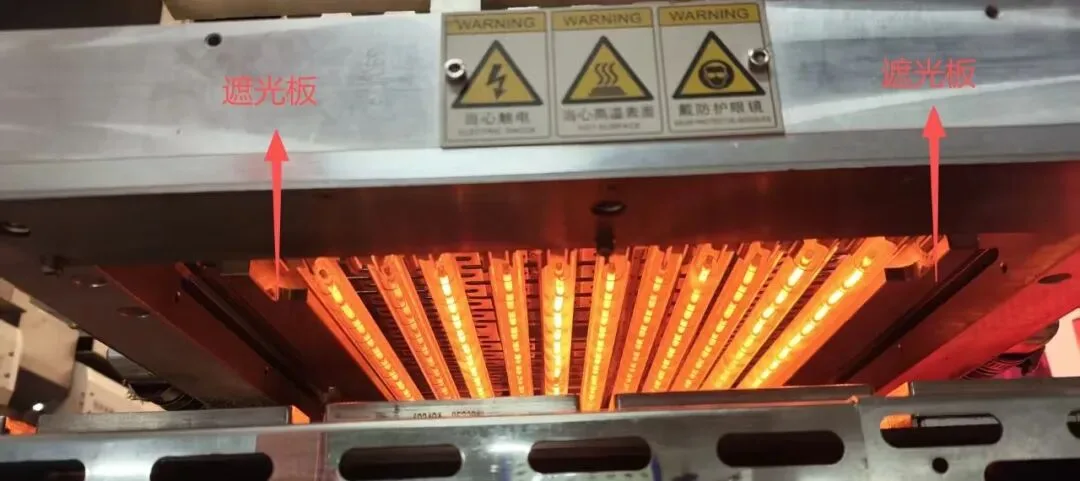
| Scatola luminosa | La piastra di schermatura è deformata o blocca il tubo di luce? Una posizione errata della piastra di schermatura fa sì che il nastro fonda lo stagno prima di entrare nella scatola luminosa, cioè fusione prematura dello stagno, e si ottiene una saldatura fredda della testa. Controlla la potenza di standby e il tempo di saldatura del tubo di luce. |
| Attrezzatura | L'attrezzatura è arcuata o deformata? Un'attrezzatura arcuata non può premere il nastro, quindi appare la saldatura fredda. Tutti i perni di pressione tengono la testa di saldatura? L'attrezzatura scivola? |
| Nastro | Nastri deformati o eccessivamente stirati si piegano e non possono allinearsi con la barra collettrice, causando saldature fredde. Controlla anche le estremità del nastro sollevate, che non possono toccare la barra collettrice. |
| Altro | L'umidità è stata asciugata dopo il taglio delle celle? |
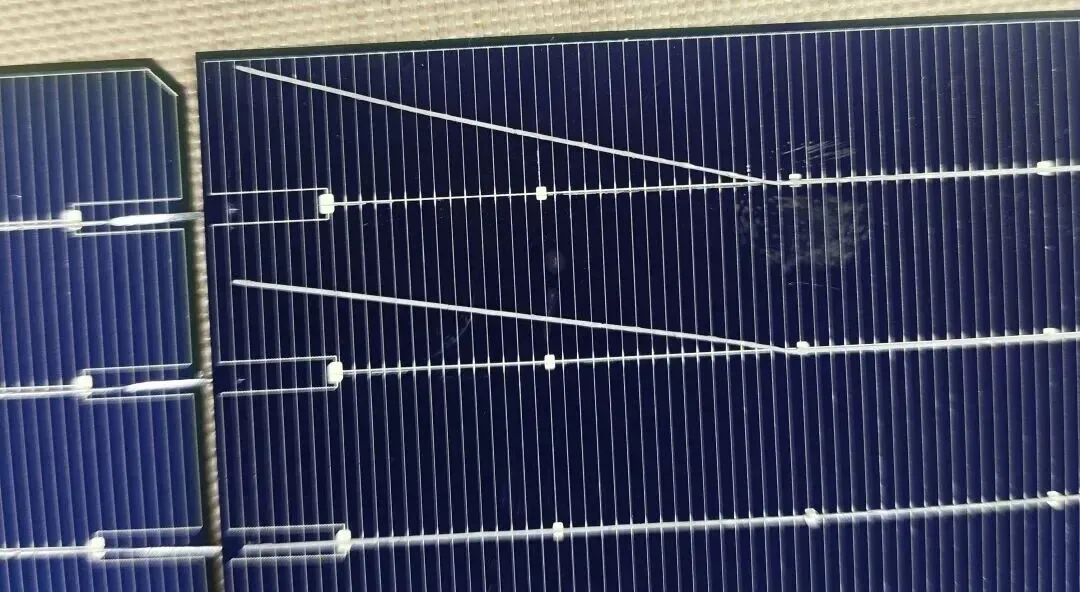
4. Saldatura fredda a punti su testa e coda
| Articolo | Cosa guardare |
|---|---|
| Trazione | Estremità del nastro sollevata o nastro eccessivamente teso. |
| Attrezzatura | Il perno di pressione è caduto, deformato o bloccato. La saldatura a freddo puntuale di solito deriva da un problema al perno di pressione. Senza il perno, il nastro non può raggiungere la barra collettrice. |
| Appiattimento | Appiattimento troppo vicino all'area di caricamento, o ribaltamento durante l'appiattimento. |
5. Saldatura a freddo sul retro
| Articolo | Cosa guardare |
|---|---|
| Adsorbimento | Quando l'adsorbimento della piastra di base è disattivato, la cella e il nastro si spostano l'uno rispetto all'altro durante il movimento, causando saldatura a freddo sul retro. (Di solito su tutto il retro.) |
| Piastra di base di saldatura | Scarsa planarità della piastra di base o usura elevata. Il magnete della piastra di base è sollevato? Le posizioni della cella e della base corrispondono? |
| Morsetto di coda | Morsetto di coda troppo basso, bloccato, incapace di afferrare il nastro, o presenza di corpi estranei all'interno. |
| Sollevamento | Sollevamento bloccato, cilindro danneggiato o con perdite, o sigillatura anomala del nastro, quindi il nastro rimbalza e si sposta e non si posiziona correttamente. |
| Nastro di saldatura | Nastro usurato, bordi sollevati o corpi estranei sotto il nastro spostano il nastro posteriore mentre la cella e il fissaggio si muovono. (Nient'altro lo influenza. Il nastro anteriore è tenuto dal fissaggio e non si sposta facilmente.) |
| Altro | Celle in ingresso difettose o nastro in ingresso difettoso. |
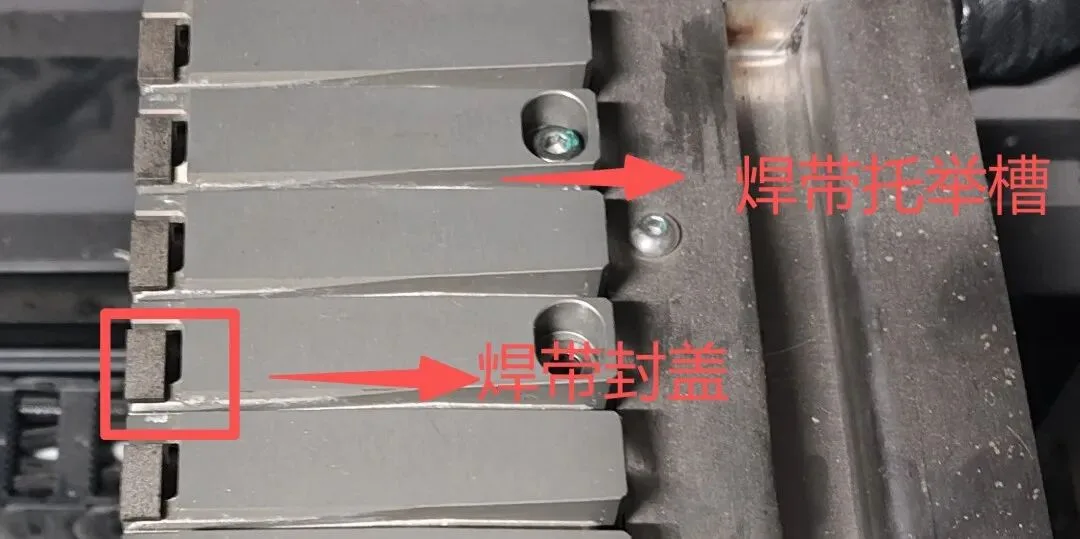
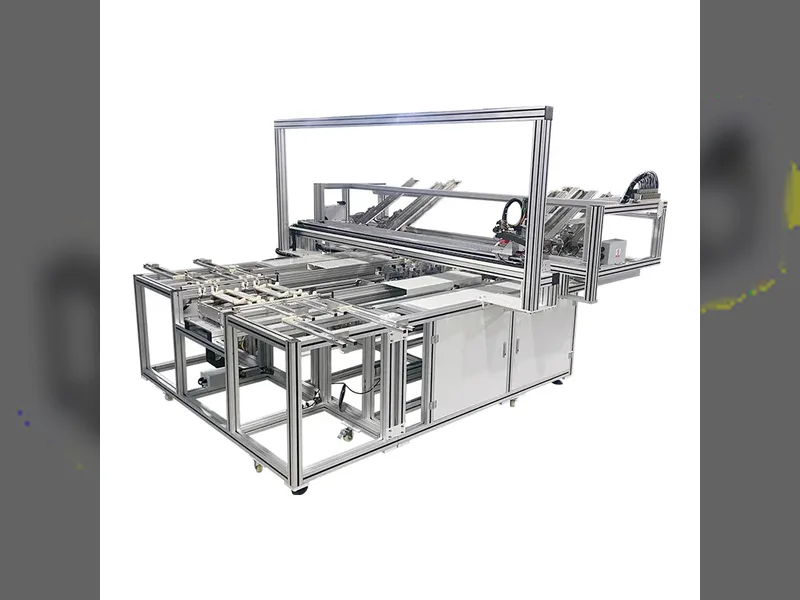
Indovina per quante BB è questo attrezzo di sollevamento. (PS: non lo uso da sei mesi.)
Vantaggi Tecnici
Risoluzione dei problemi logica: controlla sempre il bianco esposto prima di giudicare il giunto, così correggi il difetto reale non il sintomo
Metodo basato sulla posizione: pannello frontale completo, nastro singolo, testa, coda e retro hanno ciascuno la propria checklist, così restringi rapidamente il campo
Copertura della causa principale: scatola luminosa, disegno, sollevamento, fissaggio, nastro, flusso, piastra di base e nastro di saldatura sono tutti mappati a tipi di difetto specifici
Riferimento reale: costruito attorno alle celle TOPCon e alla stringatrice ATW050, corrispondente a ciò che gli operatori vedono realmente sul campo
Applicazione del prodotto
Questa logica di risoluzione dei problemi si applica alle linee di moduli mainstream. Sul lato anteriore, la scatola luminosa, il centraggio del fissaggio e la concentrazione del flusso di solito spiegano i problemi dell'intero pannello, mentre i difetti di singolo nastro e di testa rimandano ai meccanismi di trazione e taglio. Sul lato posteriore, l'adsorbimento, la planarità della piastra di base e le condizioni della cinghia sono i soliti sospetti. Che tu gestisca una stringatrice 10BB, 16BB o MBB, la stessa mappatura difetto-meccanismo mantiene i team di processo, qualità, attrezzature e produzione sulla stessa lunghezza d'onda durante la ricerca di saldature fredde.
Il Punto di Vista di Ooitech
Quello che vediamo sulle linee reali corrisponde strettamente a questa guida: la maggior parte dei reclami per saldature fredde risale al centraggio del fissaggio e allo stato del flusso molto prima che la scatola luminosa stessa sia da incolpare, quindi controllare prima il bianco esposto fa risparmiare molto tempo sprecato nello smontaggio. I busbar TOPCon sono più sottili e la finestra della pasta d'argento è stretta, ed è esattamente per questo che la planarità del nastro e le condizioni dei perni di pressione contano più di quanto non facessero nell'era PERC. Regoliamo questi parametri durante la messa in servizio e la formazione degli operatori per ogni linea di moduli che consegniamo, e se vuoi vedere configurazioni di stringatura come il flusso in stile ATW in azione, il canale YouTube di Ooitech all'indirizzo www.youtube.com/ooitech ha un sacco di filmati di fabbrica che vale la pena guardare.
Nota: l'articolo fa riferimento al "Riepilogo dei difetti di saldatura" di ATW.