Tracce di lumache sui pannelli solari: cause e prevenzione
Indice
Tracce di lumache sui pannelli solari: cause e prevenzione
Una linea grigia o giallo-bruna appare lungo una fessura della cella mesi dopo l'installazione, e il modulo viene incolpato. Le scie di lumaca sono di solito estetiche. La fessura sottostante no. Su una linea di moduli, la fessura è la parte che puoi controllare.
Produzione di moduli fotovoltaici · Affidabilità e ispezione dei moduli · di Jerry, Ooitech
1. Cos'è una scia di lumaca e cosa non è
Una scia di lumaca, chiamata anche traccia di lumaca o segno di verme, è uno scolorimento grigio, giallo-bruno o scuro sulla parte anteriore di un modulo in silicio cristallino. Di solito segue un dito della griglia d'argento, un bordo della cella o il percorso di una fessura della cella. Quest'ultimo schema è l'origine del nome: lo scolorimento traccia la fessura come una scia che attraversa il vetro.
IEA PVPS, il programma internazionale di collaborazione sui sistemi fotovoltaici, descrive una traccia di lumaca come scolorimento della metallizzazione frontale e riporta che diventa tipicamente visibile all'incirca da tre mesi a un anno dopo l'installazione. La tempistica varia con il design del modulo e con l'ambiente operativo, ed è per questo che due installazioni dall'aspetto identico possono divergere.
La distinzione che decide la maggior parte delle dispute commerciali è questa: la scia visibile e il difetto elettrico sottostante non sono la stessa cosa. Le attuali linee guida IEA PVPS affermano che le tracce di lumaca in sé non hanno un'influenza diretta dimostrata sulle prestazioni del modulo. Ciò che può ridurre la potenza o creare riscaldamento anomalo è una condizione associata: una fessura della cella che separa una regione attiva, un dito della griglia danneggiato, un'interconnessione difettosa o un disallineamento di corrente all'interno di una sottostringa.
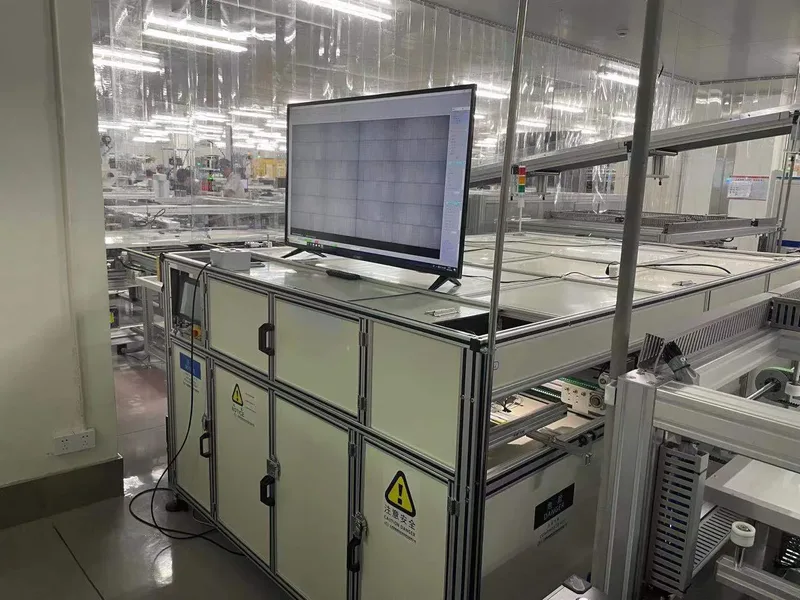
Fig. 1: Una stazione di ispezione EL in linea su una linea di moduli. Il monitor mostra l'immagine di elettroluminescenza, dove una fessura appare come una linea scura. Una scia di lumaca osservata sul campo spesso segue esattamente quella linea.
| Una scia di lumaca è | Una scia di lumaca non è |
|---|---|
| Scolorimento della metallizzazione frontale, visibile a occhio nudo | Prova che il modulo ha perso potenza |
| Un motivo che di solito segue una fessura, un bordo della cella o un dito della griglia | Prova che la fessura è stata creata sulla tua linea di produzione |
| Prova che erano presenti sia un percorso sia una chimica | Lo stesso modo di guasto di PID, LID o LeTID |
| Spesso lenta a svilupparsi e spesso stabile una volta formata | Un motivo automatico per rifiutare una spedizione |
2. Come si forma una scia di lumaca: fessura, chimica e trasporto
Nessuna singola causa produce una scia di lumaca. Le prove pubblicate indicano un'interazione, e tre condizioni devono sovrapporsi prima che qualcosa diventi visibile.
| Condizione | Cosa significa su un modulo | Cosa puoi influenzare |
|---|---|---|
| Un percorso | Una microfrattura, un bordo della cella o uno spazio tra le celle che consente alle specie di muoversi lungo la metallizzazione | Manipolazione delle celle, taglio, stringatura, lay-up, laminazione e carichi di incorniciatura |
| Una chimica | La metallizzazione d'argento che reagisce con specie reattive per formare composti d'argento scoloriti | Formulazione dell'incapsulante e del backsheet, e i loro additivi |
| Trasporto | Gas e prodotti volatili che si muovono attraverso gli strati polimerici, più UV e temperatura che guidano la reazione | Proprietà barriera del laminato e distinta base nel suo insieme |
Le prove chimiche sono più specifiche della spiegazione popolare. Studi di microscopia e chimici hanno collegato lo scolorimento delle scie di lumaca a cambiamenti nel sistema di metallizzazione d'argento. Meyer e collaboratori hanno identificato nanoparticelle d'argento nell'incapsulante immediatamente sopra i diti della griglia interessati. Peng e collaboratori hanno identificato nanoparticelle di carbonato d'argento su griglie d'argento scolorite. Altre indagini hanno riportato acetato d'argento, fosfato d'argento, carbonato d'argento e solfuro d'argento su moduli esposti sul campo. Fan e collaboratori hanno identificato l'acetato d'argento e proposto un meccanismo che coinvolge la griglia d'argento, l'ossigeno e l'acido acetico vicino a una microfrattura.
Questi risultati non si sommano in un unico percorso universale, e questo è importante per come specifichi i materiali. Il termine "scia di lumaca" descrive uno scolorimento visivamente simile che più di un'interazione tra materiali può produrre.
Un risultato in particolare dovrebbe cambiare il modo in cui leggi le affermazioni dei fornitori. Fan e collaboratori hanno modellato il processo ed eseguito test accelerati. Nei loro risultati, una microfrattura insieme a uno spazio tra le celle ha agito come percorso di trasporto. La trasmissione dell'ossigeno attraverso il backsheet ha avuto un'influenza importante sulla formazione dell'acetato d'argento. Nell'intervallo di trasmissione del vapore acqueo esaminato in quello studio, la trasmissione del vapore acqueo non è risultata controllare la formazione delle scie di lumaca.
Una cricca è una precondizione comune per una snail trail, ma non è sufficiente. Molte celle incrinate non sviluppano mai una traccia visibile. IEA PVPS identifica la combinazione di materiali del modulo, radiazione UV e temperatura come una ragione importante per cui la suscettibilità differisce tra i design dei moduli.
3. Snail Trail, PID e LID: tre modalità di invecchiamento, tre clausole
Questi tre termini vengono confusi tra loro nei documenti di specifica, e la confusione è costosa. Hanno driver diversi, evidenze diverse e clausole di test diverse. Scrivere un'unica clausola generale "nessun degrado" non copre adeguatamente nessuno di essi.
| Snail trail | PID | LID / LeTID | |
|---|---|---|---|
| Driver principale | Un percorso più la chimica della metallizzazione in argento, con trasporto di ossigeno, UV e temperatura | Tensione di sistema combinata con umidità e temperatura, che guida la migrazione ionica e lo shunting | Cinetica dei difetti nel silicio bulk e legati all'idrogeno sotto illuminazione e calore |
| Come si manifesta | Scolorimento visibile che segue una cricca, un finger della griglia o il bordo della cella | Perdita di potenza e shunting, spesso concentrati verso i bordi delle celle vicino al telaio | Perdita di potenza senza un caratteristico pattern visibile |
| Nell'immagine EL | Spesso coincide con una cricca; regioni inattive dove la cricca separa l'area attiva | Regioni scure, spesso concentrate sui bordi, che interessano molte celle | Perdita graduale di contrasto anziché un pattern localizzato |
| Evidenze da richiedere | Documentazione visiva più immagine EL più curva I-V rispetto a una baseline | Dati di test damp-heat e voltage-stress secondo IEC TS 62804 | Misurazione illuminated soak e dark-storage sul tipo di cella che si sta acquistando |
Per LID e LeTID nello specifico, il comportamento dipende dalla tecnologia della cella e non può essere trasferito da un tipo di cella a un altro. Le nostre misurazioni su celle back-contact di tipo n legano insieme il coefficiente di temperatura allo steady-state, la dinamica LeTID e la leakage al buio, e la conclusione è esplicitamente limitata alla cella misurata anziché alla famiglia tecnologica. Se si acquista una cella diversa, servono i dati di quella cella. Approfondiamo l'approccio di misurazione in maggior dettaglio nello studio sul degrado termico e LeTID su celle back-contact di tipo n.
Per il PID, le prestazioni anti-degrado dell'incapsulante sono normalmente dichiarate rispetto a IEC TS 62804, e il confronto degli incapsulanti su questo sito elenca quel parametro per ciascun tipo di film. È il posto giusto per ancorare una clausola PID, perché il guasto è guidato dall'ambiente elettrico e di umidità che l'incapsulante deve sopportare.
4. Dove la vostra linea crea la precondizione: cricche nelle celle
Una snail trail necessita di un percorso. Sul lato produttivo, quel percorso è una cricca, e le cricche provengono da una breve lista di punti. IEA PVPS identifica la movimentazione delle celle, il taglio, la stringatura, la saldatura, il lay-up, la laminazione, l'incorniciatura e la pressione meccanica locale come fonti potenziali, e aggiunge imballaggio, trasporto e installazione come principali fonti post-produzione.
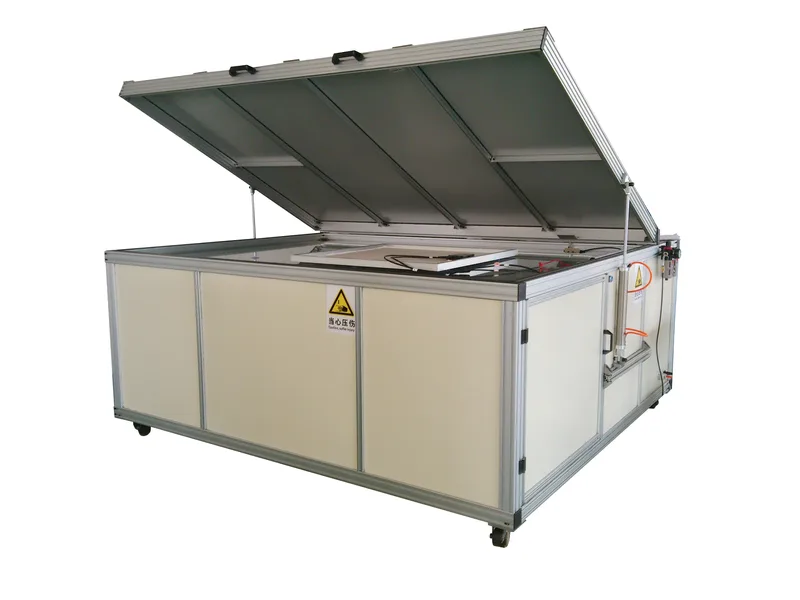
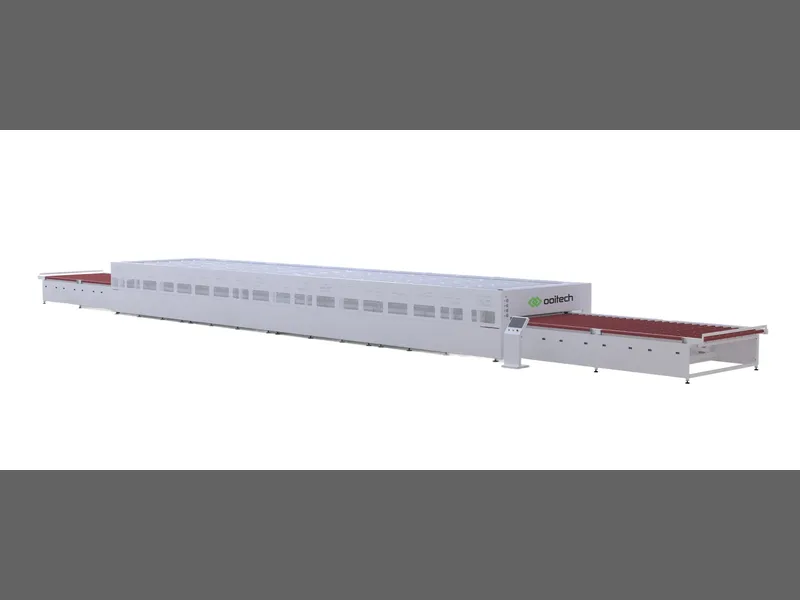
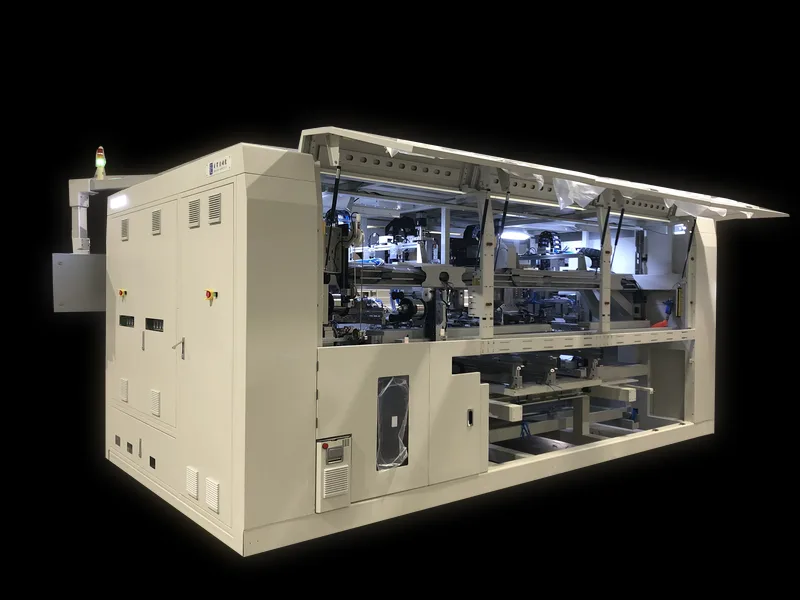
Fig. 2: Un laminatore per moduli con la camera aperta. La laminazione applica calore e pressione all'intero laminato, quindi qualsiasi cricca presente al lay-up viene trasferita nel modulo finito e non è più economico rimuoverla.
Due segnali operativi meritano attenzione. Primo, pattern ripetitivi di cricche su più moduli di solito indicano un meccanismo legato alla produzione anziché un danno casuale da movimentazione. Secondo, la sola comparsa della cricca non identifica l'evento che l'ha causata, quindi la domanda utile non è "c'è una cricca" ma "in quale fase è comparsa".
A quella domanda si può rispondere se si ispeziona in più di un punto. Ooitech realizza ispezione EL per tre posizioni sulla linea, e le differenze di specifica tra esse sono ciò che permette di localizzare una cricca invece di limitarsi a rilevarla.
| Modello | Posizione | Imaging | Dimensione modulo coperta |
|---|---|---|---|
| OPT-M950B | Inline, automatico, prima o dopo il layup | 8 telecamere (4 EL + 4 VI); 0,5 mm/pixel EL, 0,1 mm/pixel VI; ciclo di test ≤20 s | Lunghezza 1650-2500 mm, larghezza 992-1400 mm |
| OEL-CCD2400 | Offline, semiautomatico, prima o dopo la laminazione | 6 × 4 MP (24 MP totali), esposizione 1-60 s | Fino a 2600 × 1500 mm |
| OEL-S2400 | Offline, semiautomatico, prima o dopo la laminazione | 2 telecamere, 6000 × 4000, esposizione 1-60 s | Fino a 2500 × 1400 mm |
| OPT-S110H | Livello stringa, prima del layup | Ispezione della stringa di celle | Stringa, non modulo |
5. Cosa l'EL può e non può provare su una traccia
L'imaging a elettroluminescenza è il singolo metodo più informativo per decidere se una traccia visibile coincide con una cricca e se è presente una regione elettricamente inattiva. È anche il metodo di cui ci si fida troppo spesso.
Un'immagine EL non è una fotografia con un pass o fail automatico. Corrente diretta applicata, sensibilità della telecamera, esposizione, messa a fuoco, luce ambientale, temperatura del modulo e normalizzazione dell'immagine cambiano tutti l'aspetto dell'immagine. IEC TS 60904-13 specifica come le immagini EL debbano essere acquisite e processate, e fornisce indicazioni per l'interpretazione qualitativa. Una regione scura può indicare una cricca, un difetto di interconnessione, shunting o un'interruzione di un finger. Leggerla correttamente significa mettere l'immagine EL accanto all'immagine visiva, al design del modulo e ai dati I-V.
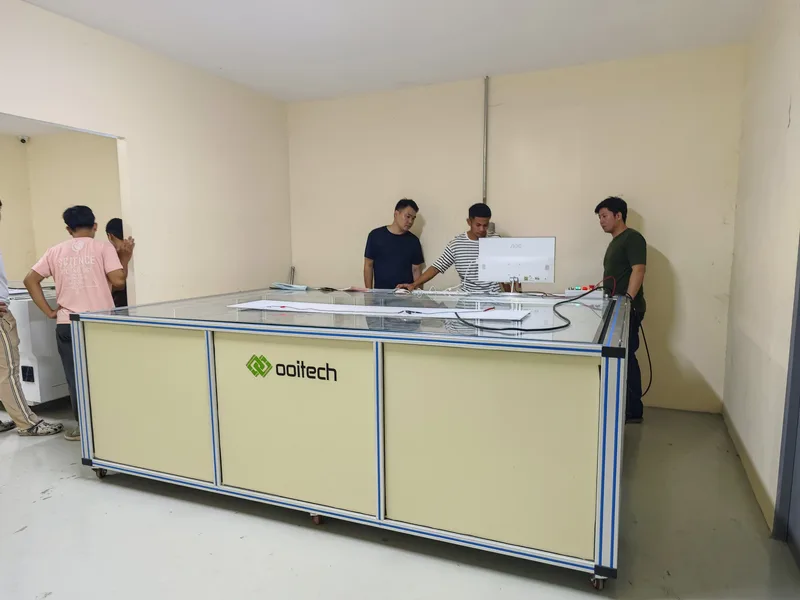
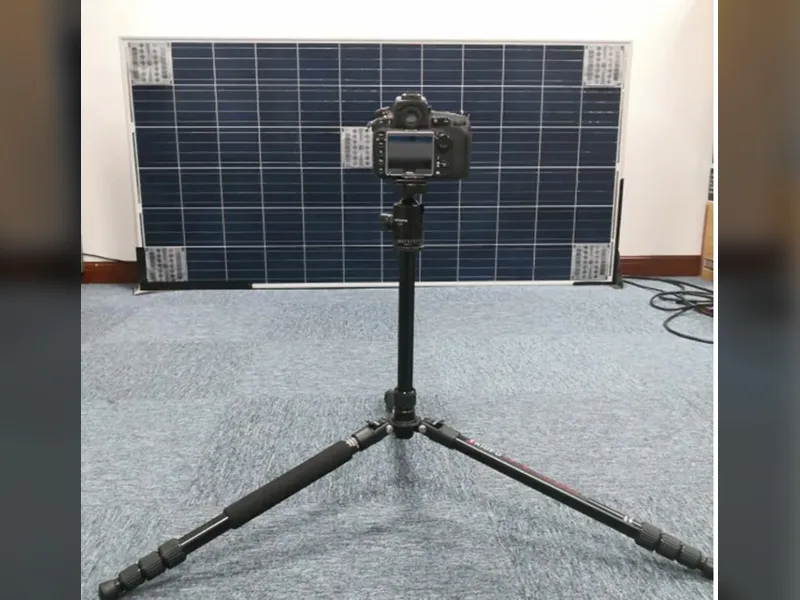
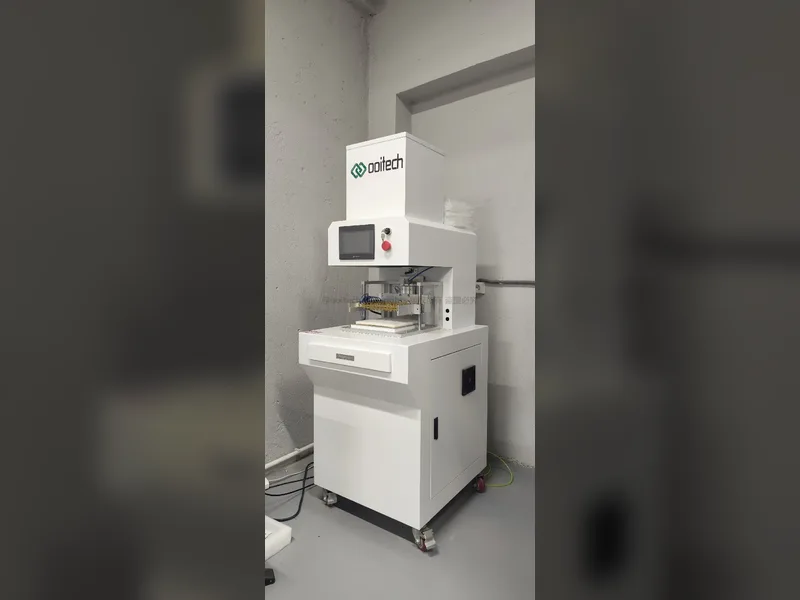
Fig. 3: Una stazione EL offline con un piano in vetro. Poiché il modulo viene caricato a mano, la stazione non è vincolata al takt time della linea, il che la rende il luogo pratico per riesaminare un modulo sospetto o un'unità resa.
| Metodo | Cosa stabilisce | Limitazione principale |
|---|---|---|
| Ispezione visiva | Documenta la traccia, la delaminazione, le bolle, le condizioni del backsheet e i segni di bruciatura | Non può mostrare se una cricca ha isolato l'area attiva della cella |
| Imaging EL | Mostra crepe, regioni inattive e interruzioni dei finger | L'aspetto dipende da corrente, attrezzatura, esposizione e trattamento |
| Misurazione I-V | Quantifica potenza, corrente, tensione, fill factor e variazione della forma della curva | Richiede dati affidabili di irradianza e temperatura e una base di confronto valida |
| Termografia a infrarossi | Individua temperature anomale di celle, sottostringhe, diodi, cavi o junction box | Non rivela la geometria delle crepe né la causa chimica |
| Fluorescenza UV | Rivela l'invecchiamento del polimero e i pattern di fotosbiancamento attorno a crepe e bordi delle celle | Non è una misura quantitativa dell'umidità e non prova un percorso di reazione |
| Analisi di laboratorio | Identifica composti dell'argento, prodotti di corrosione e composizione del polimero | Può essere distruttiva e costosa; inadatta allo screening su scala di impianto |
Due limiti vanno dichiarati chiaramente, perché decidono ciò che si può promettere a un cliente. L'imaging EL non riesce a vedere dietro la cornice in alluminio né sotto la junction box, quindi tutto ciò che si trova in quelle aree deve essere verificato prima dell'inquadratura. E l'imaging EL non dice nulla sulla chimica di una traccia; mostra la conseguenza elettrica, non la reazione che ha causato lo scolorimento.
Quando la domanda passa da "c'è una crepa" a "quanto ci è costata in potenza", l'EL non è più lo strumento giusto da solo. La misurazione I-V fornisce quel numero, e i due risultati dovrebbero essere confrontati per codice a barre del modulo, in modo che i dati elettrici di un modulo e l'immagine di un modulo restino collegati. La procedura di misurazione è descritta in come misurare accuratamente la curva I-V di un modulo fotovoltaico, e le decisioni sul layout della stazione sono trattate in Test EL per pannelli solari: configurazione inline vs offline.
6. Ridurre il rischio di snail trail nei materiali e nel processo
Se non si riesce a eliminare ogni crepa, la leva successiva è la chimica. È qui che entrano in gioco la scelta dell'incapsulante e del backsheet, e dove diverse affermazioni comuni necessitano di precisazioni.
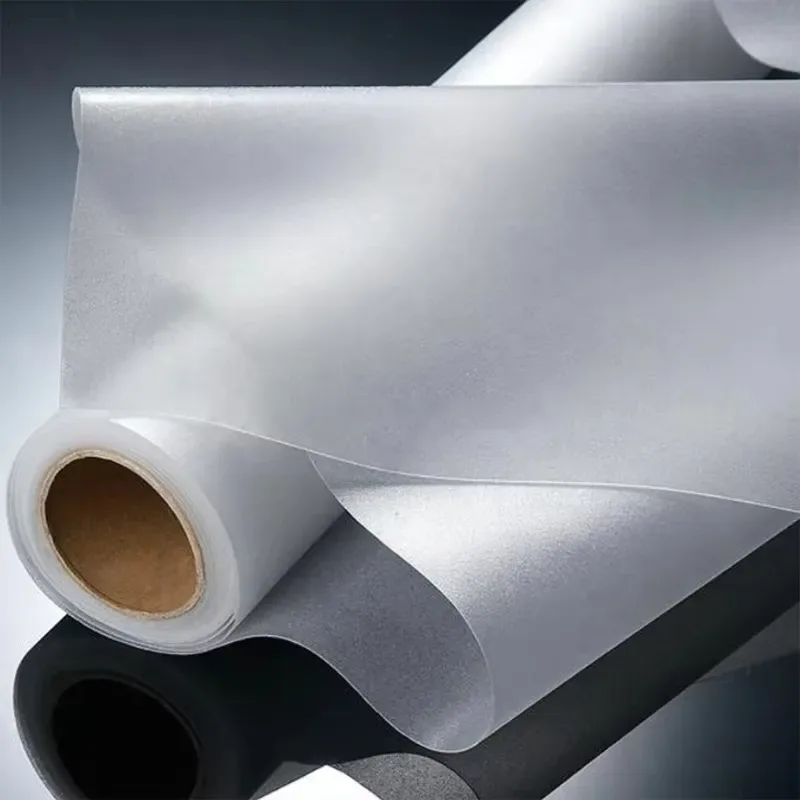
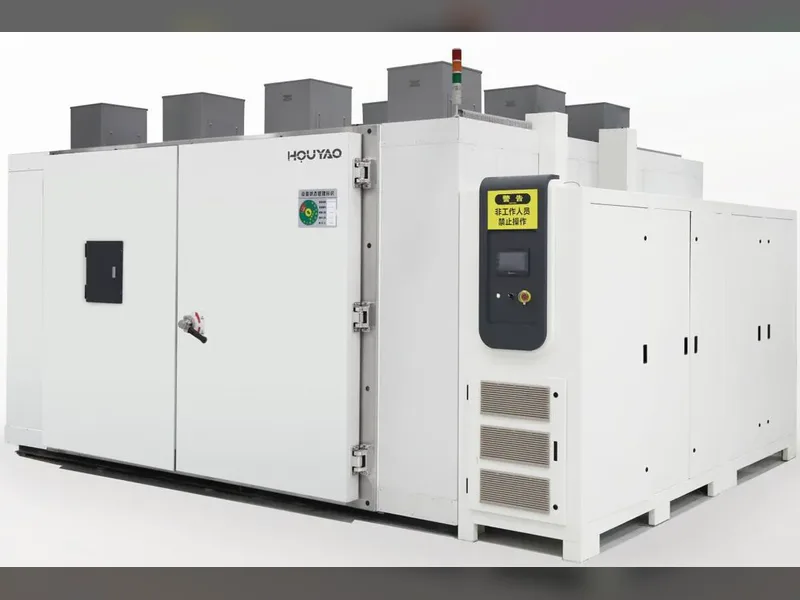
Fig. 4: Film incapsulante. Il film è lo strato contro cui poggia effettivamente la griglia d'argento, quindi la sua formulazione e i suoi additivi determinano quali specie reattive sono disponibili vicino alla metallizzazione.
Nei moduli a base EVA, il degrado può generare acido acetico, e l'acido acetico è una delle specie implicate nei prodotti di reazione contenenti argento. Passare a un incapsulante a base di poliolefina può eliminare la via di deacetilazione dell'EVA verso l'acido acetico. Non è una garanzia universale contro lo scolorimento: adesione, additivi, condizioni di laminazione, stabilità ottica, proprietà elettriche e compatibilità dell'interfaccia a lungo termine devono comunque essere valutate come un sistema materiale completo.
Il confronto degli incapsulanti pubblicato su questo sito elenca i parametri rilevanti per questa decisione, e vale la pena leggerli nel loro insieme.
| Parametro | Valore nell'intervallo del film | Perché è importante per una traccia |
|---|---|---|
| Tasso di trasmissione del vapore acqueo | Da 5-10 g/m²/giorno fino a 30-40 g/m²/giorno (ASTM F1249), con film a base di poliolefina all'estremità inferiore | Governa l'umidità che raggiunge la cella e la metallizzazione, sebbene non sia il fattore determinante identificato per la formazione di acetato d'argento |
| Composizione priva di acidi | Dichiarata per i film in poliolefina nel confronto | Elimina la via di deacetilazione dell'EVA che produce acido acetico |
| Prestazioni anti-PID | Indicate per tipo di film secondo IEC TS 62804 | Separa la clausola PID dalla discussione sullo snail trail, che sono modalità di guasto diverse |
| Temperatura di processo | 145-155 °C per i film confrontati (analisi DSC) | Definisce la finestra di laminazione, e una finestra non corrispondente provoca problemi di delaminazione e adesione propri |
| Forza di pelatura sul vetro | Da oltre 90 a oltre 120 N/cm a seconda del film (ISO 11339) | Il cedimento dell'adesione apre le interfacce dove iniziano trasporto e corrosione |
La scelta del backsheet merita lo stesso trattamento, e qui le prove sono facili da trascurare. Lavori sugli additivi delle pellicole polimeriche hanno dimostrato che gli additivi nella pellicola stessa possono innescare la formazione di snail trail, il che significa che due backsheet con permeabilità simile da scheda tecnica possono comportarsi diversamente sul campo. Esaminare solo il numero di barriera principale non è sufficiente. Il confronto completo dei tipi di film, incluse le colonne prive di acidi e anti-PID, è esposto nella nostra guida su Film incapsulante EVA, POE ed EPE per la produzione di pannelli solari.
La laminazione si colloca tra la scelta del materiale e la crepa. Una crepa presente al lay-up viene trasferita nel laminato finito, e un processo di laminazione fuori finestra aggiunge difetti propri, tra cui bolle, delaminazione e frame jumping. Queste sono modalità di guasto separate con cause separate, e sono trattate in come scegliere il laminatore giusto per il modulo solare e in le vere cause dietro le bolle nei moduli solari.
7. FAQ
Gli snail trail riducono la potenza erogata dai pannelli solari?
La decolorazione visibile di per sé non ha un'influenza diretta dimostrata sulle prestazioni del modulo. Il rischio deriva da ciò che la scia segue. Se la cricca sottostante separa una regione attiva della cella, interrompe i finger della griglia o crea un disallineamento di corrente all'interno di una sottostringa, la potenza erogata può calare. Uno studio frequentemente citato ha confrontato moduli con scie visibili con moduli di riferimento puliti. Quattro moduli selezionati hanno prodotto circa dal 68% all'88% dell'energia di riferimento. Gli autori hanno attribuito tale deficit a microcricche e regioni di celle danneggiate piuttosto che alla decolorazione. Quei quattro moduli non erano un campione casuale, quindi l'intervallo non va considerato tipico. L'unica risposta affidabile per uno specifico modulo è una misura I-V rispetto a una baseline.
Che cosa causa effettivamente le snail trail?
Un'interazione, non una singola causa. I lavori pubblicati indicano tre condizioni sovrapposte: un percorso come una microcricca o un bordo di cella, una chimica che coinvolge la metallizzazione in argento e specie reattive, e il trasporto di ossigeno e prodotti volatili attraverso gli strati polimerici. UV e temperatura guidano la reazione. Sui moduli interessati sono stati identificati diversi composti dell'argento, tra cui acetato d'argento, carbonato d'argento, fosfato d'argento e solfuro d'argento, il che suggerisce che più di una via chimica produca un aspetto simile.
L'ingresso di umidità è la causa?
Non da solo, ed è qui che la spiegazione più diffusa semplifica eccessivamente. Nella modellazione e nei test accelerati che hanno identificato l'acetato d'argento, la trasmissione di ossigeno attraverso il backsheet ha avuto un'influenza importante sulla formazione, mentre la trasmissione del vapore acqueo non è risultata controllarla nell'intervallo esaminato. L'umidità resta comunque rilevante per la corrosione, il degrado dell'incapsulante e la delaminazione. Ma se un fornitore risponde alla tua preoccupazione sulle snail trail solo con un valore di trasmissione del vapore acqueo, la risposta è incompleta.
Quanto tempo dopo l'installazione compaiono le snail trail?
IEA PVPS riporta che una snail track diventa tipicamente visibile all'incirca da tre mesi a un anno dopo l'installazione. I tempi dipendono dal design del modulo e dall'ambiente operativo. Questo ritardo è il motivo per cui le clausole di accettazione basate sull'aspetto causano controversie: la condizione spesso si sviluppa ben dopo che i moduli hanno lasciato lo stabilimento.
Le snail trail sono la stessa cosa del PID?
No. Il PID è causato dalla tensione di sistema combinata con umidità e temperatura, provoca migrazione ionica e shunting, ed è valutato con test di damp-heat e stress da tensione secondo IEC TS 62804. Una snail trail è associata a un percorso fisico più la chimica della metallizzazione in argento. Un modulo può presentare l'una senza l'altro. Trattali come due clausole nella specifica, non una sola.
Passare da EVA a POE previene le snail trail?
Elimina una via, perché gli incapsulanti in poliolefina non generano acido acetico come può fare l'EVA. Non è una garanzia. Aderenza, additivi, condizioni di laminazione, stabilità ottica e compatibilità a lungo termine con gli strati adiacenti influenzano anch'essi la comparsa della decolorazione. Valuta il laminato come un sistema, e nota che gli additivi nella lamina del backsheet si è dimostrato che possono essi stessi innescare la formazione delle scie.
Le snail trail possono essere rimosse o riparate?
No. La decolorazione è un cambiamento nella metallizzazione e nell'incapsulante sovrastante, ed è all'interno del laminato sigillato. Pulire il vetro non ha alcun effetto. Per questo la prevenzione e il rilevamento precoce sono le uniche leve praticabili, e per questo il punto di intervento utile è la cricca sulla tua linea, molto prima che compaia qualsiasi scia.
Dovrei rifiutare una spedizione a causa delle snail trail?
Non solo in base all'aspetto, e non senza prove. Chiedi un'immagine EL del modulo interessato e una curva I-V rispetto ai dati flash di fabbrica. La decisione dovrebbe basarsi sulla presenza o meno di una regione elettricamente inattiva, di un finger di griglia rotto o di un difetto di interconnessione. Una scia che non coincide con alcuna anomalia elettrica è un riscontro estetico; una che coincide con una regione di cella separata è un riscontro di prestazioni e garanzia.
Come rilevo la cricca che una scia seguirà?
Con imaging EL in più di una fase produttiva. Una singola stazione a fine linea conferma che una cricca esiste ma non può dirti se l'ha introdotta lo stringer, la fase di lay-up o la pressa di incorniciatura. Un'ispezione a livello di stringa prima del layup più un'ispezione a livello di modulo dopo la laminazione localizza la fase, ed è ciò che ti consente di correggere il processo alla fonte.
Considerazioni finali
Tratta le snail trail come due domande, non una. La scia è un esito di materiali e chimica che influenzi tramite il sistema incapsulante e backsheet. La cricca che la scia segue è un esito di processo che influenzi sulla linea, ed è quella che comporta il rischio elettrico. Decidi i tuoi criteri di accettazione in termini di immagini EL e dati I-V in fasi produttive denominate, poi chiedi il tasso di trasmissione dell'ossigeno insieme al tasso di trasmissione del vapore acqueo quando qualifichi il laminato. Se ci dici la dimensione del tuo modulo, la tecnologia delle celle e dove vuoi che si collochi l'ispezione, ti proporremo la configurazione EL e le fasi di ispezione specifiche.