La responsabilità editoriale di questo articolo spetta a Wuhan Ooi Photoelectric Technology Co., Ltd. Scritto e revisionato dal team editoriale di Ooitech. Consulta la nostra politica editoriale per sapere come scriviamo, dove vengono utilizzati gli strumenti di intelligenza artificiale e come richiedere una correzione.
Test di affidabilità dei moduli fotovoltaici: l'elenco completo, cosa rompe ciascuno e cosa puoi eseguire internamente
Indice
I test di affidabilità dei moduli fotovoltaici si riducono a un elenco fisso di test accelerati, ciascuno progettato per rompere una parte specifica del modulo, e ciascuno letto attraverso le stesse quattro misurazioni: potenza IV, elettroluminescenza, ispezione visiva e resistenza di isolamento. IEC 61215 stabilisce la linea di base di qualificazione; le specifiche dei clienti e i programmi di terze parti come PVEL aggiungono severità su di essa. Di seguito è riportato l'elenco completo dei test, cosa ciascun test sta effettivamente cercando di distruggere e quale lato del modulo — cella o laminato — di solito cede per primo.
Leggere prima: le abbreviazioni non sono standard
Prima delle tabelle, un avvertimento che evita molta confusione nelle riunioni di approvvigionamento. La terminologia abbreviata del settore per questi test è usata in modo incoerente, e parte di essa contraddice lo standard a cui afferma di fare riferimento.
IEC 61215-2 numera le sue procedure come voci MQT. Quelle rilevanti sono:
| Procedura IEC 61215-2 | Numero MQT |
|---|---|
| Test di resistenza ai punti caldi | MQT 09 |
| Test di cicli termici | MQT 11 |
| Test di umidità-congelamento | MQT 12 |
| Test di calore umido | MQT 13 |
| Test di corrente di dispersione in condizioni di bagnato | MQT 15 |
| Test di carico meccanico | MQT 16 |
| Test grandine | MQT 17 |
| Test termico del diodo di bypass | MQT 18 |
Ora confrontatelo con il modo in cui gli stessi test sono comunemente scritti nei pacchetti di preventivo e nei rapporti interni:
- HF è comunemente usato per indicare grandine. In IEC 61215, HF è il ciclo di umidità-congelamento (MQT 12). L'impatto della grandine è MQT 17 e non ha designazione HF.
- DH è talvolta usato per indicare calore umido con una fase di congelamento. Il calore umido è MQT 13; la fase di congelamento è il test separato di umidità-congelamento (MQT 12).
- HS è usato sia per punto caldo e sistemi servo che perimmersione in umidità
, e l'immersione in umidità non è affatto un nome di procedura IEC 61215 — la procedura di calore umido dello standard è DH. Niente di tutto ciò è pedanteria. Se la vostra specifica di test dice HF e il vostro fornitore lo interpreta come umidità-congelamento mentre il vostro cliente lo interpreta come grandine, scoprirete la differenza al rapporto di qualificazione, non al preventivo.
Scrivete il numero MQT, non l'abbreviazione.
| I test di qualificazione | Test | Cosa simula | Severità tipica |
|---|---|---|---|
| Riferimento IEC | Cicli termici (TC) | Variazioni di temperatura giorno-notte e stagionali | MQT 11 |
| −40 °C a +85 °C; 200 cicli per la qualificazione, 50 per lo screening | Umidità-congelamento (HF) | Cicli di congelamento-scongelamento con presenza di umidità | MQT 12 |
| Ciclico, con una fase di congelamento dopo l'esposizione all'umidità | Calore umido (DH) | Clima costiero o tropicale caldo e umido | MQT 13 |
| 85 °C / 85 %RH per 1.000 h; i clienti spesso estendono a 2.000 h | Resistenza ai punti caldi | Ombreggiamento parziale che forza una cella in polarizzazione inversa | MQT 09 |
| Una cella parzialmente ombreggiata a 1 sole per 5 h | Impatto della grandine | Impatto meccanico da ghiaccio | MQT 17 |
| Massa e velocità specificate della sfera di ghiaccio in punti di impatto definiti | Carico meccanico | Pressione di vento e neve sul laminato | MQT 16 |
| Carico uniforme, tipicamente 2.400 Pa o superiore, fronte e retro | Precondizionamento UV | Anni di esposizione ai raggi ultravioletti | Dose UV definita, fronte e retro per bifacciale |
| IEC 61215-2 | Corrente di dispersione in condizioni di bagnato | Integrità dell'isolamento in condizioni di bagnato | MQT 15 |
| Resistenza di isolamento misurata con il modulo bagnato | Test termico del diodo di bypass | Riscaldamento del diodo sotto corrente di bypass sostenuta | MQT 18 |
Corrente forzata attraverso il diodo con monitoraggio della temperatura Due cose su questo elenco meritano di essere affermate chiaramente. TC50 è un test di screening per lo sviluppo interno; TC200 è ciò che richiede la qualificazione.
E DH1000 è la linea di base di qualificazione — un cliente che chiede DH2000 sta chiedendo il doppio dell'esposizione, che è una vera differenza ingegneristica e non un esercizio burocratico.
I test estesi e specifici per il mercato
| I test di qualificazione | Questi non sono requisiti di qualificazione IEC 61215. Provengono da programmi di terze parti, specifiche dei clienti o dal mercato di destinazione, ed è qui che risiede gran parte dei requisiti di gara. | Perché è richiesto |
|---|---|---|
| Nota | PID, durata estesa | Stress del sistema ad alta tensione, migrazione degli ioni sodio |
| I programmi di terze parti comunemente eseguono 192 h a 85 °C / 85 %RH con −1.000 V o −1.500 V applicati, rispetto alla durata più breve dello standard. Frequentemente richiesto nelle gare su scala utility | Calore umido, esteso | Doppia esposizione di qualificazione |
| Corrosione da nebbia salina | Installazioni costiere e offshore | IEC 61701 — attacca la metallizzazione, i telai e l'interconnessione |
| Corrosione da ammoniaca | Siti agricoli e adiacenti agli allevamenti | IEC 62716 — attacca la metallizzazione, l'incapsulante e il telaio |
| Sabbia e polvere | Siti desertici e aridi | Abrasione del rivestimento antiriflesso e del vetro, più accumulo |
| Carico neve | Carico statico sostenuto, non ciclico | Deformazione statica di lunga durata anziché ciclaggio ripetuto |
| Immersion | Applicazioni a rischio di inondazione e galleggianti | Il cedimento completo della tenuta è la modalità di guasto |
| Impulso / sovratensione | Transitori indotti da fulmini | Protezione della junction box e spaziatura dell'isolamento |
Cosa fallisce davvero: lato cella versus lato modulo
Questa è la parte che conta di più in produzione, perché ti dice se un guasto punta al tuo fornitore di celle o alla tua linea di laminazione e assemblaggio. La tabella seguente consolida le cause di guasto riportate in una raccolta industriale cinese di questi test, riorganizzate per test.
| I test di qualificazione | Cause lato cella | Cause lato modulo |
|---|---|---|
| Degradazione indotta dalla luce (LID) | Complessi boro-ossigeno attivati dalla luce nel silicio drogato con boro; alto contenuto di ossigeno; sinterizzazione e ricottura fuori finestra; contaminazione metallica nella fetta | Temperature di laminazione e cura che alterano lo stato ricotto della cella; un ambiente idrogeno sfavorevole all'interno del laminato che accelera l'attivazione dei difetti |
| LeTID, degradazione in fase tardiva | Distribuzione dell'idrogeno all'interno della fetta; deriva dei parametri di sinterizzazione e ricottura; contaminazione da carbonio e metalli | Decomposizione dell'incapsulante che fornisce idrogeno aggiuntivo; temperatura operativa elevata sostenuta che accelera la reazione |
| PID | Strati di passivazione poco densificati o con pin-hole; isolamento dei bordi incompleto che causa perdite ai bordi; resistenza di isolamento della passivazione insufficiente | Rilascio di sodio dal vetro sodico-calcico; bassa resistività di volume dell'incapsulante; cedimento della tenuta dei bordi che consente l'ingresso di umidità; messa a terra del telaio inadeguata |
| Calore umido | Passivazione dei bordi debole; metallizzazione soggetta a corrosione; isolamento dei bordi inadeguato | Barriera all'umidità del backsheet scarsa; cedimento del sigillante dei bordi; idrolisi dell'incapsulante che produce acido acetico; vuoti lasciati da una laminazione incompleta |
| Punto caldo | Alta corrente di dispersione inversa; contaminazione o regioni localizzate a bassa corrente; dita rotte e microcricche che creano disallineamento di corrente | Disallineamento di corrente all'interno della stringa; selezione errata del diodo di bypass o giunto saldato freddo; ombreggiamento o sporcamento esterno sostenuto |
| Microcricche (rilevate tramite EL) | Fragilità delle fette sottili; stress residuo da stampa e sinterizzazione; danni da manipolazione durante taglio, selezione e trasporto | Pressione di laminazione non uniforme; stress di trazione dalla saldatura dei nastri; stress durante l'incorniciatura, la manipolazione e il carico meccanico; stress da raffreddamento dopo la laminazione |
| Degradazione UV | Rivestimento antiriflesso con stabilità UV insufficiente; spostamento dell'indice di rifrazione che aumenta l'assorbimento ottico | Stabilizzante UV insufficiente nell'incapsulante o nel backsheet; ingiallimento che riduce la trasmissione; crepe nel backsheet che ammettono umidità |
| Ciclaggio termico | Stress residuo nella cella; disallineamento di dilatazione termica tra metallizzazione e silicio | Disallineamento di dilatazione tra nastro, cella, vetro e incapsulante; giunti saldati freddi che concentrano lo stress; stress residuo di laminazione |
| Una cella parzialmente ombreggiata a 1 sole per 5 h | Fetta sottile con bassa resistenza all'urto; microcricche già presenti all'arrivo; stress residuo di processo | Spessore del vetro insufficiente o tempra scadente; incapsulante troppo duro o troppo sottile per assorbire energia; supporto del telaio debole; spaziatura delle celle non idonea |
| Massa e velocità specificate della sfera di ghiaccio in punti di impatto definiti | Microcricche preesistenti; bassa resistenza della fetta sotto deformazione | Resistenza o incollaggio del telaio inadeguati; progettazione della spaziatura delle celle scadente; rigidità del backsheet insufficiente; stress interno di laminazione |
| Nebbia salina | Dita in argento e argento-alluminio vulnerabili all'attacco dei cloruri; protezione dei bordi debole; bassa densità della pasta sinterizzata | Anodizzazione del telaio danneggiata; cedimento della tenuta del telaio o del backsheet; difetti di tenuta della junction box; corrosione del rivestimento dei nastri |
| Ammoniaca | Degradazione della metallizzazione e della passivazione sotto ammoniaca più umidità | Permeabilità dell'incapsulante e del backsheet; reazione del telaio e dei materiali; idrolisi accelerata |
| Perdite in condizioni umide e isolamento | Isolamento dei bordi incompleto; isolamento dei bordi insufficiente; bave e bordi taglienti che causano scariche parziali | Strati isolanti insufficienti o affetti da pin-hole; resistenza di messa a terra del telaio eccessiva; distanza di creepage inadeguata nella junction box |
| Pelatura e adesione | Bassa energia superficiale del rivestimento della cella che dà una debole adesione dell'incapsulante | Temperatura, tempo o pressione di laminazione inferiori al target; preparazione superficiale del vetro o del backsheet scadente; incompatibilità della formulazione dell'incapsulante |
Leggi le due colonne e la divisione è coerente: la colonna della cella riguarda la qualità del materiale e la storia termica; la colonna del modulo riguarda interfacce, tenuta, stress e finestra di processo. Questa è la regola diagnostica pratica che questa tabella codifica realmente.
Cosa puoi testare internamente e cosa non puoi
La maggior parte delle fabbriche considera i test di affidabilità come qualcosa che avviene in laboratorio. In pratica la divisione è diversa, e sapere dove cade la linea cambia la velocità con cui puoi reagire a un guasto.
Test che richiedono una camera o un laboratorio
Ciclaggio termico, humidity-freeze, caldo umido, PID, nebbia salina, ammoniaca e precondizionamento UV richiedono tutti camere ambientali con controllo calibrato e lunghi tempi di funzionamento incustoditi. Nessuno li esegue come controllo di produzione quotidiano.
Test che puoi e dovresti eseguire in linea
Le misurazioni di lettura — le quattro in base alle quali viene giudicato ognuno dei test sopra — sono tutte compatibili con la produzione:
- Potenza IV e prestazioni elettriche. Un simulatore di classe A+A+A+ e un tester IV ti forniscono la misurazione di potenza rispetto alla quale viene espresso ogni risultato dei test. I nostri tester IV per moduli XJCM-13A+, la simulatore solare OTMT-A e il tester IV ST-TLD3A+ sono progettati per l'uso in linea o fuori linea alle velocità di produzione.
- Elettroluminescenza. L'EL è il modo in cui vengono effettivamente individuati microcricche, dita rotte, aree inattive e celle affette da PID. L'ispezione EL e VI in linea, una stazione EL per moduli autonoma come il OEL-S2400, e un'unità portatile per l'ispezione sul campo o all'accettazione sono tre lavori diversi. Il tester EL portatile è ciò che usi per controllare le celle in ingresso e i moduli resi senza fermare la linea.
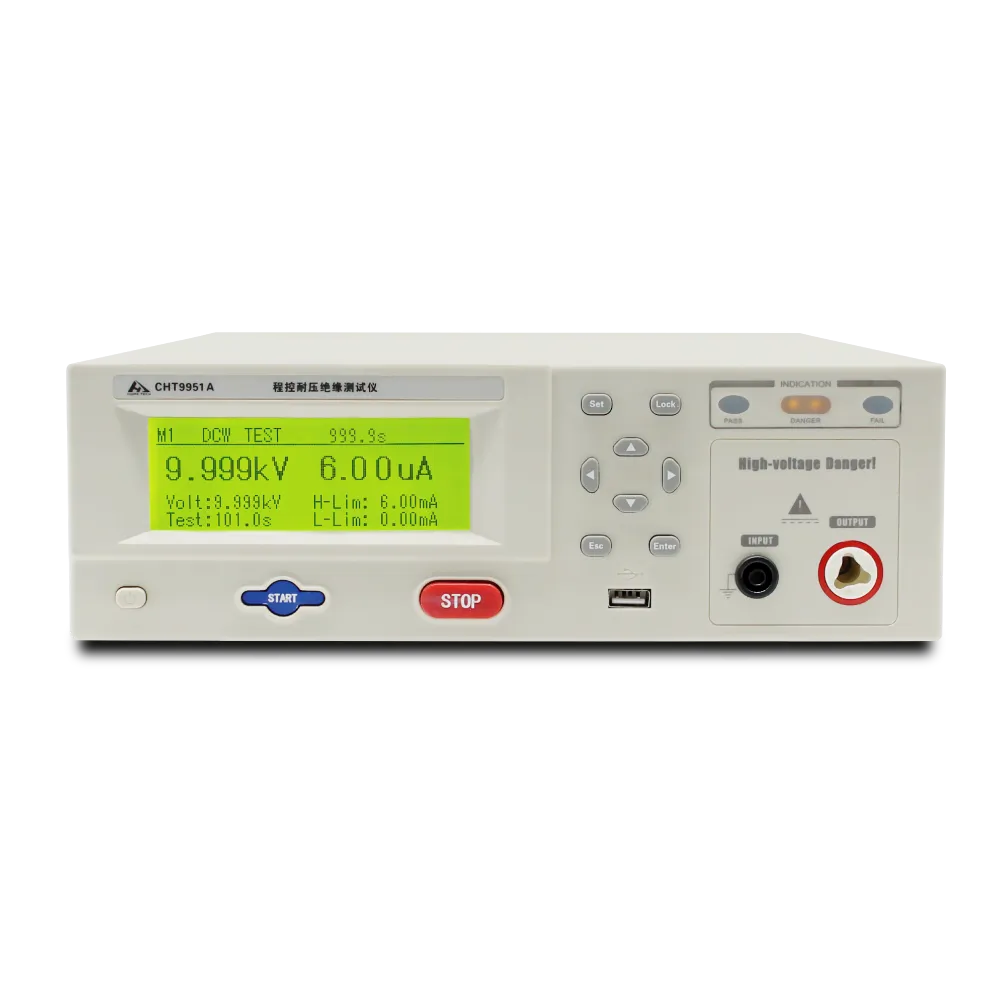
- Isolamento, hipot e continuità di terra. Queste sono le letture di sicurezza, e sono abbastanza veloci da essere eseguite per ogni modulo. Il tester di sicurezza completo CHT9980A copre hipot, isolamento e continuità di terra in un'unica stazione; il CHT9951A e sistemi servo CHT9930A coprono le singole funzioni.
- Ispezione visiva. Ancora una lettura obbligatoria, e ancora la più economica.
Dove i test interni ripagano davvero
Due situazioni. Primo, quando un cliente rende dei moduli o un lotto fallisce a destinazione: avere una propria capacità EL e IV significa poter caratterizzare il guasto in ore invece di spedire campioni e attendere. Secondo, quando si cambia un materiale — un nuovo incapsulante, una fetta più sottile, un nastro diverso — un confronto IV ed EL prima e dopo sulla propria linea intercetta le modalità di guasto legate al processo (vuoti di laminazione, stress della saldatura, cricche da manipolazione) molto prima che lo farebbe un test in camera.
Ciò che i test interni non possono fare è sostituire i test in camera. Possono dirti che qualcosa è cambiato; non possono dirti come si comporta il modulo dopo 1.000 ore a 85 °C e 85 %RH.
Come leggere un rapporto di affidabilità
Qualunque sia il test in questione, il rapporto è significativo solo se risponde a queste domande:
- Quale procedura e quale revisione? Il numero MQT e l'anno della norma. La IEC 61215-2 è stata revisionata; i risultati non sono intercambiabili tra revisioni.
- Quali erano le quattro letture prima e dopo? Potenza IV, EL, visiva, resistenza di isolamento. Un superamento basato solo sulla potenza può nascondere una variazione EL che predice un guasto sul campo.
- Qual era il criterio di superamento, e chi lo ha stabilito? Il criterio della norma e il criterio del cliente sono di solito diversi. I limiti di degradazione della potenza del 5 % sono comuni ma non universali.
- Quanti campioni, da quale periodo di produzione? Un risultato da tre moduli costruiti in un pomeriggio è un campione di quel pomeriggio.
- Qual è stato il guasto, se c'è stato, e da quale lato del tavolo è caduto? È qui che la suddivisione cella-versus-modulo di cui sopra diventa utile: ti dice chi deve agire.
Domande frequenti
La IEC 61215 è una norma di affidabilità o una norma di sicurezza?
La IEC 61215 è qualificazione di progetto e approvazione di tipo — stabilisce che un progetto può sopravvivere agli stress elencati. La sicurezza è la IEC 61730. Un modulo necessita di entrambe, e un superamento in una non dice nulla sull'altra.
Qual è la differenza tra TC50 e TC200?
Solo il numero di cicli, ma lo scopo è diverso. TC50 è un test di sviluppo e screening usato per individuare rapidamente problemi evidenti di materiale e saldatura. TC200 è il requisito di qualificazione secondo la IEC 61215. Superare TC50 non implica superare TC200.
Perché i clienti chiedono il PID a 192 ore quando la norma è più breve?
Perché la durata della norma è stata fissata come soglia minima di qualificazione, e gli acquirenti su scala utility hanno visto guasti PID sul campo che un test a livello di soglia non aveva previsto. Il PID esteso, di solito ad alta tensione e 85 °C / 85 %RH, è un requisito di programma del cliente o di terzi piuttosto che un requisito IEC.
Il LID è importante per i moduli di tipo N?
Il LID boro-ossigeno è principalmente un problema del tipo P drogato al boro. Le celle di tipo N come TOPCon e eterogiunzione ne sono in gran parte esenti, ed è una delle ragioni per cui il settore si è spostato. Il meccanismo di degradazione da tenere d'occhio sul tipo N è il LeTID, dove è il comportamento dell'idrogeno, e non i complessi boro-ossigeno, a guidare la perdita.
Possiamo qualificare un modulo senza una camera?
No. I test in camera sono la qualificazione. Ciò che puoi fare senza una camera è individuare precocemente le modalità di guasto indotte dal processo, con EL e IV, ed evitare di spedire moduli che falliranno il test in camera che il tuo cliente eseguirà.
Da dove proviene il contenuto sulle cause di guasto in questo articolo?
L'elenco consolidato dei test e le cause di guasto lato cella rispetto a lato modulo sono tratti dalla raccolta del settore cinese pubblicata da 新能供应链, con le designazioni delle norme corrette rispetto all'elenco delle procedure IEC 61215-2. Le cifre di severità e i criteri di superamento qui citati sono valori tipici del settore, non un sostituto del testo della norma o della specifica del tuo cliente. Dove la fonte e la norma erano in disaccordo sulle abbreviazioni, abbiamo seguito la norma e lo abbiamo indicato sopra.
Correlato: il test di calore umido DH1000 in dettaglio copre le condizioni della camera, le firme di guasto e i meccanismi di corrosione alla base di un risultato di calore umido.
Correlato: Confronto tra IEC 61215 e IEC 61730 stabilisce quale standard dimostra cosa e dove si collocano i requisiti di sicurezza rispetto al programma di affidabilità.
Correlato: come si relazionano gli standard fotovoltaici mappa i livelli degli standard IEC, EN, UL e cinesi, e spiega da dove proviene effettivamente l'obbligatorietà di ciascuno.
Correlato: IEC TS 62915 e il retesting dei moduli spiega quali modifiche impongono quali test e come viene mantenuto un certificato esistente.
Correlato: UVID TOPCon e la suddivisione r-UVID / ir-UVID spiega perché un singolo numero UV non è sufficiente da solo.
Correlato: Perché il bussing (saldatura a sovrapposizione) causa crepe nelle celle è il difetto che questo spiega: da dove deriva una cricca al foro centrale quando la causa è il giunto di bussing.
Correlato: Perovskite nello spazio: quanto costano 100 cicli di shock termico è dove si collocherebbe il test di accettazione che questo risultato implica nell'elenco esistente dei test del modulo.
Correlato: Hot spot, microcricche e PID: tre guasti lenti del modulo copre i test scritti per prevenire i tre guasti descritti qui.
Correlato: Come si realizza un pannello solare: ogni fase e ogni controllo copre i test di qualifica che stanno alla base di questi controlli in linea.
Correlato: Vetro di copertura solare per lo spazio: perché il cerio e come interpretarlo è la controparte terrestre della logica di qualifica spaziale.
Correlato: MC4 o compatibile MC4: cosa significa il nome del connettore si colloca al di fuori del programma di test a livello di modulo, perché viene aggiunto dopo la costruzione del modulo.
Correlato: Tipi di cavi CC fotovoltaici: H1Z2Z2-K, IEC 62930 e PV1-F. L'invecchiamento di cavi e connettori è alla base di diversi guasti sul campo in questo elenco.
Correlato: Metodi di prova del nastro fotovoltaico: dimensioni, resistenza e saldabilità. I controlli a livello di nastro si trovano a monte di quei test a livello di modulo.
Approfondimenti e dati di contesto
Materiale di riferimento pubblico su questo argomento, pubblicato dalle organizzazioni che mantengono la roadmap tecnologica e i dati di mercato del settore: