Celle tandem perovskite/silicio: strato di interconnessione ITO da 8 nm raggiunge un'efficienza del 31,80%
Indice
Introduzione al prodotto
Le celle solari tandem monolitiche perovskite/silicio sono una delle vie più chiare per superare il tetto di efficienza dei dispositivi a giunzione singola. La cella superiore e quella inferiore sono collegate in serie attraverso uno strato di interconnessione a ricombinazione, e la qualità di tale interfaccia determina se i portatori possono essere trasportati e ricombinati senza problemi. Il problema risiede sulla superficie testurizzata a micro-piramidi della cella inferiore a eterogiunzione di silicio (SHJ). Le piramidi sono alte circa 600 nm, e su quel terreno lo strato di ricombinazione subisce perdite ottiche parassite mentre il monostrato auto-assemblato (SAM) non si distribuisce mai in modo uniforme. Col tempo ciò compromette le prestazioni del dispositivo.
Questo lavoro ha misurato strati di interconnessione in ossido di indio-stagno (ITO) con spessori da 2 a 30 nm e ha scoperto che uno strato ultrasottile di 8 nm funziona meglio su due fronti contemporaneamente: riducendo la perdita ottica e migliorando l'uniformità del potenziale superficiale. Una volta aggiunte la modifica NiOx e la funzionalizzazione Poly-SAM, la densità di corrente di cortocircuito è aumentata di 0,85 mA cm⁻² raggiungendo 20,82 mA cm⁻², l'efficienza di conversione di potenza ha toccato il 31,80%, e dopo 500 ore di inseguimento del punto di massima potenza il dispositivo manteneva ancora il 96% della sua efficienza iniziale.
Metodo Sperimentale
La cella inferiore SHJ utilizzava wafer di silicio di tipo n, spessi 110 ± 10 µm, testurizzati su entrambi i lati con KOH in piramidi alte circa 600 nm. Dopo la pulizia RCA, la PECVD ha depositato in sequenza gli strati di passivazione e drogati: sul lato anteriore sono stati depositati 8 nm di a-Si:H(i) intrinseco più 15 nm di nc-SiOx:H(n) di tipo n, sul lato posteriore 8 nm di a-Si:H(p) di tipo p, quindi 110 nm di ITO sono stati spruzzati e 700 nm di Ag evaporati sul retro. Sul fronte, sei spessori di interconnessione ITO sono stati depositati separatamente: 2, 5, 8, 10, 20 e 30 nm, ricotti a 180°C e incisi al laser.
La cella superiore in perovskite ha seguito questo percorso. La cella inferiore è stata prima ricotta e trattata con UV-ozono, poi NiOx è stato depositato tramite sputtering magnetronico, seguito da un'altra ricottura e da un passaggio con UV-ozono. All'interno di una glovebox ad azoto, Poly-SAM è stato depositato tramite spin-coating (0,5 mg mL⁻¹, solvente metanolo e clorobenzene in rapporto 1:1) e ricotto a 100°C. La perovskite era Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ con un bandgap di 1,68 eV, depositata tramite spin-coating in due fasi, con clorobenzene gocciolato come antisolvente durante la fase ad alta velocità e cotta a 100°C per 20 minuti. La superficie è stata modificata con PDADI, poi C₆₀ è stato evaporato termicamente, SnO₂ cresciuto tramite ALD, IZO sputterato a 45 nm, elettrodi di Ag evaporati e infine una pellicola antiriflesso di MgF₂ ha chiuso la pila.
Vantaggi Tecnici
Proprietà optoelettroniche dello strato di interconnessione ITO
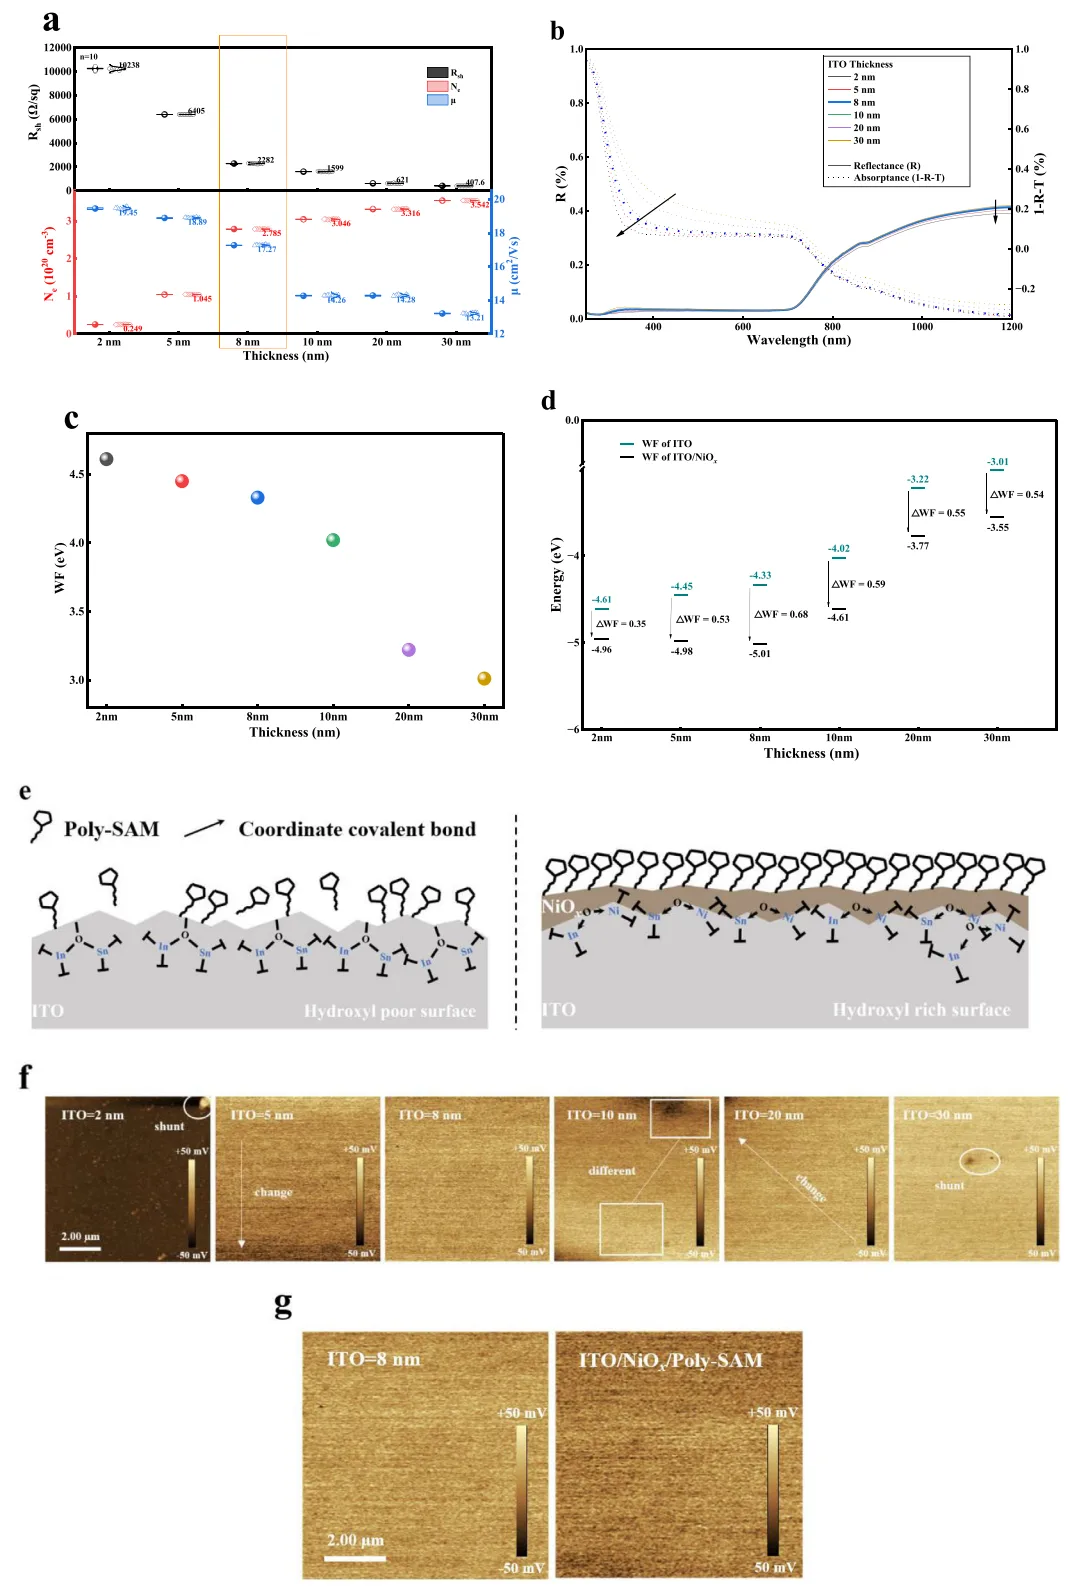
(a) Rsh, Ne e µ in funzione dello spessore (n = 10); (b) assorbanza ottica e riflettanza dello strato ITO; (c) funzione lavoro in funzione dello spessore; (d) spostamento della funzione lavoro (ΔWF) prima e dopo il trattamento NiOx a diversi spessori; (e) schema della distribuzione di SAM su ITO modificato con NiOx; (f) mappe del potenziale superficiale KPFM di ITO di interconnessione da 2–30 nm; (g) mappe del potenziale superficiale KPFM di ITO di interconnessione da 8 nm prima e dopo funzionalizzazione con NiOx e Poly-SAM.
Le misure dell'effetto Hall hanno mostrato una resistenza superficiale in diminuzione all'aumentare dello spessore del film, come ci si aspetterebbe. La concentrazione di portatori è rimasta abbastanza stabile tra 8 e 30 nm, intorno a 2,8–3,5 × 10²⁰ cm⁻³, ma scendendo sotto gli 8 nm inizia a diminuire. La mobilità è scesa solo leggermente nella finestra ristretta da 2 a 8 nm, segno che l'integrità del film era ancora intatta. Gli 8 nm si trovano proprio nel punto ottimale in cui la resistenza superficiale è sufficientemente bassa e le prestazioni elettriche non sono crollate.
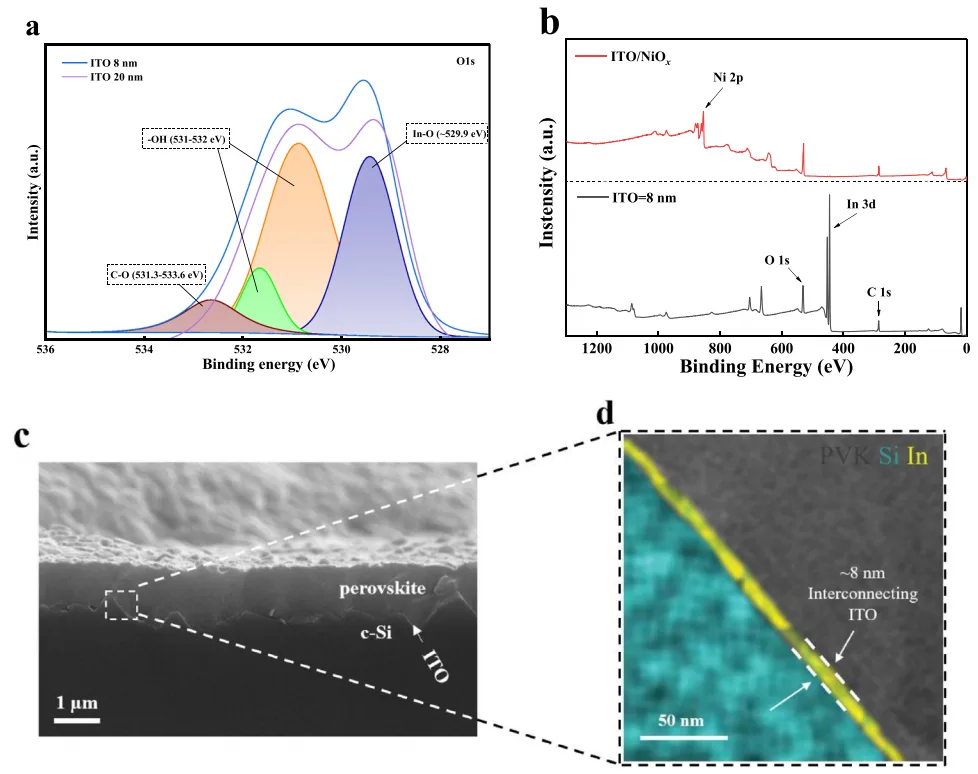
(a) Spettro XPS ad alta risoluzione di O 1s con picchi adattati dello strato ITO sulla superficie della cella inferiore in c-Si testurizzato. (b) Spettri XPS ad alta risoluzione dello strato ITO da 8 nm sulla cella inferiore in c-Si testurizzato prima e dopo la modifica con NiOx. (c) Immagine SEM in sezione trasversale dello strato ITO da 8 nm sulla cella inferiore in c-Si testurizzato. (d) Mappe EDS elementali corrispondenti della regione focalizzata del campione ITO da 8 nm, con legenda colori-elemento in alto a destra.
Otticamente, assottigliando l'ITO si sono ridotti sia la riflettanza che l'assorbanza sopra i 450 nm, grazie all'interferenza distruttiva e alla minore assorbanza dei portatori liberi.
L'UPS ha mostrato che la funzione lavoro aumentava al diminuire dello spessore e, dopo la modifica con NiOx e il ricottura, il picco della funzione lavoro si è spostato a 8 nm.
Le scansioni KPFM hanno rivelato che l'ITO sub-10 nm sopprimeva tutti i punti di shunt locali, con 8 nm che offriva la migliore uniformità.
L'XPS ha rivelato un dettaglio interessante: la superficie dell'ITO da 8 nm aveva una densità di idrossili superiore rispetto a quella da 20 nm, e questi idrossili formavano legami ponte In─O─Ni con il NiOx, consentendo al NiOx di distribuirsi in modo più uniforme e aderire più saldamente. Dopo la modifica, il segnale In è scomparso completamente, il che indica che la qualità dello strato di copertura era eccellente e ha gettato buone basi per l'auto-assemblaggio del SAM che segue.
SEM e EDS hanno anche confermato che l'ITO da 8 nm forniva una copertura conforme sulla texture.
Prestazioni Fotovoltaiche della Cella Tandem
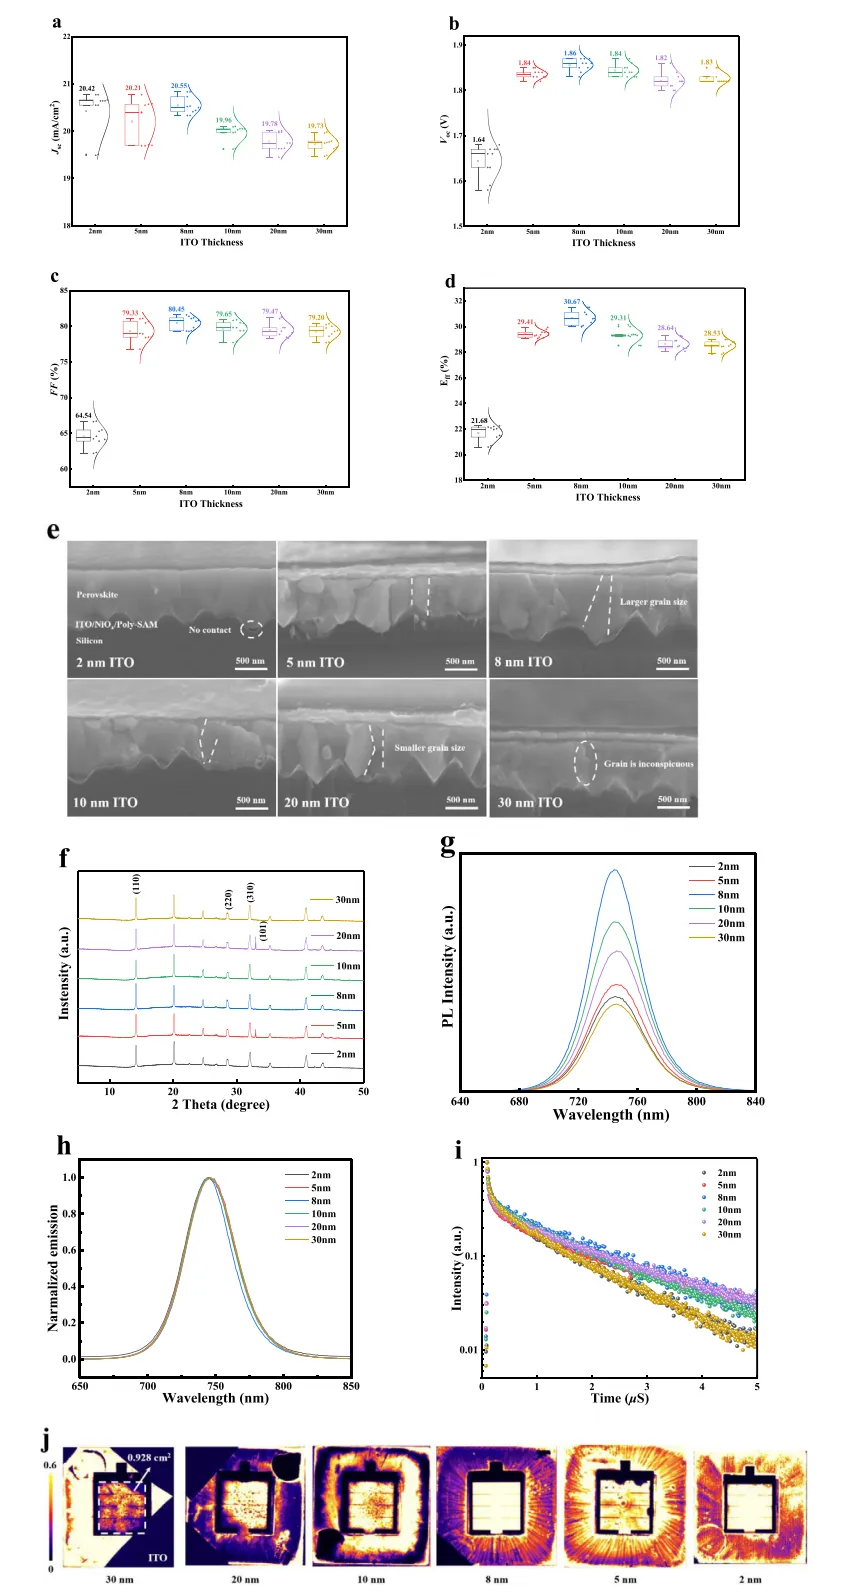
(a) Variazione di Jsc nelle celle tandem perovskite/silicio; (b) variazione di Voc; (c) variazione di FF; (d) variazione di PCE; (e) immagine SEM in sezione trasversale della cella tandem su ITO; (f) pattern XRD del film di perovskite su ITO; (g) spettro PL in stato stazionario del film di perovskite su ITO; (h) curve PL normalizzate in stato stazionario; (i) spettri di decadimento TRPL transitori del film di perovskite su ITO; (j) immagine di fotoluminescenza della cella tandem, area attiva 0.928 cm².
Tutti e sei gli spessori dell'interconnessione ITO sono stati sottoposti a test J-V.
Sotto i 5 nm, Voc e FF sono calati bruscamente. Voc non poteva superare 1.7 V e il PCE era solo del 21.68%, principalmente perché il film era già discontinuo sulla texture piramidale.
8 nm era la risposta migliore. Il SEM in sezione trasversale ha mostrato grani di perovskite più grandi e densi sull'ITO ultra-sottile (sotto i 10 nm), e l'XRD ha confermato una migliore qualità cristallina, sebbene il campione da 5 nm abbia mostrato un picco di PbI₂, segno che la degradazione era già iniziata. L'intensità PL in stato stazionario è salita da 30 nm fino a 8 nm, poi è scesa di nuovo, quindi 8 nm si trovava proprio al picco, corrispondente alla più bassa densità di difetti.
Il picco caratteristico PL normalizzato non si è spostato, il che significa che la natura della ricombinazione non radiativa all'interfaccia è rimasta la stessa. I tempi di vita dei portatori TRPL erano anch'essi più lunghi a 8 nm. Questi risultati risalgono al dipolo netto più forte e alla funzione lavoro più uniforme che Poly-SAM porta, aumentando insieme Voc e FF. L'imaging PL ha anche esposto non-uniformità sub-micrometriche all'interno della sub-cella di perovskite, ma lo strato ITO ultra-sottile ad alta resistività ha un'elevata resistività laterale, quindi la portata dello shunt locale è stata efficacemente contenuta e non ha mai trascinato verso il basso l'intero dispositivo.
Miglioramento della densità di corrente
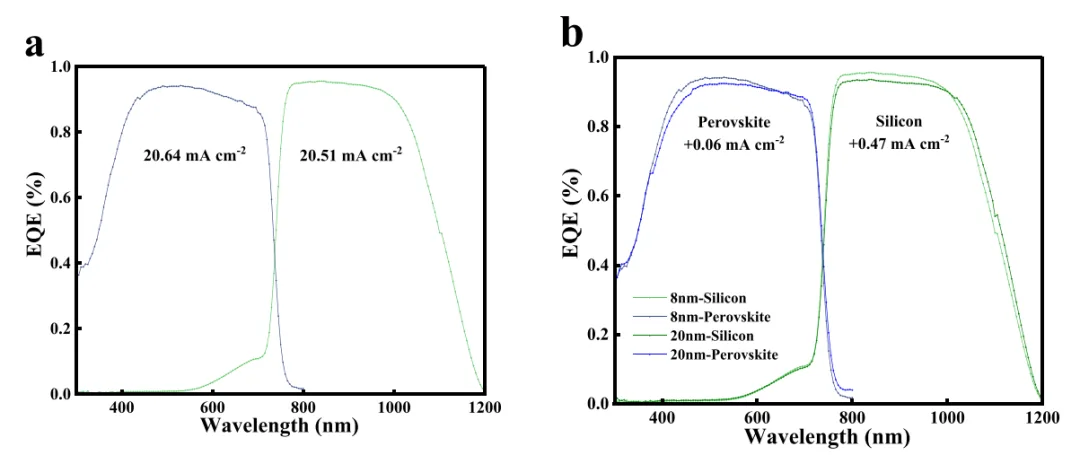
(a) Curve EQE delle sub-celle in perovskite e silicio con lo strato di interconnessione ITO da 8 nm; (b) Curve EQE delle celle tandem iniziali e ottimizzate.
Lo strato frontale IZO è stato valutato tramite il fattore di merito Aw × Rsheet⁻¹, e 45 nm è risultato il migliore. Riducendo lo spessore dell'ITO di interconnessione da 20 nm a 10 nm e poi a 8 nm, la Jsc media è aumentata da 19.78 a 19.96 e infine a 20.55 mA cm⁻². Le densità di corrente integrate dalle curve EQE delle sub-celle in perovskite e silicio sono state rispettivamente 20.64 e 20.51 mA cm⁻², in linea con i dati J-V. Rispetto all'ITO da 20 nm, quello da 8 nm ha fornito alla sub-cella in perovskite un extra di 0.06 mA cm⁻² e alla sub-cella in silicio un extra di 0.47, con il contributo nel vicino infrarosso della cella inferiore in silicio che ha guadagnato di più.
Applicazione del prodotto
Prestazioni del dispositivo e stabilità
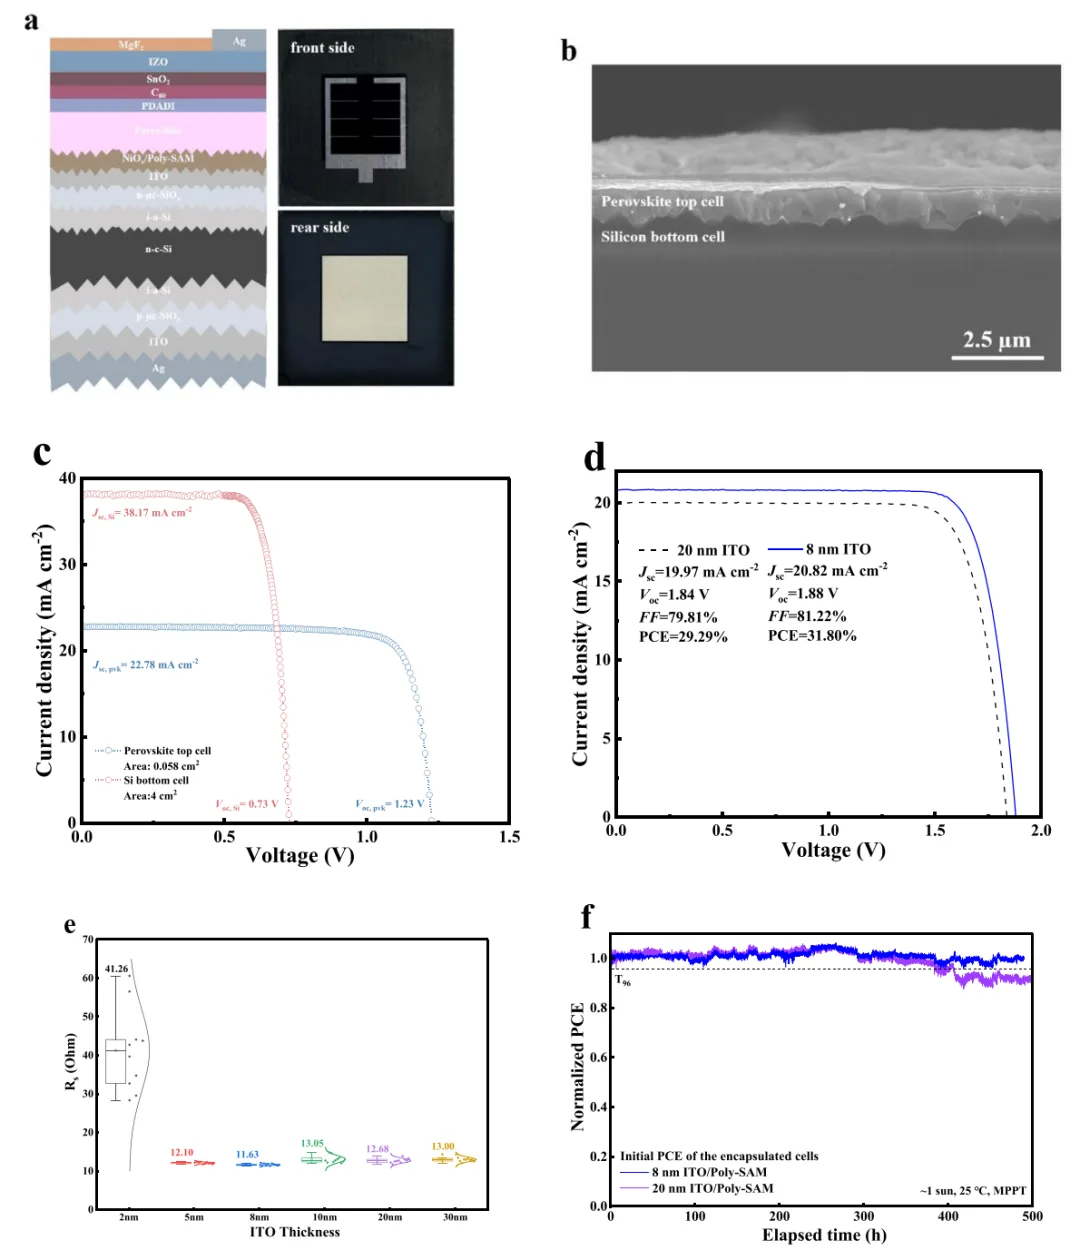
(a) Struttura schematica e fotografia della cella solare tandem perovskite/silicio; (b) immagine SEM della sezione trasversale della cella tandem; (c) curve J-V delle sub-celle a giunzione singola in perovskite e silicio; (d) curva J-V rappresentativa della cella ad alte prestazioni; (e) variazione di Rs nelle celle tandem perovskite/silicio costruite con strati di interconnessione ITO da 30 nm a 2 nm; (f) risultati del test MPPT della cella tandem incapsulata sotto illuminazione 1-sun.
Una volta ottimizzato lo spessore dell'ITO di interconnessione, il PCE medio dei dispositivi tandem è salito dal 28.64% al 30.67%. L'ITO da 2 nm presentava una resistenza serie Rs fino a 41.26 Ω, quindi la connessione in serie era di fatto interrotta. Con l'ITO da 8 nm la Rs era molto più bassa, l'impedenza interna è diminuita e la perdita di tensione vicino al punto di massima potenza si è ridotta. Per quanto riguarda la stabilità, la cella tandem con ITO da 8 nm ha mantenuto il 96% del suo PCE iniziale dopo 500 ore di MPPT, mentre quella con ITO da 20 nm ne ha mantenuto solo il 90%, collocandosi tra le più stabili nella famiglia di interconnessioni TCO/SAM. Perché così stabile? La copertura del Poly-SAM è elevata e la cristallizzazione della perovskite migliora di conseguenza.
Le regioni coperte da SAM hanno bassa energia superficiale, e i gruppi acidi fosfonici si coordinano con Pb²⁺ e FA⁺, guidando la perovskite a crescere lentamente e in modo ordinato, così i grani risultano grandi. Sulle regioni ITO nude non c'è tale effetto modello, la nucleazione avviene rapidamente e in modo disordinato, e i grani finiscono per essere piccoli con molti bordi di grano. Inoltre, il Poly-SAM passiva i legami insaturi e le vacanze di alogenuri all'interfaccia, la migrazione degli alogenuri viene soppressa e il degrado rallenta. Anche il potenziale superficiale uniforme che l'ITO ultra-sottile stesso apporta aiuta, e con diversi fattori che si sommano la durata del dispositivo aumenta.
Il test di stabilità MPPT qui si basa su un simulatore solare LED di grado 3A+ come sorgente luminosa di invecchiamento, che può controllare la temperatura della cella e l'atmosfera circostante in diversi modi per eseguire test di stabilità a lungo termine.
Conclusione e prospettive
8 nm è lo spessore ottimale dell'interconnessione ITO per celle tandem perovskite/silicio. Questo spessore sia migliora la qualità cristallina della perovskite che riduce l'assorbimento parassita. Dopo la modifica con NiOx e la funzionalizzazione con Poly-SAM, il potenziale superficiale diventa più uniforme e lo spostamento della funzione lavoro più pronunciato. La superficie ITO da 8 nm porta più gruppi idrossilici, NiOx si distribuisce uniformemente, il SAM si impacchetta densamente, e la copertura conforme sulla texture è stata verificata tramite SEM e EDS. Rispetto al convenzionale ITO da 20 nm, il dispositivo ottimizzato ha raggiunto un'efficienza record del 31,80%, con Jsc aumentata di 0,85 mA cm⁻² e il 96% dell'efficienza iniziale mantenuta dopo 500 ore di MPPT.
Guardando al futuro, c'è ancora molto da migliorare. La texture posteriore e il riflettore ottico possono essere ulteriormente rifiniti per rafforzare la cattura della luce nella cella inferiore in silicio, aumentare la sua corrente e ottenere l'accoppiamento di corrente. FF e Voc rimangono i colli di bottiglia che limitano l'efficienza complessiva, quindi le strategie di passivazione dei contatti devono essere approfondite. Anche architetture di interconnessione alternative come le giunzioni tunnel a base di silicio valgono la pena di essere provate. Quando si tratta di scalare la produzione, lo spessore del TCO e il design della griglia metallica devono essere ottimizzati insieme, così che su grandi aree l'ombreggiamento non sia troppo pesante e la conduzione laterale non ne risenta. E con uno strato più sottile, l'uso di indio diminuisce, quindi anche la sostenibilità ne beneficia.
Il Punto di Vista di Ooitech
Ciò che colpisce è che pochi nanometri di ITO possono influenzare sia l'ottica che la cristallizzazione su quella texture piramidale da 600 nm, e lo stesso problema di copertura conforme è esattamente ciò che emerge quando le linee tandem passano da coupon di laboratorio a moduli a grandezza naturale. Sul piano produttivo, le fasi di tabber-stringer, layup e laminazione devono tutte rispettare queste interfacce fragili di interconnessione e SAM, ed è qui che un'attrezzatura di linea per moduli uniforme e ben calibrata dimostra il suo valore. Se vuoi vedere come questi processi appaiono su scala di fabbrica reale, il canale YouTube di Ooitech all'indirizzo www.youtube.com/ooitech vale la pena di essere seguito.