Il collo di bottiglia nella serigrafia a linee sottili
Indice
Risposta rapida: La serigrafia a linee sottili vive in uno stato permanente di rincorsa alle proprie specifiche: il documento che descrive ciò che il processo può fare è obsoleto prima ancora di essere pubblicato, perché le larghezze delle dita in produzione continuano a ridursi. Il motivo è aritmetico. Un dito più stretto blocca meno luce e aumenta la corrente prodotta dalla cella, ma presenta anche una resistenza maggiore e un'area di contatto più piccola, quindi la formulazione della pasta, la maglia serigrafica e i parametri di stampa devono progredire insieme. Le dimensioni in gioco vanno da circa 13 µm fino a 9 µm e 6 µm, con larghezze realizzabili riportate nella fascia da 16 µm a 24 µm a seconda della struttura. Ogni riduzione è un piccolo guadagno che si materializza solo se la resa tiene, ed è per questo che la stampa a linee sottili è un problema di resa tanto quanto di progettazione.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Un articolo è stato appena accettato, ma i dati sono già obsoleti. Chiunque lavori in R&S conosce questa situazione imbarazzante.
Il documento del Fraunhofer ISE, "Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells", è un tipico esempio. Il suo design più aggressivo utilizzava uno schermo senza nodi con un'apertura di 13 µm. Qualsiasi cosa più fine diventava instabile negli esperimenti. Secondo le informazioni industriali disponibili pubblicamente, i principali produttori di celle avevano già spinto le aperture degli schermi senza nodi a 6 µm entro il 2026—meno della metà della dimensione riportata nell'articolo.
Questa apparente obsolescenza è esattamente il motivo per cui l'articolo vale la pena di essere letto. Ha mappato il confine pratico delle capacità della stampa a schermo nel 2024–2025. I produttori che successivamente hanno superato questo confine stavano comunque lavorando con lo stesso quadro di compromessi descritto nello studio.
I numeri scadono. I metodi no. Questo articolo esamina due cose: cosa ha identificato l'articolo all'epoca e come la produzione di massa ha successivamente superato quel presunto limite.
1. Cosa è successo nell'articolo
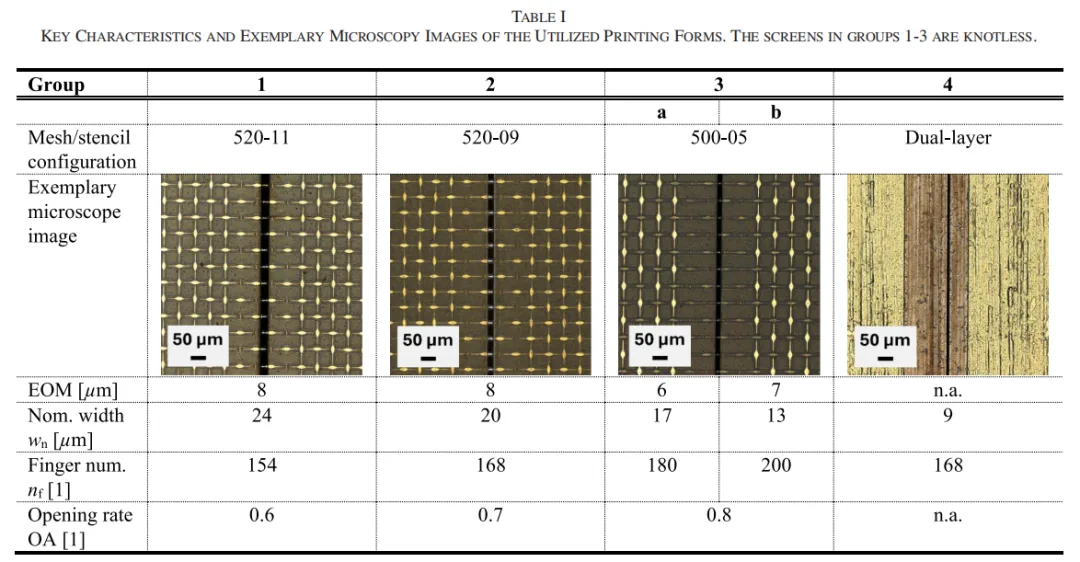
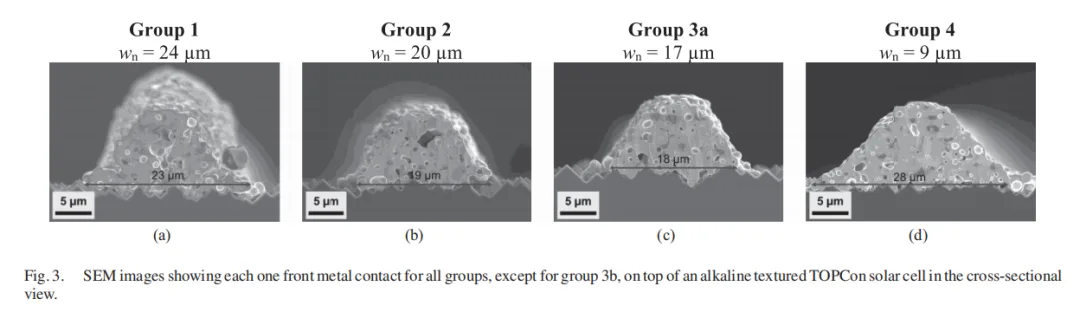
Il design sperimentale era semplice. I ricercatori hanno utilizzato celle solari TOPCon di tipo n in formato M10 e hanno diviso il processo di stampa del lato frontale in diversi gruppi di confronto a variabile singola. Questi includevano tre schermi senza nodi con aperture nominali di 24, 20, 17 e 13 µm, più uno stencil in lamina metallica a doppio strato da 9 µm. Il processo del lato posteriore è rimasto invariato. Solo il metodo di stampa del lato frontale è stato variato.
Lo studio ha anche utilizzato una catena di caratterizzazione completa:
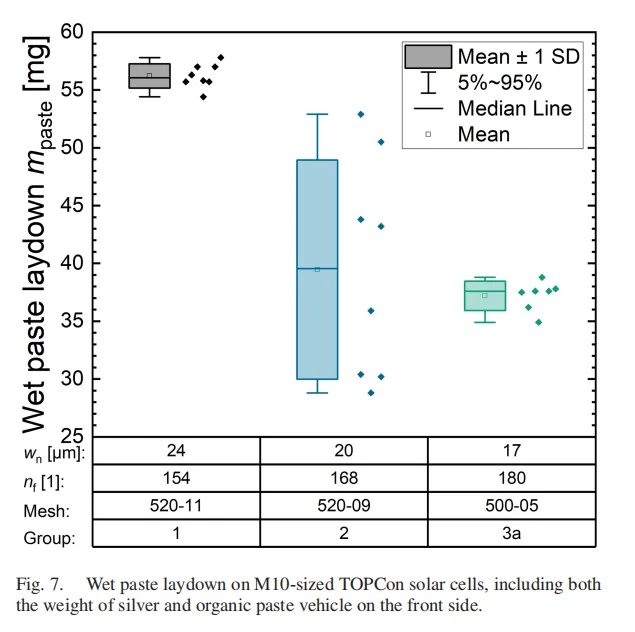
Pesatura della pasta bagnata per calcolare il consumo d'argento
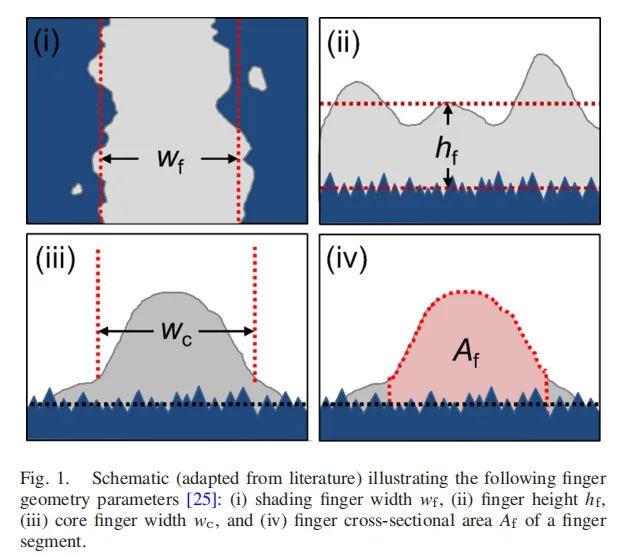
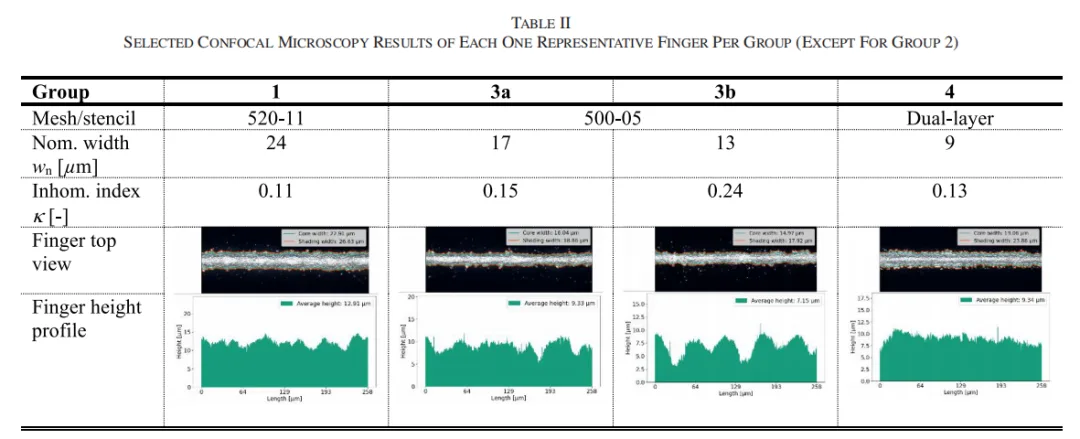
Microscopia elettronica a scansione e microscopia confocale per misurare larghezza, altezza, area della sezione trasversale e non uniformità κ delle dita
Misurazioni con il metodo della lunghezza di trasferimento per la resistenza di contatto
Test I-V su celle solari M10 completate
Questa sequenza rimane un metodo standard per valutare un nuovo schermo, stencil o pasta di metallizzazione.
I risultati possono essere suddivisi in tre livelli:
L'apertura di 17 µm è stata il miglior intervallo operativo. Ha prodotto una larghezza del dito stampato di 16 µm. Rispetto al gruppo di riferimento da 24 µm, ha fornito un guadagno di efficienza relativa dello 0,9% e ha ridotto il consumo di pasta sul lato anteriore del 30%.
L'apertura di 13 µm ha raggiunto un limite. La non uniformità del dito κ è passata da 0,15 a 0,24, mentre le dita interrotte e altri difetti sono aumentati. Questo gruppo non è passato alla valutazione a livello di cella.
Lo stencil da 9 µm è diventato un esempio negativo. Una pasta per serigrafia è stata forzata sullo stencil nonostante una mancata corrispondenza della viscosità. Il dito stampato risultante era largo 19 µm, più largo del dito prodotto dal gruppo con apertura dello schermo da 13 µm.
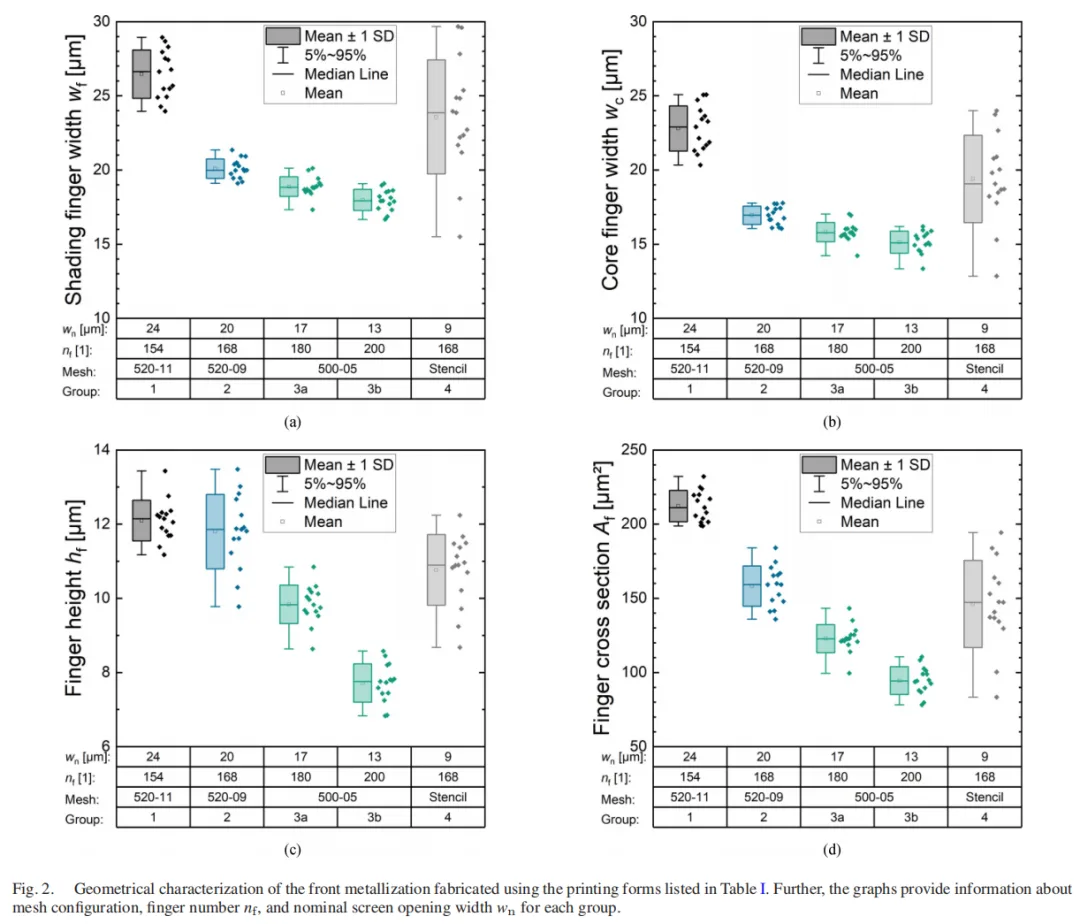
L'implicazione era chiara. Per la serigrafia senza nodi, l'intervallo pratico di linee fini era intorno a un'apertura di 15–17 µm. Al di sotto di quel punto, la qualità di stampa si deteriorava per prima.
Il divario temporale tra il documento e la produzione del 2026: quattro confronti
1. Il limite di stampa
Nel documento, un'apertura di 13 µm era già instabile. La non uniformità κ è salita a 0,24, i difetti sono aumentati e il gruppo non ha mai raggiunto la valutazione della cella. Secondo informazioni pubblicamente disponibili del settore, le linee di produzione leader erano passate ad aperture di schermo senza nodi da 6 µm entro il 2026.
Il confine di capacità tracciato dal documento era stato spinto molto più avanti. Il cosiddetto limite non era un muro permanente. Era il punto di equilibrio tra la pasta, lo schermo e l'attrezzatura di stampa disponibili all'epoca.
2. La motivazione per risparmiare pasta
Il miglior gruppo nel documento—un'apertura di 17 µm e un dito stampato di 16 µm—ha ottenuto un miglioramento dell'efficienza relativa dello 0,9% riducendo il consumo di pasta sul lato anteriore del 30%.
Entro il 2026, il consumo di argento era diventato la voce di costo non-silicio più grande in molte strutture di costo di produzione delle celle. Il risparmio di pasta non era più un obiettivo di ottimizzazione secondario. Era diventato una questione di competitività produttiva e, in alcuni casi, di sopravvivenza. La metodologia del documento si era spostata da uno strumento di efficienza a uno strumento di controllo dei costi.
3. La via dello stencil
Lo stencil in lamina metallica da 9 µm del documento è fallito perché la viscosità della pasta non corrispondeva al metodo di stampa. Ha prodotto un dito largo 19 µm.
Entro il 2026, la stampa su piastra in acciaio basata su uno stencil metallico a piena apertura era entrata in produzione di massa. Un percorso fallito nel documento in seguito divenne un'importante direzione industriale. La lezione è diretta: cambiare il metodo di stampa richiede anche di cambiare la pasta.
4. Il valore del guadagno di efficienza
Il documento ha riportato un guadagno di efficienza relativo dello 0,9%. Entro il 2026, le efficienze delle celle erano entrate nell'intervallo del 26%+, con risultati riportati tra il 26,09% e il 26,66% negli esempi discussi qui.
Il valore marginale della riduzione dell'ombreggiamento esisteva ancora, ma il principale motore commerciale si era spostato dal miglioramento dell'efficienza alla riduzione dell'argento.
2. Da 13 µm a 6 µm: Come è stato superato il limite
13 µm erano davvero il limite fisico della serigrafia?
No. Il documento stesso lasciava diversi indizi.
Attraverso i tre design di schermi, il diametro del filo è diminuito da 11 µm a 9 µm e poi a 5 µm. Il rapporto di area aperta è aumentato da 0,6 a 0,7 e poi a 0,8. È stata anche introdotta un'orientazione della maglia a 0°.
In altre parole, il risultato di 13 µm non significava che gli schermi non potessero essere resi più fini. Significava che la combinazione di pasta, schermo e attrezzatura disponibile all'epoca non poteva rimanere stabile a quel punto.
Quale lato di questo triangolo era il vero collo di bottiglia?
Lo schermo stesso può essere in parte escluso. Lo studio rappresentava una tecnologia avanzata di schermi senza nodi per il suo tempo. Diametro del filo, rapporto di area aperta e angolo dello schermo erano già stati spinti al massimo. Il gruppo da 13 µm non fallì perché il fornitore dello schermo non aveva fatto alcuno sforzo. Lo schermo era trattenuto dalla pasta.
L'attrezzatura di stampa era anche basata su una piattaforma industriale generale. Stampanti simili erano disponibili sia nei laboratori che nelle linee di produzione leader. Questo lascia la pasta come variabile chiave.
La stampa a linee fini è un tiro alla fune a tre vie. Ogni riduzione di 1 µm nella larghezza del dito riduce l'ombreggiamento ottico, ma riduce anche l'area della sezione trasversale del dito. La resistenza in serie può aumentare, mentre aumenta il rischio di difetti di stampa e perdita di resa. Il risultato dipende dal fatto che pasta, schermo e processo possano avanzare insieme.
Tra il 2024 e il 2026, tutti e tre i lati sono avanzati.
Pasta: da un composto generico a un materiale per patterning
Le dimensioni delle particelle d'argento hanno continuato a diminuire, mentre le paste dedicate per linee fini sono diventate una categoria di prodotto separata. Lo sviluppo della pasta per dita fini sul fronte TOPCon ha seguito tre direzioni: stampare dita più strette, mantenere un buon comportamento di cottura ed evitare un aumento della resistenza elettrica.
Con un'apertura dello schermo di 6 µm, particelle solo leggermente troppo grandi possono ostruire lo schermo. Mantenere un profilo delle dita costante diventa ancora più difficile.
La non uniformità delle dita fini κ è, in sostanza, un riflesso della reologia della pasta in aperture estremamente strette. Se la pasta non riesce a trasferirsi in modo costante attraverso un'apertura di 6 µm, il risultato è l'ostruzione dello schermo, dita interrotte e un forte aumento di κ. Il gruppo da 13 µm nell'articolo sembrava fallire a causa della qualità di stampa. A un livello più profondo, la pasta aveva raggiunto il suo limite di trasferimento in quella apertura.
La stretta relazione tra formulazione della pasta e metodo di stampa è stata dimostrata ripetutamente negli ultimi due anni.
Schermo: strutture senza nodi e orientamento a 0° sono diventati standard
Lo schermo 500-05 dell'articolo—con diametro del filo di 5 µm, rapporto di area aperta di 0,8 e orientamento a 0°—era già un design aggressivo all'epoca.
Gli schermi di produzione leader si sono poi spostati di un'altra generazione nella stessa direzione. I diametri dei fili sono diventati più sottili, i rapporti di area aperta sono aumentati e il controllo della tensione è migliorato. La produzione stabile con un'apertura di 6 µm richiede prima di tutto una precisione di produzione estremamente elevata nello schermo stesso.
Processo: LECO controlla la resistenza di contatto delle dita fini
Questo è il lato che spesso viene trascurato.
Man mano che le dita diventano più strette, l'area di contatto diminuisce. La resistenza di contatto normalmente aumenterebbe bruscamente. LECO, o ottimizzazione del contatto assistita da laser, è diventato ampiamente associato alla produzione TOPCon a linee fini perché può ridurre questa perdita elettrica.
I rapporti di settore indicano che LECO è già stato adottato in una grande quota della capacità TOPCon. Si è spostato da un miglioramento opzionale dell'efficienza a un processo abilitante pratico per la produzione di dita fini. Senza LECO o un approccio equivalente di ottimizzazione del contatto, stampare con successo attraverso un'apertura di 6 µm non significa necessariamente che il processo sia pronto per una produzione di massa stabile.
Una volta che pasta, schermo e processo sono avanzati tutti, il punto di equilibrio si è spostato da circa 15 µm verso l'intervallo 6–8 µm. Il limite non è stato rotto da un'invenzione drammatica. Tre forze lo hanno spinto contemporaneamente.
3. La metodologia lasciata dall'articolo
Se c'è una sola cosa da portare via da questo documento, dovrebbe essere il quadro di riferimento piuttosto che i numeri.
Primo: il compromesso a tre vie
Ogni soluzione di stampa a linee sottili è un equilibrio tra ombreggiatura ottica, resistenza elettrica e qualità di stampa. Questo quadro rimane valido anche quando le dimensioni delle caratteristiche diventano più piccole. La stessa logica può essere utilizzata per valutare la stampa su piastra in acciaio, gli schermi elettroformati e altre vie di metallizzazione.
Secondo: la catena di caratterizzazione
Pesare la pasta, ispezionare la geometria, misurare la resistenza di contatto e poi testare la cella completata. Una volta completati questi quattro passaggi, il valore di un nuovo schermo o pasta può essere quantificato.
Perché il gruppo da 13 µm non è passato alla valutazione della cella? Perché la caratterizzazione geometrica aveva già rivelato il problema attraverso il forte aumento di κ. La sequenza—ispezionare prima la morfologia, misurare le prestazioni elettriche in secondo luogo e valutare la cella per ultima—aiuta a prevenire che un singolo numero di efficienza nasconda un processo debole o instabile.
Terzo: la pasta e il metodo di stampa devono cambiare insieme
Lo stencil da 9 µm è fallito perché una pasta per serigrafia è stata forzata su un processo con stencil. Le fabbriche che introducono la stampa su piastra in acciaio ora comunemente adattano o sviluppano nuovamente le loro formulazioni di pasta. Il documento aveva già segnalato questa trappola attraverso un gruppo sperimentale non riuscito.
Quarto: il numero di dita dovrebbe essere calcolato, non indovinato
Il documento ha utilizzato dati di resistenza pre-misurati per calcolare il numero ottimale di dita fini, seguendo il tipo di logica utilizzata da strumenti come Gridmaster e Pitchmaster.
Passare dal design della griglia basato sull'esperienza al design della griglia calcolato è sempre più prezioso nell'era delle linee sottili. Restringere le dita senza ricalcolare il passo, il numero di dita e la resistenza può semplicemente spostare le perdite dall'ombreggiatura alla resistenza in serie.
4. Il Nuovo Campo di Battaglia Non Coperto dal Documento
Il documento si è fermato alla serigrafia e agli stencil in lamina metallica. Entro il 2026, tuttavia, il campo di battaglia delle linee sottili non era più limitato alla serigrafia convenzionale. La tensione dello schermo e i limiti strutturali rendono la produzione di massa stabile sotto i 10 µm sempre più difficile, quindi l'industria ha esplorato diverse alternative.
Stampa su piastra in acciaio: Uno stencil metallico a piena apertura può produrre dita da 14–15 µm. Nell'esempio discusso qui, il rapporto di aspetto è aumentato dal 45% al 59%, mentre la resistenza di contatto è diminuita del 15%. La ricerca pubblicata in Joule dell'Istituto Ningbo di Tecnologia e Ingegneria dei Materiali ha riportato progressi in questa direzione, e Tongwei è stata segnalata come la prima azienda a introdurre il processo nella produzione di massa globale. In termini pratici, la stampa su lamiera d'acciaio ha trasformato il concetto fallito di stencil del documento in una via di produzione risolvendo il problema della corrispondenza della pasta.
Schermi elettroformati: Secondo rapporti di settore e dichiarazioni dei produttori, la precisione del pattern dei finger può raggiungere ±2 µm. Celle TOPCon che utilizzano schermi elettroformati hanno riportato un'efficienza del 26,2%. Questi valori dovrebbero comunque essere valutati in base alla resa produttiva, alle condizioni di misurazione e alla stabilità del processo a lungo termine.
Le linee R&D hanno raggiunto finger da 10 µm: Il lavoro congiunto dell'Istituto Ningbo di Tecnologia e Ingegneria dei Materiali e di JinkoSolar ha ridotto la larghezza dei finger a 10 µm e il pitch da 1.120 µm a 825 µm. La cella industriale M10 ha raggiunto un'efficienza certificata del 26,66% nel risultato riportato.
Il documento inoltre non si è concentrato sul valore assoluto del consumo di argento. La stampa a linee fini ha fornito una riduzione relativa della pasta del 30%, ma entro il 2026 il conflitto principale era il consumo assoluto per cella.
Per le celle 210R, il consumo medio di pasta d'argento nel settore era entrato nell'intervallo di 70+ mg per cella secondo i dati di settore discussi qui. L'argento era diventato il costo non-silicio più grande. La riduzione della pasta è passata da obiettivo di ottimizzazione a priorità produttiva.
La stampa a linee fini è solo un approccio. La pasta di rame rivestita d'argento, l'elettrodeposizione del rame e altre vie di metallizzazione a ridotto contenuto di argento o senza argento stanno avanzando allo stesso tempo.
5. Come gli Ingegneri di Linea di Produzione Dovrebbero Leggere Questo Documento
Tre azioni pratiche contano.
Primo: concentrarsi sul quadro, non sui vecchi numeri
I record di produzione sono già andati oltre i limiti numerici del documento. Il suo compromesso a tre vie, la catena di caratterizzazione e la logica di accoppiamento pasta-processo sono ancora utili. Forniscono un modello di lavoro per valutare qualsiasi nuovo schermo, pasta o processo di metallizzazione su una linea di produzione reale.
Secondo: calcolare il proprio punto di equilibrio
Il fatto che un produttore leader possa utilizzare un'apertura da 6 µm non significa che ogni linea debba adottarla immediatamente.
Il vostro sistema di pasta, il fornitore di schermi, le condizioni della stampante, la configurazione LECO, la finestra del forno e la resa di base determinano dove si trova il vostro vero punto di equilibrio. Seguire l'apertura più piccola disponibile senza validare questi fattori può riprodurre il fallimento di 13 µm descritto nell'articolo: κ in aumento, dita interrotte e un improvviso aumento dei difetti.
Terzo: scomporre la riduzione dell'argento in problemi ingegneristici
L'argento è una delle principali voci di costo non legate al silicio. La stampa a linee fini, l'ottimizzazione della pasta, lo sviluppo degli schermi, l'argento rivestito di rame e la placcatura del rame hanno ciascuno il proprio equilibrio tra efficienza, resistenza, stabilità del processo, investimento in attrezzature e resa.
L'articolo non fornisce una risposta definitiva. Fornisce uno strumento per scomporre il problema in parti misurabili.
Riepilogo
Un'apertura di 13 µm era un tempo considerata il limite della stampa serigrafica senza nodi. Secondo informazioni disponibili pubblicamente nel settore, quel limite era stato spinto verso 6 µm entro il 2026.
Il limite non è mai stato un muro. Era l'intersezione tra capacità dei materiali, precisione delle attrezzature e controllo del processo in un momento specifico. La pasta era uno dei componenti più sottovalutati di quell'intersezione. Ha causato i gruppi falliti nell'articolo e in seguito è diventata uno dei fattori decisivi nella produzione di massa.
L'intersezione continuerà a muoversi. Il quadro di riferimento non cambierà. Questo è il valore duraturo di questo articolo.
Sondaggio: Quale livello di dita fini sul fronte ha raggiunto la vostra linea di produzione?
Quale percorso di riduzione dell'argento state attualmente utilizzando: dita più fini, argento rivestito di rame o elettroplaccatura del rame?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Il Punto di Vista di Ooitech
Il vero obiettivo di produzione non è la più piccola apertura dello schermo; è il più basso consumo di argento che può essere mantenuto senza sacrificare la resistenza di contatto, la resa o il tempo di attività. Un processo da 6 µm crea valore solo quando la reologia della pasta, la tensione dello schermo, i parametri di stampa, la finestra di cottura e le impostazioni LECO sono qualificati come un unico sistema. Per gli ingegneri di linea, κ, tasso di interruzione e distribuzione della resistenza sono solitamente più utili di un singolo risultato di efficienza della cella migliore.