Materiali per nastro fotovoltaico: anima in rame, durezza e rivestimento
Indice
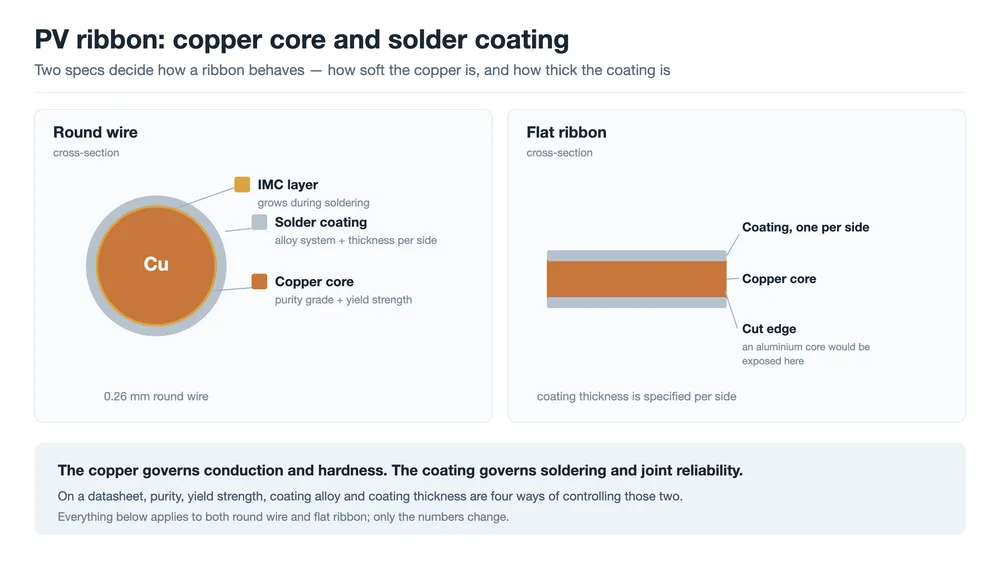
Risposta rapida: Un nastro per PV è un conduttore in rame con rivestimento di saldatura, e le due parti svolgono compiti diversi. Il rame trasporta la corrente e decide quanta sollecitazione il nastro trasmette alla cella quando un giunto si raffredda — il che è una questione di carico di snervamento più che di conduttività. Il rivestimento è la saldatura: stabilisce la temperatura di saldatura, bagna le griglie d'argento e determina quanto dura il giunto. Quattro valori su una scheda tecnica controllano questi due compiti: grado di rame, carico di snervamento, lega di rivestimento e spessore del rivestimento.
Due nastri possono avere lo stesso diametro, lo stesso peso di rivestimento e la stessa bobina. Passali nella stessa stringer e uno produce giunti che sopravvivono ai cicli termici mentre l'altro produce una dispersione di basse forze di trazione e un numero crescente di microcricche. Quando la geometria è identica, ciò che resta è il materiale.
Questo articolo apre il nastro: cosa contribuisce il substrato di rame, cosa contribuisce il rivestimento e quale parametro sulla scheda tecnica del fornitore protegge da quale guasto.
Perché il rame, e perché la durezza conta più della conduttività
I requisiti di un nastro sono in conflitto tra loro. Deve trasportare la corrente della cella con perdite minime, accettare la saldatura in modo affidabile, restare abbastanza morbido da non caricare la cella ed essere abbastanza economico da sparire nella distinta base del modulo. Metti i metalli candidati a confronto e il ragionamento diventa breve.
| Materiale | Resistività (µΩ·cm) | Densità (g/cm³) | Dilatazione (10⁻⁶/K) | Problema principale |
|---|---|---|---|---|
| Argento (Ag) | circa 1,59 | 10.5 | circa 19 | Costo |
| Rame (Cu) | circa 1,72 | 8.96 | circa 17 | Più pesante; volatilità del prezzo |
| Alluminio (Al) | circa 2,82 | 2.70 | circa 23 | Difficile da saldare; si dilata di più |
| Silicio (Si), riferimento | — | 2.33 | circa 2,6 | Il materiale che il nastro non deve danneggiare |
L'argento conduce meglio di qualsiasi altro materiale in tabella e costa circa cento volte più del rame, il che lo esclude per un componente misurato in decimi di grammo per cella. L'alluminio è economico e leggero, ma la sua resistività è circa il 60% più alta, il suo ossido superficiale rende la saldatura convenzionale quasi impossibile e si dilata di più. Il rame è il punto di equilibrio dei quattro requisiti, e le sue statistiche sono ordinarie: più pesante dell'alluminio, meno conduttivo dell'argento, volatile nel prezzo.
L'unico difetto grave è il disallineamento con il silicio. Il rame si dilata a circa 17 × 10⁻⁶/K contro circa 2,6 del silicio, più di sei volte tanto. Immagina cosa significa su una cella intera. Il nastro viene saldato a una temperatura ben superiore a 150 °C e poi si raffredda a temperatura ambiente. In questo intervallo il rame vuole contrarsi di circa lo 0,2%; il silicio sottostante vuole contrarsi di circa lo 0,03%. Qualcosa deve cedere, e la cella è la più fragile delle due.
Ecco perché la specifica che conta di più su un substrato di rame non è la sua conduttività. È quanto è morbido il rame quando arriva alla stringer.
Substrato di rame: grado, purezza e resistività
Il rame per nastro è normalmente rame esente da ossigeno. Nel sistema di gradi cinese ciò significa TU1 o TU2, con contenuti minimi di rame del 99,97% e 99,95%; l'alternativa contenente ossigeno è T2. Le stesse famiglie compaiono altrove come C10100, C10200 e C11000.
| Grado | Contenuto di rame, minimo | Equivalente internazionale approssimativo | Perché è richiesto |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Esente da ossigeno |
| TU2 | 99.95% | C10200 (OF) | Esente da ossigeno |
| T2 | 99.90% | C11000 (ETP) | Contenente ossigeno |
Due ragioni pratiche stanno dietro la preferenza per il rame esente da ossigeno. La prima è la conduttività: meno impurità e meno ossigeno mantengono la resistività più vicina al valore teorico del rame puro. La seconda è il comportamento in ricottura. Nel rame che contiene ossigeno, l'idrogeno di un'atmosfera di forno riducente può reagire con l'ossido di rame ai bordi dei grani, un problema noto nel settore come infragilimento da idrogeno o malattia dell'idrogeno. Il rame esente da ossigeno lo evita, i grani crescono in modo più uniforme e l'addolcimento che esce dal forno è più costante da bobina a bobina.
La seconda ragione è quella di peso commerciale, perché decide quanto è ripetibile la fase di processo successiva. La purezza, in questo contesto, non è uno slogan di marketing. È la differenza tra due bobine di nastro nominalmente identico che arrivano alla stringer con la stessa durezza o con durezze diverse.
Durezza: incrudimento, ricottura e la finestra del carico di snervamento
La durezza nasce come effetto collaterale della produzione. La trafilatura e la laminazione deformano il rame: i grani si allungano nella direzione della lavorazione, le dislocazioni si accumulano, la resistenza a trazione aumenta e l'allungamento diminuisce. Questo è l'incrudimento, e non può essere evitato — il nastro deve pur essere ridotto a misura.
Salda il rame incrudito in un modulo e la contrazione descritta sopra arriva alla cella senza attenuazione. Le celle si incurvano, compaiono microcricche, e spesso sono invisibili alla stringer: la prima prova chiara è un'immagine EL scattata dopo la laminazione.
Perciò la produzione del nastro include sempre una fase di ricottura. Il rame viene riscaldato sopra la sua temperatura di ricristallizzazione, crescono nuovi grani e l'incrudimento viene rimosso. Il carico di snervamento cala bruscamente, l'allungamento aumenta e la sollecitazione che raggiunge la cella cala con esso.
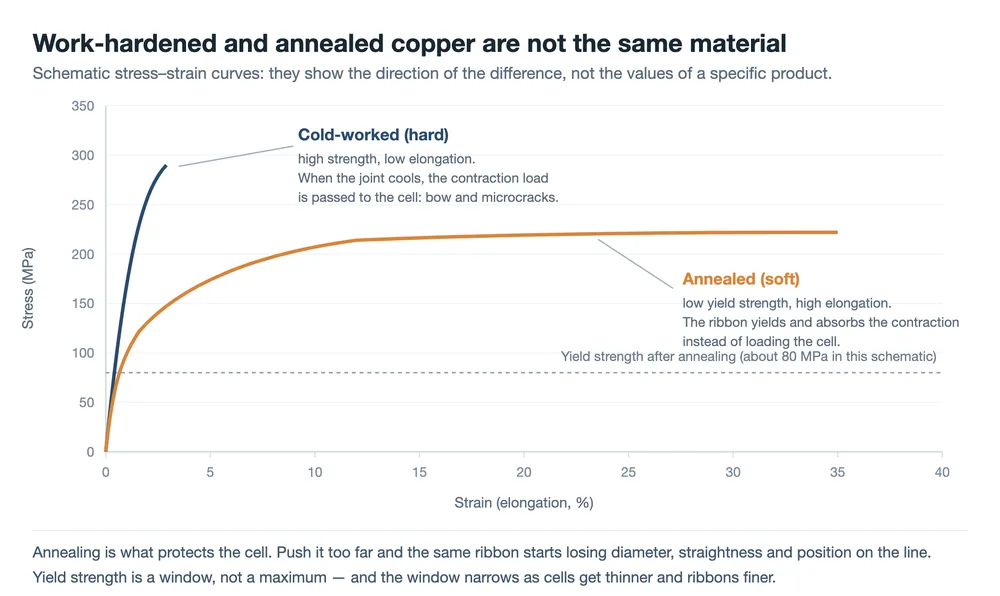
Se un materiale più morbido sia sempre migliore è la domanda successiva ovvia, e la risposta è no. Al di sotto di un certo carico di snervamento, tre cose iniziano ad andare storte sulla linea di produzione dei moduli.
- La tensione nel stringer lo allunga. Un nastro che cede sotto trazione esce più sottile e più lungo di come è entrato, il che si manifesta come un diametro del filo instabile e errori di posizionamento sulla cella.
- La rettilineità peggiora. Il filo tondo sottile si piega più facilmente durante lo svolgimento, l'infilatura e il percorso della bobina, e la precisione di posizionamento ne risente.
- La laminazione lo deforma. Sotto la pressione e la temperatura del laminatore, un nastro troppo morbido si appiattisce o si sposta.
Il carico di snervamento è quindi una finestra piuttosto che un massimo, e la finestra si restringe man mano che le celle diventano più sottili e i nastri più fini. Mantenere la temperatura di ricottura, la velocità di linea e l'atmosfera del forno all'interno di quella finestra — e mantenerle costanti tra i lotti — è una delle capacità di processo fondamentali nella produzione di nastri.
Un'altra proprietà del rame merita una riga a sé: la qualità superficiale. Graffi, bave e macchie di ossido lasciati dalla trafilatura o dalla laminazione offrono al rivestimento una superficie scarsa a cui aderire e uno spessore che varia attorno al filo. Il risultato è un giunto ben riempito da un lato e carente dall'altro. Su un filo tondo da 0,26 mm la superficie rappresenta una quota della sezione trasversale molto maggiore rispetto a una barra collettrice da 6 mm, quindi lo stesso difetto costa di più.
Dove vengono impostate quelle proprietà, e dove fanno danni
Grado, durezza e rivestimento derivano tutti da un'unica sequenza: fusione, trafilatura o laminazione alla dimensione finale, ricottura, stagnatura attraverso un bagno di saldatura, poi taglio e avvolgimento in bobina. Due fasi decidono la maggior parte di ciò che la linea di produzione dei moduli percepirà. La fase di ricottura imposta il carico di snervamento e l'allungamento; la fase di stagnatura imposta la composizione, lo spessore e l'uniformità del rivestimento. Una bobina che deriva in una delle due fasi produce un nastro che supera un'ispezione visiva e fallisce da qualche parte più a valle.
Sul fronte delle attrezzature, quella sequenza è ciò attorno a cui è costruita una linea di trafilatura e stagnatura per filo per nastro fotovoltaico e il nastro per barra collettrice passa attraverso le stesse fasi su una linea di trafilatura, laminazione e stagnatura. A valle, le proprietà si manifestano in luoghi diversi.
- Il stringer applica la tensione e posiziona il nastro. Un materiale troppo morbido si manifesta prima, come deriva del diametro ed errore di posizionamento; uno troppo duro si manifesta più tardi, come incurvamento della cella e microfratture. Il stringer per tabber MBB è il luogo in cui questo compromesso viene risolto per ogni cella che tocca.
- Layup e laminazione applicano pressione e calore, e un nastro con un carico di snervamento troppo basso si appiattisce o migra.
- Le stazioni per barra collettrice e saldatura uniscono nastro a nastro, dove la lega di rivestimento e il flusso decidono come si forma il secondo giunto. Il processo è descritto più in dettaglio in questa nota sulla macchina per saldatura della barra collettrice.
- Cicli termici e calore umido sono gli unici luoghi in cui la conseguenza a lungo termine della scelta della lega diventa visibile, motivo per cui il certificato conta meno del rapporto di prova che lo sottende.
C'è un'implicazione pratica per l'ispezione in entrata, sia che un'azienda produca il nastro sia che lo acquisti. Carico di snervamento e allungamento, spessore del rivestimento e la sua uniformità, condizione superficiale e rettilineità meritano tutti un controllo per lotto. Ognuno è economico da misurare rispetto al costo di trovare lo stesso difetto in un'immagine EL dopo la laminazione.
Leghe di rivestimento: quattro sistemi e ciò a cui ciascuno rinuncia
Il rivestimento è la lega di saldatura. Durante lo stringing fonde, bagna le griglie d'argento sulla cella, e il giunto si forma mentre solidifica. Scegliere la lega è un compromesso a quattro vie tra punto di fusione, comportamento di bagnatura, affidabilità a lungo termine e normative ambientali.
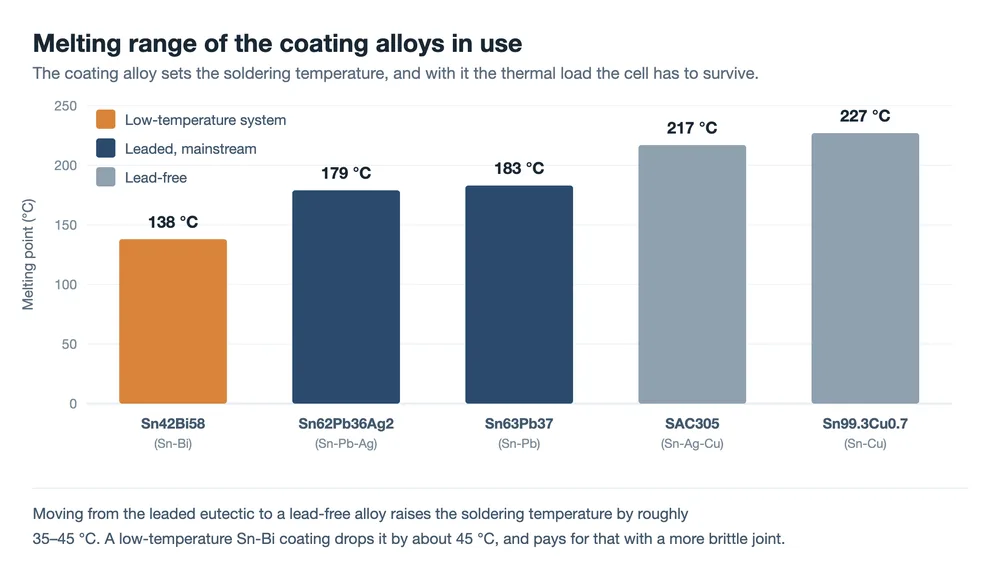
Sn63Pb37 (stagno-piombo). L'eutettico classico, che fonde a circa 183 °C. Bagna bene, tollera un'ampia finestra di processo, costa poco e resiste ai baffi di stagno. Rimane il rivestimento mainstream per le celle convenzionali.
Sn62Pb36Ag2 (stagno-piombo-argento). Una piccola aggiunta di argento abbassa leggermente il punto di fusione e, cosa più utile, sopprime la dissoluzione dell'argento dalle griglie nella lega di saldatura fusa. Meno argento viene consumato dalla griglia durante la saldatura, e il giunto ne risulta più resistente.
Sn42Bi58 (stagno-bismuto). Un eutettico a bassa temperatura a circa 138 °C, utilizzato per tipi di celle che tollerano poco calore, come le celle eterogiunzione, e per wafer sottili sensibili allo stress termico. Il bismuto è fragile, la lega è un conduttore peggiore, e il comportamento a fatica del giunto deve essere verificato anziché presunto.
Senza piombo (SAC305, SnCu e simili). Soddisfa i requisiti ambientali, con punti di fusione generalmente superiori a 217 °C. Una temperatura di saldatura più alta significa più stress termico nella cella e una finestra di processo più stretta.
| Rivestimento | Punto di fusione | Dove si colloca | Cosa costa |
|---|---|---|---|
| Sn63Pb37 | circa 183 °C | Celle convenzionali; il default | Il contenuto di piombo lo esclude in alcuni mercati |
| Sn62Pb36Ag2 | circa 179 °C | Dove conta la dissoluzione dell'argento dalle griglie | Costo del materiale più elevato |
| Sn42Bi58 | circa 138 °C | Celle HJT e sottili sensibili al calore | Giunto fragile, resistività più alta, fatica da testare |
| SAC305, SnCu | circa 217 – 227 °C | Requisiti senza piombo | Temperatura di saldatura più alta; finestra più stretta |
Il motivo per cui il nastro piombato è ancora predominante non è solo una questione di prestazioni e costi. La direttiva europea RoHS limita il piombo nelle apparecchiature elettriche ed elettroniche, ma i moduli fotovoltaici sono rimasti a lungo al di fuori del suo ambito e vengono gestiti a fine vita principalmente attraverso il percorso WEEE. Alcuni clienti e mercati richiedono comunque prodotti senza piombo, quindi la capacità di processo è necessaria anche dove l'impostazione predefinita è il piombo.
La scelta della lega non è isolata. Un nastro a bassa temperatura abbinato a una saldatura a bassa temperatura riduce il carico termico su una cella sottile, ma il comportamento di quel giunto sotto cicli termici deve essere confermato da prove TC; la resistenza iniziale alla trazione non dice nulla al riguardo. Il flussante fa parte della stessa decisione, perché è ciò che rimuove gli ossidi al momento della saldatura affinché la lega possa bagnare e diffondersi. Cambiando il rivestimento, anche l'attività e la formulazione del flussante devono di solito cambiare di conseguenza. I due vengono qualificati insieme, non separatamente.
Composti intermetallici: la variabile lenta in un giunto saldato
La saldatura sembra fusione e solidificazione, ma l'interfaccia è chimica. Lo stagno del rivestimento reagisce con il rame sottostante e con l'argento delle griglie, formando strati di composti intermetallici al confine: fasi rame-stagno e argento-stagno. Uno strato intermetallico sottile e continuo è ciò che rende il giunto un legame metallurgico anziché due superfici a contatto, e la sua presenza è un buon segno.
La complicazione è che la reazione non si ferma quando la lega solidifica. Lo strato si ispessisce lentamente, più rapidamente a temperature più elevate e nel corso della vita utile del modulo. I composti intermetallici sono duri e fragili, e una volta che lo strato è spesso l'interfaccia diventa un percorso di cricca: sotto cicli termici il giunto si rompe lungo lo strato di composto invece di deformarsi.
Ecco perché due nastri con la stessa resistenza iniziale alla trazione possono apparire diversi dopo l'invecchiamento. La resistenza alla trazione misurata il giorno della consegna è un punto di partenza, non un risultato di durabilità, e qualsiasi modifica del rivestimento deve essere letta insieme ai dati di ciclaggio termico che la seguono.
Spessore del rivestimento: la parte della sezione che non conduce
Un fatto è facile da trascurare: la resistività della lega di rivestimento è circa dieci-venti volte quella del rame che ricopre.
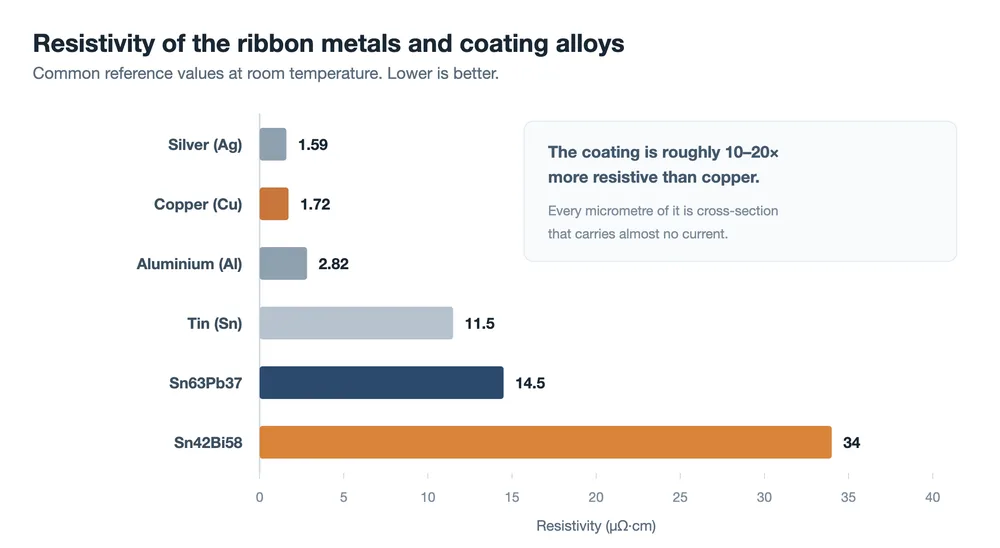
Quindi il rivestimento è la lega di saldatura e quasi per nulla il conduttore, pur occupando sezione trasversale. Prendiamo un filo tondo da 0,26 mm con un rivestimento da 15 µm su ciascun lato. Il nucleo di rame è quindi largo solo circa 0,23 mm, e la sua quota di sezione è all'incirca il 78%. Il restante 22% è, elettricamente parlando, un passeggero.
Più il nastro è fine, più questo conta. Lo stesso rivestimento da 15 µm su un filo tondo da 0,18 mm lascia al nucleo di rame circa il 70% della sezione. Questa sensibilità è una delle ragioni per cui i nastri ultra-fini usati con design di celle senza busbar sono specificati con tolleranze di rivestimento strette: raschiare qualche micrometro dal rivestimento è la sezione conduttiva più economica che si possa ottenere.
Neanche sottile è automaticamente meglio.
- Troppo sottile e non c'è abbastanza lega per riempire il giunto. La resistenza alla trazione cala, e cala ulteriormente dopo lo stoccaggio, perché un rivestimento ossidato bagna meno facilmente.
- Troppo spesso e l'eccesso fuoriesce come sfere o ponti di saldatura, il materiale viene speso su una parte della sezione che non conduce, e l'aspetto e l'isolamento possono risentirne.
- Irregolare è spesso il peggiore dei tre. Un rivestimento eccentrico su filo tondo, o un rivestimento più spesso su una faccia che sull'altra su un nastro piatto, produce un giunto ben riempito da un lato e carente dall'altro, e un'ampia dispersione della resistenza alla trazione su un singolo modulo.
Una specifica di rivestimento deve quindi indicare uno spessore medio, una tolleranza e un requisito di uniformità. Le condizioni di stoccaggio e la durata di conservazione fanno parte della stessa discussione, perché il rivestimento si ossida con il tempo e la saldabilità diminuisce di conseguenza.
Riduzione dei costi: alluminio rivestito di rame, nastro più sottile, rivestimenti a basso contenuto di argento
Il prezzo del nastro è essenzialmente il prezzo del rame più una commissione di lavorazione, il che rende il metallo la variabile dominante. Un calcolo illustrativo: un modulo da 182 mm con 144 semicelle e sedici nastri tondi da 0,26 mm contiene circa 0,27 kg di rame, di cui circa 0,21 kg nel nastro di interconnessione e 0,06 kg nella busbar. Al prezzo spot di Shanghai di settembre 2026 di circa CNY 110.000 per tonnellata, si tratta di circa CNY 30 per modulo, ovvero circa CNY 0,05 per watt, prima della lavorazione. Ogni variazione di CNY 10.000 per tonnellata nel prezzo del rame sposta il modulo di circa CNY 2,7.
Da questa aritmetica derivano tre percorsi.
Alluminio rivestito di rame. Un nucleo di alluminio con un rivestimento di rame conserva gran parte della saldabilità del rame e la maggior parte del vantaggio di peso e costo dell'alluminio. Con il 15% di rame in volume e pari resistenza, il compromesso stimato è un diametro circa il 21% maggiore, un peso circa il 60% di quello del rame e un costo della materia prima vicino al 30%.
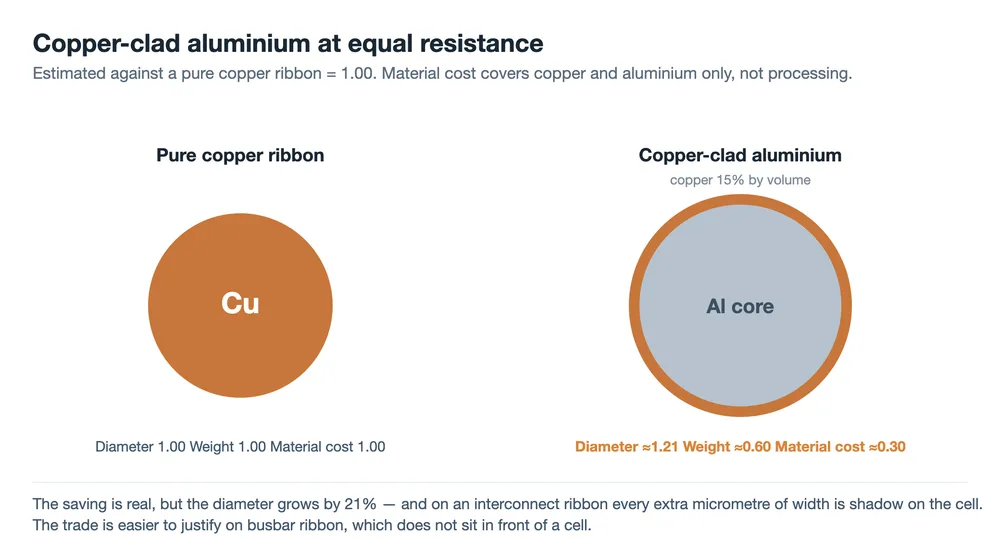
Il diametro è il problema. Su un nastro di interconnessione la larghezza extra si trova davanti alla cella e la ombreggia, il che riprende parte del guadagno. Tre ulteriori questioni devono essere risolte prima che l'alluminio rivestito di rame sia un sostituto diretto: quanto è resistente e stabile l'interfaccia rame-alluminio, perché il ciclaggio termico che la fessura aumenta la resistenza; cosa succede a un'estremità tagliata, dove il nucleo di alluminio è esposto al calore umido e forma una coppia galvanica rame-alluminio; e come si comportano la minore resistenza e resistenza alla fatica dell'alluminio man mano che la sezione diventa più fine. Sulla base delle evidenze finora, il nastro per busbar è il punto di ingresso più facile, poiché non è critico per le dimensioni e non ombreggia nulla. Il nastro di interconnessione richiede che i calcoli di potenza, affidabilità e costo siano fatti correttamente.
Nastro più sottile e più fine. Ridurre la sezione taglia direttamente il rame ed è la stessa direzione del passaggio a filo tondo più fine. Il limite è la perdita di resistenza, che è determinata dal design delle griglie della cella.
Rivestimenti a basso contenuto di argento o senza argento. L'argento è una piccola quota del rivestimento e un costo reale quando il prezzo dell'argento è alto. Sostituire SnPbAg con SnPb dove il requisito di affidabilità lo consente è un risparmio diretto.
| Direzione | Risparmio | Costo o rischio principale |
|---|---|---|
| Alluminio rivestito di rame | Grande: costo della materia prima ridotto a circa il 30% | Diametro aumentato del 21% e conseguente ombreggiamento; rischi di interfaccia e corrosione |
| Nastro più sottile e fine | Medio: dipende dal design della cella | Maggiore perdita per resistenza; limitato dal layout delle gridline |
| Rivestimento a basso contenuto di argento o senza argento | Da piccolo a medio: segue il prezzo dell'argento | La resistenza del giunto e l'affidabilità devono essere riverificate |
Un risparmio conta solo se sopravvive alla perdita di potenza e al rischio di affidabilità. Sul nastro, il costo del materiale e le prestazioni del sistema devono essere calcolati insieme, ed è per questo che la stessa sostituzione può essere ovviamente giusta su una busbar e ovviamente sbagliata su un filo di interconnessione.
Come leggere una scheda tecnica del nastro
Con il modello a due parti in mano, una scheda tecnica si legge diversamente. Ogni parametro è una risposta a una specifica modalità di guasto.
| Parametro | Cosa controlla | Cosa chiedere |
|---|---|---|
| Grado del rame (TU1, TU2, T2) | Resistività e quanto è ripetibile la fase di ricottura | Esiste un certificato di analisi per lotto? |
| Carico di snervamento e allungamento | Sollecitazione sulla cella dopo la saldatura rispetto alla movimentazione in linea | Quale metodo di prova e qual è la banda di tolleranza? |
| Lega di rivestimento | Temperatura di saldatura e durabilità del giunto | Con piombo o senza piombo, e quali dati di affidabilità lo supportano? |
| Spessore del rivestimento, per lato | Volume di stagno rispetto alla sezione che non conduce | Media, tolleranza e come viene misurata l'uniformità? |
| Superficie e rettilineità | Aderenza del rivestimento e precisione di posizionamento sullo stringer | Quale curvatura è specificata e come viene ispezionata la superficie? |
| Vita utile e imballaggio | Saldabilità dopo lo stoccaggio | Codice data, imballaggio sigillato, condizioni di stoccaggio |
Quell'ultima riga è quella più spesso assente da una specifica di acquisto, e quella più probabile a spiegare un calo improvviso della forza di trazione su una linea dove nient'altro è cambiato.
FAQ
Di cosa è fatto un nastro fotovoltaico?
Un nucleo di rame esente da ossigeno con un sottile rivestimento di stagno, tipicamente circa 15 µm per lato su filo tondo. Il rivestimento appartiene a una di quattro famiglie: stagno-piombo, stagno-piombo-argento, stagno-bismuto per processi a bassa temperatura, o una lega senza piombo. I gradi di rame come TU1 e TU2 sono comuni, e il contenuto di ossigeno è sufficientemente basso perché resistività e comportamento in ricottura restino prevedibili.
Perché rivestire il rame con lo stagno?
Perché la saldabilità è l'intero compito del rivestimento. Il rame si ossida, e anche il rame pulito non è ciò che bagna le gridline d'argento e forma il giunto. Il rivestimento fonde durante lo stringing, bagna la metallizzazione della cella e si solidifica nel giunto saldato. Un nastro di rame nudo condurrebbe la corrente perfettamente bene e non riuscirebbe ad attaccarsi alla cella.
Un nastro più morbido significa sempre meno sollecitazione sulla cella?
Per la cella, sì: meno sollecitazione raggiunge il silicio. Per la linea, no. Al di sotto di un certo carico di snervamento il nastro si allunga sotto la tensione dello stringer e perde stabilità del diametro, rettilineità e precisione di posizionamento, e si deforma più facilmente nel laminatore. Il carico di snervamento è specificato come una finestra, e la finestra è più stretta per celle sottili e filo tondo fine.
Il nastro senza piombo è obbligatorio?
Non universalmente. La RoHS europea ha a lungo escluso i moduli fotovoltaici dal suo ambito, e i moduli a fine vita in Europa sono gestiti principalmente tramite la WEEE. Molti progetti quindi usano ancora rivestimenti con piombo, ma un numero crescente di clienti e mercati specifica il senza piombo. Il compromesso è una temperatura di saldatura circa 35-45 °C superiore a quella dell'eutettico con piombo, il che significa maggiore carico termico nella cella e una finestra di processo più stretta.
A cosa serve il nastro in alluminio rivestito di rame?
Innanzitutto per il nastro busbar. Sostituire il rame con un conduttore in alluminio rivestito di rame aumenta il diametro di circa il 21% a parità di resistenza, e un nastro di interconnessione più largo ombreggia la cella. Il nastro busbar non si trova davanti a una cella, il che elimina quell'obiezione. L'uso per interconnessione deve anche rispondere a domande sulla stabilità dell'interfaccia sotto cicli termici e sulla corrosione galvanica dove il nucleo di alluminio è esposto a un'estremità tagliata.
Cosa va controllato nell'ispezione in entrata?
Carico di snervamento e allungamento per lotto, spessore del rivestimento insieme alla sua uniformità, rettilineità o curvatura, condizione della superficie, saldabilità dopo il periodo di stoccaggio che l'impianto usa effettivamente, e il codice data sull'imballaggio. Tutti questi controlli costano meno all'accettazione merci che scoprirli più tardi nelle immagini EL, dove lo stesso difetto è già stato laminato in un modulo.
Considerazioni finali
Il rame conduce, e la durezza del rame decide quanta parte della sollecitazione di saldatura raggiunge la cella. Il rivestimento salda, e il rivestimento decide quanto dura il giunto. Quasi ogni valore su una specifica del nastro è un modo di controllare uno di questi due compiti, e sapere a quale compito appartiene un parametro ti dice da cosa sta proteggendo. Per una linea di moduli la versione pratica è ancora più breve: quando la forza di trazione, il conteggio delle microcricche o la precisione di posizionamento cambiano, la risposta è di solito nel materiale piuttosto che nelle impostazioni della macchina.
I valori di resistività, densità, coefficiente di dilatazione e punto di fusione sono cifre di riferimento comuni e variano leggermente tra le fonti. I dati sul consumo di rame e sul costo sono un calcolo illustrativo basato su un modulo da 182 mm con 144 semicelle e sedici nastri tondi da 0,26 mm e sul prezzo spot del rame di Shanghai di settembre 2026; escludono i costi di lavorazione e varieranno con il mercato. I valori dello spessore del rivestimento sono esempi. Confermare le designazioni di grado e le tolleranze secondo GB/T 5231 e il certificato di analisi del fornitore stesso.
Correlato: Cosa fa un nastro fotovoltaico: tre funzioni, un compromesso si allontana dal materiale e chiede cosa viene effettivamente richiesto al nastro in un modulo.
Correlato: Come si produce il nastro fotovoltaico: trafilatura, ricottura e stagnatura porta le questioni su rame e rivestimento più a fondo nella selezione dei materiali.