Nozioni di base sulla macchina stringer fotovoltaica — Tabber Stringer per celle solari
Indice
Risposta rapida: Una tabber stringer svolge un solo compito all'inizio di una linea di moduli: salda il nastro su singole celle solari e unisce quelle celle in una stringa in serie. Ogni crepa, giunto freddo o nastro disallineato creato qui è permanente, perché nessuna stazione successiva può riparare una connessione già sigillata all'interno del laminato. Il processo funziona fondendo il rivestimento di saldatura sul nastro, quindi la zona di saldatura opera al di sopra del punto di fusione della lega utilizzata: i rivestimenti convenzionali al piombo fondono vicino a 183°C e le comuni leghe senza piombo vicino a 217°C. Le macchine mantengono quella zona entro una tolleranza ristretta, e la nostra piattaforma AM050FH specifica ±7,5°C. Alcuni numeri ti dicono gran parte di ciò che vale una macchina: rottura su celle di Classe A, che le macchine attuali mantengono pari o inferiore allo 0,2%; precisione di posizionamento, tipicamente ±0,15 mm; e produttività allineata al tuo laminatore piuttosto che a un opuscolo. Questa pagina copre le nozioni di base e le tre classi di macchine.
Cosa fa una stringer, la differenza tra macchine manuali, semiautomatiche e completamente automatiche, e i quattro numeri da chiedere prima di leggere qualsiasi preventivo.
Produzione di moduli fotovoltaici · Nozioni di base sul fotovoltaico · di Jerry, Ooitech
Questa è la pagina che invio agli acquirenti che sono nuovi alla produzione di moduli. Non perché la stringer sia difficile da capire, ma perché è l'unica stazione dove un piccolo errore di processo diventa permanente, e la maggior parte delle persone lo impara dopo il primo lotto difettoso.
Cosa fa la macchina
La stringatura è il modo in cui le singole celle diventano una tensione utilizzabile. Una cella produce circa mezzo volt, quindi un modulo ha bisogno che le sue celle siano collegate in serie prima di poter fare qualsiasi cosa di utile. La stringer lo fa saldando il nastro di rame stagnato dal fronte di una cella al retro della successiva, ripetendo lo schema fino a ottenere una stringa completa della lunghezza richiesta dal tuo progetto di modulo.
Sembra un compito meccanico semplice, e meccanicamente lo è. La difficoltà è termica. Il nastro arriva rivestito di una lega di saldatura, e la macchina deve riscaldare quel rivestimento oltre il suo punto di fusione, bagnare i diti di argento della cella e raffreddare di nuovo senza cuocere o rompere il wafer. Un wafer è spesso da 130 a 180 micrometri, cioè meno di un foglio di carta piegato due volte. Riscaldalo troppo velocemente e si inarca. Premilo troppo forte e si scheggia. Questa finestra ristretta è il motivo per cui la scelta della stringer è in realtà una questione di controllo del processo piuttosto che di meccanica.
Le tre classi di macchina
Quasi ogni stringer sul mercato rientra in uno di tre gruppi, e il gruppo conta più del marchio quando si fa il budget. La divisione riguarda quanto del ciclo la macchina gestisce da sola, non quanto è moderno il design.
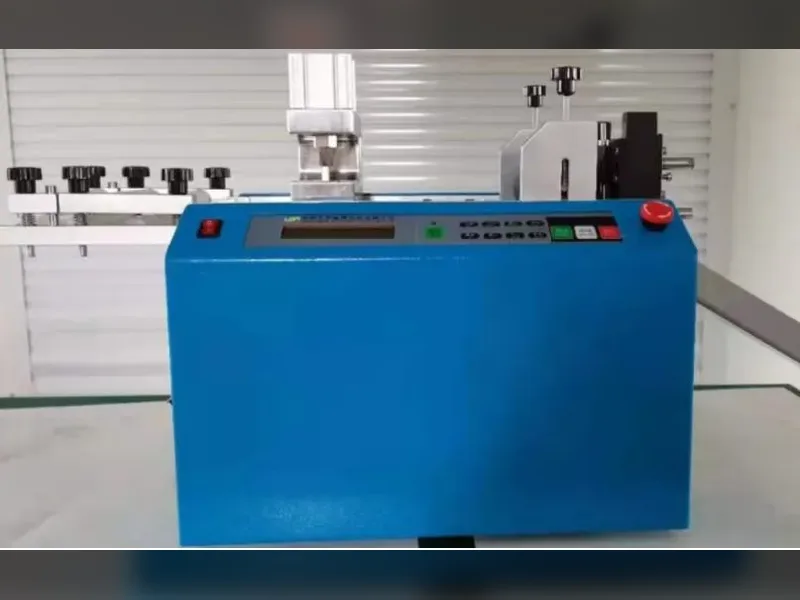
Manuale. L'operatore posiziona le celle e il nastro a mano e salda con utensili semplici o un piano riscaldato. L'investimento è basso e così la coerenza: la precisione di posizionamento è limitata dall'occhio dell'operatore, la produttività si misura in decine di moduli al giorno e il rischio di rottura è alto. Si vedono ancora nei laboratori, nelle linee pilota universitarie e nei laboratori di formazione, e sono un modo ragionevole per validare un progetto di modulo prima di impegnarsi in una linea. Non sono una soluzione di produzione.
Semiautomatica. La macchina si occupa dell'alimentazione del nastro e della saldatura mentre l'operatore gestisce ancora il trasferimento delle stringhe, il carico e lo scarico. Questa è la classe che la maggior parte delle fabbriche incontra per prima, perché suddivide il costo di capitale in fasi e può essere ampliata in seguito. La qualità dipende fortemente dall'operatore, e la coerenza di saldatura varia di più tra i turni rispetto a una piattaforma completamente automatica. Per una linea da 5 a 60 MW è spesso il punto di partenza sensato.
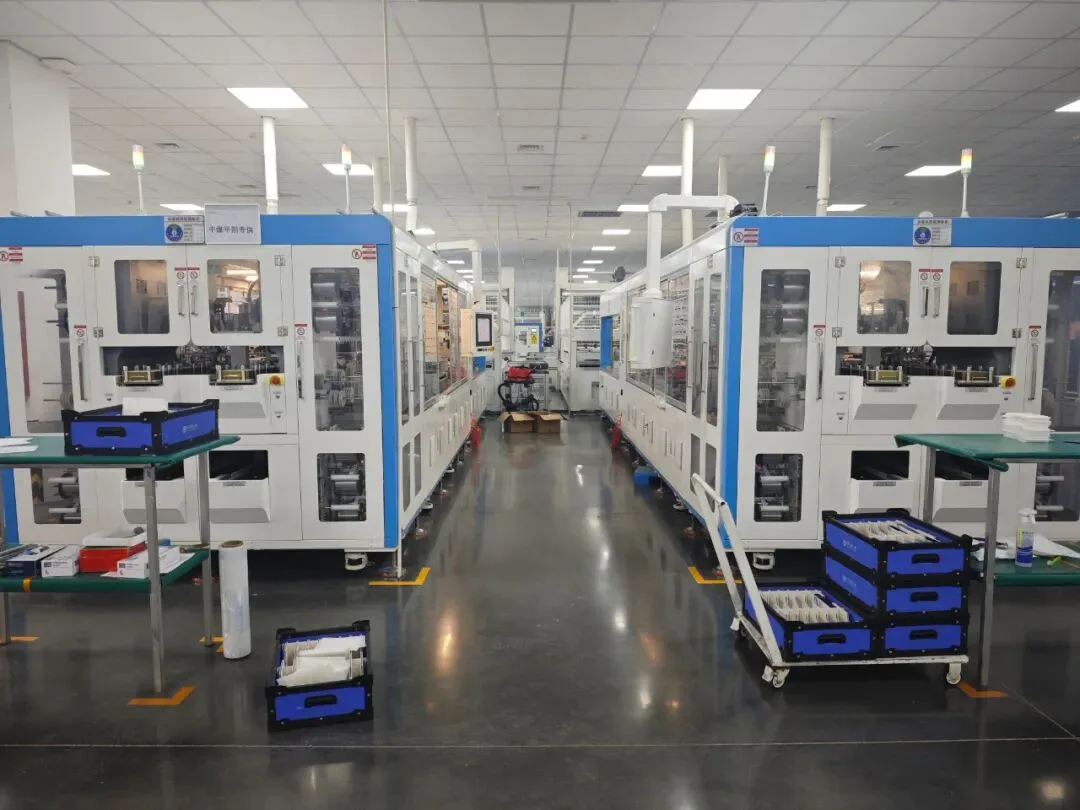
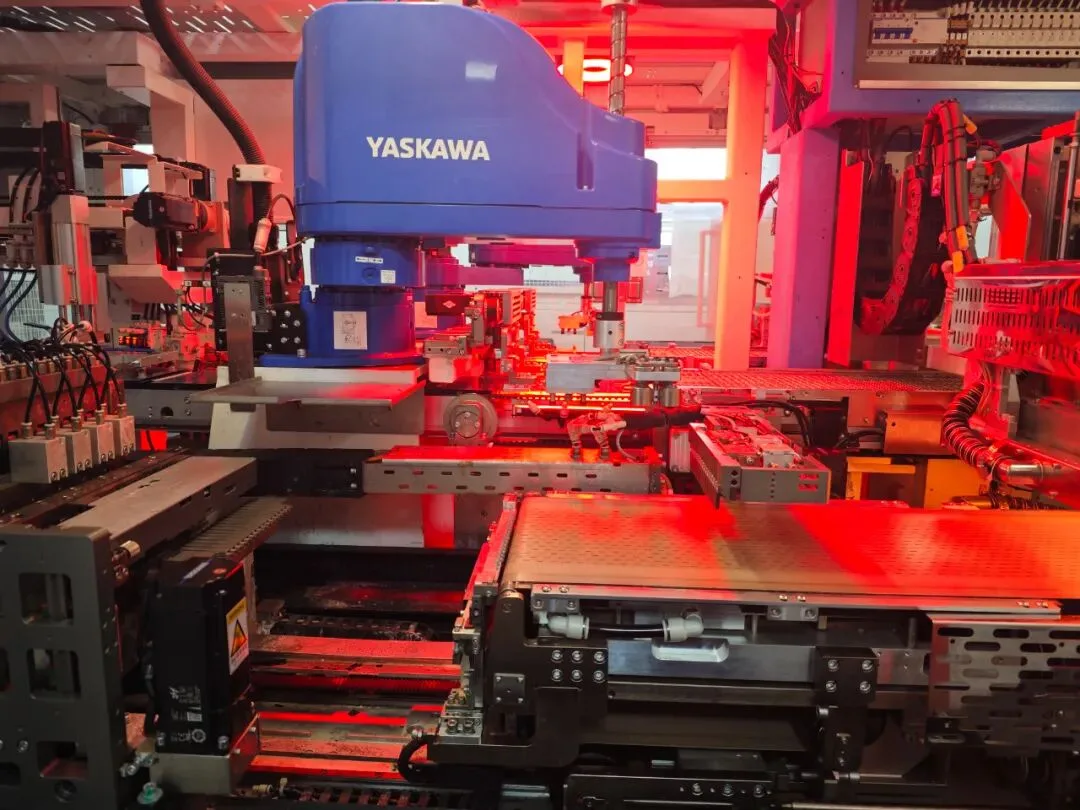
Completamente automatica. Carico, allineamento visivo, alimentazione del nastro, saldatura e trasferimento delle stringhe funzionano tutti senza un operatore nel ciclo. Precisione di posizionamento, produttività e ripetibilità sono tutte superiori, e la dipendenza dalla manodopera cala bruscamente. Il compromesso è il costo di capitale e la necessità di una vera funzione di manutenzione. Le fabbriche di moduli mainstream considerano questa classe come predefinita sopra circa 100 MW.
| Classe | Cosa gestisce la macchina | Dove si colloca |
|---|---|---|
| Manuale | Niente; l'operatore posiziona celle e nastro e salda a mano | Laboratorio, linea pilota, formazione. Non è una risposta di produzione |
| Semiautomatico | Alimentazione del nastro e saldatura; l'operatore trasferisce e carica ancora le stringhe | Linee da 5–60 MW, e aggiornamenti dalla stringatura manuale |
| Completamente automatica | Carico, allineamento visivo, alimentazione del nastro, saldatura e trasferimento delle stringhe | Linee continue, la predefinita sopra circa 100 MW |
Le fasce di capacità sopra indicate sono una regola empirica più che una specifica. Ciò che decide davvero la classe di cui hai bisogno è il tempo di ciclo della stazione dietro di te. Una stringer completamente automatica che alimenta una stazione di layup semiautomatica è denaro speso su un collo di bottiglia che non esiste più.
Dove si colloca nella linea
La stringer si trova dopo la selezione delle celle e il taglio laser, e prima del layup. In quella posizione è il primo passo irreversibile tra una cella e un modulo finito: la laminazione può essere ripetuta e la cornice può essere corretta, ma un giunto freddo o una cella crepata all'interno di una stringa completata resta dentro il modulo per i prossimi 25 anni.
Ecco perché la stringer ha l'abitudine di fissare il tetto alla resa della linea anche quando non è la macchina più costosa sul pavimento. È anche il motivo per cui il suo takt deve essere allineato alla stazione di layup e al laminatore piuttosto che scelto in isolamento. A valle, le stringhe sono unite da un macchina di cablaggio e controllate da un Tester EL, e un disallineamento in uno di quei tre punti si manifesta come una coda piuttosto che come un rapporto di difetti. Se stai ancora mappando l'intera sequenza, la panoramica delle attrezzature di linea esamina ogni stazione in ordine.
Le quattro cifre da chiedere per prime
Una scheda tecnica completa di una stringer arriva a venti parametri. Quattro di essi decidono la maggior parte del risultato, e sono i quattro più spesso lasciati vaghi in un primo preventivo.
- Tasso di rottura. Le macchine di generazione attuale si mantengono pari o inferiori allo 0,2% su celle di Classe A, e la cifra dovrebbe essere indicata con il grado di cella su cui è stata misurata. Qualsiasi valore più alto ti costa celle in modo permanente.
- Precisione di posizionamento e collocamento. Questi sono due numeri diversi. La precisione di posizionamento indica quanto precisamente si muove la macchina; la precisione di posizionamento del nastro indica dove finisce il nastro. Le macchine attuali specificano rispettivamente circa ±0,15 mm e ±0,2 mm, e un preventivo che fornisce una sola cifra senza dire quale sia merita una domanda di approfondimento.
- Produttività, per tipo di cella. Le macchine entry-level raggiungono circa 1.200 celle all'ora, la classe di fascia media 2.400, e le piattaforme ad alta velocità circa 6.800. Le velocità variano a seconda del tipo di cella sulla stessa macchina, quindi una singola cifra senza formato associato dice molto poco.
- Tolleranza di controllo della temperatura. La zona di saldatura deve rimanere all'interno di una banda ristretta tra una giunzione buona e il danno termico. La nostra piattaforma AM050FH specifica ±7,5°C con limiti superiore e inferiore impostabili sull'HMI.
Dove andare da qui
Questa pagina si ferma volutamente all'orientamento. Le due domande successive che i buyer pongono sono come funziona effettivamente la macchina in dettaglio, e come sceglierne una, ed entrambe sono trattate nella guida alle macchine tabber e stringer: le sei stazioni, perché l'infrarosso ha sostituito l'aria calda, il passaggio da multi-busbar a zero-busbar, la compatibilità delle celle tra PERC, TOPCon, HJT e BC, e quanto costano le diverse classi di macchine.
Se sai già cosa vuoi e la domanda aperta è da chi acquistarlo, quella è una decisione separata con la sua checklist, esposta in come valutare un produttore di macchine tabber stringer. Per piattaforme concrete anziché categorie, la SS-1500B è la nostra macchina di classe entry-level e la SS-2500B quella a capacità superiore.
Considerazioni finali: se sei nuovo allo stringing, non iniziare confrontando le macchine. Stabilisci la tua capacità prevista, i tuoi formati di cella per i prossimi due anni e il tempo di ciclo della stazione che già possiedi. Queste tre risposte eliminano gran parte del mercato prima ancora di leggere un singolo preventivo, e sono molto più economiche da cambiare ora che dopo che una macchina è sul tuo pavimento.
Le specifiche fanno riferimento ai dati delle macchine Ooitech. Le fasce di capacità e i valori di precisione sono tipici per ciascuna classe di macchina e vengono confermati in base ai tuoi formati di cella prima del preventivo.