Compatibilità celle BC: sei produttori, un'unica tabber stringer
Indice
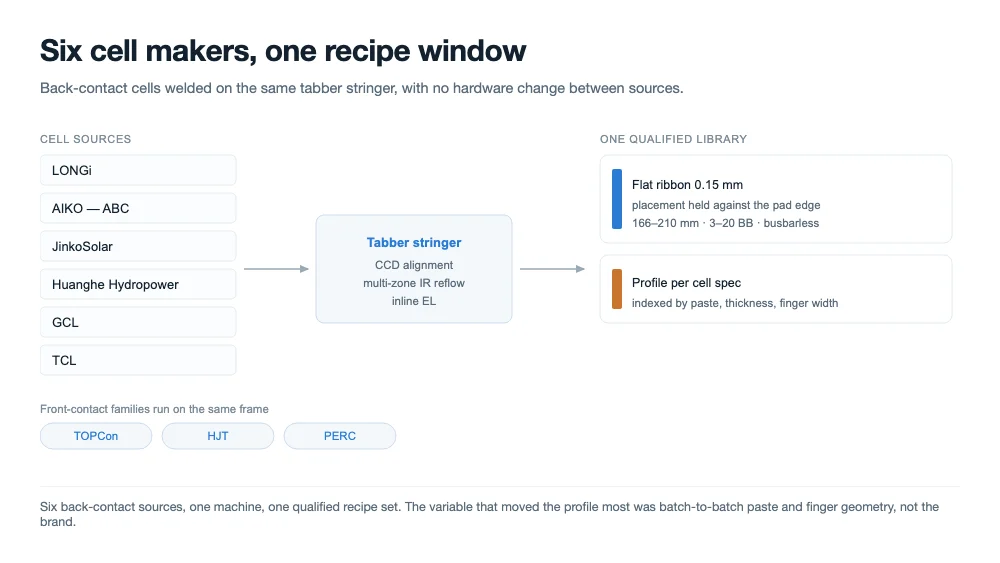
Risposta rapida: Ooitech ha completato un programma di compatibilità che ha saldato celle back-contact di LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL e TCL sullo stesso tabber stringer, utilizzando una sola macchina e una sola libreria di ricette. Le celle TOPCon e HJT sono state processate sulla stessa piattaforma. Il programma ha coperto allineamento, bagnabilità, resistenza del giunto, elettroluminescenza e deformazione dopo lo stringing. Si tratta di un nostro lavoro di test e del feedback dei team di progetto esteri dei produttori di celle, non di una certificazione.
Cosa doveva significare "compatibile" prima di iniziare
Un tabber che processa bene un solo tipo di cella non è difficile da costruire. Un tabber che processa ogni tipo di cella attualmente in produzione di massa, sullo stesso telaio, senza modifiche meccaniche tra un prodotto e l'altro, è un problema diverso. Questo era l'obiettivo: non una saldatura dimostrativa, ma una ricetta di produzione per ogni famiglia di celle che un cliente potesse qualificare ed eseguire.
Abbiamo definito compatibile come quattro condizioni. La macchina deve posizionare il nastro entro la finestra del pad o del finger definita dalla cella stessa. Il giunto deve bagnare e formare uno strato intermetallico su tutta l'area di contatto. La cella deve sopravvivere al ciclo termico senza incrinarsi, e lo string deve uscire sufficientemente piatto da poter essere laminato. Una cella che si salda ma si deforma, o che si salda ma si incrina al layup, non soddisfa la definizione anche se il giunto appare corretto al microscopio.
I tipi di celle passati attraverso la macchina
Il programma ha coperto i prodotti back-contact effettivamente spediti in volume, oltre alle principali famiglie front-contact, in modo che una linea che passa dall'una all'altra non necessiti di una seconda piattaforma. Le celle back-contact provenivano da sei produttori; le celle front-contact dagli stessi cicli del programma.
| Famiglia di celle | Fonti nel programma | Cosa deve superare il giunto |
|---|---|---|
| BC — back contact, senza busbar frontale | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Pad posteriori stretti, allineamento preciso, nastro piatto, deformazione |
| TOPCon — contatto frontale | Stesso programma, fornitura mainstream | Finger sottili, pad multi-busbar, celle sottili |
| HJT — eterogiunzione | Stesso programma, fornitura mainstream | Un limite di temperatura imposto dalla pasta e dallo strato amorfo |
| PERC | Cicli di riferimento | La baseline rispetto alla quale vengono giudicati gli altri |
Le dimensioni delle celle andavano da 166 mm a 210 mm, compresi i formati half-cell forniti da ciascun produttore, e i conteggi busbar da tre a venti, compresi i layout senza busbar. Il posizionamento del nastro utilizzava nastro piatto sulle celle back-contact anziché filo tondo, perché il pad posteriore è una superficie piatta con una larghezza definita e un filo tondo la tocca solo lungo una linea.
Perché le celle back-contact sono più difficili da saldare delle celle che sostituiscono
Su una cella front-contact il nastro si appoggia su ampi pad busbar e il giunto è visibile. Su una cella back-contact entrambe le polarità si trovano sul retro, interdigitate, e l'area saldabile per finger è una frazione di quella offerta da una busbar. Ne derivano tre conseguenze, tutte meccaniche anziché metallurgiche.
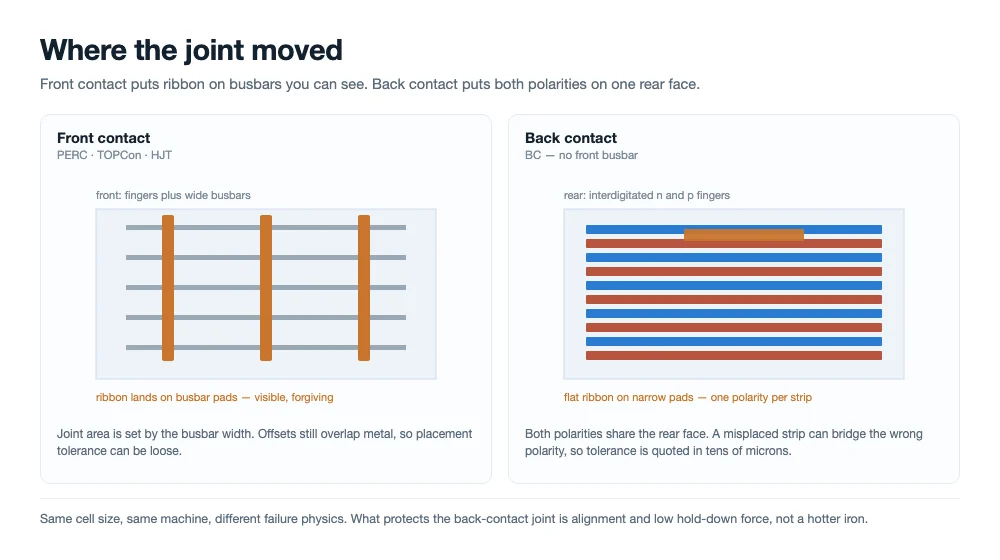
Il contatto frontale lascia il giunto su busbar visibili; il back contact lo sposta su pad stretti sul retro, dove una striscia si trova accanto alla polarità opposta.
La finestra di allineamento si restringe
Un nastro disallineato su una cella con busbar si sovrappone comunque al metallo. Su una cella back-contact lo stesso scostamento può collocare la striscia tra due finger di polarità opposta, il che non è un giunto debole ma un cortocircuito. La tolleranza di posizionamento deve quindi essere espressa in decine di micron e mantenuta per un intero turno, ed è per questo che la piattaforma utilizza l'allineamento CCD anziché soli fermi meccanici.
La cella è più sottile e meno tollerante
Le celle back-contact in produzione di massa si collocano nell'intervallo 130-170 micron, e la superficie posteriore porta l'intero schema di interconnessione. Ogni chilogrammo di forza di trattenuta che una macchina front-contact può permettersi è un rischio di incrinatura qui. La pressione deve essere sufficiente a garantire il contatto e non di più, il che pone l'onere sulla planarità del piano di appoggio e su come viene tensionata la striscia.
La deformazione appare dopo il giunto, non durante
La lega solidifica a una temperatura molto superiore all'intervallo di espansione della cella, e il rame si contrae circa sei volte più velocemente del silicio durante il raffreddamento. Questo disallineamento viene assorbito da lo snervamento del nastro in compressione, che è il meccanismo previsto — ma su una cella back-contact il nastro corre su una superficie che deve anche rimanere piatta per la laminazione. Uno string visibilmente incurvato è un difetto di laminazione in attesa di verificarsi, ed è la modalità di guasto che si manifesta per ultima.
La temperatura alla quale si forma il giunto è la leva singola più importante su tutto questo. Una temperatura di solidificazione più bassa significa meno sollecitazioni bloccate nella cella. Significa anche meno margine per la formazione dello strato intermetallico, quindi la finestra non è "il più freddo possibile" ma "il più freddo che il giunto consente".
Tre chimiche, tre finestre di temperatura, una piattaforma
La ragione per cui una singola macchina può coprire il mercato è che le differenze tra le famiglie di celle sono quasi interamente termiche e meccaniche, ed entrambe sono programmabili. Ciò che cambia tra i prodotti è il profilo, il tempo di permanenza, la pressione di trattenuta, la specifica del nastro e il modello di allineamento — non l'hardware.
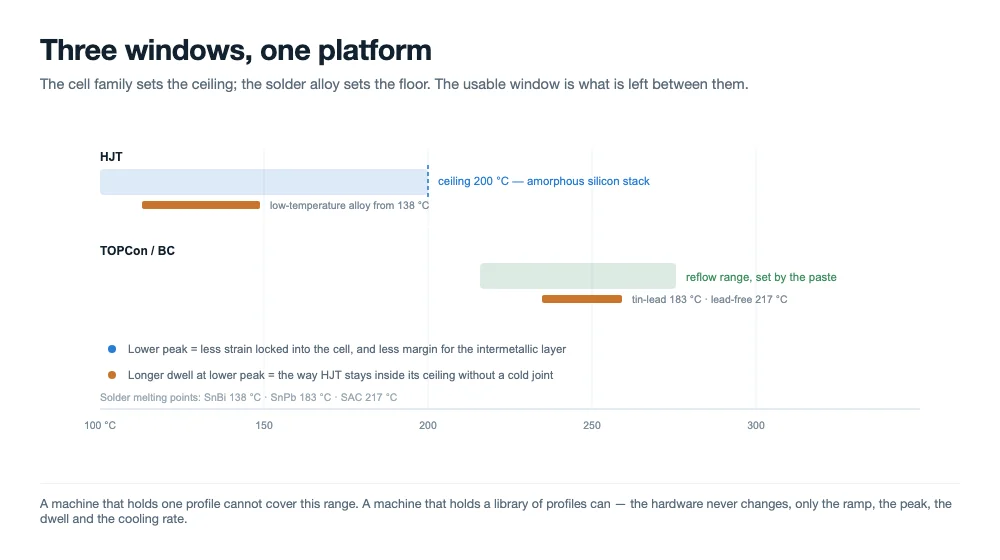
La famiglia di celle stabilisce il limite superiore e la lega di saldatura stabilisce quello inferiore. La finestra utilizzabile è lo spazio tra i due.
| Cosa cambia | BC / TOPCon | HJT |
|---|---|---|
| Temperatura di picco della cella | Intervallo di reflow convenzionale, impostato dalla pasta | Limitata dallo stack di silicio amorfo; il processo è normalmente mantenuto a 200 °C o inferiore |
| Lega di saldatura | Rivestimento standard stagno-piombo o senza piombo | Lega a bassa temperatura, oppure adesivo conduttivo al posto della saldatura |
| Tempo di permanenza e raffreddamento | Breve e controllato; la velocità di raffreddamento influisce sull'imbarcamento | Permanenza più lunga a un picco inferiore, rampa più dolce per evitare shock termico |
| Forza di manipolazione | Bassa, planarità della piastra critica | Il più basso dei tre; lo stack è la parte più fragile della cella |
Un cambio di ricetta tra due famiglie di celle su questa piattaforma è un cambio di libreria: profilo, pressioni e modello di allineamento si caricano insieme, e la prima stringa viene ispezionata prima che la linea rilasci. Questa è la differenza pratica tra "la macchina può farlo" e "puoi farlo girare martedì pomeriggio quando cambia la fornitura di celle".
Come è stato condotto il programma
Ogni tipo di cella è passato attraverso gli stessi sei controlli, nello stesso ordine, così che i risultati potessero essere confrontati tra produttori invece di essere oggetto di discussione.
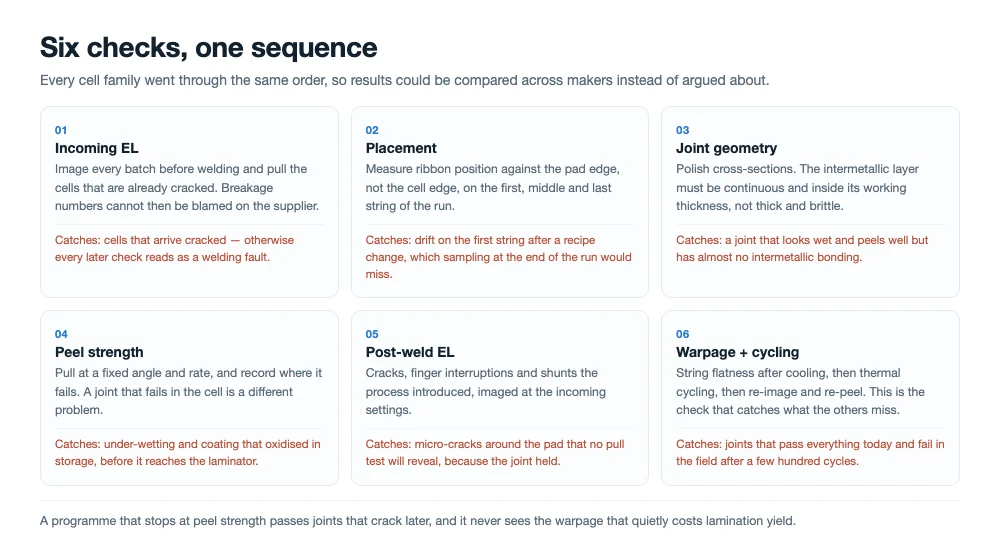
Gli stessi sei controlli su ogni fonte di celle, nello stesso ordine, così che i risultati potessero essere confrontati invece di essere oggetto di discussione.
- EL in ingresso. Ogni lotto è stato ripreso prima della saldatura e ogni cella con una cricca preesistente è stata scartata, così che i numeri di rottura non potessero essere gonfiati da difetti del fornitore.
- Posizionamento. La posizione del nastro è stata misurata rispetto al bordo del pad, non al bordo della cella, sulla prima, centrale e ultima stringa di ogni ciclo.
- Bagnabilità e geometria del giunto. Le sezioni trasversali sono state lucidate per verificare che lo strato intermetallico fosse continuo e all'interno dell'intervallo di spessore di lavoro, invece che spesso e fragile o sottile e incompleto.
- Resistenza alla pelatura. Il nastro è stato pelato a un angolo e a una velocità fissi su un telaio di trazione; è stata registrata la posizione di rottura oltre alla forza, perché un giunto che cede nella cella è un problema diverso da uno che cede all'interfaccia.
- EL post-saldatura. Cricche, interruzioni dei finger e shunt introdotti dal processo, ripresi con le stesse impostazioni dell'ispezione in ingresso.
- Imbarcamento e ciclaggio termico. La planarità della stringa è stata misurata dopo il raffreddamento, poi i gruppi sono passati attraverso il ciclaggio termico prima di essere nuovamente ripresi e pelati.
La sequenza conta. Un programma che inizia con la resistenza alla pelatura e si ferma lì supererà giunti che si criccano tre mesi dopo, e mancherà l'imbarcamento che rovina una resa di laminazione senza mai comparire in una prova di trazione.
Cosa hanno mostrato i risultati
Tutte e sei le fonti back-contact sono state saldate sulla stessa piattaforma senza alcuna modifica hardware tra di esse. La variazione che contava non era da marca a marca ma da lotto a lotto: lo spessore della pasta, la larghezza dei finger e lo spessore della cella hanno spostato il profilo di lavoro più di quanto abbia fatto il produttore della cella, ed è per questo che la libreria di ricette è indicizzata per specifica della cella anziché per nome del fornitore.
Le modalità di guasto che abbiamo visto erano quelle familiari, e hanno risposto alle leve familiari. I giunti freddi risalivano a un picco insufficiente o a un rivestimento ossidato in magazzino. L'ingiallimento e l'infragilimento del nastro risalivano a troppo calore per troppo tempo. Le cricche si concentravano dove la pressione di trattenuta era più alta e lo spessore della cella più basso. L'imbarcamento era correlato alla specifica del nastro molto più fortemente che al profilo di saldatura.
Sulla rottura, la piattaforma è specificata a 0,2% o meno su celle di Classe A e i cicli del programma sono stati coerenti con tale cifra tra le famiglie di celle. I team di progetto che hanno ricevuto campioni saldati dalle operazioni estere dei produttori di celle hanno valutato la qualità del giunto e la resa delle stringhe superiori a quanto avevano visto da apparecchiature comparabili sulle stesse celle. Questa è la loro valutazione dei campioni, non una certificazione, e la trattiamo come un segnale anziché come una specifica.
Dove si fermano queste affermazioni
Tre limiti meritano di essere dichiarati chiaramente, perché una decisione di acquisto basata su un'affermazione sovrainterpretata è una cattiva decisione.
Primo, questo è il lavoro di test di Ooitech stesso più il feedback delle prove dei clienti. Nessun laboratorio di terze parti ha certificato la compatibilità, e nessun produttore di celle ha approvato la macchina. Secondo, la compatibilità è dimostrata sulle specifiche delle celle che ci sono state fornite, il che non equivale a ogni futura revisione di quei prodotti; una nuova pasta o una nuova geometria dei finger è una nuova qualifica. Terzo, la copertura dei tipi di cella è una proprietà della piattaforma e della ricetta, non una promessa che qualsiasi cella girerà alla produttività nominale al primo tentativo. La produttività è funzione di quanta ispezione e manipolazione richiede la cella, e le celle back-contact si collocano all'estremità più lenta.
Cosa cambia per una linea che sceglie il back-contact oggi
Due anni fa una linea di moduli che acquistava back-contact affrontava una scelta tra una macchina dedicata e un compromesso. Una macchina dedicata vincolava la linea a una fonte di celle e a una revisione delle celle. Un compromesso significava accettare perdite di resa sulle nuove celle. La copertura tra i prodotti back-contact in spedizione elimina quel trade-off, e cambia tre decisioni.
Cambia come si scrive la specifica dell'apparecchiatura: la copertura agnostica rispetto alle celle appartiene ai criteri di accettazione, con un elenco nominativo di celle da dimostrare sul proprio materiale prima del saldo. Cambia come si pianifica la capacità, perché una linea che può cambiare famiglie di celle non ha bisogno di un secondo stringer quando il mercato si muove. E cambia ciò che si richiede nella consegna delle ricette, perché il valore è nella libreria di profili qualificati, non nella capacità della macchina di mantenere una temperatura.
Le quattro cose da chiedere a qualsiasi fornitore che fa questa affermazione
Ogni fornitore di tabber ora dirà che gestisce le celle back-contact. Le domande seguenti separano un programma da un paragrafo di marketing.
- Quali celle, esattamente, e a quale revisione? Un elenco di produttori è più debole di un elenco di codici parte e generazioni di pasta.
- Cosa è stato misurato, e rispetto a cosa? Posizionamento rispetto al bordo del pad, pelatura con registrazione della posizione di rottura, imbarcamento in millimetri per stringa, EL a impostazioni abbinate.
- Può essere ripetuto sulle vostre celle? Una prova testimone sul vostro materiale, presso la vostra sede o la loro, con i numeri di accettazione concordati in anticipo.
- Quanto costa un cambio di configurazione? Tempo, materiali di consumo, scarti e formazione degli operatori per cambio, non per macchina.
Se un fornitore risponde a tutte e quattro con numeri e un rapporto di prova, la dichiarazione è probabilmente reale. Se la risposta alla terza è una brochure, non è ancora un programma di compatibilità.
Domande frequenti
Questo significa che la macchina salda qualsiasi cella sul mercato?
Significa che la piattaforma è stata dimostrata sulle celle back-contact, TOPCon, HJT e PERC che ci sono state fornite, in formati da 166 mm a 210 mm e da tre a venti busbar, compresi i layout senza busbar. Una cella con una nuova pasta, una diversa geometria dei finger o un diverso stack di metallizzazione è una nuova qualifica, non un superamento automatico.
Ooitech sta affermando che questi produttori di celle approvano l'apparecchiatura?
No. Le loro celle sono state il materiale di prova. Il feedback è arrivato dai team di progetto esteri che hanno ricevuto campioni saldati, e lo riportiamo come feedback. Non si implica alcuna approvazione, partnership o certificazione, e i nomi dei marchi compaiono qui solo per identificare le celle che sono state saldate.
Una sola macchina può davvero gestire HJT e back contact?
Sì, perché il vincolo su HJT è termico e il vincolo sul back contact è meccanico, ed entrambi sono controllati da parametri anziché dall'hardware. HJT funziona a un picco più basso con una permanenza più lunga e una rampa più dolce; il back contact funziona con reflow convenzionale con posizionamento più stretto e forza di trattenuta inferiore.
Quale produttività ci si deve aspettare sulle celle back-contact?
Inferiore rispetto alle celle front-contact a parità di rating della piattaforma, perché allineamento e ispezione richiedono più tempo per cella. La piattaforma è classificata per 1.000-1.200 celle all'ora nella configurazione standard e 2.400 nella configurazione ad alta velocità; pianificare le linee back-contact al limite conservativo e confermare con una prova cronometrata sulle proprie celle.
Il nastro piatto conta davvero così tanto sul retro?
Conta più che sul fronte. Un filo tondo contatta un pad piatto lungo una linea, quindi l'area di giunzione è piccola e la resistenza al distacco è limitata dalla geometria prima che dalla metallurgia. Il nastro piatto offre una larghezza di contatto definita e un profilo più basso, il che riduce anche la sollecitazione che la striscia impone a una cella sottile.
Cosa succede quando arriva una nuova generazione di celle?
La ricetta viene riqualificata: EL in ingresso, posizionamento rispetto al bordo del pad, sezione trasversale, peel con localizzazione del guasto, EL post-saldatura, deformazione e cicli termici. Su questa piattaforma si tratta di un cambio di libreria e di una prova di qualifica, misurati in giorni anziché in una ricostruzione della macchina.
Considerazioni finali
La tecnologia delle celle si muove più velocemente di quanto le linee di moduli possano essere ricostruite, quindi l'apparecchiatura che vince è quella che non impone una decisione ogni volta che la cella cambia. Saldare sei sorgenti back-contact su un'unica piattaforma è un passo verso questo obiettivo, e la parte utile non è l'elenco dei marchi ma la libreria di ricette e la disciplina di test che vi sta dietro. Chiedete il test, non la dichiarazione.
Letture correlate:
- SS-1500B Macchina automatica per saldatura celle solari: 1.200 celle/h
- SS-2500B Tabber Stringer completamente automatico: 2.400 celle/h
- Roadmap della tecnologia delle celle BC: dalla struttura al processo
- Perché le celle BC sono difficili da produrre: il processo a due fasi self-masked di AIKO
- Struttura e tipi di nastro PV: piatto, tondo e sagomato
- Macchina Tabber e Stringer: Come funziona, come scegliere
- Stringing dei moduli solari: risoluzione dei giunti saldati freddi
- Test EL per pannelli solari: configurazione in linea vs offline
- Produttore solare polacco acquista il BC Tabber Stringer di Ooitech