Tecnologia delle celle solari TBC (contatto posteriore TOPCon): guida completa al processo
Indice
Panoramica della tecnologia
Il contenuto di seguito è condiviso solo a scopo di riferimento. In caso di violazione tecnica o indicazioni errate, non esitare a contattare l'autore per la rimozione o la correzione.
Cos'è una cella TBC?
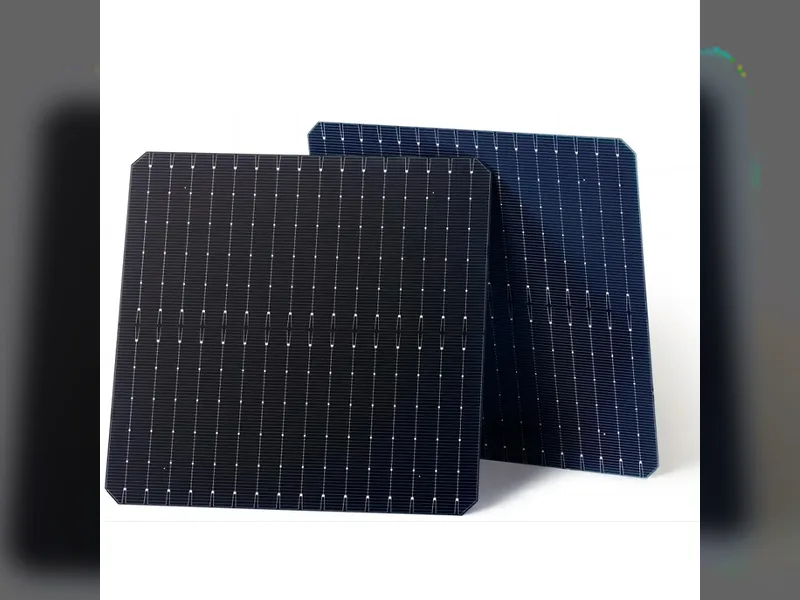
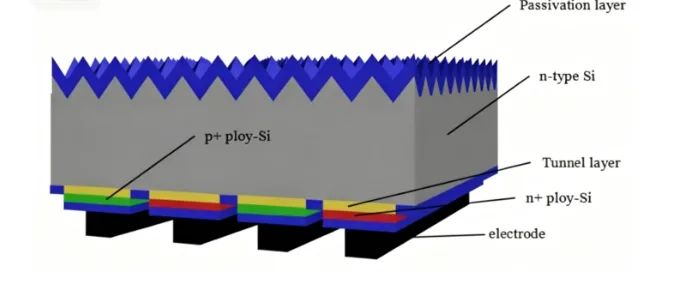
TBC sta per TOPCon Back Contact. Unisce la passivazione TOPCon (ossido tunnel più polisilicio) con la struttura a contatto posteriore interdigitato IBC, quindi viene anche chiamata cella POLO-IBC.
Integra profondamente la passivazione TOPCon con ossido tunnel / polisilicio con il layout a contatto posteriore IBC. Questo offre la forte passivazione posteriore di TOPCon più il vantaggio IBC di nessuna ombreggiatura della griglia frontale, con tutta la raccolta di corrente spostata sul retro. Il risultato è una tensione a circuito aperto più alta e una corrente di cortocircuito più alta. È una delle principali vie N-type ad alta efficienza per la prossima generazione.
Vantaggi principali
Nessuna griglia metallica frontale, quindi la perdita per ombreggiatura frontale è eliminata e Isc aumenta
La passivazione a tunnel TOPCon riduce la ricombinazione posteriore e aumenta Voc
Il layout a contatto posteriore interdigitato P/N ottimizza il percorso di raccolta dei portatori e riduce la resistenza in serie
Rispetto al TOPCon standard e all'IBC standard, bilancia la qualità della passivazione e l'integrazione strutturale
Compatibile con la maggior parte delle apparecchiature principali sulle linee N-type esistenti, quindi il processo può essere aggiornato passo dopo passo
Confronto con le celle convenzionali
TOPCon standard: ombreggiatura della griglia frontale, passivazione TOPCon su tutta l'area posteriore
IBC standard: struttura a contatto posteriore, ma la passivazione si basa su ossido di silicio / nitruro di silicio, senza passivazione a tunnel con polisilicio
TBC (POLO-IBC): struttura a contatto posteriore IBC più passivazione a tunnel TOPCon integrata, quindi sia la struttura che la passivazione sono ottimizzate
Panoramica completa del flusso di processo
Ingresso wafer → pre-pulizia / rimozione danni da taglio → ossido tunnel posteriore + deposizione poly-Si (LPCVD) → deposizione maschera SiN posteriore → prima apertura laser posteriore (area boro) → drogaggio boro (p-poly) → seconda apertura laser posteriore (area fosforo) → drogaggio fosforo (n-poly) → pulizia per rimuovere diffusione avvolgente / BSG / PSG → deposizione film di passivazione posteriore → stampa maschera di cera per proteggere il retro → testurizzazione frontale + incisione isolamento P/N → deposizione film di passivazione antiriflesso SiN frontale e posteriore → serigrafia elettrodo metallico posteriore → cottura → test elettrico → smistamento e imballaggio
Specifiche di processo dettagliate
3.1 Pulizia e lucidatura (pre-pulizia + rimozione danni da taglio)
Scopo: rimuovere lo strato di danni da taglio, impurità metalliche superficiali, particelle e olio; lucidare il wafer su uno o entrambi i lati per ottenere una base di silicio pulita e piatta e mantenere uniforme la successiva deposizione dello strato tunnel.
Attrezzatura principale: linea di pulizia e lucidatura a umido in linea, vasca di lucidatura alcalina, vasca di pulizia acida.
Prodotti chimici chiave: alcali forti (NaOH/KOH), HF, HCl, IPA, additivo per testurizzazione, tensioattivo.
Elementi di monitoraggio chiave:
Perdita di peso per lucidatura: bilancia elettronica
Riflettanza superficiale: tester di riflettanza
Tempo di vita dei portatori minoritari iVoc: tester di vita transitoria WCT-120
Imaging di ricombinazione dei portatori: tester PL (R3-PL)
Rugosità e pulizia superficiale: microscopio ottico
Controllo qualità: danni da taglio completamente rimossi, nessuna macchia o gradino sulla superficie, perdita di peso uniforme, nessuna caduta evidente del tempo di vita.
3.2 Deposizione di ossido tunnel + poly-Si
Scopo: far crescere un ossido tunnel ultra-sottile (SiO₂) e poi uno strato di poly-Si intrinseco sul retro del wafer, formando la struttura di passivazione TOPCon centrale per una forte passivazione di campo e chimica e una bassa ricombinazione posteriore.
Attrezzatura principale: LPCVD a tubo.
Fonti di gas: SiH₄, O₂, N₂ (trasporto / spurgo).
Elementi chiave:
Spessore poly-Si: tester spessore poly, ellissometro
Spessore ossido tunnel: ECV, ellissometro
iVoc (WCT-120)
Uniformità PL
Resistenza di strato (monitoraggio poly intrinseco prima del drogaggio)
Controllo qualità: ossido ultra-sottile e uniforme, poly-Si denso e senza fori, buona consistenza dello spessore su tutta la wafer.
3.3 Deposizione della maschera SiN posteriore
Scopo: depositare uno strato denso di nitruro di silicio (SiNₓ) sul poly-Si intrinseco come maschera di blocco per le successive aperture laser e fasi di drogaggio, consentendo zone di drogaggio selettive.
Attrezzatura principale: PECVD.
Fonti di gas: SiH₄, NH₃, N₂.
Elementi chiave: spessore SiN (ellissometro spettroscopico), indice di rifrazione e uniformità, iVoc, uniformità PL.
Controllo qualità: maschera densa, senza fori, spessore uniforme per garantire l'isolamento del drogaggio.
3.4 Prima apertura laser posteriore (finestra di diffusione del boro)
Scopo: rimuovere selettivamente la maschera SiN sull'area di diffusione del boro mediante ablazione laser locale mantenendo il poly-Si intrinseco sottostante, aprendo la finestra per il successivo poly di tipo p.
Attrezzatura principale: sistema di apertura laser a fibra / nanosecondi o picosecondi, strumento di patterning laser ad alta precisione.
Ottimizzazione del processo: regolare potenza laser, frequenza di ripetizione, velocità di scansione e sovrapposizione del punto in modo che venga rimossa solo la maschera SiN superiore e il poly-Si intrinseco sottostante non venga danneggiato, mantenendo intatta la base di passivazione.
Caratterizzazione chiave: controllo al microscopio ottico della forma del solco, dell'integrità dei bordi e se lo strato poly è bruciato.
3.5 Drogaggio posteriore con boro (p-poly)
Scopo: drogare con boro il poly-Si intrinseco nell'area aperta per convertirlo in poly fortemente drogato di tipo p (p-poly), formando BSG sulla superficie. Il BSG funge successivamente da maschera di blocco naturale per la diffusione del fosforo.
Attrezzatura principale: forno tubolare per diffusione del boro.
Mezzi di processo: fonte liquida BBr₃; ambiente O₂, N₂.
Caratterizzazione chiave: resistenza di strato della zona p, uniformità del drogaggio, integrità della copertura BSG, uniformità del drogaggio PL.
Controllo qualità: drogaggio sufficiente con boro, resistenza di strato uniforme, BSG continuo e completo senza lacune locali.
3.6 Seconda apertura laser posteriore (finestra di diffusione del fosforo)
Scopo: rimuovere la maschera SiN rimanente per esporre il poly-Si intrinseco non drogato come zona di drogaggio di tipo n con fosforo, mantenendo intatto lo strato BSG già formato dai danni laser.
Attrezzatura principale: sistema di patterning / apertura laser.
Focus di processo: controllo preciso dell'energia laser per evitare di perforare lo strato BSG, mantenendo un confine di isolamento pulito tra le zone P e N.
3.7 Drogaggio del fosforo posteriore (n-poly)
Scopo: diffondere il fosforo nel polisilicio intrinseco della seconda finestra per formare polisilicio fortemente drogato di tipo n (n-poly). Il BSG formato nel passaggio precedente funge da maschera autoallineante, bloccando la diffusione del fosforo nell'area p-poly e ottenendo l'auto-isolamento delle zone P/N.
Attrezzatura principale: forno tubolare per diffusione di fosforo.
Mezzi di processo: fonte liquida POCl₃; ambiente O₂, N₂.
Principio chiave: il BSG residuo agisce come barriera naturale alla diffusione e impedisce la contaminazione da fosforo dell'area p-poly. Dopo la diffusione del fosforo, il BSG si trasforma parzialmente in ossido misto boro-fosforo, che rafforza ulteriormente l'isolamento.
Caratterizzazione chiave: resistenza di strato della zona n, isolamento del confine P/N, monitoraggio delle tendenze di dispersione.
3.8 Pulizia per rimuovere la diffusione avvolgente (rimozione BSG/PSG)
Scopo: rimuovere chimicamente tutto il BSG, PSG e i residui superficiali, e rimuovere lo strato avvolgente sui bordi e il drogaggio laterale per evitare dispersioni ai bordi.
Attrezzatura principale: linea di pulizia chimica in linea.
Prodotti chimici chiave: principalmente HF, più additivi acidi e un sistema acido tamponato.
Ausili di processo: soffiaggio con aria secca pulita, asciugatura ad aria calda.
Controllo qualità: vetro di ossido completamente rimosso, superficie pulita senza residui, nessun residuo avvolgente sui bordi.
3.9 Deposizione del film protettivo di passivazione SiN posteriore
Scopo: depositare un film protettivo di passivazione SiN sulla struttura posteriore interdigitata P/N poly per passivare e proteggere l'area di contatto posteriore e bloccare l'attacco chimico nei passaggi successivi.
Attrezzatura principale: PECVD.
Fonti di gas: SiH₄, NH₃, N₂.
Caratterizzazione: spessore SiN, indice di rifrazione, uniformità del film.
3.10 Rivestimento con maschera di cera posteriore (maschera protettiva)
Scopo: rivestire completamente il retro con uno strato protettivo di cera mediante serigrafia per schermare la struttura di contatto posteriore P/N e il film SiN, impedendo che l'attacco frontale successivo attacchi gli strati funzionali posteriori.
Attrezzatura principale: serigrafo (stazione di stampa della cera).
Focus di controllo: stampa della cera completa, nessuna stampa saltata, nessun foro, buona sigillatura dei bordi per garantire che il retro rimanga protetto per tutto il processo.
3.11 Attacco chimico frontale + rimozione della cera e pulizia
Scopo:
Rimuovere il drogaggio in eccesso e gli strati danneggiati sulla parte frontale della wafer
Testurizzare la parte frontale per formare una superficie piramidale e ridurre la riflessione frontale
Ottenere l'isolamento dei bordi tra le zone P e N posteriori tramite attacco laterale per ridurre le perdite ai bordi
Infine, rimuovere la maschera di cera posteriore per esporre la struttura completa dei contatti posteriori
Attrezzatura principale: linea di attacco chimico e testurizzazione in linea a doppia faccia.
Prodotti chimici chiave: alcali forti (NaOH), HF, additivo per testurizzazione, attacco tamponato.
Fonti di gas: aria compressa pulita, soffiaggio con N₂.
Controllo qualità: testurizzazione frontale uniforme, morfologia piramidale qualificata, corretta isolamento P/N, nessun percorso di perdita, rimozione pulita della cera senza residui.
3.12 Film di passivazione antiriflesso SiN anteriore e posteriore
Scopo: depositare un film di passivazione antiriflesso SiN sulla parte frontale per antiriflesso e passivazione superficiale; aggiungere e ottimizzare il film di passivazione posteriore per migliorare ulteriormente la passivazione e l'affidabilità.
Attrezzatura principale: PECVD.
Fonti di gas: SiH₄, NH₃, N₂.
Caratterizzazione: spessore del film anteriore e posteriore, indice di rifrazione, durata dei portatori minoritari, riflettanza.
3.13 Serigrafia e cottura dell'elettrodo posteriore
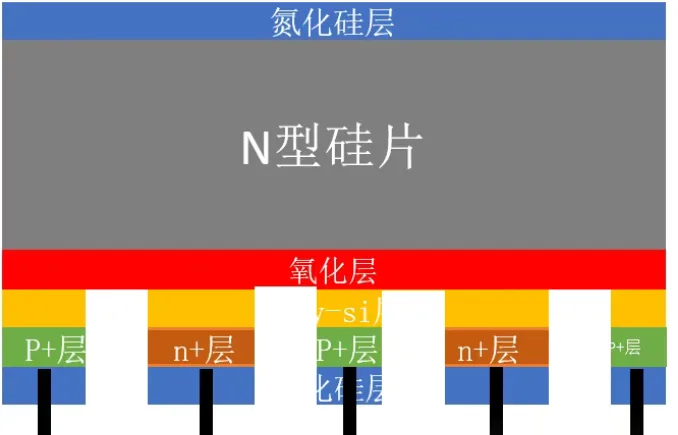
Scopo: stampare elettrodi in argento-alluminio sulla zona P posteriore ed elettrodi in argento sulla zona n-poli per formare gli elettrodi positivi e negativi interdigitati dei contatti posteriori, quindi utilizzare la cottura ad alta temperatura per formare un contatto ohmico tra il metallo e il poli-Si drogato.
Attrezzatura principale: stampante serigrafica dedicata per contatti posteriori, forno di cottura in linea.
Passaggi chiave: stampa con allineamento del pattern dell'elettrodo posteriore → essiccazione → cottura ad alta temperatura (formazione del contatto ohmico).
3.14 Ispezione e smistamento finale
Contenuto del processo: ispezione EL (difetti, micro-crepe, perdite), test elettrico IV (Voc, Isc, FF, Eff), ispezione visiva, classificazione e smistamento, imballaggio e stoccaggio.
Attrezzatura di ispezione: tester EL, tester IV, stazione di ispezione visiva.
Sfide chiave e punti di attenzione
Quali sono le parti difficili della tecnologia TBC e dove dovrebbe andare l'attenzione?
Controllare l'uniformità di spessore dell'ossido tunnel ultra-sottile è difficile
I due passaggi di apertura laser richiedono una precisione di allineamento estremamente elevata
Mantenere intatta la maschera auto-allineata BSG è il cuore del processo
L'incisione di isolamento interdigitato P/N è soggetta a perdite di bordo
La stampa degli elettrodi di contatto posteriore richiede una precisione di allineamento maggiore rispetto alle celle convenzionali
Gestire il decadimento della durata dei portatori minoritari lungo tutto il flusso è difficile
Parametri SPC chiave da monitorare
Spessore dell'ossido tunnel e spessore del poli-Si
Morfologia dell'apertura laser e deviazione di allineamento per entrambi i passaggi
Uniformità della resistenza di strato della diffusione di boro e fosforo
iVoc e durata dei portatori minoritari PL monitorati lungo tutto il flusso
Riflettanza frontale e morfologia della testurizzazione
Micro-crepe EL, perdite e stato dell'isolamento dei bordi
Il Punto di Vista di Ooitech
TBC vive o muore sui dettagli, e la maschera auto-allineata BSG è l'eroe silenzioso qui, poiché permette alle zone di fosforo e boro di organizzarsi senza un terzo passaggio di maschera. Ciò che monitoriamo di più sulle linee di modulo è come queste celle a contatto posteriore ad alta Voc si comportano a valle nella stringatura e laminazione, perché la loro metallizzazione tutta posteriore cambia il gioco dell'interconnessione. Se vuoi vedere linee di moduli N-type reali in funzione, il nostro canale YouTube www.youtube.com/ooitech ha filmati di fabbrica che valgono la pena di vedere.