Macchie PL, blistering e segni di barca: quale passaggio
Indice
Risposta rapida: Le sbavature di fotoluminescenza, la formazione di bolle e i segni della barca sono tre firme di difetti distinte, e la stagione conta: da giugno a settembre, oltre l'80% dei difetti a livello di wafer su molte linee proviene dallo stesso gruppo di cause di processo. I tre appaiono simili in un'immagine a bassa risoluzione e hanno correzioni completamente diverse. Una sbavatura PL di solito indica un problema di contaminazione o manipolazione piuttosto che termico. La formazione di bolle è riconducibile a una fase di deposizione o essiccazione in cui uno strato si è formato in modo non uniforme. I segni della barca sono una firma del portatore — la posizione del wafer nella barca si è riprodotta nel processo. Gli spessori degli strati in gioco sono di 1 nm, 1,5 nm, 3 nm, 5 nm e 6 nm, sufficientemente sottili perché un effetto superficiale prevalga sul comportamento del volume. L'ordine diagnostico dovrebbe seguire la forma del difetto, non l'ordine del processo.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Macchie PL, vesciche e segni di barca: quale passaggio controllare per primo?
Ogni anno da giugno a settembre, oltre l'80% delle fabbriche di celle solari affronta lo stesso identico problema. L'officina è mantenuta a una temperatura costante di 25℃, le ricette di processo rimangono invariate, i flussi di gas sono perfettamente normali e le curve di temperatura rientrano nei limiti di specifica. Eppure, la durata di vita dei portatori minoritari dopo la passivazione continua a diminuire. Le fluttuazioni di resa vengono solitamente liquidate come un vago effetto estivo. Questa guida analizza quattro cause profonde pratiche e tracciabili, offrendo aggiustamenti di processo concreti per la stagione estiva.
Scenario del Problema e Profilo dei Difetti
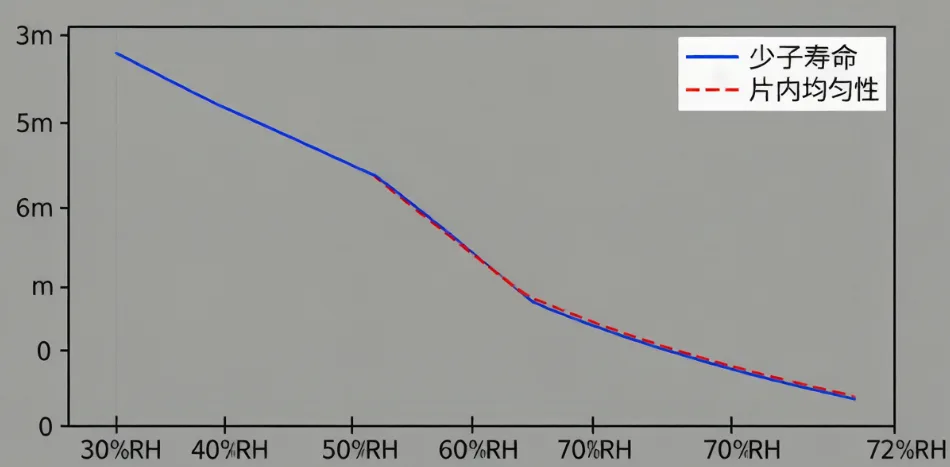
Prendiamo un caso reale da una fabbrica nella Cina orientale questo giugno. L'officina era stabile a 25℃, ma l'igrometro della camera bianca segnava il 72%. Rispetto al 30% di umidità invernale, è più del doppio. Gli ingegneri di processo hanno notato che la durata di vita dei portatori minoritari post-passivazione è diminuita in modo generalizzato, passando dai soliti 2 ms a 1,2 ms. Ancora peggio, le wafer nella parte superiore e inferiore dello stesso tubo mostravano una varianza del 40% nella durata di vita.
Non è un caso isolato. Puoi controllare la temperatura dell'officina, ma l'umidità è un'altra storia. Un improvviso temporale estivo può facilmente spingere l'umidità della camera bianca dal 50% all'80%. Ogni singolo passaggio nel processo di passivazione è altamente sensibile a questa umidità.
La passivazione non è solo depositare un film. Pensala come un razzo a due stadi. Il primo stadio è la deposizione stessa, che si basa sulla passivazione chimica da Al₂O₃ o SiNₓ per saturare i legami pendenti, più la passivazione per effetto di campo per sopprimere la ricombinazione superficiale. Il secondo stadio è la passivazione con idrogeno. Il firing ad alta temperatura forza l'idrogeno fuori dal film, spingendolo nella superficie del silicio e nei difetti di massa per passivare eventuali legami pendenti rimasti.
Il fattore che determina realmente la qualità finale della passivazione è quanto bene l'idrogeno viene rilasciato durante il firing. Il comportamento dell'idrogeno—dalla sua forma nel film alla sua cinetica di rilascio e al percorso di diffusione—è fortemente legato sia alla temperatura che all'umidità. È esattamente per questo che i difetti estivi sono innescati da variazioni di umidità, non da cambi di temperatura.
Quattro Linee di Trasmissione dell'Umidità nella Passivazione
Analizziamo questo problema in quattro linee di trasmissione specifiche. L'officina potrebbe essere a temperatura controllata, ma queste quattro aree sono direttamente influenzate dalle condizioni estive.
Linea 1: Deviazione dell'idrogeno causata dalla temperatura dell'acqua di raffreddamento
Le camere PECVD necessitano di un raffreddamento costante durante la deposizione per mantenere un campo di temperatura preciso. I chiller di solito hanno i condensatori sul tetto o all'esterno, utilizzando acqua di fiume o di pozzo che è completamente alla mercé della stagione.
In inverno, le temperature esterne si aggirano intorno ai 5–10℃, mantenendo l'acqua di raffreddamento perfettamente stabile a 20–22℃. In estate, il calore supera i 35℃. L'efficienza del chiller diminuisce e le temperature dell'acqua di raffreddamento salgono facilmente a 28–30℃.
La tua camera bianca potrebbe essere ancora a 25℃, ma quell'acqua di raffreddamento più calda altera direttamente la temperatura della parete della camera PECVD. La distribuzione della radiazione termica si sposta. I wafer posizionati in punti diversi all'interno del tubo sperimentano temperature di deposizione effettive completamente diverse. Il divario di temperatura tra i wafer superiori e inferiori si allarga, il che spiega quella massiccia varianza del 40% nella durata di vita all'interno dello stesso lotto.
Che tu stia usando ALD per Al₂O₃ o PECVD per SiNₓ, una temperatura della camera modificata significa che la densità del film e il contenuto di idrogeno cambieranno.
| Temperatura di deposizione | Caratteristiche del film | Comportamento dell'idrogeno |
|---|---|---|
| Leggermente bassa | Denso, alto contenuto di H, principalmente N-H/Si-H | Richiede una temperatura di cottura più alta per il rilascio completo |
| Leggermente alta | Lasso, alto contenuto di H, legami H deboli | Si rilascia troppo velocemente, si accumula all'interfaccia |
La produzione industriale si basa su una finestra ottimale molto ristretta che bilancia densità del film e contenuto di idrogeno. Una deviazione di appena ±5℃ può farti uscire da quella finestra. Quando l'acqua di raffreddamento estiva diventa troppo calda, l'intero campo di temperatura della camera si sposta e i parametri del film derivano di conseguenza.
Linea 2: Vesciche AlOₓ da storia termica non corrispondente
Questo problema si nasconde in un intervallo di tempo che la maggior parte delle persone non nota. Le apparecchiature ALD mainstream eseguono tipicamente 28–35 cicli per la deposizione di Al₂O₃, arrivando a uno spessore di 4,5–6 nm. La successiva deposizione di SiNₓ con PECVD avviene tra 400–580℃. Quella temperatura è già abbastanza alta da far muovere aggressivamente l'idrogeno all'interno dell'Al₂O₃.
Se la velocità di riscaldamento e il tempo di mantenimento del PECVD sono regolati correttamente, una parte dell'idrogeno nell'Al₂O₃ viene rilasciata senza problemi durante questa fase di preriscaldamento. Il resto rimane stabile e si rilascia correttamente più tardi nel forno di cottura. Le condizioni estive rovinano questo ritmo.
Innanzitutto, si verificano fluttuazioni nel processo ALD. Lo strato di Al₂O₃ di 5 nm è un punto ottimale per costo e passivazione, il che significa che il suo contenuto assoluto di idrogeno è naturalmente elevato. L'elevata umidità estiva fa sì che più idrogeno rimanga intrappolato nel film.
In secondo luogo, la deposizione di SiNₓ tramite PECVD agisce come una fase di ricottura primaria per l'Al₂O₃. Se il riscaldamento è troppo rapido o il mantenimento ad alta temperatura è troppo breve, l'idrogeno non si rilascia a sufficienza.
In terzo luogo, le temperature di cottura raggiungono i 700–900℃. Tutto quell'idrogeno intrappolato erutta in una volta, diffondendosi verso l'interfaccia Si/Al₂O₃. Forma molecole di gas H₂ e crea un'enorme pressione locale.
Infine, quando la pressione supera la forza di adesione del film, si verifica la formazione di bolle.
Elevata umidità -> Più H intrappolato -> Scarsa pre-rimozione PECVD -> Alta temperatura di cottura = Formazione di bolle.
Al microscopio, vedrai la superficie del wafer coperta da piccole bolle di 2–10 μm di diametro. Ogni singola bolla rappresenta una zona morta dove la passivazione è persa.
Linea 3: Umidità di fondo elevata nei forni a tubo
Questa è facilmente la linea più trascurata, ma incredibilmente fatale nella produzione estiva. Durante il tempo di attesa, i forni a tubo PECVD sono esposti all'atmosfera. L'aria estiva raggiunge il 60–80% di umidità relativa. Il tubo del forno assorbe molta più umidità rispetto all'inverno.
Quando si pompa e si riscalda per la deposizione, quell'umidità intrappolata si desorbe e si mescola con il gas di processo. Questa umidità di fondo sconvolge completamente la deposizione di SiNₓ in tre modi:
Deriva dell'indice di rifrazione: SiNₓ richiede un indice di rifrazione rigoroso di 2,05–2,10 per controllare l'assorbimento della luce e la passivazione. L'umidità di fondo altera il rapporto Si/N. L'umidità estiva può facilmente far scendere l'indice sotto 2,05, uccidendo la qualità della passivazione.
Legami idrogeno alterati: L'H⁺ nel vapore acqueo compete con i legami Si-H e N-H nel SiNₓ. Sconvolge il modo in cui l'idrogeno si rilascia durante la cottura successiva.
Pulizia dell'interfaccia degradata: L'umidità forma uno strato metastabile di Si-OH sulla superficie del wafer all'inizio della deposizione. Questo rovina il legame tra il silicio e l'Al₂O₃ o SiNₓ, facendo immediatamente aumentare la densità dei difetti all'interfaccia.
Linea 4: Il divario Q-time nascosto prima dell'ossidazione tunnel
Questo accade all'inizio della linea, subito dopo la lucidatura alcalina e prima della deposizione dell'ossido di tunneling. Il silicio nudo esposto all'aria sviluppa uno strato di ossido nativo, e la velocità di crescita dipende interamente dall'umidità e dalla temperatura ambiente.
A 25℃ e 80% di umidità relativa, il silicio nudo sviluppa uno strato di ossido nativo di 1 nm in appena un'ora. Se guasti alle apparecchiature o ritardi nella programmazione lasciano questi wafer in sala bianca per due o tre ore, lo strato nativo può raggiungere 1,5 nm o più.
Questo ossido nativo è poroso e pieno di difetti. Quando si cerca di far crescere sopra di esso un ossido di tunneling di alta qualità da 1,2–1,5 nm, i due strati si combinano. Ora lo strato di tunneling è spesso 2–3 nm, il doppio della specifica di progetto, con una qualità strutturale pessima.
Questo innesca una brutale reazione a catena. Lo strato di tunneling troppo spesso blocca il tunneling degli elettroni. Durante il drogaggio del polisilicio, il fosforo fatica a diffondersi attraverso questa barriera spessa. Le aree in cui lo strato di tunneling è troppo sottile vengono sovra-drogate, causando ricombinazione Auger e riducendo la durata di vita, che si manifesta come macchie scure nei test PL. Le aree in cui è troppo spesso vengono sotto-drogate, aumentando la resistenza di contatto. Questo causa bordi scuri attorno ai segni del carrello nei test EL. In definitiva, la tensione a circuito aperto (Voc) crolla in tutto il lotto.
Sintesi della causa principale: quattro trasmissioni, non un singolo guasto
I problemi di passivazione estivi non sono nuovi, ma gli ingegneri perdono tempo a controllare menu e flussi di gas perché cercano un singolo punto di guasto. La causa principale è l'umidità che sconvolge l'intera catena.
L'aumento dell'acqua di raffreddamento sposta la temperatura della camera. L'elevata umidità ambientale aumenta il contenuto di idrogeno e causa la formazione di bolle. L'umidità nel forno in standby rovina l'indice di rifrazione del SiNₓ. La lavorazione ritardata lascia crescere l'ossido nativo fuori controllo, causando macchie PL e segni del carrello.
Suggerimenti pratici per il controllo del processo estivo
Ecco come risolvere sul campo.
Prima, monitora l'acqua di raffreddamento. Tieni traccia della temperatura di ingresso e del delta di temperatura, non solo della temperatura della camera. Se l'acqua di raffreddamento supera i 24℃, controlla subito i chiller e, se necessario, compensa manualmente con la potenza del PECVD o il tempo di deposizione. Collega il punto di rugiada della sala bianca al monitoraggio giornaliero.
Secondo, adatta le ricette ALD per l'estate. Aumenta leggermente la temperatura di deposizione ALD nell'intervallo 180–300℃, oppure estendi il tempo di spurgo. Questo rende il film più denso e riduce il contenuto iniziale di idrogeno, prevenendo la formazione di bolle in seguito. Inoltre, estendi la velocità di riscaldamento o il tempo di mantenimento durante la deposizione di SiNₓ con PECVD per dare all'idrogeno più tempo per rilasciarsi in modo uniforme.
Terzo, cuoci i tuoi forni a tubo più spesso. Esegui una breve cottura a 500℃ per 15 minuti ogni 4 ore durante lo standby per eliminare l'umidità assorbita. Se possibile, mantieni una leggera spurgo di N₂ a pressione positiva durante lo standby.
Quarto, crea una ricetta di passivazione estiva dedicata come riferimento. Non tirare a indovinare. Tieni pronti una serie di parametri ALD e PECVD da utilizzare quando l'umidità supera una soglia specifica.
Quinto, controlla rigorosamente il tuo Q-time. I wafer devono passare dalla lucidatura alcalina al forno di ossidazione in meno di un'ora. Se c'è un ritardo, conservali in un armadio ad azoto a bassa umidità.
Checklist rapida per la passivazione estiva
| N. | Voce di controllo | Obiettivo di controllo | Persona responsabile |
|---|---|---|---|
| 1 | Temperatura acqua di raffreddamento | Monitoraggio giornaliero, avviso se supera la soglia | Attrezzatura/Impianto |
| 2 | Punto di rugiada della camera bianca | Rispetto rigoroso dei limiti di base | Impianto |
| 3 | Cottura del forno a tubo | Breve cottura ogni 4 ore in standby | Ingegnere di processo |
| 4 | Q-time dalla lucidatura all'ossidazione | Meno di 1 ora | Team di produzione |
| 5 | Ricette ALD/PECVD | Passare alla baseline estiva predefinita | Team di processo |
Il Punto di Vista di Ooitech
La stabilità dell'attrezzatura è altrettanto critica quanto la ricetta di processo quando i picchi di umidità stagionali interrompono la produzione. Le fabbriche affrontano spesso cali di resa semplicemente perché l'umidità ambientale altera la storia termica e le dinamiche dell'idrogeno degli strati di passivazione. Affrontare queste variabili nascoste—come l'efficienza del chiller, il Q-time atmosferico e il desorbimento dell'umidità in standby—fa un'enorme differenza nel mantenere un'efficienza cellulare costante. Padroneggiare questi controlli ambientali sottili è ciò che distingue un impianto di produzione di pannelli solari medio da una linea di produzione ottimizzata e ad alta resa.