Perché l'anodizzazione è il trattamento superficiale mainstream
Indice
Risposta rapida: L'anodizzazione è il trattamento superficiale mainstream per i telai in alluminio dei moduli solari perché fa crescere uno strato di ossido dall'alluminio stesso anziché applicare un rivestimento sopra di esso. Ciò è importante per un componente che si prevede resista 25 anni all'aperto: una vernice o un rivestimento in polvere può scheggiarsi e lasciare che la corrosione inizi sul bordo esposto, mentre uno strato anodizzato è parte integrante della superficie. Lo spessore è specificato dalla classe di anodizzazione, e standard come CPIA 0117 definiscono le classi AA10, AA15 e AA20, dove il numero indica lo spessore dell'ossido in micron. Un'anodizzazione più spessa offre un maggiore margine di resistenza alla corrosione e costa di più. La scelta della lega del telaio interagisce con questo — un'estrusione 6063 con una tempra definita come HV300 si comporta in modo prevedibile durante l'anodizzazione, mentre una lega scarsamente controllata può produrre una finitura irregolare e uno strato di ossido più debole.
Produzione di moduli fotovoltaici · di Jerry, Ooitech
Introduzione
In un modulo fotovoltaico, il telaio in alluminio funge da materiale strutturale e di tenuta chiave. La sua quota di costo si colloca subito dopo le celle solari, di solito tra l'8,5% e il 13%, rendendolo una delle parti centrali che mantiene un modulo funzionante in modo affidabile all'aperto per 25 anni o più.
Esistono diversi modi per trattare la superficie di un telaio in alluminio, tra cui anodizzazione, verniciatura elettroforetica e rivestimento a polvere (PVDF). Ma l'anodizzazione (soprattutto bianco argento e nero) è diventata la scelta assolutamente mainstream. Questo non è casuale. È perché l'anodizzazione può soddisfare sistematicamente e completamente le severe richieste prestazionali che un modulo fotovoltaico impone al suo telaio. Le ragioni principali possono essere raggruppate nei seguenti punti.
Costruire una barriera anticorrosione superiore per ambienti difficili
I moduli fotovoltaici devono servire a lungo termine in tutti i tipi di climi in tutto il mondo, da deserti aridi e foreste pluviali umide a zone costiere, offshore e industriali altamente corrosive. Queste diverse condizioni impongono requisiti di resistenza agli agenti atmosferici severi sul telaio. Il telaio in alluminio deve resistere a radiazioni UV, sbalzi di temperatura giorno-notte, spruzzi di sale acido-alcalino e abrasione da sabbia. L'alluminio forma naturalmente uno strato di ossido in aria, ma è sottile (circa 0,1μm), irregolare e poroso. In tali ambienti, quello strato naturale è protettivo quanto un foglio di carta.
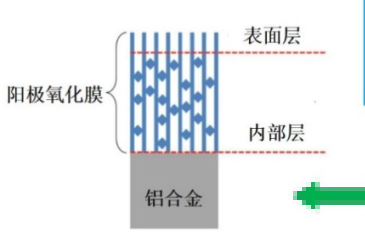
L'anodizzazione utilizza un metodo elettrochimico per far crescere un film ceramico di ossido di alluminio (Al₂O₃) denso, duro e fortemente legato in-situ sulla superficie della lega di alluminio. Questo strato artificialmente potenziato è la base della resistenza alla corrosione del telaio.
Lo standard di spessore del film anodico per i telai in alluminio fotovoltaico è compreso tra 10 e 25μm. Questo intervallo è impostato considerando diversi fattori: uno spessore del film sufficiente isola efficacemente il substrato di alluminio dall'ambiente esterno, bloccando umidità, spruzzi di sale e pioggia acida dalla corrosione del telaio, prolungando la vita utile del modulo in condizioni meteorologiche esterne avverse.
Se il film è troppo sottile (ad esempio, sotto i 10μm), la protezione del telaio potrebbe essere insufficiente, portando a una rottura localizzata del film di ossido e innescando vaiolature o crepe che influenzano la resistenza strutturale complessiva. D'altra parte, se il film è troppo spesso (oltre i 25μm), la protezione migliora ma i costi di produzione aumentano, e uno strato eccessivamente spesso è più fragile, rendendolo più incline a crepe sotto impatto durante l'installazione o il trasporto, il che in realtà riduce l'affidabilità.
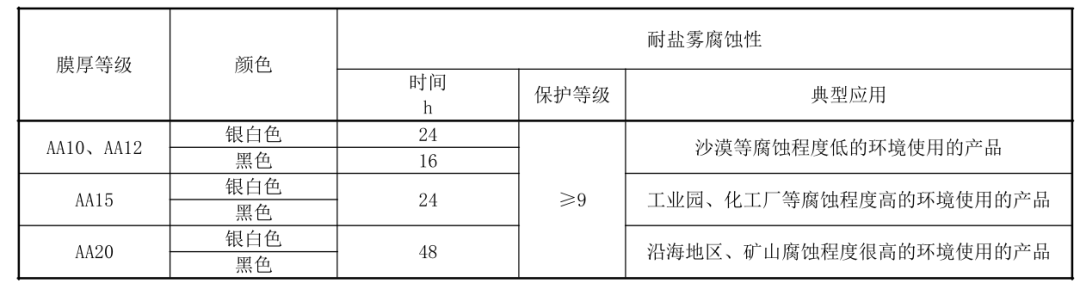
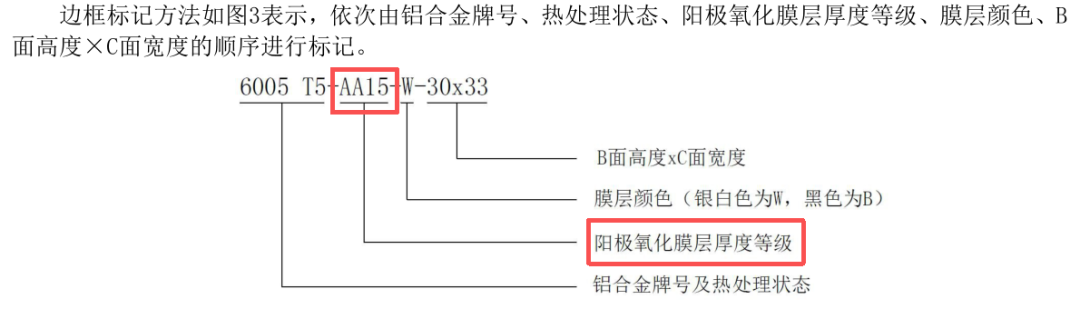
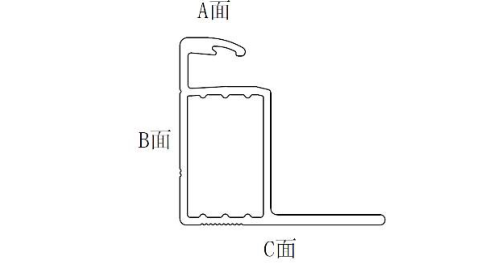
Secondo lo standard T/CPIA 0117-2025, i film anodici sono classificati per spessore (come AA10, AA15, AA20) per adattarsi a diversi ambienti corrosivi. Ad esempio, il grado AA15 è raccomandato per ambienti più corrosivi come parchi industriali e impianti chimici, mentre AA20 è riservato ad ambienti ad altissima corrosione come zone costiere e miniere.
Fornire la giusta conducibilità e sicurezza di messa a terra mantenendo l'isolamento
Questa è una proprietà apparentemente contraddittoria ma cruciale. L'alluminio è un buon conduttore, il che consente al telaio di fungere facilmente da parte del percorso di messa a terra del modulo, incanalando la corrente dei fulmini o l'elettricità statica per fornire protezione contro i fulmini e continuità di messa a terra per la sicurezza del sistema.
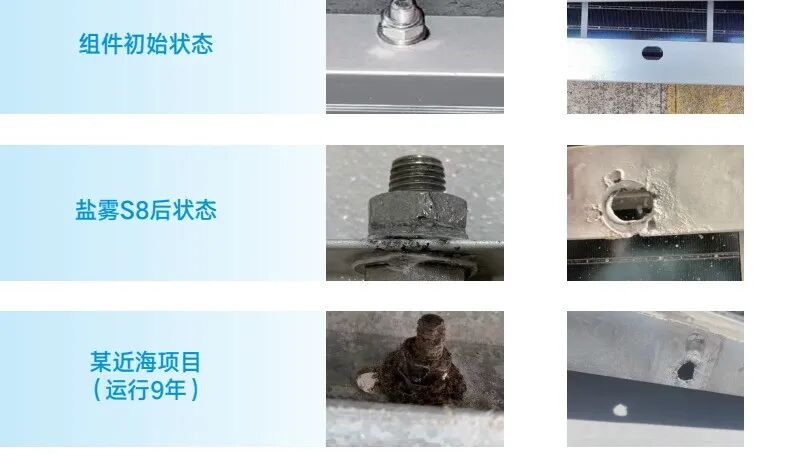
Tuttavia, il film anodico stesso è un eccellente isolante elettrico. Questo strato isolante protegge prima di tutto il corpo del telaio, impedendogli di diventare l'anodo della corrosione elettrolitica in condizioni di umidità. In secondo luogo, isola il telaio dai supporti di montaggio e da altre parti metalliche (specialmente metalli a potenziali diversi, come bulloni in acciaio), riducendo notevolmente la corrosione galvanica che il contatto tra metalli dissimili può causare. I casi di guasto nel fotovoltaico offshore mostrano che i telai in lega di alluminio e i bulloni in acciaio subiscono una grave corrosione elettrochimica in ambienti con nebbia salina, e un film anodico più spesso (combinato con bulloni rivestiti isolanti) è uno dei processi chiave che risolve questo problema.
PS: La messa a terra di un modulo fotovoltaico è davvero importante. Come persona che ha gestito un reclamo di un cliente in cui un fulmine ha bruciato un diodo della scatola di giunzione, quando sono arrivato sul posto ho scoperto che l'installatore non aveva adottato alcuna misura di messa a terra sul modulo (nessun uso dei fori di messa a terra del telaio, rondelle penetranti o viti penetranti).
Migliorare le prestazioni meccaniche e la resistenza all'usura per proteggere l'integrità strutturale
Il telaio deve sopportare carichi come pressione del vento, carico di neve e impatti meccanici che il modulo incontra durante il trasporto, l'installazione e il funzionamento.
Elevata durezza e resistenza all'usura: il film anodico ha una durezza molto elevata (tipicamente superiore a HV300), di gran lunga superiore al substrato di alluminio. Questo aumenta la resistenza ai graffi e all'usura della superficie del telaio, proteggendolo meglio durante l'installazione e la manutenzione e riducendo i punti di inizio della corrosione e la perdita di aspetto causati da danni superficiali.
Forte adesione: il film anodico cresce direttamente dalla base di alluminio attraverso una reazione chimica e si lega come un tutt'uno con il substrato, senza alcun rischio di distacco o scagliatura come nei rivestimenti spruzzati. Questa adesione molto forte garantisce una protezione duratura, e anche dopo una lunga espansione e contrazione termica il film non si stacca.
Supporto al design di lunga durata: il materiale in lega di alluminio stesso può durare da 30 a 50 anni. L'anodizzazione salvaguarda ulteriormente l'integrità strutturale e la stabilità della resistenza per l'intero ciclo di vita del modulo fotovoltaico (di solito 25 anni o più). In confronto, i telai realizzati con altri materiali, come i telai in acciaio, arrugginiscono facilmente nei fori di messa a terra e in altri punti, rendendo difficile garantire una vita di 25 anni, mentre l'affidabilità a lungo termine dei telai in materiale composito è ancora in fase di verifica.
Un processo maturo e un sistema di standard completo che garantiscono qualità e fornitura
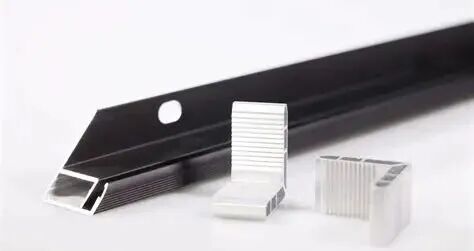
L'anodizzazione è un trattamento superficiale estremamente maturo e standard nell'industria della lavorazione dell'alluminio, con una catena di fornitura completa, un'elevata efficienza di lavorazione e un costo relativamente controllabile. Diversi rapporti di intermediazione notano che il processo di produzione dei telai in alluminio (fusione e colata - estrusione - ossidazione - lavorazione profonda) è molto maturo, il che è la base per la sua penetrazione superiore al 95% nel settore fotovoltaico.
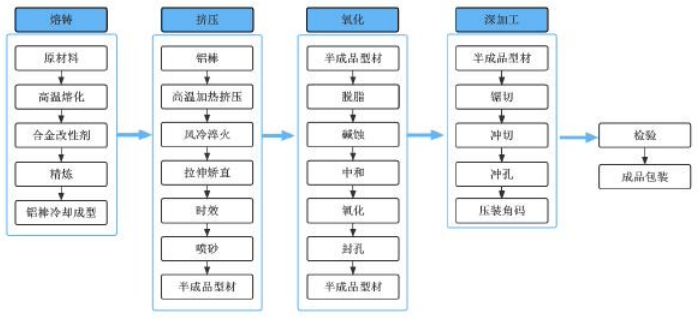
I telai in alluminio offrono una standardizzazione matura e una qualità controllabile. Dagli standard nazionali (come GB/T 5237.2) agli standard di gruppo dell'associazione fotovoltaica (T/CPIA 0117), ci sono indicatori chiari e testabili per lo spessore del film anodico, la durezza, la qualità di sigillatura e la resistenza alla nebbia salina. Questo dà una solida base al controllo qualità e garantisce coerenza e affidabilità del prodotto.
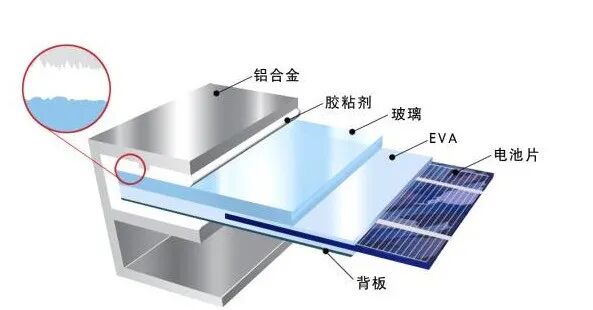
Nella fase di incorniciatura, il telaio deve essere incollato e sigillato al vetro e foglio posteriore con sigillante. La superficie anodizzata presenta una certa struttura microporosa che forma una buona adesione con il sigillante, garantendo una sigillatura affidabile del modulo.
In definitiva, scegliere l'anodizzazione per il telaio in alluminio fotovoltaico è una "soluzione ottimale" verificata attraverso una pratica industriale a lungo termine.
Il Punto di Vista di Ooitech
Ooitech ritiene: l'anodizzazione è diventata il trattamento superficiale principale per i telai in alluminio fotovoltaico perché soddisfa contemporaneamente la resistenza alla corrosione, la sicurezza di messa a terra, la resistenza meccanica e un controllo qualità standardizzato per una durata di servizio del modulo superiore a 25 anni.